
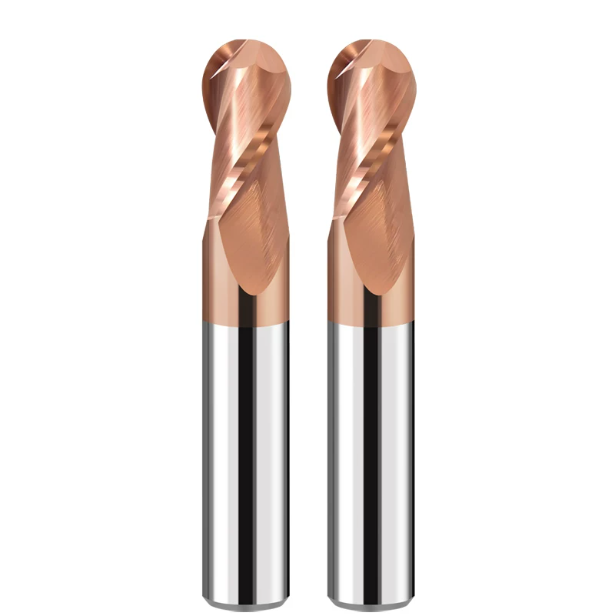
Minulý měsíc nám vedoucí automobilového lisování v Michiganu poslal mikrovideo. Sada dutin D2, tepelně zpracovaných na 62 HRC, vykazovala po dvaceti minutách na pětiosé frézce silné odlupování hran. Místo zrcadlového lesku vykazoval ocelový povrch bělavé škrábance od trhání materiálu. Zákazník byl frustrovaný: „Řidili jsme se příručkou ohledně rychlostí a posuvů. Házení vřetena bylo pod 3 mikrony. Proč hrot nástroje stále trhá povrch?“
Během patnácti let výroby řezných nástrojů a řešení problémů v dílnách jsme se s tímto typem selhání setkali stokrát.
Při řezání tvrdých ocelí s tvrdostí mezi 50 HRC a 65 HRC se dílny často obviňují z otáček vřetena nebo tuhosti stroje. Po prozkoumání nesčetných závad víme, že skutečná příčina je mikroskopická. Univerzální karbidová fréza nezvládá extrémní smykové namáhání. Také nepřežije teploty při suchém řezání, které překročí 900 °C.
Předkalené nástrojové oceli mají vysokou mez kluzu a nenabízejí žádnou tlumící sílu pro plastickou deformaci. Volba nesprávné geometrie frézy způsobí okamžité poškození břitu. Vtlačování čtyřbřité kulové frézy do hlubokých drážek vede k opětovnému odřezávání třísek. V kombinaci s nulovou obvodovou rychlostí na špičce nástroje dojde k odřezávání třísek během několika sekund. Naopak, dvoubřitá kulová fréza s tenkým jádrem se během polodokončování ohýbá a vytváří chvění, které ničí povlak.
Jako specializovaný výrobce kulových fréz s karbidovým čepem trávíme čas mezi CNC bruskami nástrojů a obráběcími centry pro zákazníky. Vyvažujeme mikrozrnné substráty z karbidu wolframu, přípravu hran a nanopovlaky. Náš cíl je přímočarý: zajistit specializovanou kulovou frézu s karbidovým čepem pro kalené oceli, která čistě obrábí oceli s tvrdostí 60+ HRC, namísto prořezávání surového tření.
Můžete dnes večer při obrábění drahé, plně kalené dutiny zápustky odejít od stroje s jistotou, že neuslyšíte tupé cvaknutí zlomeného nástroje?
Problémy při obrábění oceli pro formy s tvrdostí 50–65 HRC: Realita selhání nástrojů pozorovaná v Severní Americe
Kdykoli procházíme lisovnami napříč Středozápadem, vidíme stejný varovný signál. Vyřazené nástroje lemují pracovní stanice, z nichž každý vykazuje šedobílé odštěpky podél profilu koule. Mnoho obráběčů považuje ocel s tvrdostí 50 až 65 HRC pouze za „o něco tvrdší než 4140“. Mechanika řezání je však zásadně odlišná. Kalená ocel nabízí téměř nulový plastický skluz během smyku, což způsobuje, že řezné síly prudce stoupají do ostrých, lokalizovaných rázových zatížení.
Koncentrace tepla je druhotným zabijákem. Kalené nástrojové oceli mají výjimečně nízkou tepelnou vodivost. Na rozdíl od obrábění hliníku, kde unikající třísky odnášejí tepelnou energii, tvrdé frézování zanechává na břitu až 80 % tepla. Za těchto drsných podmínek konvenční karbidová kulová fréza zřídka selhává v důsledku běžného opotřebení hřbetu. Místo toho selhává náhle v důsledku křehkého tepelně-mechanického lomu.
Proč se životnost standardních karbidových fréz prudce zkracuje při obrábění tepelně zpracovaných materiálů (D2 / H13 / CPM-1V)
Před dvěma lety v Detroitu zákazník, který vyráběl raznici, použil univerzální karbidovou frézu na ocel D2 s tvrdostí 60 HRC. Nástroj sotva přežil patnáct minut, než se ozvalo pronikavé skřípání. Pod naším dílenským mikroskopem se na primární řezné hraně objevilo nepřetržité odlupování ve tvaru skořápky. Husté, tvrdé eutektické karbidy uvnitř slitiny při vysokých rychlostech narážely do nedostatečně tuhé řezné hrany.
Mikroskopická analýza potvrdila, že kobaltové pojivo v univerzálních karbidových substrátech nesnáší extrémní řezné zóny. Když teploty rozhraní překročí 800 °C, kobaltové pojivo rychle měkne. Zrna karbidu wolframu tak zůstávají bez opory. U materiálů jako D2, H13 nebo CPM-1V, které kombinují extrémní tvrdost se špatným odvodem tepla, postrádá neoptimalizovaný řezný nástroj tvrdost za vysokých teplot potřebnou k odolnosti vůči mikrotrhlinám.
Problém „nulové povrchové rychlosti“ u kulového středu a předčasné selhání způsobené „extruzí na zadní hraně“
Používání kulového nástroje kolmo k obrobku vás nutí k neúprosné fyzikální realitě. Rychlost řezání závisí výhradně na efektivním poloměru řezu. Jak se řez blíží ke středu hrotu, tento průměr se zmenšuje směrem k nule. Tím se skutečná délka povrchu zmenší na nulu. Úvratě nástroje nelze řezat materiál; jednoduše se kalená ocel opracovává a vytlačuje. Naše infračervené tepelné testy prokazují, že lokální kontaktní teploty v této mrtvé zóně snadno překračují 900 °C.
Strojníci často reagují na stopy po středovém tahu nebo na natržené povrchy obrobku zvýšením otáček vřetena. To je past. Zvýšení otáček vřetena nikdy nefixuje nulovou obvodovou rychlost v úvrati. Pouze přehřívá sousední řezné břity a narušuje přilnavost povlaku. Proto často vidíme vysoce výkonné karbidové kulové frézy pro kalené oceli s čistými vnějšími drážkami, zatímco středová špička je spálená a odštípnutá.
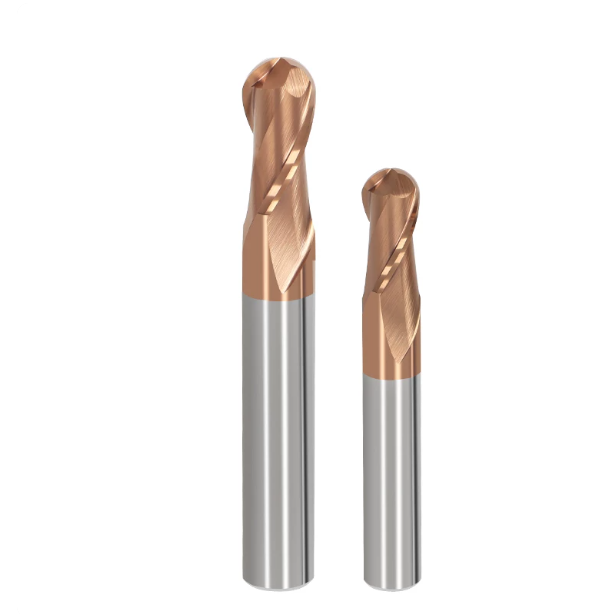
Vyvážení geometrie břitu a odvodu třísek: Reálné provozní limity dvoubřitých vs. čtyřbřitých kulových fréz
Katalogy nástrojů uvádějí ideální posuvy a rychlosti, ale reálná nastavení nikdy nejsou ideální. Jakmile tvrdost oceli překročí 50 HRC, čelíte přímému fyzickému kompromisu mezi kapacitou drážek pro odvádění třísek a tuhostí průměru jádra. Programátoři se s tímto dilematem potýkají neustále. Ztlušťovat drážku pro strukturální pevnost, nebo prohlubovat drážky pro hladký odvod třísek? Hádání počtu drážek často vede k lámání fréz nebo odolným vibracím na obrobených površích.
Během let sledování řezných sil a průhybu nástroje víme, že počet drážek závisí na prostoru pro třísky versus tuhosti tělesa nástroje. Ani jedna z konstrukcí není univerzálně lepší. Jde o to, zda dráha nástroje řeže uvnitř omezené dutiny, nebo se pohybuje po otevřeném povrchu při vysokých posuvech. Přehlédnutí těchto praktických omezení při výběru vysoce kvalitní karbidové frézy nevyhnutelně vede k průhybu, hromadění třísek nebo zlomení stopky.
Odvod třísek a ochrana proti zachycení třísek u dvoubřitých kulových fréz při čištění rohů hlubokých dutin (55 HRC)
U těsných prvků, jako jsou hluboká žebra nebo úzké kapsy formy s poměrem hloubky k průměru větším než 4:1, je primární příčinou selhání frézy ucpávání třísek. V dílně na tlakové lití v Ohiu přešli obráběči na čtyřbřité nástroje kvůli lepší tuhosti. Úzké drážky však nedokázaly pod tlakem odvádět jemné, kalené třísky. Zachycené třísky byly vtahovány pod drážky a znovu řezány, čímž vznikaly lokalizované nárazové hroty, které vyrážely mikrozářezy přímo do břitu.
V těchto uzavřených rozích zůstává nejspolehlivější volbou dvoubřitá kulová fréza. Dva vyvážené břity nabízejí až o 35 % větší objem drážky pro odvod třísek než vícebřité konstrukce. To zajišťuje volnou výstupní cestu pro horké třísky vytlačované stlačeným vzduchem. I při menší tloušťce jádra je pro zachování životnosti břitu při hlubokém dosahu do úzkých kapes mnohem důležitější zabránění hromadění třísek a tření.
Zvýšení tuhosti a rychlosti posuvu u 4břitých kulových stopkových fréz při polodokončování kalené oceli (60–65 HRC)
V okamžiku, kdy se vaše operace přesunou k polodokončování otevřených 3D povrchů, přestává být hlavním nebezpečím nános třísek a přebírá ho vychýlení nástroje. Při obrábění nástrojových ocelí kalených na více než 60 HRC způsobují mikroskopické radiální vibrace okamžitou delaminaci povlaku. Použití dvoubřitého nástroje v tomto případě představuje problémy s vychýlením. Tenké jádro se při vysokorychlostním reverzním zatížení ohýbá, což způsobuje vysokofrekvenční vibrace.
Přechod na čtyřbřitou kulovou frézu s těžkým jádrem okamžitě stabilizuje řez. Díky návrhu jádra tak, aby jeho délka přesahovala 65 % vnějšího průměru, se podstatně zvyšuje ohybová tuhost. Pro konečné obrábění doporučujeme provádět lehké axiální řezy (Ap ≤ 0.05D). Rozložení zatížení třískou na čtyři hrany a zároveň zvýšení posuvu stolu potlačuje vibrace a zanechává téměř zrcadlový povrch bez chvění po stopách nástroje.
Rozhodující vliv tolerance poloměru a házivosti kulového hrotu na skutečnou životnost nástroje
Kromě počtu drážek mnoho operátorů strojů přehlíží, jak tolerance profilu ovlivňuje házení vřetena. Házení nástroje 0.0003″ (0.008 mm) může u předkalených ocelí zůstat nepovšimnuto, ale ocel s tvrdostí 62 HRC nenabízí žádnou poddajnost. Při této tvrdosti házení nad 0.0002″ nutí veškeré zatížení třískou přenášet na jednu drážku. To ničí přesnost povrchu a přetěžuje daný řezný břit, dokud se nevyštípne.
Na našich CNC linkách pro broušení a kontrolu nástrojů jsme prokázali, že udržení přesnosti profilu kulové frézy s karbidovým čelem v rozmezí ±0.005 mm – při zachování házivosti instalovaného vřetena pod 0.003 mm – více než zdvojnásobuje životnost nástroje u kalených ocelí. Spolehlivé frézování tvrdých materiálů vyžaduje řešení celé obráběcí sestavy. Vysoce přesné držáky za tepla nebo hydraulické držáky, vyvážené sestavy nástrojů a úzké tolerance házivosti musí fungovat společně jako jeden pevný celek.
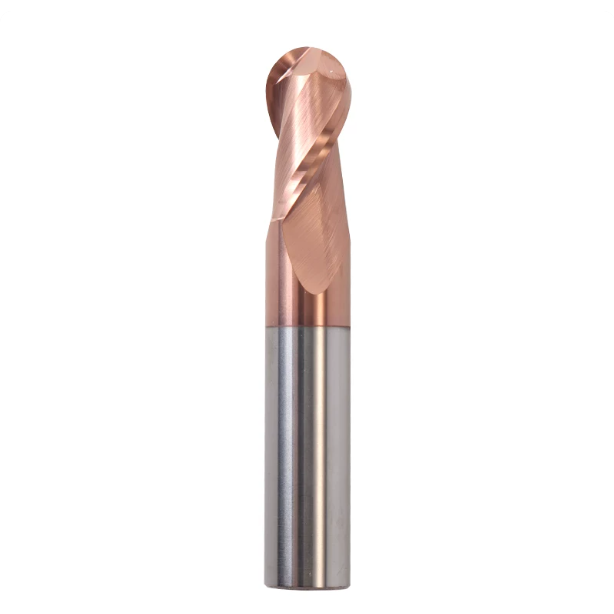
Výběr specifikace a přizpůsobení tuhosti: Mezní přesah a poměry pro standardní kulové frézy při frézování tvrdých materiálů
Při kontrole objednávek nástrojů z lisoven v Severní Americe často vidíme, že programátoři požadují frézy s dlouhým dosahem pro čištění vysokých bočních stěn dutin. U ocelí kalených na více než 50 HRC je přesah nástroje striktně řízen fyzikou vychýlení paprsku. Zdvojnásobení délky přesahu zvyšuje vychýlení hrotu osmkrát při stejných řezných silách. Tato náhlá ztráta statické tuhosti rychle mění řezný odpor v agresivní chvění.
V dílně považujeme poměr vyložení nástroje za kritickou provozní hranici. Celokarbid poskytuje vysokou tuhost, ale kalená ocel nabízí nulovou poddajnost a směřuje dynamické řezné rázy přímo zpět do nástroje. Výběr vhodných standardních velikostí kulových fréz a usazení stopky nástroje tak hluboko, jak to dutina dovolí, slouží jako primární ochrana proti předčasnému mikroodštípnutí a rozměrovému driftu.
„Červená čára“ pro omezení přesahu (L/D) u standardních kulových fréz
Naše testy průhybu v dílně ukazují, že limit tuhosti pro imperiální a metrické rozměry (od 1/8″ do 1/2″ a od 3 mm do 12 mm) je striktně trojrozměrný. Při překročení trojnásobku průměru prudce klesá tuhost v ohybu průřezu. U běžné frézy o průměru 1/4″ se při prodloužení přesahu z 20 mm na 35 mm znásobí průhyb hrotu, což způsobuje, že riziko mikroodštípnutí při standardních posuvech a rychlostech vzroste o více než 70 %.
Při auditech CAM programů u zákazníků nařizujeme postupné snižování zatížení vždy, když vyložení nástroje překročí 3D. Pevným pravidlem je snížení posuvu na zub (fz) a axiální hloubky řezu (ap) o 15 % až 20 % na každý další 1D prodloužení. Jakmile vyložení dosáhne 5D, kulová stopková fréza se potýká s těžkým bočním frézováním a vyžaduje mělké loupací průchody s minimálními přesahy, aby se zachovala stabilita obrábění.
Proč pro obrábění kalené oceli doporučujeme kuželové krčky před stopkami s jednotným průměrem
Aby bylo možné dosáhnout hlubokých prvků bez kolize se stěnou, obráběči často sahají po rovných, odlehčených krcích, které se ohýbají při vysokém bočním zatížení. V Ontariu jsme pomáhali dodavateli automobilového průmyslu s dokončováním forem světlometů o tvrdosti 58 HRC, které vyžadovaly zrcadlový povrch Ra 0.2 µm. Zákazník zpočátku používal prodlouženou karbidovou kulovou frézu s rovným krkem pro kalené oceli, ale průhyb vytvářel trvalé vlnky, které vyžadovaly hodiny ručního leštění na stole.
Rovný krk jsme nahradili geometrií krku s úhlem 1.5° až 3°, čímž jsme posílili jádro nástroje bez ztráty vůle od stěny. Tento kuželový přechod zvýšil odolnost proti ohybu zhruba o 40 % a snížil vibrace vřetena ze 4.2 mm/s na 1.1 mm/s, čímž zcela eliminoval stopy po chvění na povrchu. Spojení této geometrie s tepelně upínanými držáky nástrojů nebo hydraulickými sklíčidly zajišťuje házení a maximalizuje celkovou tuhost řezu.
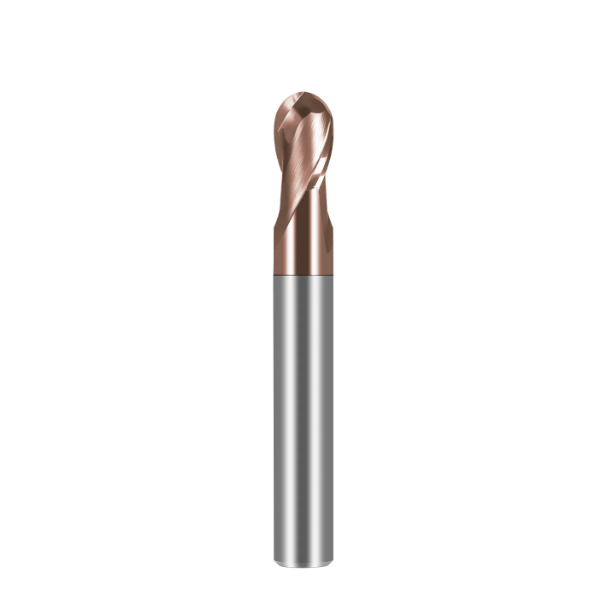
Inženýrská tajemství ve výrobě nástrojů: Jak se vyrábějí vysoce výkonné karbidové kulové frézy pro kalené oceli
Před lety někteří dodavatelé zacházeli s tvrdými frézami pouze jako se standardními nástroji se silnějším povlakem – což je přístup, který selhává během několika minut při tvrdosti nad 60 HRC. Vzhledem k tomu, že jsme strávili více než patnáct let provozem CNC brusek a studiem metalografických mikroskopů, víme, že tvrdé frézování generuje náročná tepelně-mechanická pole napětí. Okázalá marketingová tvrzení nemohou zakrýt špatný výběr substrátu ani nedostatečnou přípravu hran v reálných dílenských podmínkách.
Výroba spolehlivé kulové frézy z karbidu vyžaduje vyvážení houževnatosti surového substrátu, mikrogeometrie přípravy břitu a adheze povlaku. Odchylka pouhých několika mikronů v poloměru břitu nebo zbytkové brusné napětí se při vysokých teplotách obrábění zvětší. Pokud tato rovnováha selže, nástroj trpí spíše náhlým katastrofickým lomem než stabilním a předvídatelným opotřebením hřbetu.
0.4μm nano-ultrajemný substrát z karbidu wolframu: Zpracování materiálů s tvrdostí 65 HRC
Mnoho kupujících se domnívá, že volba nejvyšší tvrdosti podle Rockwella (HRA) zaručuje úspěch při kaleném obrábění oceli. Čistá tvrdost bez lomové houževnatosti však vede ke křehkému porušení při přerušovaných řezech. Běžné karbidové polotovary používají zrnitost 0.8 µm nebo větší; při vysokém zatížení způsobují smyková napětí šíření mikrotrhlin podél hrubých kobaltových kapes, čímž vytahují zrna karbidu wolframu z matrice.
Naše metalurgická hodnocení ukazují, že ultrajemný substrát z karbidu wolframu o tloušťce 0.4 µm s 10 % až 12 % kobaltu poskytuje ideální strukturální rovnováhu. Submikronová zrnitá struktura vytváří masivní kontaktní plochu s kobaltovou matricí, čímž udržuje příčnou pevnost v tahu (TRS) nad 4 200 MPa a zároveň si zachovává vysokou tvrdost za tepla. Tento konstrukční substrát zajišťuje, že naše karbidové frézy vykazují předvídatelné, mikroskopické abrazivní opotřebení namísto náhlého katastrofického lomu.
Inženýrství přípravy hran: Naměřené rozdíly mezi zkoseními „vodopádového honování“ o tloušťce 5 μm a 12 μm
Strojníci často testují břit nehtem v domnění, že ostrost břitu je ideální, ale mikroskopické břity břitu okamžitě selhávají nad 50 HRC. Čerstvě nabroušený břit je křehký klín o tloušťce menší než 2 µm, který se zlomí v okamžiku, kdy narazí na nástrojovou ocel s tvrdostí 62 HRC. V našich analýzách poruch fréz, které se odštíply při prvním průchodu, téměř 90 % z nich postrádalo vhodnou přípravu břitu.
Po broušení na našich 5osých bruskách na nástroje Walter a Rollomatic aplikujeme kontrolovaný asymetrický „vodopádový“ hon o hrubosti 5 µm až 12 µm. Tím se zaoblí břit a přesměrují se řezné síly do silnějšího jádra nástroje. V kombinaci s udržením tolerance profilu kuličky v plném rozsahu ±0.005 mm tento hon rovnoměrně rozkládá mechanické zatížení po celém řezném oblouku a chrání břit při silném záběru s profilem.
Účinnost nanokompozitních povlaků (TiAlSiN / AlCrN) proti delaminaci při extrémním suchém obrábění při 1100 °C
Při frézování ocelí tvrdších než 50 HRC doporučujeme nejprve vypnout přívod chladicí kapaliny. Zaplavení extrémních řezných zón vytváří parozábranu, která spouští rychlé tepelné cykly a během několika minut vytváří mikrotrhliny kolmé k břitu. Obrábění kalených nástrojových ocelí vyžaduje suché řezání proudem studeného vzduchu nebo MQL, s povlaky odolnými proti vysokým teplotám a nanokompozitními povlaky, které jsou navrženy tak, aby odolaly suchému tření.
Naše specializované nanokompozitní povlaky TiAlSiN a AlCrN odolávají oxidaci až do 1 100 °C. Ve vysokoteplotní zóně migrují atomy křemíku a hliníku směrem k povrchu a vytvářejí ochranný štít z amorfního nanoměřítku SiO2 a Al2O3. Tato samoopravitelná mezní vrstva snižuje tření a chrání podkladový substrát před teplem, čímž udržuje karbidovou kulovou frézu neporušenou bez delaminace povlaku během náročných cyklů suchého obrábění.
Strategie obrábění v dílně: Maximalizace skutečné životnosti karbidových kulových fréz pomocí nastavení dráhy nástroje CAM
Během technických návštěv lisoven po celých Spojených státech často vidíme, že stejný nástroj v jednom zařízení spolehlivě funguje hodiny, ale v jiném selže za méně než dvacet minut. Rozdíly v hardwaru tento rozdíl jen zřídka vysvětlují; skutečným rozlišovacím znakem je strategie dráhy nástroje CAM. Mnoho programátorů přenáší řezné návyky z předkalených ocelí do kalených dílů a přehlíží, jak citlivé jsou tvrdé materiály na jemné změny dráhy nástroje.
Žádný monolitní karbidový substrát ani povlak neodolá náhlým skokům radiálního zatížení ani mikropauzám na rohových dorazech. V kalených dutinách nástrojů určuje plynulé řízení úhlu záběru a rychlost povrchu kontaktního bodu, zda se břit opotřebovává hladce, nebo předčasně láme. Strategické plánování dráhy nástroje vytváří pro břit stabilní prostředí s napětím, což je nezbytné pro dosažení plné hodnoty z jakékoli vysoce výkonné karbidové kulové frézy.
Naklápění osy nástroje v 5 osách (úhel stoupání/náklonu 10°–15°): Úplná eliminace opotřebení v „mrtvém bodě“
Pokud váš stroj podporuje 5osé simultánní nebo polohové frézování, přestaňte frézu posouvat kolmo k obrobku. Obvodová rychlost ve středu kulového nástroje klesá geometrickou definicí na nulu. Nejčistším způsobem, jak obejít tento fyzikální limit, je zavedení úhlu stoupání nebo náklonu 10° až 15° do softwaru CAM. Naklápění posouvá kontaktní bod od úvrati k obvodovým drážkám, kde je lineární rychlost a prostor mezi drážkami optimální.
Výhody obrábění ve výrobní hale jsou okamžité. Při nastavování čočkové formy s tvrdostí 56 HRC ve Stuttgartu jsme porovnávali vertikální obrábění s obráběním s úhlem naklonění 12° za použití stejných posuvů a rychlostí. Nakloněná dráha eliminovala drážkování v důsledku odporu středu, čímž se zlepšila drsnost povrchu z Ra 0.8 µm na Ra 0.2 µm a zkrátila se doba leštění na stole na polovinu. Eliminace odporu v úvrati více než zdvojnásobila životnost naší kulové karbidové frézy pro kalené oceli.
Trochoidní frézování a dynamické konstantní záběr nástroje pro kalené oceli
Vnitřní rohy jsou nejnebezpečnějšími zónami v každé dutině formy. U konvenčních lineárních nebo paralelních průchodů se úhel radiálního záběru nástroje v okamžiku, kdy fréza dosáhne vnitřního rohu, prudce zvýší z 60° na více než 180°. Radiální síly se v milisekundách zvýší dvoj- až trojnásobně, což u kalených ocelí téměř vždy způsobí vylomení břitu. Doporučujeme strategie s konstantním záběrem (jako je dynamické frézování nebo adaptivní obrábění) s malými radiálními přesahy, aby se záběr frézy omezil v bezpečných mezích.
Vstupní pohyby vyžadují stejnou disciplínu. Vertikální zapichování do oceli s tvrdostí 50+ HRC je zaručeným způsobem, jak vyštípat nástroj, a úhly šikmého zabočení nad 2° zůstávají vysoce rizikové. Šroubovité vstupní a lineární úhly šikmého zabočení udržujeme striktně mezi 1.0° a 1.5°, což umožňuje fréze snadno se zabořit do řezu jako při loupání jablka. Dávání břitům času na dosažení stabilní tepelné rovnováhy zabraňuje náhlému poškození vaší karbidové frézy nárazem.
Referenční tabulka pro skutečné parametry řezání (50–65 HRC): Přesné referenční hodnoty pro otáčky vřetena, posuv, Ap a Ae
Abychom pomohli programátorským týmům plánovat stabilní časy cyklů, sestavili jsme níže uvedené základní parametry z testů ve formárnách v Severní Americe. Při frézování tvrdého materiálu vždy vypočítávejte obvodovou rychlost (Vc) s použitím efektivního kontaktního průměru, nikoli jmenovitého průměru nástroje. Níže uvedené hodnoty odpovídají čtyřbřitému polodokončovacímu a dokončovacímu obrábění; mírně je upravte tak, aby odpovídaly tuhosti vřetena a tuhosti ustavení:
| Rozsah tvrdosti obrobku | Řezná rychlost (Vc, SFM / m/min) | Posuv na zub (fz, IPT / mm) | Axiální hloubka (ap) | Radiální šířka / přesah (ae) | Metoda chlazení |
| 50–54 HRC (NAK80, 718H) | 390–590 SFM (120–180 m/min) | 0.0012″–0.0024″ (0.03–0.06 mm) | 0.05–0.10 × D | 0.03–0.08 × D | Vzduchový výboj / MQL |
| 55–59 HRC (kalená H13) | 295–425 SFM (90–130 m/min) | 0.0008″–0.0016″ (0.02–0.04 mm) | 0.03–0.06 × D | 0.02–0.05 × D | Suchý vysokotlaký vzduch |
| 60–65 HRC (D2, DC53, CPM) | 195–295 SFM (60–90 m/min) | 0.0004″–0.0012″ (0.01–0.03 mm) | 0.01–0.03 × D | 0.01–0.03 × D | Suchý vzduch (bez zahlcování chladicí kapalinou) |
Pokud vás hluboké kapsy nutí vybírat nástroje s delším dosahem z vašeho skladu standardních velikostí kulových fréz, snižte úměrně obvodovou rychlost a hloubku řezu. Zlatým pravidlem pro frézování nástrojové oceli nad 50 HRC jsou vysoké otáčky vřetena, minimální hloubka řezu a nízké, plynulé posuvy. Vysokofrekvenční smykové frézování umožňuje odvádět teplo – vytlačování velkého radiálního zatížení třískami pouze vede k okamžitému selhání nástroje.
Hodnocení a výběr dodavatelů: Kritéria pro zajištění konzistentní kvality od profesionálních výrobců karbidových kulových fréz
V této příručce jsme zkoumali mechanismy mikrolomů, výběr drážek, vychýlení přesahu a strategie 5osého naklápění. Ve výrobě je však skutečným základem úspěchu konzistence mezi jednotlivými dávkami. Procesní inženýři nám často říkají, že počáteční vzorek nástroje fungoval dobře, ale výrobní dávka způsobila rozměrový posun nebo se bez varování zlomila. Tato chyba zřídkakdy pochází ze stroje; poukazuje na slabou kontrolu kvality procesu v předcházejícím bodě dodavatelského řetězce.
Při frézování s tvrdostí 50 až 65 HRC jsou toleranční rozpětí nástroje prakticky nulové. Prémiovou kulovou stopkovou frézu z karbidu nelze ověřit pouhou kontrolou průměru stopky a celkové délky digitálními posuvnými měřítky. Jako inženýři s více než desetiletou zkušeností s výrobou řezných nástrojů doporučujeme týmům, aby se dívaly nad rámec nabízených jednotkových cen. Místo toho hodnotit dodavatele s využitím stejné důslednosti jako při formální kontrole prvního výrobku (FAIR), s auditem tolerancí profilu, soustřednosti broušení a sledováním šarží surového karbidu.
H3: Jak se vyhnout pasti nízkých cen: Tři klíčová kritéria pro hodnocení výrobců karbidových kulových fréz
Pokud nekonzistentní rozpočtové nástroje narušují vaše dodací harmonogramy, zkontrolujte svou dodavatelskou síť podle tří jasných technických kritérií. Za prvé, požadujte doklad o přesnosti profilu koule. Přesnost profilu přímo určuje výšku obrobeného vroubkování. Celý řezný oblouk 220° musí být v rozmezí ±0.005 mm (±0.0002″) od skutečného obrysu. Požádejte o zprávu o bezkontaktní optické kontrole ve více osách (od systémů jako Walter Helicheck nebo Zoller), spíše než se spoléhat na kontrolu jedním mikrometrem.
Za druhé, ověřte tolerance stopky a sledovatelnost suroviny. Stopky musí splňovat přísné normy tolerance h6 a válcovitosti; u upínačů s tepelným upnutím nebo hydraulických upínačů se mikronové mezery při 20 000 ot./min mění v silné odstředivé házivost. Nakonec zkontrolujte záznamy dodavatele o dávkách karbidů, zda nedošlo k hromadění kobaltu a cyklům odbourávání pnutí po broušení. Zkušený výrobce kulových karbidových fréz sleduje rozložení velikosti zrn a aplikuje odbourávání pnutí po broušení, čímž zabraňuje šíření mikrotrhlin během prvního kontaktního průchodu.
H3: Jak požádat o řešení nástrojů na míru na základě vašeho specifického materiálu obrobku (NAK80 / Stavax / SKD11 / DC53)
Dosažení stabilní životnosti nástroje vyžaduje sladění každého prvku nástroje s vaší přesnou ocelovou slitinou: submikronové substráty o tloušťce 0.4 µm, mikrogeometrie honovací hrany o tloušťce 5 µm až 12 µm, tloušťka jádra drážky a náklon nástroje 10° až 15°. Abrazivní opotřebení způsobené masivními eutektickými karbidy s tvrdostí 62 HRC DC53 nebo SKD11 vyžaduje jinou geometrii než nerezová ocel Stavax nebo předkalený NAK80 s tvrdostí 52 HRC, které vyžadují vysokou odrazivost povrchu.
Pokud profilujete vstřikovací formy s hlubokými dutinami a bojujete s ucpáváním třísek nebo odlupováním hrotu, zašlete nám průřezy a poměry vyčnívání vašich dílů; můžeme posoudit, zda je pro vás nejlepším řešením zesílený kuželový krček. Pokud máte potíže s udržením povrchové úpravy pod Ra 0.4 µm na kalených lisovacích nástrojích, sdělte nám své radiální hloubky řezu, typ vřetena a čísla dynamického házení. Společně můžeme naplánovat cílený řezný test – zahrnující úhly náklonu CAM, posuvy a specializovanou karbidovou kulovou frézu pro mikropovlaky kalené oceli, která bude přesně odpovídat vašemu nastavení.






