
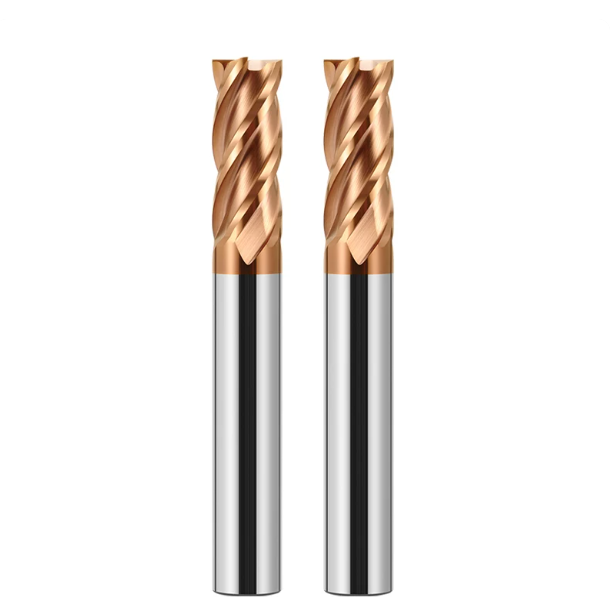
Minulý mesiac nám partner pre presné vstrekovacie formy v Stuttgarte poslal zábery z dielne. 5-osové centrum dokončovalo hlbokú dutinu formy pre svetlomety. Zariadenie bolo spárované s predkaleným materiálom NAK80 (HRC 38) a kalenou doštičkou H13 (HRC 52). Po prvom prechode úchylkomer odhalil vychýlenie nástroja na spodnej stene o 0.035 mm. Pri druhom prechode nástroj zachytil spodný roh, vydal ostré cvaknutie a okamžite sa odštiepil.
Vedúci dielne sa nás otvorene opýtal: „Neexistuje univerzálna plochá fréza pre obe, alebo sú naše parametre úplne odlišné?“ Za pätnásť rokov brúsenia nástrojov a technickej podpory sme sa s týmto problémom stretávali opakovane. Formovne urýchľujú zákazky tým, že tlačia jednu dávku štvordrážkových karbidových fréz na rôzne úrovne tvrdosti materiálu. Predkalená oceľ na formy a tepelne spracovaná oceľ na zápustky sa však správajú ako úplne odlišné zvieratá.
P20 a NAK80 sú mäkké, ale zároveň gumovité, ľahko vytvárajú nárasty na hranách, ktoré zanechávajú zvlnené bočné steny. Kalená H13 okamžite zvyšuje tepelné zaťaženie. Štandardné povlaky sa pri suchých rezoch spália a fréza s dlhým dosahom 6 mm sa pri malom reznom odpore vychýli alebo zlomí. Chyba zriedka spočíva v tuhosti stroja. Zvolená fréza skôr nemá vhodnú štruktúru zrna, úpravu hrany a geometriu špirály.
Ako výrobcovia karbidových fréz, ktorí priamo spolupracujú s lisovňami, poznáme náklady na vyradené rezné doštičky. Pomohli sme stovkám závodov vyriešiť pretrvávajúce problémy s chvením a odštiepením. Stáva sa vám vo vašej každodennej prevádzke neustále vyvažovať povrchová úprava steny s životnosťou nástroja? Alebo musíte znížiť posuvy na nerentabilnú úroveň, len aby ste si udržali frézy v poriadku?
Od predkalených po kalené ocele: Kľúčové výzvy pri obrábaní a kritériá výberu fréz s plochým dnom pre P20, NAK80 a H13
Pri poskytovaní technickej podpory na mieste často vidíme, ako operátori robia riskantné skratky. Používajú štandardnú plochú frézu v predkalenej dutine, zmenia program a vrhnú sa do kalenej reznej doštičky. Výsledok je predvídateľný: buď sa na bočnej stene vytvoria silné stopy po chvení, alebo sa rohový polomer okamžite zlomí. Tuhosť vretena je zriedkavo hlavnou príčinou. Fyzika rezania a prenos tepla sa medzi týmito oceľami zásadne líšia, takže jedna geometria reznej hrany nedokáže zvládnuť oboje.
Aby sa zabránilo vychyľovaniu nástroja a odštiepeniu hrán, výber nástrojov musí ísť nad rámec „všetka, čo reže“. Ocele na plastové formy a ocele na tlakové liatie majú veľmi odlišné mikroštruktúry jadra. Pred výberom veľkosti zŕn karbidu vyhodnocujeme odolnosť voči plastickej deformácii a tepelnú vodivosť. Plochá fréza s plochým čelným valcom vyvažuje tvrdosť jadra, húževnatosť substrátu a kapacitu drážok. Musíte zvážiť ostré šmykové pôsobenie oproti tuhosti jadra pri radiálnych rezných silách.
Adhézia a spevnenie v P20 a NAK80: Prečo univerzálne ploché frézy často predčasne zlyhávajú počas čistenia rohov
Pri obrábaní P20 (HRC 30–34) alebo NAK80 (HRC 38–41) je hlavnou výzvou priľnavosť materiálu, nie abrazívne opotrebenie. Obe zliatiny tečú pri vysokých rezných tlakoch. Extrémne šmykové teplo za studena navaruje mikročastice na čelo, čím vytvára nárast na hrane. Toto skreslenie mení geometriu rezu a vydlabáva zvislé steny. V dôsledku toho je dosiahnutie čistého povrchu počas ľahkých čistiacich prechodov veľmi ťažké.
Mnoho dielní stále používa štandardné, univerzálne ploché frézy na rezanie v úzkych zákrutách. Tieto nástroje však majú zvyčajne konzervatívne uhly čela a nemajú zrkadlovo leštené drážky. Keď fréza dosiahne vnútorné rohy, uhol záberu sa prudko zvýši. Lepkavé triesky sa prerežú dovnútra úzkych drážok, čím natrhnú povrch a odštiepia vonkajšie hrany. Pri týchto akostiach otvorené drážky a nižšie trenie vždy prekonajú absolútnu pevnosť reznej hrany.
Rezné zaťaženia pri vysokých teplotách na kalenej oceli H13 (HRC 50–54): Základná požiadavka na špecializované frézy na kalenú oceľ
Obrábanie kalenej ocele H13 (HRC 50–54) predstavuje úplne iné fyzikálne výzvy. Po tepelnom spracovaní sa pevnosť v ťahu zvyšuje a rezné sily exponenciálne rastú. Tepelná energia nemôže rýchlo uniknúť cez triesky, takže vysoké teplo sa prenáša priamo do reznej hrany. Prívod chladiacej kvapaliny spôsobuje silné tepelné cykly, ktoré vytvárajú mikroskopické napäťové lomy v karbidovej matrici, čo priamo vedie k zlyhaniu nástroja.
Z týchto dôvodov vyžadujeme, aby operátori prešli na špeciálne frézy na kalenú oceľ . Tieto nástroje sa nespoliehajú na tupý úder. Namiesto toho sa vyznačujú definovaným honovaním hrán s negatívnymi uhlami čela a povlakmi PVD s vysokým obsahom hliníka s teplotou nad 1 000 °C. Suchý chod s vysokotlakovým prúdením vzduchu pri zvýšených obrábacích rýchlostiach čisto plastifikuje strižnú zónu. Štandardné nástroje, ktoré sa tu obrábajú, trpia silným opotrebením boku ešte pred dokončením dvoch prechodov.
Testovanie v reálnom svete výrobcami nástrojov: Rozhodujúci vplyv húževnatosti substrátu a tolerancií na úrovni mikrónov na životnosť 6 mm fréz v aplikáciách s dlhým dosahom
Nástroje s malým priemerom zostávajú najcitlivejšou voľbou pre hlboké dutiny a úzke rebrá. Naše testy brúsenia na stole potvrdzujú, že akonáhle 6 mm fréza s koncovkou prekročí pomer dĺžky k priemeru 4:1 alebo 5:1, priehyb sa zväčšuje s treťou stranou presahu. Ak karbidová tyč nemá dostatočnú priečnu pevnosť v pretrhnutí, fréza sa pri prechodnom rohovom zaťažení chveje. Následne rýchlo nasleduje náhle zlyhanie stopky.
Tímy obstarávania sa často zameriavajú výlučne na jednotkovú cenu, ale presnosť výroby určuje skutočný výkon podlahy. Ak má 6 mm nástroj v hydraulickom alebo tepelnom upínači celkové hádzanie (TIR) viac ako 0.003 mm, zaťaženie zubov sa stáva asymetrickým. Jedna drážka absorbuje nadmerný náraz, čím sa celková životnosť nástroja skracuje na polovicu. Pri obrábaní hlbokých dutín chráni húževnatosť a sústrednosť substrátu vaše diely lepšie ako samotná extrémna tvrdosť.
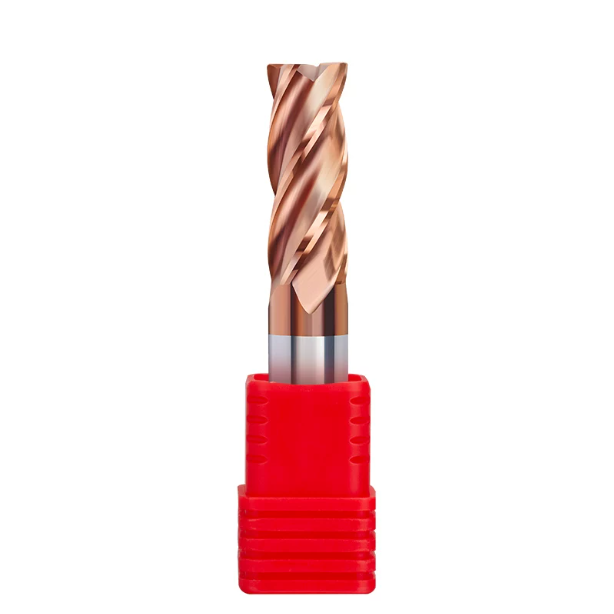
Riešenie rozmazania stien a stôp po prechode nástroja na P20 a NAK80: Konfigurácia 4-brzdových karbidových fréz a stratégií rezania
Pri dokončovaní dutín presných vstrekovacích foriem, matné stopy po ťahaní a viditeľné presahy pozdĺž bočných stien kazia kvalitu povrchu. V dielni zisťujeme, že sa to zvyčajne stáva, keď operátori zaobchádzajú s dokončovaním ako s hrubovaním. Predkalené ocele podliehajú plastickému toku pod intenzívnym šmykovým tlakom. Keď sa triesky rozmazávajú o stenu namiesto čistého strihania, integrita povrchu okamžite klesá.
Aby sme zabránili týmto chybám na bočných stenách, vyvažujeme hrúbku jadra, zakrivenie drážok a radiálny záber. Spoľahlivý proces udržiava hrúbku triesky prísne nad kritickou hranicou trenia, namiesto toho, aby nútil k ťažkým rezom. Spojenie špecializovanej 4-drážkovej karbidovej frézy so súsledným frézovaním a konštantnou plochou udržiava zvislé steny rovnomerné. Výrazne sa tým skracuje aj čas manuálneho leštenia.
Prečo je 4-drážková karbidová fréza základným riešením pre kontrolu vibrácií a povrchovú úpravu Ra 0.4 na bočných stenách NAK80
Strojníci sa často pýtajú, prečo uprednostňujeme štvorbritový nástroj pred dvojbritovým pri lepkavom NAK80. Zatiaľ čo dvojbritový nástroj poskytuje väčšie priestory na triesky, precipitačne kalený NAK80 (okolo HRC 40) nemá prirodzené tlmiace vlastnosti. Keď sa previs počas čistenia vertikálnych stien zväčšuje, dvojbritové frézy trpia silným regeneratívnym chvením. To zanecháva husté vibračné vlnky na stenách dutiny.
Výber pevnej 4-drážkovej karbidovej frézy poskytuje torznú tuhosť potrebnú pre ľahké dokončovacie prechody. Plynulý záber nástroja vyhladzuje radiálne rezné sily a zabraňuje vychýleniu frézy pri ľahkých prechodoch (Ae 0.05 – 0.1 mm). Pri správnom primárnom odľahčení drážky čisto strihajú deformovanú vrstvu. To spoľahlivo udržiava povrch Ra 0.4 pred leštením.
Rezný olej alebo vysokotlakový vzduch? Parametre odvodu triesok na zabránenie nárastu na hrane (BUE) na plochých frézach v reálnom obrábaní
Voľba chladiacej kvapaliny pre lepkavé ocele často rozdeľuje obsluhu medzi prietokovou chladiacou kvapalinou a suchým rezaním. Z našich skúseností vyplýva, že chladiace kvapaliny na vodnej báze sa často odparujú pred preniknutím do reznej zóny počas vysokorýchlostných prechodov. To vytvára rýchle tepelné cykly, ktoré urýchľujú zváranie triesok na čele. Akonáhle sa vytvorí nárast na hrane, fréza s plochým čelným rezom sa rýchlo otupí a poškriabe bočné steny obrobku.
Pre uzavreté dutiny je najvhodnejší vysokotlakový vzduch v kombinácii s minimálnym množstvom mazania (MQL). Nasmerujte prúd suchého vzduchu s tlakom najmenej 0.6 MPa priamo na výstupný bod nástroja, aby ste okamžite odstránili triesky. Toto skombinujte s presným posuvom 0.03 – 0.05 mm na zub, aby ste predišli spevneniu vrstvy. Odvod horúcich triesok zabraňuje opätovnému rezaniu a udržiava rezné hrany ostré.
Zabránenie odštiepeniu spôsobenému bezohľadným zanorením: Praktické nastavenia pre špirálový vstup do uzavretých dutín formy
Najkritickejším momentom pri frézovaní dutín je otvorenie vrecka z plného materiálu. Niektorí operátori sa zanášajú priamo nadol pozdĺž osi Z alebo príliš agresívne zaraďujú dole. Pretože rýchlosť rezania v strede frézy klesá takmer na nulu, triesky nemôžu ľahko uniknúť. To núti spodné zuby brúsiť zachytené triesky, čo spôsobuje alarmy preťaženia a odštiepené rohy.
V uzavretých oblastiach vždy programujeme hladkú špirálovú vstupnú dráhu. Na gumových oceliach ako P20 a NAK80 udržiavajte uhol sklonu medzi 1.5° a 2.5°. Priemer špirálovej dráhy nastavte medzi 1.3 a 1.5-násobkom priemeru frézy. To umožňuje, aby spodná a vonkajšia hrana rozdelili zaťaženie, čím sa tenké triesky zrolujú a plynulo odchádzajú smerom nahor bez zasekávania.
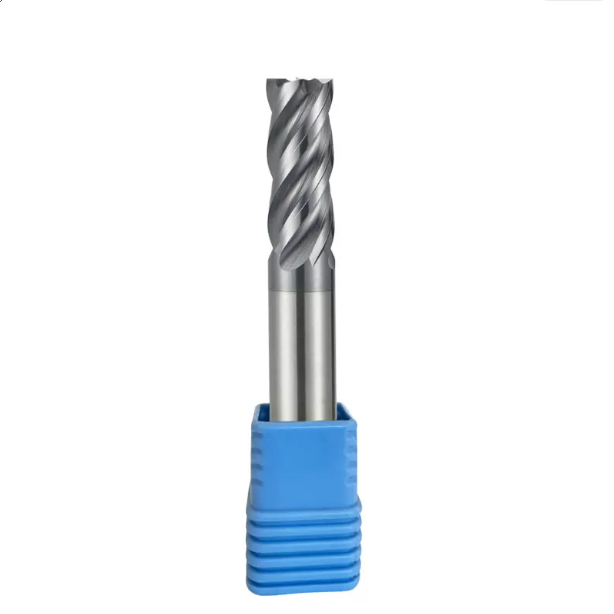
Zvládnutie kalenej ocele H13 (HRC50+): Praktické skúsenosti s plochými frézami z tvrdého karbidu HRC65 pre priame frézovanie tvrdých materiálov
Priame frézovanie za tvrda tepelne upravených doštičiek H13 (HRC 50 – 54) nahrádza pomalé elektroerozívne obrábanie a eliminuje povrchové vrstvy odlievania. Frézovanie za tvrda si však vyžaduje prísnu stabilitu nástroja a pevnú dynamiku stroja. Mnoho dielní sa pokúša rezať kalené materiály štandardnými rýchlosťami a posuvmi. Rohy fréz sa opotrebujú do tridsiatich minút a zanechávajú na drahých nástrojoch silné stopy po reze.
Stabilné frézovanie tvrdých materiálov si vyžaduje stabilné plastické strihanie, a nie agresívne rezy s príklepom. Rozsiahlym testovaním sme zistili, že triesky sa musia strihať rovnomerne bez náhlych náhlych nárastov sily. Pre frézovanie pri vysokých teplotách a vysokých zaťaženiach použite karbidovú plochú frézu HRC65, ktorá je navrhnutá pre extrémnu tvrdosť. Kombinujte vysoké otáčky vretena s malými radiálnymi hĺbkami rezu, aby ste zachovali presnú rozmerovú presnosť.
Nepoužívajte univerzálne frézy na kalenej forme: Praktické zásady pre začisťovanie rohov pomocou plochých fréz z tvrdokovu HRC65, aby sa zabránilo odštiepeniu.
Opracovanie kalených vnútorných rohov spôsobuje časté lámanie nástrojov. Obsluha často zasúva nástroje priamo do vnútorných prechodov s uhlom 90 stupňov. To v zlomku sekundy zvýši uhol záberu nástroja z ľahkého oblúka až na 180 stupňov. Výsledný silový nárast rozbije konvenčné karbidové hrany. Namiesto normálneho opotrebenia boku sa celá rohová hrana okamžite odlomí.
Pri obrábaní rohového materiálu karbidovou plochou frézou HRC65 sa musíte vyhnúť ostrým 90-stupňovým prechodom. V softvéri CAM vždy naprogramujte trochoidálne dráhy alebo slučky spomalenia rohu. Udržujte radiálny prechod medzi 2 % a 5 % priemeru nástroja s plytkými axiálnymi prechodmi. Plynulé valcovanie do rohov absorbuje nárazy a zabraňuje mikroskopickému odštiepeniu na hrote frézy.
Úprava mikronegatívnych uhlov čela a honovanie hrán pre frézy z vysoko tvrdej ocele: Naša výrobná stratégia na prevenciu mikroodštiepkovania
Geometria nástroja pre kalenú oceľ vyžaduje iný prístup ako pre mäkké zliatiny. Štandardné nástroje používajú ostré pozitívne uhly čela na zníženie rezných síl. Avšak ostré hrany sa v kalenej oceli odštiepujú ako sklo o tvrdé karbidy. Pri rezaní tepelne spracovanej ocele H13 potrebuje mikroskopická rezná hrana silnú štrukturálnu podložku na prenos rezného tlaku do pevného tela nástroja.
Tieto nástroje brúsime s mikronegatívnym uhlom čela -5° až -8° a na 5-osových brúskach aplikujeme honovanie s hrúbkou 5–10 mikrónov. Toto zaoblenie síce mierne zvyšuje prítlačné sily, ale zároveň odstraňuje mikroskopické otrepy brúsnych kotúčov. V kombinácii s ultra tvrdým nanokompozitným povlakom (až do 3600 HV) táto zosilnená geometria stláča a strihá tvrdé materiály bez mikroodlupovania pozdĺž reznej hrany.
Prechod z emulzného chladiva na studený vzduch: Regulácia teploty na zabránenie vzniku mikrotrhlín spôsobených tepelným šokom pri obrábaní ocele H13
Operátori často počas obrábania H13 na žeravé nástroje prúdiacim chladivom v domnení, že to chráni hranu. Pri vysokorýchlostných rezoch však teploty zubov v reze dosahujú 800 °C a na výstupe z rezu rýchlo ochladzujú. Pod elektrónovým mikroskopom vykazujú poškodené nástroje husté hrebeňové trhliny kolmo na hranu. Tieto mikrotrhliny sú spôsobené priamo únavou z tepelného šoku.
Aby ste predišli tepelnému poškodeniu, používajte špeciálne frézy na kalené ocele s vysokotlakovým studeným vzduchom alebo suchým plynom. Studený vzduch nemusí ochladiť frézu na izbovú teplotu. Namiesto toho stabilizuje teploty v reznej zóne a okamžite odfúkne horúce triesky. Najspoľahlivejším spôsobom, ako zdvojnásobiť životnosť nástroja, je vyhnúť sa tepelnému cyklovaniu a opätovnému odrezaniu triesok.
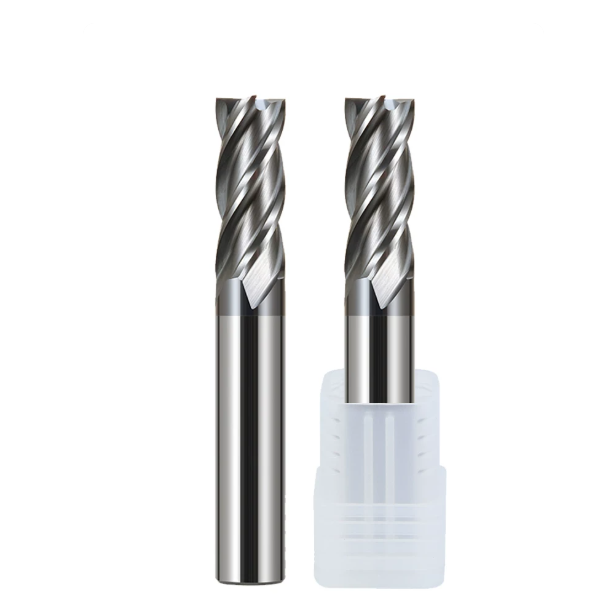
Obrábanie hlbokých dutín a mikroprvkov vo formách: Riadenie 6 mm priehybu frézy na výrobnej ploche
Obrábanie automobilových osvetľovacích matric alebo krytov elektronických konektorov vás núti pracovať s hlbokými a úzkymi vreckami. Veľké nástroje nedokážu tieto rebrá vyčistiť, takže obsluha musí siahnuť po úzkych frézach s predĺženým dosahom. Často vidíme správy zo súradnicových meracích strojov (CMM), ktoré odhaľujú zúžené bočné steny alebo vyduté profily napriek presným CNC údajom. Dráha nástroja bola presná, ale fyzické rozmery súčiastok sa vychýlili mimo prijateľných limitov.
Táto odchýlka pramení z elastického ohybu pri nepretržitom bočnom reznom tlaku. S rastúcou dĺžkou konzoly drasticky klesá radiálna tuhosť. Pri bežnej 6 mm fréze na frézovanie nezastaví jednoduché zníženie otáčok vretena vibrácie. Bez prísnej kontroly radiálneho záberu, vychýlenia nástroja a dynamiky zaťaženia trieskami nevyhnutne dôjde k opotrebovaniu dutín foriem s presnými toleranciami.
Prečo sú 6 mm frézy náchylné na priehyb počas dokončovania vertikálnej steny: Techniky kompenzácie posuvu pre pomery presahu presahujúce 3D
Keď 6 mm fréza pracuje s pomerom dĺžky k priemeru väčším ako 3:1 alebo 5:1, rezný odpor sa pozdĺž predĺženej stopky zväčšuje. Priehyb konzoly sa škáluje s treťou mocninou dĺžky presahu, čo znamená, že zmena presahu z 18 mm na 30 mm znásobuje citlivosť na ohyb. Malý prídavok na dokončovanie 0.05 mm môže pod tlakom odrezať iba 0.02 mm, čím zostane zvyškový materiál, ktorý vytvára viditeľné rozmerové zúženie.
Nespoliehajte sa na pružinové frézovanie a nedúfajte, že sa stena narovná. V zónach dolných vreciek s vysokým odporom programujeme segmentované zníženie posuvu o 15 % až 20 %, aby sme znížili maximálny tlak. Skombinujte to s frézovaním zdola nahor so súsledným pohybom riadeným CAM. Čerstvo narezané spodné dna podopierajú frézu proti elastickému odrazu, stabilizujú vychýlenie a udržiavajú kolmé bočné steny.
Praktické využitie vysokoúčinného frézovania (HEM) pri hrubovaní foriem: Použitie plochých fréz s plytkými radiálnymi a hlbokými axiálnymi rezmi na zníženie tlaku pri odvádzaní triesok
Tradičné hrubovanie vreciek využíva ťažké prechody s malými axiálnymi hĺbkami. V kalených nástrojových oceliach tento prístup s použitím hrubej sily koncentruje nadmerné teplo priamo na hrote. Triesky nemôžu uniknúť z úzkych drážok, privarujú sa k drážkam a odštiepujú rohy frézy. Vysoký zvuk, ktorý sa ozýva z podlahy, potvrdzuje, že nástroj sa dusí pri asymetrickom zaťažení.
Namiesto toho prechádzame na dráhy vysokoúčinného frézovania (HEM). Používame prémiovú plochú frézu s frézovaním do 1.5-násobku alebo 2-násobku priemeru nástroja v axiálnej hĺbke, v kombinácii s ľahkým radiálnym presahom 5 % až 10 %. Tým sa rozloží trenie po celej dĺžke drážky. Odstredivá sila a vysokotlakový prúd vzduchu čisto vyhadzujú tenké, rovnomerné triesky, čím sa zdvojnásobuje rýchlosť odoberania kovu a zároveň sa eliminuje zasekávanie nástroja.
Dynamické vyváženie a upínacia hádzavosť: Prečo kontrola TIR s presnosťou na 0.003 mm môže zdvojnásobiť životnosť nástroja 6 mm frézy
Pri prechádzke mnohými dielňami na výrobu foriem stále vidíte opotrebované klieštinové upínače ER, ktoré už prekročili svoju životnosť. Strojníci predpokladajú, že nízke rezné zaťaženie na 6 mm fréze umožňuje akceptovať hádzanie 0.01 mm. V skutočnosti celkové indikované hádzanie (TIR) 0.01 mm núti jednu drážku prenášať takmer všetok náraz, zatiaľ čo ostatné zuby sa prešmykujú.
Táto cyklická nerovnováha spôsobuje mikroodlupovanie na preťaženom reznom zube, čo vedie k rýchlemu zlomeniu nástroja. Odporúčame montáž malých nástrojov do presných hydraulických alebo teplom zmršťovacích držiakov nástrojov. Na kontrolu hádzania 20 mm pod hrotom držiaka použite úchylkomer s číselníkovým testom, pričom hádzanie triesok je pod 0.003 mm. Rovnomerné vyváženie zaťaženia trieskami na všetkých drážkach konzistentne zdvojnásobuje životnosť nástroja vo výrobných sériách.
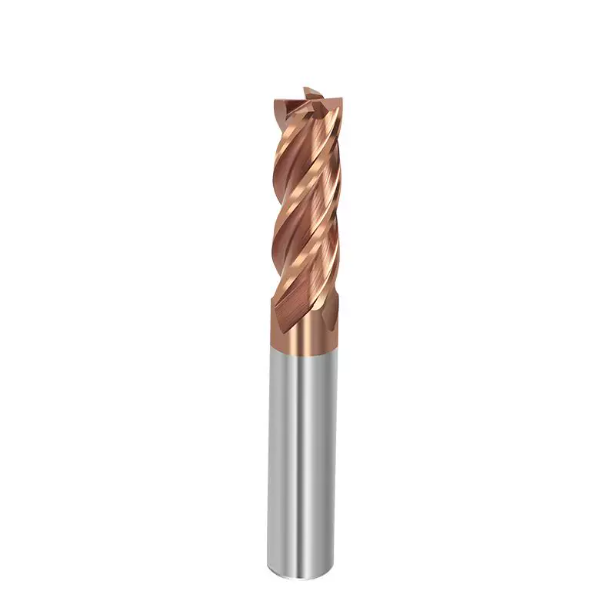
Ako sa môžu výrobcovia foriem vyhnúť nástrahám: Rady od výrobcov karbidových fréz na overenie kvalifikácie dodávateľa
Pri návštevách nástrojární v Severnej Amerike a Európe často pozorujeme zjavný rozpor v nákupe. Manažéri nákupu nakupujú výlučne na základe ceny, pričom predpokladajú, že všetky celokarbidové nástroje fungujú rovnako. Medzitým strojníci zápasia s nepravidelnou konzistenciou šarží a sledujú, že jedna fréza vydrží osem hodín, zatiaľ čo ďalšia sa vybrúsi za tridsať minút. Z našich brúsnych liniek vieme, že suroviny a päťosová geometria definujú výkon.
Ak vaša podlaha bojuje s predčasným odlupovaním v H13 alebo nerovnými stenami v P20, skontrolujte dodávateľský reťazec nástrojov. Spoľahliví výrobcovia karbidových fréz dodávajú overenú konzistentnosť, nielen balené nástroje. Prísne rozmerové triedenie, štandardy submikrónového zrna a automatizované honovanie hrán zaručujú opakovateľnú životnosť nástroja. Táto interná kontrola kvality umožňuje operátorom používať agresívne posuvy s úplnou istotou.
Presnosť brúsenia z panenského karbidu vs. 5-osové brúsenie: Skutočný rozdiel v konzistentnosti výroby
Naháňanie sa za nízkymi nákupnými cenami vedie kupujúcich k prehliadaniu kvality karbidového substrátu. Nízkonákladové frézy často používajú recyklované karbidové triedy s nerovnomerným rozložením zŕn a mikroporéznosťou. Tieto chyby sa ľahko lámu o tvrdé karbidové zhluky v oceliach na formy. Ako renomovaní výrobcovia karbidových fréz dodávame ultrajemné karbidové tyče (0.2 – 0.4 mikrónu), ktoré zabezpečujú húževnatosť jadra potrebnú pre negatívne uhly čela a PVD povlaky.
Stabilita brúsky a intervaly opracovania kotúčov tiež ovplyvňujú kvalitu konečnej dávky. Skontrolujte frézy pod vysokým zväčšením, aby ste skontrolovali konzistentnosť mikrohonovania a prechody uhla čela drážok. Brúsne centrá svetovej triedy udržiavajú polomery honovania hrán v rámci tolerancie dvoch mikrónov v rámci celej výrobnej série. Nekonzistentné brúsenie vytvára nerovnomerné výšky drážok, čo spôsobuje okamžité chvenie a drastické výkyvy životnosti nástrojov na vašich strojoch.
Prestaňte platiť za zbytočné príplatky: Stratégie zhody materiálov a znižovania nákladov pre mesačné hromadné obstarávanie fréz vo výrobných lisárňach
Ďalšou nákladnou pascou je nadmerná špecifikácia fréz. Dielne často kupujú drahé nástroje leteckej a kozmickej triedy na rezanie štandardných predkalených dutín s tvrdosťou okolo HRC 30. Tento vysokoteplotný povlak a negatívny uhol čela sa pri mäkších oceliach premrhajú, čo často zhoršuje tvorbu nárastov na hrane a rozmazanie obrobku. Skutočné úspory vyplývajú zo zladenia fyziky špecifických dutín s cieľovými geometriami fréz, a nie z hľadania lacných katalógových cien.
Skontrolujte si mesačné objednávky fréz a rozdeľte nástroje podľa fázy výroby. Na veľkoobjemové čistenie dutín používajte leštené geometrie tlmiace vibrácie a na dokončovanie s dlhým dosahom si rezervujte vyvážené nástroje s nízkou hádzavosťou. Pre kalené rezné doštičky si vyhradzujte špeciálne tepelne odolné povlaky a honovacie nástroje s negatívnou hranou. Ak čelíte odolným výtlačkom dutín alebo prísnym toleranciám priehybu, kontaktujte náš technický tím, aby skontroloval vaše výkresy a podrobnosti o nastavení.






