
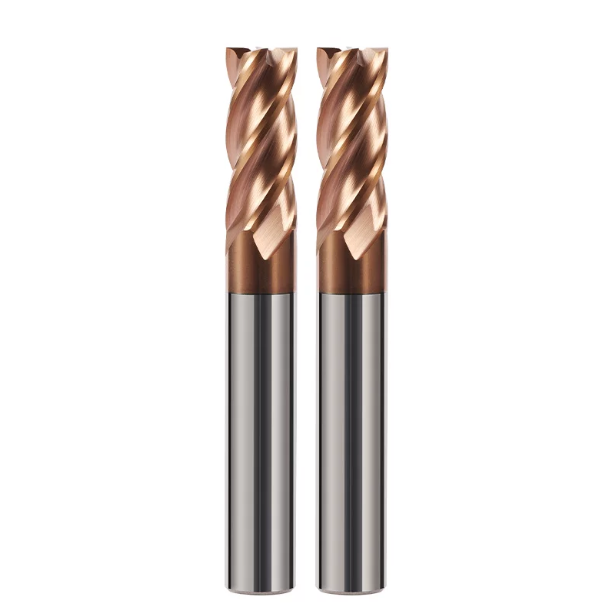
Minulý mesiac sa v závode na výrobu foriem v Stuttgarte ozval ostrý, prenikavý škrípavý zvuk v momente, keď vreteno dosiahlo 8 500 otáčok za minútu.
Obrobkom bola kalená doštička vyrobená práškovou metalurgickou metódou s tvrdosťou HRC 64 – 65. V dielni sa používala štandardná 4-drážková karbidová fréza s rovnakým rozstupom drážok. Po necelých dvoch minútach rezu sa zaťaženie vretena prudko zvýšilo. Nástroj sme vytiahli a očistili rezný olej. Rezná hrana sa rozlomila do mikrovlnných zárezov a na bočnej stene sa zobrazovali silné stopy po chvení podobné valche, ktoré okamžite poškodili obrobok.
Počas 16 rokov riešenia problémov s rezmi v Európe a Severnej Amerike sme sa s týmto režimom poruchy stretli nespočetnekrát. Okamžitou reakciou je zvyčajne zníženie posuvu, zníženie otáčok alebo zaseknutie sa na vyčnievajúcom okraji. Skutočný problém však zriedka pramení z tuhosti stroja alebo opotrebovania povlaku. Skutočným úzkym hrdlom je štandardná geometria monolitnej karbidovej frézy.
Frézovanie ocelí s tvrdosťou nad HRC 60 vytvára extrémny odpor voči rezu a silnú tepelnú koncentráciu vďaka minimálnej plastickej deformácii. Vďaka symetrickému rozstupu drážok s rovnakou vzdialenosťou sa každý zub dotýka obrobku v rovnakom časovom intervale. Tento opakovaný náraz uzamkne frekvenciu reznej sily priamo na vlastné frekvencie držiaka nástroja, vretena a zostavy obrobku.
To vytvára deštruktívne regeneratívne vibrácie, ktoré v priebehu niekoľkých sekúnd ničia mikrozrnné karbidové hrany a výrazne znižujú životnosť rezného nástroja. Pri hlbokých dutinách a nástrojoch s vysokou tvrdosťou sa na riešenie tohto problému spoliehame na nerovnomerné rozostupy drážok fréz HRC65. Narušením symetrie uhlov zubov vynútime plynulý fázový posun rezných síl, ktorý rozptyľuje harmonickú energiu pri zdroji.
Ak obrábate súčiastky s tvrdosťou nad 60 HRC a napriek neustálemu upravovaniu parametrov nedokážete eliminovať stopy po chvení bočných stien, pozorne si prezrite nastavenie nástroja. Mohli by tieto symetrické drážky smerovať vaše rezné sily priamo do rezonančnej pasce?
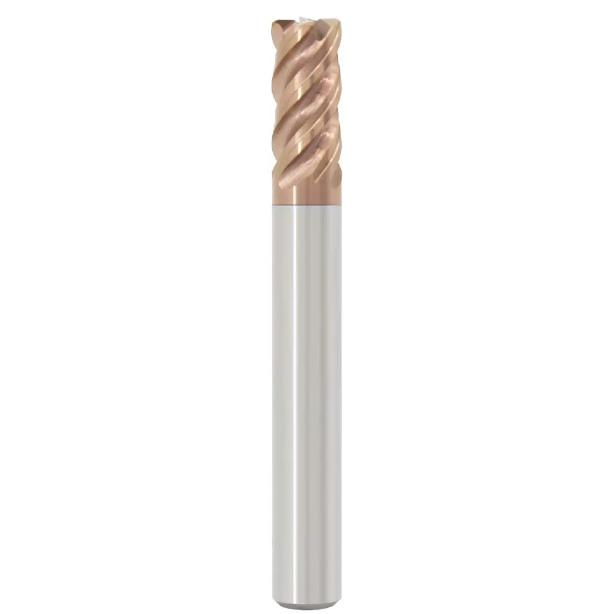
Prečo frézy s rovnakými drážkami vylamujú štiepku v kalenej oceli: Skutočné rezné sily, ktoré vidíme na mieste
Vždy, keď navštívime závod, aby sme riešili problémy s odštiepením hrán v kalenej oceli, pohľad na 90° symetrickú frézu nám prezradí celý príbeh. Rovnaké rozstupy vyrovnávajú zaťaženie trieskami v mäkkých oceliach, ale fungujú ako zachytávač v materiáloch, ktoré odolávajú plastickému šmyku. Pri vysokej tvrdosti sa každý náraz zuba správa ako nepoddajná mechanická zrážka. Rovnaké intervaly záberu vytvárajú netlmené, synchronizované silové hroty v kontaktnej zóne.
Pomocou dynamometrov na zaznamenávanie dynamických rezných síl neustále vidíme, ako frézy s rovnakými drážkami generujú čisté periodické sínusoidy v kalenej oceli. Akákoľvek mikroposunutie v odstraňovaní triesok alebo tvrdosti jadra okamžite spúšťa samobudiace regeneratívne chvenie. Karbidová hrana plynulo zastaví strihanie a absorbuje rýchle mikronárazy ďaleko za naprogramovanými limitmi posuvu. Toto dynamické zaťaženie rýchlo naruší integritu hrany krehkého karbidového náprotivku frézy s nerovnými drážkami z kalenej ocele.
Harmonická superpozícia: Fatálna chyba štandardných 4-britých karbidových fréz pri hlbokom bočnom frézovaní.
Pri dokončovacom frézovaní hlbokých zvislých stien obrábači často siahajú po štandardnej 4-drážkovej karbidovej fréze, aby zabezpečili dostatočný priestor pre triesky a pevnosť jadra. Dokončovacie radiálne rezy (ae) však zvyčajne zaberajú iba 5 % až 10 % priemeru nástroja. To znamená, že za jednu mikrosekundu reže iba jeden zub. V 90° intervaloch sa mechanické rázové vlny synchronizujú presne so štvornásobkom frekvencie otáčania vretena.
Toto nastavenie vytvára silnú harmonickú pascu: vlnitosť zanechaná jedným zubom sa priamo prenáša do rezu nasledujúceho zuba. Počas skúšky vo Švajčiarsku na 4 mm hrubom kalenom rebre sa pri zmene otáčok vretena iba o 50 ot./min. zdvojnásobili naše maximálne bočné sily. Štandardné držiaky BT40 alebo základné nástroje na tepelné uloženie nedokážu túto záťaž absorbovať, pretože periodické silové špičky vznikajú priamo na rozhraní hrany a steny.
Silové hroty a zrútenie povrchu: Čo sa stane, keď fréza na frézovanie kalenej ocele HRC62 narazí na rezonanciu
Pri frézovaní kalenej ocele HRC62 na kontúrových prechodoch pomocou frézy často drasticky klesá kvalita povrchu. Stena môže udržať čistý povrch Ra 0.4 20 minút, kým náhle zbelie s výraznými stopami od vibrácií. Mnoho operátorov predpokladá, že povlak sa opotreboval. Stereomikroskopy však zvyčajne odhalia minimálne opotrebenie boku; namiesto toho rezonancia odštiepila honovacie rezné plochy a zanechala mikroskopické zúbkovanie.
Ocele ako D2 alebo DC53 vyrobené za studena s tvrdosťou HRC 62 sú abrazívne, krehké a netolerujú zmeny hĺbky. Akonáhle sa objaví vibrácia, skutočná hrúbka triesky prudko kolíše medzi takmer nulovým trením a silným preťažením. Trením sa povrch spevní a zvýši sa teplota trenia, zatiaľ čo následné preťaženie zlomí honovaný okraj. Povrchová úprava sa nedegraduje postupne – náhle sa zrúti, keď vrcholy harmonických vibrácií prekročia prah lomu.
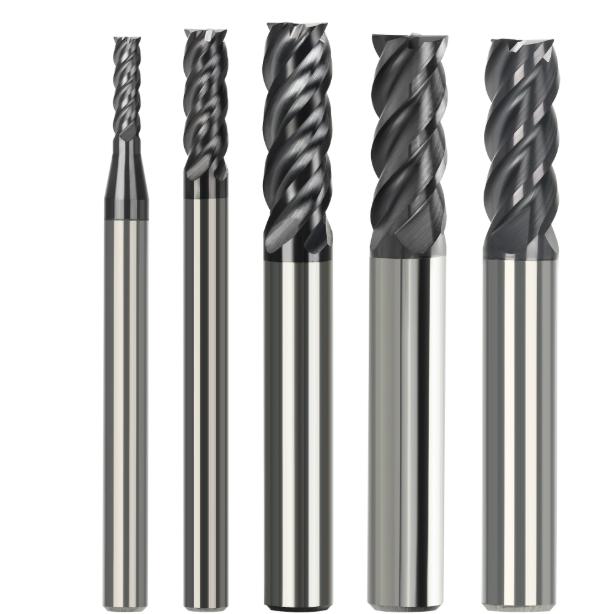
Kombinácia nerovnakých rozstupov drážok s variabilnými uhlami špirály: Praktická dynamika tlmenia vibrácií v geometrii monolitných karbidových fréz
Pri frézovaní kalenej ocele na formy prenikavý zvuk často prinúti obrábačov jednoducho znížiť otáčky vretena. To je len dočasný kompromis. Skutočné tlmenie vibrácií začína pri zdroji dynamickým oddelením v geometrii monolitných karbidových fréz. Pri brúsení profilov na päťosových CNC brúskach sme pozorovali, že samotné posúvanie rozstupu drážok stále umožňuje lokalizovanú rezonanciu v špecifických axiálnych hĺbkach (ap). Skutočné tlmenie vyžaduje kombináciu nerovnakého rozstupu s premenlivými uhlami skrutkovice – napríklad striedavým usporiadaním 35°/38° – aby sa zabezpečili kontinuálne trojrozmerné zmeny kontaktu pozdĺž obrobku.
Táto geometria zabraňuje tomu, aby šmykové sily vytvárali opakovateľný budiaci vzorec. Keď sa fréza otáča pri vysokých otáčkach, uhly vstupu a oneskorenia výstupu sa plynule menia pozdĺž dĺžky drážky. Tým sa preruší spätná väzba energie potrebná na udržanie regeneratívneho chvenia. Pre inžiniera to nie je len šikovné konštrukčné vylepšenie. Je to vypočítaný kompromis vyvažovajúci vychýlenie lúča, bočný odpor pri rezaní a otvorený priestor pre triesky.
Nesúososť reznej fázy a mechanizmy narušenia rezonancie pri obrábaní kalenej ocele frézami s nerovnými drážkami
Pri odstraňovaní problémov s kalenými ozubenými čeľusťami na mieste sledujeme záber zubov pomocou vysokorýchlostných dynamických signálových senzorov. Používanie frézy s nerovnými drážkami z kalenej ocele sa spolieha na zámerne asymetrické indexovanie, ako napríklad vzor 88°-92°-88°-92° alebo 87°-93°-89°-91°. Toto posunutie o niekoľko stupňov vytvára mikrosekundovú časovú medzeru medzi po sebe idúcimi prechodmi zubov. Núti prichádzajúce rezné hrany minúť vrcholové vlnky, ktoré na povrchu zanechal predchádzajúci zub.
Predstavte si to ako deštruktívnu interferenciu vĺn. Skôr, ako sa mikrovibrácie môžu zosilniť do plného harmonického chvenia, ďalší zub sa dostane do fázového záberu a preruší vlnu. Jednotlivé drážky absorbujú mierne zmeny dynamického zaťaženia trieskami, ale moderný mikrozrnný karbid tieto elastické napätia ľahko zvláda. Táto malá zmena zaťaženia je malou cenou za úplné potlačenie deštruktívneho chvenia.
Vyváženie hrúbky jadra a konštrukcie drážky: Zabránenie zaseknutiu a zlomeniu nástroja počas frézovania s vysokou hĺbkou rezu
Zvýšenie axiálnych hĺbok na 1.5D alebo 2D počas dokončovania hlbokej steny predstavuje náročný konštrukčný kompromis v geometrii drážok frézy. Aby sa zabránilo silnému radiálnemu spätnému tlaku v oceli HRC65, inžinieri často zväčšujú reznú plochu na 62 % – 68 % priemeru nástroja. Každý bod získania hrúbky jadra však zviera drážku drážky. Znížený odber triesok zachytáva jemné úlomky, čo rýchlo spôsobuje tepelné nahromadenie, zaseknutie nástroja a náhle zlomenie.
V dielni severoamerického klienta sme skúmali katastrofálnu poruchu počas frézovania hlbokých vreciek s dlhým vyčnievaním nástroja. Problémom neboli vibrácie, ale napučaná stena bez leštenia drážok a excentrického odľahčenia. Rozžeravené mikrotriesky sa privarili do dna drážky a pevne zaklinili nástroj. Pri oceliach s tvrdosťou nad HRC62 uprednostňujeme evolventný profil drážky s leštenými vreckami. To poskytuje pevnú podložku steny a zároveň ponecháva voľné únikové cesty pre triesky pri vysokom axiálnom zaťažení.
Terénne testovanie konštrukcií s premenlivým rozstupom: Rozloženie sily na hrote nástroja pri dynamickom radiálnom hádzaní
Mnoho obrábačov sa obáva, že nerovnomerné rozstupy zubov frézy s premenlivým rozstupom preťažujú jednotlivé drážky a urýchľujú opotrebovanie rohov. Toto sme otestovali na vertikálnom obrábacom centre s použitím presných držiakov do tepelného zmršťovania. Pri celkovom odčítaní indikátora (TIR) pod 3 mikróny (≤ 0.003 mm) bola nerovnováha reznej sily medzi drážkami nameraná iba 6 % až 9 %. To je oveľa menej ako preťaženie jedného zuba spôsobené typickým hádzaním vretena na štandardných frézach s rovnakým rozstupom.
Nerovnomerné rozostupy na reznej hrane vyhladzujú ostré silové špičky. Elimináciou harmonického zosilnenia je každý zub vystavený stabilnému, kvázistatickému normálovému zaťaženiu namiesto opakovaných úderov kladiva. Opotrebenie pozdĺž boku sa vyvíja rovnomerne a predvídateľne. To si však vyžaduje prísnu hygienu držiaka nástroja: ak hádzavosť zostavy nástroja presiahne 0.008 mm, zničí sa tým tlmiaci účinok premenlivého rozstupu a vynúti sa vylamovanie jednotlivých zubov.
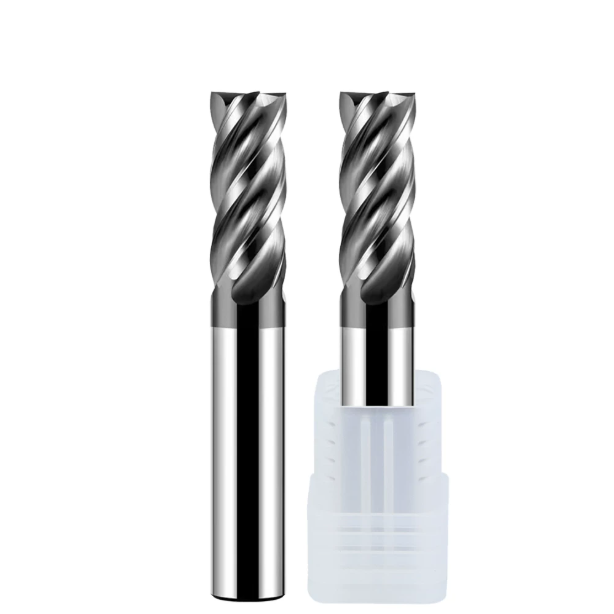
Zladenie počtu drážok s tvrdosťou materiálu: Výber medzi 4-drážkovými a 6-drážkovými karbidovými frézami
Mnohé dielne predpokladajú, že vyšší počet drážok je vždy lepší pre tvrdé ocele, zatiaľ čo iné používajú 4-drážkovú frézu pre každú úlohu. Na základe našich terénnych skúšok v Európe a USA sa výber medzi 4-drážkovou karbidovou frézou a 6-drážkovou karbidovou frézou v podstate odvíja od priestoru pre triesky oproti štrukturálnej ohybovej tuhosti. V blízkosti HRC65 ustupuje strihanie škrabaniu pod vysokým tlakom a mikrolomu. Rýchlosť odoberania materiálu ustupuje stabilite nástroja a počet drážok určuje rezné sily aj frekvencie nárazov.
Zanorenie viacdrážkového nástroja do hlbokých dutín často spôsobuje odštiepenie z opätovného rezania triesok zachytených v úzkych drážkach, nie z rezných síl. Naopak, dodržiavanie štyroch drážok pri plytkých, širokých kontúrových rezoch ponecháva značný prietok vretena na stole. Keď pomáhame dielňam vybrať si medzi 4-drážkovým a 6-drážkovým nástrojom, najprv sa zameriavame na radiálny presun (ae) vzhľadom na priemer nástroja. Ak triesky nemôžu voľne odchádzať, počet drážok nemá žiadny význam.
Hlboké dutiny a drážkovanie: Vyváženie kapacity odvodu triesok a tuhosti so 4-britými frézami s nerovným rozstupom
Keď hĺbka rezu presiahne 2D alebo počas polouzavretého drážkovania, bežne klientom nastavujeme 4-drážkovú frézu s nerovným rozstupom. Drážkovanie v materiáloch HRC60+ vytvára 180° záberový záber s takmer nulovým priestorom pre únik triesok. 4-drážkové usporiadanie ponecháva otvorené drážky, ktoré vyhadzujú krehké, fialovomodré mikrotriesky skôr, ako sa môžu zbaliť do rezu, obrusovať sa o obrobok a zlomiť nástroj.
Nerovnomerná geometria drážok rieši problémy s chvením, ktoré trápia štandardné 4-drážkové frézy pri intenzívnom drážkovaní. Počas skúšobného obrábania v Taliansku sme držali jadro na 60 % priemeru a zároveň sme nastavovali variabilnú rozteč. Nástroj čisto odvádzal triesky a zároveň úplne eliminoval nízkofrekvenčné dunenie pri ťažkých rezoch. Pre drážkovanie a rohové vrecká zostáva naším najspoľahlivejším kompromisom medzi odvádzaním triesok a vychýlením nástroja.
Presné frézovanie a vysokorýchlostné dynamické frézovanie: Potlačenie chvenia so 6-britými karbidovými frézami pri ultranízkom posuve na zub
Na dokončovanie vysokých bočných stien alebo na obrábanie vysokorýchlostných trochoidných dráh nástroja sa naša voľba presúva na 6-drážkovú karbidovú frézu. Viacdrážkové konštrukcie sa vyznačujú hrubými jadrami – často 68 % až 72 % priemeru – čo im poskytuje pevnosť nosníka potrebnú na boj proti radiálnemu vychýleniu. Šesť drážok tiež udržiava zdravé posuvy stola (Vf) a zároveň udržiava zaťaženie trieskami (fz) na ultrajemných 0.008 až 0.01 mm na zub.
V kalených oceliach vychýlenie nástroja pri vstupe zuba spôsobuje okamžité vibrácie. 6-drážková fréza s premenlivým indexom rozdeľuje kontaktný oblúk na krátke, rýchle impulzy, čím sa rezný odpor plynule rozloží na ložiská vretena. Pokiaľ je hádzavosť držiaka prísne kontrolovaná a radiálny záber (ae) zostáva pod 5 %, 6-drážková geometria dosahuje čisté povrchy bočných stien, ktorým sa 4-drážkové frézy jednoducho nedokážu vyrovnať.
Kritický prah tvrdosti: Úprava negatívnych T-fazúr a honovania hrán pre materiály s tvrdosťou HRC 58–62 vs. HRC 65
Aplikácia prípravy hrán určených pre oceľové formy HRC58 na diel s tvrdosťou HRC65 je istým receptom na odštiepené hrany v priebehu niekoľkých minút. HRC62 považujeme za striktnú geometrickú hranicu. Ocele medzi HRC58 a HRC62 si zachovávajú dostatočnú ťažnosť na dosiahnutie relatívne ostrej hrany. Tieto brúsime s ľahkou negatívnou T-faktorom -5° až -8° (šírka 0.02–0.03 mm) a honovacím nástrojom s hrúbkou 8–12 mikrónov, aby sme udržali nízky odpor pri reze.
Pri tvrdosti HRC65 sa obrábanie správa ako abrazívne mikrobrúsenie. Jemné hrany sa pri náraze lámu s usadeninami kaleného karbidu. Pri fréze HRC65 na frézovanie kalenej ocele brúsime robustné negatívne skosenie od -10° do -15° s rozsahom od 0.04 do 0.05 mm, ktoré je podložené dvojstupňovým brúsením s abrazívnymi kefami. Mierne vyššia radiálna sila je zámerným kompromisom: zaoblená, zosilnená hrana je jediná geometria, ktorá reže celé hodiny bez mikroodštiepkovania.
Prípadová štúdia z reálneho sveta zo západných workshopov: Protokoly ladenia parametrov a upnutia pre frézy HRC65 pri frézovaní kalenej ocele
Aplikácia geometrie s premenlivým rozstupom a mikrobrúsených hrán v dielni okamžite otestuje vaše upínacie nastavenie. V mnohých zariadeniach operátori vymieňajú frézy bez kontroly opotrebenia držiaka a rozhrania vretena. Frézovanie materiálov s tvrdosťou HRC 64 – 65 generuje v porovnaní s uhlíkovými oceľami masívne rezné sily. Hádanie len niekoľkých mikrónov je zosilnené kalenými hranicami zŕn. Preto je pri používaní frézy s tvrdosťou HRC65 na frézovanie kalenej ocele povinné dynamické vyváženie a overenie hádzania.
Ak v súčasnosti používate štandardné upínacie klieštiny ER alebo držiaky s bočným uzamykaním a nastavovacími skrutkami, zastavte sa a skontrolujte celkový údaj indikátora (TIR) na hrote nástroja. Naše testy ukazujú, že hádzanie presahujúce 0.005 mm ničí výhody potlačenia chvenia vďaka geometrii s premenlivým rozstupom. Pre hlboké rezy v tvrdej oceli prejdite na presné tepelne upínacie alebo hydraulické skľučovadlá. Vždy overte, či kontakt vretena s kužeľom presahuje 85 %, aby sa zvládlo dynamické, asymetrické rezné zaťaženie.
Obrábanie doštičiek pre tlakové liatie: Ako frézy s nerovným rozstupom eliminujú stopy po prechode nástroja a vysokofrekvenčné vibrácie na hlbokých bočných stenách
V dielni na výrobu automobilových foriem v Detroite sme pomáhali s riešením problémov s bočnými stenami s hĺbkou 45 mm na doštičkách ESR z ocele 1.2343 kalených na tvrdosť HRC 63–65. Dielňa používala frézy s rovnakým rozstupom v krokoch s konštantným Z. Rez generoval vysoký zvuk vretena a zanechával výrazné stopy po odstupňovaní na stenách. Stolní robotníci trávili hodiny ručným brúsením každej dutiny, aby zachránili povrchovú úpravu.
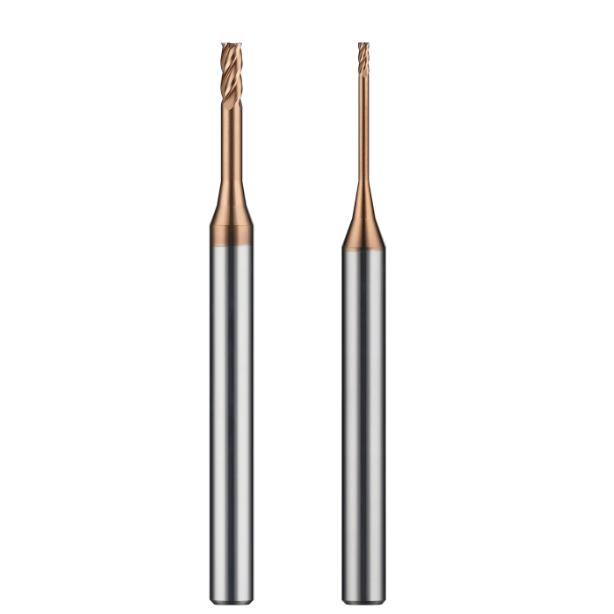
Nástroje sme nahradili štvorbritovou stopkovou frézou s nerovným rozstupom a leštenými drážkami na triesky. Zlomené časovanie zubov zabránilo synchronizácii bočných síl do stojatých akustických vĺn. Prenikavý zvuk zmizol do tridsiatich sekúnd. Drsnosť bočnej steny klesla na konzistentnú hodnotu Ra 0.25, zatiaľ čo životnosť nástroja sa zdvojnásobila z dvoch na štyri rezné doštičky na nástroj bez poškodenia hrany.
Praktické úskalie s pomermi presahu presahujúcimi 3.5D: Prehodnotenie tuhosti držiaka nástroja a reznej rýchlosti (Vc) s geometriou s premenlivým rozstupom
Keď vyčnievanie prekročí 3.5D alebo 4D, obrábači inštinktívne znížia posuv na zub (fz). Pri kalenej oceli je to nákladná pasca. Keď posuv klesne pod polomer honovania hrany, nástroj prestane strižne pracovať a začne trieť. Toto trenie spôsobuje rýchle tepelné impulzy, ktoré v priebehu niekoľkých sekúnd opália karbidový hrot bez tlmenia vibrácií.
Ak máte do činenia s dlhým dosahom, udržujte hrúbku triesky na zdravej úrovni udržiavaním hodnoty fz na úrovni 0.012 až 0.015 mm/z. Namiesto toho znížte rýchlosť obrábania na zadnej strane (Vc) zo 65 m/min na 45 – 50 m/min, aby ste sa dostali mimo harmonickú zónu stroja a zároveň nechali frézu s premenlivým rozstupom prerušiť chvenie. Ak je to možné, použite nástroj s kužeľovým krkom, namiesto toho, aby ste sa riadili nastavením rýchlosti posuvu na ovládači.
Každá dielňa čelí odlišným premenným: opotrebovaniu kužeľa vretena, veku stroja, vyváženiu držiaka nástrojov a odchýlkam v dávke tepelného spracovania. Ak máte problémy so zlou povrchovou úpravou bočných stien, stopami po obrábaní alebo odolným chvením v kalenej oceli, pošlite nám svoje rezné údaje, materiál obrobku alebo výkresy dielov. Ako inžinieri sa môžeme spoločne pozrieť na vaše parametre, geometriu nástroja a dráhy nástroja.






