
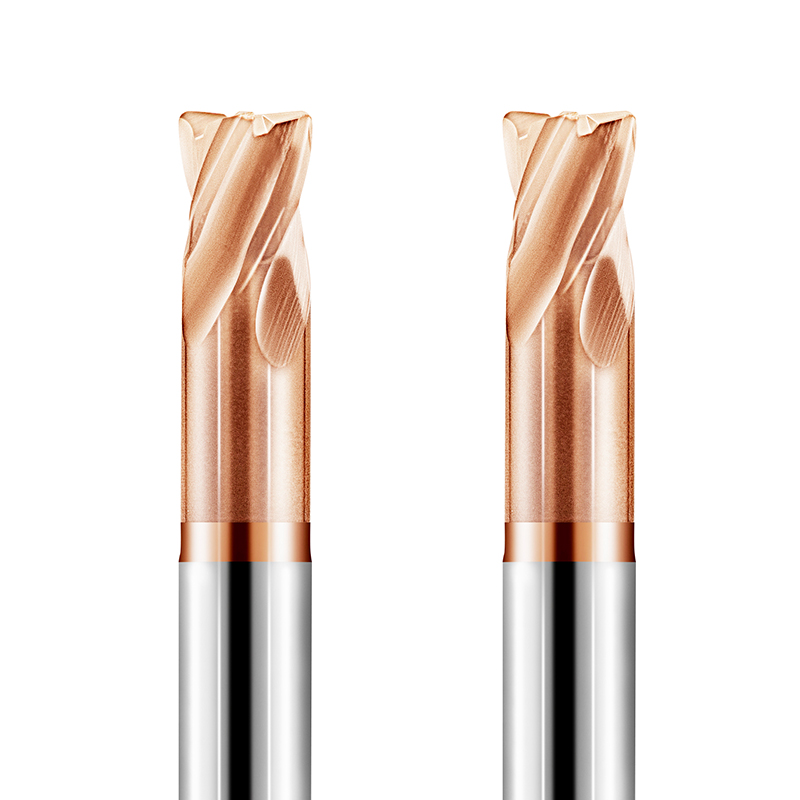
Minulý mesiac sa na nás obrátil dlhoročný klient zo Stuttgartu v Nemecku s urgentnou žiadosťou o riešenie problémov. Išlo o profilové razníky z nástrojovej ocele D2/1.2379 určenej na tvárnenie za studena, tepelne spracovanej na tvrdosť HRC 64 – 66. Ich 4-drážkové frézy – u ktorých sa očakávalo, že spoľahlivo dokončia dva celé cykly – zlyhávali do 12 minút. Rezné hrany vykazovali neustále mikroodštiepky a na rohových polomeroch sa úplne oddeľoval materiál.
Tím na mieste inštinktívne znížil otáčky vretena v domnienke, že pomalší rez ochráni nástroj. Počas našich 16 rokov výroby rezných nástrojov to zostáva jednou z najčastejších chýb pri frézovaní za tvrda. Pri obrábaní ultratvrdých ocelí príliš pomalý chod bráni tomu, aby strižná zóna dosiahla kritickú teplotu plastifikácie. Ostrie prerezáva studený materiál s obrovským odporom, čím sa mechanizmus opotrebenia posúva z kontrolovaného oderu na silné únavové odlupovanie.
Nastavenie optimálnej reznej rýchlosti pre frézy HRC65 nie je nikdy také jednoduché ako kopírovanie parametrov z obalu. Reálne rozpätie pre reznú rýchlosť karbidovej frézy je veľmi tenké. Faktory, ako je veľkosť zŕn karbidového substrátu, prahové hodnoty tvrdosti AlTiSiN v červenej farbe, hádzavosť vretena a zvýšenie pomeru presahu len o 0.5, môžu znížiť vaše pracovné parametre na polovicu. Preto vždy vyhodnocujeme reznú rýchlosť frézy pre kalenú oceľ spolu so zjemňovaním triesky a tepelným odvodom.
Keď je obrobok dostatočne tvrdý, že štandardný pilník sa od neho odšmykne, dôležitá je jedna otázka: odvádza vaša rezná rýchlosť skutočne teplo spolu s trieskou – alebo každá otáčka vretena postupne rozbíja hrot nástroja?

Frézovacie charakteristiky kalenej ocele (HRC 62–68) a referenčné okno pre rezné rýchlosti karbidových fréz
Pri technických hovoroch s lisovňami a zápustkami často vidíme, ako obrábači používajú na obrobky s tvrdosťou nad HRC 62 postupy s predkalenou oceľou (HRC 50). Akonáhle materiál prekročí HRC 60, základná fyzika rezania sa úplne zmení. Plastický tok prudko klesá, šmykové sklzy sa stávajú prudkými a triesky sa objavujú ako nespojité, vysokofrekvenčné segmenty. Rezný odpor a okamžité tepelné výkyvy sa zvyšujú nelineárne.
Pre výrobcov rezných nástrojov znamená nastavenie spoľahlivej reznej rýchlosti karbidovej frézy vyváženie mechanického rázu a tepelného zmäkčenia v šmyku. Príliš pomalý chod a hrana obrába nezmäkčený základný kov, čo vedie k silnej mechanickej únave. Príliš rýchly chod a teploty rozhrania presiahnu 1000 °C, čo spôsobí odlupovanie povlakov a spojovacích vrstiev. Potrebujete overenú základnú rýchlosť, ktorá sústredí tepelnú energiu výlučne v primárnej šmykovej zóne.
Empirický rozsah rezných rýchlostí pre frézy HRC65 (Vc: 45 – 120 m/min)
V našom testovacom centre a v zariadeniach výrobných partnerov sa praktická referenčná rýchlosť frézovania HRC65 pohybuje medzi 45 a 120 m/min pre ocele ako 1.2379 (D2) alebo CPM-10V. Tento široký rozsah nie je otvorenou pozvánkou na náhodné nastavenie ovládačov posuvu. Vaše užitočná plocha je priamo viazaná na radiálny záber (Ae) a kinematiku dráhy nástroja.
Pri tradičnom bočnom frézovaní alebo rohovom profilovaní s radiálnym odstupom 15 % – 25 % udržiavame rýchlosť rezania na konzervatívnych 45 – 70 m/min, aby sme zabránili tepelnému hromadeniu tepla v rohoch. Pri dynamických trochoidných dráhach s radiálnym záberom obmedzeným na 3 % – 8 % Ae však kontaktný oblúk prudko klesá. Každá drážka má dostatočný čas na chladenie vzduchom na otáčku, čo nám umožňuje zvýšiť rýchlosť rezania na 90 – 120 m/min pre vysoké rýchlosti odoberania materiálu.
Prečo by ste nemali jednoducho aplikovať štandardné parametre ocele pre formy na výpočet rýchlosti rezania CNC
V mnohých zmluvných dielňach programátori stále preberajú predvolené vzorce pre rýchlosť obrábania foriem a ocelí priamo zo štandardných CAM knižníc. Z našich skúseností v praxi vyplýva, že to zostáva hlavnou príčinou katastrofického zlyhania nástrojov pri obrábaní kalenej nástrojovej ocele. Konvenčné vzorce predpokladajú predvídateľnú objemovú ťažnosť. Pri hrúbke HRC65 sa šmyková zóna zužuje na niekoľko mikrónov, zatiaľ čo koeficienty trenia a špecifické rezné sily dramaticky stúpajú.
Začlenenie štandardných vzorcov do vášho nastavenia vedie k vysokému zaťaženiu trieskami v kombinácii s príliš konzervatívnou povrchovou rýchlosťou. To priamo odporuje princípom tvrdého frézovania. Vysoké zaťaženie trieskami generuje bočné sily vychýlenia nástroja, ktoré zlomia karbidové drážky. Ak nekompenzujete rýchlosť rezania CNC pre stenčovanie triesky a efektívny priemer, drážka skôr drhne, než reže. Efektívne otáčky za minútu vždy vypočítavame spätne od skutočnej maximálnej hrúbky triesky (Hex).
Porovnanie prahových hodnôt tepelnej degradácie: Rezná rýchlosť pri frézovaní ocele HRC62 vs. HRC65
Mnoho obrábačov predpokladá, že HRC62 a HRC65 sa líšia len o 3 Rockwellove body, za predpokladu, že 5% úprava rýchlosti je dostatočná. Naše metalografické prehľady opotrebovania nástrojov ukazujú, že tieto dve úrovne tvrdosti sa nachádzajú na úplne odlišných stranách útesu tepelnej degradácie. Pri reznej rýchlosti pri frézovaní ocele HRC62 mikroštruktúra stále umožňuje miernu plastickú deformáciu, pričom opotrebovanie boku je postupné a zvládnuteľné medzi 80 a 130 m/min.
Pri tvrdosti HRC65 sú karbidy zliatiny oveľa hustejšie a viac rozptýlené v martenzitickej matrici, čo vytvára extrémne trenie na hrane drážky. Použitie rýchlostí HRC62 na materiáli HRC65 degraduje nanokompozitné povlaky AlTiSiN v priebehu niekoľkých minút v dôsledku rýchlej oxidácie a tepelnej difúzie. Naše pravidlo je jednoduché: vzdať sa 15 % – 25 % povrchovej dĺžky na stabilizáciu pásiem opotrebenia bokov, namiesto toho, aby sme sa naháňali za okrajové zisky za hranicami tepelného poškodenia.
Kľúčové premenné ovplyvňujúce rýchlosť rezania čelnou frézou pre kalenú oceľ: Povlaky, substráty a tuhosť previsu
Pri odstraňovaní problémov s hrubovaním a dokončovaním v nástrojárňach v USA a Európe sa neustále stretávame s klasickou chybou. Ak fréza odštiepi pri odporúčaných otáčkach, operátori inštinktívne predpokladajú, že obvodová rýchlosť je príliš vysoká a stiahnu nulový stupeň vretena. Obvodová rýchlosť nikdy nepracuje vo vákuu. Jej účinnosť je úplne určená dynamickou tuhosťou systému držiak nástroja a obrobok.
Pri výrobe nástrojov overujeme, že skutočný strop rýchlosti rezania fréz pre kalenú oceľ závisí od skrytých štrukturálnych premenných. Ultratvrdé ocele vyvíjajú na reznú hranu silné reaktívne radiálne sily. Ak substrát nemá odolnosť voči nárazom alebo sa povlak odlupuje pri tepelnom namáhaní, rýchlosť rezania povrchu sa stáva irelevantnou. Musíte vyvážiť chémiu substrátu s celkovým tlmením nastavenia.
CNC frézovacie rezné nástroje pre ultra vysokú tvrdosť: Veľkosť zrna substrátu a tepelná stabilita AlTiSiN
Rezanie ocele HRC 62–68 ničí univerzálny karbid. Pre vysokovýkonné CNC frézovacie rezné nástroje stláčame veľkosť zŕn karbidu volfrámu na 0.2–0.4 mikrónu a udržiavame obsah kobaltu medzi 8 % a 10 %. Ide o zámerný technický kompromis. Obetujeme objemovú ťažnosť, aby sme dosiahli tvrdosť 93–94 HRA, čím zabránime deformácii reznej hrany pri extrémnom zaťažení.
Počas testov suchého rezania sa teploty kontaktnej zóny bežne pohybujú medzi 900 °C a 1050 °C. Štandardné povlaky TiAlN oxidujú a odlupujú sa nad 800 °C, čím strácajú ochranu hrán. Náš nanokompozitný povlak AlTiSiN s vysokým obsahom kremíka vytvára amorfnú pasivačnú tepelnú bariéru SiO₂, ktorá odoláva oxidácii nad 1150 °C. Táto nanobariéra vám poskytuje tepelnú odolnosť potrebnú na udržanie vyšších rýchlostí linky.
Vplyv previsu (pomer L/D) a radiálneho hádzania na rýchlostné limity frézy HRC65
Opýtajte sa nás na hlavný dôvod, prečo sú obrábači nútení znižovať rýchlosti, a odpoveďou je dĺžka presahu. V hlboko dutých formách obsluha často vysúva nástroje pri presahu 4D až 5D, aby vyčistila steny, a potom sa čuduje, prečo nástroj vibruje. Priehyb sa zvyšuje s treťou treťou stranou dĺžky presahu. Pri zaťažení triesok na úrovni mikrónov toto ohýbanie vytvára silné vysokofrekvenčné vibrácie.
Toto chvenie ničí frézu HRC65 . Akonáhle presah presiahne 4D, musíte znížiť obvodovú rýchlosť o 20 % až 35 % v porovnaní s 3D nastavením. Celková indikovaná hádzavosť (TIR) na hrote nástroja musí zostať prísne pod 0.003 mm. Ak hádzavosť presiahne 0.005 mm, jeden zub absorbuje celý radiálny ráz a mikrotrhliny. Pre hlboké obrábanie prejdite na nástroj s krčkom a zosilneným kužeľom.
Logika pre nastavenie reznej rýchlosti pri frézovaní na základe odstupu triesok a počtu drážok (4-drážkový vs. 6-drážkový)
Výber medzi 4 a 6 drážkami závisí od vyváženia pevnosti jadra a objemu vrecka na triesky. Mnoho obrábačov predpokladá, že tenké triesky oprávňujú 6-drážkové alebo 8-drážkové nástroje na maximalizáciu posuvu stola. Zatiaľ čo ďalšie drážky zvyšujú tuhosť jadra, znižujú priestor pre triesky. V stiesnených rezoch sa žeravé, lámané triesky môžu zhromažďovať do úzkych drážok a privárať sa k telu frézy.
Odporúčame stupňovité nastavenie reznej rýchlosti pri frézovaní. Pre hrubovanie alebo ťažšie radiálne rezy (Ae nad 15 %) použite 4-drážkovú frézu. Otvorené drážky umožňujú studenému vzduchu pod vysokým tlakom okamžite odstrániť triesky, čím sa zabráni opätovnému rezaniu. 6-drážkové frézy si rezervujte na ľahké dokončovanie bočných stien (Ae pod 3 %). V tomto nastavení môžete bezpečne zvýšiť obrábaciu rýchlosť a použiť vysokofrekvenčné mikrostrihové rezanie pre dosiahnutie zrkadlového lesku.
Posuvy a rýchlosti karbidových fréz pre vysokofrekvenčné frézovanie v moderných formovniach
Pri audite zariadení na výrobu foriem vidíme dva extrémy. Tradičné dielne používajú príliš konzervatívne posuvy zo strachu z poškodenia nástrojov, zatiaľ čo moderné nástrojárne používajú vysokofrekvenčné mikrofrézovanie pre výnimočnú kvalitu povrchu. Bez ohľadu na riadiacu jednotku vášho stroja musia byť rýchlosť obrábania a rýchlosť posuvu úzko prepojené.
Nastavenie posuvov a rýchlostí karbidovej frézy závisí od udržiavania konštantnej dynamickej hrúbky triesky (Hex). Ak posuv na zub klesne pod polomer honovania, hrana prestane strižne obrábať a začne sa obrábať orbou. Tým sa obrobok spevní a spáli sa čelná plocha. Príliš silný posuv spôsobí, že nadmerný radiálny tlak zlomí hranu. Rýchlosť, posuv a pracovný krok musíte dynamicky koordinovať.
Optimalizácia pomerov Ae a Ap pre maximalizáciu rýchlosti rezania frézou HRC65 v trochoidných dráhach nástroja
Pri hrubovaní hlbokých vreciek dynamické trochoidné dráhy do značnej miery nahradili tradičné obrábanie na úrovni Z. Bezpečne zvyšujeme reznú rýchlosť našej frézy HRC65 na 100 – 120 m/min prísnym obmedzením radiálneho záberu. Radiálny krok (Ae) nastavujeme na 3 % – 6 % priemeru nástroja, pričom axiálnu hĺbku (Ap) obrábame na 1.5 až 2-násobok priemeru frézy, aby sme využili celú dĺžku drážky.
Táto geometria udržiava zub v zábere iba 10 % – 15 % každej otáčky, pričom zvyšných 85 % zostáva otvorených pre chladenie vzduchom. Rezné teplo sa odvádza čisto bez toho, aby migrovalo do jadra nástroja. Pretože je Ae malé, dochádza k stenčovaniu triesky. Musíte použiť kompenzáciu posuvu, pričom naprogramovanú hodnotu Fz zvýšite 2x až 3x, aby zub rezal čisto, a nie trel.
Vyváženie rýchlosti frézovania kalenej ocele a posuvu na zub (Fz) pre zabránenie vylamovania rohov
Dynamika rezania sa zrúti, keď fréza prechádza z rovných stien na ostré vnútorné polomery. Obsluha často drží hladký profilový rez, len aby počula hlasné prasknutie, keď fréza narazí na vnútorný roh. Uhly záberu nástroja sa okamžite zvýšia, čo znásobí rezné sily a zlomí krehké rohové polomery. Nikdy nepoužívajte priamočiare posuvy cez vnútorný polomer vrecka.
Naše overené pravidlo chráni rýchlosť frézovania kalenej ocele: udržiavajte vysokú obvodovú rýchlosť a nízke zaťaženie trieskami (0.03 – 0.06 mm/zub) pozdĺž plochých stien. Keď sa dráha blíži k rohu, naprogramujte rutiny CAM s predvídaním tak, aby spomalili posuv o 40 % – 60 % a znížili otáčky vretena o 10 %. Na postupné opracovanie rohového materiálu použite lúpacie prechody, namiesto toho, aby ste celý polomer naraz zatĺkali.
3D kontúrovanie formy: Výpočet reznej rýchlosti pre frézovanie na základe efektívneho priemeru a vyhladenia dráhy
Dokončovanie 3D kontúr guľovým hrotom predstavuje klamlivú geometrickú pascu. Obrábači programujú obrábaciu rýchlosť pomocou menovitého priemeru nástroja a potom zápasia s hrubým dokončovaním a rýchlym opotrebovaním stredu. Problémom je geometria: vypočítajte si reznú rýchlosť pre frézovanie pomocou efektívneho priemeru rezu (Deff) pri skutočnej hĺbke rezu, nikdy nie menovitého priemeru nástroja (Dc).
Pri malých axiálnych hĺbkach (Ap 0.05 – 0.1 mm) sa efektívny priemer rezu zmenšuje na zlomok nominálnej veľkosti. Rezná hrana v blízkosti nulového stredu sa sotva pohybuje, ťahá a rozmazáva sa po oceli formy. Kompenzujte to zvýšením otáčok vretena o 30 % až 50 % spolu s vysokorýchlostným vyhladzovaním s predvídaním. Ak otáčky vretena dosiahnu maximum, nakloňte nástroj o 15 stupňov na 5-osovej fréze, aby ste odstránili úvrat z rezu.
Riešenie problémov na mieste: Diagnostika poruchy nástroja pri CNC frézovaní kalenej ocele
Pri odpovedaní na technické výzvy z európskych a amerických obrábacích dielní často vidíme, ako operátori obviňujú kvalitu nástrojov a predčasne vymieňajú frézy. Z našich skúseností vyplýva, že každá opotrebovaná fréza vybratá z vretena slúži ako záznamník prevádzkových údajov. Frézovanie na tvrdo umožňuje prakticky nulovú toleranciu chýb. Malé nerovnováhy parametrov zanechávajú na rezných hranách zreteľné mechanické a tepelné stopy.
Účinné riešenie problémov si vyžaduje spätné inžinierstvo týchto špecifických vzorcov opotrebovania. Pri vysokovýkonných frézach na obrábanie kalenej ocele pomocou CNC je katastrofické zlyhanie zriedka spôsobené jednou premennou. Je to dôsledok cyklického mechanického zaťaženia a tepelných šokov. Pred čistením nástroja skontrolujte čelnú plochu pod 20-násobným dielenským mikroskopom, aby ste oddelili tepelné poškodenie od mechanického nárazu.
Tepelné praskanie a mikrotrieskanie v ranom štádiu: Určenie, či je rýchlosť rezania CNC príliš vysoká alebo či je rýchlosť posuvu príliš nízka
Pri zväčšení naznačujú rovnobežné hrebeňovité trhliny prebiehajúce kolmo na reznú hranu tepelnú únavu. Keď obsluha prekročí tepelný strop povlaku a prekročí rýchlosť rezania cnc, rýchle cykly ohrevu a chladenia vytvárajú prudké tepelné namáhanie. Akonáhle toto cyklické roztiahnutie prekročí lomovú húževnatosť karbidovej matrice, mikrotrhliny sa šíria do substrátu a spôsobujú odlupovanie hrany.
Tepelné praskanie však môže prameniť aj z nedostatočného zaťaženia trieskami. Ak je posuv na zub príliš nízky, hrana sa trie o spevnený materiál, namiesto toho, aby oddeľovala čisté triesky, čím sa teplo koncentruje na hrote nástroja. Skontrolujte farbu triesky: ak sú triesky tmavomodré alebo fialové s hrebeňovými zlommi, znížte rýchlosť o 15 % – 20 %. Ak sú triesky práškové alebo svetlé, zvýšte posuv, aby sa teplo odviedlo.
Nárast na hrane (BUE) a zrýchlené opotrebenie: Riešenie nedostatku zmäkčenia vyvolaného šmykom
Obrábanie nástrojovej ocele HRC 65 občas spôsobuje nárast na hranách alebo silné opotrebenie kráterov, čo zaskočí mnohých inžinierov. V našich skúškach vretien sa to stáva, keď je skutočná rýchlosť frézovania kalenej ocele pod hranicou plastifikačného okna. Strihová zóna nikdy nedosiahne teplotu 600 °C – 800 °C potrebnú pre lokálne tepelné zmäkčenie, čo núti frézu prerezať nepoddajný materiál.
Toto nízkoteplotné orovanie ničí brúsené hrany a za studena privaruje mikročastice k reznej hrane. Keď sa tieto usadeniny odštiepia, strhnú so sebou karbidové zrná, čím urýchľujú opotrebovanie bočnej strany. Namiesto znižovania otáčok – čo prehlbuje cyklus orovania – zvýšte rýchlosť rezania o 10 % – 15 %, ak to tuhosť nastavenia umožňuje. Začne sa tepelné zmäkčovanie, ktoré zmení rez z tupého brúsenia na čistý brum.
Praktické overenie chladiacich médií: Prečo suché obrábanie so studenovzdušnou pištoľou Vortex prekonáva prietokové chladenie
Zaplavenie rezu s tvrdosťou HRC 65 vo vode rozpustnou chladiacou kvapalinou pri dyme je rýchly spôsob, ako zničiť karbid. Rotujúce drážky v priebehu milisekúnd menia teplotu medzi 1 000 °C v reze a izbovou teplotou v prúde chladiacej kvapaliny. Toto extrémne tepelné cyklovanie spôsobuje silný tepelný šok, ktorý vedie k rýchlej delaminácii povlaku a mikropraskaniu pozdĺž hraníc zŕn.
Pri stanovovaní základnej reznej rýchlosti pre frézovanie použite vírivú striekaciu pištoľ na studený vzduch. Chladený stlačený vzduch (-5 °C až 5 °C) nechladí teleso frézy; poskytuje kinetickú silu na odstraňovanie triesok a zabránenie opätovnému rezaniu. V hlbokých dutinách, kde sa zastaví odvádzanie triesok, je možné mazať minimálnym množstvom (MQL) rastlinným olejom, ale vysokotlakové zahlcovanie chladiacou kvapalinou spôsobuje oveľa viac škody ako úžitku.






