
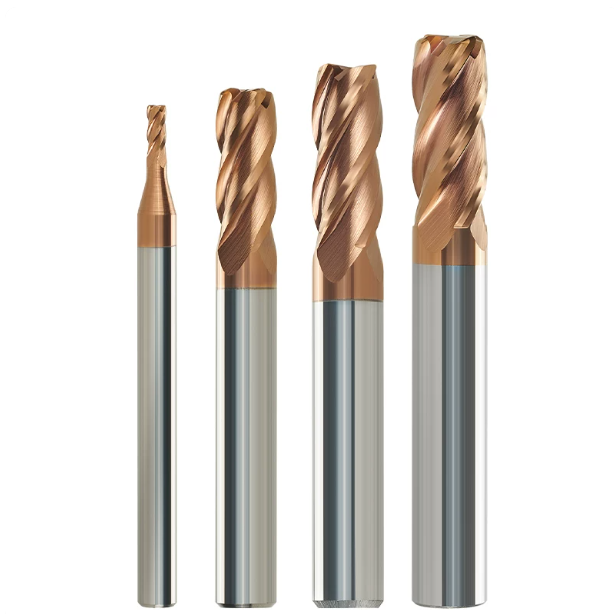
Minulý mesiac nám zákazník z nemeckého Stuttgartu, ktorý sa zaoberá presnými formami, poslal vysokofrekvenčný zvuk zo svojej dielne. 5-osové obrábacie centrum vykonávalo frézovanie rohov vo vnútri vákuovo kalenej automobilovej lisovacej formy. Obrobok bol z nástrojovej ocele 1.2379 (D2) tepelne spracovanej na tvrdosť HRC 62.
Dielňa používala štandardné štvorbritové karbidové frézy s konštantnou špirálou, ktoré si vytiahli priamo zo skladu. Po troch minútach rezu sa hladké bzučanie zmenilo na vysoký zvuk vretena. Keď obsluha stlačila núdzový vypínač, na bočných stenách sa objavili silné vibračné vlny a dve po sebe idúce brity utrpeli vážne škrupinové mikroodštiepky.
Ako inžiniersky a výrobný tím sme túto konkrétnu poruchu vyriešili v európskych a severoamerických strojárňach stovkykrát. Pri kalených oceliach fungujú štandardné nástroje s konštantnou špirálou spoľahlivo, ak sa vyladia rýchlosti a posuvy. Pri frézovaní ocele HRC65 sa však tento pevný rozstup drážok stáva okamžitou záťažou.
Konštantná špirála núti každú drážku zaberať a vychádzať v rovnakých časových intervaloch. Tieto periodické silové impulzy opakovane bude hrot nástroja na jednej základnej frekvencii. V hlbokých dutinách s dlhým presahom sa to zhoduje s prirodzenou frekvenciou zariadenia a spúšťa silnú rezonanciu. Dielne nakoniec znížia posuv na polovicu alebo prechádzajú na pomalé elektroerozívne obrábanie (EDM).
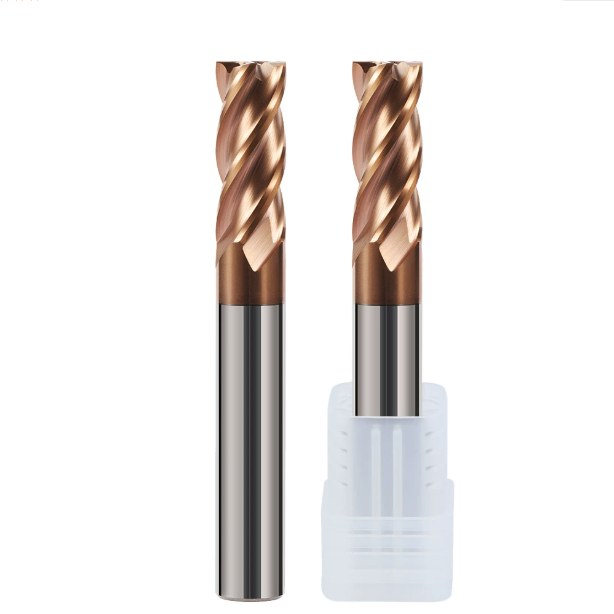
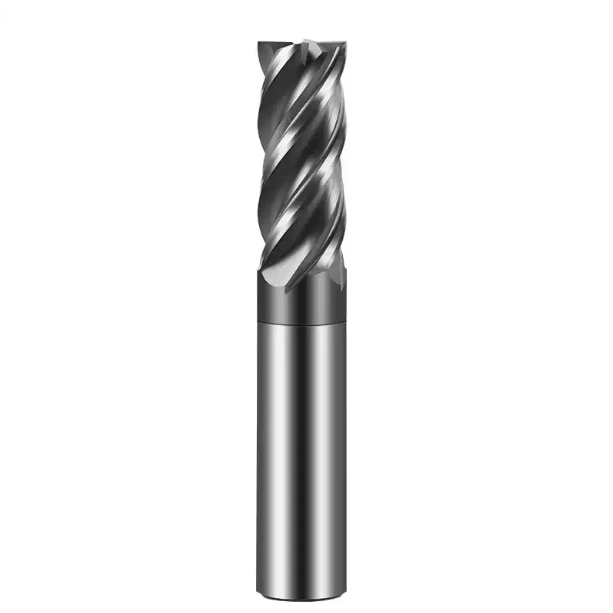
Naše rezné testy ukazujú, že tvrdšie karbidové substráty alebo ultrajemné zrná riešia iba symptóm. Vysoká odolnosť voči šmyku si vyžaduje zmenu základnej dynamiky rezu. Optimalizáciou geometrie frézy s premenlivou špirálou a nerovnomerným rozstupom drážok sa naruší vzťah medzi vstupnou fázou a periodické silové špičky. Tým sa odstráni rezonancia pri zdroji a zníži sa opotrebenie frézy z kalenej ocele.
Rieši asymetrická špirála každý problém s vysokou tvrdosťou sama o sebe? A prečo sa v niektorých dielňach stále vyskytujú stopy po obrábaní a odštiepenie po prechode na pokročilú karbidovú frézu na kalenú oceľ?
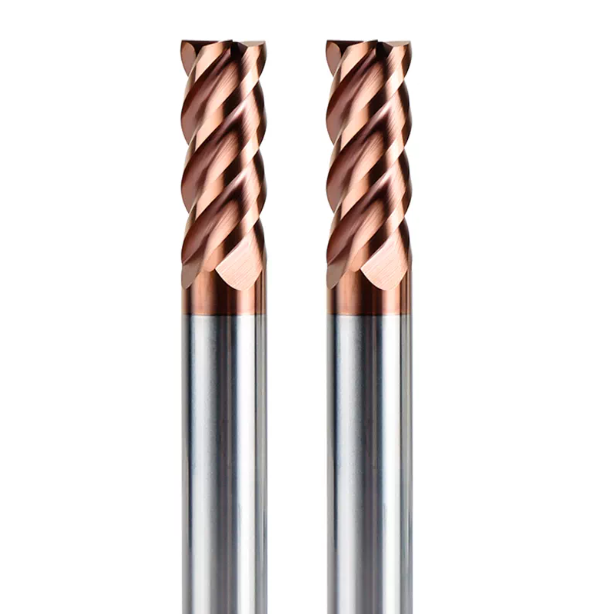
Reálne obrábanie kalených foriem: Prečo už neodporúčame frézy s konštantnou špirálou na frézovanie ocele na formy HRC65
Pri obrábaní tlakových odliatkov alebo razníc s tvrdosťou blízkou HRC 65 sa správanie materiálu v šmyku drasticky mení. Operátori sa často spoliehajú na štandardné štvorbřité frézy s konštantnou skrutkovnicou 35° alebo 45° a spoliehajú sa na submikrónové karbidové triedy, ktoré odolávajú ohybovým silám. Napriek tomu pri vysoko presných zostavách tepelného uloženia geometrie s konštantnou skrutkovnicou náhle klesajú v momente, keď sa dostanú do kontaktu s kaleným jadrom.
Pri vysokých úrovniach Rockwella plastická deformácia ustupuje lokalizovanému mikrokrehkému lomu. Symetrické zapojenie konštantnej špirály generuje neúprosný cyklický náraz namiesto čistého strihu. Ukončili sme štandardné konštrukcie s konštantnou špirálou pre hrubovanie a polodokončovanie pri frézovaní ocele do foriem HRC65 a presunuli sme všetky výrobné linky na dynamické geometrie s potlačením chvenia.
Deštruktívna sila harmonickej rezonancie: Ako periodické rezné sily vedú k vylamovaniu v stopkových frézach s konštantnou špirálou
Kontrola opotrebovaných nástrojov s konštantnou špirálou zriedka odhalí hladké opotrebenie abrazívneho boku. Namiesto toho vidíte mikrotriesky v tvare mušle rozmiestnené pozdĺž rezných drážok. Konštantná špirála uzamyká obvodové uhly vstupu a smery axiálneho šmyku do pevného cyklu. Vyššia tvrdosť vytvára ostrejšie nárazové hroty, ktoré privádzajú rovnomerné rázové vlny priamo späť do jadra nástroja a vretena.
Naše údaje z dynamického dynamometra dokazujú, že symetrické nástroje dosahujú nebezpečné výkyvy v priebehu niekoľkých sekúnd. Akonáhle spustia vlastnú frekvenciu systému, harmonická rezonancia zdvojnásobí okamžité rezné sily v priebehu mikrosekund. Krehké karbidové zrná praskajú v dôsledku tejto cyklickej únavy. Chvenie vĺn na stenách formy sú fyzické jazvy, ktoré zanecháva nástroj bojujúci s vlastnou harmonickou rezonanciou.
Tuhosť obrábacieho stroja a vibrácie vretena: Porovnávacia štúdia fréz s konštantnou a premenlivou skrutkovnicou pri vysokých pomeroch strán
Vykonali sme porovnávacie záťažové testy na vysokorýchlostnom obrábacom centre s vretenom HSK-A63. Obrobok bol z kalenej ocele, pomer presahu dosiahol L/D = 4.5 a axiálna hĺbka rezu bola 1.5-násobkom priemeru nástroja. Keď sme zväčšovali metráž povrchu nástrojom s konštantnou špirálou, akcelerometre vretena ukázali rýchle zvyšovanie vibrácií s posuvom stola. Nastavenie dosiahlo svoj dynamický limit pri treťom prechode, pričom nástroj sa zacvakol v stopke.
Presný priebeh sme zopakovali s použitím technicky navrhnutej frézy s variabilnou šírkou špirály a identickým vyvážením držiaka a reznými parametrami. Hodnoty efektivnej hodnoty vibrácií (RMS) okamžite klesli do stabilnej zelenej zóny. Striedavé uhly vstupu a výstupu drážky narušili rytmus budenia, čo dodalo nástroju zabudované tlmenie. Správna geometria drážky priamo kompenzuje obmedzenia mechanickej tuhosti pri nastaveniach s hlbokým dosahom.
Od odvodu triesok k reznej odolnosti: Typické poruchy fréz s konštantnou špirálou pri bočnom frézovaní kalenej ocele HRC50+
Pri bočnom frézovaní s tvrdosťou HRC 50+ sa triesky nekroutia do súvislých pásov. Odstrihávajú sa ako vysokoteplotné, práškové mikrogranule. Nástroj s konštantnou špirálou ponúka rovnomerné drážkované dutiny, ale to spôsobuje zachytávanie jemného prachu počas plytkých radiálnych rezov. Zachytený piesok sa drví medzi pätou a stenou rezu a vytvára okamžité tepelné trenie.
Toto trenie vedie priamo ku katastrofálnemu zlyhaniu nástroja. Drážky vykazujú trhliny z tepelného napätia a mikroodštiepky pozdĺž hrany, a nie rovnomerné opotrebovanie bočnej hrany. Pretože konštantná špirála nedokáže rozbiť radiálne vektory sily pozdĺž osi nástroja, rezný tlak zostáva čisto jednosmerný. Elastické vychýlenie sa stupňuje do mechanickej únavy, čo spôsobuje vážne opotrebenie kalenej oceľovej frézy v priebehu niekoľkých minút.
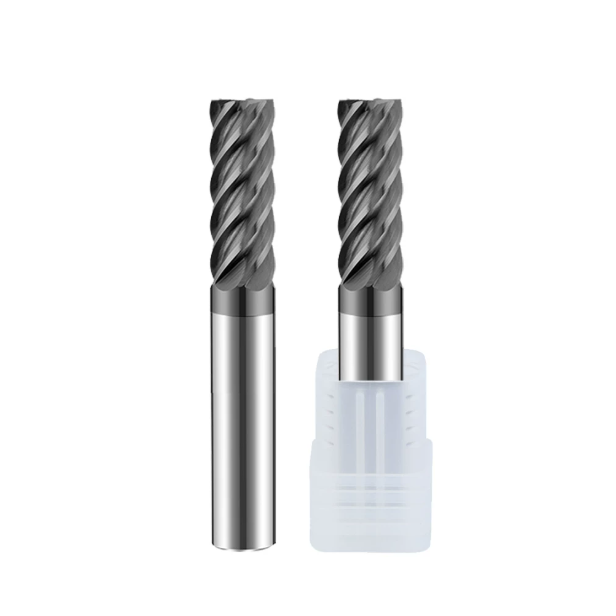
Mikrogeometrická analýza rezných hrán: Skutočný mechanizmus variabilnej geometrie špirálovej frézy pri potláčaní chvenia a poškodenia nástroja
Strojníci často pripisujú odolnosť voči vibráciám výlučne pokročilým povlakom alebo tvrdým karbidovým triedam. V praxi mikrogeometria určuje dynamiku rezania. Počas nášho výskumu a vývoja v oblasti 5-osového brúsenia bola najväčšou prekážkou dekonštrukcia superpozície fáz reznej sily pri extrémnej šmykovej odolnosti. Symetrické valcové drážky nútia vrcholy šmykovej sily zasiahnuť presne rovnaké priestorové miesto pri každej otáčke. To rýchlo spôsobí, že mikroskopické trhliny sa hlboko začnú objavovať v karbidovom substráte.
Aplikáciou asymetrickej špirálovej topológie na brúsenie drážok premieňame rovnomerné axiálne stoupania na dynamické gradientné uhly. Táto geometria frézy s premenlivou špirálovou štruktúrou, navrhnutá pre kalené ocele, sa nesnaží o teoretickú nemožnosť nulových vibrácií. Namiesto toho prerušuje fázovú periodicitu medzi po sebe idúcimi reznými drážkami. Rozptýlenie harmonickej energie naprieč viacerými frekvenciami poskytuje krehkým karbidovým rohom bezpečnostnú rezervu, ktorú potrebujú na prežitie vysokého rezného zaťaženia.
Kombinácia variabilných uhlov špirály s nerovnomerným rozstupom zubov: Narušenie prirodzených frekvencií na elimináciu chvenia fréz s dlhým dosahom
Obrábanie hlbokých dutín formy nad 5xD často spôsobuje znateľné odchýlenie hrotu nástroja v ostrých rohoch. Použitie premenlivého páru špirály, ako napríklad 38°/41°, funguje dobre pri štandardných dĺžkach, ale flexibilita prudko rastie s rozširujúcim sa dosahom. Samotná zmena stúpania nedokáže potlačiť harmonické z hlbokých dutín. Naše rezné testy ukazujú, že na úplné prerušenie symetrického rytmu impulzov je potrebné spárovať nerovnaké uhly špirály s asymetrickým obvodovým stúpaním (napríklad 88°–92°–89°–91°).
Tento prístup s dvojitou asymetriou vynúti kontinuálny fázový posun medzi vlnou zanechanou vedúcim zubom a rezom zadného zuba. Eliminuje podmienky potrebné na vznik regeneratívneho chvenia. Pri čistení hlbokých dutín táto geometria účinne potláča chvenie fréz s dlhým dosahom a zabraňuje odlupovaniu hrán. Kompromis je malý: hrúbka triesky na drážku sa mierne líši, čo si vyžaduje prísne tolerancie orovnávania brúsnych kotúčov a presné indexovanie drážok.
Variabilná hrúbka jadra a hĺbka drážok pre materiály s vysokou tvrdosťou: Zvýšenie tuhosti v ohybe a zároveň zabránenie upchávaniu drážok
Keď sa nástroje zlomia, vedúci dielne často žiadajú hrubšie jadro. Pri vysoko tvrdých oceliach sú však prierez jadra a objem drážok na oddeľovanie triesok na hrane noža. Zvýšenie priemeru jadra nad 70 % zvyšuje ohybovú tuhosť, ale ploché drážky zachytávajú jemné, abrazívne úlomky. Tento zachytený kovový prach sa v drážke sekundárne brúsi, čo vytvára silné prechodné radiálne sily, ktoré zlomia frézu.
Riešime to pomocou parabolického jadra s opačným zúžením, spárovaného s drážkami s premenlivou hĺbkou. Rezná špička má hladkú, mierne konkávnu drážku, ktorá umožňuje voľný pohyb suchého, vysokotlakového vzduchu. Smerom k stopke sa oblasť jadra zhrubuje pozdĺž kontrolovaného gradientu. Táto geometria zabraňuje zachytávaniu tepla z triesok na špičke a zároveň poskytuje dostatočný modul prierezu tam, kde ohybové momenty dosahujú maximum.
Negatívne uhly čela, T-fazy a honovanie hrán: Ako konštrukcie s premenlivou špirálou zmierňujú opotrebenie fréz z kalenej ocele
Ostré, pozitívne uhly čela sa na oceli HRC 60+ strácajú v priebehu niekoľkých sekúnd, pretože krehký karbid nedokáže uniesť vysoké ťahové zaťaženie. Brúsime negatívny uhol čela medzi -8° a -12°, ktorý je spárovaný so negatívnym skosením v tvare T s rozmermi 0.03 mm až 0.05 mm. Zatiaľ čo sa tým zvyšuje radiálny tlak, presmerujú sa primárne rezné sily do tlaku. To plne využíva vysokú pevnosť karbidu v tlaku.
Honovanie hrán a T-fazúry musia byť dynamicky spárované s meniacim sa uhlom skrutkovice. Na menších profiloch skrutkovice rozširujeme záporný uhol T-fazúry, aby sme zvládli vstupný náraz. Na väčších drážkach so skrutkovicou zužujeme polomer honovania, aby sme znížili tangenciálny odpor. Toto vyvážené axiálne zaťaženie obmedzuje mikroodštiepkovanie, čím sa zabezpečí, že opotrebenie kalenej oceľovej frézy sa vyvíja iba ako kontrolované, rovnomerné odieranie boku.
Implementácia rezných parametrov a stratégií v dielni: Praktické plánovanie posuvu, rýchlosti a dráhy pre karbidové frézy v kalenej oceli
Spoliehanie sa na tradičné hrubovacie dráhy zničí pokročilé prípravy hrán a vysokoteplotné povlaky v priebehu niekoľkých minút. Publikované príručky s posuvmi a rýchlosťami len zriedka odrážajú skutočné dynamické podmienky v dielni. Prudké zmeny tvrdosti na blokoch nástrojovej ocele, limity zrýchlenia stroja a vychýlenie držiaka môžu rýchlo posunúť naprogramované posuvy za bezpečné hranice.
Náš princíp tvrdého frézovania sa zameriava na tri pravidlá: obmedzenie dotykového oblúka, udržiavanie stabilnej teploty triesky a udržiavanie konštantného zaťaženia trieskami. Pri optimalizácii výrobných liniek pre klientov je teoretická rýchlosť odoberania kovu oveľa menej dôležitá ako stabilné rezné sily. Výber karbidovej frézy na kalenú oceľ je len prvým krokom; skutočná životnosť nástroja závisí od nastavenia pomerov radiálnej a axiálnej hĺbky na riadiacej jednotke.
Trochoidné frézovanie a vysokorýchlostné obrábanie (HSM): Optimalizácia pomerov hĺbky rezu pre maximalizáciu výkonu variabilnej špirály
Drážkovanie dutín v kalenej oceli pri plnej šírke frézy vedie k priamemu lomu hrany. Pri oceli s tvrdosťou nad HRC 60 prejdite na dynamické trochoidné dráhy alebo vysokorýchlostné, ľahké radiálne prechody. Radiálnu hĺbku rezu (ae) udržiavame striktne v rozmedzí 4 % až 8 % priemeru frézy, pričom axiálne hĺbky (ap) dosahujeme až 1.5 až 2-násobok priemeru nástroja. Táto metóda tenkej triesky odvádza teplo vo vnútri rozžeravených triesok a ponecháva obrobok chladný.
Frézy s variabilnou špirálovou dĺžkou dosahujú najlepší výkon v tomto malom rozmedzí radiálneho záberu. Udržiavanie radiálnych kontaktných uhlov pod 30 stupňov minimalizuje náraz pri vstupe, čo umožňuje nerovným drážkam tlmiť zvyškové vlnenie axiálnej sily. Pozorne sledujte interpoláciu vášho stroja s predvídaním. Ak spomalenie rohu klesne pod polomer brúsenia hrany, čisté rezanie sa zmení na abrazívne trenie.
Riadenie presahu a pomeru presahu k priemeru: Riadenie chvenia fréz s dlhým dosahom pomocou výberu držiaka nástroja a dynamického vyváženia
Vyčistenie hlbokých vreciek závitových nástrojov často núti pomery presahu nástroja na 4:1, 6:1 alebo vyššie. Keď sa začne vibrovať, obsluha často zníži otáčky vretena, čo môže rez vtiahnuť priamo do nízkofrekvenčného torzného rezonančného pásma. Pri odstraňovaní problémov je naším prvým krokom výmena štandardných klieští ER za tepelne upínateľné alebo pevné hydraulické skľučovadlá. Tým sa znižuje priehyb rozhrania a zabezpečuje sa, že stupne vyváženia dosiahnu aspoň G2.5 pri 20 000 ot./min.
Vyvážený držiak nástroja tvorí vašu prvú obrannú líniu proti vychýleniu nástroja. V kombinácii s asymetrickými drážkami, ktoré rozkladajú harmonické budenie, tuhý držiak s vysokým tlmením obmedzuje chvenie fréz s dlhým dosahom a udržiava hádzavosť hrotu v mikrónoch. Tam, kde vôľa vyžaduje extrémny dosah, používame polotovary s krčkovou stopkou. Obetovanie malého množstva priestoru pre triesky prináša výrazne vyššiu torznú tuhosť.
Chladenie a tepelná kontrola trhlín: Suché obrábanie, chladenie vzduchom alebo mazanie minimálnym množstvom (MQL)?
Zaplavenie rezov s vysokou tvrdosťou kvapalnou chladiacou kvapalinou často skracuje životnosť nástroja. Drážky vstupujú a vystupujú z kalenej ocele pri vysokých otáčkach, pričom kontaktné teploty dosahujú prudké zvýšenie 800 °C, kým studená kvapalina okamžite nerozpustí ostrie. Tento silný tepelný šok vytvára hrebeňovité mikrotrhliny na povlakoch AlTiN alebo AlCrN, čo spôsobuje predčasné odlupovanie.
Pre nástrojové ocele s tvrdosťou HRC 55 a vyššou je najlepší vysokotlakový suchý vzduch alebo externé mechanické rezanie (MQL). Stlačený vzduch (s tlakom 0.6 MPa alebo vyšším) okamžite odstraňuje tvrdé triesky, takže sa nerežú v tesných dutinách. MQL vytvára mikroskopický mazací film, ktorý uľahčuje kĺzanie triesok bez tepelného šoku. Suché rezanie môže vytvárať viditeľné iskry, ale udržiava rezné hrany v stabilnom tepelnom stave.
Riešenie problémov s opotrebovaním a poruchami nástrojov: Posúdenie postupu opotrebovania a prahov výmeny nástrojov pre kalenú oceľ
V dielni operátori často čakajú na zapískanie prepichnutého vretena alebo na diely nezodpovedajúce špecifikácii, kým stlačia núdzové zastavenie. Pri kalenej oceli toto oneskorenie spôsobuje zlomenie stopiek alebo poškodenie dutín foriem. Nad HRC 60 je degradácia nástroja nelineárna; má tichú inkubačnú fázu, po ktorej nasleduje náhle zlyhanie. Akonáhle zaoblenie hrany prekročí kritickú prahovú hodnotu, rezný odpor prudko stúpne v priebehu niekoľkých minút.
V našich laboratórnych a terénnych testoch nikdy neposudzujeme životnosť nástroja iba na základe merača zaťaženia stroja. Geometriu mikrorezov kontrolujeme pod stereomikroskopom. Sledovanie pásiem opotrebenia na bokoch, línií opotrebenia vrubov a mikrotrhlín na rezných plochách vám umožňuje predpovedať skutočné opotrebenie kalenej oceľovej frézy. Čítanie vzorcov opotrebenia nástroja oproti spätnej väzbe z vretena v reálnom čase zabraňuje vzniku odpadu pri zdroji.
Opotrebovanie bočnej strany, odštiepenie a vrubovanie: Rozlišovanie medzi bežným opotrebením nástroja a poškodením nárazom spôsobeným rezonanciou stroja
50-násobné optické zväčšenie odhalí presný mechanizmus opotrebovania nástroja. Normálne postupné opotrebovanie sa prejavuje ako plochý, rovnomerný, striebornosivý pás oderu (VB) pozdĺž odľahčenia rezu. Vrubové opotrebenie v hĺbke rezu pochádza z povrchového spevnenia alebo abrazívneho okovu. Ide o štandardné mechanické režimy trenia v rámci bežných limitov rezania.
Ak hrana vykazuje zubaté odštiepenie alebo odlupovanie náteru, príčinou nie je trenie. Toto poškodenie signalizuje samobudenú harmonickú rezonanciu. Vysokofrekvenčné cyklické sily spôsobujú tisíce mikroúderov za sekundu, čím praskajú kobaltové spojivo v dôsledku únavy v šmyku. Považovanie odštiepenia nárazom za abrazívne opotrebenie a pokles rýchlosti povrchu len uväznia vašu frézu s variabilnou špirálou v horšom rezonančnom pásme.
Tepelná degradácia tvrdosti vs. mechanická únava: Metalografické porovnanie rezných hrán po 4 hodinách
Na kalenom olovenom oceľovom plechu D2 (1.2379, HRC 62) sme vykonali 4-hodinové kontinuálne rezy a analyzovali sme rezné hrany pod skenovacím elektrónovým mikroskopom. Frézy s konštantnou špirálou vykazovali rýchlu mechanickú únavu, po ktorej nasledovalo tepelné rozpadnutie. Vplyvy s konštantnou frekvenciou spôsobili mikrotrhliny v karbidovom substráte v priebehu dvoch hodín. Zachytené teplo z trenia zvýšilo lokálne teploty hrán nad 900 °C, čo spôsobilo zmäkčenie kobaltového spojiva a zrútenie drážok.
Pri rovnakých rýchlostiach, posuvoch a chladení vzduchom vykazovala fréza s premenlivou špirálou čistý metalurgický profil. Asymetrické fázové uhly prerušili periodický cyklus nárazov, čím zastavili priečne únavové trhliny a rovnomerne rozložili teplo po drážkach. Povlaky na bokoch vykazovali miernu oxidáciu, ale tvrdosť jadra substrátu zostala zachovaná. Správne skonštruovaná karbidová fréza pre kalenú oceľ zabraňuje cyklickým nárazom, ktoré by mohli spôsobiť tepelné poškodenie.
Riadenie hádzania nástroja (TIR): Prečo radiálne hádzanie presahujúce 3 µm neguje všetky geometrické výhody stopkovej frézy HRC65
Dielne často kontrolujú stopky nástrojov indikátorom, vidia 0.005 mm a označia to za dobré. Zabúdajú však zmerať celkovú indikovanú hádzavosť (TIR) na skutočnom reznom hrote. Pri mäkkých oceliach menšia hádzavosť škodí iba povrchovej úprave. Pri tvrdom frézovaní sa posuv zuba (fz) pohybuje medzi 0.015 mm a 0.03 mm. Hádzavosť 3 – 5 µm preťažuje jednu drážku o 30 % až 50 %, zatiaľ čo protiľahlá drážka reže vzduch.
Montáž prémiovej frézy HRC65 do nedbalého držiaka narúša jej vyváženú dynamiku rezania. Preťažené triesky zubov sa oddeľujú pri prvom prechode. Akonáhle sa táto drážka odštiepi, nárazové zaťaženie na zostávajúce zuby okamžite prudko stúpne. Vždy požadujeme hádzavosť hrotu nástroja pod 3 µm; inak pokročilá geometria drážky nedokáže ochrániť vaše rezné hrany.
Prípadové štúdie a výber vlastného nástroja: Poznatky o technickej podpore od výrobcu karbidových fréz HRC65
Počas rokov riešenia problémov v severoamerických a európskych nástrojárňach sa nás klienti len zriedka pýtajú na ceny fréz. Ich hlavnou otázkou je, či vreteno stroja bude bežať bez obsluhy až do ďalšej zmeny. Frézovanie s vysokou tvrdosťou si vyžaduje vyváženie tuhosti stroja, tlmenie držiaka, trochoidálne dráhy nástroja a mikroúpravu hrán. Pri HRC 60 a viac slabý článok kdekoľvek v nastavení zničí rez.
Ako výrobca karbidových fréz HRC65 vieme, že katalógové rýchlosti a posuvy odrážajú iba perfektné testovacie nastavenia. Opotrebovanie stroja, limity dopredného nastavenia riadiacej jednotky a tvary súčiastok sa líšia v závislosti od prevádzky. Strojári musia prispôsobiť parametre skutočným podmienkam. Premena údajov o poruche v teréne na prispôsobené geometrie nástrojov je to, čo robí frézovanie tvrdých materiálov ziskovým a stabilným.
Odstraňovanie hlbokých rohov dutín: Ako fréza s premenlivou špirálou HRC65 eliminuje kroky prechodu na formu
Minulý rok mal dodávateľ automobilových lisovacích nástrojov Tier 1 problém s hlbokými rohovými jamkami s priemerom 80 mm v nástrojovej oceli HRC 62–64. Ich štandardné 4-drážkové guľové frézy s konštantnou špirálou zanechávali na prechodových spojoch 0.02 mm viditeľné schodíky a stopy po chvení. Dvaja ruční robotníci strávili hodiny leštením týchto stôp kameňmi, čím podopierali montážne linky nástrojov.
Skontrolovali sme hádzavosť ich držiaka s tepelným uložením a zmenili sme dráhu nástroja na frézu s premenlivým polomerom rohu špirály HRC65 s vôľou krčka 4°. Premenlivé stúpanie vyhladilo prechodové silové špičky typické pre ostré zatáčanie. Toto stabilizovalo povrch bočnej steny pod Ra 0.4 µm, odstránilo stopy po zábere nástroja a eliminovalo ručné leštenie na stole.
Špeciálne scenáre nad rámec štandardných katalógov: Navrhovanie vlastnej celokarbidovej frézy pre hlboký dosah a úzke rohy
Štandardné katalógy nástrojov pokrývajú iba bežné pomery dĺžky k priemeru. Keď dosah prekročí 5xD alebo 7xD, alebo keď 15 mm hlboká kapsa vyžaduje malý polomer rohu 0.5 mm, štandardné frézy sa vychýlia a zlomia. Riešenie týchto problémov s vôľou nástroja si vyžaduje prepočítanie momentu zotrvačnosti prierezu polotovaru nástroja, aby sa vyvážila tuhosť v ohybe s vôľou od triesky.
Jediným spoľahlivým riešením pre tieto hlboké dutiny je výroba vlastnej karbidovej frézy. Mapujeme 3D povrchy dutiny a brúsime dvojito kužeľovité krky podopreté parabolickými jadrami presahujúcimi 75 % priemeru nástroja. Drážky sú leštené nano-zrkadlom, aby sa odvádzali jemné triesky pri prúdení suchého vzduchu. Tento tuhý profil minimalizuje vychýlenie hrotu pri hlbokom dosahu.
Kontrolný zoznam pre výber nástroja: Zhoda gradientov tvrdosti, rozhraní vretena a hĺbky
Prehodnoťte svoj prístup k nástrojom v porovnaní s aktuálnym nastavením vášho stroja:
- Ak ste Pri použití vretien BT40 alebo štandardných klieštinových upínacích skľučovadiel s dosahom nad 3xD znížte upínaciu dĺžku a prejdite na tepelne upraviteľné alebo hydraulické držiaky. Udržujte hádzavosť hrotu pod 3 µm, aby ste predišli rázovému zaťaženiu jednej drážky.
- Ak ste Pri rezaní ocelí s tvrdosťou nad HRC 60 prestaňte používať frézy s konštantnou špirálou. Prejdite na drážky s variabilnou špirálou, negatívnymi T-fazúrami a nerovnomernými rozostupmi, aby ste prelomili harmonickú rezonanciu pri frézovaní ocele na formy HRC65.
- Ak ste V boji proti odštiepeniu rohov alebo nepravidelnej životnosti nástroja prejdite na dynamické trochoidné dráhy s ľahkými radiálnymi prechodmi a suchým stlačeným vzduchom. Tým sa zabráni tvorbe trhlín spôsobených tepelnou únavou na drážkach.
Žiadna fréza s jednou stopkou neposkytuje maximálnu životnosť nástroja bez zohľadnenia tuhosti stroja a stratégie dráhy nástroja. Ak nastavujete operácie zvyškového frézovania na kalených blokoch dutín alebo sa zaoberáte stopami po chvení na hlbokých bočných stenách, vieme vám pomôcť. Pošlite nám svoje 3D modely, špecifikácie tvrdosti a podrobnosti o vretene a my vám môžeme naplánovať balík nástrojov prispôsobený vašej dielni.






