
Minulý mesiac nás kontaktovala dielňa na výrobu presných foriem v Stuttgarte s naliehavým problémom. Pri dokončovacom frézovaní sady lisovacích vložiek z ocele 1.2379 (D2) kalených na HRC65 na 5-osovom obrábacom centre narazili na stenu. Po iba 18 minútach chodu vretena katastrofálne odštiepenie zničilo hrot nástroja.
Inžinieri v dielni spočiatku obviňovali z problému tuhosť karbidového substrátu alebo tepelnú odolnosť povlaku. Testovali ultrajemnozrnné frézy z celokarbidového materiálu od troch prémiových dodávateľov, no každý nástroj zlyhal na rovnakom mieste: na rohu hrotu. Pod mikroskopom s vysokým zväčšením vyzerala priľnavosť substrátu a povlaku AlTiN neporušená. Skutočným vinníkom bola geometrická prechodová zóna frézy s rohovým zaoblením.
Viac ako desaťročie podpory v teréne v Európe a Severnej Amerike nás naučilo tvrdé pravidlo: nad 60 až 65 HRC klesajú štandardné marže nástrojov na nulu. Mnohé dielne, ktoré sa zaoberajú obrábaním ocele na formy s tvrdosťou HRC65, upravujú otáčky vretena, posuvy alebo vysokotlakové chladenie, pričom prehliadajú mikrogeometriu. Polomer rohu reznej hrany je skutočným centrom, ktorý riadi rozloženie zaťaženia a cesty odvádzania tepla.
Schopná fréza s rohovým polomerom pre kalenú oceľ nie je nikdy len štvorcový nástroj s oblúkom naneseným na roh. Rozmer polomeru, tangenciálny prechod k obvodovej hrane, honovanie s prípravou hrany a mikronegatívny uhol čela určujú rozlíšenie sily. Malý rozdiel v brúsení zvyšuje radiálnu silu v 30-mikrónovej kontaktnej zóne. Lokálne šmykové teploty rýchlo prekročia 900 °C, čo spôsobí rozbitie hrany v dôsledku kombinovaného nárazu a tepelnej únavy.
Ak mikrogeometria nedokáže preniesť rázové zaťaženie smerom k pevnému jadru nástroja počas dynamického frézovania, drahé nano-povlaky a pevné zostavy strojov nedokážu zachrániť hrot. Ako dlho môže akákoľvek fréza vydržať pri práci s vysoko tvrdými oceľami, keď sa sila a teplo sústreďujú v jednom teoretickom bode?
Odštiepenie hrán a tepelné poškodenie: Pravda o zlyhaní nástroja – frézy s rohovým polomerom vs. štvorcové frézy pri obrábaní kalených ocelí pre formy
Každý CNC programátor pozná tento zvuk: úplne nová štvorcová fréza začína rezať s ostrým a čistým tónom. O desať minút neskôr začnú blikať indikátory zaťaženia vretena. Nasleduje tupé cvaknutie, ktoré zanecháva hlbokú ryhu na bočnej stene formy. Pri porovnávaní fréz s rohovým polomerom a štvorcových fréz geometria určuje, či dôjde k predvídateľnému opotrebeniu boku alebo katastrofickému vylamovaniu.
Obrábanie hlbokých, kalených dutín s ostrými rohmi metódou ceruzkového čistenia vedie k predčasnému lomu. Ostré rohy nemajú podkladový materiál, čo znižuje dostupnú tepelnú hmotu v mieste, kde sa čelná plocha stretáva s obvodovým bokom. Bez zaoblenia rohu mechanické napätie v tomto teoretickom bode prudko stúpa. Prechod na zaoblenie rohu vytvára bezpečné okno obrábania, ktoré vyvažuje životnosť nástroja s limitmi čistenia dutiny.
Prečo sa pri obrábaní ocele HRC65 pri štvorcových frézach s ostrými hranami nevyhnutne vylamuje už do 20 minút?
Frézy so štvorcovými čelnými čelmi, ktoré obrábajú oceľové formy s tvrdosťou HRC65, čelia extrémnym limitom klzu materiálu. Pri tvrdosti 65 HRC sa triesky nemôžu krútiť normálnou plastickou deformáciou. Namiesto toho sa materiál striha v dôsledku šírenia mikrotrhlín pod vysokým tlakom. Ostrý roh nesie takmer nulový objem zaťaženia. Počiatočný rázový záber okamžite prekročí priečnu pevnosť karbidu v pretrhnutí, čím sa roh okamžite odlomí.
Tepelná pasca je rovnako deštruktívna. Keďže ostrá geometria nemá prechodový objem, prenos tepla vedením sa zastaví. Teplo zo šmykového trenia nemôže unikať cez krehké triesky, čo spôsobuje, že teploty hrotu presiahnu 900 °C v mikrónoch od hrany. Tepelný šok praská povlak, degraduje fázu kobaltového spojiva a zmäkčuje karbid. Po zmäknutí karbid už aj mikronáraz ničí nezaoblenú hranu.
Ako geometria rohového polomeru mení výslednú reznú silu: Eliminácia koncentrácie napätia a tepla
Zavedenie oblúka posúva vektor reznej sily, ktorý predstavuje základnú hodnotu polomeru rohu reznej hrany. Ostrý roh smeruje primárny rezný odpor kolmo na os frézy, čím vytvára silný ohybový moment proti najslabšej hrane. Riadený rohový oblúk rozkladá toto bodové zaťaženie pozdĺž čiary záberu, čím rozdeľuje sily na zvládnuteľný radiálny tlak a axiálnu zložku smerujúcu nahor do vretena.
Zaoblený roh tiež otvára 3D vodivú diaľnicu do tela nástroja. Väčšia karbidová hmota vytvára strmý teplotný gradient, ktorý odvádza deštruktívne teplo z rezu smerom k stopke. Oblúkový profil tiež stenčuje triesku smerom k dnu, čím vyhladzuje vstup do rezu a znižuje špičkový náraz. To zabraňuje lokálnemu hromadeniu tepla a zaisťuje stabilné a predvídateľné opotrebenie bočnej strany.
Prípadová štúdia z reálneho sveta: D2/1.2379 Hrubovanie a zvyškové frézovanie karbidovou frézou s polomerom rohu
Minulý rok mal zákazník problémy s hlbokou dutinou v zápustke vyrobenou z nástrojovej ocele 1.2379 určenej na tvárnenie za studena s tvrdosťou 64 – 65 HRC. Na kontúrovanie a čistenie vreciek používal štandardný štvorhranný nástroj s priemerom 10 mm a štyrmi drážkami. Pri otáčkach 4 1,800 ot./min. a rýchlosti 0.02 mm/zub strácala fréza 0.3 mm úlomky rohov každých 15 až 18 minút. Časté zastavenia zastavili výrobu a povrchy stien boli pokryté silnými stopami po chvení.
Toto nastavenie sme vymenili za karbidovú stopkovú frézu s rohovým polomerom 10 mm, rohom R0.5 a negatívnym mikro-čelom. Zvýšili sme reznú rýchlosť o 15 % a zvýšili sme axiálnu hĺbku rezu. Zaoblený hrot ľahko absorboval nárazy pri zatáčaní, čím sa predĺžila stabilná životnosť nástroja nad 70 minút bez vyštiepenia. Mikro-štvorcový nástroj sme použili iba na konečné začistenie rohov, čím sa celková produktivita dielne strojnásobila.
Mikrometrická geometrická hra: Vplyv polomeru rohu a tolerancií prechodu na tuhosť hrotu nástroja
Európske a americké formovacie dielne často požadujú tolerancie polomeru rohov v rozmedzí ±0.005 mm. Mnoho obrábačov si myslí, že to zabraňuje len prehĺbeniu deliacej čiary vo vstrekovacích formách. V skutočnosti tangenciálne prelínanie hrán priamo ovplyvňuje únavovú životnosť hrotu nástroja pri cyklickom zaťažení. Malý 2-mikrónový schod, kde sa roh stretáva s hranou s vonkajším priemerom, pôsobí ako silný nárast napätia, ktorý spôsobuje predčasné zlyhanie pri vysokorýchlostnom otáčaní.
Naše dielenské testy ukazujú, že pri frézovaní ultra tvrdých materiálov je mikrohladkosť oveľa dôležitejšia ako nominálna veľkosť polomeru. Viacosové CNC brúsky s presne opracovanými kotúčmi sú nevyhnutné na bezproblémové spojenie čela, oblúka polomeru a špirálovej drážky. Bezchybný polomer rohu reznej hrany eliminuje lokalizované mikrozárezy a slúži ako vaša primárna fyzická ochrana proti šíreniu únavových trhlín v kalenej oceli.
Mikrogeometria reznej hrany: Príprava hrany a prispôsobenie tolerancií polomeru rohu
Strojníci sa často naháňajú za rýchlosťami posuvu a ignorujú mikroskopickú prípravu hrán. Obrábanie surovej, ostrej hrany do ocele s tvrdosťou 65 HRC spôsobuje mikroodštiepenie v priebehu niekoľkých sekúnd. Naše dáta z dielne dokazujú, že polomer rohu reznej hrany si vyžaduje presne kalibrované honovanie hrany. Pri nástrojoch s hrúbkou R0.5 až R1.0 držíme honované vodopádové skosenie striktne medzi 8 a 15 mikrónmi.
Honovanie pod 5 mikrónov umožňuje tvrdým martenzitickým karbidom pri náraze rozbiť krehké hranice zŕn. Pri prekročení 20 mikrónov sa hrana stane nadmerne negatívnou, čo zvýši rezné sily a zmodranie obrobku. Honovanie sa musí tiež rovnomerne meniť po celom rohovom oblúku. Akákoľvek mikroskopická odchýlka medzi vrcholom polomeru a rovnou hranou spôsobuje špičky zaťaženia, ktoré narúšajú predvídateľnosť opotrebenia.
Navrhovanie odolnosti proti odštiepeniu: Geometria rohového polomeru pre kalenú oceľ HRC65
Obrábanie ocele blízko medze šmyku karbidu volfrámu si vyžaduje opustenie štandardnej geometrie s pozitívnym uhlom čela. V našej špecializovanej geometrii rohového polomeru frézy HRC65 brúsime uhol čela na -8° až -12°. Toto kombinujeme s pevnou primárnou vôľou 6° až 8° a excentrickým podbrúsením. Tento profil obetuje ľahkosť voľného rezania, aby vytvoril zónu silného tlakového napätia za reznou hranou.
Negatívny uhol sklonu premieňa deštruktívne ťahové napätie na zvládnuteľné tlakové zaťaženia. Geometria sekundárnej vôle zároveň zabraňuje silnému treniu o elastickú zónu zotavenia obrobku. Kalená nástrojová oceľ sa pri zaťažení agresívne pružne vráti späť; príliš malá vôľa spôsobuje extrémne trecie zahrievanie, zatiaľ čo príliš veľká vôľa oslabuje oporu substrátu. Vyváženie týchto uhlov v úzkom rozmedzí udržiava hrot stabilný aj pri vysokých cyklických zaťaženiach.
Vedľajšie účinky nesprávnych polomerov rohov pri dynamickom frézovaní: Výkyvy radiálnej sily a vznik chvejúcich sa stôp
Keď sa obsluha stretne s odštiepenými hranami, často reflexívne prepne na oveľa väčší polomer. Pri dynamických dráhach nástroja sa to môže vypomstiť v podobe prudkých nárastov radiálnych rezných síl. Keď sa polomer rohu priblíži k axiálnej hĺbke rezu pozdĺž strmých stien, dĺžka oblúka záberu sa zväčší. To smeruje silný bočný tlak na obrobok a vreteno, čo spôsobuje vibrácie, ak je tuhosť upnutia nástroja minimálna.
Naopak, zmenšenie rohového polomeru na 10 mm nástroj znižuje radiálnu výchylku, ale sústreďuje tepelné a mechanické zaťaženie na mikroskopický bod. V našich technických recenziách odporúčame ponechať hotový prísadu s hrúbkou 0.3 mm a hrubovať karbidovou frézou s rohovým polomerom R0.5 alebo R0.8. Tento kompromis poskytuje vysoké posuvy, zabraňuje chveniu obrobku a predlžuje životnosť frézy.
Výber nástroja a stratégia obrábania: Výber fréz s rohovým polomerom pre kalené ocele na výrobu foriem
Mnoho programátorov považuje kalenú oceľ za pomalšiu verziu predkalených materiálov, pričom si zachováva rovnaké pomery hĺbky rezu. V dutinách s tvrdosťou 60 až 65 HRC nesprávne radiálne a axiálne zapojenie spôsobí zlomenie nástrojov v priebehu niekoľkých sekúnd. Výber frézy s rohovým polomerom pre kalenú oceľ si vyžaduje vyváženie celkovej ohybovej tuhosti stopky s lokálnymi medzami únavy hrany.
Vysokopevnostné zostavy s predpätými valčekovými dráhami a vretenami HSK63A zvládajú väčšie rohové polomery pri zvýšených rezných rýchlostiach a axiálnom zaťažení. Naproti tomu menšie kužele BT30 alebo nástroje s dlhým dosahom pri veľkých rohových polomeroch vyzerajú nepríjemne. Geometriu nástroja a dráhy nástroja prispôsobujeme dynamike vášho vretena a nachádzame ideálnu kombináciu medzi rýchlosťou úberu kovu a životnosťou nástroja.
Výber polomeru rohu: Analýza rozloženia sily v rámci R0.2, R0.5 a R1.0 pre obrábanie ocele do foriem
Výber frézy s rohovým polomerom pre oceľové formy zahŕňa jasné mechanické kompromisy medzi geometriami R0.2, R0.5 a R1.0. Na nástrojoch s priemerom 10 mm R0.2 presne kopíruje ostré vnútorné rohy obrobku, čím šetrí čas EDM zahlbovača. Jeho malý polomer sa však správa ako bodový kontakt a ponúka len o 20 % až 30 % vyššiu odolnosť voči nárazu ako štvorcový nástroj.
Zvýšenie polomeru na R0.5 presmeruje rezné sily axiálne, čím sa bežne zdvojnásobí životnosť nástroja pri rovnakých posuvoch. Toto je naše štandardné odporúčanie pre hrubovanie kalených dutín. Polomer R1.0 ľahko odoláva miernym prerušovaným rezom. Generuje však vysoký bočný tlak, ktorý ľahko vychyľuje tenkostenné profily, čo sťažuje rozmerovú kontrolu.
Dynamické frézovanie vs. stratégie s vysokým posuvom/plytkým rezom: Optimalizácia hĺbky a šírky rezu pre hlboké dutiny a strmé bočné steny
Pri programovaní strmých bočných stien si musia dielne vybrať medzi trochoidnými priechodmi a plytkými rezmi s vysokým posuvom. Použitie frézy s rohovým polomerom pre dynamické dráhy nástroja (ap 1.0D až 1.5D, ae 5 % až 8 % D) chráni spodné rohy a zároveň rozvádza teplo pozdĺž bokov drážky. Táto stratégia vyniká v otvorených priestoroch na strojoch s vysokým zrýchlením.
V hlbokých vreckách s presahom väčším ako 4xD spôsobujú hlboké axiálne rezy výrazné vychýlenie nástroja a vibrácie. V tomto prípade prejdite na stratégiu vysokých posuvov: obmedzte axiálnu hĺbku na 20 % až 30 % polomeru (0.2 – 0.3 mm pre nástroj R1.0) a hrbolčekový posuv na zub nad 0.25 mm. Tým sa využije ztenčovanie triesky a odvedie sa odpor rezu nahor do vretena, čím sa úplne zastaví vibrácie.
Tepelná regulácia a delaminácia povlaku: Prečo sa musí polomer koreňa rezu zhodovať s polomerom rohu
Vonkajší rohový polomer nástroja musí bezproblémovo zapadať do polomeru zárezu v päte drážky. Pri tvrdosti 65 HRC sa žeravé triesky pod intenzívnym teplom pevne stočia pozdĺž čela. Aj pri presne brúsenom rohovom polomere prudký krok brúsenia v záreze zachytáva stočené triesky. To spôsobuje silné zhutnenie triesok a sekundárne vydlabávanie.
Zachytené triesky spôsobujú okamžité tepelné výkyvy na základni drážky. Nesúlad tepelnej rozťažnosti potom spôsobuje, že sa pokročilé PVD nanopovlaky odlupujú z karbidového substrátu. Keď sa povlak odlúpne, holý karbid volfrámu sa trú o kalenú oceľ, čím sa urýchľuje rýchle opotrebovanie kráterov. Korene ryh a prechody rohov brúsime ako jeden súvislý profil, čím zabezpečujeme voľný odchod triesok s minimálnym trením.
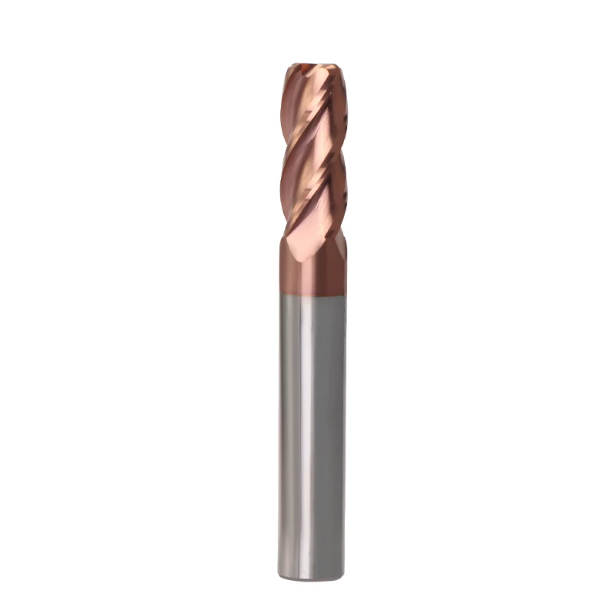
Stopkové frézy s rohovým zaoblením na mieru ako riešenia na mieru pre komplexné európske a americké formy s dutinami
Podpora vstrekovacích foriem pre automobilový a medicínsky priemysel v Európe a Severnej Amerike odhalila jasnú realitu: viac ako 30 % zákaziek s vysokou tvrdosťou zlyháva pri použití katalógových fréz. V dutinách s tvrdosťou nad 60 HRC je opotrebovanie povlaku zriedkakedy bodom zlyhania. Štandardným nástrojom s dlhými drážkami chýba tuhosť a rovné stopky kolidujú so strmými uhlami úkosu. Už len samotné zníženie posuvu spôsobuje vibrácie, odlamovanie hrán a odrezky dielov.
Keď štandardné nástroje narazia na nosné steny, geometrická adaptácia je jediným nákladovo efektívnym riešením. Stopková fréza s vlastným rohovým polomerom sa netýka naháňania extrémnych špecifikácií. Prepracuje dĺžku drážky, odľahčenie krčka a prelínané prechody, aby sa ohybové momenty udržali vo vnútri jadra. Toto cielené ladenie poskytuje spoľahlivé časy cyklov a konzistentnú kolmosť stien v hlbokých dutinách foriem.
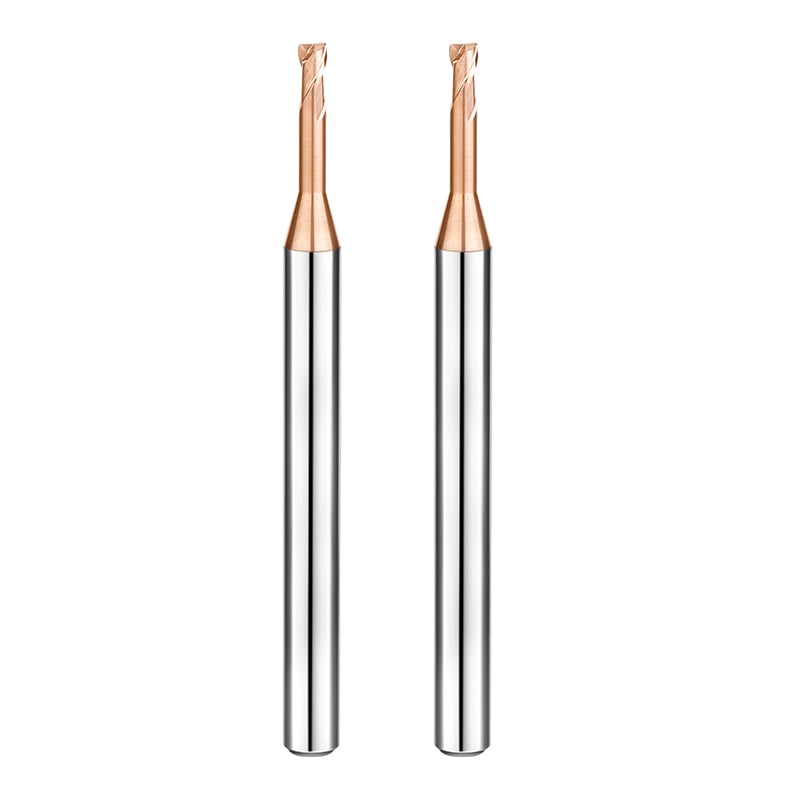
Stopkové frézy s rohovým polomerom na mieru pre ultra úzke a hlboké drážky a tenkostenné komponenty: Optimalizácia dĺžky vôle a vystuženia krčka
V hlbokých rebrách a tenkostenných drážkach pomery dĺžky k priemeru ľahko dosiahnu 5:1 alebo 6:1. Priehyb nástroja sa kubicky škáluje s presahom, čo spôsobuje okamžité vibrovanie štandardných drážok. Pre tieto nastavenia navrhujeme frézu s rohovým polomerom na mieru s použitím krátkej drážky a kužeľovitého krku. Dĺžku rezu obmedzujeme na 1.0–1.5xD a krk brúsime s pevným kužeľom 1° až 3°.
Tento zosilnený prechod zvyšuje modul prierezu a posúva prirodzené frekvencie vibrácií smerom od rezonancie stroja. Zmiešané prechodové zaoblenia eliminujú lokalizované body napätia pozdĺž krku. Na dne drážok malé polomery rohov, ako napríklad R0.15 alebo R0.25, zabraňujú odštiepeniu hrán a zároveň znižujú radiálne vychýlenie. Aj pri značných hĺbkach si nástroje udržiavajú rovinnosť dna a zvislosť steny v rozmedzí 5 mikrónov.
Optimalizácia polomerov rohov a uhlov špirály pre vlastné frézy na základe tuhosti obrábacieho stroja (napr. BT30 vs. HSK63A)
Kužele vretena diktujú obmedzenia geometrie nástroja. Pri hrubovaní ocelí s tvrdosťou 65 HRC na menších kužeľoch BT30 predstavuje obmedzená sila ťažných čapov a radiálna tuhosť vážne rezonančné riziko. Symetrické drážky a veľké polomery vysielajú drsné vibrácie priamo do ložísk vretena. V týchto nastaveniach musí fréza s rohovým polomerom uprednostňovať nízke radiálne sily prostredníctvom kompaktného polomeru R0.3 a nerovnakých drážok so špirálou 35°/38°.
Prechod na dvojkontaktné vretená HSK63A alebo BBT50 túto dynamiku úplne mení. Vysoká upínacia tuhosť podporuje robustné rohy R0.8 až R1.0 v kombinácii so strmými drážkami so špirálou 42° až 45°. Tieto strmé drážky vyhadzujú jemné, kalené triesky čisto zo stien dutiny. Veľký polomer rohu smeruje ťažké bremená axiálne do vretena, čím sa zvyšuje rýchlosť odoberania kovu bez poškodenia kužeľa.
Poznatky z európskych a amerických dielní: Technická spätná väzba od parametrov rezania až po návrh vlastných nástrojov
Naše najlepšie technické údaje pochádzajú priamo z výkyvov zaťaženia vretena, skenov povrchovej úpravy a mikroskopických hodnotení opotrebenia v dielňach. Ladenie nástrojov na mieste premieňa drobné odchýlky v hrúbke triesky a rozpade hrán na presné technické údaje. Táto nepretržitá spätná väzba sa vracia späť do CAD modelov, čím sa uzatvára slučka medzi reálnymi rezmi a programami brúsenia.
Keď dielňa nahlásila mikroodlupovanie v hlbokých dutinách po tepelnej úprave, nepovedali sme im len, aby znížili meter povrchu. Namiesto toho sme prepracovali polomer rohu reznej hrany hrotu nástroja pri ich ďalšej várke. Symetrický hon sme nahradili smerovým vodopádovým brúsením a upravili sme radiálnu vôľu. Uzemnenie geometrie nástroja vo fyzických dátach dielne je to, čo udržiava naše zákazkové frézy v spoľahlivom chode desiatky hodín.
Riešenie problémov na mieste a zdvojnásobenie životnosti nástroja: Náš praktický prístup k výberu frézy s rohovým polomerom
Nástroje zriedkavo zlyhávajú v dôsledku prirodzeného abrazívneho opotrebenia; zlyhávajú kvôli nezhodným parametrom na podlahe stroja. Presná príprava hrán, negatívne uhly čela a plytké prechody s vysokým posuvom fungujú iba vtedy, ak NC kód rešpektuje fyziku rezania. Naša podpora výberu fréz s rohovým polomerom presahuje rámec statických grafov rýchlosti a posuvu. Riešime problémy na podlahe, vyvažujeme tuhosť vretena, dosah presahu a oblúky kontaktu rohov.
Ak frézujete dutiny s tvrdosťou viac ako 60 HRC a bojujete s odštiepenými rohmi, prestaňte reflexívne otáčať kolieskom posuvu smerom nadol. Namiesto toho skontrolujte tepelnú dynamiku, ktorá sa vyskytuje na hrote nástroja. Tvrdé frézovanie nenecháva žiadny priestor na dohady v zóne rezu s hrúbkou 30 mikrónov. Namiesto slepej výmeny značiek fréz si vytvorte objektívny diagnostický postup založený na tvrdosti jadra a tvorbe triesok, aby ste stabilizovali svoj proces.
Tri bežné úskalia parametrov v západných strojárňach: Nadmerné otáčky vretena v kombinácii s nedostatočnými posuvmi
Návštevy strojárskych dielní odhaľujú bežný zvyk obsluhy: strach zo zlomenia nástrojov vedie k vysokým otáčkam a nízkym posuvom. Úpravy frézy ničia ostrie. Pokles zaťaženia trieskou pod 0.01 mm na zub tlačí hrúbku rezu pod polomer honovanej hrany. Namiesto strihania čistého kovu nástroj trie a spaľuje leštené ploché plochy, čím vytvára intenzívne trenie, ktoré spúšťa rýchle tepelné praskanie.
Pohyby v rohoch bez zníženia posuvu predstavujú ďalšie veľké riziko. Keď dráhy nástroja obrábajú vnútorné rohy, záberový oblúk sa prudko zvýši a spôsobí rázové zaťaženie rohu. Prietok chladiacej kvapaliny pridáva tepelný šok, ktorý spôsobuje mikropraskanie horúceho karbidu pri cyklickom tepelnom namáhaní. Ak narazíte na predčasné vyštiepenie, prepnite na suchý studený vzduch alebo MQL a zvýšte posuv, aby drážky čisto zarezávali a odvádzali teplo.
Interpretácia morfológie triesky: Jemné doladenie reznej rýchlosti pre frézy s rohovým polomerom HRC65 na základe oxidačnej farby a zvlnenia
Najlepším senzorom procesu je zhluk triesok v kryte. Pri nastavovaní frézy s rohovým polomerom HRC65 vynechajte merač zaťaženia konzoly a skontrolujte triesky pomocou vreckovej lupy s 10-násobným zväčšením. Za vyvážených tepelných podmienok triesky tvoria tesné „C“ kučery alebo malé čiarky. Ich farba by sa mala pohybovať od jednotnej tmavomodrej po sivastomodrú, čo potvrdzuje, že rezné teplo vychádza spolu s trieskou.
Jasné, strieborné triesky sprevádzané jemným kovovým práškom naznačujú odieranie a leštenie v dôsledku nízkej plochy náteru alebo nedostatočného podávania. Naopak, sčernené triesky, vlákna alebo silné iskrenie varujú, že teploty prekračujú teplotné prahy náteru; okamžite znížte plochu náteru o 10 % až 15 %. Odčítanie morfológie triesky vám umožňuje korigovať parametre skôr, ako katastrofické odštiepenie boku zničí obrobok.
Náš optimalizačný proces na mieste pre výber frézy s rohovým polomerom
Štruktúrované rezné skúšky zabraňujú tisíckam dolárov v zničených blokoch foriem. Naša technická podpora výberu fréz s rohovým polomerom sa opiera o štyri disciplinované kroky: audity geometrie aplikácie, modelovanie dynamického záberu, analýza triesok z mikrorezu a optická kontrola opotrebenia. Nové frézy nikdy nezačíname s limitmi červených čiar; začíname s 80 % základnej rýchlosti, aby sme vyhodnotili rázy pri vstupe do rohu.
Ak plánujete dráhy nástroja pre zložité dutiny – rozhodujete sa medzi zvyškovou frézou R0.2, hrubovačom R0.5 alebo zákazkovou frézou s odľahčeným krkom – podeľte sa o svoju triedu ocele, hĺbku dutiny a rozhranie vretena. Spoločne si prejdeme fyzikálne aspekty. Zhoda geometrie dutiny, mikroštruktúry obrobku a tolerancií prípravy hrán poskytuje spoľahlivú životnosť nástroja, a to aj pri obrábaní najtvrdších ocelí.






