
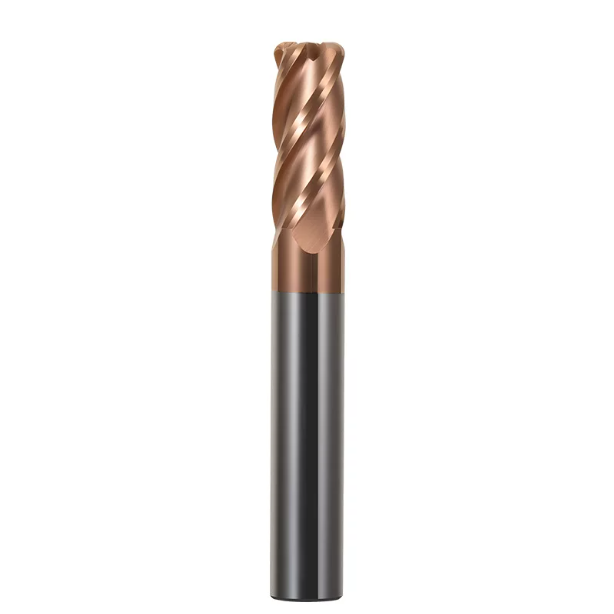
V minulom štvrťroku náš technický tím pomáhal dielni na presné frézovanie v štáte Ohio s nastavením série vložiek. Obrobok bol z predkalenej nástrojovej ocele H13 (tepelne spracovanej na HRC 55 – 58) s hlbokými dutinami a úzkymi prechodovými profilmi. Obsluha stroja zvyčajne vkladala štandardný štvorcový nástroj na vyčistenie spodných rohov. Po necelých desiatich minútach prenikavý zvuk signalizoval katastrofálnu poruchu: hrot s nulovým polomerom sa rozbil, vyryl stenu do hĺbky 0.15 mm a takmer poškodil jadro formy v hodnote niekoľkých tisíc dolárov.
S týmto nákladným režimom zlyhania sa stretávame neustále pri podpore dielní na výrobu foriem v Severnej Amerike a Európe.
Mnoho programátorov predpokladá, že kalená oceľ je húževnatá výlučne kvôli vysokej medzi klzu, pretože si myslia, že nižšie posuvy im umožnia dosiahnuť vysoký výkon. Fatálnou nevýhodou fréz s ostrými hranami je však geometrická singularita na hrote. Rezné sily a šmykové teplo sa okamžite koncentrujú na tento mikroskopický bod. Prechod na frézu s pevným rohovým zaoblením rozptyľuje tieto výsledné sily pozdĺž oblúka, čím sa zastaví cyklus mikroodštiepenia, tepelného praskania a náhleho vyfúknutia hrany.
Aby tento polomer fungoval v dielni, vyžaduje si nastavené parametre a výber nástrojov:
- Veľkosť zŕn substrátu a lomová húževnatosťPre tvrdé, krehké bloky naše karbidové polotovary fréz s rohovým zaoblením uprednostňujú vysokú priečnu pevnosť v ťahu pred tvrdosťou v surovom stave, aby odolali intenzívnym prerušovaným rezom.
- Tepelná odolnosť pri frézovaní extrémnej tvrdostiFrézovanie ocelí s tvrdosťou blízkou HRC 60–65 (ako napríklad DC53 alebo CPM-10V) vyžaduje vyváženie honovania hrán, integrity substrátu a tepelných limitov PVD povlaku, aby sa zabránilo odlupovaniu hrán.
- Odvádzanie triesok verzus dynamická tuhosťVýber medzi 2-drážkovou frézou s rohovým polomerom pre hrubé obrábanie výrezov a 4-drážkovou frézou s rohovým polomerom pre bezchybné dokončovanie stien určuje konečnú kvalitu povrchu.
- Skutočná presnosť rohového profiluPri audite dodávateľov fréz s rohovým polomerom overte tolerancie radiálneho obrysu a tangenciálne prechody spojov, nielen vonkajší priemer stopky. Zlé spoje zanechávajú stopy, ktoré si vyžadujú hodiny manuálneho leštenia na stole.
Počas uplynulých pätnástich rokov v praxi sme zdokonalili parametre rezania overené v praxi, nastavenia tryskania suchým vzduchom a stratégie CAM pre frézovanie s vysokou tvrdosťou.
Stretáva sa vaša dielňa často so záhadnými prestojmi, pretože polomer hrotu nástroja sa odlomil dávno predtým, ako sa drážky prejavili opotrebovaním?
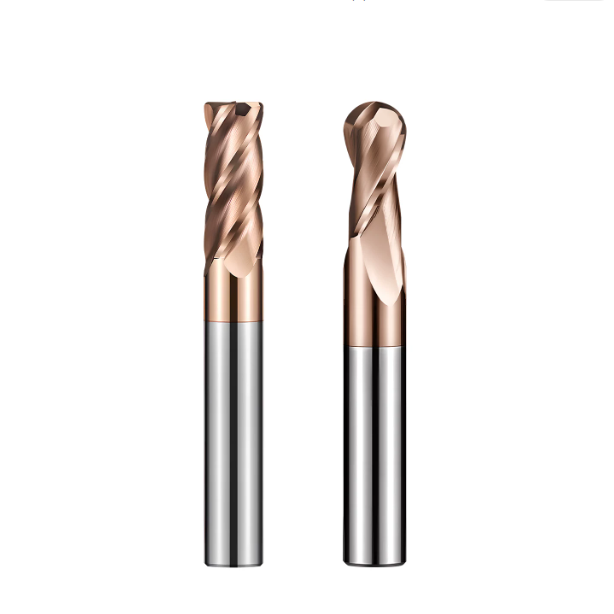
Prečo odporúčame nahradiť ostré ploché frézy frézami s rohovým zaoblením pri frézovaní kalených oceľových foriem?
Mnoho lisovní sa stále spolieha na štandardné štvorcové frézy, pokiaľ tlač výslovne nestanovuje vnútorný polomer. Pri rezaní kalených nástrojových ocelí tento zvyk prináša vysoké skryté náklady. Krehký 90° roh znáša hlavnú ťarchu striedavých rázových zaťažení počas profilovania dutiny. Tento ostrý hrot rýchlo vytvára mikrotrhliny, čo vedie k náhlej strate hrany a nekonzistentným časom cyklov.
Výmena štvorcových nástrojov za frézu s rohovým polomerom je overeným vylepšením procesu. Na zriedkavé úplne ostré rohy môžete potrebovať malý sekundárny prechod ceruzkovým frézovaním, ale odmena je značná. Získate masívne zvýšenie životnosti nástroja, nižšie vibrácie vretena a stabilný časový úsek pre obrábanie bez prerušenia. Stabilita podlahy ľahko odôvodňuje tento rýchly dodatočný krok čistenia.
Poznatky z oddeľovania nástrojov na formách: Koncentrácia napätia na ostrých hrotoch vs. rozptyl sily v frézach s rohovým polomerom
Pod dielenským stereomikroskopom vykazujú zlomené ploché nástroje takmer vždy poškodenie priamo na ostrom vonkajšom rohu. Bez polomeru sa veľké rezné zaťaženie sústreďuje na jeden mikroskopický bod. Tepelné hroty a mechanické šmykové napätie vytvárajú okamžitý napäťový zárez. Akonáhle sa táto malá zlomenina vytvorí, nárazy tvrdého materiálu ju prenesú cez karbidové zrná a zlomia celý zub.
Brúsený rohový polomer zásadne mení spôsob, akým fréza s rohovým polomerom pre kalenú oceľ absorbuje odpor rezu. Hladký polomer smeruje rezné sily pozdĺž normálových vektorov smerom k pevnému jadru nástroja. Zvyšuje tiež hmotnosť karbidu na hrane, aby sa rýchlejšie odvádzalo teplo. Namiesto úderov do ocele nástroj plynule odlupuje triesky a ľahko absorbuje rýchle zmeny smeru v úzkych rohoch.
Odstraňovanie spodných rohov pri obrábaní s vysokou tvrdosťou (HRC 50 – 65): Použitie rohových polomerov na drastické skrátenie času manuálneho leštenia foriem
Leštenie na stole zostáva jedným z najpomalších a najdrahších krokov pri výrobe foriem. Mnoho obrábačov predpokladá, že plochá fréza vytvára najrovnejšie dno vrecka. V skutočnosti mierne hádzanie nástroja alebo chvenie stroja spôsobuje, že ostré rohy vyryjú hlboké a nerovné stopy po tvrdých povrchoch. Ručné frézovanie týchto drážok z ocele HRC 50–65 trvá hodiny a riskuje zaoblenie kritických hrán.
Riešime to polodokončovaním a dokončovaním dna pomocou karbidovej stopkovej frézy s rohovým rádiusom. Mierny prechod rádiusu zanecháva konzistentné, mikroskopické hrbolčeky, ktoré sú predvídateľné a ľahko sa dajú vyrovnať. Môžete rozšíriť pracovný postup, čím skrátite časy cyklov a zároveň dosiahnete plochejší povrch obrábacieho stola. Vo väčšine prípadov krátke leštenie dovedie dutinu rovno do finálnej špecifikácie.
Zodpovedajúci substrát a povlak pre celokarbidové frézy s rohovým zaoblením: Naše empirické údaje z obrábania hlbokých dutín
Hlboké dutiny s presahom 4xD alebo väčším často spôsobujú náhle zlomenie nástroja, a to aj pri použití fréz s vysokou tvrdosťou. Strojári často predpokladajú, že ultratvrdé karbidové tyče a hrubé povlaky nimi prejdú. Dlhé presahy však zväčšujú priehyb rezu a trenie triesky vo vnútri úzkych rebier. Ak jadro nemá dynamickú húževnatosť, aj najlepšia príprava hrany bude pod zaťažením praskať.
Vysokovýkonná monolitná karbidová fréza s rohovým zaoblením vyžaduje prísnu rovnováhu medzi húževnatosťou jadra a bariérovými vlastnosťami povrchu. Substrát sa musí mierne ohýbať, aby absorboval náraz a zároveň udržal nástroj v rovnomernom otáčaní. Vonkajší povlak musí zároveň brániť prenikaniu rezného tepla do karbidovej matrice. Vyváženie týchto tepelných a fyzikálnych vlastností zaisťuje stabilné a dlhotrvajúce rezy počas suchých alebo MQL operácií.
Úvahy o tuhosti pri výbere ultrajemnozrnných karbidových fréz s rohovým zaoblením pre tepelne spracované ocele na formy (SKD11 / D2 / H13)
Kalené ocele na tvárnenie za studena a za tepla obsahujú husté, abrazívne inklúzie karbidu chrómu a molybdénu. Prechod reznej hrany cez tieto tvrdé fázy sa cíti ako mikroskopický úder kladiva. Ak má karbidový substrát hrubé zrná alebo príliš málo kobaltového spojiva, roh sa pozdĺž hraníc zŕn mikroporuší, čím sa geometria polomeru zničí v priebehu niekoľkých minút.
Pre hlboké dutiny sa pri výrobe našich karbidových fréz s rohovým rádiusom spoliehame na submikrónové karbidové triedy s veľkosťou zŕn medzi 0.2 a 0.5 mikrónu. Táto hustá štruktúra zŕn výrazne zvyšuje priečnu pevnosť v lome (TRS). Fréza odoláva ohybovým silám počas prerušovaných rezov a udržiava konštantnú hĺbku rezu. Obetovanie zlomku okolitej tvrdosti pre vynikajúcu lomovú húževnatosť spoľahlivo chráni cenné rezné doštičky.
Manipulácia s vysokými teplotami v reznej zóne presahujúcimi 1000 °C: Odolnosť proti odlupovaniu povlaku na karbidových frézach s rohovým zaoblením
Zachytené triesky sa počas vysokorýchlostného frézovania v hlbokých dutinách nemôžu ľahko uvoľniť a trenie rýchlo zvyšuje teploty v reznej zóne nad 1000 °C. Štandardné jednovrstvové povlaky TiAlN za týchto podmienok rýchlo oxidujú. Horšie je, že rozdiely v tepelnej rozťažnosti spôsobujú, že sa film odlupuje od karbidového substrátu. Akonáhle povlak zlyhá, horúce triesky rýchlo vyplavia odkrytý roh v dôsledku kráterového opotrebenia.
Aby sme tomuto poškodeniu zabránili, nanášame na naše katalógy dodávateľov karbidových fréz s rohovým zaoblením nano-viacvrstvové povlaky Al-Cr-Ti alebo Al-Si. Vysoká rezná teplota núti tento povlak vytvoriť hladkú, samoopraviteľnú vrstvu oxidu hlinitého na opotrebovanom boku. Nanovrstvy tiež zastavujú mikrotrhliny skôr, ako dosiahnu substrát, a udržiavajú ochranný film ukotvený na zaoblenej hrane počas dlhých chodov nasucho.
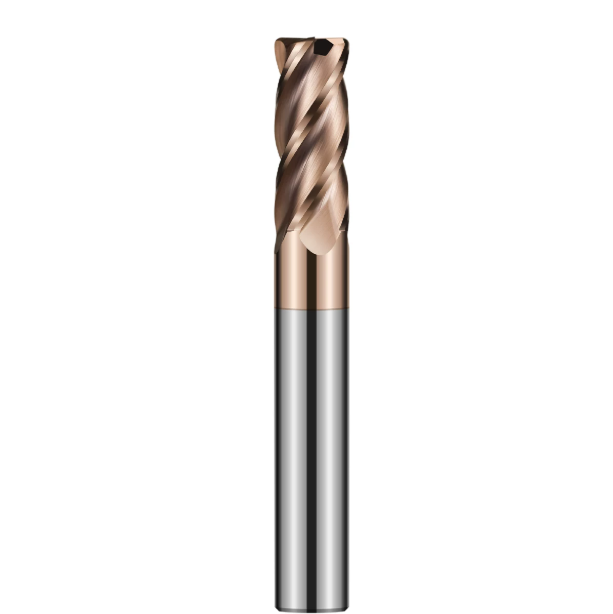
2-britové vs. 4-britové frézy s rohovým rádiusom: Úloha pri hrubovaní a dokončovaní hlbokých dutín foriem
Hlboké dutiny foriem so strmými stenami neustále nútia programátorov vyberať si medzi 2-drážkovými a 4-drážkovými nástrojmi. Operátori často volia 4-drážkový nástroj na hrubovanie hlbokých vreciek jednoducho pre pohodlie. Triesky sa rýchlo zhromažďujú v úzkych drážkach, stvrdnú a zlomia hrot nástroja. Naopak, použitie 2-drážkového nástroja na vysokých bočných stenách spôsobuje silné priehyby a zanecháva vlnité stopy po chvení.
Pevne rozlišujeme medzi objemom odvádzania triesok a bočnou tuhosťou jadra. Hrubovanie hlbokých drážok vyžaduje veľké priehlbiny na odvádzanie ťažkých triesok a zastavenie opätovného obrábania. Pri prechode na dokončovacie prechody sa rezy znižujú na mikrónový rozsah a hlavným nepriateľom sa stáva priehyb. Striedanie medzi 2-drážkovou frézou s rohovým polomerom a 4-drážkovým nástrojom prináša rýchlosť bez straty tolerancie.
Stratégie odvádzania a odvádzania triesok pre dvojbrité frézy s rohovým zaoblením v hlbokých uzavretých dutinách a ponorné frézovanie
Pri špirálovom zahlbovaní alebo zapichovaní v hlbokých dutinách musia triesky opustiť reznú zónu v priebehu milisekúnd. Bez dostatočného objemu drážok sa horúce triesky zvaria na dne dutiny a zaplnia drážky nástroja. Pri hrubovaní veľkých automobilových nástrojov často zasahujeme, aby sme zabránili obsluhe používať frézy s vysokými drážkami v hlbokých slepých vreckách.
Voľba špeciálneho 2-drážkového frézovacieho zariadenia s polomerom rohu poskytuje trieskam čistú a širokú únikovú cestu pri strmých nábehoch. Zaoblené rohy znášajú hlavnú ťarchu vertikálnych síl zapichovania bez vyštiepenia. Dvojité široké drážky zároveň umožňujú vysokotlakovému vzduchu vyfúknuť pevne zvinuté triesky z vrecka. Táto dodatočná vzdialenosť od triesok poskytuje spoľahlivú ochranu pred zlomením nástroja počas bezobslužného hrubovania.
Výhody tuhosti a techniky potlačenia chvenia pre 4-břité frézy s rohovým polomerom pri dokončovaní bočných stien jadra formy
Odstraňovanie triesok ustupuje do úzadia, keď dosiahnete fázu dokončovania bočnej steny. Tu určujú kvalitu konečného dielu tuhosť steny a kontrola rezonancie. Menšie jadro dvojbritého rezného nástroja sa pri stálych bočných zaťaženiach ohýba, najmä pri dlhých previsoch. Toto vychýlenie spôsobuje hlasné chvenie vretena, vyrážanie kalenej steny a zanechávanie schodov v rohových zónach prechodu.
Na rezanie čistých bočných stien prejdite na pevnú 4-břitú frézu s rohovým polomerom. Väčší prierez obmedzuje vychýlenie nástroja pri reznom tlaku. Spojenie variabilných uhlov skrutkovice s nerovnomerným indexovaním drážok preruší harmonickú rezonanciu skôr, ako sa môže začať vibrácia. Rohový polomer tiež usmerňuje rezné sily smerom nahor po osi vretena, čím sa vytvárajú hladké steny bez ryh, ktoré vynechávajú ručné leštenie.
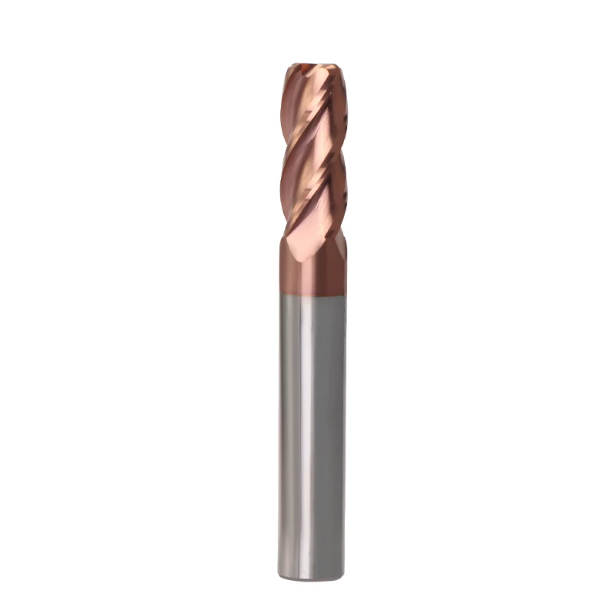
Zvládnutie extrémnej tvrdosti: Praktické parametre rezania a stratégie dráhy nástroja pre frézy s rohovým rádiusom HRC65
Rezanie kalenej ocele na tvárnenie za studena až do HRC65 úplne mení mechaniku tvorby triesky. Pri tejto tvrdosti oceľ stráca svoju plastickú deformačnú schopnosť a odoláva šmykovému namáhaniu s intenzívnou silou. Použitie posuvov alebo dráh nástroja určených pre predkalené ocele spáli hranu v priebehu niekoľkých minút. Cez ocele vyrobené práškovou metalurgiou sa hrubou silou predierať nedá.
Úspech s frézou s rohovým polomerom HRC65 závisí od kontroly radiálneho záberu frézy a dynamického tlmenia stroja. Nenaháňajte sa za vysokou dĺžkou povrchu. Namiesto toho sa zamerajte na plynulé vstupy do dráhy nástroja a konzistentné rýchlosti odoberania materiálu. Udržiavanie vyváženého radiálneho zaťaženia umožňuje, aby rohový polomer plynule odlupoval triesky bez rázového zaťaženia karbidu.
Prečo musia frézy s rohovým rádiusom HRC65 používať stratégie dynamického frézovania „nízky Ap / vysoký posuv“?
Strojníci, ktorí sa púšťajú do frézovania za tepla, sa často spoliehajú na hlboké axiálne rezy v kombinácii s pomalými posuvmi. Pri oceli HRC65 vyvíjajú silné ústupky nadol masívne ohybové zaťaženie na krk nástroja. Polomer rohu musí absorbovať prudké šmykové sily, ktoré rýchlo prekročia medzu klzu karbidu a spôsobia náhle poškodenie hrany.
Pre extrémnu tvrdosť vždy implementujeme stratégiu „Nízky AP, vysoký posuv“. Použitie frézy s rohovým polomerom HRC65 s axiálnym znížením o 2 % až 5 % priemeru nástroja smeruje rezné sily priamo nahor po vretene. Obrábacie stroje zvládajú axiálne zaťaženie oveľa lepšie ako bočné vychýlenie. To znižuje chvenie a umožňuje spoľahlivé rezanie zaoblenej hrany pri zvýšených posuvoch.
Vzduchové obrábanie alebo suché frézovanie? Stratégie na prevenciu tepelného praskania s frézami s rohovým rádiusom HRC65 pri obrábaní ultratvrdých materiálov
Operátori často zaplavujú reznú zónu chladiacou kvapalinou, aby bojovali s intenzívnym teplom pri tvrdom frézovaní. Pri týchto nastaveniach okamžite uzatvárame potrubia s mokrou chladiacou kvapalinou. Karbid dobre zvláda teplo, ale neprežije rýchle tepelné cykly. Kalenie reznej zóny s teplotou 1 000 °C studenou kvapalinou spôsobí praskliny v rohu pozdĺž hraníc mikrozŕn v priebehu niekoľkých sekúnd.
Namiesto toho nechajte frézu s rohovým zaoblením pre kalenú oceľ úplne nasucho pomocou studeného vzduchu alebo vysokotlakového MQL. Nepretržitý prúd vzduchu okamžite odstraňuje žeravé triesky a udržiava stabilnú tepelnú rovnováhu na hrane. Stabilné teploty rezania umožňujú pokročilým nanokompozitným povlakom vytvárať hladké bariéry z oxidu hlinitého, ktoré aktívne bojujú proti odlupovaniu hrán spôsobenému teplom.
Cena za ignorovanie efektu stenčovania triesky: Oprava chýb vo výpočte posuvu v zákazníckych dielňach
Často pristihneme skúsených CAM programátorov, ako vypočítavajú posuvy pomocou štandardných katalógových vzorcov a ignorujú efektívnu hrúbku triesky. Keď hĺbka axiálneho rezu klesne hlboko pod polomer rohu, skutočná trieska vyrezaná zaoblenou hranou je tenká ako britva. Používanie neupravených rýchlostí posuvu spôsobuje, že sa hrana namiesto čistého rezania kovu obrusuje a leští.
Trenie vytvára na kalenej oceli zápustky silné spevnenie, čo vytvára dostatočné trenie na odstránenie povlakov v priebehu niekoľkých sekúnd. Pri vykonávaní ľahkých čistiacich prechodov s karbidovou frézou s rohovým zaoblením musíte vypočítať kompenzáciu stenčovania triesky. Zvýšenie naprogramovaného posuvu stola núti reznú hranu zahryznúť sa pod vrstvu glazúry, čím sa odstrihnú čisté triesky a chráni sa životnosť nástroja.
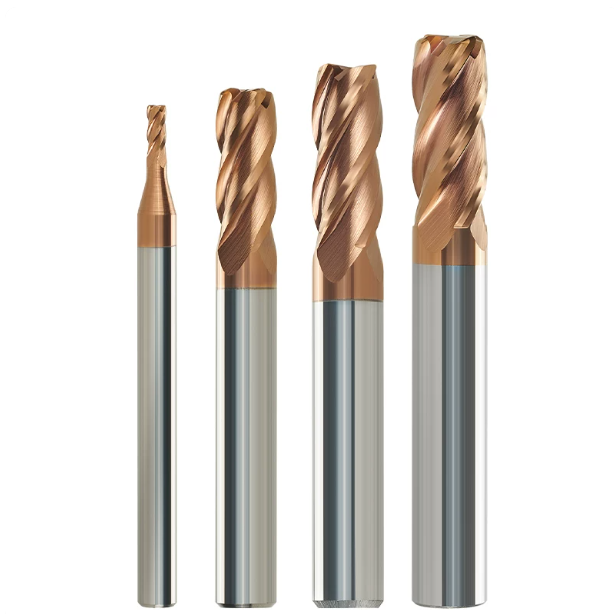
Prečo sa lisovne často stretávajú s predčasným odlupovaním hrán pri frézach s rohovým zaoblením pre kalenú oceľ? Náš kontrolný zoznam problémov v prvej línii
Vojdite do dielne na výrobu foriem a počúvajte nepravidelné cvakanie z vretena. Ak operátori menia frézy každé dve hodiny, polomer rohu sa predčasne odštiepi. Väčšina dielní inštinktívne obviňuje nekonzistentné tepelné spracovanie alebo chybné šarže karbidov. Ale v kalenej oceli sa akákoľvek mikroskopická vibrácia okamžite zmení na deštruktívne šmykové napätie na hrote nástroja.
Vreteno, držiak, dráhu nástroja a frézu považujeme za uzavretý pevný systém. Predčasné zlyhanie frézy s rohovým polomerom pre kalenú oceľ zvyčajne pramení zo zložených chýb, ako je hádzanie upnutia alebo špičky spomalenia rohu. Audit údajov o nastavení priamo na vretene stroja odhalí skutočnú príčinu a obnoví spoľahlivé rezanie.
Ničivý vplyv radiálneho hádzania (TIR) držiaka nástroja presahujúceho 0.005 mm na životnosť fréz s rohovým polomerom pre kalenú oceľ
Pri kontrole odštiepených nástrojov na mieste siahneme po úchytke s číselníkom 0.002 mm predtým, ako sa dotkneme prepínania posuvu. Mnoho dielní považuje hádzavosť 0.01 mm alebo 0.02 mm za prijateľnú pre denné frézovanie. Pri oceli HRC 55+ je táto chyba smrteľná. Nadmerná hádzavosť degraduje viacbřité frézovanie na zaťaženie jedného zuba, čím sa preťaží jedna hrana, až kým sa nezlomí.
Prechod z klieštinových skľučovadiel na tepelne upínané alebo hydraulické držiaky znižuje hádzanie pod 0.003 mm, čím sa okamžite zdvojnásobí životnosť nástroja. Rovnomerné hádzanie zaisťuje, že každá drážka prenáša rovnaké zaťaženie trieskami na kalenom povrchu, čím sa zabraňuje cyklickým únavovým trhlinám. Investícia do držiakov nástrojov s nízkym TIR chráni vašu frézu s rohovým polomerom pre kalenú oceľ oveľa lepšie ako spätné posuvy.
Stopy nástroja a prerezanie na prechode rohového polomeru: Optimalizácia tolerancií dráhy CAM v dielni
Strojníci si často všimnú zreteľné stopy po oblúku alebo mierne vyrytie v miestach, kde sa oblúk podlahy stretáva so zvislou stenou. Tieto chyby zriedkavo pochádzajú z opotrebovaných vedení stroja. Namiesto toho hrubé tolerancie výpočtu CAM spôsobujú mikropauzy počas rýchlych smerových zmien. Keď nástroj zostane na kalenom materiáli niekoľko milisekund, polomer rohu sa zahryzne príliš hlboko.
Riešime to nastavením tolerancií výpočtu CAM (Intol/Outtol) pod 0.002 mm a povolením filtrov prispôsobenia oblúku. Pevná 4-břitá fréza s rohovým polomerom potom môže plynule prechádzať prechodovými vektormi bez zasekávania alebo zotrvania. Tesné rozstupy vektorov udržiavajú konštantné zaťaženie trieskami a zabraňujú náhlym špičkám v zábere, ktoré odštiepujú zaoblenú hranu.
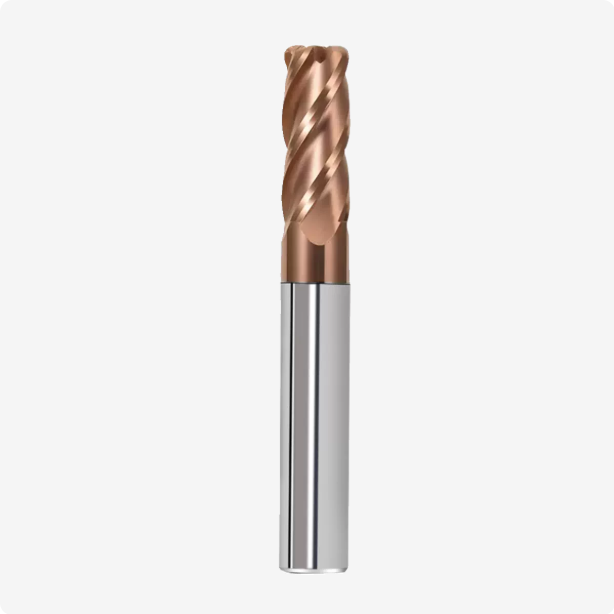
Normy obstarávania z pohľadu výrobcu: Ako európske a americké dielne na presné formy hodnotia dodávateľov fréz s rohovým polomerom
Mnohé dielne investujú značné prostriedky do 5-osových strojov, sediel CAM a tepelne upínaných držiakov nástrojov, len aby si potom kúpili lacné frézy na hromadnú výrobu. V kalenej oceli na odliatky sú nástroje technickým komponentom, nie komoditou. Kupujúci často kontrolujú základnú dĺžku a priemer stopky, pričom prehliadajú mikrogeometriu a vnútorné napätia, ktoré určujú životnosť nástroja v reálnom prostredí.
Špičkoví výrobcovia foriem kontrolujú, ako potenciálni dodávatelia fréz s rohovým zaoblením kontrolujú tolerancie na brúsnom vretene. Spoľahliví dodávatelia dokumentujú rozloženie karbidových zŕn, intervaly opracovania kotúčov a priľnavosť PVD povlaku. Kontrola mikropalcových odchýlok vo výrobe chráni vaše stroje pred nepravidelnými poruchami nástrojov a nákladnými šrotovanými reznými doštičkami.
Tolerancie brúsenia a kontroly 5-osových nástrojov: Základ pre kontrolu presnosti profilu dodávateľmi vysokokvalitných fréz s rohovým polomerom
Prevádzkovatelia často hlásia, že výmena opotrebovaného nástroja za nový vytvára na stene dutiny schodík s veľkosťou 0.01 mm. K tomuto nesúladu dochádza, keď sa brúsne kotúče opotrebúvajú nerovnomerne, čím vzniká tangenciálna diskontinuita, kde polomer prechádza do bočných drážok. Bez optickej kompenzácie v uzavretej slučke sa teoretický oblúk zmení na fazetovanú, polygonálnu hranu.
Dodávatelia prémiových fréz s rohovým polomerom prepájajú 5-osové brúsky nástrojov s optickými komparátormi, ktoré udržiavajú tolerancie profilu polomeru v rozmedzí ±0.003 mm. Ak váš tím na stole trávi celé zmeny ručným kameňovaním kontrolných značiek z rohov dutín, skontrolujte profil nástroja pod 50-násobným zväčšením. Ostrá prechodová čiara na fréze sa vždy prejaví ako nechcená značka na vašej forme.
Eliminácia kolísania tolerancií medzi jednotlivými šaržami: Kľúčové metriky kvality, ktoré auditujeme u popredných dodávateľov fréz s rohovým polomerom
Len málo vecí naruší výrobný plán rýchlejšie ako dodávka nástrojov, ktorá sa vyexpeduje o dvadsať minút po tom, čo predchádzajúca šarža vyexpedovala štyri hodiny. Pri audite výrobných partnerov je naším primárnym metrikou rozptyl medzi jednotlivými šaržami. Hodnotíme konzistentnosť honovania hrán na každej drážke a mapujeme profily zvyškového napätia na povrchu po nanesení PVD povlaku.
Ak sa vaša dielňa stretáva s nevysvetliteľným mikroodštiepením v jadrách foriem s tvrdosťou HRC 50+, overte hádzanie držiaka a naprogramované stenčovanie triesky. Ak obrábate zložité nástroje s hlbokými dutinami, úzke tolerancie rohov alebo zliatiny práškovej metalurgie, radi skontrolujeme vaše výtlačky a nastavenia. Zdieľanie skutočných rýchlostí, posuvov a akostí materiálov nám pomáha spoločne riešiť náročné problémy s obrábaním.






