
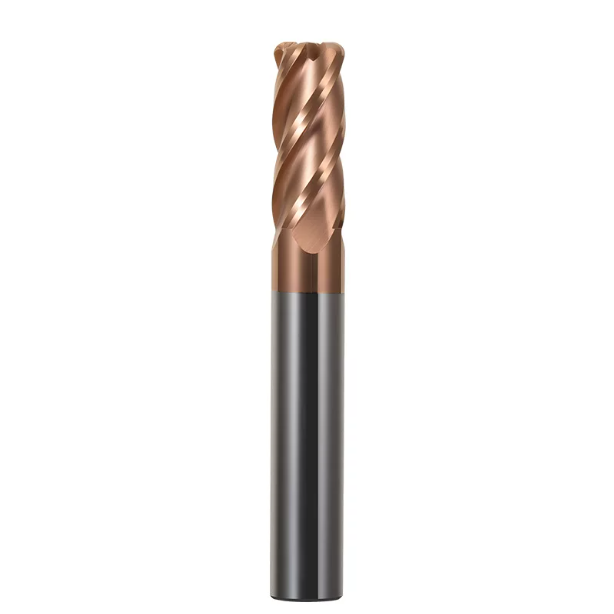
Minulý mesiac sme pomohli dielni na presné vstrekovanie foriem v Bavorsku vyriešiť nákladné zastavenie linky. Na päťosovom stroji bočné frézovali doštičky z nástrojovej ocele 1.2379 (D2) kalené na tvrdosť 64 – 65 HRC. Hádanie vretena sa udržiavalo pod 2 μm a posuvy zodpovedali priemyselným štandardom. Napriek tomu každá nová fréza utrpela lom hrany za menej ako 18 minút, čo poškodilo povrch obrobku mikroškrabancami.
Vedúci dielne mal podozrenie na nízku priečnu pevnosť v ťahu v tejto triede karbidu. Pod mikroskopom v našej dielni sa však skutočná chyba ukázala: dodávateľ nástrojov použil štandardnú geometriu podopretia 50 HRC na ultra tvrdú aplikáciu. Uhol podopretia frézy HRC65 bol vybrúsený príliš strmo, čo pri silnom radiálnom zaťažení spôsobilo, že mikroklin nebol podopretý zo svojej štrukturálnej opory.
Počas posledného desaťročia, počas ktorého sme podporovali nástrojárne v Severnej Amerike a Európe, sme boli svedkami neustáleho opakovania tejto chyby nastavenia:
- Príliš konzervatívny (<4°): Intenzívne elastické zotavenie núti čelnú plochu ťahať sa o kalený obrobok. To zachytáva silné trecie teplo, čo vedie k rýchlemu tepelnému zmäkčeniu a zrýchlenému opotrebovaniu karbidovej frézy.
- Príliš agresívny (9°–11°): Zníženie uhla klinu pod hranou robí karbid zraniteľným. Pri údere do tvrdých eutektických karbidov v oceli s tvrdosťou 65 HRC dochádza na mikroostri k lomu v strihu spôsobenému nárazom, čo spôsobuje katastrofálne vylamovanie reznej hrany frézy.
Frézovanie ocele na formy s tvrdosťou 65 HRC vyžaduje viac než len bežne dostupný nástroj z katalógu. Vyžaduje si geometrickú rovnováhu 0.5 stupňa medzi mechanickou pevnosťou reznej hrany a odolnosťou voči treniu na boku.
Pri práci s materiálom s tvrdosťou 65 HRC obetuje vaša dielňa tuhosť ostria kvôli vnímanej ostrosti – alebo absorbuje skryté prestoje spôsobené silným trením na bokoch?
Prečo neodporúčame používať univerzálne uhly odľahčenia: Základné príčiny zlyhania fréz pri obrábaní kalenej formy s tvrdosťou 65 HRC
Pri našich konzultáciách v teréne často vidíme skúsených obrábačov, ktorí sa pri kalených obrobkoch spoliehajú na štandardné katalógové frézy. Akonáhle tvrdosť ocele prekročí 60 HRC a dosiahne 64 – 65 HRC, plastická deformácia prakticky mizne. Rezný mechanizmus sa presúva z čistej tvorby triesky na strihanie pod vysokým tlakom a mikrolom. Nástroj, ktorý hladko reže predkalený materiál s tvrdosťou 50 HRC, bude v tomto extrémnom rozmedzí tvrdosti často v priebehu niekoľkých minút pískať a drnčať.
Generické geometrie sa vyznačujú širokými vôľami vŕtania vhodnými pre mäkšie materiály, ale zlyhávajú pri masívnych rezných tlakoch. Pri použití celokarbidovej frézy HRC65 na hlboké dutiny alebo tenké rebrá rezné sily exponenciálne rastú. Pri tejto úrovni tvrdosti nie je výber uhla podopretia nikdy jednoznačným rozhodnutím. Uhol podopretia musíte vyvážiť s tuhosťou vášho stroja, hádzaním vretena a skutočným radiálnym presahom.
Častý problém: Ako nadmerné uhly podbrúsenia vedú k vylamovaniu reznej hrany
Dielne, ktoré sú noví v oblasti kalenej ocele na formy, často predpokladajú, že väčšie uhly podbroušenia zabezpečujú voľnejšie rezanie a nižšie zahrievanie. Boli sme toho svedkami na vlastné oči v závode na lisovanie automobilových nástrojov v štáte Ohio, kde sa používali vodiace klzné sane z ocele 1.2379. Operátori hlásili veľmi nepredvídateľný výkon nástroja, pričom frézy zlyhali kdekoľvek medzi 3. a 15. minútou chodu. Pod naším stereomikroskopom porucha odhalila skôr roztrhané zlomeniny podobné škrupinám než predvídateľné opotrebenie abrazívneho boku.
Tento vzorec poškodenia priamo súvisí s nadrozmerným uhlom podopretia frézy. Každý ďalší stupeň vôle uberá jeden stupeň z oporného klinu priamo pod hranou. Keď fréza narazí na tvrdé eutektické karbidy, nepodopretá hrana sa správa ako krehký konzolový nosník. Striedavé šmykové napätie spôsobuje rýchle únavové praskanie, ktoré vrcholí náhlym odštiepením reznej hrany frézy.
Kompresné trenie a akumulácia tepelného napätia: Ako nedostatočné uhly odľahčenia zhoršujú opotrebovanie bokov
Naopak, brúsenie príliš úzkeho uhla chrbta vytvára jemné, ale deštruktívne problémy. Počas dokončovacieho prechodu u výrobcu medicínskych foriem v Taliansku bežala fréza ticho a bez chvenia. Napriek tomu sa do dvadsiatej minúty začala ukazovateľ zaťaženia vretena stabilne zvyšovať a rozmery steny dutiny sa odchýlili od špecifikácie. Kontrola nástroja odhalila neporušenú hranu, ale na čelnej ploche sa objavilo silné opotrebenie trením so šírkou viac ako 0.25 mm.
Táto porucha pramení z intenzívneho efektu spätného rázu, ktorý je typický pre ocele s tvrdosťou 65 HRC. Keď je vôľa príliš úzka, nástroj nedokáže odtrhnúť od odrážajúceho sa kovu. Čelná plocha sa zmení na trecí blok, ktorý beží úplne nasucho. Teploty v reznej zóne rýchlo prekročia 800 °C, čo naruší povlak a spustí zrýchlené opotrebovanie karbidovej frézy na primárnej fazetke.
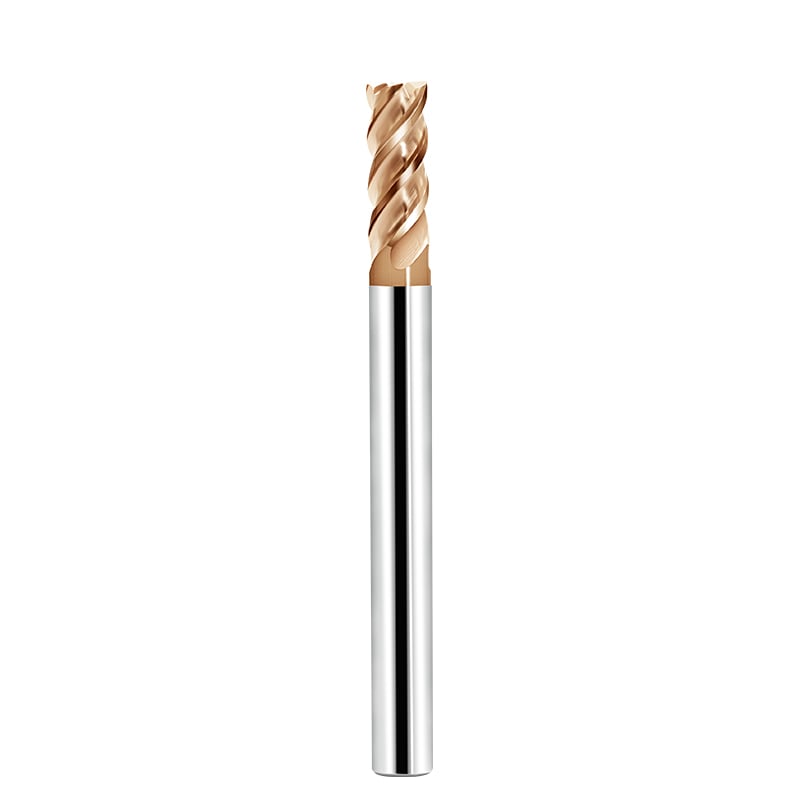
Vyváženie geometrických parametrov jadra: Výpočet pevnosti reznej hrany a konštrukčných kompromisov pre karbidové frézy používané na kalenej oceli
Pri frézovaní materiálov s tvrdosťou nad 60 HRC nikdy nenavrhujeme uhly podbrúsenia izolovane. Pri rezaní s vysokou tvrdosťou mikrooblasť pozdĺž hrany znáša striedavé tlakové napätia presahujúce niekoľko gigapaskalov. Počas vývoja nástroja pre výrobcu foriem na švajčiarske hodinky sme túto dynamiku videli na vlastné oči. Keď tvrdosť ocele dosiahne 65 HRC, rezné sily sa výrazne posúvajú smerom do stredu tela nástroja, čím sa drobné geometrické prechody menia na silné nárasty napätia.
Vývoj spoľahlivej geometrie karbidovej frézy pre kalenú oceľ si vyžaduje vyváženie tuhosti reznej hrany s vôľou na boku. Musíme zachovať dostatočný objem uhla klinu na smerovanie vysokých rezných zaťažení do jadra z monolitného karbidu. Zároveň musia drážky drážok a prechodové polomery čiste odvádzať triesky. Táto rovnováha nie je učebnicovým vzorcom; je to praktický kompromis vyvolaný radiálnym prechodom, dynamickým zaťažením trieskami a tuhosťou stroja.
Optimalizácia zhody medzi primárnymi a sekundárnymi uhlami odľahčenia a kontrola tolerancií v praxi
Zákazníci sa často pýtajú, prečo sa vyhýbame brúseniu jedného plochého podbrúsenia na tvrdých frézach. Výrobné údaje z našich päťosových brúsnych centier dokazujú, že jeden uhol nedokáže podoprieť hranu a zároveň zabezpečiť vôľu. Ak celá hrana používa konzervatívny uhol 5°, opotrebenie hrany nad 0.15 mm spôsobí prudké zvýšenie trenia, ktoré okamžite poškodí reznú zónu. Brúsenie širokej vôle 10° spôsobí opak a zanechá hranu tenkú a krehkú ako žiletka.
Riešime to pomocou profilu s dvojitým podbrúsením. Primárny uhol podbrúsenia čelnej frézy vybrúsime na 5° – 6°, aby sme podopreli reznú hranu, a bezprostredne po ňom nasleduje sekundárne podbrúsenie 11° – 13°, aby sme vyčistili obrobok. Výrobné tolerancie sú prísne dodržané: šírka primárnej fazetky musí mať rozmery 0.08 – 0.12 mm, pričom celková hádzavosť hrany musí byť pod ±0.002 mm. Širšia primárna fazetka vytvára deštruktívne teplo z trenia, zatiaľ čo príliš úzka fazetka spôsobuje vylamovanie pri zaťažení.
Kombinácia negatívnych uhlov čela a honovania hrán (K-land) s uhlami podbrúsenia pre obrábanie materiálov HRC 65
Ak si prezriete naše nástroje na práškovú metalurgickú oceľ s tvrdosťou 65 HRC pod zväčšením, všimnete si, že ostrie nikdy nie je ostré ako britva. Pri obrábaní tvrdých materiálov vytvára kontrolovaná mikrotuposť makrostabilitu. Brúsime radiálne uhly čela na -8° až -12°, často s pridaním mikro K-faze. Toto nastavenie presmeruje rezné sily na čisté tlakové napätie, čím priamo využíva prirodzenú únosnosť karbidu volfrámu.
Negatívny uhol čela nemôže sám o sebe uspeť; musí byť koordinovaný s nastaveným uhlom podopretia frézy HRC65 a presnou prípravou hrany. Vyhýbame sa hrubému tryskaniu a namiesto toho používame leštenie kefkou na honovanie s polomerom hrany 8 – 12 μm. Tento mikropolomer plynule prechádza do primárneho podopretia 5° a vytvára tuhý mechanický oblúk. Namiesto krehkých nárazov hrana hladko strihá kalenú oceľ a zastavuje mikrotrhliny skôr, ako začnú.
Optimalizácia mikrogeometrie reznej hrany: Kľúčové detaily pri konštrukcii hrany frézy HRC65 na boj proti vylamovaniu a predčasnému zlyhaniu
Pod digitálnym mikroskopom s 500-násobným zväčšením nie je rezná hrana nikdy rovná čiara. Je to aktívny 3D povrch vyplnený mikroprvkami a spojivovými fázami. Pri odstraňovaní porúch nástrojov na nástrojoch s tvrdosťou 65 HRC mnohí inžinieri obviňujú rýchlosť vretena alebo stupeň povlaku, pričom prehliadajú topografiu hrany. Pri našich návštevách dielní vnímaná nekonzistentnosť nástrojov zvyčajne vyplýva z nesúladu medzi mikrogeometriou reznej hrany a plastickým tokom kalenej ocele.
Dlhá životnosť nástroja pri vysokom zaťažení závisí od mikrodokončovania geometrie hrany frézy HRC65. Extrémne teploty rezania spôsobujú abrazívne opotrebenie z tvrdých karbidov. Ak rezná hrana obsahuje mikrotrhliny alebo otrepy z brúsenia, rezné zaťaženie rýchlo rozšíri tieto chyby do katastrofického poškodenia. Mikrooptimalizácia vytvára štrukturálny tlmič do karbidového substrátu elimináciou stôp po brúsení a zároveň udržiava rezné sily zvládnuteľné.
Dynamický dizajn geometrie reznej hrany frézy odolnej voči nárazom pre hrubé frézovanie a obrábanie hlbokých rohov dutín
Zaťaženie nástroja sa drasticky líši medzi hrubým frézovaním a začisťovaním hlbokých rohov. Pri pomoci švédskej dielni na výrobu foriem pre konektory s dutinou hlbokou 45 mm sme zaznamenali rýchle zlyhanie rezných hrán po prekročení presahu nástroja o 4xD. Vibrácie konzoly vystavili hranu drsným nárazom podobným kladivovým. Štandardné rozstupy drážok a pevné uhly špirály sa rýchlo prispôsobili frekvenciám vretena, čo spôsobilo predčasnú únavu hrany.
Aby sme túto rezonanciu zastavili, prepracovali sme geometriu reznej hrany frézy pre dynamické tlmenie. Kombinovali sme nerovnomerné rozstupy s variabilnými uhlami špirály, aby sme prerušili harmonické chvenie. Zároveň sme vybrúsili dvojitý oblúkový prechod medzi obvodovou reznou hranou a rohovým polomerom. Tento profil plynulo rozkladá kombinované radiálne a axiálne rezné zaťaženie pozdĺž hrany, čím sa zabráni lokalizovaným napäťovým špičkám v rohoch.
Skutočný vplyv hrúbky povlaku (nanomultivrstva na báze AlTiN/Si) na ostrosť uhla mikroreliéfu a priľnavosť substrátu
Strojníci často predpokladajú, že hrubšie povlaky zaručujú dlhšiu životnosť nástrojov a bežne požadujú hrúbky nad 4–5 μm. Na kalenej oceli s tvrdosťou 65 HRC hrubé vrstvy často spôsobujú škody. Pri testovaní nástrojov pre francúzskeho výrobcu lisovacích nástrojov hrubé PVD povlaky spôsobili hromadenie kvapiek a zaoblenie hrán. Toto zaoblenie otupuje profil hrany a upcháva úzku primárnu vôľu, čím narúša zamýšľané uhly vôle.
Pre oceľ do tvrdosti 65 HRC používame ultratenké (1.5 – 2.5 μm) nano-viacvrstvové povlaky AlTiN alebo kremíkom dopované (AlCrSiN). Pri suchých rezoch pri teplotách presahujúcich 1000 °C tvoria kremíkové povlaky amorfnú, sklovitú bariéru s mimoriadne nízkym trením. S hrúbkou približne 2 μm si tento povlak zachováva uhol podbrúsenia pri mikrohonovaní a primárnej fréze. Dosiahnete silnú priľnavosť a tepelné tienenie bez rizika odlupovania, ktoré urýchľuje opotrebovanie bočnej strany.
Údaje z dielenských testov: Vplyv jemného doladenia uhla podbrúsenia na životnosť karbidových fréz pre oceľové formy
Diskusia o uhloch podbrúsenia bez zohľadnenia tuhosti stroja a tried materiálu je v dielni bezvýznamná. Aby sme získali spoľahlivé údaje pre európskeho výrobcu lisovacích nástrojov, vykonali sme stovky hodín deštruktívnych testov bočného frézovania. Na vysokorýchlostnom obrábacom centre Mikron sme namontovali ultrajemnozrnné frézy do držiakov s tepelným uchytením a obrábali nástrojovú oceľ 1.2379 kalenú na tvrdosť 64 – 65 HRC. Chladiacu kvapalinu, hádzavosť a triedy karbidov sme udržiavali konštantné; uhol podbrúsenia reznej hrany bol našou jedinou premennou.
Výsledné krivky opotrebenia potvrdzujú, že úprava vôle len o 1° až 2° má masívny vplyv na celkovú životnosť frézy. Pri extrémnej tvrdosti neexistuje univerzálny uhol. Každý stupeň brúsený do alebo z vôle fazetky predstavuje priamy kompromis medzi rázovou húževnatosťou hrany a odolnosťou voči treniu na boku. Tieto jemné úpravy riadené údajmi v konečnom dôsledku chránia rozmerovú toleranciu a opakovateľnosť procesu.
Porovnanie životnosti nástroja – štandardný uhol podbrúsenia 8° vs. zosilnený uhol podbrúsenia 5°–6° pri kontinuálnom bočnom frézovaní ocele na formy s tvrdosťou 65 HRC
Náš test bočného frézovania porovnal priemyselne štandardný 8° jednoduchý podbrúsený profil s naším optimalizovaným 5.5° zosilneným profilom. Zosilnená konštrukcia využívala 0.10 mm primárny fazetkový profil podložený 12° sekundárnym podbrúseným profilom na karbidovej fréze pre lisovaciu oceľ. Po 25 minútach kontinuálneho suchého frézovania sa výkonnostné krivky prudko rozdelili. Frézy s 8° profilom trpeli neustálym mikroodrevaním pozdĺž obvodovej hrany, stratou geometrie a zastavením chodu po 32 minútach v dôsledku silného vibrovania.
Zosilnený profil s uhlom rezu 5°–6° vykazoval na začiatku o 3 % až 5 % vyššie zaťaženie vretena vďaka užšiemu kontaktu s bokom. Dodatočná karbidová hmota však poskytovala kľúčovú štrukturálnu podporu. Potlačila únavové praskanie spôsobené striedavým šmykovým zaťažením, čím premenila rýchle odlupovanie na predvídateľné a rovnomerné odieranie boku. Nástroje so zosilneným profilom dosiahli stabilný čas rezu viac ako 75 minút, čo predstavuje 2.3-násobok životnosti v porovnaní so štandardnými konštrukciami.
Posuv na zub (fz) a kritická hrúbka rezu: Kalibrácia parametrov na zabránenie nadmernému opotrebovaniu bočnej hrany a stabilizáciu uhlov podbrúsenia
Strojári, ktorí sa zaoberajú oceľou s tvrdosťou 65 HRC, často zo strachu znižujú rýchlosť posuvu a tlačia posuv na zub (fz) pod 0.01 mm. Tento zvyk je tichým zabijakom rezných hrán. Kalená oceľ vykazuje vysokú elastickú návratnosť počas šmyku, zatiaľ čo rezná hrana má honovaný polomer okolo 10 μm. Ak hrúbka triesky klesne pod túto medzu pružnosti a honovací polomer, hrana prestane rezať a začne silne trieť obrobok.
V našich dielenských kalibráciách udržiavame posuv na zub v bezpečnom rozmedzí 0.025 – 0.045 mm/z pre nástroje s priemerom 6 mm až 10 mm. Ak to tuhosť stroja dovoľuje, musíte vynútiť, aby sa hrana zahryzla do materiálu a vytvorila sa samostatná mikrotrieska. Táto dynamická vôľa umožňuje správne fungovanie uhla podbrúsenia frézy HRC65 a zabraňuje rozdrveniu a treciemu žíhaniu čelnej plochy odrážajúcim sa materiálom.
Sprievodca riešením problémov pre nástrojára: Identifikácia vzorcov opotrebenia na optimalizáciu uhlov podbrúsenia pre obrábanie s tvrdosťou 65 HRC
Pri kontrole chybného frézy v dielni nikdy nevymieňajte triedy karbidov na základe čistej intuície. Chyby pri rezaní zanechávajú presné fyzické stopy. Každá konštrukčná voľba – od šírky dvojitého podbrúsenia a negatívnych uhlov čela až po udržiavanie posuvov nad limitom elastického zotavenia – musí byť overená pomocou fyzických vzorcov opotrebenia. Odčítanie hrany pod zväčšením nahrádza dohady praktickými geometrickými úpravami.
Riešenie problémov vždy začína vybratím nástroja, aby sa skontrolovalo, či je uhol podopretia frézy HRC65 v rovnováhe s reznými zaťaženiami. Odčítanie údajov z čelnej plochy vám prezradí, či ide o tepelné žíhanie z nedostatočného podopretia alebo o mechanickú únavu z nepodopretého klinu. Identifikácia tohto rozdielu vám umožní aplikovať presné geometrické odchýlky na vašu ďalšiu objednávku nástroja alebo program prebrúsenia.
Analýza zón opotrebenia pod mikroskopom: Rozlíšenie normálneho opotrebenia boku od odlupovania spôsobeného mikrotrhnutím
Pri osvetlení v dielni si operátori často mýlia všetky zmeny farby hrán so štandardným opotrebením, čo vedie k nesprávnym korekciám nástrojov. Dôrazne odporúčame kontrolovať ťahané nástroje pod priemyselným digitálnym mikroskopom pri minimálne 50-násobnom zväčšení. Normálne opotrebenie sa prejavuje ako hladký, rovnomerný a mierne ryhovaný povrch opotrebenia pozdĺž reznej hrany (VB sa udržiava v rozmedzí 0.10 – 0.15 mm). Povlak eroduje rovnomerne bez nárazových lomov v podkladovom karbidovom substráte.
Ak spozorujete zubaté zárezy a lastúrovité zlomeniny pozdĺž hrany, k mikropraskaniu došlo ešte predtým, ako došlo k abrazívnemu treniu. Toto odlupovanie naznačuje, že uhol chrbta je príliš otvorený alebo klin nemá ohybovú oporu. Ak dochádza k náhlemu zlomeniu hrany, znížte primárnu vôľu o 1° až 1.5° a obmedzte šírku primárnej fazetky na maximálne 0.10 mm, pričom na blokovanie nárazových síl použite karbidovú hmotu.
Nastavenie uhlov chrbta a kompenzácia hádzania na základe tuhosti obrábacieho stroja (BT30 vs. HSK63)
Identické geometrie nástrojov prinášajú výrazne odlišné výsledky v závislosti od tuhosti vretena a držiaka. Pravidelne vidíme klientov, ktorí používajú ľahké vysokorýchlostné stroje BT30 na jemné čistenie dutín, zatiaľ čo iní používajú pevné päťosové centrá HSK-A63 na ťažké profilovanie. Nižšia radiálna tuhosť kužeľa BT30 sa pod rezným zaťažením poddáva, čo spôsobuje dynamické vychýlenie. Akonáhle dynamické hádzanie prekročí 3 μm, jednotlivé drážky absorbujú silné nárazové hroty, čo spôsobuje predčasné odštiepenie hrán.
Uhly odľahčenia sa musia dynamicky prispôsobovať nastaveniu vášho stroja:
- Ak používate vretená BT30 alebo BT40 na oceli s tvrdosťou 64 – 65 HRC a máte problém udržať hádzavosť pod 2 μm, zvoľte konzervatívnu primárnu vôľu 4.5° – 5°. Akceptujete mierne vyššie rezné sily, aby ste dosiahli kritickú odolnosť voči rázu.
- Ak používate pevné tepelne upínacie držiaky HSK-A63 s dynamickým hádzaním udržiavaným striktne v rozmedzí 1–2 μm, otvorte primárny uhol odľahčenia na 6°–6.5°. Širšia medzera znižuje teplo spôsobené trením, čo vám umožňuje maximalizovať rýchlosť obrábania a celkovú životnosť frézy.
Obrábanie kalenej ocele vyžaduje presné zladenie medzi tuhosťou stroja, uchytením nástroja a mikrogeometriou. Ak sa pri lisovacích oceliach s tvrdosťou 60 – 65 HRC stretávate s pretrvávajúcim odlupovaním hrán alebo rozmerovým posunom, pošlite nám výkresy dielov, špecifikácie materiálov a podrobnosti o nastavení. Sme vždy pripravení analyzovať aplikáciu a prispôsobiť správnu mikrogeometriu reznej hrany vašej dielni.






