
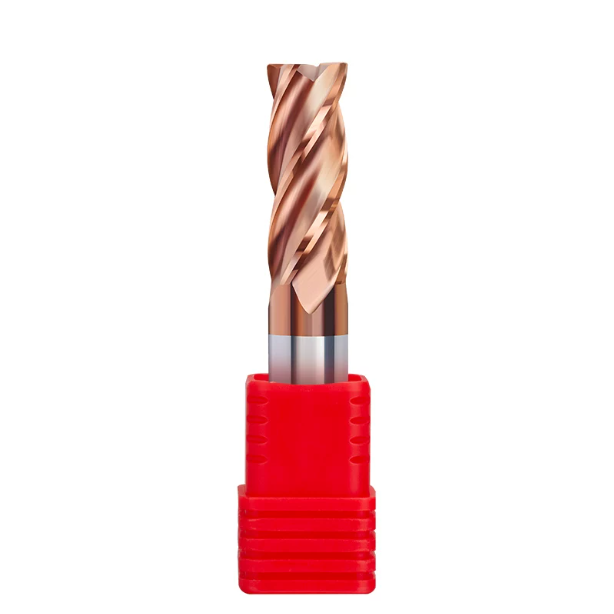
Minulý mesiac sa na nás obrátil výrobca foriem z Texasu s vážnou krízou na linke. Išlo o tvrdo frézované nástrojové ocele na tvárnenie za studena (DC53 a vákuovo upravenú D2) s tvrdosťou HRC64–66 pre automobilové vstrekovacie formy Tier 1. Vedúci dielne trval na použití neošetreného, ostrého nástroja.
Výsledok prekvapil klienta, ale nie nás. Po necelých štyroch minútach sa na rezných hranách začalo silne odlupovať ostrie karbidovej frézy ešte predtým, ako sa vôbec mohlo prejaviť bežné opotrebovanie boku. Rezné sily okamžite prudko vzrástli, strojom sa rozliehal vysokofrekvenčný zvuk a hrot nástroja sa zlomil. Toto katastrofálne zlyhanie zanechalo hlboké ryhy na vysokohodnotnej dutine.
Počas uplynulých šestnástich rokov riešenia problémov s frézovaním v Európe a Severnej Amerike sme videli tento scenár stokrát. Keď sa nástroj zlomí v kalenej oceli, obrábači inštinktívne obviňujú tuhosť stroja, vyváženie držiaka alebo priľnavosť povlaku. Kontrola pod 3D interferometrom s bielym svetlom však odhalí skutočného vinníka: zanedbanú prípravu hrany frézy HRC65.
Nad HRC60 sa rezanie kovu mení z tvorby triesok v dôsledku šmyku a kĺzania na intenzívne tlakové vytláčanie a plastickú deformáciu. Prirodzene ostrý a krehký klin postráda mechanickú pevnosť, aby odolal rázovým zaťaženiam presahujúcim stovky megapaskalov. Bez správneho honovania hrán frézy mikroskopické karbidové zrná takmer okamžite podliehajú krehkému lomu.
Už ste niekedy videli, ako drahý, ultra tvrdý frézovací nástroj zlyhal v priebehu niekoľkých minút – bez toho, aby ste skontrolovali ten 15-mikrónový polomer hrany?
Realita obrábania kalenej ocele na zápustky: Životnosť nástroja a odolnosť voči odštiepeniu – brúsené hrany vs. ostré hrany
Mnoho strojníkov si stále myslí, že ostrejšie hrany vždy vedú k nižšiemu odporu voči rezu a lepším výsledkom. Toto pravidlo platí pre hliník alebo predkalené ocele s tvrdosťou pod HRC45. Avšak pri nástrojovej oceli HRC65 je neošetrená hrana nevýhodou. Pri extrémnej medzi klzu obrobku sa triesky skôr vytláčajú, než odstrihávajú, čo vrhá masívne šmykové reakčné sily späť na hrot nástroja.
Počas rokov riešenia problémov v praxi vidíme dramatický rozdiel pri porovnávaní fréz s honovanou hranou a fréz s ostrou hranou. Ostrá hrana reže s nízkym počiatočným odporom, ale okamžite sa láme o tvrdé karbidové inklúzie. Kontrolovaný mikropolomer pridáva miernu radiálnu silu na začiatku, ale poskytuje kritickú objemovú oporu. Pochopenie tohto mikromechanického rozhrania je nevyhnutné pred výberom akýchkoľvek frézovacích nástrojov z kalenej ocele.
Mechanizmy skorého štádia porúch fréz s ostrými hranami na oceli na formy HRC65: Ako dochádza k mikroodštiepkovaniu
V brúsenom stave má štandardná rezná hrana polomer hrany menší ako 3 – 5 µm. Pri veľkom zväčšení je tento klin tenký a krehký ako sklo. Keď nástroj narazí na kalený martenzit a nerozpustené karbidy pri otáčkach nad 10 000 ot./min., tieto tvrdé častice narážajú na hranu ako husté abrazívne zrno. Pretože karbid má nízku pevnosť v ťahu, táto nepodopretá geometria rýchlo podlieha mikroskopickému lomu.
Toto počiatočné poškodenie spustí nezvratnú reťazovú reakciu. Akonáhle sa začne mikroodštiepkovanie, efektívny uhol čela sa zmení na nepravidelný, výrazný záporný uhol. Lokálne trenie prudko stúpa, čo zvyšuje teploty v reznej zóne nad 800 °C. Mechanické praskanie sa rýchlo mení na tepelnú únavu a celá rezná hrana frézy HRC65 sa rozpadá pri cyklickom rázovom zaťažení.
Zmena rozloženia reznej sily honovaním hrán: Presun napätia z čela na elastickú deformačnú vrstvu
Aplikácia mikrohonovacieho prechodu po brúsení nástroja neznamená „otupenie“ nástroja. Namiesto toho prepracuje lokálne pole napätia. Umiestnením kontrolovaného polomeru 15 – 20 µm medzi čelo a bočnú plochu sa kontakt posúva smerom od krehkého hrotu. Tým sa primárne napätie presúva hlbšie do jadra z tvrdokovu, čím sa nebezpečné ťahové napätia premieňajú na priaznivé tlakové zaťaženia.
Tento navrhnutý polomer tiež využíva lokalizované tepelné zmäkčenie v obrobku. Mikroextrúzna zóna pred zaoblenou hranou vytvára úzku plastickú šmykovú vrstvu. Triesky sa čisto kĺžu po čelnej ploche bez toho, aby spôsobovali deštruktívne nárasty sily. Pri akejkoľvek aplikácii s vysokou tvrdosťou poskytuje správna príprava hrany štrukturálny štít, ktorý zásadne stabilizuje celkový výkon frézy HRC65.
Porovnanie prevádzkových testov pre európskych a amerických klientov: Skutočný rozdiel v životnosti karbidových fréz medzi ostrými a honovanými hranami
Aby sme vyriešili chronické lomy pri čistení rohov pre nemeckého výrobcu foriem, vykonali sme identickú skúšku rezania hlava na hlavu. Skúšobný kus bol vyrobený z ocele na tvárnenie za studena, ktorá bola vákuovo kalená na tvrdosť HRC64.5. Použili sme identické 6 mm potiahnuté guľové frézy z presne tej istej šarže. Jedinou premennou bola rezná hrana: jedna skupina zostala ostrá ako britva (rn ≤ 4 μm), zatiaľ čo druhá skupina získala symetrickú mikrohonovanú hranu (rn = 18 ± 2 μm).
Údaje z praxe túto diskusiu vyriešili. Ostré frézy sa začali opotrebovávať do 8 minút a do 12. minúty sa na boku ostré rezné plochy výrazne odlupovali, čo zničilo povrchovú úpravu dutiny. Naproti tomu mikrobrúsené frézy bežali hladko 52 minút s rovnomerným opotrebovaním bočnej plochy. Pri rezaní kalenej ocele je kontrolovaná príprava hrán to, čo predlžuje životnosť skutočnej karbidovej frézy.

Prispôsobenie profilov honovania hrán karbidových fréz HRC65 obrábacím scenárom a praktickému výberu
Pri konzultáciách s nami ohľadom riešení pre tvrdé frézovanie sa mnohí obrábači pýtajú na jedno „magické číslo“ – napríklad štandardný hon s hrúbkou 15 µm alebo 20 µm pre všetky nastavenia. Profily napätia v reálnom svete pre hrubovanie, frézovanie hlbokých vreciek a vysokorýchlostné dokončovanie sa však úplne líšia. Pri HRC65 ponúka kalená legovaná nástrojová oceľ masívnu odolnosť voči plastickej deformácii; odchýlka len dvoch mikrónov pozdĺž hranice rezu môže spôsobiť prudké chvenie nástroja alebo predčasné mikrotrhliny.
Vďaka dlhoročnému výskumu a vývoju nástrojov a riešeniu problémov v dielni vieme, že príprava hrán je vypočítaným kompromisom medzi reznými silami a stabilitou hrán. Váš výber mikrogeometrie musí zodpovedať tomu, či je rez súvislý alebo prerušovaný a či potrebujete rýchlosť odoberania kovu alebo čistú geometriu povrchu. Výber správneho mikroprofilu pre vašu karbidovú frézu HRC65 je základom pre vyváženie odolnosti voči nárazu s presnou životnosťou nástroja.
Honovanie polomeru (zaoblená hrana): Bod rovnováhy odolnosti voči nárazu pre hrubovanie a prerušované rezanie (15 – 25 µm)
Pri frézovaní kalených dutín s priečnymi otvormi, silnými presahmi alebo zvislými stenami čelí každý zub silnému cyklickému rázovému zaťaženiu. Pre tieto prerušované hrubovacie prechody zostáva symetrická zaoblená hrana našou spoľahlivou základnou geometriou. Spojením čela a bočných plôch do jednotného oblúka tento profil odstraňuje mikroskopické brúsne ryhy zanechané diamantovými kotúčmi a poskytuje pevnú objemovú oporu proti nárazom.
Údaje z prvej výrobnej linky ukazujú, že tento polomer musí zostať medzi 15 a 25 µm. Ak klesne pod 15 µm, inklúzie tvrdých karbidov rýchlo odštiepia hranu; ak prekročí hodnotu 25 µm, radiálne extrúzne sily prudko vzrastú, čo spôsobí silné vibrácie a spevnenie. Pri hrubovaní dutín s vysokým zaťažením poskytuje presne riadené honovanie polomeru nevyhnutnú bezpečnostnú rezervu, ktorá zabraňuje katastrofálnemu lomu.
Honovanie vodopádom/trúbkou: Zníženie rezného odporu a zabezpečenie plynulého odvodu triesok počas dokončovania
Počas vysokorýchlostných dokončovacích prechodov s malou hĺbkou rezu sa hlavná výzva presúva z absorbovania nárazov na minimalizáciu trenia a odierania. Ak sa pri nízkom zaťažení trieskami (fz 0.015 – 0.03 mm) pracuje s veľkým symetrickým polomerom, nástroj nemôže čisto strihať kov. Namiesto toho obrába obrobok, čo spôsobuje rýchle zahrievanie a zmenu farby povrchu. Asymetrický profil v tomto prípade poskytuje rozhodujúcu mechanickú výhodu.
Táto geometria posúva vrchol honovacieho nástroja smerom k čelnej ploche, čo zvyčajne vedie k K-faktoru medzi 1.3 a 1.6. Vytvára predĺženú nábehovú rampu pre plynulé zvlnenie triesok a zároveň udržiava strmú stranu boku, aby sa zabránilo treniu. Na 5-osových 3D kontúrach použitie vodopádového honovacieho profilu 8 – 12 µm znižuje axiálny tlak, potláča stopy po chvení a chráni tesné tolerancie profilu.
Zrazenie + honovanie: Dokonalé riešenie pre vyštiepovanie pri extrémne prerušovanom rezaní a tvrdom frézovaní hlbokých dutín
Pri náročných nastaveniach – ako je frézovanie nástrojových ocelí HRC65 vyrobených práškovou metalurgiou alebo čistenie rohov s presahom väčším ako 4 * D – štandardný honovací nástroj s polomerom často nedokáže zabrániť lomom spôsobeným priehybom. Pri riešení problémov s chronickým zlyhaním nástroja na hlbokých automobilových nástrojoch sme zaviedli zosilnenú hybridnú hranu: úzku negatívnu T-fazuľu (šírka 0.03 – 0.05 mm pri -15° až -20°) brúsenú na čele, zmiešanú s ochranným honovacím nástrojom s hrúbkou 10 – 15 µm.
Tento hybridný profil obetuje časť voľného rezania, ale vytvára silnú fyzickú bariéru v bode maximálneho mechanického namáhania. Negatívna fazetka presmeruje silné šmykové zaťaženie do vnútorných tlakových napätí, zatiaľ čo mikro-hon eliminuje vrubové napätia v mieste prechodu skosenia. Pri silných prerušovaných rezoch výber geometrie skosenia a honovania zastavuje nepredvídateľné lomy a stabilizuje životnosť nástroja.
Hraničné vplyvy parametrov honovania hrán na výkon frézy HRC65: Riešenie problémov s nadmerným a nedostatočným honovaním
Pri auditoch zariadení na výrobu foriem v Severnej Amerike a Európe vidíme, že dielne spadajú do dvoch extrémov: buď operátori považujú ťažké honovanie za univerzálny liek, alebo požadujú ostré frézy zo strachu pred zaťažením vretena. Oba extrémy ničia predvídateľnosť nástrojov a plytvajú kapacitou strojov. V mikrónovom meradle pracuje výkon nástrojov vo veľmi úzkom fyzickom okne.
Hodnotenie kvality hrany sa redukuje na riadenie hranice medzi pevnosťou hrany a odolnosťou voči prenikaniu. Ak prekročíte túto hranicu, vaše zariadenie bude vydávať vysokofrekvenčné zvuky, zlú povrchovú úpravu alebo praskliny v rezných doštičkách. Naučiť sa diagnostikovať tieto mechanické hraničné efekty je kľúčové pre dosiahnutie maximálneho výkonu frézy HRC65.
Reťazová reakcia nadmerného honovania: Kompresívne trenie, spevnenie a predčasné vylamovanie
Ak váš stroj pri frézovaní ocele na tvárnenie za studena vydáva tupý, nízkofrekvenčný zvuk – a odhazuje práškové, teplom sfarbené modré triesky – pravdepodobne máte do činenia s prehnane honovanou frézou. Keď polomer honovania presiahne 30 µm a prekročí posuv na zub, nástroj stratí svoju strižnú rovinu. Začne oceľ orať a stláčať namiesto rezania, čím vytvára extrémne trenie a posúva povrch za hranicu jeho teploty fázovej premeny.
Tento deštruktívny cyklus je priamym dôsledkom nadmerného honovania. Orovanie vytvára na obrobku krehkú, spevnenú kôrku, ktorá potom pri každom ďalšom prechode zuba prudko obrusuje čelnú plochu. Zachytené trecie teplo zmäkčuje kobaltové spojivo v substráte, čo spôsobuje odlupovanie povlaku, tepelné únavové krátery a rýchlu stratu rozmerov na stenách dutiny.
Nedostatočné honovanie a mikrotrhliny: Ako mikrotrhliny spôsobené brúsením znižujú pevnosť reznej hrany
Na opačnom konci spektra leží predčasné mechanické zlomenie spôsobené nedostatočnou prípravou hrán. Strojníci, ktorí sa snažia o voľné strihanie, často predpokladajú, že ostrejšie je vždy lepšie, a ignorujú mikroskopické mikrovrypy, ktoré zanechávajú 5-osové brúsky nástrojov. Pod interferometrom s bielym svetlom odhaľuje neošetrená hrana zubaté zúbkovanie a brúsne mikrotrhliny s hĺbkou až 3 – 6 µm, ktoré slúžia ako hlavné body zlyhania.
Počas počiatočných rezov môže nedostatočné honovanie znieť hladko, ale toto čisté bzučanie sa rýchlo zmení na nepravidelné cvakanie. Mikroskopické tvrdé fázy v kalenej oceli narážajú na tieto korene zárezov a rýchlo šíria trhliny po kline. Nejde o bežné abrazívne opotrebenie; ide o náhle vytrhávanie na hraniciach zŕn a mikroodštiepenie, ktoré narúša kolmosť bočných stien a rozprašuje abrazívne nečistoty po obrobených povrchoch.
Drsnosť hrany a mikrosymetria (K-faktor): Zabránenie nerovnomernému opotrebovaniu po celej reznej hrane
Okrem špecifikovania absolútnych hodnôt polomeru sa často prehliada udržiavanie konzistentnej mikrogeometrie pozdĺž celej dĺžky drážky. Pri výrobných auditoch často vidíme frézy, u ktorých iba jedna alebo dve drážky vykazujú silné ryhy na bokoch, zatiaľ čo zvyšok vyzerá nedotknutý. Za predpokladu, že hádzavosť držiaka nástroja je overená pod 3 µm, hlavnou príčinou je takmer vždy nepravidelný pomer uhla čela k boku, všeobecne uznávaný ako K-faktor.
Pre opakovateľné obrábanie ocelí HRC65 sa zameriavame na kontrolovaný vodopádový profil s K-faktorom medzi 1.2 a 1.4 a drsnosťou hrany (Ra) pod 0.1 µm. Tento mikrotvar plynule odvádza triesky bez toho, aby ťahal čelnú plochu o pružne pružnú oceľ za rezom. Riadenie tohto geometrického pomeru na každom milimetri drážky zabraňuje preťaženiu jednotlivých zubov a zaisťuje vyvážené a predvídateľné opotrebenie.

Synergia medzi priľnavosťou povlaku a reznou hranou: Kompletný proces prípravy rezných hrán pre frézy s tvrdosťou HRC65
Mnohé dielne na výrobu foriem predpokladajú, že vrstva AlTiN alebo nanokompozit zaručuje vysokú odolnosť proti opotrebeniu. Naše metalurgické prierezy základných príčin však ukazujú, že skoré poruchy zriedkavo pramenia z nízkej tvrdosti povlaku. Namiesto toho sa film pod zaťažením úplne odlupuje od karbidového substrátu. Rezná hrana nie je len kontaktná zóna; je to fyzický základ, ktorý ukotvuje povlak proti masívnym šmykovým silám.
Bez mikrogeometrickej rekonštrukcie nemôže ostrie prežiť tepelné namáhanie PVD. Honovanie a povlakovanie sú vzájomne závislé články v nepretržitom výrobnom reťazci. Integrácia mikroprofilovania ostria, čistenia rozhrania a leštenia povrchu je nevyhnutná pre vytvorenie spoľahlivej reznej hrany pre frézy s tvrdosťou HRC65. Táto synergia umožňuje substrátu aj povlaku odolať extrémnym tlakom pri frézovaní.
Pasivácia pred nanášaním povlaku: Odstránenie otrepov substrátu pre zabezpečenie stabilného základu pre ultratvrdé povlaky AlTiN/AlCrN
Čerstvo vybrúsená 5-osová nástrojová brúska vyzerá voľným okom neošetrená hrana ostrá. Pod konfokálnym mikroskopom však tá istá hrana odhaľuje mikrootrepy, brúsne triesky a rozlámané karbidové zrná. Umiestnenie tejto neošetrenej hrany do PVD komory spôsobuje koncentráciu elektrického náboja na ostrých vrcholoch. Táto chyba spôsobuje lokalizované prekrytie, kvapkové uzliny a silné vnútorné ťahové napätie priamo na línii čepele.
Aby sme túto zraniteľnosť eliminovali, aplikujeme prísny protokol prípravy hrán pred nanesením povlaku pomocou mikro-kašacieho tryskania alebo presného kefovania. Tento proces odstraňuje krehké brúsne triesky a spája hranicu rezu do jednotného mikropolomeru. Poskytuje ideálny povrch pre epitaxný rast stĺpcových kryštálov AlTiN alebo AlCrN. A čo je najdôležitejšie, odstraňuje špičky medzifázového napätia, čím sa zvyšuje priľnavosť povlaku k substrátu.
Leštenie po nanesení vrstvy: Empirické výsledky znižovania trenia a prevencie nárastu hrany (BUE)
Mnoho dodávateľov nástrojov považuje nástroj za hotový hneď po opustení PVD komory. V skutočnosti povrch nesie mikroskopické kvapôčky spôsobené odstrekovaním cieľového materiálu počas nanášania. V kalenej oceli tieto tvrdé nerovnosti pôsobia ako abrazívne kontaktné body, zvyšujú koeficient trenia a generujú intenzívne trecie teplo. Slúžia tiež ako kotviace miesta pre zváranie kovov, čím vytvárajú nárasty na hranách (BUE).
Hodnotu zušľachťovania povrchu sme potvrdili prostredníctvom kontrolovaných dielenských skúšok na kalenej nástrojovej oceli. Pomocou vlečného dokončovania leštíme drážky a čelné plochy do zrkadlového lesku. Naše údaje z praxe dokazujú, že leštenie po nanesení povlaku dramaticky znižuje trenie triesok a zlepšuje tok triesok. Minimalizáciou medzifázového tepla tento sekundárny krok odďaľuje tepelnú degradáciu opotrebovaním boku o niekoľko výrobných cyklov.
Zosúladenie pevnosti nástroja s úpravou hrany: Prečo si frézy s dlhým dosahom a dlhým krkom vyžadujú diferencovanú stratégiu honovania
Strojníci sa nás často pýtajú, či stabilný hon s hrúbkou 18 µm na krátkom nástroji funguje rovnako dobre aj na fréze s predĺženým dosahom. Naša priama odpoveď znie: nikdy nekopírujte parametre naslepo. Dynamická tuhosť nástroja klesá s treťou mocninou dĺžky presahu (L^3). Pri pomeroch presahu nad 4 * D sa mikroskopické vychýlenie stopky rýchlo zväčšuje pri normálnom reznom odpore.
Pri závitových nástrojoch s hlbokými dutinami tlačia ťažké rezné hrany flexibilné nástroje za ich medzu pružnosti, čo spôsobuje vysokofrekvenčné vibrácie. Navrhujeme prispôsobenú reznú hranu pre frézy s dlhým dosahom zúžením polomeru na 8 – 12 µm s asymetrickým sklonom čela. Táto geometria znižuje radiálne tlačné sily a zároveň chráni hranicu karbidu. Potlačenie harmonických vibrácií zachováva celkovú životnosť nástroja oveľa lepšie ako spoliehanie sa len na hmotnosť hrany.
Sprievodca obrábaním kalených foriem v dielni: Prevádzkové odporúčania na optimalizáciu výkonu frézky
Navrhnutie optimalizovanej mikrogeometrie je len polovica úspechu; skutočný úspech závisí od CNC programovania a nastavenia stroja. Odštiepenie nástroja a drsné povrchy často vyplývajú z nesúladu medzi parametrami rezania a dynamikou mikrorezu. Aj tá najlepšia kombinácia substrátu a povlaku sa v oceli HRC65 rozpadne, ak stratégia dráhy nástroja ignoruje fyzickú geometriu brúsneho nástroja.
Prípravu hrán, dráhy nástroja a tepelné zaťaženie vnímame ako vzájomne prepojený uzavretý cyklus. Honovaný polomer nanovo definuje minimálne prahové hodnoty hrúbky triesky a lokalizovaný odvod tepla. Ak chcete dosiahnuť konzistentné výsledky s čelnou frézou pre kalenú oceľ na formy , dodržiavajte tri pravidlá overené v dielni. Tieto postupy vyvažujú rezné sily, udržiavajú tepelnú stabilitu a poskytujú čisté a predvídateľné povrchové úpravy.
Kritický pomer posuvu na zub (fz) k polomeru honovania (rn): Zabránenie prirodzenému treniu o povrch obrobku
Pri 5-osovom dokončovacom frézovaní operátori často znižujú posuv na zub (fz) na dva alebo tri mikróny, čím dosiahnu zrkadlový lesk. Ak je však vaša fréza vybavená honovacím nástrojom s hrúbkou 15 µm, ultranízka rýchlosť posuvu spôsobuje deštruktívne trenie. Keď hrúbka nerezanej triesky klesne pod minimálnu šmykovú hranicu materiálu, nástroj prestane rezať. Iba leští a spevňuje povrch ocele závitového nástroja.
Ak frézujete úzke 3D kontúry, vypočítajte pomer medzi posuvom zuba a polomerom honovania (rn). Odporúčame udržiavať fz medzi 0.8 a 1.5-násobkom polomeru honovania (rn) počas dokončovacích prechodov; nikdy ho nenechajte klesnúť pod 0.5-násobok. Správne prenikanie vytvára skutočné šmykové triesky, obmedzuje trecie leštenie a zabraňuje predčasnému odlupovaniu bočnej strany.
Súsledné frézovanie vs. konvenčné frézovanie a stratégie chladenia prúdom vzduchu: Prevencia tepelného praskania v honovaných karbidových substrátoch
Smer dráhy nástroja určuje termomechanický ráz prenášaný na reznú hranu. Pri závitových oceliach HRC65 sa musí používať výlučne súsledné frézovanie. Súsledné frézovanie vstupuje do rezu s maximálnou hrúbkou triesky a zužuje sa na nulu, čo umožňuje karbidovému jadru absorbovať počiatočný náraz. Konvenčné frézovanie začína s nulovou hrúbkou, čo núti honovaný polomer kĺzať, vytvárať extrémne trenie a vylamovať triesku.
Ak pochybujete o svojej stratégii chladenia, vypnite čerpadlo chladiacej kvapaliny a namiesto toho použite čistý, suchý stlačený vzduch. Prerušovaný kontakt kvapaliny s hrotom nástroja s teplotou 800 °C spúšťa cyklický tepelný šok, ktorý vytvára priečne tepelné trhliny v substráte. Vysokotlakové prúdy vzduchu okamžite odvádzajú horúce triesky, zabraňujú opätovnému rezaniu triesok a zachovávajú tepelnú stabilitu počas celej životnosti karbidovej frézy.
Určenie konca životnosti frézovacích nástrojov z kalenej ocele: Kedy ich prebrúsiť alebo vymeniť, aby sa kontrolovali výrobné náklady na jeden diel
Používanie frézy na frézovanie, kým sa nerozbije, ničí ziskové marže a riskuje katastrofálne poškodenie dutiny. Čakanie na zlomený nástroj alebo alarm preťaženia vretena zvyčajne zanecháva hlboké ryhy, ktoré vyžadujú laserové zváranie alebo zničenie celej formy. V kalenej oceli na zápustky by dobre pripravená fréza mala zlyhať v dôsledku postupného abrazívneho opotrebenia, nie náhleho mechanického zlomenia.
Ak štandardizujete životnosť nástrojov vo svojej dielni, nastavte si pevnú hranicu výmeny, keď opotrebenie na boku (VB) dosiahne 0.10 – 0.15 mm alebo zaťaženie vretena stúpne o 15 %. Vyradenie nástrojov z prevádzky na tejto úrovni chráni karbidové jadro pred štrukturálnou únavou. Protokoly kontrolovaného opotrebovania umožňujú dielňam prebrúsiť a opätovne honovať kalené oceľové frézovacie nástroje, čím sa obnoví viac ako 85 % pôvodného výkonu a zároveň sa znížia náklady.
Každá dutina formy, nastavenie vretena a dávka tepelného spracovania predstavuje jedinečnú dynamiku obrábania. Ak máte problémy s vysokým zlomením nástrojov alebo hodnotíte náročné výtlačky pre formy HRC65, obráťte sa na nás s vašimi reznými údajmi a výkresmi. Vieme vyhodnotiť vaše dráhy nástrojov a presne nastaviť profil úpravy hrán, ktorý vaša aplikácia vyžaduje.






