
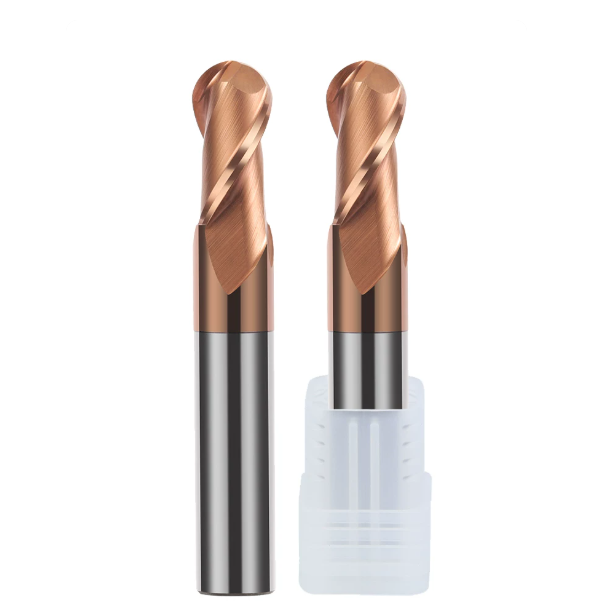
Due mesi fa, abbiamo lavorato in loco presso uno stabilimento di stampaggio per il settore automobilistico a Stoccarda, in Germania. Il team stava fresando acciaio per stampi 1.2379 (D2) trattato termicamente a HRC62 su un centro di lavoro ad alta velocità a 3 assi. L'operatore utilizzava un percorso utensile tradizionale a linea d'acqua con asse Z costante. Il mandrino emetteva uno stridio acuto, la punta della fresa presentava continue micro-scheggiature negli angoli, la durata dell'utensile si è arrestata a 35 minuti e segni visibili hanno rovinato la superficie.
Questa situazione si verifica di continuo nelle officine meccaniche europee e statunitensi. Durante la sgrossatura di acciai con durezza da HRC55 a HRC65, i programmatori spesso impostano tagli assiali poco profondi e avanzamenti lenti. Questo costringe il punto morto dell'utensile, dove la velocità di taglio si riduce a zero, a trascinare e lucidare l'acciaio. L'incrudimento e l'intenso attrito che ne derivano possono distruggere rapidamente anche una fresa a sfera in metallo duro di alta qualità.
La soluzione non è ridurre la velocità di avanzamento. È necessario modificare la meccanica della forza di taglio attraverso percorsi utensile CAM dinamici. Nello specifico, ciò significa adattare le strategie di fresatura trocoidale e di pelatura direttamente a una fresa a sfera per acciaio temprato. Dati reali provenienti dall'officina confermano tre regole affidabili:
- Controllo costante dell'angolo di ingaggio: Gli angoli lineari tradizionali causano picchi di impegno radiale della fresa da 30° a 180°, provocando una flessione estrema. I percorsi trocoidali bloccano la larghezza di taglio radiale (ae) al 3% - 8% del diametro dell'utensile, eliminando i carichi d'urto.
- Sfruttare l'assottigliamento dei chip per un elevato MRR: Con piccoli spostamenti radiali, lo spessore effettivo del truciolo si riduce drasticamente. Aumentando l'avanzamento del tavolo si compensa questo assottigliamento, trasferendo l'energia termica direttamente ai trucioli volanti anziché al nucleo dell'utensile.
- Eliminazione delle capesante con fresatura della buccia: L'elevata profondità assiale, abbinata a passaggi micro-radiali, consente al raggio periferico della sfera di asportare il materiale in modo uniforme. Ciò si traduce in finiture inferiori a Ra 0.4 µm ed elimina ore di lucidatura manuale al banco.
Nel nostro reparto di rettifica, eseguiamo innumerevoli test di impatto su anime di scanalature e preparazioni dei taglienti per utensili di fresatura ad alta durezza. Persino i rivestimenti in carburo sub-micronico e nanocompositi più fini cedono sull'acciaio temprato senza una cinematica del percorso utensile adeguata. I vostri utensili si surriscaldano davvero perché l'acciaio è troppo duro, o è il vostro codice CAM che sta facendo sbattere la punta della fresa contro un muro?
Perché le officine di stampaggio in Europa e negli Stati Uniti stanno passando dalle frese a fondo piatto alle frese a sfera in metallo duro per le operazioni di sgrossatura post-tempra?
Per decenni, le officine meccaniche di tutto il Nord America e dell'Europa hanno sgrossato l'acciaio temprato per utensili utilizzando frese a punta arrotondata o a spalla quadrata. Tuttavia, su contorni 3D complessi e angoli di sformo ripidi, gli inserti ad angolo quadrato subiscono forti sollecitazioni puntuali. Ciò provoca scheggiature del tagliente, rottura prematura dell'angolo e una durata irregolare dell'utensile. Oggi, i programmatori esperti utilizzano sempre più spesso frese a sfera in metallo duro con percorsi utensile trocoidali per sgrossare cavità dure in modo affidabile.
Le frese a testa quadrata producono picchi di forza di taglio bruschi e irregolari. Un raggio sferico continuo, al contrario, facilita l'ingresso del tagliente nel taglio con una resistenza tangenziale progressiva. Sebbene gli utensili a testa quadrata promettano una maggiore velocità di asportazione del materiale in teoria, non possono eguagliare le transizioni di carico senza urti di un profilo rotondo al di sopra di HRC58. Le nostre prove in officina dimostrano che la sgrossatura con fresa a sfera riduce quasi a zero le rotture catastrofiche degli utensili, stabilizzando drasticamente il carico del mandrino.
H3: Risolvere i punti critici per un cliente tedesco del settore degli stampi per l'industria automobilistica: dalle transizioni brusche ad angolo retto agli angoli di contatto costanti
Durante una prova sul campo del 2024 per un cliente di Stoccarda specializzato in stampi per l'industria automobilistica, abbiamo riscontrato un classico collo di bottiglia nella lavorazione dell'acciaio D2 HRC60. Ogni volta che la fresa entrava in un angolo profondo di 90°, il carico del mandrino schizzava dal 35% a oltre l'85%. La macchina emetteva un terribile rumore di rettifica e un utensile su tre si rompeva durante la curva. Gli operatori attribuivano la colpa alla scarsa rigidità della macchina e continuavano a ridurre la velocità di avanzamento.
La causa principale era evidente nel programma NC: il percorso utensile andava dritto nell'angolo, facendo aumentare bruscamente l'impegno della fresa da 30° a ben 180°. Abbiamo sostituito i movimenti lineari con archi trocoidali fluidi e sinuosi che limitavano il contatto radiale della fresa a un valore costante dell'8%. Utilizzando la stessa fresa a sfera, il carico d'urto è scomparso immediatamente, le vibrazioni si sono fermate e l'utensile ha completato quattro ore consecutive di sgrossatura senza alcuna usura del tagliente.
H3: Formula di compensazione effettiva dell'avanzamento per dente derivata dai nostri test in officina relativi all'effetto di "assottigliamento del truciolo".
Molti programmatori incontrano problemi quando riducono il passo radiale (ae) al 4% o al 5% senza regolare l'avanzamento. Utilizzano i valori nominali di avanzamento per dente (fz) indicati nel catalogo. Con un leggero impegno radiale, lo spessore effettivo del truciolo è una sottilissima scheggia. Il tagliente sfrega e slitta invece di tagliare, generando un attrito estremo che consuma il rivestimento PVD in pochi minuti.
Per risolvere questo problema, il nostro centro di collaudo utilizza un efficace moltiplicatore di compensazione dell'avanzamento. Ad esempio, quando si utilizza una fresa a sfera da 8 mm con una larghezza di taglio radiale di 0.4 mm, è necessario più che raddoppiare la velocità di avanzamento programmata. Questo permette di ottenere uno spessore del truciolo ottimale che assorbe il calore di taglio e lo dissipa lontano dal gambo dell'utensile.
Perché le frese a sfera progettate per l'acciaio temprato si rovinano così facilmente a causa del "calore di taglio eccessivo" durante la fresatura trocoidale?
I macchinisti ci chiedono spesso: se l'assottigliamento del truciolo riduce le temperature di taglio, perché le punte degli utensili continuano ad annerirsi, bruciarsi e rompersi durante la fresatura trocoidale ad alta velocità? La risposta sta nella frequenza del ciclo. I movimenti trocoidali eseguono archi densi, continui e ad alta velocità, mantenendo l'utensile in un contatto pressoché costante. I rivestimenti nanocompositi resistenti alle alte temperature aiutano, ma non possono compensare una scarsa evacuazione del truciolo.
Quando si fresa con durezza superiore a HRC60, la rilavorazione dei trucioli intrappolati distrugge i taglienti. I micro-trucioli induriti agiscono come graniglia di carburo all'interno della scanalatura. Quella che appare come una semplice abrasione sotto le luci dell'officina è quasi sempre una cricca da fatica termica nel materiale. Se si utilizza una fresa a sfera per acciaio temprato, non affidarsi al raffreddamento a flusso continuo; soffiare aria secca ad alta pressione direttamente sulla zona di taglio per rimuovere i trucioli all'istante.
Padronanza degli acciai per stampi temprati (HRC 55–65): Microgeometria e controllo dell'evacuazione dei trucioli per frese a sfera in HRC 65
La lavorazione di acciai per utensili temprati sottovuoto, sia per lavorazioni a caldo che per metallurgia delle polveri, spinge gli utensili da taglio al limite delle loro capacità fisiche. Una volta superata la durezza HRC55, l'asportazione di materiale passa dalla deformazione plastica per taglio all'estrusione per microfratture. Se si utilizzano utensili generici con profili di spoglia standard, le elevate pressioni di taglio possono scheggiare e delaminare il tagliente in pochi minuti.
Una fresatura affidabile di materiali duri dipende dalla microgeometria piuttosto che dalla forma macroscopica delle scanalature. Una fresa a sfera HRC65 specifica richiede un substrato in carburo ultrafine sub-micronico, un nucleo ottimizzato e un raggio di affilatura calibrato con precisione. Gli operatori spesso si concentrano esclusivamente su RPM e avanzamento del piano di lavoro, trascurando come la micro-preparazione del tagliente determini se quest'ultimo taglia in modo fluido o si sbriciola sotto carico.
Perché utilizziamo un angolo di spoglia leggermente negativo combinato con una superficie di appoggio negativa (levigatura) nella produzione di frese a sfera in HRC65?
I clienti chiedono spesso ai nostri affilatori per utensili: "Perché non affilare ulteriormente il tagliente per ridurre le forze di taglio?". I nostri banchi prova dimostrano che i taglienti affilati con angolo di spoglia positivo subiscono elevate sollecitazioni di trazione quando colpiscono inclusioni di carburo duro con durezza superiore a HRC60. Il carburo cementato resiste bene alla compressione, ma la sua resistenza alla trazione è scarsa. Sotto carichi di trazione elevati, i taglienti si scheggiano come vetro fragile.
Quando affiliamo le nostre frese a sfera in metallo duro per la fresatura di materiali duri, impostiamo l'angolo di spoglia radiale tra -5° e -8° e applichiamo una levigatura del tagliente da 5 a 10 µm. Questo profilo di spoglia negativo converte le forze di trazione acute in sollecitazioni di compressione che il nucleo in metallo duro può assorbire. Aumenta leggermente la spinta radiale passiva, ma mantiene il tagliente rigido e privo di trucioli durante le passate di sgrossatura aggressive.
Risolvere la sfida della rimozione del materiale residuo negli angoli interni dello stampo: come i percorsi trocoidali prevengono la scheggiatura prematura al centro della punta sferica (Zero-Speed Center)
Nelle cavità profonde degli stampi, gli operatori notano spesso un frustrante schema di rottura: le scanalature esterne rimangono affilate, ma la punta centrale si spezza e si annerisce. Ciò accade perché il raggio di taglio si riduce a zero in corrispondenza della punta sferica, azzerando la superficie di taglio. L'utensile non riesce a tranciare il materiale al centro; si limita a schiacciare e spalmare l'acciaio sotto l'effetto di una forte pressione assiale.
Abbiamo risolto questo problema per un produttore europeo di stampi a iniezione, i cui percorsi di taglio standard spingevano il centro della fresa direttamente contro il materiale d'angolo residuo. Abbiamo riprogrammato il file CAM con passaggi di pelatura trocoidali convessi e aggiunto un piccolo angolo di inclinazione per mantenere il contatto di taglio tra il 30% e il 70% del raggio della sfera. Abbinata a una fresa a sfera adatta all'acciaio temprato , questa modifica ha eliminato le scheggiature della punta e ridotto di oltre l'80% le rotture dell'utensile d'angolo.
Raffreddamento ad aria, nebulizzazione d'olio (MQL) o taglio a secco? Dati sulla rottura per fatica termica degli utensili da prove su stampi per pressofusione HRC62
La scelta del refrigerante nella fresatura di materiali duri è oggetto di costante dibattito. Nel nostro laboratorio di prova, abbiamo condotto test di usura prolungati su blocchi di pressofusione in acciaio HRC62 1.2344 (H13 di alta qualità). L'utilizzo di un refrigerante idrosolubile a flusso continuo si è rivelato disastroso: la superficie dell'utensile ha raggiunto i 900 °C durante il taglio e si è raffreddata istantaneamente all'uscita. Questo grave shock termico ha provocato la formazione di dense fratture a pettine sul tagliente, distruggendo la fresa a sfera in meno di venti minuti.
Al contrario, la lavorazione a secco con aria compressa pulita a 6 bar o superiore produce un'usura del fianco uniforme e prevedibile. L'aria ad alta pressione espelle istantaneamente i trucioli incandescenti, prevenendo graffi da rilavorazione senza shock termico. Per esigenze di finitura elevate, la lubrificazione a quantità minima (MQL) pulita riduce notevolmente l'attrito di taglio. A meno che non sia necessario mantenere limiti termici rigorosi su un pezzo di grandi dimensioni, il getto di aria secca è di gran lunga più sicuro del raffreddamento a flusso continuo per la fresatura trocoidale di materiali duri.
Corrispondenza pratica dei parametri: linee guida per tagli profondi con frese di varie dimensioni e materiali temprati
Quando si lavora l'acciaio per utensili temprato, molti operatori utilizzano le velocità e gli avanzamenti indicati sul catalogo. Questo funziona con l'acciaio P20 pre-temprato, ma provoca scheggiature immediate tra HRC55 e HRC65. La fresatura di materiali duri non perdona i picchi di carico del truciolo; i diversi diametri degli utensili hanno rapporti tra diametro interno e diametro esterno, resistenza alla rottura trasversale e volume della scanalatura del truciolo completamente diversi. Non è possibile utilizzare una logica di scalatura lineare per diversi diametri degli utensili.
Quando impostiamo i percorsi utensile per officine estere, programmiamo in base alla rigidità del corpo utensile piuttosto che ai valori massimi di catalogo. Gli utensili di grandi dimensioni hanno un'elevata rigidità torsionale per gestire tagli assiali più profondi, a condizione che il passo radiale rimanga basso per evitare armoniche del mandrino. Le microfrese hanno anime sottili dove minuscoli aghi di avanzamento spezzano istantaneamente il collo. La regolazione dei limiti dinamici per specifiche dimensioni di frese è essenziale per una vera fresatura di materiali duri completamente automatizzata.
H3: Tabella del gradiente dei parametri in funzione delle dimensioni: limiti per le impostazioni del passo trocoidale (ae) - Dalle frese di microfresatura alle dimensioni standard delle frese a candela
Spesso i programmatori incontrano difficoltà quando ridimensionano gli utensili di medie dimensioni per la lavorazione con micro-frese. Su un utensile da 12 mm, un taglio radiale dell'8% (ae = 0.96 mm) taglia senza problemi in percorsi utensile ad alta velocità. Riducendo lo stesso rapporto dell'8% a un micro-utensile da 2 mm o 3 mm, la fresa si spezza non appena tocca l'acciaio. Le micro-scanalature sono poco profonde, quindi gli elevati carichi di truciolo ostruiscono le scanalature e superano il limite di taglio del carburo.
Nel nostro centro di prova, dove utilizziamo acciaio per stampi HRC60, limitiamo il passo radiale per i micro-utensili inferiori a 3 mm al 2-4% del diametro dell'utensile. L'obiettivo è generare superficie tramite la velocità di rotazione del mandrino piuttosto che ottenere una passata più ampia. Quando si passa a frese a sfera in metallo duro di dimensioni standard, da 6 mm a 16 mm, è possibile aumentare il passo radiale al 5-8%. Trovare questo punto ottimale è più vantaggioso che inseguire larghezze di taglio aggressive ogni volta.
Perché la fresa a sfera da 8 mm rappresenta la "soglia d'oro" per la sgrossatura e la semifinitura di cavità profonde nella produzione di stampi a iniezione in Europa e Nord America?
Visitando i reparti di lavorazione di precisione in Germania e negli Stati Uniti, abbiamo notato una tendenza costante. L'utensile più presente in magazzino non è quasi mai una fresa rigida da 10 mm o una fresa agile da 6 mm. Si tratta quasi sempre di una fresa da 8 mm. Questo è un consenso nel settore, che cerca di trovare un equilibrio tra la geometria della tasca, la rigidità dell'utensile e lo spazio disponibile per il portautensili.
Dal punto di vista meccanico, una fresa a sfera da 8 mm offre una resistenza alla flessione quasi 2.3 volte superiore rispetto a un utensile da 6 mm, riducendo drasticamente le vibrazioni ad alta frequenza. Gli stampi per illuminazione e elettrodomestici per il settore automobilistico presentano in genere raccordi di fondo da R4 a R5 in nervature profonde, rendendo una fresa da 8 mm la soluzione ideale per la rimozione del materiale in eccesso. Offre un equilibrio perfetto tra la rigidità necessaria per tagli aggressivi e la capacità di raggiungere superfici di contornatura 3D, risultando lo strumento più sicuro e versatile per la lavorazione di cavità profonde.
Compensazione della flessione laterale dell'utensile durante la fresatura trocoidale e di pelatura con frese a sfera da 8 mm a sbalzo lungo (4D+).
Le cavità profonde dello stampo, superiori a 35 mm, impongono lunghe sporgenze dell'utensile che amplificano l'effetto a sbalzo. L'utilizzo di una fresa a sfera da 8 mm con una sporgenza di 4xD o 6xD provoca una micro-deflessione laterale sotto pressione di taglio radiale. Se il percorso CAM segue il profilo teorico della parete durante una passata di finitura profonda, si ottiene una conicità: la parte superiore della parete viene sottosquadrata mentre il fondo trattiene il materiale in eccesso.
Abbiamo risolto questo problema per un produttore francese di stampi aerospaziali utilizzando una regolazione in tre fasi. Innanzitutto, abbiamo ridotto la larghezza radiale e l'avanzamento del piano di lavoro del 15-20% per diminuire la forza di spinta. Successivamente, abbiamo programmato livelli di distacco assiale a gradini lungo la parete per controllare la zona di contatto attiva della scanalatura. Infine, abbiamo lasciato 0.02 mm per una passata a molla a carico zero. Gestire le forze di taglio meccanicamente è sempre preferibile rispetto all'affidarsi alla compensazione del raggio lato macchina.
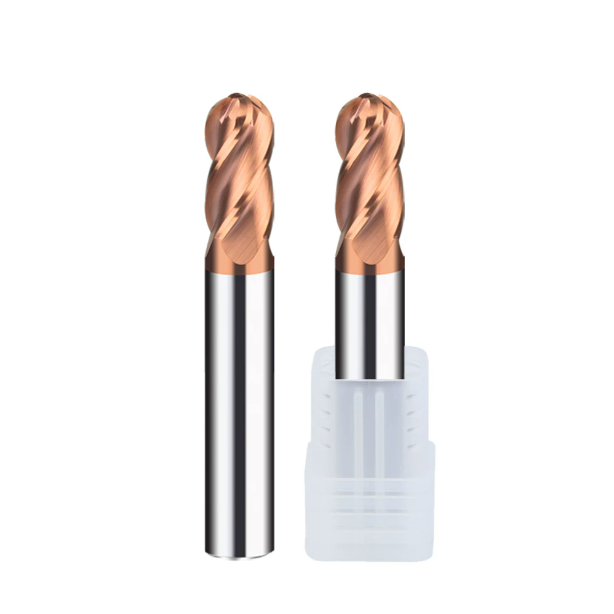
Fresatura a pelatura per la finitura di pareti laterali temprate e scanalature profonde: raggiungimento di una rugosità superficiale Ra 0.2 prima della lucidatura.
La finitura di pareti di cavità temprate con le tradizionali linee di taglio a Z poco profonde crea enormi colli di bottiglia in officina. Eseguire centinaia di passate superficiali lascia sottili scanalature che costringono gli operai a dedicare dalle 15 alle 20 ore alla lucidatura manuale. Il lavoro manuale rischia di compromettere le linee di giunzione precise e di mantenere le tolleranze. La fresatura a pelatura risolve questo problema sostituendo i passaggi superficiali con un profondo impegno assiale e minuscoli passaggi radiali, asportando materiale dall'acciaio come un tornio di precisione.
Utilizziamo questa configurazione in fiere di settore e impianti di produzione in tutto il mondo. Quando la configurazione è rigida e l'eccentricità del portautensili rimane inferiore a 3 micron, una fresa a sfera di precisione che esegue percorsi di distacco raggiunge costantemente finiture comprese tra Ra 0.2 e Ra 0.4 µm direttamente dal mandrino. Ciò riduce i tempi di lucidatura al banco fino al 70% ed elimina la distorsione della superficie, garantendo un'espulsione fluida e senza attrito dei pezzi in plastica.
Applicazione pratica di una bassa profondità radiale (ae ≤ 2% D) e di una grande profondità assiale (ap): distribuzione dell'usura della punta dell'utensile tramite il tagliente ad arco con punta sferica.
Molti programmatori esitano a inserire una fresa in profondità lungo una parete temprata, temendo che i carichi di taglio possano rompere l'utensile. In realtà, la fisica gioca a vostro favore: le passate assiali leggere concentrano il calore e il carico proprio sulla punta sferica, usurando rapidamente la punta della fresa. La fresatura a pelatura sacrifica la larghezza di taglio a favore della profondità di taglio, massimizzando la profondità assiale e limitando al contempo il passo radiale all'1-2% del diametro dell'utensile.
I test sull'acciaio inossidabile per stampi 420 di grado HRC54 hanno dimostrato che questo metodo distribuisce il taglio lungo un'ampia area di contatto periferica. I trucioli sottili riducono le forze di spinta laterale e distribuiscono il calore di taglio su tutta la lunghezza della scanalatura, anziché surriscaldare la punta. Abbinando questa strategia a una fresa a sfera specifica per acciaio temprato, la durata dell'utensile raddoppia o triplica rispetto alla fresatura a gradini in linea d'acqua.
Eliminazione dei segni di passaggio: tecniche di fresatura convenzionale e di ingresso/uscita per i clienti nordamericani del settore dei dispositivi medici.
L'anno scorso abbiamo aiutato un fornitore di attrezzature medicali di Boston a migliorare la finitura superficiale degli inserti per stampi in metallo sinterizzato HRC58. Il cliente continuava a riscontrare linee di riferimento verticali e microgradini sulle pareti delle cavità, con scansioni CMM che mostravano ondulazioni superiori a 5 micron. L'officina aveva provato a regolare l'avanzamento, la velocità e la marca degli utensili, ma i segni sulla superficie persistevano.
La vera svolta è arrivata dalla riprogrammazione dei percorsi utensile di ingresso e uscita. Abbiamo abbandonato tutte le affondate e le uscite in linea retta a favore di ampi archi tangenziali abbinati a rotazioni elicoidali sovrapposte. Abbiamo inoltre imposto una fresatura in concordanza pura per tutto il ciclo, prevenendo i bruschi cambi di flessione tipici delle lavorazioni convenzionali. L'utilizzo di una fresa a sfera in metallo duro con questo percorso ha eliminato i gradini, garantendo una finitura pulita visibile al controllo ottico.
Applicazione pratica della compensazione dell'angolo di attacco nella fresatura a 5 assi ad alta velocità con frese a sfera in metallo duro
Se si utilizza una macchina a 5 assi, non bisogna mai mantenere l'asse dell'utensile perpendicolare alla superficie di taglio sull'acciaio temprato. Una macchina a 3 assi obbliga a tagliare con la punta centrale, dove la superficie di taglio si azzera completamente. Una macchina a 5 assi consente di inclinare l'utensile, spostando il punto di contatto lontano da quella zona morta centrale. Spingere la punta sferica sull'acciaio temprato crea microsaldature, finiture irregolari e vibrazioni.
Quando si fresano pareti ripide con matrici HRC62, si programma un angolo di attacco da 15° a 20° con un'inclinazione di 5° lungo il profilo della parete. Questo mantiene il contatto di taglio nel punto ottimale della fresa a sfera in metallo duro, dove la velocità periferica è massima e la geometria della scanalatura taglia in modo netto. L'esclusione della punta a velocità zero elimina le vibrazioni, mantiene costante il carico del mandrino e produce una finitura a specchio appena uscita dalla macchina.
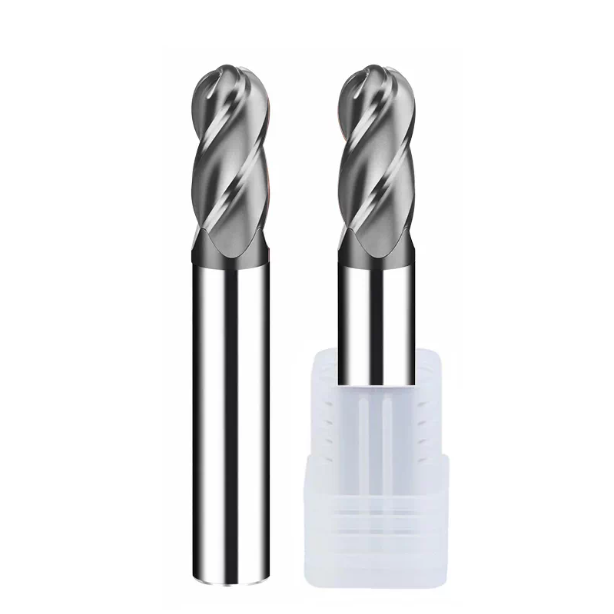
Impostazioni del percorso CAM e rigidità del mandrino della macchina: un tipico guasto causato dalla programmazione che abbiamo riscontrato nell'officina di un cliente.
Quando le officine ci contattano per utensili rotti o vibrazioni anomale, gli operatori solitamente attribuiscono la colpa a lotti di utensili non uniformi o a punti duri nell'acciaio. Sull'acciaio temprato, l'elevata sollecitazione di taglio amplifica ogni difetto nella configurazione di lavorazione. Piccoli picchi nel percorso utensile o eccentricità dinamica innescano risonanze ad alta frequenza distruttive nella zona di taglio. Le forze di taglio superano quindi il punto di snervamento del carburo in millisecondi.
Il nostro primo passo diagnostico non è mai la sostituzione dell'utensile; analizziamo i registri di carico del mandrino e controlliamo il codice G generato. Spesso esiste un'enorme discrepanza tra i punti di azionamento teorici della camma e i limiti di accelerazione del servocomando nel mondo reale. L'utilizzo di una fresa a sfera in metallo duro di precisione su contorni 3D stretti richiede un movimento fluido del servocomando. Cambiamenti vettoriali bruschi e una bassa rigidità della macchina rimangono le principali cause silenziose di usura dei taglienti.
Programmazione dell'alimentazione (ottimizzazione adattiva dell'alimentazione): una soluzione per i picchi improvvisi di carico di taglio su superfici inclinate
Durante l'ottimizzazione dei programmi per un produttore italiano di stampi a iniezione per il settore automobilistico, abbiamo riscontrato un grave difetto sulle pareti di sformo della cavità. Il programmatore utilizzava un'unica velocità di avanzamento fissa su tutta la superficie 3D. Quando l'utensile passava da un fondo piatto della cavità a una parete inclinata di 60°, l'area di contatto e il volume del truciolo raddoppiavano istantaneamente. Il carico sul mandrino aumentava vertiginosamente, il taglio produceva stridii e il bordo si scheggiava a causa di un eccessivo impegno.
Abbiamo risolto questo problema abilitando la programmazione adattiva dell'avanzamento all'interno del loro post-processore. La routine riduce automaticamente la velocità di avanzamento programmata del 25-35% prima di affrontare pareti ripide, per poi aumentarla gradualmente una volta che il carico si stabilizza. Questo mantiene costanti le forze di taglio sulla fresa a sfera per acciaio temprato su superfici 3D. Previene la flessione dell'utensile, elimina le scanalature e impedisce improvvise fratture della punta.
Limiti di accelerazione/decelerazione e bilanciamento dinamico delle macchine utensili: come l'eccentricità del portautensili (> 0.003 mm) può distruggere istantaneamente un utensile durante la fresatura di pelatura.
Nella fresatura di materiali duri, la concentricità totale indicata (TIR) non ammette compromessi. Quando il passo radiale ($a_e$) è compreso tra 0.05 mm e 0.15 mm, una concentricità superiore a 0.003 mm costringe una singola scanalatura a sopportare quasi tutto il carico. Questo shock meccanico irregolare provoca micro-scheggiature sul dente caricato in pochi minuti. Una volta che quel singolo dente si rompe, si verifica immediatamente un guasto catastrofico dell'intero utensile.
In un'officina svizzera di stampi per orologi, gli operatori dovevano fare i conti con la durata irregolare degli utensili utilizzando mandrini a pinza a molla ER standard. Abbiamo misurato l'eccentricità della punta dell'utensile sul mandrino con un comparatore; il valore rilevato era di ben 0.008 mm. A 20,000 giri/min, gli utensili si rompevano in meno di dieci minuti. Abbiamo quindi imposto il passaggio a portautensili idraulici o a calettamento termico ad alta rigidità, bilanciati a G2.5 a 25,000 giri/min. L'utilizzo di una fresa a sfera da 8 mm in questa configurazione rigida ha garantito una lavorazione estremamente silenziosa e una finitura a specchio Ra di 0.2 µm.
Impostazione dei raggi dell'arco trocoidale per la pulizia degli angoli di cavità profonde: perché il raggio d'angolo programmato non deve mai essere uguale al raggio dell'utensile.
L'errore più comune che riscontriamo nella fresatura di cavità profonde è quello di far corrispondere il raggio d'angolo programmato al raggio dell'utensile. Se si utilizza una fresa a sfera R4 per fresare un angolo interno R4, l'impegno dell'utensile passa da 15° a un avvolgimento completo di 90° o 180° al vertice. Questo picco di carico istantaneo schiaccia l'utensile contro il pezzo, spezzando il collo in una frazione di secondo.
Formiamo i team di programmazione su una regola geometrica rigorosa: il raggio interno dell'angolo programmato deve essere sempre almeno del 10-20% maggiore del raggio della fresa a sfera. Se le tolleranze di stampa richiedono un angolo stretto preciso, programmate percorsi di taglio trocoidali per rimuovere il materiale strato per strato. Dare all'utensile lo spazio necessario per "respirare" evita l'inceppamento della scanalatura e permette al mandrino della macchina di scorrere agevolmente attraverso gli angoli stretti.
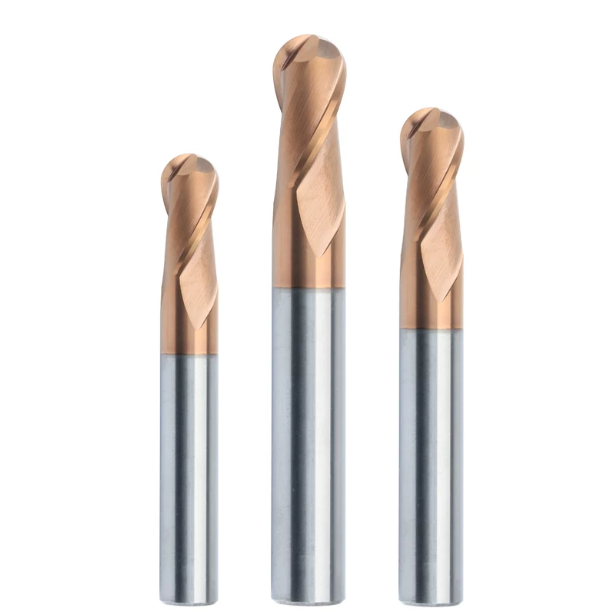
Analisi dettagliata della produzione di utensili: i parametri di qualità per un produttore competente di frese a sfera.
Spesso i macchinisti notano che lo stesso codice CAM produce una durata dell'utensile completamente diversa quando si passa da una marca all'altra. Quando si lavora acciai con durezza compresa tra HRC55 e HRC65, gli utensili da taglio non ammettono alcun margine di errore. Un produttore affidabile di frese a sfera fa molto di più che rettificare le dimensioni delle scanalature secondo un disegno; mantiene rigorosi cicli di controllo che riguardano la struttura dei grani del carburo di tungsteno, l'eccentricità del profilo e l'adesione del rivestimento.
Avendo trascorso decenni a lavorare su mole abrasive e a fornire supporto a officine di stampaggio in tutto il mondo, sappiamo che le officine temono soprattutto scheggiature impreviste e incoerenze tra i lotti di produzione. Se un utensile taglia per quattro ore mentre il successivo si rompe in quaranta minuti, la causa principale è quasi sempre da ricercare nella qualità di fabbricazione dell'utensile stesso. I difetti microscopici del substrato vengono amplificati dagli impatti di taglio ad alta frequenza, compromettendo i parametri di lavorazione impostati con precisione.
Substrati in carburo submicronici: perché i gradi standard di carburo non resistono all'impatto ad alta frequenza dell'acciaio temprato?
Nella progettazione di utensili per acciai per stampi duri, abbiamo testato decine di gradi di carburo di tungsteno con diversi rapporti di legante al cobalto. Molti operatori di macchine utensili presumono che i gradi di substrato più duri siano sempre migliori per la fresatura di materiali duri. In realtà, i gradi standard più duri sono fin troppo fragili. Passaggi trocoidali ad alta velocità superiori a 10,000 giri/minuto producono migliaia di urti meccanici al secondo; i grani di carburo grossolani si propagano rapidamente fino a rompere il gambo dell'utensile.
Per ottenere la massima resistenza all'usura unita a un'elevata tenacità agli urti, realizziamo le nostre linee di frese a sfera in metallo duro utilizzando barre sub-microniche ultrafini (granulometria da 0.2 a 0.5 µm) con una percentuale di cobalto compresa tra l'8% e il 10%. Questa microstruttura densa blocca saldamente i bordi dei grani, smorzando i picchi improvvisi di forza di taglio. Se si verificano frequenti rotture degli utensili su acciai per lavorazione a freddo resistenti, è consigliabile verificare le specifiche del substrato; il passaggio a un metallo duro a grana ultrafine con elevata resistenza alla rottura trasversale spesso risolve il problema.
Test di adesione del rivestimento nanocomposito (nACo/AlCrN): verifica della sfericità dei bordi e dell'integrità del legame del rivestimento prima della spedizione.
Durante la fresatura a pelatura dura, le temperature istantanee nella zona di taglio superano regolarmente gli 800 °C, rendendo il rivestimento PVD il principale scudo termico. Quando verifichiamo la qualità del rivestimento, ispezioniamo la resistenza all'ossidazione e l'adesione del legame interfacciale piuttosto che la lucentezza superficiale. I rivestimenti nanocompositi nACo o AlCrN ad alto contenuto di alluminio offrono un'estrema durezza a caldo, ma una scarsa preparazione del substrato provoca un rapido sfaldamento sotto carichi di taglio elevati, bruciando il tagliente in pochi secondi.
Oltre alla resistenza del legame del rivestimento, la perfetta sfericità del profilo della sfera di taglio è imprescindibile. Nel nostro impianto di rettifica, ogni fresa a sfera di alta precisione per acciaio temprato viene sottoposta a interferometria a luce bianca e verifica ottica prima della spedizione. Manteniamo la precisione del profilo della sfera rigorosamente entro ± 0.003 mm. Se si riscontrano difficoltà nell'eliminare i segni di rettifica sulle pareti laterali della cavità, verificare la sfericità dell'utensile; la finitura superficiale si arresta al di sopra di Ra 0.2 µm se il raggio della sfera non è perfettamente circolare.
Meccanismi di feedback pratici per la risoluzione dei problemi relativi alla rottura anomala degli utensili (in qualità di produttore esperto di frese a sfera)
L'esperienza maturata supportando officine di stampaggio di precisione in Nord America ed Europa ci ha insegnato che un fornitore di utensili da taglio deve essere un'estensione del reparto di programmazione. Quando un cliente segnala un'usura prematura del tagliente o una scheggiatura inaspettata, non ci basiamo mai su una foto scattata con il cellulare per fare supposizioni. Analizziamo l'intero set di dati: specifiche del mandrino, eccentricità del portautensili misurata, file CAM grezzi ed eseguiamo un'analisi metallografica al microscopio sugli utensili da taglio usurati restituiti.
L'ottimizzazione del percorso utensile è un processo di ingegneria collaborativo tra l'officina e l'affilatore. Se vi trovate ad affrontare sfide complesse come la rimozione di nervature profonde con durezza superiore a HRC60, la stabilizzazione di tagli di pelatura su pareti sottili o la risoluzione di problemi di scheggiatura anomala, inviateci i vostri parametri di taglio, i disegni del pezzo e le specifiche dell'acciaio. Lavorando insieme come vostri produttori di frese a sfera dedicati, possiamo analizzare le reali forze di taglio e definire un processo affidabile che tuteli i vostri margini di profitto.






