
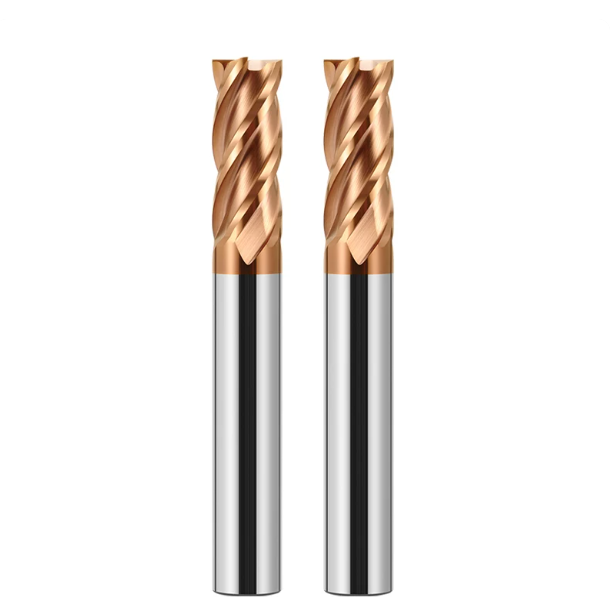
Il mese scorso, un nostro partner di Stoccarda specializzato nello stampaggio a iniezione di precisione ci ha inviato delle riprese effettuate in officina. Un centro di lavoro a 5 assi stava rifinendo la cavità di uno stampo per faro profondo. La configurazione prevedeva l'utilizzo di un inserto in NAK80 pre-temprato (HRC 38) e di un inserto in H13 temprato (HRC 52). Dopo la prima passata, un comparatore ha rilevato una flessione dell'utensile di 0.035 mm sulla parete inferiore. Alla seconda passata, l'utensile ha urtato l'angolo inferiore, producendo uno schiocco secco e scheggiandosi immediatamente.
Il loro responsabile di officina ci ha chiesto senza mezzi termini: "Non esiste una fresa a testa piatta universale per entrambi i materiali, oppure i nostri parametri sono completamente errati?". In quindici anni di rettifica di utensili e assistenza tecnica, abbiamo riscontrato questo problema ripetutamente. Le officine di stampaggio si affrettano a produrre pezzi utilizzando un unico lotto di frese a 4 taglienti in metallo duro su materiali con diversi livelli di durezza. Ma l'acciaio per stampi pre-temprato e l'acciaio per stampi trattato termicamente si comportano in modo completamente diverso.
P20 e NAK80 sono morbidi ma gommosi, generando facilmente taglienti che lasciano pareti laterali ondulate. L'acciaio temprato H13 genera picchi termici istantanei. I rivestimenti standard si bruciano durante i tagli a secco e una fresa a candela da 6 mm a lunga portata si flette o si spezza anche con una minima resistenza al taglio. Il problema raramente risiede nella rigidità della macchina. Piuttosto, la fresa scelta non possiede la struttura granulare, la preparazione del tagliente e la geometria elicoidale adatte al compito.
In qualità di produttori di frese in metallo duro che lavorano direttamente con le officine di stampaggio, conosciamo il costo degli inserti scartati. Abbiamo aiutato centinaia di aziende a risolvere i persistenti problemi di vibrazioni e scheggiature. Nelle vostre operazioni quotidiane in officina, vi trovate costantemente a dover bilanciare la finitura superficiale con la durata dell'utensile? Oppure siete costretti a ridurre le velocità di avanzamento a livelli non redditizi solo per preservare l'integrità delle vostre frese?
Dagli acciai pre-temprati a quelli temprati: principali sfide di lavorazione e criteri di selezione delle frese a fondo piatto per P20, NAK80 e H13
Durante l'assistenza tecnica in loco, spesso osserviamo gli operatori che adottano scorciatoie rischiose. Utilizzano una fresa a testa piatta standard in una cavità pre-temprata, cambiano il programma e si cimentano con un inserto temprato. Il risultato è prevedibile: o la parete laterale presenta evidenti segni di vibrazione, oppure il raggio d'angolo si frattura all'istante. La rigidità del mandrino raramente è la causa principale. La fisica del taglio e il trasferimento di calore cambiano radicalmente a seconda del tipo di acciaio, quindi una singola geometria del tagliente non è in grado di gestire entrambe le situazioni.
Per evitare la flessione dell'utensile e la scheggiatura del tagliente, la selezione degli utensili deve andare oltre il semplice "qualsiasi cosa che tagli". Gli acciai per stampi in plastica e gli acciai per pressofusione presentano microstrutture del nucleo molto diverse. Valutiamo la resistenza alla deformazione plastica e la conduttività termica prima di scegliere la granulometria del carburo. Una fresa a testa piatta robusta bilancia la durezza del nucleo, la tenacità del substrato e la capacità di taglio. È necessario valutare l'azione di taglio brusca rispetto alla rigidità del nucleo sotto forze di taglio radiali.
Adesione e incrudimento in P20 e NAK80: perché le frese a testa piatta per uso generale spesso si rompono prematuramente durante la pulizia degli angoli
Nella lavorazione di leghe come P20 (HRC 30–34) o NAK80 (HRC 38–41), la principale difficoltà risiede nell'adesione del materiale, non nell'usura abrasiva. Entrambe le leghe fluiscono sotto elevate pressioni di taglio. L'intenso calore di taglio salda a freddo le microparticelle sulla superficie di spoglia, formando un bordo di riporto. Questa distorsione altera la geometria di taglio e intacca le pareti verticali. Di conseguenza, ottenere una finitura pulita durante le passate di pulizia leggere diventa molto difficile.
Molte officine utilizzano ancora frese a testa piatta standard per lavorazioni in angoli stretti. Tuttavia, questi utensili presentano solitamente angoli di spoglia conservativi e non hanno scanalature lucidate a specchio. Quando la fresa raggiunge gli angoli interni, l'angolo di impegno aumenta bruscamente. I trucioli gommosi vengono rielaborati all'interno delle scanalature strette, lacerando la superficie e scheggiando i bordi esterni. Per queste qualità, le scanalature aperte e il minore attrito sono sempre preferibili alla massima resistenza del tagliente.
Carichi di taglio ad alta temperatura su acciaio H13 temprato (HRC 50–54): il requisito essenziale per frese specializzate per acciaio temprato
La lavorazione dell'acciaio H13 temprato (HRC 50–54) presenta sfide fisiche completamente diverse. Dopo il trattamento termico, la resistenza alla trazione aumenta vertiginosamente e le forze di taglio crescono esponenzialmente. L'energia termica non può disperdersi rapidamente attraverso i trucioli, quindi l'elevato calore si trasferisce direttamente al tagliente. Il liquido di raffreddamento a flusso continuo provoca cicli termici intensi, creando microfratture da stress nella matrice di carburo che portano direttamente alla rottura dell'utensile.
Per questi motivi, richiediamo agli operatori di passare a frese dedicate per acciaio temprato . Questi utensili non si basano sull'impatto smussato. Al contrario, presentano un'affilatura precisa del tagliente con angoli di spoglia negativi e rivestimenti PVD ad alto contenuto di alluminio con una resistenza termica superiore a 1,000 °C. La lavorazione a secco con getto d'aria ad alta pressione e velocità di taglio elevate plastifica in modo netto la zona di taglio. Gli utensili standard utilizzati in questo caso subiscono una grave usura del fianco prima ancora di completare due passaggi.
Test sul campo effettuati dai produttori di utensili: l'impatto decisivo della tenacità del substrato e delle tolleranze a livello di micron sulla durata di servizio delle frese da 6 mm in applicazioni a lungo raggio.
Gli utensili di piccolo diametro rimangono la scelta più delicata per cavità profonde e nervature strette. I nostri test di rettifica al banco confermano che, quando una fresa a candela da 6 mm supera un rapporto lunghezza-diametro di 4:1 o 5:1, la flessione aumenta con il cubo della sporgenza. Se l'asta in metallo duro non possiede una resistenza alla rottura trasversale sufficiente, la fresa vibra sotto carichi transitori sugli angoli. Da lì, si verifica rapidamente la rottura improvvisa del gambo.
Spesso i team addetti agli acquisti si concentrano esclusivamente sul prezzo unitario, ma la precisione di produzione determina le prestazioni effettive in officina. Se un utensile da 6 mm presenta un'eccentricità totale (TIR) superiore a 0.003 mm in un mandrino idraulico o a serraggio, i carichi sui denti diventano asimmetrici. Una scanalatura assorbe un impatto eccessivo, dimezzando la durata complessiva dell'utensile. Nella lavorazione di cavità profonde, la tenacità e la concentricità del substrato proteggono costantemente i pezzi meglio della sola estrema durezza.
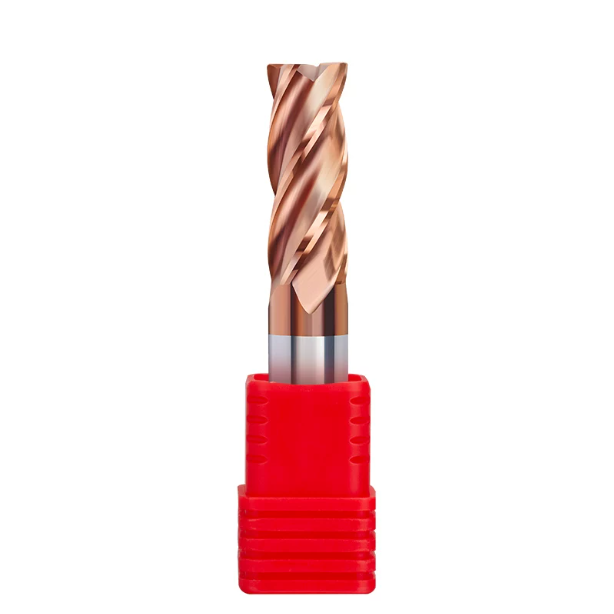
Risoluzione di sbavature e segni di passaggio dell'utensile su P20 e NAK80: configurazione di frese a 4 taglienti in metallo duro e strategie di taglio
Durante la finitura di cavità di stampi a iniezione di precisione, segni di trascinamento opachi e sporgenze visibili lungo le pareti laterali compromettono la qualità della superficie. In officina, riscontriamo che ciò accade solitamente quando gli operatori trattano la finitura come una sgrossatura. Gli acciai pre-temprati subiscono una deformazione plastica sotto l'intensa pressione di taglio. Quando i trucioli vengono spalmati contro la parete anziché essere tagliati in modo netto, l'integrità della superficie si deteriora immediatamente.
Per eliminare questi difetti sulle pareti laterali, bilanciamo lo spessore del nucleo, la curvatura delle scanalature e l'impegno radiale. Un processo affidabile mantiene lo spessore del truciolo rigorosamente al di sopra della soglia critica di attrito, evitando tagli eccessivi. L'abbinamento di una fresa a candela in metallo duro a 4 taglienti con fresatura in concordanza e superficie costante mantiene le pareti verticali perpendicolari. Inoltre, riduce significativamente i tempi di lucidatura manuale.
Perché la fresa a 4 taglienti in metallo duro è la soluzione ideale per il controllo delle vibrazioni e una finitura superficiale Ra 0.4 sulle pareti laterali in NAK80.
Spesso i macchinisti ci chiedono perché preferiamo un utensile a quattro taglienti rispetto a uno a due taglienti per l'acciaio NAK80, notoriamente appiccicoso. Sebbene due taglienti creino accumuli di trucioli più grandi, l'acciaio NAK80 indurito per precipitazione (circa HRC 40) non possiede proprietà di smorzamento naturali. Con l'aumentare della sporgenza durante la pulizia delle pareti verticali, le frese a due taglienti sono soggette a forti vibrazioni rigenerative. Ciò genera dense onde di vibrazione lungo le pareti della cavità.
La scelta di una fresa a candela in metallo duro a 4 taglienti garantisce la rigidità torsionale necessaria per le passate di finitura leggere. L'impegno continuo dell'utensile uniforma le forze di taglio radiali e impedisce alla fresa di flettersi in caso di lievi sovrapposizioni (Ae 0.05–0.1 mm). Con un adeguato scarico primario, le scanalature tagliano lo strato deformato in modo netto. Ciò consente di mantenere in modo affidabile una finitura Ra 0.4 prima della lucidatura.
Olio da taglio o getto d'aria compressa ad alta pressione? Parametri di evacuazione dei trucioli per prevenire la formazione di taglienti (BUE) su frese a testa piatta in lavorazioni reali.
La scelta del refrigerante per gli acciai appiccicosi spesso divide gli operatori tra raffreddamento a flusso continuo e taglio a secco. Nella nostra esperienza, i refrigeranti a base d'acqua spesso vaporizzano prima di penetrare nella zona di taglio durante le passate ad alta velocità. Ciò crea rapidi cicli termici che accelerano la saldatura del truciolo sulla superficie di spoglia. Una volta che si forma un tagliente di riporto, la fresa a testa piatta si smussa rapidamente e graffia le pareti laterali del pezzo.
Per le cavità chiuse, l'aria compressa ad alta pressione combinata con la lubrificazione a quantità minima (MQL) è la soluzione migliore. Dirigere un getto d'aria secca di almeno 0.6 MPa direttamente sul punto di uscita dell'utensile per evacuare immediatamente i trucioli. Abbinare questa tecnica a una velocità di avanzamento precisa di 0.03-0.05 mm per dente per evitare di raggiungere lo strato indurito. L'evacuazione dei trucioli caldi previene la necessità di rilavorazione e mantiene affilati i taglienti.
Prevenire le scheggiature causate da un'immersione imprudente: impostazioni pratiche per l'ingresso elicoidale in cavità di stampo chiuse.
Il momento più critico nella fresatura di cavità è l'apertura di una tasca da un pezzo pieno. Alcuni operatori tendono a scendere bruscamente lungo l'asse Z o a scendere in modo troppo aggressivo. Poiché la velocità di taglio centrale si riduce quasi a zero al centro della fresa, i trucioli non riescono a fuoriuscire facilmente. Questo costringe i denti inferiori a smerigliare contro i trucioli intrappolati, causando allarmi di sovraccarico e scheggiature sugli angoli.
In aree chiuse, programmiamo sempre un percorso di ingresso elicoidale fluido. Su acciai gommosi come P20 e NAK80, manteniamo l'angolo di rampa tra 1.5° e 2.5°. Impostiamo il diametro dell'orbita elicoidale tra 1.3 e 1.5 volte il diametro della fresa. Questo permette ai bordi inferiore ed esterno di distribuire il carico, curvando i trucioli sottili che vengono evacuati verso l'alto in modo fluido senza inceppamenti.
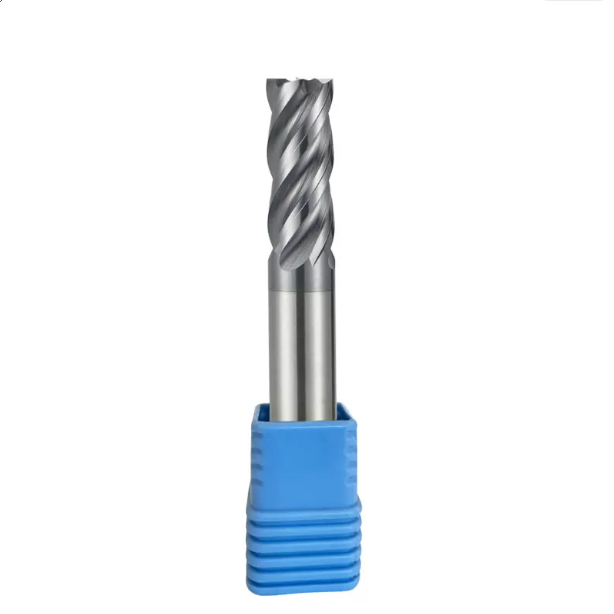
Padronanza dell'acciaio H13 temprato (HRC50+): esperienza pratica con frese a testa piatta in carburo HRC65 per la fresatura diretta di materiali duri.
La fresatura diretta di inserti in acciaio H13 trattato termicamente (HRC 50-54) sostituisce la lenta lavorazione EDM ed elimina gli strati di rifusione superficiale. Tuttavia, la fresatura di materiali duri richiede una rigorosa stabilità dell'utensile e una dinamica della macchina precisa. Molte officine tentano di tagliare materiali temprati utilizzando velocità e avanzamenti standard. Gli angoli della fresa si usurano in trenta minuti, lasciando profondi segni di solco su stampi costosi.
La fresatura stabile di materiali duri richiede un taglio plastico costante piuttosto che tagli aggressivi e martellanti. Attraverso numerosi test, abbiamo scoperto che i trucioli devono essere rimossi in modo uniforme, senza improvvisi picchi di forza. Per la fresatura ad alta temperatura e con carichi pesanti, utilizzare una fresa a testa piatta in metallo duro HRC65 progettata per materiali estremamente duri. Combinare elevate velocità del mandrino con ridotte profondità di taglio radiali per mantenere una rigorosa precisione dimensionale.
Evitare l'uso di frese a candela generiche su stampi temprati: principi pratici per la sgrossatura degli angoli con frese a candela piatte in metallo duro HRC65 per prevenire la scheggiatura.
La rimozione degli angoli interni induriti causa frequenti rotture degli utensili. Gli operatori spesso inseriscono gli utensili direttamente in transizioni interne a 90 gradi. Questo fa sì che l'impegno dell'utensile passi da un arco leggero a 180 gradi in una frazione di secondo. L'ondata di forza risultante frantuma i taglienti in metallo duro convenzionali. Invece della normale usura del fianco, l'intero tagliente dell'angolo si trancia istantaneamente.
Quando si lavora un angolo con una fresa a testa piatta in metallo duro HRC65, è necessario evitare transizioni a 90 gradi troppo nette. Programmare sempre percorsi trocoidali o cicli di decelerazione angolare nel software CAM. Mantenere il passo radiale tra il 2% e il 5% del diametro dell'utensile con passate assiali poco profonde. Un rotolamento fluido negli angoli assorbe gli urti di picco e previene scheggiature microscopiche sulla punta della fresa.
Ottimizzazione degli angoli di spoglia micro-negativi e dell'affilatura del tagliente per frese in acciaio ad alta durezza: la nostra strategia di produzione per prevenire le micro-scheggiature.
La geometria degli utensili per l'acciaio temprato richiede un approccio diverso rispetto alle leghe morbide. Gli utensili standard utilizzano taglienti positivi affilati per ridurre le forze di taglio. Tuttavia, i taglienti affilati come rasoi si scheggiano come il vetro a contatto con i carburi duri presenti nell'acciaio temprato. Quando si taglia l'acciaio H13 trattato termicamente, il tagliente microscopico necessita di un robusto supporto strutturale per trasferire la pressione di taglio al corpo solido dell'utensile.
Questi utensili vengono affilati con un angolo di spoglia negativo micrometrico compreso tra -5° e -8° e sottoposti a una levigatura del tagliente di 5-10 micron su rettificatrici a 5 assi. Sebbene questo arrotondamento aumenti leggermente le forze di spinta, rimuove le bave microscopiche della mola. Abbinata a un rivestimento nanocomposito ultra-duro (fino a 3600 HV), questa geometria rinforzata comprime e taglia materiali duri senza micro-scheggiature lungo il tagliente.
Passaggio dal refrigerante a emulsione all'aria fredda: controllo della temperatura per prevenire microfratture da shock termico durante la lavorazione dell'acciaio H13.
Durante la lavorazione con acciaio H13, gli operatori spesso spruzzano liquido refrigerante sugli utensili incandescenti, pensando che protegga il tagliente. Tuttavia, nelle lavorazioni ad alta velocità, la temperatura dei denti raggiunge gli 800 °C durante il taglio e si raffredda rapidamente all'uscita. Al microscopio elettronico, gli utensili danneggiati mostrano dense cricche a pettine perpendicolari al tagliente. Queste microfratture sono causate direttamente dalla fatica da shock termico.
Per evitare guasti termici, è consigliabile utilizzare frese specializzate per acciaio temprato con aria fredda ad alta pressione o getti di gas secco. L'aria fredda non necessita di raffreddare l'utensile a temperatura ambiente, ma stabilizza le temperature nella zona di taglio ed espelle istantaneamente i trucioli incandescenti. Evitare cicli termici e la rilavorazione dei trucioli è il modo più affidabile per raddoppiare la durata dell'utensile.
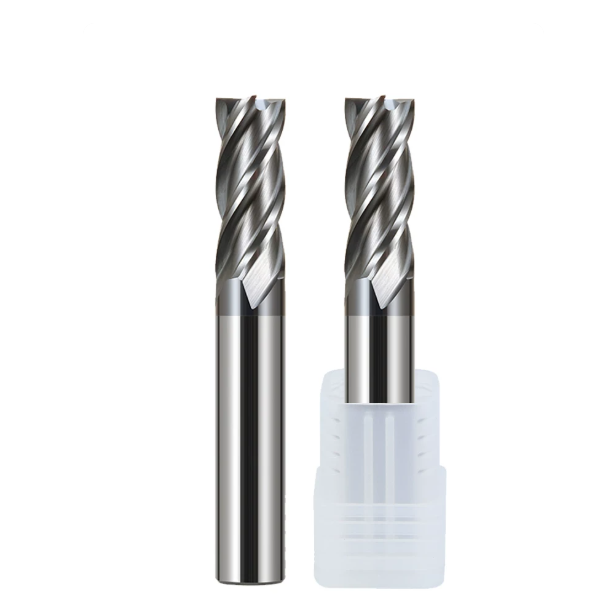
Lavorazione di cavità profonde e micro-caratteristiche negli stampi: Gestione della flessione della fresa da 6 mm in officina
La lavorazione di stampi per l'illuminazione automobilistica o di alloggiamenti per connettori elettronici obbliga a lavorare in cavità profonde e strette. Gli utensili di grandi dimensioni non riescono a superare queste nervature, quindi gli operatori devono ricorrere a frese sottili e a braccio lungo. Spesso riscontriamo report di macchine di misura a coordinate (CMM) che rivelano pareti laterali rastremate o profili sporgenti, nonostante le letture CNC siano accurate. Il percorso utensile era preciso, ma le dimensioni fisiche del pezzo si discostavano dai limiti accettabili.
Questa deviazione deriva dalla flessione elastica sotto la continua pressione di taglio laterale. All'aumentare della lunghezza del cantilever, la rigidità radiale diminuisce drasticamente. Per una comune fresa a candela da 6 mm, la semplice riduzione della velocità del mandrino non eliminerà le vibrazioni. Senza un controllo rigoroso dell'impegno radiale, della flessione dell'utensile e della dinamica del carico del truciolo, si finirà inevitabilmente per scartare le cavità degli stampi con tolleranze ristrette.
Perché le frese da 6 mm sono soggette a flessione durante la finitura di pareti verticali: tecniche di compensazione dell'avanzamento per rapporti di sporgenza superiori a 3D
Quando una fresa a candela da 6 mm lavora con rapporti lunghezza/diametro superiori a 3:1 o 5:1, la resistenza al taglio si amplifica lungo il gambo esteso. La flessione a sbalzo è proporzionale al cubo della lunghezza dello sbalzo, il che significa che una variazione dello sbalzo da 18 mm a 30 mm moltiplica la sensibilità alla flessione. Una leggera sovrametallo di finitura di 0.05 mm potrebbe tagliare solo 0.02 mm sotto pressione, lasciando materiale residuo che crea una conicità dimensionale evidente.
Non affidatevi alle passate di avanzamento a molla e sperate che la parete si raddrizzi. Programmiamo riduzioni di avanzamento segmentate dal 15% al 20% nelle zone di tasca inferiori ad alta resistenza per ridurre la spinta di picco. Combinate questo con passate di fresatura in salita dal basso verso l'alto azionate da CAM. I pavimenti inferiori appena tagliati sostengono la fresa contro il rimbalzo elastico, stabilizzando la flessione e mantenendo le pareti laterali perpendicolari.
Applicazione pratica della fresatura ad alta efficienza (HEM) nella sgrossatura degli stampi: utilizzo di frese a testa piatta con tagli radiali poco profondi e tagli assiali profondi per ridurre la pressione di evacuazione dei trucioli.
La sgrossatura tradizionale delle tasche utilizza passaggi pesanti con profondità assiali ridotte. Negli acciai per utensili temprati, questo approccio basato sulla forza bruta concentra un calore eccessivo proprio sulla punta dell'angolo. I trucioli non riescono a fuoriuscire dalle fessure strette, saldandosi nelle scanalature e scheggiando gli angoli della fresa. Quel fischio acuto che si sente attraverso il pavimento conferma che l'utensile sta cedendo sotto carichi asimmetrici.
Passiamo invece a processi di fresatura ad alta efficienza (HEM). Utilizziamo una fresa a testa piatta di alta qualità con una profondità assiale pari a 1.5 o 2 volte il diametro dell'utensile, abbinata a un leggero passo radiale del 5-10%. Questo distribuisce l'attrito lungo tutta la lunghezza della scanalatura. La forza centrifuga e il getto d'aria ad alta pressione espellono trucioli sottili e uniformi in modo pulito, raddoppiando la velocità di asportazione del materiale ed eliminando l'inceppamento dell'utensile.
Bilanciamento dinamico e concentricità di serraggio: perché il controllo della tolleranza di rotazione (TIR) entro 0.003 mm può raddoppiare la durata di una fresa da 6 mm.
Visitando molte officine di stampaggio, si vedono ancora mandrini a pinza ER malconci, che hanno superato la loro vita utile. I macchinisti presumono che i bassi carichi di taglio su una fresa a candela da 6 mm rendano accettabile un'eccentricità di 0.01 mm. In realtà, un'eccentricità totale indicata (TIR) di 0.01 mm costringe una scanalatura ad assorbire quasi tutto l'impatto, mentre gli altri denti slittano.
Questo squilibrio ciclico innesca micro-scheggiature sul dente di taglio sovraccarico, portando a una rapida rottura dell'utensile. Richiediamo il montaggio di utensili di piccole dimensioni all'interno di portautensili idraulici di precisione o a termoretrazione. Utilizzare un comparatore a quadrante per verificare l'eccentricità a 20 mm sotto la punta del portautensili, mantenendo il TIR inferiore a 0.003 mm. Bilanciare uniformemente il carico del truciolo su tutte le scanalature raddoppia costantemente la durata dell'utensile nelle produzioni in serie.
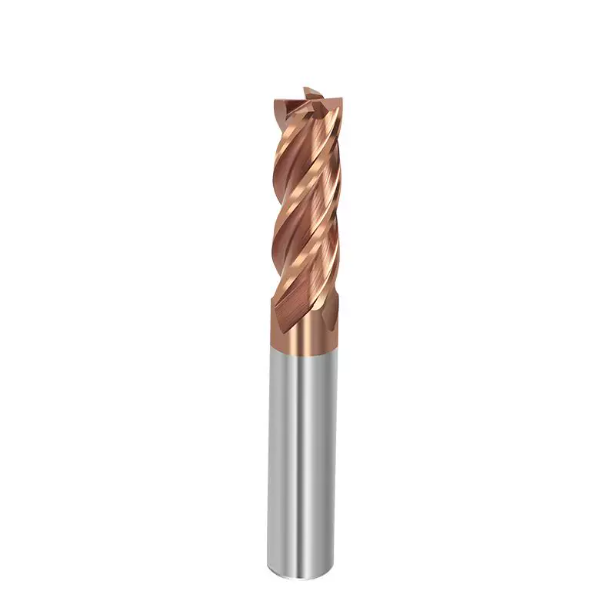
Come i produttori di stampi possono evitare le insidie: consigli dei produttori di frese in metallo duro sulla verifica delle qualifiche dei fornitori
Visitando officine meccaniche in Nord America ed Europa, notiamo spesso una netta discrepanza nelle decisioni di acquisto. I responsabili degli acquisti si basano esclusivamente sul prezzo, presumendo che tutti gli utensili in metallo duro integrale abbiano le stesse prestazioni. Nel frattempo, gli operatori si trovano a dover affrontare la variabilità delle prestazioni tra i diversi lotti di produzione, osservando un utensile durare otto ore mentre il successivo si rompe in trenta minuti. Dalle nostre linee di rettifica sappiamo che le materie prime e la geometria a cinque assi determinano le prestazioni.
Se il vostro pavimento presenta scheggiature premature in H13 o finiture murali irregolari in P20, controllate la vostra catena di fornitura degli utensili. I produttori di frese in metallo duro affidabili offrono una comprovata uniformità, non solo utensili preconfezionati. Una rigorosa selezione dimensionale, standard di grana sub-micronica e l'affilatura automatizzata dei taglienti garantiscono una durata degli utensili ripetibile. Questo controllo qualità interno consente agli operatori di utilizzare avanzamenti aggressivi con la massima sicurezza.
Materiale in carburo vergine vs. rettifica di precisione a 5 assi: il vero divario nella coerenza produttiva
La ricerca del prezzo più basso induce gli acquirenti a trascurare la qualità del substrato in carburo. I produttori di frese economiche utilizzano spesso gradi di carburo riciclato con distribuzioni di grana irregolari e microporosità. Questi difetti si fratturano facilmente a contatto con gli aggregati di carburo duro presenti negli acciai per stampi. In qualità di produttori di frese in carburo di tungsteno di comprovata reputazione, ci riforniamo di barre di carburo di tungsteno vergine ultrafine (0.2-0.4 micron) per fornire la tenacità del nucleo necessaria per angoli di spoglia negativi e rivestimenti PVD.
La stabilità della rettificatrice e gli intervalli di ravvivatura della mola sono fattori determinanti per la qualità finale del lotto. Ispezionare gli utensili con un elevato ingrandimento per verificare la consistenza della micro-affilatura e le transizioni dell'angolo di spoglia. I centri di rettifica di livello mondiale mantengono i raggi di affilatura dei taglienti entro una tolleranza di due micron su interi cicli di produzione. Una rettifica non uniforme crea altezze delle scanalature irregolari, causando vibrazioni immediate e drastiche fluttuazioni nella durata degli utensili delle vostre macchine.
Smettete di pagare sovrapprezzi non necessari: strategie di abbinamento dei materiali e di riduzione dei costi per l'approvvigionamento mensile di frese in grandi quantità per le officine di stampaggio.
Un'altra trappola costosa è quella di sovradimensionare le frese. Spesso le officine acquistano utensili costosi di livello aerospaziale per fresare cavità standard pre-temprate con una durezza di circa HRC 30. Quel rivestimento resistente alle alte temperature e l'angolo di spoglia negativo sono sprecati su acciai più morbidi, peggiorando spesso la formazione di accumuli sul tagliente e la sbavatura del pezzo. Il vero risparmio si ottiene abbinando la fisica specifica della cavità alla geometria desiderata della fresa, piuttosto che andare a caccia del prezzo più basso.
Rivedete gli ordini mensili di frese e separate gli utensili in base alla fase di produzione. Utilizzate geometrie lucidate e antivibranti per la lavorazione di cavità ad alto volume e riservate utensili bilanciati e a bassa eccentricità per la finitura a lunga portata. Utilizzate rivestimenti termoresistenti specifici e affilature a tagliente negativo esclusivamente per inserti temprati. Se dovete affrontare disegni di cavità complessi o tolleranze di deflessione ristrette, contattate il nostro team di ingegneri per esaminare i vostri disegni e i dettagli di configurazione.






