
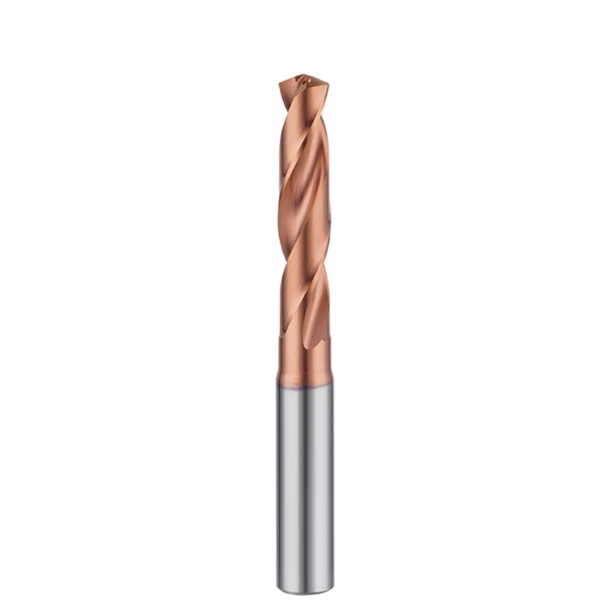
Il mese scorso, mentre effettuava un intervento di risoluzione dei problemi in loco presso un'officina di stampi a Stoccarda, in Germania, il responsabile dello stabilimento ha indicato con una smorfia stanca un contenitore di scarti mezzo pieno di utensili rotti. I pezzi erano slitte per stampi in acciaio 1.2379 (D2), trattate termicamente a HRC52–55. Sotto la pressione di scadenze ravvicinate, gli operai avevano consumato tre punte da trapano "universali" in metallo duro. Nessuna di esse era riuscita a completare cinque fori. O si spezzavano sul bordo tagliente al contatto con uno schiocco sgradevole, oppure si surriscaldavano lungo il margine esterno a metà taglio, producendo fori antiestetici e a campana.
Abbiamo assistito a questo disastro costoso in decine di officine meccaniche negli Stati Uniti e in Europa. Molti cataloghi etichettano i loro articoli come le migliori punte da trapano per metalli duri, ma il vostro misuratore di carico del mandrino racconta una storia brutalmente diversa. Superare la soglia HRC50 cambia tutto: le forze di taglio aumentano vertiginosamente e le temperature nella zona di taglio superano istantaneamente i 900 °C. A meno che la microgeometria, la granulometria del substrato e l'adesione del rivestimento non siano ottimizzate per una durezza estrema, le specifiche teoriche del catalogo crollano immediatamente.
Questo ci porta alla domanda che gli ingegneri addetti agli utensili ci pongono costantemente: quali sono le migliori punte da trapano per metalli duri? Per evitare cicli di scarto e guasti notturni dovuti a lavorazioni EDM di emergenza, abbiamo condensato i dati dei nostri test in officina in questa guida pratica. Abbiamo tralasciato le divagazioni delle brochure per concentrarci esclusivamente su punte da trapano realmente utilizzabili per la foratura dell'acciaio temprato, in grado di mantenere le tolleranze e resistere a sollecitazioni estreme. Se siete stanchi di utensili rotti che erodono i vostri margini di profitto sui pezzi trattati termicamente, controllate il vostro magazzino utensili: state davvero utilizzando le punte da trapano giuste per i metalli duri?
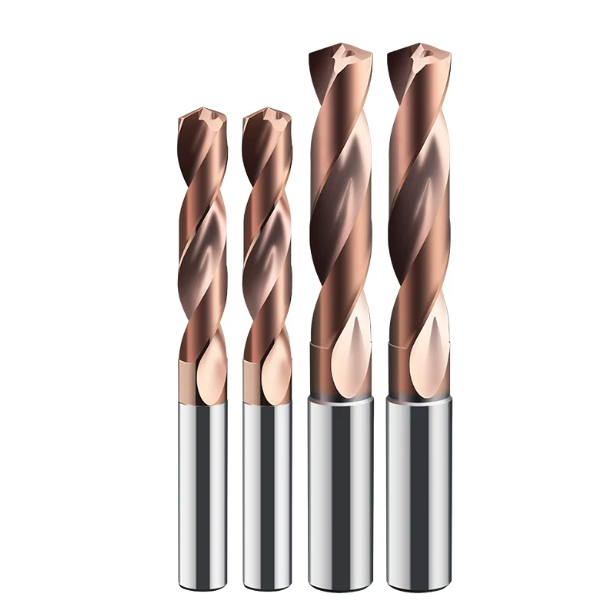
Perché la maggior parte delle "punte da trapano per metalli duri migliori" si scheggiano immediatamente sopra i 50 HRC?
Quando un utensile si frantuma al contatto, non affrettatevi a incolpare l'operatore per una velocità di avanzamento eccessiva. Gli utensili in metallo duro standard con taglienti affilati lavorano facilmente gli acciai pre-temprati. Tuttavia, una volta che gli acciai legati per utensili sono completamente temprati, la loro duttilità si riduce quasi a zero e le forze di taglio assiali aumentano vertiginosamente. Molte punte da trapano per metalli duri, considerate tra le migliori in commercio, si rompono perché la geometria del loro tagliente non è in grado di sopportare lo shock iniziale dell'impatto. La punta si frattura semplicemente sotto l'estrema resistenza allo snervamento dell'acciaio.
Nei nostri sedici anni di esperienza nel settore degli utensili da taglio, abbiamo riscontrato ripetutamente questo problema. La maggior parte delle punte universali utilizza anime più sottili e angoli di elica aggressivi per velocizzare l'evacuazione dei trucioli. Sebbene questa configurazione funzioni egregiamente con leghe più morbide, si rivela un punto debole nella tornitura o nella foratura di materiali duri. La scarsa rigidità dell'anima produce una minima vibrazione radiale all'ingresso, che si amplifica in pochi millisecondi e innesca un'improvvisa rottura per fatica.
Tre difetti fatali delle punte da trapano standard per metalli duri: spunti dal campo ricavati da utensili dismessi.
Ogni volta che ispezioniamo i contenitori degli scarti presso gli stabilimenti dei clienti, il nostro primo passo è controllare le lame rotte al microscopio da officina con un ingrandimento di 40x. La maggior parte dei guasti non è causata dalla normale usura abrasiva, ma da microfratture termiche dovute a sollecitazioni termomeccaniche alternate. Nella lavorazione a secco o con sistemi di raffreddamento instabili, la punta subisce un violento shock termico durante i cicli di incisione rapidi. Il legante in carburo non è in grado di sopportare questa dilatazione termica, causando la propagazione di microfratture fino al distacco completo del tagliente.
Gli altri due responsabili sono la delaminazione del rivestimento PVD e le micro-scheggiature dovute a una scarsa affilatura del tagliente sulle tipiche punte da trapano in metallo duro. I rivestimenti standard in TiAlN si ossidano intorno agli 800 °C; sotto forte attrito, si staccano ed espongono il substrato nudo a una rapida formazione di crateri. Inoltre, senza una preparazione del tagliente con micro-affilatura (K-land), le micro-piccole asperità presenti su un tagliente non affilato si fratturano istantaneamente sotto la massima pressione di taglio, smussando l'utensile in pochi secondi.
Parametri di riferimento reali per la foratura dell'acciaio temprato per stampi: costo per foro rispetto al prezzo unitario.
Molti responsabili degli acquisti si concentrano esclusivamente sul prezzo unitario stampato sulla fattura dell'utensile. Questa pratica spesso costringe gli operatori a chiedersi quali siano le punte da trapano migliori per i metalli duri, quando i tagli ai costi compromettono la durata degli utensili. Una punta economica può sembrare allettante sulla carta, ma se si spezza al terzo foro, si spreca tempo macchina e manodopera utilizzando un elettroerosione a tuffo per estrarre il carburo rotto.
Durante un audit tecnico presso uno stabilimento nordamericano di stampi per l'industria automobilistica, abbiamo convertito gli utensili del team a punte in metallo duro integrale ad alta rigidità, specificamente progettate per leghe ad alta durezza. Il costo per utensile è raddoppiato, ma la durata utile è aumentata da 4 a oltre 30 fori per utensile in acciaio HRC54, mantenendo la rotondità entro 0.01 mm. L'unico vero parametro di valutazione delle prestazioni è il costo totale per foro finito, tenendo conto del tempo di attività della macchina, degli intervalli di cambio utensile e della prevenzione degli scarti.
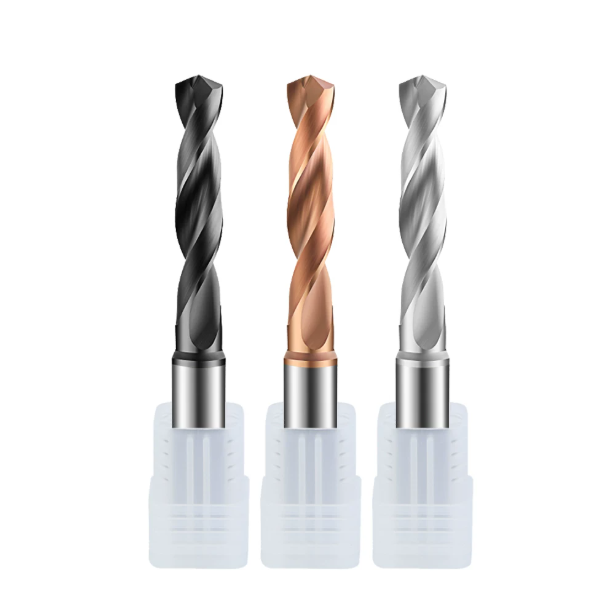
Test pratici in officina: le 5 migliori punte da trapano per acciaio temprato
Nella produzione di utensili e nel collaudo dei mandrini, non ci affidiamo mai a semplici grafici di taglio di laboratorio. La vera validazione avviene in officina: affrontando la dilatazione termica del mandrino, i punti di indurimento del materiale e l'accumulo di trucioli durante i cicli di foratura profonda. Le punte più affidabili per la foratura dell'acciaio temprato devono bilanciare la resistenza alla rottura trasversale (TRS) con la durezza a caldo, prevenendo fratture catastrofiche improvvise ed evitando al contempo una rapida ricottura del fianco a temperature di taglio estreme.
Per verificare la durata degli utensili sotto carichi severi, abbiamo condotto campionamenti distruttivi su decine di geometrie di utensili su un centro di lavoro verticale. Abbiamo testato acciai per utensili pre-temprati, acciai per stampi a freddo completamente temprati e piastre AR con profondità da 3xD a 8xD. I cinque modelli riportati di seguito rappresentano le nostre migliori scelte, collaudate sul campo, in base alla velocità di scheggiatura del tagliente, alla tolleranza del foro e alla progressione dell'usura.
Top 1: Punte da trapano in metallo duro SAMHO (lavorazione continua di fori profondi in acciai per utensili HRC50–58)
Nella produzione in serie di inserti per pressofusione e stampaggio a iniezione, la precisione del posizionamento del foro è di gran lunga più importante del semplice raggiungimento della velocità di avanzamento massima. Durante le nostre prove su acciaio 1.2344 (H13) temprato HRC52–56, le punte da trapano in metallo duro SAMHO con angolo di punta di 140° e anima rinforzata hanno garantito un autocentraggio iniziale stabile. Questa geometria elimina la flessione radiale dell'utensile al contatto, distribuendo uniformemente la spinta di taglio lungo entrambe le lamelle.
Dopo aver forato 45 fori passanti continui da 4.5xD, l'ispezione microscopica non ha mostrato scheggiature lungo il tagliente principale, con un'usura del fianco inferiore a 0.08 mm. Poiché il nucleo più spesso restringe leggermente le scanalature di scarico dei trucioli per massimizzare la rigidità torsionale, si consiglia di utilizzare questi utensili con un refrigerante ad alta pressione o cicli di foratura intermittente programmati per evitare l'accumulo di calore dovuto ai trucioli intrappolati.
Top 2: Punte da trapano in carburo HRC65 (per acciai per utensili SKD11/D2 e per la riparazione di maschi rotti)
La lavorazione di SKD11 trattato criogenicamente con durezza superiore a HRC62 o la foratura diretta attraverso un maschio M6 richiedono punte da trapano in metallo duro specifiche per HRC65 . Questi utensili sono sinterizzati da polvere di carburo di tungsteno submicronica con una quantità minima di legante al cobalto per garantire un'estrema durezza. Progettati con un tagliente a scalpello a spoglia negativa, penetrano le leghe temprate attraverso una compressione controllata ad alti regimi di rotazione del mandrino e micro-avanzamenti.
Tuttavia, l'estrema durezza introduce una sensibilità alla frattura fragile. I nostri test hanno confermato che questi utensili non possono tollerare un'eccentricità radiale del mandrino superiore a 0.003 mm; l'utilizzo dell'avanzamento manuale su un trapano a colonna li spezzerà all'istante. Grazie ai portautensili rigidi a calettamento termico e alla ridotta sporgenza dell'utensile, polverizzano i maschi rotti in modo netto senza bruciare la parete del foro del pezzo.
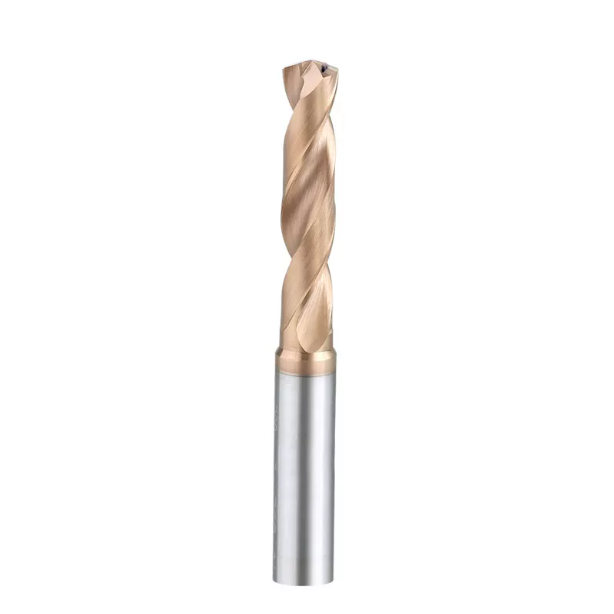
Top 3: Punte da trapano con rivestimento nanocomposito ad alta rigidità (durata dell'utensile in ambienti asciutti e con lubrificazione a quantità minima)
Nelle officine con rigide normative ambientali o con macchinari obsoleti privi di sistema di raffreddamento a liquido, i taglienti sono soggetti a un grave affaticamento termico. In ambienti a secco, la scelta di punte da trapano adatte alla lavorazione di metalli duri dipende in larga misura dall'adesione del rivestimento barriera termica. I moderni strati nanocompositi di silicio-titanio formano una pellicola amorfa di ossido di alluminio a 900 °C, proteggendo il nucleo in carburo dal calore estremo generato dall'attrito.
Durante la foratura MQL su slitte in acciaio HRC50 Cr12MoV, i rivestimenti convenzionali in TiAlN si sono deteriorati dopo sette fori a causa di ossidazione e delaminazione termica. L'utensile rivestito con nanocomposito ha completato 20 fori senza alcun distacco del fianco. Si noti che se la macchina eroga già un elevato volume di liquido di raffreddamento attraverso il mandrino, le opzioni di rivestimento standard potrebbero rappresentare una scelta più conveniente.
Top 4: Punte in metallo duro integrale a doppio margine (per prevenire la deriva del foro e la formazione di fori a campana)
Quando si forano fori profondi nell'acciaio temprato, la deviazione dall'asse è spesso un problema più grave della rottura degli utensili. La deviazione crea fori a campana che lasciano uno spessore di materiale irregolare per la successiva alesatura. Le punte da trapano di alta qualità per metalli duri risolvono questo problema grazie a un design a doppio margine che aggiunge quattro superfici di contatto all'interno del foro, fungendo da boccola integrata per mantenere l'utensile allineato.
Nei nostri test sul campo su forgiati in acciaio 42CrMo temprato HRC54 a una profondità di 6xD, queste punte hanno mantenuto la rettilineità dell'asse entro 0.015 mm senza segni di vibrazione all'ingresso. Tenete presente che i margini aggiuntivi aumentano l'attrito di contatto con la parete del foro. Se il flusso del refrigerante o la lubrificazione sono insufficienti, il margine secondario può grippare la superficie del foro, richiedendo un controllo più preciso della concentrazione del refrigerante.
Top 5: Punte a raffreddamento interno a grana ultrafine (aspirazione dei trucioli in leghe temprate resistenti)
Le leghe resistenti e incrudenti come gli acciai inossidabili martensitici temprati generano trucioli fibrosi e abrasivi che resistono all'arricciamento. Se i trucioli si accumulano nelle scanalature, la pressione idraulica aumenta improvvisamente e spezza il gambo della punta. Per ovviare a questo problema, abbiamo testato scanalature larghe e lucidate combinate con doppi canali elicoidali per il refrigerante che erogano un'emulsione a 70 bar direttamente nella zona di taglio.
L'erogazione ad alta pressione raffredda la punta dell'utensile e proietta trucioli resistenti a forma di C lungo le scanalature lucidate a specchio senza graffiare le pareti. Questa configurazione richiede un'anima leggermente più sottile per massimizzare il volume delle scanalature, a scapito di una piccola quantità di rigidità torsionale del nucleo. Tuttavia, finché il mandrino è in grado di sopportare una pressione di almeno 30 bar, rimane la soluzione più affidabile per leghe dure e resistenti.
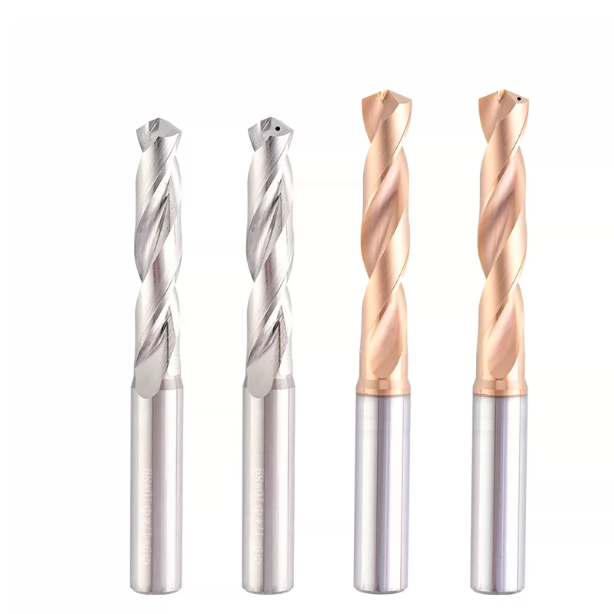
Parametri operativi e serraggio: ottimizzazione delle punte da trapano per metalli duri
Spesso i tecnici vedono scheggiarsi utensili da taglio costosi e presumono che la geometria dell'utensile sia difettosa, ma il colpevole è solitamente la rigidità del sistema. La foratura di leghe con durezza superiore a HRC50 sottopone il tagliente rotante a forti impatti contro i bordi dei grani densi. Qualsiasi flessione a livello di micron si propaga lungo il gambo, fratturando istantaneamente la punta in metallo duro. Trovare le punte da trapano giuste per i metalli duri è solo il primo passo; l'equilibrio del mandrino, la lunghezza di riferimento e il sistema di fissaggio dell'utensile determinano in ultima analisi la durata effettiva dell'utensile.
Durante la fase di impostazione, gli operatori spesso riducono la velocità di avanzamento per precauzione, rischiando di far sfregare l'utensile contro il materiale. Gli acciai temprati si induriscono rapidamente per deformazione plastica, richiedendo un carico di truciolo deciso per penetrare al di sotto dello strato indurito. Trovare i parametri di taglio ottimali non significa mai memorizzare tabelle di catalogo; richiede di bilanciare in tempo reale le riserve di coppia della macchina, l'alta pressione del refrigerante e la formazione del truciolo.
La rigidità è fondamentale: ecco perché rendiamo obbligatori i portapunte a calettamento termico o idraulici per le punte da trapano in carburo HRC65
Ogni volta che la durezza del pezzo supera i 60 HRC, la nostra prima regola in officina è rimuovere i mandrini a pinza ER standard. Le pinze a più fessure flettono sotto migliaia di Newton di spinta assiale, provocando flessioni ad alti regimi di rotazione. Per le punte da trapano in metallo duro con durezza HRC 65, fragili, un'eccentricità radiale superiore a 0.005 mm (0.0002") sovraccarica un tagliente all'ingresso, causandone la frattura immediata.
Al contrario, i mandrini a calettamento termico simmetrici e i portautensili idraulici bloccano l'eccentricità al di sotto di 0.003 mm smorzando al contempo le armoniche. Durante una prova su uno stampo temprato, una punta ha frantumato il suo tagliente a scalpello sul secondo foro di una pinza ER32 usurata; bloccata in un portautensili a calettamento termico corto, ha forato dodici fori in modo pulito. Sebbene i sistemi a calettamento termico aumentino i costi iniziali degli utensili, il bloccaggio rigido rimane la soluzione più economica per prevenire guasti catastrofici degli utensili.
Velocità di avanzamento di riferimento: eliminare lo sfregamento per proteggere le migliori punte da trapano per metalli duri
Un errore frequente nella foratura di materiali temprati è la "timidezza nella velocità di avanzamento". Gli operatori, per timore, riducono la velocità di avanzamento, presumendo che velocità inferiori proteggano l'utensile. Tuttavia, se l'avanzamento scende al di sotto del raggio di affilatura del tagliente, la fresa sfrega come una cote invece di tagliare il metallo. Questo attrito innesca una nuova tempra localizzata, brucia il rivestimento e distrugge in pochi secondi anche le migliori punte per metalli duri.
Nell'ottimizzazione dei cicli di foratura, la regola principale è mantenere un avanzamento assiale positivo per evitare l'attrito. Le fasi di penetrazione e di retrazione richiedono la stessa attenzione. Durante la penetrazione in uscita, la resistenza diminuisce bruscamente; senza decelerare i giri del mandrino e l'avanzamento, il rimbalzo assiale scheggia i margini della punta. Nei cicli a intermittenza, verificare i giochi di retrazione per evitare che i trucioli fini si incastrino nelle scanalature dell'utensile.
Risoluzione dei problemi di officina: Diagnosi di rotture nelle punte per la foratura dell'acciaio temprato
Il vostro contenitore degli scarti è la vostra risorsa ingegneristica più preziosa. Ogni frattura su una punta danneggiata rivela esattamente cosa è successo dopo la chiusura dello sportello di sicurezza. Quando si verificano scheggiature premature utilizzando punte per la foratura dell'acciaio temprato, non attribuite semplicemente la colpa alla qualità del carburo e non sostituite la punta. Senza individuare la causa meccanica principale, la prossima punta si romperà alla stessa profondità di taglio.
La diagnosi dei guasti nella tornitura e foratura di materiali duri è un'operazione di ingegneria inversa. Dalle spaccature dello scalpello centrale alla lucidatura del margine periferico, i modelli di danneggiamento riflettono direttamente i picchi di forza e il cedimento termico. Analogamente a un'analisi dei guasti, il confronto tra l'usura microscopica del tagliente, il carico del mandrino, l'eccentricità dell'utensile e il flusso del refrigerante trasforma gli scarti di lavorazione casuali in dati di processo stabili e ripetibili.
Sbeccatura centrale vs. ricottura del bordo esterno: lettura di IPR e SFM dai segni di usura
Quando si ispezionano le frese rotte, osservare attentamente due zone: il tagliente centrale e i margini degli angoli esterni. La scheggiatura al centro, che si manifesta come crepe assiali o sfaldamento, indica che la spinta assiale ha superato la resistenza del substrato. Ciò deriva da velocità di avanzamento aggressive o da un'eccessiva eccentricità che sbalza l'anima fuori centro. Se si osserva questo schema sulle punte da trapano per metalli duri, controllare l'eccentricità del mandrino e ridurre l'avanzamento iniziale in ingresso.
Al contrario, se la parte centrale del pezzo è intatta ma gli angoli esterni mostrano annerimento o distacco del rivestimento, un eccessivo spessore della superficie (SFM) ha causato un cedimento termico. La velocità periferica raggiunge il picco sul diametro esterno e il calore da attrito intrappolato ammorbidisce il legante al cobalto. Se i margini esterni si bruciano mentre il centro rimane intatto, ridurre l'SFM del 15-20% e dirigere il refrigerante ad alta pressione direttamente sul taglio.
Caso di studio in officina: taratura delle punte da trapano in carburo SAMHO su acciaio 4140 temprato.
Presso un fornitore di energia nordamericano, gli operatori si trovavano spesso a dover affrontare la rottura degli utensili durante la foratura di fori profondi in pezzi forgiati in acciaio 4140 temprati a HRC50-52. Anche con le nostre punte in metallo duro SAMHO, la durata degli utensili era irregolare finché non abbiamo analizzato la configurazione. L'operatore aveva impostato l'avanzamento a 0.015 mm/giro, causando un forte attrito, mentre la pinza ER presentava un'eccentricità dinamica di 0.02 mm, che faceva urtare la fresa in modo eccentrico contro il pezzo.
Siamo passati a un portautensili idraulico rigido, riducendo l'eccentricità della punta di taglio a meno di 0.003 mm. Successivamente, abbiamo bloccato la velocità a 35 m/min e aumentato l'avanzamento a 0.045 mm/giro, forzando i taglienti a penetrare nettamente sotto lo strato indurito. La rumorosità del mandrino è passata da un forte stridio a un taglio costante, producendo trucioli a C compatti e aumentando la durata dell'utensile da meno di 8 fori a 42 fori per punta.
Se riscontri problemi di eccentricità del foro, scheggiature dei bordi o rottura degli utensili in leghe HRC50+, valuta l'eccentricità dell'utensile, la configurazione del portautensili e le velocità di avanzamento. Se devi lavorare con disegni di pezzi complessi, leghe non standard o rapporti di profondità estremi, condividi con noi le specifiche della tua macchina e i disegni dei pezzi. Possiamo analizzare i tuoi dati di taglio e sviluppare un processo che ti permetta di eseguire senza intoppi anche le lavorazioni di foratura più impegnative.






