
Nel trimestre precedente, abbiamo assistito un cliente del settore aerospaziale nella risoluzione di un costoso guasto di produzione. Stavano forando corpi valvola in lega Ti-6Al-4V su un centro di lavoro a 5 assi, con tolleranze di foratura H7. Già al dodicesimo foro, il carico del mandrino è schizzato al 140%, seguito da un forte stridio quando la punta da 6 mm si è bloccata e spezzata a una profondità di 3.5D. Componenti semilavorati per un valore di migliaia di dollari sono andati immediatamente persi.
Questo scenario si verifica regolarmente nelle officine meccaniche. Molti operatori presumono che ordinare le punte da trapano in carburo più costose per il titanio elimini i rischi. Invece, si scontrano con lo stesso problema: micro-scheggiature del tagliente all'ingresso, schegge violacee che si formano all'interno delle scanalature o usura prematura che rovina la finitura del foro. Il titanio è implacabile non per la sua intrinseca durezza, ma per il rapido incrudimento, l'intensa affinità chimica e la scarsa dissipazione termica.
In qualità di team specializzato nella produzione di punte da trapano SAMHO con oltre 15 anni di esperienza sul campo, sappiamo che tempi di ciclo costanti dipendono da specifiche microgeometrie degli utensili. Le migliori punte da trapano per la foratura del titanio bilanciano cinque fattori: tenacità alla flessione del substrato, punti di autocentratura, canali di raffreddamento interni, rivestimenti ad alta resistenza al calore e preparazione controllata del tagliente.
Esamina attentamente la tua configurazione: gli utensili tagliano il titanio in modo netto o si limitano a levigare il foro sotto un attrito eccessivo?
Perché insistiamo su substrati a grana ultrafine: comprendere la soglia critica di resistenza alla scheggiatura nelle punte da trapano in carburo per il titanio
Sfogliando qualsiasi catalogo di utensili, si trovano affermazioni come "carburo di tungsteno vergine di prima qualità". Eppure, i risultati in officina raccontano una storia ben diversa. Quando si utilizza la lega Ti-6Al-4V, raccomandiamo agli ingegneri di non limitarsi alla semplice macrodurezza (HRA/HV), ma di esaminare anche la granulometria e l'uniformità del legante al cobalto. Un'elevata durezza ha poco significato se il substrato non possiede una sufficiente tenacità alla frattura; gli utensili fragili si frantumano al primo ritorno elastico.
Nella produzione delle nostre punte da trapano specializzate in carburo per titanio, manteniamo la granulometria rigorosamente al di sotto di 0.5 micron. Questa struttura sub-micrometrica crea una matrice di cobalto densa che porta la resistenza alla rottura trasversale oltre i 4,000 MPa. Quando la punta da trapano è soggetta a carichi di taglio variabili in profondità nel foro, questa robustezza strutturale assorbe gli urti dinamici e mantiene intatto il tagliente.
Riscontri in loco da parte di clienti occidentali: perché le punte da trapano standard in titanio spesso presentano micro-scheggiature al primo taglio?
Un'azienda nordamericana del settore aerospaziale ci ha recentemente inviato delle microfotografie ad alto ingrandimento di un guasto precoce di un utensile. Durante la produzione con punte standard, gli operatori hanno notato una scheggiatura del tagliente esterno in meno di due secondi dall'inizio del taglio, prima ancora di raggiungere la profondità 1D. Inizialmente hanno attribuito il problema all'eccentricità dinamica del mandrino o al gioco dell'asse, ma i controlli in loco del portautensili hanno mostrato un'eccentricità radiale inferiore a 3 micron.
Il cedimento è stato causato esclusivamente dalla qualità del carburo. L'officina aveva utilizzato punte da trapano in titanio per uso generale, realizzate su un substrato a grana medio-grossolana (da 1.0 a 1.5 micron). Sottoposte a forti sollecitazioni di taglio e incrudimento, le microfratture si sono propagate rapidamente lungo i bordi dei grani più grossolani. Per i componenti aerospaziali, per i quali non è prevista alcuna tolleranza per bave o segni di usura, la scheggiatura iniziale ha causato l'immediato scarto del lotto.
Combinazione di elevata resistenza alla flessione e struttura a grana fine: prevenzione di fratture catastrofiche del substrato in presenza di elevata resistenza al taglio radiale.
Non valutiamo mai gli utensili basandoci esclusivamente sul principio che "più duro è meglio". Poiché il titanio non disperde il calore insieme ai trucioli, forti sollecitazioni termiche rimangono confinate in una minuscola zona di contatto vicino al tagliente. In combinazione con aggressive forze di deflessione radiale, un substrato fragile subirà microfratture sui fianchi che lacerano la scanalatura, culminando nella rottura improvvisa dell'utensile.
Per interrompere questa catena di guasti, le punte da trapano in titanio di livello industriale necessitano di confini di grano stretti, tipici del carburo di tungsteno sub-micronico, per arrestare precocemente le cricche da fatica. Una struttura a grana uniforme fornisce inoltre la solida base necessaria per rettificare un bordo pulito e micro-affilato, privo di difetti di intaglio. Sebbene l'approvvigionamento di barre di carburo sub-micronico di alta qualità aumenti i costi di produzione, elimina la spesa ben più elevata di estrarre le punte rotte dai pezzi danneggiati.
Angolo di punta autocentrante di 140° e modifica del tagliente a scalpello: cosa definisce una vera punta da trapano specifica per il titanio?
Quando si affrontano i problemi di deviazione del foro in officina, gli operatori spesso riducono istintivamente la velocità di avanzamento o aggiungono un ciclo di foratura di precisione. Tuttavia, gli angoli di punta standard di 118° o 135° creano un labbro di taglio eccessivamente lungo nelle leghe di titanio ad alta resistenza. Questo profilo di contatto esteso genera gravi squilibri di forza radiale, innescando vibrazioni ad alta frequenza sul fondo del foro.
Allargando l'angolo di punta a 140°, riduciamo intenzionalmente la durata di contatto attivo del tagliente. Questa geometria convoglia la resistenza iniziale al taglio verso l'interno, in direzione dell'asse centrale dell'utensile, anziché deviarne i margini. Per la produzione ad alto volume, la scelta di una punta specifica per il titanio con una punta autocentrante a 140° blocca la posizione immediatamente al contatto, eliminando le deviazioni senza l'utilizzo di boccole di guida.
Eliminazione dell'oscillazione in entrata: saltare l'operazione di posizionamento garantendo la penetrazione immediata dello strato indurito dal lavoro.
La foratura a punti della lega Ti-6Al-4V è spesso una trappola. Quando analizziamo i tassi di scarto con i macchinisti dei nostri clienti, riscontriamo regolarmente che i guasti sono riconducibili al tempo di permanenza della punta del trapano. Anche una frazione di secondo di sfregamento vetrifica la parte inferiore, formando un guscio indurito. Quando la punta principale entra in contatto con questo punto indurito localizzato, il carico laterale non uniforme scheggia istantaneamente gli angoli esterni.
Uno scalpello autocentrante rettificato a CNC a 5 assi elimina completamente la necessità di foratura pilota. La punta specializzata penetra direttamente nella matrice della lega grezza prima che possa iniziare l'indurimento superficiale. Per verificare di avere le punte da trapano più adatte alla foratura del titanio, eseguire una prova di immersione senza punti di riferimento con l'avanzamento desiderato su un centro di lavoro verticale rigido: linee di taglio nette confermano una penetrazione immediata, mentre le bave di uscita in rilievo rivelano l'attrito.
Riduzione del carico di spinta: come un punto di separazione ottimizzato elimina l'accumulo di calore indotto dall'attrito.
Un tagliente a scalpello non modificato non taglia il metallo, ma lo trapassa come una superficie di estrusione con angolo di spoglia negativo. Nei nostri test al dinamometro, dal 50% al 60% della spinta assiale totale si concentra direttamente su questa stretta area dell'anima. Nelle leghe di titanio a bassa conduttività, questo intenso spostamento localizzato spinge le temperature interfacciali oltre i 600 °C in pochi millisecondi, degradando istantaneamente il nucleo.
L'assottigliamento dell'anima con una punta divisa di precisione aggiunge angoli di spoglia positivi ai taglienti centrali, riducendo di oltre il 30% la spinta richiesta dalla macchina. Sapere quali sono le punte da trapano migliori si riduce semplicemente a controllare il colore e la forma dei trucioli nel contenitore. Una punta divisa adeguata espelle i trucioli grigio-argento strettamente arricciati direttamente dal centro, impedendo al materiale caldo di saldarsi a un bordo di riporto.
Geometria di evacuazione dei trucioli e progettazione del canale interno del refrigerante: come scegliere le punte da trapano più adatte per le leghe di titanio.
Spesso i macchinisti attribuiscono le rotture improvvise delle punte da trapano alla fragilità del substrato, ma lo smontaggio dei mandrini racconta un'altra storia: oltre il 60% delle fratture catastrofiche degli utensili deriva dall'accumulo di trucioli nelle scanalature. I trucioli di titanio hanno un'elevata resistenza alla trazione e un'intensa memoria elastica. Una volta tranciati durante il taglio, si espandono violentemente verso l'esterno contro gli stretti canali delle scanalature.
Se il profilo delle scanalature non presenta un'adeguata distanza trasversale, i trucioli non possono rotolare in modo compatto. Al contrario, si accumulano contro la parete del foro, creando forti picchi di attrito che bloccano il mandrino. Per verificare quali siano le punte da trapano più adatte per le leghe speciali, analizziamo la curvatura delle scanalature utilizzando comparatori ottici; i trucioli devono essere rimossi dalla zona di taglio in millisecondi per preservare la durata dell'utensile.
Evacuazione pratica dei trucioli con scanalature ad alta elica lucidate: prevenzione della compressione secondaria e del "grippaggio"
Nella produzione di viti ossee medicali e valvole aerospaziali, la foratura oltre una profondità pari a 3xD mette in evidenza i limiti delle scanalature standard a 30°. I trucioli di titanio iniziano a bloccarsi a metà dell'elica, spingendo i trucioli successivi a formare un cuneo denso. Questo rapido accumulo genera un picco di coppia fino a quando l'utensile non si incastra perfettamente all'interno del pezzo.
Risolviamo questo problema abbinando un'elica alta da 30° a 33° a superfici delle scanalature lucidate a specchio. La microlucidatura rimuove i segni di avanzamento trasversale della mola, eliminando la resistenza allo scorrimento. Ciò consente alle nostre punte in metallo duro per titanio di espellere i trucioli in modo fluido ad alti regimi, prevenendo l'usura delle scanalature ed eliminando i graffi sulle pareti.
Perché il refrigerante esterno è solo supplementare: il ruolo decisivo dei canali di raffreddamento passanti a oltre 30 bar
L'utilizzo di un sistema di raffreddamento a flusso continuo su una punta da trapano standard offre una protezione minima quando si fora la lega Ti-6Al-4V a profondità superiori a 2xD. La forza centrifuga e i trucioli in risalita formano una barriera impenetrabile all'imboccatura del foro, impedendo al fluido di raggiungere la punta. Il fondo del taglio si asciuga e la punta dell'utensile si surriscalda rapidamente.
Far scorrere il liquido di raffreddamento attraverso il mandrino a oltre 30 bar convoglia il fluido direttamente nella zona di taglio e sul tagliente. Questo crea un effetto pistone idraulico che espelle i trucioli dal foro, abbassando istantaneamente le temperature dell'interfaccia. Per ottenere la massima durata dagli utensili migliori per la foratura del titanio, è indispensabile un'alimentazione interna ad alta pressione per arrestare l'usura termica prima che inizi.
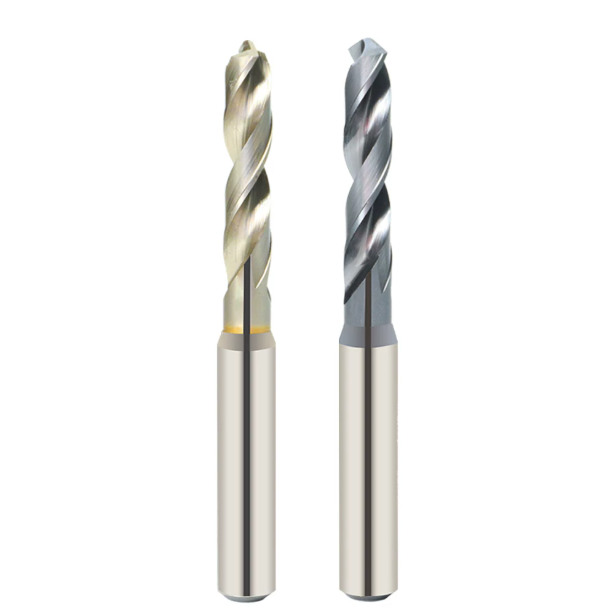
Rivestimento nanocomposito (AlTiN/TiAlSiN): una barriera ad alta temperatura contro l'adesione del titanio
Nelle leghe difficili da lavorare, i macchinisti ripetono spesso "niente rivestimento, niente lavorazione", ma l'applicazione di spessori di rivestimento sulla lega Ti-6Al-4V si rivela rapidamente controproducente. L'intensa affinità chimica del titanio provoca una rapida diffusione allo stato solido e una saldatura a freddo contro il carburo nudo. Una volta che uno spesso rivestimento si delamina sotto forte sollecitazione di taglio, il substrato esposto sviluppa immediatamente micro-pitting.
Le nostre prove in forno PVD dimostrano che la durata stabile degli utensili per punte da trapano in titanio dipende interamente dal rapporto alluminio-silicio all'interno di un'architettura a nanostrati. L'introduzione del silicio in una struttura TiAlSiN riduce il coefficiente di attrito a 0.35, offrendo al contempo eccellenti prestazioni antiaderenti. Ciò consente ai trucioli incandescenti di scivolare via dalla zona di taglio anziché saldarsi al bordo.
Non confondete il TiN con un rivestimento resistente all'usura: analisi della durezza a caldo e della resistenza all'ossidazione/scheggiatura nella zona di taglio a 900 °C.
Spesso gli apprendisti confondono il nitruro di titanio (TiN) di colore oro brillante con lo standard per le leghe speciali, il che causa regolarmente guasti sul campo. Il TiN inizia a ossidarsi a temperature comprese tra 550 °C e 600 °C. Quando si eseguono fori profondi a velocità di 30-40 m/min, il calore localizzato nella zona di taglio può facilmente superare gli 800 °C, provocando il distacco dei rivestimenti sottili convenzionali come carta bruciata.
Gli strati di AlTiN ad alto contenuto di alluminio e i nanocompositi reagiscono in modo diverso a temperature estreme: gli atomi di alluminio migrano verso la superficie, formando in situ uno scudo di passivazione amorfo di Al2O3. Questa armatura su scala nanometrica consente alle punte da trapano in carburo di alta qualità per titanio di mantenere la durezza a caldo fino a quasi 1,000 °C. Impedisce che lo shock termico rammollisca il nucleo, prevenendo il collasso catastrofico del tagliente.
Inibizione dell'usura da cratere e del bordo di accumulo (BUE): una barriera fondamentale per il mantenimento della finitura della parete del foro
Durante la foratura di componenti in titanio, le tolleranze variabili e le finiture interne irregolari sono generalmente riconducibili al materiale di riempimento del tagliente (Built-Up Edge, BUE). Osservandolo al microscopio da officina con ingrandimento 200x, si nota spesso la presenza di materiale saldato a freddo in prossimità del bordo principale. La formazione e l'asportazione ripetuta del BUE durante i cicli di avanzamento consentono di asportare grani di carburo direttamente dalla superficie, lasciando un'usura a cratere.
Per mantenere una finitura Ra 0.8 per oltre 100 cicli, l'utilizzo di punte da trapano ad alta densità in titanio rappresenta la principale linea di difesa. Un rivestimento superficiale inerte e ultra-denso interrompe l'affinità chimica con la fase legante al cobalto, prevenendo la saldatura a freddo su scala micrometrica. Mantenere i taglienti nitidi e puliti controlla l'attrito del fianco e il ritorno elastico, preservando la costanza del diametro del foro.
Micro-affilatura e controllo dell'eccentricità: test in officina per identificare le punte da trapano più adatte alla lavorazione di fori profondi nel titanio.
Molti operatori credono che il taglio del titanio, materiale appiccicoso e viscoso, richieda un tagliente affilato come una lama di rasoio. Tuttavia, la produzione di fori profondi dimostra che un tagliente grezzo e non trattato cede immediatamente al contatto con il pezzo. Al microscopio, i taglienti rettificati standard mostrano microfratture di rettifica che si propagano sotto l'impatto assiale, innescando una reazione a catena di cedimenti del tagliente.
Al contrario, una levigatrice sovradimensionata trasforma la netta tranciatura in un'estrusione distruttiva, indurendo istantaneamente il fondo del foro. Durante le nostre prove di routine, valutiamo l'interazione tra la preparazione controllata del tagliente e l'eccentricità dinamica per definire le punte da trapano più adatte alla foratura del titanio. Questo equilibrio determina se i vostri utensili resisteranno a 5 cicli di foratura profonda o se si romperanno a metà.
Affilatura controllata a 5 micron: perché un'affilatura eccessiva o insufficiente distrugge rapidamente le punte in metallo duro con raffreddamento interno.
Durante una consulenza per un produttore di placche ossee ortopediche, abbiamo riscontrato una durata degli utensili irregolare, con un numero di fori per punta che variava in modo imprevedibile tra 15 e 20. L'ispezione microscopica delle punte usurate ha rivelato una preparazione incontrollata del tagliente: alcune sezioni del bordo tagliente non erano state affilate a una profondità prossima allo zero micron, mentre altre aree erano state lucidate in modo aggressivo oltre i 15 micron.
Le sezioni grezze hanno subito micro-scheggiature istantanee nel titanio lavorato a freddo, mentre le zone eccessivamente affilate hanno aumentato la resistenza al taglio e l'attrito termico. Abbiamo quindi modificato la loro configurazione passando a lame con bordi uniformi lucidate a fluido da 5 a 8 micron. Ciò ha fornito l'equilibrio ideale: sufficientemente affilate per tagliare gli strati lavorati a freddo, rinforzando al contempo l'adesione del rivestimento e raddoppiando la durata delle loro punte da trapano in carburo per il titanio.
Test sul campo con portautensili a calettamento termico e idraulici: la chiave per una lunga durata degli utensili grazie al controllo dell'eccentricità radiale (inferiore a 3 micron)
Anche una geometria dell'utensile ottimizzata risulta inefficace se abbinata a sistemi di fissaggio dell'utensile non sufficientemente stabili. L'utilizzo di pinze ER standard su sporgenze estese spesso produce un'eccentricità superiore a 10 micron, costringendo un tagliente a sopportare il 100% del carico iniziale mentre l'altro sfrega. Questo carico asimmetrico eccessivo provoca la frattura del margine sottoposto a stress eccessivo in pochi secondi.
Per sfruttare appieno il potenziale di una punta da trapano ad alte prestazioni per il titanio, la concentricità totale dell'assemblaggio deve rimanere rigorosamente entro i 3 micron. Si consiglia di abbinare le punte da trapano a mandrini idraulici di precisione o portautensili a calettamento termico per cicli di foratura profonda. Gli strati di olio idraulico smorzano le vibrazioni ad alta frequenza, garantendo che entrambe le lame di taglio condividano lo stesso carico di truciolo durante tutta la lavorazione.
La prospettiva di un produttore: come SAMHO aiuta le officine a ridurre il costo per foro
In officina, concentrarsi esclusivamente sugli ordini di acquisto degli utensili distorce l'economia reale della lavorazione. La vera redditività si basa sul costo per foro, tenendo conto della durata degli utensili, del tempo di funzionamento del mandrino e dei tassi di scarto. La tenacità del substrato, le punte autocentranti, le scanalature lucidate, i rivestimenti nanocompositi e la preparazione dei taglienti devono funzionare in perfetta sinergia con la rigidità del mandrino e l'alimentazione del liquido di raffreddamento.
In qualità di team di ingegneri del produttore di punte da trapano SAMHO , non proponiamo mai soluzioni generiche da catalogo per leghe complesse. Studiamo la stabilità della macchina, la potenza operativa e le dimensioni dei lotti per bilanciare la resistenza del tagliente con la durata. Se riscontri continue fratture degli utensili, conicità dei fori o finiture danneggiate nel titanio, non limitarti a sostituire gli utensili e rivaluta l'intera configurazione.
Riduzione degli scarti tramite la personalizzazione della geometria nella produzione in serie di componenti aerospaziali e viti ossee in titanio per uso medicale.
Le punte da trapano standard spesso faticano a soddisfare le diverse esigenze delle staffe aerospaziali e delle viti ossee medicali TC4 ELI. I componenti aerospaziali a parete sottile vibrano sotto tagli pesanti, mentre le viti ossee miniaturizzate richiedono una rettilineità del foro profondo fino a 8D. In entrambi i casi, piccole bave in uscita o lacerazioni interne del foro comportano lo scarto immediato.
Durante le nostre lavorazioni di rettifica personalizzate, modifichiamo lo spessore dell'anima, la conicità posteriore e gli angoli di spoglia delle punte in metallo duro per il titanio, in modo da adattarle perfettamente alla rigidità fisica del componente. Se riscontrate problemi con i rapporti di foratura profonda o con le vibrazioni su pezzi a parete sottile, inviateci i disegni del pezzo e i dettagli del fissaggio, così i nostri ingegneri potranno configurare una geometria della scanalatura personalizzata.
Linee guida sui parametri di taglio per la pianificazione della produzione CNC: velocità del mandrino, avanzamento per giro e soglie di cambio utensile.
La foratura del titanio non ammette praticamente alcun margine di processo: lavorare al di fuori dell'area target provoca un rapido collasso termico. Per il Ti-6Al-4V, con una pressione di oltre 30 bar e un'eccentricità inferiore a 3 micron, si consiglia una velocità superficiale (Vc) compresa tra 28 e 42 m/min. Mantenere il carico del truciolo stabile tra 0.03 e 0.08 mm/giro per tagliare le zone incrudite senza attrito.
Non aspettate mai che i monitor di carico del mandrino emettano un allarme prima di sostituire la punta del trapano con una in titanio. Stabilite un protocollo rigoroso per la durata dell'utensile: ispezionate il fianco secondario con una lente d'ingrandimento ottica a intervalli fissi di fori, rimuovendo l'utensile quando l'usura del fianco raggiunge 0.15 mm o i trucioli passano da grigio argento a nastri viola. Se state avviando una produzione per il settore aerospaziale o medicale, contattateci fornendoci le specifiche del materiale per confrontare insieme velocità e avanzamenti.






