
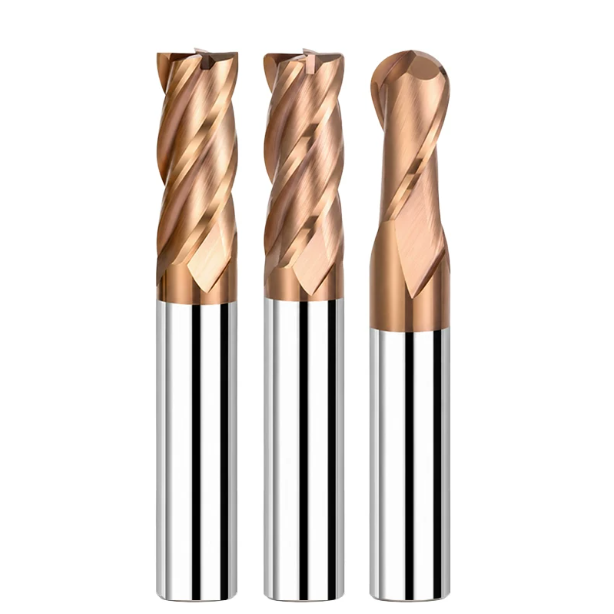
Il y a trois mois, un atelier de moules de précision de l'Ohio nous a envoyé une vidéo d'un arrêt d'urgence. Une fraise hémisphérique à six dents s'est brisée net en deux après quatre minutes d'usinage sur une machine cinq axes. La pièce était en acier à outils pour travail à froid de 1.2379 pouce (D2), trempé à 64 HRC. L'opérateur a immédiatement mis en cause un substrat en carbure fragile et des avances trop rapides.
Notre analyse à distance des courbes de charge de la broche et des données d'inspection sur site a révélé une tout autre réalité. Le faux-rond résiduel du porte-outil atteignait 7 microns, l'entrée en fraisage en avalant ne comportait pas de décélération de l'arc et le revêtement a cédé sous l'effet du pic de friction à 900 °C lors de la coupe à sec. Forts de plus de seize années d'expérience dans l'assistance aux ateliers d'outillage américains et européens, nous avons rencontré ce type de défaillance à de nombreuses reprises.
Lorsque la dureté de la matière atteint 60 HRC, les méthodes d'usinage conventionnelles deviennent contre-productives. Les opérateurs ont souvent tendance à réduire la vitesse de broche pour « protéger » l'arête de coupe, ce qui accélère la rupture. Utiliser correctement une fraise HRC65 ne se résume jamais à la valeur nominale indiquée sur l'emballage. Le fraisage de l'acier trempé est une lutte à l'échelle microscopique contre les chocs mécaniques cycliques et le frottement extrême.
- Préparation du substrat et des bordsUne fraise en carbure monobloc exige un grainage extrêmement fin et une résistance à la rupture transversale élevée. Un angle de coupe négatif induit un champ de contraintes compressives, tandis que l'affûtage du tranchant détermine si l'outil cisaille proprement ou s'il s'entaille au contact des carbures de la matrice dure.
- Disposition du noyau et de la flûtePour toute fraise en acier trempé, le diamètre du noyau et l'espacement inégal de l'hélice déterminent la rigidité structurelle lors des coupes à long porte-à-faux.
- Barrière thermiqueLes couches de revêtement avancées HRC65 pour fraises en bout doivent former une couche d'oxyde protectrice dense sous l'effet de la chaleur extrême. Sans cette barrière, le liant cobalt ramollit en quelques secondes.
Une fois le faux-rond limité à 3 microns à l'aide de porte-pièces à frettage, la dynamique de la trajectoire d'outil détermine le résultat. Pourquoi les vitesses de coupe standard du catalogue provoquent-elles encore des micro-écaillages inattendus dans les angles profonds des cavités ?
Logique fondamentale du choix des outils : pourquoi les outils en carbure conventionnels s’ébrèchent-ils instantanément sur l’acier HRC65 ?
Utilisez une fraise à usage général sur de l'acier à outils de dureté 65 HRC, et vous entendrez un craquement sec presque immédiatement. Nombre d'opérateurs réduisent instinctivement l'avance ou ralentissent la vitesse de broche. Ce changement a généralement pour conséquence d'user l'outil de remplacement encore plus rapidement. Une vidéo haute vitesse montre que les matériaux ultra-durs produisent une zone de déformation plastique extrêmement étroite. Une fraise à angle de coupe positif standard ne peut pas cisailler ce matériau proprement ; elle laboure et écrase l'acier jusqu'à ce que le tranchant se rompe sous tension.
Ce contact extrême supprime l'amortisseur élastique sur lequel reposent les outils à usage général. Sous des pressions de contact considérables, la matrice de liant au cobalt se ramollit et perd son adhérence aux grains de carbure de tungstène. Lors du choix d'une fraise en bout haute performance HRC65, notre première tâche consiste à dissiper un mythe répandu : l'objectif n'est pas d'obtenir un tranchant rasoir qui glisse sur l'acier. Il faut plutôt un micro-profil rigide qui redirige les forces de coupe en compression pure avant que la pointe de l'outil ne se brise.
Analyse empirique de la granulométrie du substrat : équilibre entre résistance aux chocs et dureté dans le choix des fraises en carbure
Les machinistes partent souvent du principe qu'une granulométrie plus fine ou une dureté plus élevée sont toujours préférables. Des essais de traction et de fraisage sur des nuances de 0.2 µm et de 0.5 µm révèlent un compromis plus complexe. Les nuances submicroniques, inférieures à 0.2 µm, atteignent une dureté extrême supérieure à 93 HRA, mais leur ténacité à la rupture chute brutalement. Un seul point dur, dû à un traitement thermique irrégulier, peut briser l'outil comme du verre.
Lors de nos essais sur le terrain pour la sélection de fraises en carbure, nous privilégions une matrice à 8 % de cobalt associée à une structure granulaire submicronique de 0.4 à 0.6 µm. Cette composition entraîne une perte de dureté brute inférieure à 0.5 HRA par rapport aux nuances ultrafines. En contrepartie, elle conserve une résistance à la rupture transversale supérieure à 4 000 MPa. Cette ténacité accrue prévient la casse des dents lors de coupes interrompues dans l'acier Caldie ou D2 trempé.
De l'écrasement au micro-écaillage : mécanismes de défaillance des fraises en acier trempé lors de coupes extrêmes (HRC 60–68)
Au microscope d'atelier grossissant 200x, l'usure normale et la rupture catastrophique présentent des aspects totalement différents. Lors d'essais de fraisage à sec avec une fraise en acier trempé dédiée, le processus de défaillance débute lorsque le nanorevêtement s'use. Le liant au cobalt exposé se ramollit aux alentours de 800 °C. La face de coupe subit alors un affaissement plastique à l'échelle micrométrique, détruisant le support mécanique situé derrière le rodage.
Dès que l'affaissement du plastique modifie le profil du tranchant, le frottement de coupe augmente brusquement. Des microfissures se propagent le long des joints de grains du carbure et se transforment en ébréchures visibles sur le tranchant. Les opérateurs incriminent souvent les vitesses d'avance élevées, mais nos données montrent que le sous-dépassement est la principale cause. Lorsque l'épaisseur du copeau devient inférieure au rayon d'affûtage du tranchant, l'outil frotte et écrouit la surface au lieu de la couper.
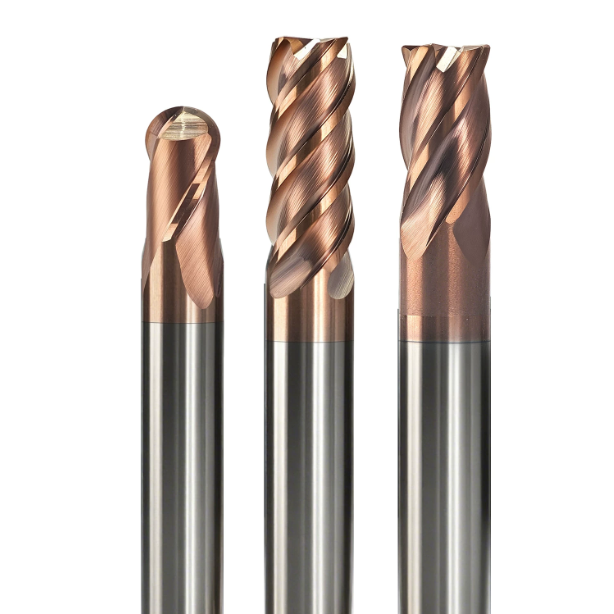
La géométrie détermine la durée de vie : géométrie de la fraise en bout HRC65 et paramètres de renforcement des arêtes
De nombreux ingénieurs se fient entièrement aux valeurs de dureté indiquées dans les catalogues et aux noms commerciaux des revêtements. Or, si la microgéométrie présente un défaut, même le meilleur substrat en carbure s'usera en seulement deux passes. Lors d'un audit réalisé dans un atelier suisse de moules médicaux usinant un acier de métallurgie des poudres de dureté 63 HRC, des outils identiques ont présenté une durée de vie trois fois supérieure. Cette différence s'expliquait par la qualité de l'affûtage des cannelures et le profil de micro-rodage du tranchant.
Les outils conçus pour les matériaux trempés présentent un aspect émoussé lors de l'inspection. L'optimisation de la géométrie des fraises en bout HRC65 nécessite un équilibre entre la résistance du coin et la résistance à la coupe. Nous remplaçons les angles de dépouille positifs standard par des angles de dépouille nuls ou négatifs et épaississons le fond de la goujure avec un rayon de raccordement généreux. Ceci dirige les forces de coupe vers le cœur de l'outil plutôt que de laisser une pointe non soutenue encaisser l'impact.
Angle de coupe négatif et angle de dépouille en T : caractéristiques de conception essentielles pour éviter l’écaillage des outils de fraisage à haute dureté
Les fraises de finition standard utilisent des angles de dépouille positifs pour faciliter le cisaillement. Sur l'acier à moules trempé, ce fin coin se fracture dès la première passe. Nos données d'affûtage confirment que les angles de dépouille radiaux doivent rester compris entre -8° et -12°. Bien qu'un angle de dépouille négatif augmente la pression radiale sur l'outil, il dirige le vecteur de coupe principal directement vers le corps de l'outil. Ceci crée un état de contrainte hydrostatique qui supprime la fissuration par traction entre les grains de carbure.
Pour optimiser la durée de vie d'un outil de fraisage à haute dureté, combinez un angle de coupe négatif avec une arête de coupe en T optimisée et un affûtage contrôlé. Un tranchant trop affûté s'écaille dès les deux premiers mètres de coupe. L'ajout d'un chanfrein de 0.03 à 0.05 mm de large à -15°, associé à un affûtage de 10 à 15 microns, renforce le tranchant et le protège des chocs. Le frottement génère également une chaleur localisée dans la zone de cisaillement, ce qui ramollit l'acier et assure une coupe stable.
Noyau variable et hélice inégale : ratios empiriques pour éliminer le bavardage auto-excité
Le broutage est bien plus destructeur pour les outils en carbure monobloc que l'usure progressive en dépouille. Lors du dépannage d'une matrice d'emboutissage à Détroit, nous avons constaté que des passes de plus de 0.1 mm de profondeur provoquaient un broutage important et des marques ondulées en surface. L'inspection de l'outil a révélé le problème : les cannelures profondes ne représentaient que 58 % du diamètre extérieur de l'outil au niveau du noyau. La forte résistance à la coupe entraînait une déviation et un broutage de l'outil.
Pour la finition de l'acier trempé, nous augmentons le diamètre du noyau à 65 % ou 72 % du diamètre extérieur et utilisons un cône arrière renforcé. Afin de rompre la résonance harmonique, nous combinons des angles d'hélice variables (par exemple 38°/41°) avec un espacement inégal des goujures (par exemple 88°/92°). Cette géométrie limite l'évacuation des copeaux, mais les passes radiales légères produisent des copeaux très fins. La rigidité de l'outil ainsi obtenue stabilise la coupe et empêche l'écaillage prématuré.
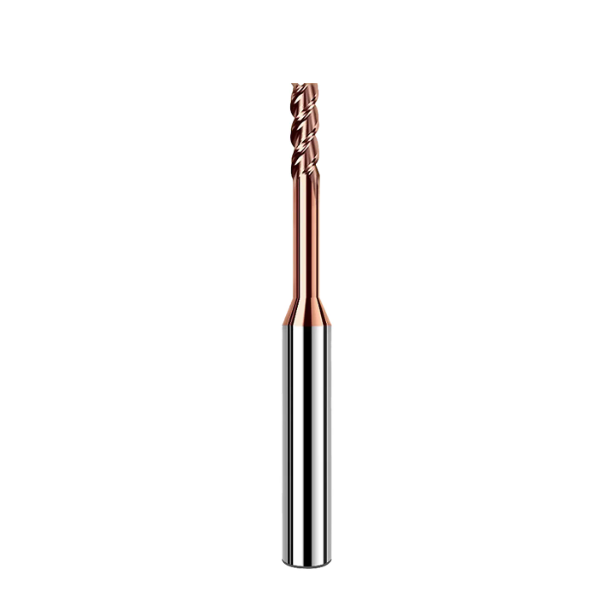
Équilibre entre le nombre de goujures et la rigidité : choisir la bonne configuration pour les fraises en bout HRC65 (4 goujures, 6 goujures ou plus ?)
Dans de nombreux ateliers, les machinistes utilisent des fraises à 4 dents pour tous les métaux durs. D'autres optent directement pour des fraises à 6 ou 8 dents pour la finition à grande vitesse. Chaque outil possède une section transversale fixe. L'ajout d'une dent oblige à réduire la gorge d'évacuation des copeaux ou à amincir le noyau de l'outil. Il est impossible d'ajouter des arêtes de coupe sans réduire le dégagement des copeaux.
L'usinage de finition des métaux trempés repose sur un faible engagement radial (ae) et des vitesses d'avance de table élevées (Vf). Les copeaux obtenus sont extrêmement fins, ce qui rend la capacité de la gorge moins critique. Lors du choix de la configuration des goujures d'une fraise en bout HRC65, l'objectif principal est d'équilibrer la rigidité du noyau et l'évacuation instantanée des copeaux. Un plus grand nombre de goujures répartit les charges d'impact sur plusieurs dents tout en maintenant des taux d'enlèvement de matière élevés.
Fraises à 4 ou 6 dents pour acier trempé : limites de porte-à-faux en fraisage latéral et en fraisage de profil
Le nombre de goujures détermine la limite supérieure des vitesses d'avance lors du profilage et du contournage peu profonds. Lors d'essais comparatifs dans une usine de moules automobiles du Michigan, nous avons comparé des outils maintenus dans un porte-à-faux réduit de 3D. À 12 000 tr/min, un outil à 6 goujures a permis une avance de table supérieure de 50 % à celle d'une fraise standard à 4 goujures. L'engagement plus précis des dents a stabilisé les forces de coupe et produit des finitions de flancs comparables à celles obtenues par rectification.
Augmenter le porte-à-faux de l'outil au-delà de 4D modifie complètement la dynamique de coupe. Une fraise à 6 dents crée un frottement latéral continu sur les longues tiges, générant des contraintes de torsion. Les irrégularités de la pièce provoquent alors des vibrations à haute fréquence. Lors de l' usinage d'acier trempé avec de longs porte-à-faux, la fraise à 4 dents est préférable à celle à 6 dents. Son espacement plus large entre les dents lui permet de fléchir et de reprendre sa forme initiale proprement, sans ébréchure.
Gestion des cavités de moule profondes et des angles aigus : équilibre entre l’évacuation des copeaux et la largeur de coupe pour l’acier HRC62
Les rainures profondes et les rayons de courbure internes serrés présentent le risque le plus élevé de rupture d'outils dans les cavités de moules. Lors du diagnostic de plaques d'usure de dureté 62 HRC, nous avons constaté que les outils cassaient systématiquement dans les angles internes. L'analyse de la trajectoire d'outil a révélé que l'angle d'engagement de la fraise variait brusquement de 30° à 180° dans les virages serrés. Cette variation brusque provoque un encrassement des cannelures par les copeaux en un demi-tour, entraînant une accumulation de chaleur et une rupture catastrophique de la pointe.
Pour les rainures étroites et les angles, une règle simple s'applique : moins de goujures et des gorges d'évacuation des copeaux plus larges. Même pour la finition, une fraise en acier HRC62 dans un angle profond doit avoir une géométrie à 4 goujons avec dégagement au col. Programmez une entrée en arc ou trochoïdale, en maintenant le pas radial entre 2 % et 5 % du diamètre de l'outil. Un jet d'air à haute pression permet ensuite d'évacuer les copeaux facilement et d'éviter le colmatage des dents.
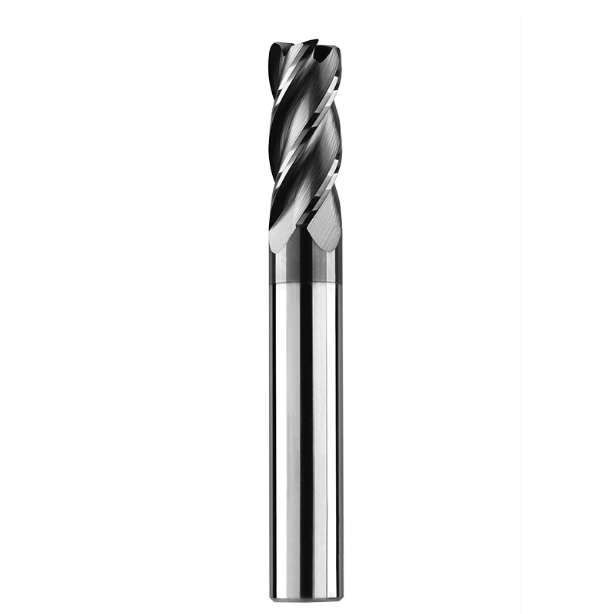
Résistance et adhérence des revêtements en conditions réelles de température : revêtements de fraises HRC65 et solutions de coupe à sec à haute température
Lorsque les arêtes de coupe s'usent rapidement, les opérateurs incriminent souvent la dureté du revêtement et recherchent des valeurs supérieures à 3 800 HV. Lors de nos tests sur des pièces de 65 HRC, le frottement dans la zone de contact entraîne régulièrement des températures locales dépassant 900 °C. Les environnements thermiques extrêmes exigent bien plus qu'une simple dureté à température ambiante. La barrière d'oxydation du revêtement, sa stabilité thermique et son adhérence au substrat en carbure sont déterminantes pour la durabilité de l'outil.
Si un revêtement s'écaille sous l'effet d'un choc thermique précoce, le substrat nu subit une usure par diffusion rapide. Lors de l'élaboration de notre stratégie de revêtement pour fraises HRC65, nous ne nous basons pas sur les valeurs Vickers standard des catalogues. Nous nous concentrons sur la capacité du film à former rapidement une couche d'oxyde protectrice sous une chaleur soutenue. Un revêtement efficace agit comme un bouclier thermique, permettant à la chaleur de coupe d'adoucir la zone de cisaillement tout en maintenant le carbure du cœur à une température basse.
Analyse des performances des revêtements nanocomposites AlTiSiN/TiSiN : résistance à l’écaillage des fraises en carbure monobloc pour acier trempé HRC65
Les revêtements AlTiN standard se dégradent et s'oxydent rapidement à des températures supérieures à 800 °C. En Suède, nous avons testé des revêtements spéciaux sur des aciers à outils pour travail à chaud de dureté 64 HRC. Le revêtement nanocomposite TiSiN a surpassé les revêtements monocouches classiques. L'ajout de silicium forme une matrice de nitrure de silicium amorphe (Si₃N₄) autour des joints de grains. Cette barrière empêche le glissement intergranulaire et élève le seuil d'oxydation au-delà de 1100 °C.
L'adhérence interfaciale est tout aussi cruciale lors du fraisage latéral interrompu. Sur une fraise en carbure monobloc HRC65, les structures nanocomposites TiSiN résistent à la propagation des microfissures sous l'effet de chocs cycliques importants. Lors des tests d'adhérence par rayure, ces films atteignent systématiquement plus de 80 N. Cette résistance d'adhérence empêche l'écaillage et le délaminage des arêtes. Une couche d'oxyde durable et auto-cicatrisante se forme sur la face de coupe, assurant une usure prévisible et lente de la face de dépouille.
Air froid ou lubrification minimale (MQL) ? Directives relatives au bris de copeaux et au refroidissement pour prévenir la fissuration thermique lors du fraisage à grande vitesse de l’acier trempé
Inonder la zone de coupe d'un liquide de refroidissement sur de l'acier dur est un moyen infaillible de casser le carbure. Le tranchant atteint environ 1000 °C pendant la coupe, puis est refroidi brutalement dès sa sortie. Ces cycles thermiques extrêmes créent en quelques minutes des microfissures en forme de peigne, perpendiculaires au tranchant. Ces fissures thermiques entraînent rapidement un écaillage structurel du tranchant et la rupture des dents.
Pour le fraisage à grande vitesse de matériaux durs, privilégiez la coupe à sec avec un jet d'air comprimé propre. L'objectif n'est pas de refroidir l'outil, car la chaleur locale contribue à ramollir la zone de cisaillement. L'air comprimé évacue instantanément les copeaux chauds et abrasifs, évitant ainsi leur réusinage par les goujures. Dans les cavités profondes sujettes à l'accumulation de chaleur, ajoutez un système de lubrification minimale (MQL) avec un débit de 10 à 20 ml/h d'huile végétale afin de réduire le frottement sans provoquer de choc thermique.
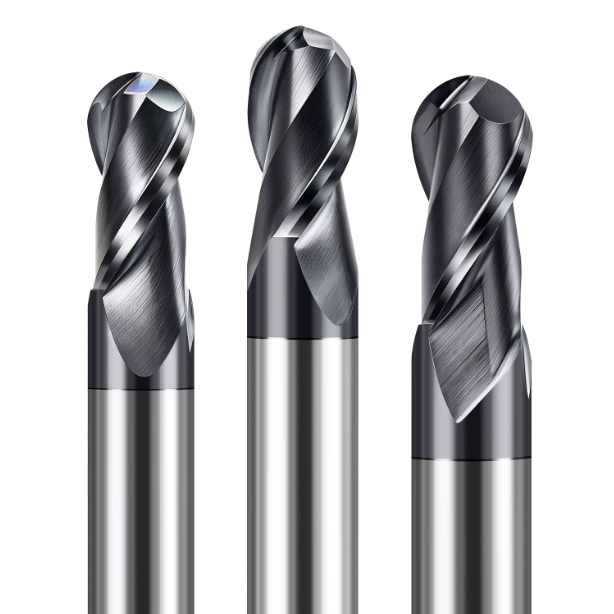
Paramètres testés en atelier : Principes fondamentaux de coupe et stratégies de trajectoire d’outil pour l’usinage de l’acier trempé par fraises en bout
Lors de la coupe de métaux d'une dureté supérieure à 60 HRC, de nombreux opérateurs réduisent la vitesse de coupe (Vc) pour protéger l'outil. Cette pratique s'avère souvent contre-productive. Les faibles vitesses de coupe empêchent la zone de cisaillement d'atteindre un échauffement suffisant pour ramollir le matériau. La charge sur la broche augmente brusquement, provoquant une usure abrasive rapide par frottement direct contre la matrice dure. La relation entre la vitesse de coupe, la profondeur axiale (ap) et la largeur radiale (ae) exige une stratégie différente pour les aciers durs.
Lors du réglage d'une fraise pour acier trempé , notre règle de base est simple : limiter la largeur radiale, augmenter la profondeur axiale et accroître la vitesse de coupe. Sur les aciers de dureté 62 à 65 HRC, nous utilisons des vitesses de coupe comprises entre 100 et 160 m/min. Nous maintenons un faible engagement radial, généralement entre 2 % et 8 % du diamètre de la fraise. Ce faible arc de contact permet aux copeaux d'évacuer la chaleur de coupe avant qu'elle n'atteigne la pointe de l'outil.
Fraisage trochoïdal et finition à grande vitesse : algorithmes de compensation dynamique pour ae et fz
Lors de l'usinage par passes latérales peu profondes, les programmeurs utilisent souvent les valeurs d'avance par dent (fz) directement issues des catalogues d'outillage. Ceci entraîne généralement des temps de cycle trop longs et un frottement excessif de l'outil. Lorsque la largeur radiale descend en dessous de 10 % du diamètre de l'outil, l'épaisseur réelle du copeau (hm) est bien inférieure à l'avance par dent programmée. Sans compensation de l'amincissement du copeau, l'épaisseur réelle de celui-ci devient inférieure au rayon d'affûtage, ce qui provoque un frottement de l'outil et un écrouissage de la coupe.
Pour le fraisage trochoïdal ou la finition radiale légère, nous appliquons des formules de compensation pour augmenter les avances de 1.5 à 2.5 fois. Ceci garantit une entrée nette de l'arête dans la zone de cisaillement. Aux angles de la trajectoire d'outil, les changements de direction brusques sont remplacés par des boucles trochoïdales ou des arcs de cercle progressifs. Lisser l'angle d'engagement permet de prévenir les pics de force bien mieux que de modifier la commande d'avance sur le pupitre de commande de la machine.
Stratégies d'usinage des zones de discontinuité de contrainte dans les aciers à moules trempés (D2, Cr12MoV, NAK80)
Les aciers à outils trempés et revenus présentent rarement des contraintes internes uniformes. Dans un atelier de moulage par injection en Italie, nous avons analysé les déformations d'ébauche sur de grands blocs en acier D2 de 62 HRC. Les gradients de refroidissement près du noyau et des trous de boulons entraînaient des variations locales de dureté de 3 à 4 HRC, générant des contraintes de traction résiduelles élevées. L'usinage de ces zones à une vitesse d'avance constante transforme une légère déviation de l'outil en un choc brutal.
Sur les aciers à haute teneur en carbone et en chrome, nous remplaçons les passes profondes en une seule étape par un usinage à angle Z constant et des décalages légers. À proximité des cavités profondes, des nervures ou des arêtes traitées thermiquement, nous programmons une zone de réduction d'avance de 20 à 30 %. Nous effectuons également une passe de semi-finition pour éliminer les variations de surface dues au traitement thermique de relaxation des contraintes. Le lissage des variations de matière au micron près permet de maintenir les forces de coupe stables et dans les limites d'élasticité de l'outil.

Plaintes fréquentes des clients et dépannage sur site dans les ateliers de l'Ouest
Environ 70 % des problèmes de qualité d'outillage signalés sur l'acier dur sont dus à des erreurs de réglage ou à des chocs thermiques. Nos sections précédentes ont abordé la ténacité du noyau, les angles de coupe négatifs avec micro-rodage, les revêtements de barrière thermique et les trajectoires d'outil radiales légères. L'environnement d'atelier introduit des variables imprévisibles, comme le jeu des glissières ou l'encrassement des alésages de pinces. Un simple problème de réglage peut compromettre un processus de coupe pourtant fiable.
Si vous utilisez une fraise en acier trempé qui casse prématurément, ne vous contentez pas de réduire la vitesse d'avance ou de mettre au rebut la série. Arrêtez la broche et examinez la cause de la panne. Observez le tranchant à la loupe pour déterminer s'il s'est ébréché suite à un impact ou fissuré sous l'effet de la chaleur. Le contrôle du faux-rond total de l'ensemble au niveau de la broche permet généralement d'identifier la cause du problème en quelques minutes.
Usure prématurée de la pointe ou fissuration thermique ? Critères rapides sur site pour déterminer la fin de vie de l’outil
Un éclairage insuffisant en atelier peut faire passer l'usure en dépouille pour une simple abrasion. Nous inspectons systématiquement les arêtes usées à l'aide d'un microscope de poche grossissant 50x. Une surface d'usure lisse et uniforme, inférieure à 0.1 mm de large et présentant un léger éclat métallique, indique une usure normale en dépouille. De fines fissures en forme de peigne, perpendiculaires au tranchant, ou des cratères en forme de coquille signalent une fissuration par fatigue thermique due à des chocs thermiques cycliques.
Si vous constatez des fissures thermiques sur un acier d'une dureté supérieure à 60 HRC, vérifiez d'abord la pression de votre souffleur d'air ; elle doit rester supérieure à 0.6 MPa. Coupez l'alimentation en liquide de refroidissement, utilisez de l'air sec pour évacuer les copeaux et réduisez la vitesse de coupe de 10 à 15 % afin de stabiliser la température. Si l'examen au microscope révèle une usure nette en dépouille qui se propage trop rapidement sans microfissures, réduisez la profondeur de coupe radiale et augmentez la charge de copeaux pour favoriser la dissipation de la chaleur vers les copeaux.
Faux-rond du porte-outil et équilibrage dynamique de la broche : comment éviter qu’un faux-rond radial supérieur à 3 µm ne ruine un lot entier de fraises en carbure monobloc ?
En fraisage de matériaux durs, le faux-rond radial influe directement sur la durée de vie de l'outil. Lorsque la profondeur de passe radiale est réglée à une valeur précise de 0.05 à 0.1 mm, un faux-rond de 5 microns signifie qu'une dent supporte presque le double de la charge de coupe. La dent opposée effleure à peine la surface de coupe. Ce choc cyclique provoque rapidement la fracture de la dent surchargée, déclenchant une réaction en chaîne qui casse les autres goujures.
Pour l'usinage de matériaux à haute dureté avec des pinces ER standard, vérifiez le faux-rond total à l'aide d'un comparateur, à 1.5D le long de la queue. Si l'aiguille dépasse 3 microns, la durée de vie de l'outil sera réduite, quelle que soit la nuance de carbure. Pour les aciers trempés, montez chaque fraise en carbure monobloc dans un mandrin à frettage ou hydraulique équilibré à G2.5 au-delà de 15 000 tr/min. Maintenir le faux-rond en dessous de 3 microns est essentiel pour une durée de vie optimale de l'outil.






