
Conçu pour l'excellence dans les aciers traités thermiquement et pré-trempés
Présentation du produit
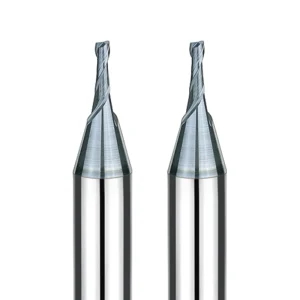
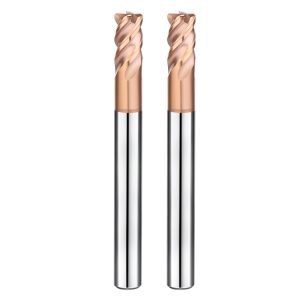
Les fraises en acier haute performance de SAMHO sont spécialement conçues pour répondre aux exigences de la fabrication de moules modernes et de composants de précision. Optimisées pour des matériaux allant de l'acier au carbone standard aux aciers trempés à haute dureté (jusqu'à 65 HRC), ces fraises offrent la stabilité thermique et la rigidité structurelle nécessaires aux opérations CNC à grande vitesse. Que vous effectuiez une ébauche ou une finition de précision, nos fraises sont la solution idéale. fraises en bout garantir une disponibilité maximale et une intégrité de surface supérieure.
Principales caractéristiques techniques
Substrat en carbure de qualité supérieure de taille inférieure au micron
Dureté et résistance supérieures : Fabriquées en carbure à grains ultrafins, nos fraises en acier offrent une dureté proche de celle du diamant. Elles conservent ainsi un tranchant exceptionnel même dans les conditions de forte contrainte liées à l'usinage d'aciers à haute résistance et traités thermiquement.
Technologie de nano-revêtement avancée
Protection thermique pour la découpe à grande vitesse : Chaque outil est doté de revêtements spéciaux (tels que AlTiN ou AlCrN) capables de résister à des températures d'oxydation allant jusqu'à 1100 °C. Ceci réduit considérablement la friction et l'accumulation de chaleur, permettant un usinage à sec efficace ou des opérations de lubrification minimale (MQL).
Tolérance de tige ultra-serrée (0–0.003 mm)
Cohérence dimensionnelle inégalée : Nous maintenons une tolérance rigoureuse sur le diamètre de la tige de 0 à 0.003 mm. Cette précision garantit un excellent contrôle du faux-rond et une répétabilité optimale, ce qui est essentiel pour maintenir des tolérances serrées dans les cavités de moules complexes et les pièces de haute précision.
Géométrie optimisée pour une évacuation des copeaux en douceur
Réduction des vibrations et stabilité des procédés : Dotés d'une hélice variable et d'un corps d'outil rigide, nos fraises minimisent les vibrations lors de l'usinage à haute vitesse. Il en résulte des états de surface améliorés et une usure prématurée de l'outil, souvent constatée lors de l'usinage d'alliages d'acier durs.
Caractéristiques du revêtement des mèches de fraisage en acier
| Nom du revêtement | HG | HT | HB | HD |
| Ingrédient | ALTiSi+N | ALTiSi+N | ALTiCR+N | Nano diamant |
| Couleurs et finition | de bronze | de bronze | Gris foncé | Gris foncé |
| Caractéristiques | Dureté ultra élevée, super résistance à l'oxydation, haute densité. | Dureté ultra élevée, super résistance à l'oxydation, haute densité. | Oxydation ultra faible, faible frottement | Résistance à l'usure ultra élevée |
| Dureté | 3700 (HV) | 3500 (HV) | 3500 (HV) | 10000 (HV) |
| Coefficient de frottement | 0.4 | 0.36 | 0.3 | |
| Température de début d'oxydation | 1300 | 1200 | 1100 | 600 |
| Epaisseur de revêtement | 2-4um | 2-4um | 2-4um | 6-10um |
Applications industrielles
Fabrication de moules et matrices : Fraisage de haute précision des cavités de moules, des noyaux et des trous de broches d’éjection dans des aciers pré-trempés et trempés.
Ingénierie automobile : Usinage de composants de châssis et de pièces de moteur à haute résistance.
Électronique grand public : micro-usinage de châssis en acier inoxydable et de composants structurels internes.
Usinage industriel lourd : performances fiables pour l’enlèvement de matière en grande quantité et le profilage intensif des aciers de construction.
FAQ : Fraisage de l’acier et sélection des outils
Q1 : Quel est le principal avantage du carbure par rapport à l'acier rapide pour le fraisage de l'acier ?
Le carbure offre une dureté et une résistance à la chaleur bien supérieures. Cela permet des vitesses de broche et des avances nettement plus élevées, ce qui se traduit par des temps de production plus courts et une durée de vie des outils beaucoup plus longue lors de l'usinage d'aciers abrasifs.
Q2 : Quand dois-je choisir une fraise en bout de 65 HRC plutôt qu'une version de 55 HRC ?
Choisissez la série 65 HRC pour les matériaux ayant subi un traitement thermique complet ou une trempe (comme l'acier H13 ou D2). Pour les aciers au carbone pré-trempés ou standard, la série 55 HRC offre un excellent compromis entre ténacité et rapport qualité-prix.
Q3 : Un liquide de refroidissement est-il nécessaire lors de l'utilisation de forets revêtus d'AlTiN ou d'AlCrN ?
Ces revêtements sont spécialement conçus pour une stabilité à haute température, ce qui les rend idéaux pour l'usinage à sec ou le refroidissement par air. Dans de nombreuses applications sur acier trempé, la coupe à sec prévient les chocs thermiques, susceptibles d'entraîner la fissuration des outils.
Q4 : Comment le nombre de cannelures affecte-t-il le fraisage de l'acier ?
Pour l'acier, les fraises à 4 dents sont la norme car elles offrent un bon compromis entre robustesse et espace d'évacuation des copeaux. Pour les opérations de finition où la qualité de surface est primordiale, on peut utiliser une fraise à plus de 4 dents (6 ou plus) afin d'obtenir un fini plus lisse.
Q5 : Qu'est-ce qui provoque la déviation de l'outil lors du fraisage de cavités profondes ?
La déviation est généralement due à une longueur d'outil excessive ou à des forces de coupe élevées. Pour la minimiser, utilisez l'outil le plus court possible ou un outil à col conique renforcé, et assurez-vous que les paramètres de votre machine CNC correspondent à la dureté du matériau.
Q6 : Les fraises en acier SAMHO peuvent-elles être utilisées pour l'acier inoxydable ?
Oui, nos forets en carbure revêtus d'AlTiN et de TiAlN sont très performants pour l'acier inoxydable. Cependant, pour l'acier inoxydable de la série 300, nous recommandons des ajustements spécifiques de l'avance afin de limiter l'écrouissage.
Q7 : Comment choisir le revêtement approprié pour l'usinage à sec ?
L'AlCrN est le matériau de choix pour l'usinage à sec grâce à sa température d'oxydation élevée (1100 °C). Il crée une couche protectrice d'oxyde d'aluminium qui lubrifie la coupe sans nécessiter de fluide.
Q8 : Quel est l'avantage de la tolérance de tige de 0 à 0.003 mm ?
Cette tolérance très serrée garantit un positionnement parfait de l'outil dans le porte-outil, réduisant ainsi le faux-rond. Un faux-rond réduit se traduit par une usure plus uniforme des cannelures et une précision accrue de la pièce finie.
Q9 : Proposez-vous des fraises spécialisées pour l'ébauche de l'acier ?
Oui, nos fraises d'ébauche sont dotées d'un profil en « épi de maïs » ou brise-copeaux qui fragmente les copeaux en morceaux plus petits, permettant des taux d'enlèvement de matière (MRR) beaucoup plus élevés avec moins de vibrations.
Q10 : Comment optimiser la durée de vie des outils lors de l'usinage d'acier HRC 60+ ?
Assurez une rigidité élevée de la machine, utilisez le revêtement haute dureté approprié (comme AlTiN) et privilégiez une évacuation constante des copeaux par soufflage d'air pour éviter la réusinage des copeaux durcis.