
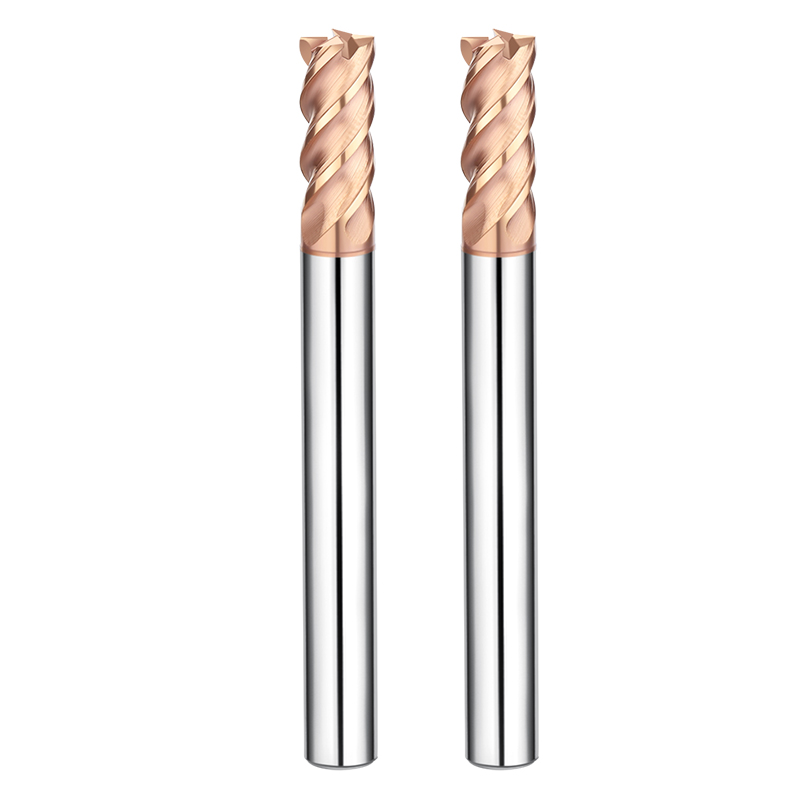
Depuis deux semaines, notre équipe technique travaille quasiment en permanence dans l'atelier de moulage d'un client. Ce client est un fournisseur de second rang pour de grandes marques automobiles européennes, spécialisé dans les moules de fonderie sous pression de grande taille. Ils ont rencontré un problème majeur : lors de la finition de l'acier à moules pour travail à froid Cr12MoV (d'une dureté extrême de 64 à 66 HRC), leurs fraises en carbure « haut de gamme » se bloquaient régulièrement.
Il ne s'agissait pas de cas d'usure normale. Les outils s'ébréchaient de manière intempestive ou se cassaient net au niveau du col. Outre le coût des fraises HRC65 hors d'usage, le véritable désastre résidait dans les fragments cassés logés dans des cavités profondes. Cela a failli rendre inutilisable un moule pour lequel plus de 40 heures d'usinage avaient déjà été investies.
Forts de 16 ans d'expérience en atelier, nous savions que le problème ne se limitait pas à une simple « dureté insuffisante ». Il s'agissait d'un défaut classique d'équilibre entre la ténacité du substrat et la relaxation des contraintes du revêtement – un piège fréquent lors de l'utilisation de fraises en carbure haute performance dans des matériaux ultra-durs avec de longs porte-à-faux. Une idée reçue répandue parmi nos collègues est qu'une dureté HRC 65 est une solution définitive. En réalité, avec des matériaux extrêmement durs, un écart de 2 % dans la concentration du liquide de refroidissement ou un faux-rond infime de 0.005 mm dans un porte-outil à frettage peut transformer un outil haut de gamme en un outil bon pour la casse.
Pour résoudre les problèmes d'évacuation des copeaux et de stabilité thermique, nous avons revu notre stratégie concernant les fraises en carbure sur mesure. Nous avons abandonné la recherche d'une « tranchante » pure et dure au profit d'une « stabilité des arêtes ». Nous avons ignoré les données de laboratoire idéales et nous nous sommes concentrés sur la réalité de l'atelier : comment faire en sorte qu'un outil « morde » de manière fiable dans l'acier trempé sous fortes vibrations.
Avez-vous déjà ressenti ce désespoir ? Vous suivez le manuel technique à la lettre, et pourtant l'outil tombe inexplicablement en panne avant la ligne d'arrivée ?
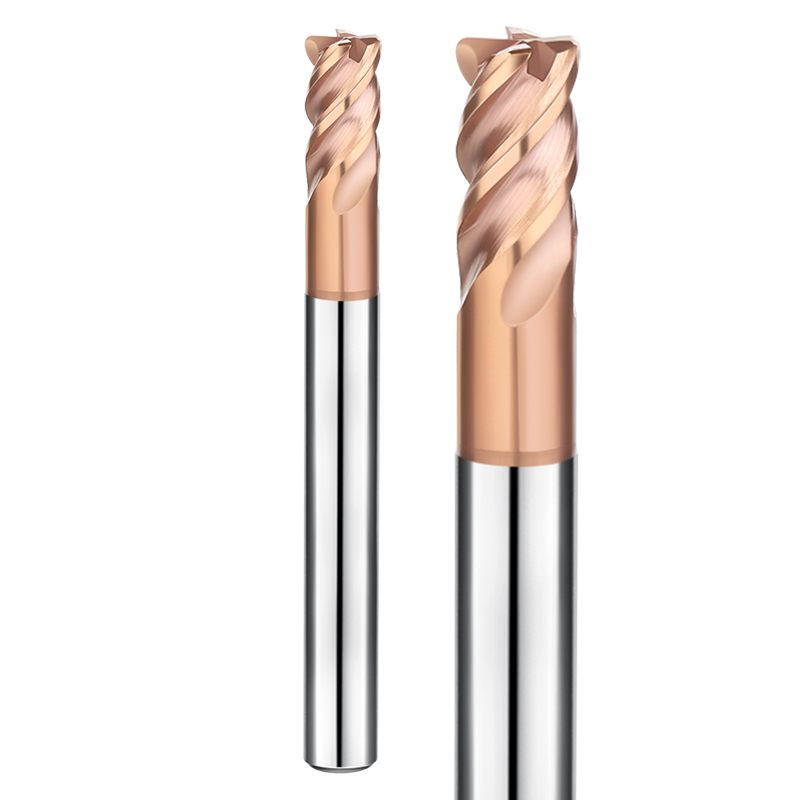
Lors de l'usinage de matériaux à haute dureté, la ténacité du substrat est plus critique que sa dureté.
L'intuition est simple : utiliser l'outil le plus dur pour l'acier le plus dur. Mais seize ans d'expérience sur le terrain nous ont appris le contraire. Au-delà de HRC60, la robustesse de la fraise en carbure pour acier trempé – sa ténacité physique – prime sur la dureté Vickers du revêtement. Si le substrat est trop fragile, c'est comme frapper une pierre avec du verre : c'est dur, certes, mais la moindre variation de force provoque des ébréchures cristallines.
Lors de nos missions de conseil auprès d'ateliers de moulage de précision aux États-Unis et en Europe, nous les incitons souvent à abandonner les outils bon marché qui, malgré leur dureté élevée, manquent de robustesse. En usinage intermittent haute fréquence, les contraintes thermiques s'accumulent instantanément. Si le substrat manque de résistance à la flexion et d'amortissement, ces contraintes entraînent un écaillage immédiat. Nous privilégions les structures à grains ultrafins. Celles-ci permettent à l'outil de conserver son tranchant tout en offrant un léger « amortissement », à l'instar de l'acier à ressort. Cet équilibre est notre critère principal pour les conditions extrêmes.
De HRC55 à HRC65 : Pourquoi les fraises en carbure conventionnelles se brisent-elles lors de l’engagement ?
En dessous de HRC55, une avance trop rapide risque d'accélérer l'usure. Mais au-delà de HRC65, la résistance à l'engagement augmente de façon exponentielle. De nombreuses fraises en carbure conventionnelles se brisent en quelques dixièmes de seconde. La raison ? Leur affûtage ne résiste pas au choc de compression instantané. La pièce ayant perdu sa plasticité, toute la force de coupe est refoulée sur l'arête. Sans protection micrométrique précise, la rupture est inévitable.
Nous avons récemment analysé une défaillance survenue chez un exportateur de moules. Leurs outils standard ont cassé net dès l'engagement de la broche. Au microscope, nous avons observé des fractures fragiles caractéristiques. Ces outils privilégiaient l'espace pour les copeaux au détriment du diamètre du noyau. Sous l'effet de la force de réaction de l'acier HRC65, leur rigidité structurelle s'est effondrée. Ces défaillances ne se contentent pas de détruire l'outil ; elles laissent des marques d'impact irréparables sur une pièce presque finie.
Rapports de substrat observés sur le terrain : comment la résistance aux chocs détermine la durée de vie des fraises en bout HRC65
Lors d'un échange technique avec une entreprise d'ingénierie allemande, nous avons codéveloppé une logique de substrat pour une dureté extrême. Leur obsession portait sur la stabilité : ils exigeaient que les fraises HRC65 conservent une constance dimensionnelle sur un cycle continu de 8 heures. Notre solution ? Augmenter la teneur en cobalt (Co) et utiliser un procédé de frittage sous vide pour éliminer la porosité microscopique.
Oui, une plus grande quantité de cobalt diminue légèrement la dureté théorique. Cependant, la résistance aux chocs ainsi obtenue empêche la propagation des microfissures dans le tranchant. Cette stratégie d'« ajout et de soustraction » nous permet de résoudre les problèmes rencontrés par les professionnels. Nous préférons de loin une usure progressive et prévisible de l'outil à une rupture brutale en pleine coupe. Lorsque vous choisissez des outils pour cette gamme, renseignez-vous sur la résistance à la rupture transversale. C'est un indicateur de performance bien plus fiable qu'une simple fiche technique de dureté.
La véritable haute performance ne réside pas dans la vitesse de broche, mais dans la gestion des contraintes thermiques.
Dans de nombreux ateliers de haute précision, je vois des opérateurs augmenter aveuglément la vitesse de broche pour respecter des délais serrés. Généralement, c'est contre-productif. Lors de l'usinage d'aciers à moules trempés, la véritable valeur des fraises en carbure haute performance ne réside pas dans leur vitesse de rotation maximale, mais dans leur capacité à dissiper efficacement la chaleur. Lorsque les températures de coupe dépassent 800 °C, un outil incapable de gérer les contraintes thermiques par sa conception géométrique développera des microfissures dues à la fatigue thermique. C'est la principale cause de défaillance des outils, bien avant l'usure normale.
Nous avons déjà conseillé un client confronté à des difficultés avec les moules de grands panneaux de carrosserie automobile. Il n'arrivait pas à atteindre les vitesses cibles car ses outils surchauffaient lors de l'usinage à sec. Nous lui avons alors recommandé de réduire la vitesse de broche de 15 % tout en augmentant l'avance par dent. En utilisant les copeaux pour évacuer la chaleur de la pièce, nous avons obtenu un taux d'enlèvement de matière (TEM) plus élevé et une durée de vie des outils accrue. Cette maîtrise de la chaleur est ce qui distingue un outil de coupe standard d'un véritable outil haute performance.
Délamination du revêtement : le fléau du fraisage dur : comment optimiser l’adhérence
Lors du fraisage de précision, dès que le revêtement se décolle, le substrat en carbure s'effondre presque instantanément. C'est comme si un soldat perdait son armure. Cette défaillance se produit généralement à l'extrémité de la pièce, là où la contrainte de cisaillement est maximale. Pour y remédier, nous avons abandonné le sablage classique. Nous utilisons désormais des procédés PVD ou CVD avancés qui intègrent le revêtement nanométrique au sein du réseau cristallin du substrat.
L'an dernier, un fabricant de dispositifs médicaux nous a contactés concernant des problèmes d'écaillage de revêtement. Ses outils s'écaillaient comme de la vieille peinture. Nous avons revu en profondeur le traitement d'interface et conçu un gradient de contrainte spécifique entre les couches de revêtement. Ceci confère au revêtement la flexibilité élastique nécessaire pour résister aux cycles de dilatation et de contraction constants à haute température. Si vos outils s'écaillent par larges zones, l'adhérence de votre revêtement n'est pas adaptée aux chocs thermiques d'un usinage de dureté HRC 65+.
L'importance de l'angle de coupe négatif : pourquoi la dureté HRC65 exige des arêtes « émousseuses »
Les machinistes habitués à travailler l'aluminium sont souvent surpris lorsqu'ils manipulent pour la première fois une fraise en acier HRC65. Ils se demandent : « Pourquoi est-elle si émoussée ? » Cela est dû à l'angle de dépouille négatif intentionnel. Un tranchant rasoir frappant de l'acier HRC65, c'est comme un couteau en verre frappant une pierre : il se briserait instantanément. Grâce à un procédé d'affûtage de précision, nous réalisons un rayon microscopique, ou chanfrein, sur le tranchant. Cela déplace la force de coupe, la détournant de la pointe fragile et la redistribuant dans le corps de l'outil.
Trouver le juste milieu pour la préparation des arêtes de coupe est complexe. Une arête trop émoussée provoque des vibrations ; trop tranchante, elle s'écaille. Nous ajustons ces rayons au micron près en fonction de la rigidité de la machine du client. Dans le domaine des matériaux extrêmement durs, un certain degré d'émoussage est en réalité une forme supérieure de tranchant. Il permet à l'outil de pénétrer la surface sans écaillage microscopique, garantissant ainsi un usinage continu et stable.
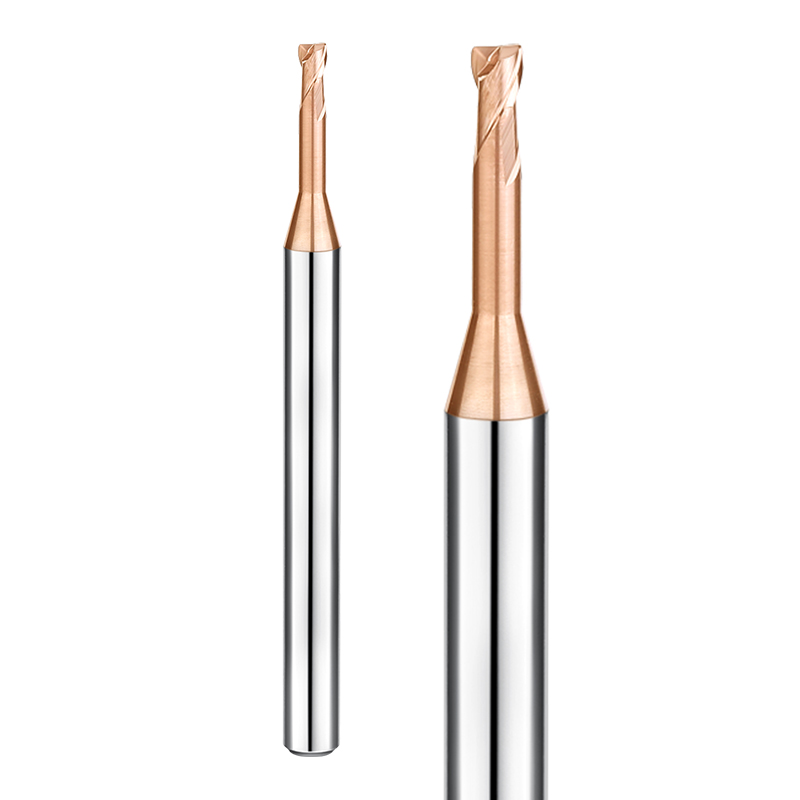
Résolution des vibrations des cavités profondes grâce à des fraises en carbure sur mesure
Les outils standard du catalogue présentent souvent des défaillances lorsque le rapport longueur/diamètre atteint 5:1 ou 8:1. Dès l'entrée en coupe, un sifflement aigu indique que les vibrations sont incontrôlables. Ceci détériore l'état de surface et provoque des fissures de fatigue dans le carbure. Dans ce cas, il ne suffit pas d'ajuster la vitesse de rotation ; il est essentiel d'étudier la conception structurelle d'une fraise en carbure sur mesure.
Le secret pour éliminer les vibrations réside dans la suppression de la résonance. Nous concevons sur mesure le diamètre du col, la conicité et la longueur des goujures afin que la fréquence naturelle de l'outil ne corresponde pas à celle de la broche. Nous privilégions souvent un diamètre de noyau plus important au détriment d'un peu d'espace pour les copeaux. Lors de l'usinage de matériaux à haute dureté, la rigidité prime toujours sur l'évacuation des copeaux.
Porte-à-faux vs rigidité : notre logique de conception du dégagement
Lorsqu'un client doit atteindre une profondeur de 50 mm dans un espace restreint, chaque millimètre compte. Si la tige est trop fine, l'outil dévie de la coupe, compromettant les tolérances. Si elle est trop épaisse, elle frotte contre la paroi de la cavité. Nous utilisons une conception à col conique progressif. Celle-ci associe une goujure courte à un col renforcé, garantissant ainsi une transmission immédiate des forces de coupe à la tige rigide.
Mon conseil : n’utilisez jamais un tranchant long pour une cavité profonde. Un tranchant long augmente la surface de contact avec le matériau, ce qui risque de déformer l’outil. En général, on conserve un tranchant à 1.5 fois le diamètre et on rectifie le reste avec précision pour former un col de cygne. C’est plus coûteux à fabriquer, mais cela permet de doubler la vitesse d’avance et d’avoir l’esprit tranquille, sachant que l’outil ne cassera pas.
Étude de cas : Perturbation due à des angles d'hélice inégaux
Nous avons récemment résolu un problème de perpendicularité pour un client qui usinait un moule de fonderie sous pression HRC65. Les outils standard présentaient une déviation suffisante pour rendre la pièce inutilisable. Nous avons développé une fraise en carbure sur mesure, utilisant un indexage inégal et des angles d'hélice variables (par exemple, une division à 35°/38°). Ceci garantit que les quatre arêtes de coupe entrent en contact avec la matière à des moments et sous des angles différents.
En décalant les points d'entrée, nous avons perturbé physiquement les ondes vibratoires avant qu'elles ne se synchronisent. Même sous forte charge et en conditions de coupe à sec, la machine est restée silencieuse et la finition impeccable. Si vous constatez des ondulations ou des marques de vibration dans vos cavités profondes, il est temps de passer des outils symétriques à une géométrie asymétrique.
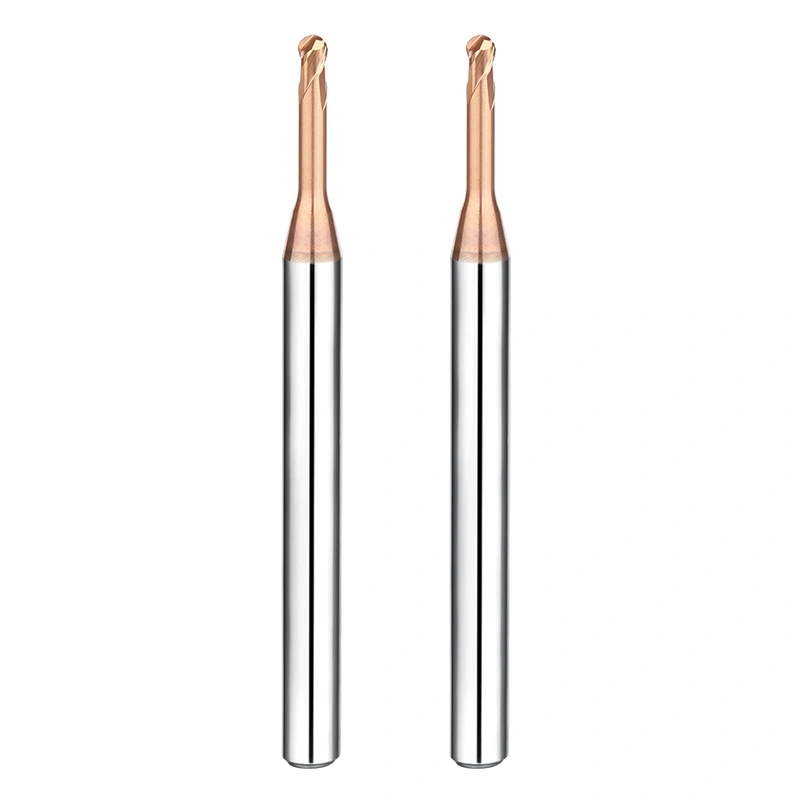
Trois variables « non liées à l'outil » qui déterminent le succès du fraisage HRC65
Beaucoup pensent qu'acheter des fraises haut de gamme suffit à réussir partiellement l'usinage de l'acier trempé HRC65. D'après notre expérience, c'est une simplification excessive et dangereuse. Nous avons vu beaucoup trop de clients utiliser des fraises HRC65 à 300 $ dans des montages obsolètes présentant un faux-rond excessif, ou sur des broches sujettes aux variations de température. C'est comme monter des pneus de Formule 1 sur un vieux camion : non seulement vous n'atteindrez pas les vitesses maximales, mais cette incompatibilité structurelle détruira ces outils coûteux en quelques minutes.
Dès que la dureté de la pièce dépasse HRC60, l'usinage atteint un « équilibre de rigidité ». Outre l'outil lui-même, trois variables déterminent si la coupe est contrôlée ou si l'usinage se limite à un simple enlèvement de matière : la réponse dynamique de la machine, la pénétration du système de refroidissement (air ou brouillard) et le faux-rond au niveau de l'interface de serrage. Sans une optimisation de ces facteurs, même la meilleure fraise en carbure aura du mal à garantir des résultats constants.
Pourquoi votre finition de surface échoue, même avec des fraises en carbure de haute qualité
Mes collègues me demandent souvent pourquoi, malgré l'utilisation des meilleures fraises en carbure pour acier trempé, la surface de leurs moules présente toujours des défauts tenaces, tels que des écailles de poisson ou des vibrations. À une dureté Rockwell C de 65 (HRC 65), l'acier perd les propriétés de déformation plastique des matériaux plus tendres. Les copeaux sont extrêmement fins et pulvérulents. Si votre système (machine, montage et outil) présente ne serait-ce qu'un micron de déformation, l'arête de coupe rebondira au contact. Ces micro-vibrations à haute fréquence sont les véritables responsables d'un mauvais état de finition.
Je conseille toujours aux équipes d'atelier de revoir la conception de leurs trajectoires d'outil. Si la surépaisseur de finition est irrégulière après l'ébauche, les fluctuations soudaines de la force entraîneront une déviation de l'outil. Même avec des outils haut de gamme, des virages à angle droit brusques, au lieu de transitions en arc de cercle douces, rendent impossible l'obtention d'un fini miroir. Il ne s'agit pas d'un défaut de l'outil, mais d'une conception inadaptée aux aciers à haute dureté.
Systèmes de serrage : la clé pour exploiter pleinement le potentiel des fraises en carbure haute performance
Lors du dépannage pour des clients exigeants en Amérique du Nord, nous vérifions en premier lieu les porte-outils. Pour les fraises en carbure haute performance, les pinces ER traditionnelles sont souvent peu fiables pour l'usinage à HRC65. Leur faux-rond radial et leur force de serrage résistent rarement aux forces de réaction importantes. Si le faux-rond dépasse seulement 0.005 mm, une seule arête de coupe supporte deux à trois fois la charge, ce qui entraîne une défaillance prématurée.
Nous recommandons les porte-outils à frettage ou hydrauliques de haute précision. Les porte-outils à frettage assurent un serrage uniforme à 360° et un faux-rond exceptionnellement faible, garantissant ainsi une participation égale de chaque cannelure. Ceci est essentiel pour préserver les nano-revêtements délicats. Pour une durée de vie maximale des outils haute performance, l'interface de serrage doit être aussi rigide qu'un prolongement de la broche de la machine. Si vous utilisez encore une pince de serrage vieille de cinq ans pour des travaux de dureté HRC65, inutile d'investir dans des outils coûteux.
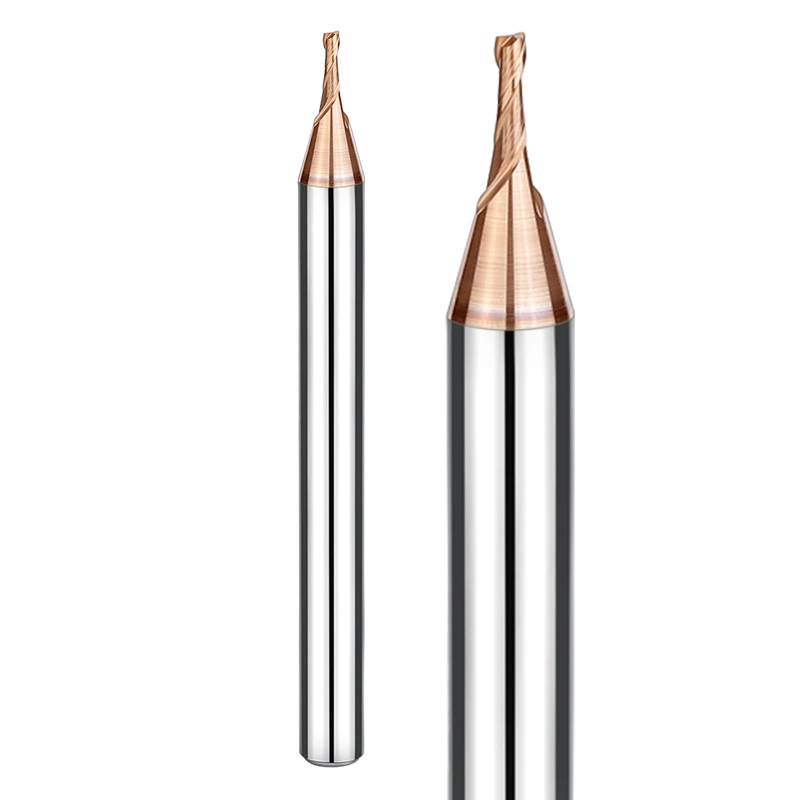
Recommandations pratiques concernant les paramètres d'usinage pour les aciers HRC65+
En atelier, on dit souvent : « Le catalogue est statique ; l’opérateur est dynamique. » Se fier uniquement aux données du fabricant pour un usinage à HRC 65+ est souvent contre-productif. L’objectif est de trouver le point d’équilibre optimal entre la charge machine, la chaleur et la durée de vie de l’outil. Si votre machine est haut de gamme mais que vous constatez un excès d’étincelles, vérifiez votre profondeur de passe radiale (Ae). Maintenez-la entre 5 % et 10 % du diamètre de la fraise. Des passes peu profondes et fréquentes permettent de réduire efficacement les contraintes instantanées sur la fraise en carbure.
L'usinage des métaux durs repose sur la maîtrise du rythme. Pour le fraisage frontal de grandes surfaces, augmentez la vitesse de coupe afin d'accélérer l'évacuation des copeaux par refroidissement à l'air et ainsi éviter les reprises. Ces réglages ne visent pas à optimiser la vitesse, mais la prévisibilité. Si vos performances réelles ne correspondent pas à vos paramètres, n'hésitez pas à nous communiquer les plans de vos pièces ou les conditions d'usinage. Nous serons ravis de réaliser une analyse comparative détaillée pour vous.
Au-delà du manuel : Guide pratique pour l’alimentation et la profondeur
Les plages de dureté indiquées dans les manuels sont souvent trop larges pour être utiles. D'après notre expérience, la logique de coupe doit être radicalement modifiée lorsqu'on passe de HRC55 à HRC65. À HRC60, l'avance est stable ; à HRC65, l'avance par dent (Fz) doit être beaucoup plus faible, généralement comprise entre 0.01 mm et 0.03 mm.
La profondeur de passe axiale (Ap) influe directement sur la fréquence des vibrations. Si vous observez des marques de déviation lors du fraisage latéral, réduisez l'Ap et augmentez l'avance : c'est ce qu'on appelle le fraisage à avance rapide. Cette approche, qui consiste à usiner rapidement et superficiellement, a été perfectionnée au fil des années grâce à l'expérience acquise avec des outils cassés et des pièces mises au rebut. Si vous avez des doutes sur une nuance d'acier à outils spécifique, veuillez nous communiquer la nuance du matériau ; nous pouvons vous fournir des valeurs de référence concrètes et applicables en atelier.
Surveillance de l'usure : comment savoir quand votre fraise HRC65 est usée ?
Lors de l'usinage de pièces à haute dureté, attendre un crissement ou des étincelles est généralement trop tard. Surveillez vos copeaux. S'ils passent du gris clair au violet foncé ou au rouge foncé, l'usure en dépouille de votre fraise HRC65 a dépassé les limites critiques et le revêtement est défectueux.
Recherchez également la « ligne blanche » à l'extrémité de l'outil. Sous grossissement, une bande de réflexion blanche indique que le substrat est exposé. Forcer davantage l'outil risque de le casser à l'intérieur de la pièce. Nous vous recommandons de tenir un registre d'usinage. Utilisez les données d'usure de la première pièce pour définir un cycle de remplacement pour le lot. Si la durée de vie de vos outils vous intrigue, envoyez-nous des photos des traces d'usure. Nous pouvons généralement déterminer si le problème provient de vos paramètres ou de la configuration de l'outil lui-même.






