Conçu pour des finitions de surface impeccables et un usinage de géométrie complexe
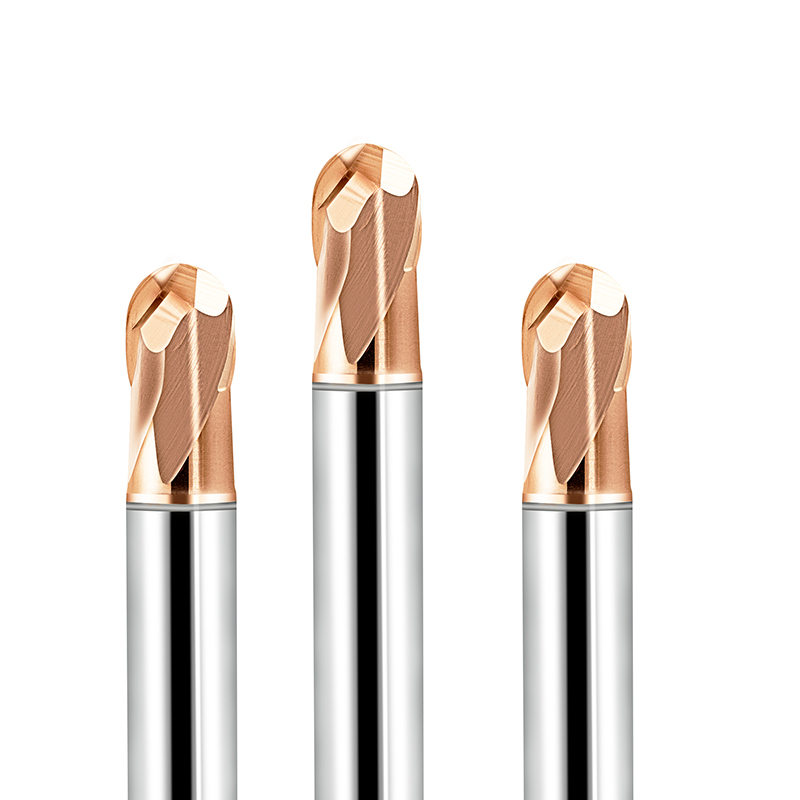
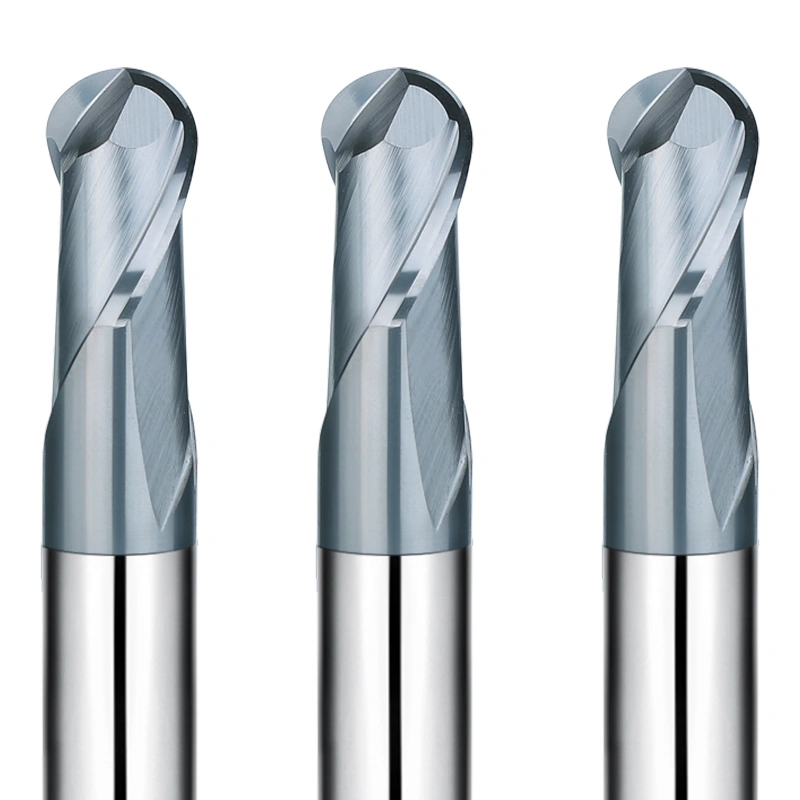
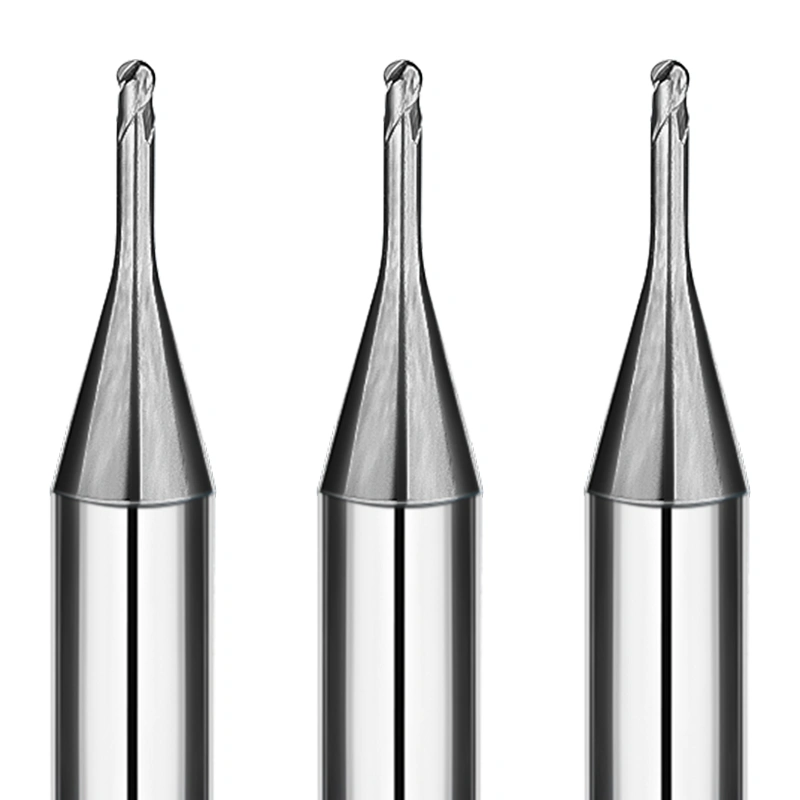
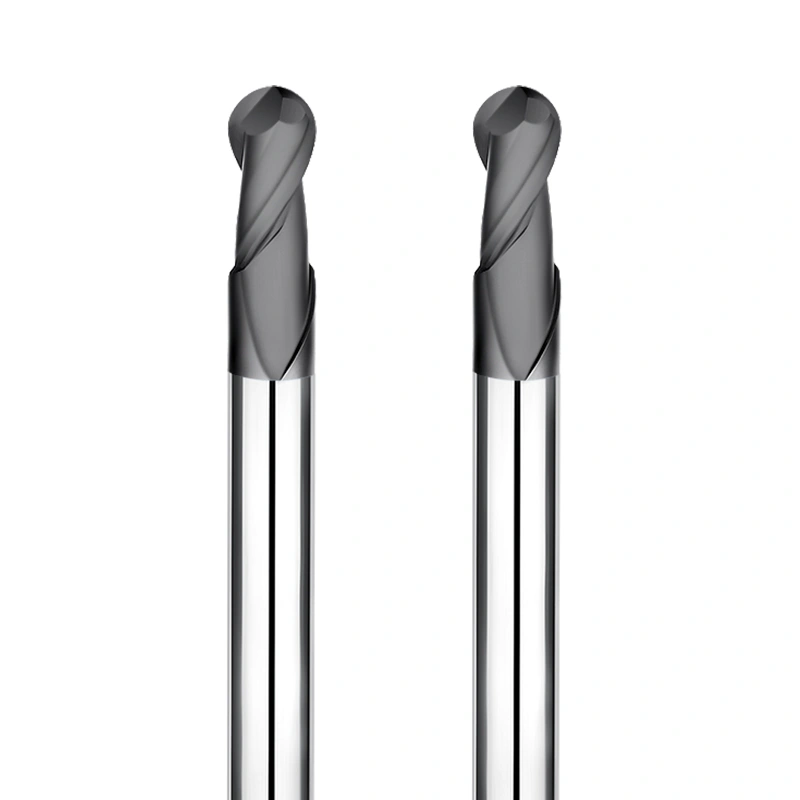
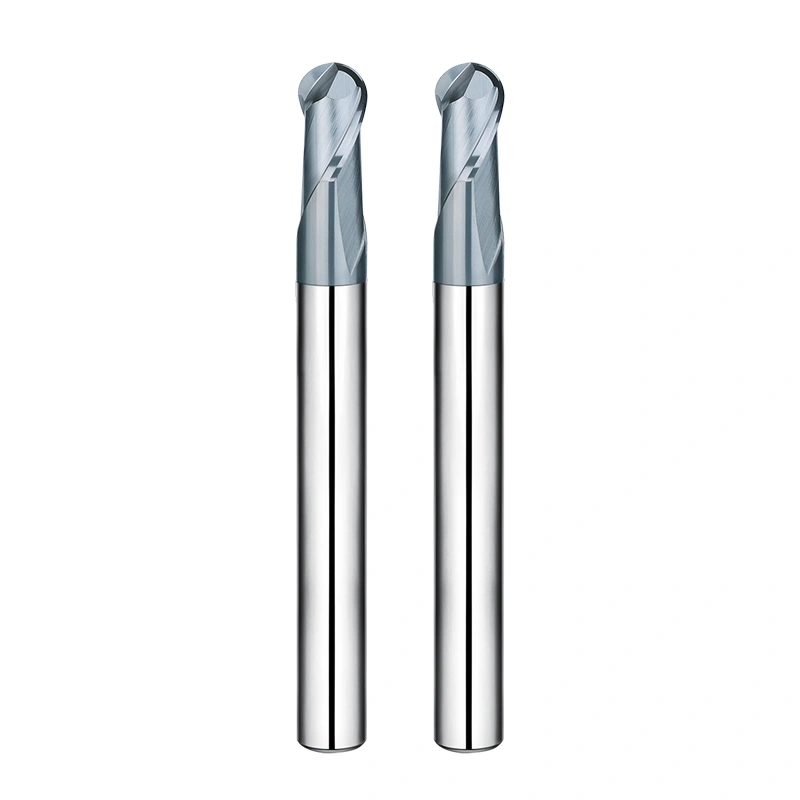
Les fraises hémisphériques de haute précision SAMHO sont des outils de coupe haut de gamme, spécialement conçus pour les applications de profilage 3D les plus exigeantes. Capables d'atteindre une précision d'usinage jusqu'à 0.001 mm , ces outils constituent la solution idéale pour les surfaces courbes complexes, les cavités de moules de précision et la fabrication de composants de haute finition. Grâce à l'association d'arêtes de coupe sphériques optimisées et de substrats en carbure de pointe, SAMHO garantit des forces de coupe uniformes, des vibrations minimales et un profil de surface supérieur sur une large gamme de matériaux industriels.
Principales caractéristiques techniques
Géométrie sphérique optimisée
Usinage précis et sans effort : La conception hémisphérique de la fraise, de forme sphérique, garantit des points de contact constants lors du fraisage multiaxes. Ceci minimise la résistance à la coupe et les vibrations harmoniques, ce qui permet d’obtenir une rugosité de surface exceptionnellement faible et une parfaite homogénéité dimensionnelle lors des opérations de finition 3D.
Contrôle de la précision R au niveau du micron
Tolérances strictes pour les moules et matrices : chaque fraise à bout sphérique SAMHO est soumise à une rectification CNC 5 axes rigoureuse et à un contrôle optique à 100 %. Nous contrôlons la tolérance de rayon et la sphéricité à ± 0.005 mm près , assurant ainsi une transition parfaite entre les passes de coupe et réduisant le besoin de polissage manuel.
Revêtements multicouches avancés (HG/HT/HB/HD)
Stabilité thermique et protection contre l'usure : Notre matrice de revêtement exclusive, allant de HG AlTiSi+N (3700 HV) pour une résistance à l'oxydation à haute température à HD Nano Diamond (10000 HV) pour le graphite abrasif, fournit un bouclier thermique qui prolonge la durée de vie de l'outil de 20 à 30 % lors de fonctionnements prolongés à grande vitesse.
Matrice de revêtement pour fraise à bout sphérique
| Nom du revêtement |
HG |
HT |
HB |
HD |
| Composition |
AlTiSi+N |
AlTiSi+N |
AlTiCr+N |
Nano diamant |
| Couleur |
de bronze |
de bronze |
Gris foncé |
Gris foncé |
| La dureté (HV) |
3700 |
3500 |
3500 |
10000 |
| Fonctionnalités clés |
Dureté ultra-élevée, excellente résistance à l'oxydation, haute densité |
Dureté ultra-élevée, excellente résistance à l'oxydation, haute densité |
Oxydation ultra-faible, faible friction |
Résistance à l'usure ultra-élevée |
| Coefficient de frottement |
0.40 |
0.36 |
0.30 |
|
| Température d'apparition de l'oxydation (°C) |
1300 |
1200 |
1100 |
600 |
| Épaisseur du revêtement (μm) |
2-4 |
2-4 |
2-4 |
6-10 |
Gamme de produits complète
-
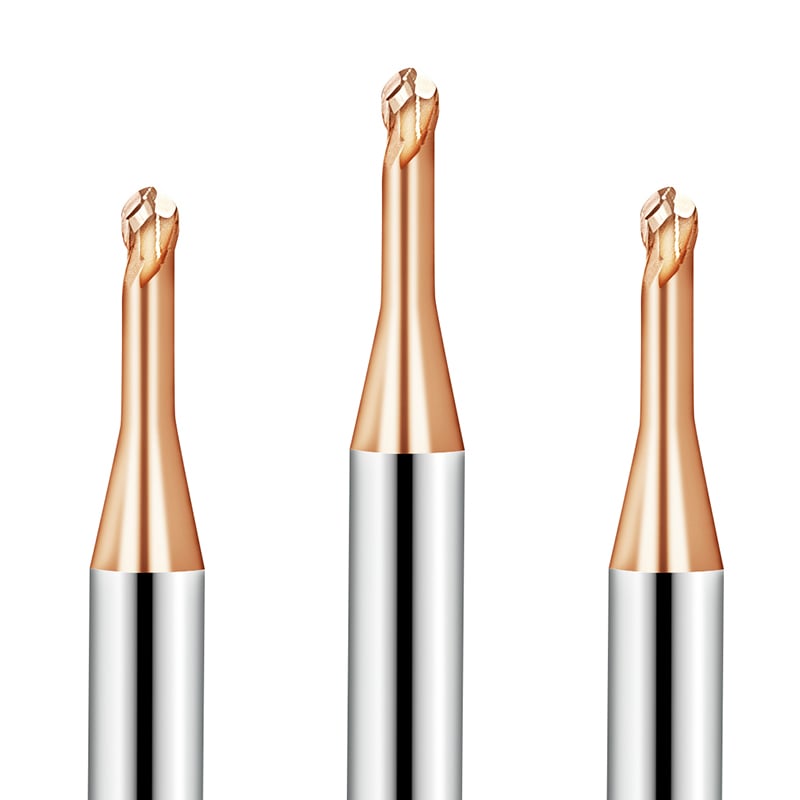
Série Acier trempé (HRC55/HRC65) : optimisée pour les aciers à moules pré-trempés et refroidis. Disponible en versions standard et à col long pour le profilage en profondeur.
-
Série Aluminium et Cuivre (revêtement DLC) : Comporte des bords ultra-tranchants et des cannelures polies miroir pour empêcher l’adhérence des matériaux dans les métaux non ferreux ductiles.
-
Série tungstène-cuivre : Géométrie spécialisée pour gérer la nature composite abrasive-ductile unique des électrodes W-Cu.
-
Série Graphite et Céramique : Solutions revêtues de diamant conçues pour résister à l’effet « papier de verre » des matériaux abrasifs non métalliques.
FAQ : Usinage et optimisation de précision des fraises à bout sphérique
Q1 : Quel est le principal avantage de l'utilisation d'une fraise à bout sphérique par rapport à une fraise à bout plat ?
A: Les fraises à bout sphérique sont conçues pour le contournage 3D . Contrairement aux fraises plates qui laissent des irrégularités sur les surfaces courbes, leur pointe sphérique permet des transitions douces sur les géométries 3D, ce qui les rend essentielles pour les moules, les matrices et les pièces aérodynamiques.
Q2 : Comment le « pas horizontal » affecte-t-il la finition de surface lors du fraisage à bout sphérique ?
A : Le « pas horizontal » correspond à la distance entre deux passes d'outil consécutives. Un pas horizontal réduit la hauteur des festons (les fines stries entre les passes), ce qui permet d'obtenir un état de surface beaucoup plus fin. Pour les pièces de haute précision, un pas horizontal de 5 % à 10 % du diamètre de l'outil est courant.
Q3 : Quand dois-je choisir une fraise à bout sphérique à col long ?
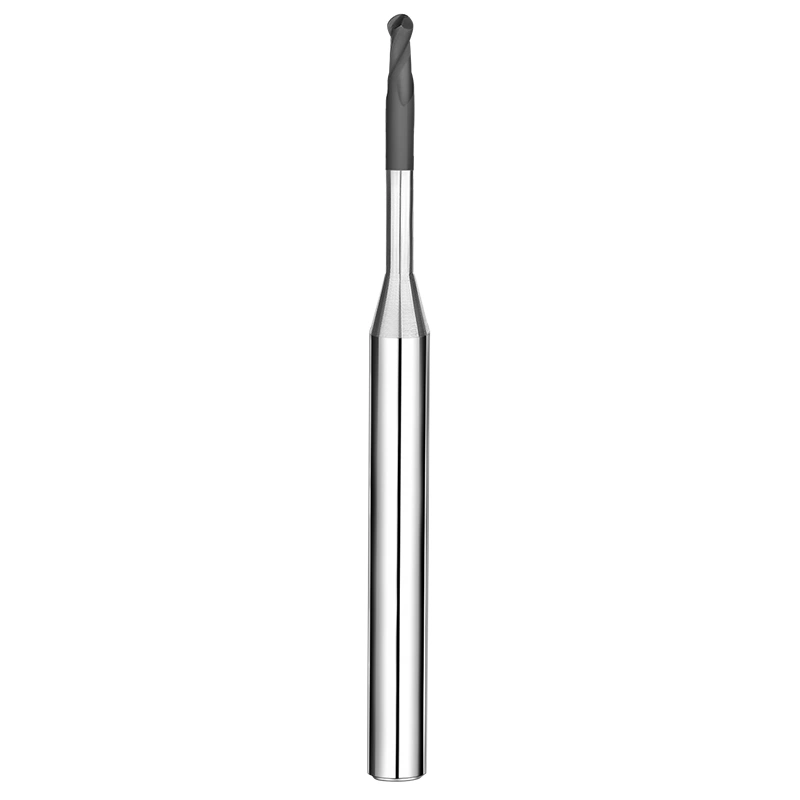
A : Utilisez les versions à col long pour l'usinage de cavités profondes ou de nervures étroites, là où une tige standard gênerait la pièce. Notre conception à col long comprend un col conique renforcé pour minimiser la déviation et les vibrations.
Q4 : Un bec sphérique à 2 ou 4 cannelures est-il meilleur pour la finition 3D ?
A: La fraise à deux dents est la norme dans l'industrie car elle offre un espace d'évacuation des copeaux plus important, essentiel pour une coupe centrale efficace. Elle permet également des passes plus profondes dans les matériaux tendres.
Q5 : Qu’est-ce qui provoque le « broutage » lors du profilage du nez de la fraise et comment puis-je l’arrêter ?
A : Le broutage est généralement dû à une portée d'outil excessive ou à des vitesses de broche incorrectes. Pour y remédier, essayez de réduire le porte-à-faux de l'outil, d'utiliser une conception à hélice variable ou d'augmenter la vitesse de broche tout en diminuant l'avance par dent.
Q6 : Les fraises à bout sphérique SAMHO peuvent-elles traiter des matériaux HRC 65+ ?
R : Oui. Notre série HRC65 est spécialement conçue avec des carbures submicroniques et des revêtements HG/HT pour maintenir l'intégrité des arêtes lors de l'usinage d'aciers trempés ultra-durs.
Q7 : Comment garantissez-vous la précision R de la pointe de la bille ?
A : Nous utilisons une technologie de rectification CNC 5 axes de pointe et vérifions chaque outil à l'aide de systèmes de mesure laser haute résolution. La précision R réelle est généralement indiquée sur l'emballage du produit pour les configurations de haute précision.
Q8 : Pourquoi le revêtement DLC est-il recommandé pour les broyeurs à billes en cuivre et en aluminium ?
A : Le DLC (carbone de type diamant) possède un coefficient de frottement extrêmement faible, agissant comme une couche antiadhésive. Cela empêche les métaux tendres comme le cuivre de se souder à la pointe de l'outil, garantissant ainsi un profil sphérique propre et précis.
Q9 : Quelle est la signification de la tolérance de tige de 0 à 0.003 mm ?
A: Le fraisage 3D à grande vitesse est sensible au « faux-rond ». Une tolérance serrée sur la tige garantit que l'outil est parfaitement centré dans le porte-outil, ce qui évite une usure irrégulière des cannelures et assure que le nez sphérique tourne sur un axe précis.
Q10 : SAMHO peut-il fournir des rayons de courbure personnalisés pour les implants médicaux spécialisés ?
R : Oui. Nous proposons une personnalisation OEM pour les rayons non standard (par exemple, R0.15, R0.35) et les longueurs de col spécialisées afin de répondre aux exigences uniques de la micro-usinage médicale, dentaire et électronique.