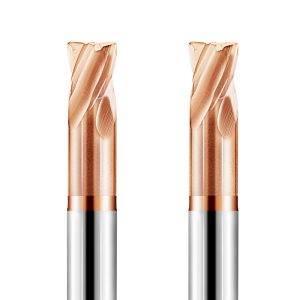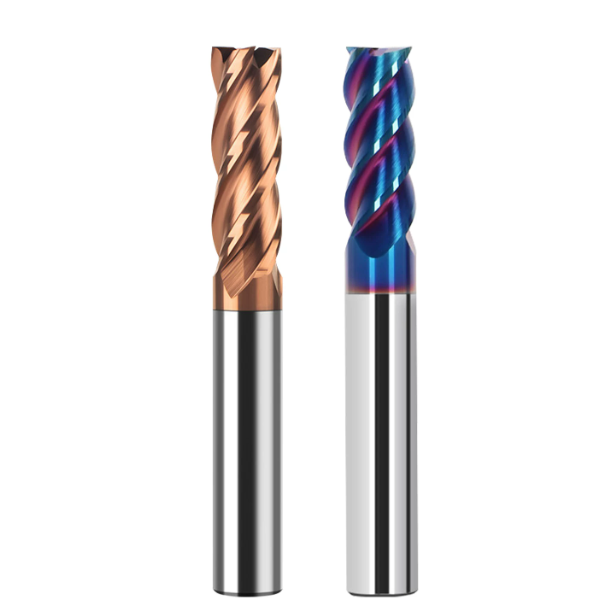
Un courriel urgent d'un client fabricant de moules en Bavière, en Allemagne, met en lumière un problème courant dans de nombreux ateliers d'usinage de précision : lors de l'usinage de finition des angles d'inserts de matrices d'emboutissage en acier AISI D2 (1.2379 pouce) trempé à 65 HRC à l'aide d'une fraise en carbure monobloc de 6 mm, l'outil a présenté un écaillage microscopique sur les arêtes après moins de deux pièces. Ce phénomène a provoqué une augmentation immédiate de la force de coupe, entraînant la rupture instantanée de l'outil.
Par réflexe, l'opérateur a réduit la vitesse d'avance de la fraise HRC65 sur le panneau de commande par mesure de sécurité. Paradoxalement, cela a accéléré l'usure en dépouille et endommagé l'outil. Ce n'est pas un cas isolé : il s'agit d'un problème récurrent auquel nous sommes confrontés lors de nos interventions d'assistance technique sur site auprès d'ateliers de moulage en Europe et en Amérique du Nord.
Lors du fraisage de matériaux d'une dureté comprise entre 60 et 65 HRC, de nombreux opérateurs se concentrent uniquement sur les limites de température de revêtement ou la vitesse de broche, négligeant ainsi le paramètre de contrôle le plus critique : l'avance de la fraise. Dès que la dureté de la pièce se rapproche de celle de l'outil, les calculs d'avance ne suivent plus une relation linéaire. Si l'avance est inférieure à l'épaisseur minimale de copeau, l'arête de coupe frotte et polit simplement la surface trempée. À l'inverse, une avance excessive, même légère, brise l'arête de coupe fragile du carbure.
Pour obtenir un équilibre optimal entre résistance à l'usure et résistance à l'écaillage, il est essentiel de lier directement la vitesse d'avance à l'engagement radial (ae), au porte-à-faux de l'outil et à la préparation du tranchant. Le réglage précis des paramètres d'avance d'une fraise en bout HRC65 repose sur la maîtrise des creux microscopiques et de l'amincissement des copeaux, et non sur l'application de formules théoriques génériques.
Vous est-il déjà arrivé de vous tenir devant un centre d'usinage, à regarder une fraise importée se déchiqueter en quelques minutes, en vous demandant s'il fallait réduire l'avance par sécurité ou l'augmenter davantage pour percer la croûte durcie ?
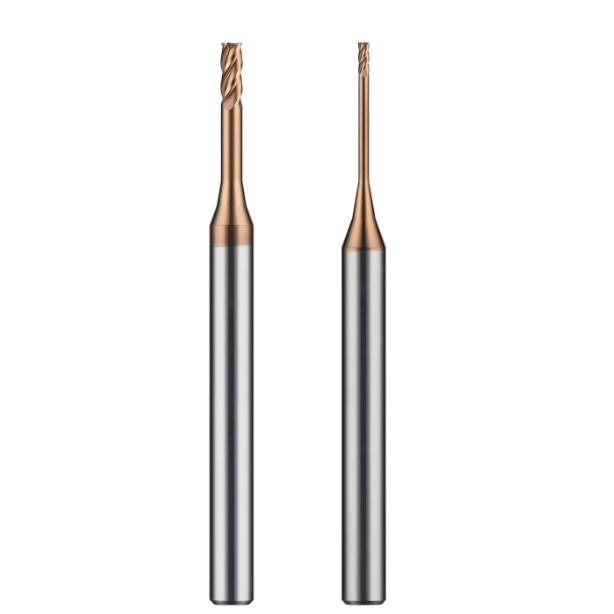
Pourquoi les valeurs recommandées entraînent-elles la défaillance des outils ? Notre plage de vitesses d’avance déterminée empiriquement pour les fraises en bout HRC 65
Les tables de découpe des catalogues semblent idéales sur le papier, mais elles supposent des conditions optimales. Les outilleurs les testent sur des centres d'usinage horizontaux ultra-rigides avec des blocs d'essai épais et massifs, et sans faux-rond. Dans la réalité, au sein des moules, on est confronté à des pics de charge dans les angles, une légère déviation de l'outil et des irrégularités de la matière première. Dans ces conditions, les données des catalogues entraînent souvent une rupture immédiate de l'arête de coupe.
En atelier, la plage de vitesses d'avance utilisables pour les fraises est étroite et impitoyable. On ne la considère jamais comme une valeur fixe. On ajuste plutôt la vitesse d'avance en fonction du pas latéral, du porte-à-faux de l'outil et de la rigidité de la machine. Maintenir une charge stable sur la broche et supprimer les vibrations à haute fréquence est toujours plus important que de rechercher des taux d'enlèvement de matière théoriques.
Détermination des vitesses de coupe et des avances de référence pour les matériaux couramment traités thermiquement dans les ateliers occidentaux
Notre équipe intervient régulièrement auprès d'ateliers utilisant de l'acier AISI D2 (1.2379) traité cryogéniquement, du métal fritté CPM 1V et de l'acier H13 entièrement trempé. Même avec une dureté de 60 à 65 HRC, ces trois aciers présentent des performances de coupe très différentes. L'acier D2 contient des carbures eutectiques grossiers et abrasifs qui affûtent le tranchant. Les métaux frittés comme le CPM possèdent une structure de carbures uniforme, mais leur matrice dense leur confère une résistance au cisaillement considérable.
Pour établir une vitesse de coupe et une avance de base sûres, on commence généralement par une vitesse de coupe prudente de 45 à 75 m/min (150 à 250 SFM). Pour les aciers à haute teneur en chrome comme le D2, l'avance doit être suffisamment importante pour traverser les poches de carbure dur. Pour les aciers à outils pour travail à chaud plus durs, on réduit légèrement la vitesse de coupe tout en maintenant la charge sur la dent afin que les copeaux évacuent la chaleur.
Pièges courants : « Friction de polissage » due à une alimentation insuffisante vs. micropuçage dû à une alimentation excessive
L'erreur la plus dangereuse sur l'acier dur est de réduire l'avance à 30 %. Lorsque l'avance par dent devient inférieure au rayon d'affûtage du tranchant, l'outil ne peut plus cisailler la matière. Il se contente de glisser, de frotter et de polir la surface trempée. Ce frottement intense provoque des pics de température localisés, un écrouissage de la pièce et une usure rapide du flanc de l'outil.
Cependant, si l'avance est trop rapide, le choc d'impact dépassera la résistance à la rupture transversale du carbure. Cela provoque un écaillage le long du tranchant. Dès que cet écaillage commence, les forces de coupe doublent en quelques secondes et l'outil se casse. Lors de l'optimisation des paramètres de coupe d'une fraise en carbure, soyez attentif à un bruit sourd et vérifiez la présence de traces blanches et arrachées sur la surface de coupe.
Recommandations pour prévenir la casse des outils : paramètres d’avance éprouvés pour les fraises en carbure monobloc
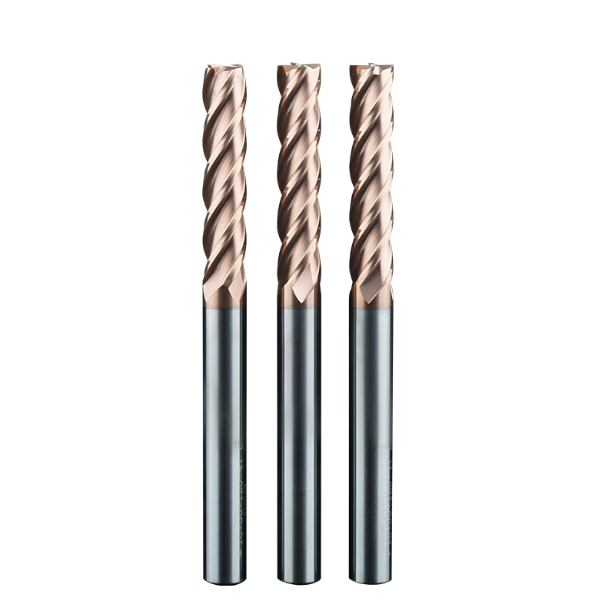
Pour aider les ateliers d'usinage à éviter les tâtonnements fastidieux, nous avons établi des valeurs de référence basées sur des centaines d'heures d'essais sur le terrain. Pour une fraise en carbure monobloc à 4 dents , montée sur un mandrin à frettage ou hydraulique avec un porte-à-faux inférieur à 3D, visez une charge de copeaux (fz) de 0.008 à 0.035 mm/dent (0.0003″ à 0.0014″ IPT). Ceci constitue une base de sécurité fiable contre la rupture prématurée.
Associez cela à une faible profondeur de passe radiale (ae) limitée à 4 % à 8 % du diamètre de l'outil. N'utilisez jamais de liquide de refroidissement ; utilisez toujours un jet d'air comprimé à haute pression pour évacuer les copeaux et éviter les fissures dues aux chocs thermiques. Si votre montage manque de rigidité, réduisez le pas latéral radial plutôt que la vitesse d'avance, en veillant à ne jamais descendre en dessous de l'épaisseur minimale de copeaux.
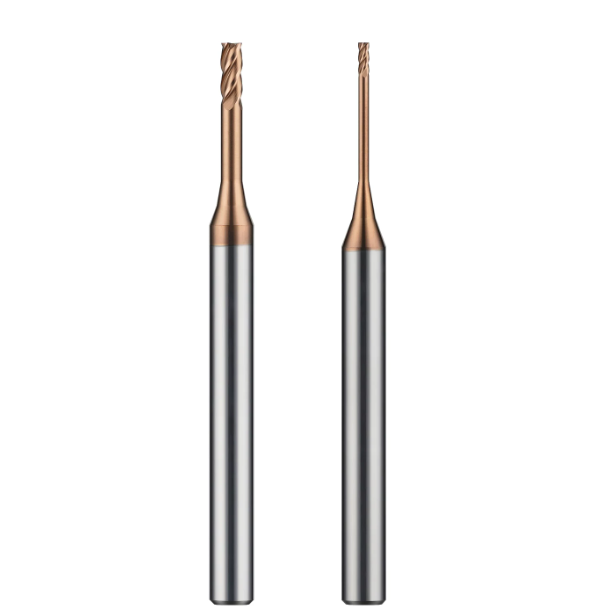
Spécifications des outils et limites de coupe : Réglage précis des paramètres de coupe des fraises en carbure
Lors de l'usinage d'acier à outils de dureté 60-65 HRC, évaluer les paramètres isolément constitue une erreur coûteuse. Les vitesses et avances dépendent directement de la rigidité du noyau de l'outil, de la géométrie des goujures et de la dynamique de la machine-outil. À ce niveau de dureté, une infime erreur de calcul du pas latéral ou de la charge sur la dent engendre une déviation radiale instantanée. Cette force se concentre directement sur le rayon d'angle, provoquant une rupture immédiate du tranchant.
Nous définissons systématiquement les limites de rigidité de l'ensemble du montage avant de modifier les vitesses d'avance. Lors du dépannage pour nos clients aux États-Unis et en Europe, nous vérifions en premier lieu le porte-à-faux de l'outil, le choix du mandrin et le faux-rond de la broche. Le réglage précis des paramètres de coupe des fraises en carbure n'est possible que si l'on connaît les limites mécaniques du porte-outil et de la machine.
Équilibre entre le nombre de goujures et la rigidité du noyau : calcul de l’avance par dent (fz) pour les fraises en carbure monobloc à 4 et 6 goujures
Le choix du nombre de goujures implique un compromis constant entre l'épaisseur de la pièce et l'espace d'évacuation des copeaux. Le fraisage à haute dureté produit des copeaux fins et aciculaires plutôt que de longs copeaux enroulés ; des goujures surdimensionnées sont donc inutiles. Les outils standard à 4 goujons offrent une excellente évacuation des copeaux, mais les fraises à 5 ou 6 goujons permettent d'obtenir un diamètre d'âme nettement supérieur. Cette section transversale accrue résiste mieux aux forces de flexion et autorise des avances de table plus importantes.
Ne vous fiez pas aux formules standard des catalogues pour calculer l'avance par copeaux. Avec une fraise rigide multi-dents en carbure monobloc, vous devez adapter votre objectif en fonction de l'angle d'engagement radial. Des temps de contact plus courts impliquent une avance par dent ($f_z$) plus faible, tout en augmentant l'avance programmée de la table. Associées à des trajectoires d'outil à grande vitesse, les passes multi-dents peu profondes protègent bien mieux les arêtes de coupe fragiles que les passes à quatre dents plus profondes.
Formules empiriques pour le réglage des vitesses d'avance en fraisage en fonction du porte-à-faux et de l'équilibre dynamique
Les interférences entre les pièces contraignent souvent les machinistes à réaliser des dépassements importants, atteignant 4D à 5D. La déflexion de l'outil augmente avec le cube de la longueur du porte-à-faux. Dès que l'extension de l'outil dépasse 3D, les forces de coupe engendrent un broutage intense à haute fréquence. Dans l'acier 65 HRC, ce broutage agit comme un micro-martèlement sur l'arête, décapant les revêtements et brisant les carbures.
Pour les cavités profondes, nous appliquons une règle stricte de réduction progressive. Jusqu'à un porte-à-faux de 3D, utilisez les vitesses et avances de base. À partir de 4D, réduisez l'avance de fraisage de 25 % à 35 % et programmez des entrées en arc de cercle fluides. Au-delà de 5D, utilisez des rallonges en métal lourd ou en carbure. La suppression des vibrations de résonance devient la priorité absolue, même si cela implique de réduire la longueur de la surface usinée pour éviter les fréquences de broutage.
Différences dans les paramètres d'avance pour les fraises en bout HRC65 : fraisage trochoïdal/à avance rapide vs. fraisage latéral pleine profondeur
Les machinistes alternent souvent entre le fraisage latéral en pleine profondeur et l'ébauche trochoïdale dynamique. Ces deux procédés engendrent des contraintes thermiques et mécaniques très différentes sur l'arête de coupe. Le fraisage latéral en pleine profondeur utilise un faible engagement radial (ae), ce qui provoque un amincissement important des copeaux. Sans compensation par une avance par dent plus élevée, la fraise frottera au lieu de se cisailler.
Les trajectoires d'usinage à avance rapide et dynamique utilisent des pas courts et des avances linéaires importantes, mais l'angle d'engagement radial varie continuellement. Lors du réglage des paramètres d'avance d'une fraise en bout HRC65, l'accent est mis sur les transitions d'angle et les arcs d'engagement de l'outil. Le maintien de forces de coupe régulières et prévisibles lors de l'engagement de l'outil dans l'acier dur évite les ruptures brutales.
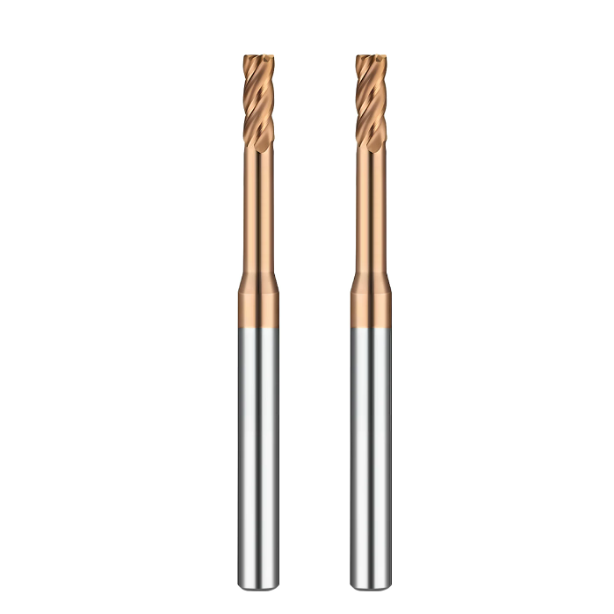
Réglage sur site des machines pour l'usinage de moules : application pratique des avances de fraises en carbure pour l'acier trempé
Les cavités réelles des moules révèlent les limites des vitesses et avances de base. Dans le cadre de nos missions de conseil, plus de 80 % des ébréchures se produisent lors de changements géométriques brusques : angles internes, entrées de poches et rainurages. Dès que la dureté de l’acier trempé atteint plus de 60 HRC, toute augmentation soudaine de la pression de l’outil provoque une rupture fragile.
Pour réussir l'usinage, il est essentiel d'ajuster dynamiquement l'avance tout au long de la trajectoire d'outil. Il ne faut jamais utiliser une avance constante sur une cavité complexe en acier trempé. Utilisez des trajectoires d'outil adaptatives, la décélération dans les angles et le lissage des rayons pour uniformiser les efforts de coupe. Un réglage précis de l'avance de votre fraise en carbure pour l'acier trempé, notamment sur les zones difficiles d'accès, permet un usinage prolongé sans écaillage.
Stratégies de décélération et compensation de l'avance en angle pour le dégagement des cavités profondes dans les moules en plastique et de fonderie sous pression
Les angles internes sont la principale cause de défaillance lors de l'usinage de précision. Lorsqu'un outil passe d'une paroi droite à un angle aigu de 90 degrés, l'angle d'engagement passe brutalement de 15 degrés à plus de 90 degrés. Cette variation soudaine provoque une forte augmentation de la quantité de copeaux. Sans décélération anticipée, la broche subit un à-coup et l'angle de l'outil se casse instantanément.
Nous résolvons ce problème en programmant des zones de décélération progressives dans le logiciel FAO ou grâce à une fonction d'anticipation intégrée à la machine. À l'approche d'un angle, réduisez la vitesse d'avance de l'acier à moule de 30 à 50 % environ, soit la moitié du diamètre de la fraise avant l'angle. L'utilisation de congés d'angle plutôt que d'angles vifs élimine les à-coups, ce qui permet de gagner quelques secondes sur le temps de cycle tout en garantissant la fiabilité du processus.
Stratégies d'entrée pour l'acier à moules de dureté 60–65 HRC dans les cavités fermées : rampe et interpolation hélicoïdale
Le perçage vertical dans de l'acier de dureté 65 HRC est un moyen infaillible d'endommager un outil de coupe. La profondeur de passe au centre de l'outil est quasi nulle et les copeaux ne peuvent s'évacuer. Pour le fraisage de poches ou de rainures dans des pièces fermées, nous exigeons uniquement une rampe linéaire ou une interpolation hélicoïdale comme méthodes d'entrée acceptables.
Adaptez l'angle de rampe à votre vitesse d'avance. Pour l'acier 65 HRC, maintenez les angles de rampe entre 0.5 et 1.5 degré, en évitant de dépasser 2 degrés. Lors de l'entrée en spirale, réglez l'avance de votre fraise HRC65 à environ 60 % de votre vitesse de fraisage linéaire latérale. Le diamètre d'alésage de la spirale doit être compris entre 1.2 et 1.6 fois le diamètre de l'outil pour faciliter l'évacuation des copeaux.
Évaluation de la fatigue thermique des revêtements résistants à l'usure dans des conditions de frottement d'alimentation extrêmes
Les revêtements modernes tels que l'AlTiN, l'AlCrN et les nanocomposites de silicium constituent des écrans thermiques essentiels sur l'acier trempé. Cependant, une vitesse d'avance trop lente génère un frottement excessif, faisant grimper la température de la zone de coupe au-delà de 900 °C. Les cycles thermiques répétés entre les passes provoquent des microfissures dues à des coefficients de dilatation thermique différents, entraînant un écaillage important du revêtement.
Inspectez l'usure en dépouille à l'aide d'un microscope de poche. Si vous observez des anneaux de décoloration et des bords de revêtement écaillés, la chaleur de friction dégrade la couche de liaison. Évitez l'arrosage excessif, qui provoque un choc thermique rapide et la fracture du carbure. Privilégiez plutôt un usinage à sec avec un puissant jet d'air comprimé ou une lubrification minimale (MQL), et maintenez une avance positive de la fraise en bout HRC65 afin que les copeaux évacuent la chaleur.
Dépannage en atelier : Déduction des réglages de vitesse d’avance de la fraise à partir de la morphologie des copeaux et des schémas d’usure
En l'absence de dynamomètres en atelier, les copeaux sur le carter de la machine et les traces d'usure sur le flanc de l'outil constituent les meilleurs indicateurs de diagnostic. Dans nos usines européennes et nord-américaines, nous résolvons souvent les problèmes d'écaillage irrégulier en quelques minutes, simplement en retirant le porte-outil et en observant les cannelures. À 65 HRC, une évacuation anormale des copeaux signale immédiatement une défaillance imminente de l'outil.
Apprendre à analyser la coupe à partir des débris d'usinage évite de réécrire inutilement le programme. L'inspection de la géométrie des copeaux et de l'écaillage en dépouille permet de déterminer immédiatement si la vitesse d'avance de la fraise surcharge le substrat en carbure par cisaillement ou si elle frotte la surface écrouie par manque de copeaux.
Observation de la couleur des copeaux (bleu foncé à rouge foncé) et de leur courbure : une méthode rapide sur site pour déterminer si la vitesse d’avance de fraisage est excessive ou insuffisante
Lors du fraisage à sec d'acier à outils trempé, les copeaux doivent évacuer la chaleur de coupe. Recherchez des copeaux uniformes, en forme d'aiguilles serrées ou de petits « C », d'une couleur bleu foncé homogène. Cette couleur indique que la zone de cisaillement a atteint la température idéale pour ramollir la matrice, tandis que la vitesse d'avance a permis une évacuation efficace de la chaleur.
Si les copeaux sont jaune pâle, argentés ou poudreux, votre avance est beaucoup trop faible. Le tranchant polit l'acier et le flanc de l'outil surchauffera rapidement. Si les copeaux sont rouge foncé, noirs ou présentent des bords irréguliers et déchirés, réduisez immédiatement l'avance de la table. Une charge importante de copeaux crée des pics de cisaillement importants qui cassent les pointes en carbure fragiles.
Stratégie de « transition » pour ajuster les vitesses d'avance des fraises en carbure lors de l'usinage d'acier trempé avec une rigidité d'outillage limitée
Il est fréquent de voir des ateliers usiner des pièces de dureté 60-65 HRC sur des machines BT40 ou CAT40 standard, avec des longueurs de calibre importantes pour permettre le dégagement des dispositifs de fixation. L'utilisation des profondeurs de passe standard sur ces configurations provoque des vibrations et des déformations au niveau de chaque épaulement. Dans les environnements à faible rigidité, les vitesses et avances standard entraînent rapidement la casse des outils de coupe.
En cas de faible rigidité, privilégiez une approche radiale plus légère. Réduisez la profondeur de passe radiale (ae) et optimisez l'avance de la fraise en carbure pour l'acier trempé en diminuant la charge de copeaux par dent tout en augmentant la vitesse de broche. L'enlèvement de matière se fait par passes rapides et à faible effort, préservant ainsi la durée de vie de l'outil et les dimensions de la pièce lorsque l'utilisation d'une broche plus rigide est impossible.
Liste de contrôle pratique pour l'optimisation des vitesses d'avance des fraises en bout HRC65 : équilibre entre la rugosité de surface du moule (Ra < 0.4) et la durée de vie de l'outil
L'obtention d'un état de surface miroir inférieur à Ra 0.4, tout en préservant la durée de vie des outils de coupe lors de cycles longs, exige des contrôles rigoureux avant usinage. La qualité des états de surface repose entièrement sur un contact outil-outil sans vibrations, et non sur la seule hauteur théorique du point de contact. Toute déviation ou faux-rond compromet instantanément l'état de surface sur l'acier dur.
Si vous rencontrez des difficultés avec la qualité de finition ou la durée de vie de l'outil, assurez-vous que le faux-rond reste inférieur à 0.003 mm (0.0001 pouce), que le porte-à-faux ne dépasse pas 3D et programmez une décélération progressive dans les angles. Une fois ces paramètres optimisés, la vitesse d'avance de votre fraise HRC65 calibrée garantira des parois de cavité d'une qualité miroir constante pendant plus de 30 heures d'usinage.
Chaque configuration réagit différemment. Si vous usinez des aciers à outils difficiles comme le CPM ou le Vanadis, ou si vous devez gérer des pièces longues sur des broches CAT40, n'hésitez pas à nous faire part des détails de votre configuration. Nous sommes toujours ravis d'échanger avec d'autres machinistes et de mettre au point une stratégie de coupe efficace.