
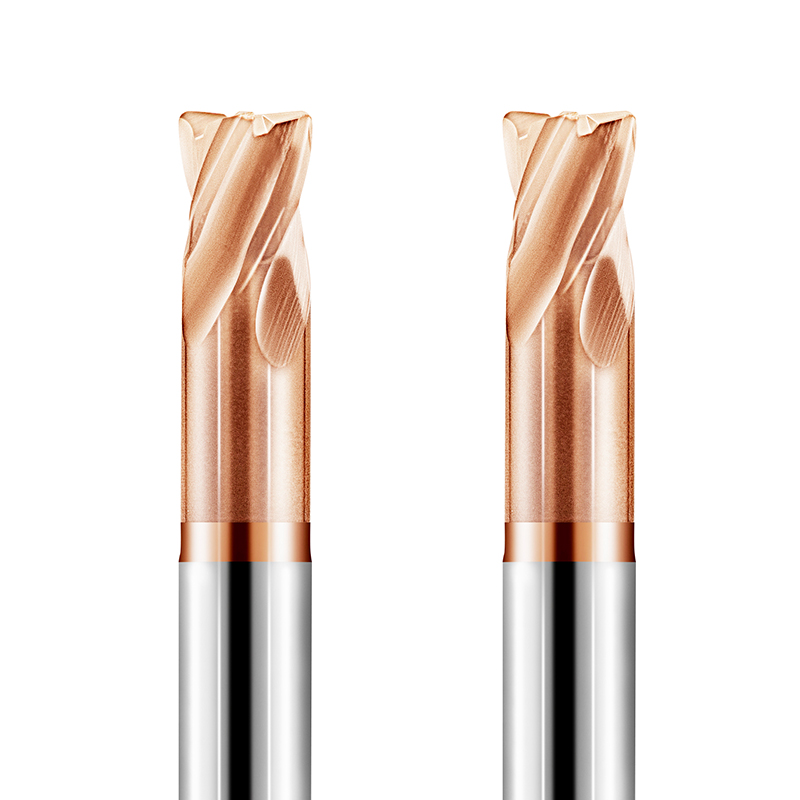
Le mois dernier, un client de longue date basé à Stuttgart, en Allemagne, nous a contactés pour une demande de dépannage urgente. Il usinait des poinçons en acier à outils pour travail à froid D2/1.2379, traité thermiquement à une dureté Rockwell C de 64 à 66. Ses fraises à quatre dents, censées assurer deux cycles complets d'usinage, tombaient en panne en moins de 12 minutes. Les arêtes de coupe présentaient un écaillage continu et les rayons d'angle subissaient un détachement total de matière.
L'équipe sur place a instinctivement réduit la vitesse de broche, pensant qu'une coupe plus lente protégerait l'outil. En 16 ans de fabrication d'outils de coupe, nous avons constaté que cette erreur reste l'une des plus fréquentes lors du fraisage de matériaux durs. Lors de l'usinage d'aciers ultra-durs, une vitesse de rotation trop lente empêche la zone de cisaillement d'atteindre la température critique de plastification. L'arête de coupe s'enfonce alors dans la pièce froide avec une résistance immense, transformant l'usure par abrasion contrôlée en un écaillage par fatigue extrême.
Déterminer la vitesse de coupe optimale d'une fraise en carbure HRC65 ne se résume jamais à recopier les paramètres indiqués sur l'emballage. En pratique, la plage de valeurs pour la vitesse de coupe des fraises en carbure est extrêmement réduite. Des facteurs tels que la granulométrie du substrat en carbure, les seuils de dureté à chaud de l'AlTiSiN, le faux-rond de la broche et une augmentation du porte-à-faux de seulement 0.5 peuvent réduire de moitié vos paramètres de travail. C'est pourquoi nous évaluons systématiquement la vitesse de coupe des fraises en carbure pour l'acier trempé, en tenant compte de l'amincissement des copeaux et de l'évacuation thermique.
Lorsqu'une pièce est suffisamment dure pour qu'une lime standard glisse sur sa surface, une question se pose : votre vitesse de coupe évacue-t-elle réellement la chaleur avec le copeau, ou chaque tour de broche est-il en train de briser progressivement la pointe de votre outil ?

Caractéristiques de fraisage de l'acier trempé (HRC 62–68) et plage de valeurs de référence pour les vitesses de coupe des fraises en carbure
Lors de nos échanges techniques avec les ateliers de moulage et d'outillage, nous constatons fréquemment que les machinistes appliquent les mêmes méthodes d'usinage que pour l'acier pré-trempé (HRC 50) à des pièces dont la dureté Rockwell C (HRC) dépasse 62. Dès que la dureté Rockwell C dépasse 60, les lois fondamentales de la coupe se modifient radicalement. La déformation plastique chute brutalement, le glissement par cisaillement devient violent et les copeaux se présentent sous forme de segments discontinus à haute fréquence. La résistance à la coupe et l'échauffement instantané augmentent de façon non linéaire.
Pour les fabricants d'outils de coupe, définir une vitesse de coupe fiable pour une fraise en carbure implique d'équilibrer les chocs mécaniques et le ramollissement thermique par cisaillement. Une vitesse trop faible provoque un labourage du métal de base non ramolli, engendrant une fatigue mécanique importante. À l'inverse, une vitesse trop élevée fait grimper la température à l'interface au-delà de 1 000 °C, dégradant les revêtements et les couches de liaison. Il est donc indispensable de définir une vitesse de base validée qui concentre l'énergie thermique exclusivement dans la zone de cisaillement principale.
Plage de vitesses de coupe empiriques pour les fraises en bout HRC65 (Vc : 45–120 m/min)
Dans notre centre d'essais et chez nos partenaires de production, la vitesse de fraisage optimale pour une fraise HRC65 se situe entre 45 et 120 m/min pour des aciers comme le 1.2379 (D2) ou le CPM-10V. Cette large plage de valeurs ne vous autorise pas à modifier les paramètres d'avance au hasard. La longueur utile de votre surface est directement liée à l'engagement radial (Ae) et à la cinématique de la trajectoire d'outil.
En fraisage latéral traditionnel ou en profilage d'angle avec un décalage radial de 15 à 25 %, la vitesse de coupe est limitée à 45-70 m/min afin d'éviter l'échauffement au niveau des angles. En revanche, lors de trajectoires trochoïdales dynamiques avec un engagement radial limité à 3-8 % de l'angle de contact, ce dernier diminue fortement. Chaque arête de coupe bénéficie d'un refroidissement à l'air suffisant par tour, ce qui permet d'atteindre des vitesses de coupe de 90 à 120 m/min et d'obtenir ainsi des taux d'enlèvement de matière élevés.
Pourquoi il ne faut pas simplement appliquer les paramètres standard des aciers à moules aux calculs de vitesse de coupe CNC
Dans de nombreux ateliers de sous-traitance, les programmeurs utilisent encore les formules de vitesse de coupe par défaut des aciers à moules issues des bibliothèques FAO standard. Or, d'après notre expérience, cela reste la principale cause de rupture catastrophique des outils en acier trempé. Les formules conventionnelles supposent une ductilité globale prévisible. À HRC 65, la zone de cisaillement se réduit à quelques microns, tandis que les coefficients de frottement et les forces de coupe spécifiques augmentent considérablement.
L'application de formules standard à votre configuration entraîne une charge de copeaux importante associée à une vitesse de coupe trop prudente. Ceci contredit directement les principes du fraisage dur. Les charges de copeaux importantes génèrent des forces de déviation latérale de l'outil susceptibles de casser les goujures en carbure. Si vous ne compensez pas la vitesse de coupe de votre CNC en fonction de l'amincissement des copeaux et du diamètre effectif, la goujure frotte au lieu de couper. Nous calculons toujours la vitesse de coupe effective à partir de l'épaisseur maximale réelle des copeaux (Hex).
Comparaison des seuils de dégradation thermique : vitesse de coupe pour le fraisage de l’acier HRC62 par rapport à l’acier HRC65
De nombreux machinistes supposent que les aciers HRC62 et HRC65 ne diffèrent que de 3 points Rockwell, considérant qu'une réduction de vitesse de 5 % est suffisante. Nos analyses métallographiques de l'usure des outils montrent que ces deux niveaux de dureté se situent de part et d'autre d'un seuil critique de dégradation thermique. Pour le fraisage de l'acier HRC62, la microstructure permet encore une légère déformation plastique, maintenant l'usure en dépouille progressive et maîtrisable entre 80 et 130 m/min.
À une dureté Rockwell C de 65 (HRC65), les carbures d'alliage sont beaucoup plus denses et dispersés dans la matrice martensitique, générant un frottement extrême au niveau du bord de la cannelure. L'usinage à des vitesses de HRC62 sur une barre de HRC65 dégrade les revêtements nanocomposites AlTiSiN en quelques minutes par oxydation rapide et diffusion thermique. Notre règle est simple : sacrifier 15 à 25 % de la surface pour stabiliser les zones d'usure en dépouille, plutôt que de rechercher des gains marginaux au-delà des seuils de défaillance thermique.
Variables clés influençant la vitesse de coupe des fraises en bout pour l'acier trempé : revêtements, substrats et rigidité du porte-à-faux
Lors du dépannage des opérations d'ébauche et de finition dans les ateliers d'outillage américains et européens, une erreur classique se répète fréquemment : si une fraise s'écaille au régime recommandé, les opérateurs supposent instinctivement que la vitesse de coupe est trop élevée et réduisent la marge de sécurité de la broche. Or, la vitesse de coupe n'est jamais indépendante du système porte-outil/pièce. Son efficacité dépend entièrement de la rigidité dynamique de ce dernier.
En fabrication d'outils, nous constatons que la vitesse de coupe maximale des fraises en acier trempé dépend de facteurs structurels sous-jacents. Les aciers ultra-durs exercent des forces radiales de réaction importantes sur l'arête de coupe. Si le substrat présente une faible résistance aux chocs ou si le revêtement se délamine sous l'effet des contraintes thermiques, la vitesse de coupe devient négligeable. Il est donc essentiel d'optimiser la chimie du substrat en fonction de l'amortissement global du système.
Outils de fraisage CNC pour ultra-haute dureté : taille des grains du substrat et stabilité thermique de l’AlTiSiN
L'usinage d'acier HRC 62–68 détruit les carbures d'usage courant. Pour les outils de fraisage CNC haute performance, nous réduisons la taille des grains de carbure de tungstène à 0.2–0.4 micron et maintenons la teneur en cobalt entre 8 et 10 %. Il s'agit d'un compromis technique délibéré. Nous sacrifions la ductilité du matériau pour atteindre une dureté HRA de 93–94, empêchant ainsi la déformation du tranchant sous des charges extrêmes.
Lors des essais de découpe à sec, la température de la zone de contact se situe généralement entre 900 °C et 1050 °C. Les revêtements TiAlN standard s'oxydent et se décollent au-delà de 800 °C, compromettant ainsi la protection des bords. Notre revêtement nanocomposite AlTiSiN à haute teneur en silicium forme une barrière thermique amorphe et passivante en SiO₂ qui résiste à l'oxydation jusqu'à 1150 °C. Cette nano-barrière offre la résistance thermique nécessaire pour maintenir des vitesses de ligne plus élevées.
L’influence du porte-à-faux (rapport L/D) et du faux-rond radial sur les limites de vitesse des fraises HRC65
Demandez-nous la principale raison pour laquelle les machinistes sont contraints de réduire leur vitesse d'usinage, et la réponse est : la longueur du porte-à-faux. Dans les moules à cavité profonde, les opérateurs raccourcissent fréquemment l'outil à un porte-à-faux de 4 à 5D pour éviter les parois, puis s'étonnent des vibrations. La déformation augmente avec le cube de la longueur du porte-à-faux. Sous des charges de copeaux de l'ordre du micron, cette flexion engendre de violentes vibrations à haute fréquence.
Ces vibrations endommagent une fraise HRC65 . Dès que le porte-à-faux dépasse 4D, il est impératif de réduire la vitesse de coupe de 20 à 35 % par rapport à une configuration 3D. Le faux-rond total indiqué (TIR) à la pointe de l'outil doit impérativement rester inférieur à 0.003 mm. Si le faux-rond dépasse 0.005 mm, une seule dent absorbe la totalité du choc radial et des microfissures. Pour les profondeurs importantes, utilisez un outil à collet renforcé.
Logique de réglage de la vitesse de coupe en fraisage en fonction du dégagement des copeaux et du nombre de dents (4 dents contre 6 dents)
Le choix entre une fraise à 4 ou 6 dents repose sur un compromis entre la rigidité du noyau et le volume d'évacuation des copeaux. De nombreux usineurs estiment que des copeaux fins justifient l'utilisation d'outils à 6 ou 8 dents pour optimiser l'avance de la table. Si des dents supplémentaires augmentent la rigidité du noyau, elles réduisent l'évacuation des copeaux. Lors de passes serrées, les copeaux incandescents et fracturés peuvent s'accumuler dans les cannelures étroites et se souder au corps de la fraise.
Nous recommandons un réglage progressif de la vitesse de coupe pour le fraisage. Pour l'ébauche ou les passes radiales importantes (Ae supérieur à 15 %), utilisez une fraise à 4 dents. Les dents ouvertes permettent à l'air froid sous haute pression d'évacuer instantanément les copeaux, évitant ainsi les retouches. Réservez les fraises à 6 dents pour la finition légère des parois (Ae inférieur à 3 %). Dans cette configuration, vous pouvez augmenter la vitesse de coupe et effectuer un micro-cisaillement à haute fréquence pour obtenir une finition miroir.
Vitesses et avances des fraises en carbure pour le fraisage à haute fréquence dans les ateliers de moulage modernes
Lors des audits d'ateliers de fabrication de moules, nous constatons deux extrêmes. Les ateliers traditionnels utilisent des avances excessivement prudentes par crainte de casser les outils, tandis que les ateliers d'outillage de pointe utilisent le micro-fraisage haute fréquence pour obtenir des états de surface exceptionnels. Quel que soit le système de commande de votre machine, la vitesse de coupe et l'avance doivent être parfaitement synchronisées.
Le réglage précis des avances et des vitesses de coupe des fraises en carbure dépend du maintien d'une épaisseur de copeau dynamique constante (Hex). Si l'avance par dent descend en dessous du rayon d'affûtage, l'arête cesse de cisailler et commence à labourer. Cela provoque un écrouissage de la pièce et brûle la face de dépouille. Une avance trop importante, combinée à une pression radiale excessive, casse l'arête. Il est donc essentiel de coordonner dynamiquement la vitesse, l'avance et le pas latéral.
Optimisation des rapports Ae et Ap pour maximiser la vitesse de coupe des fraises en bout HRC65 dans les trajectoires d'outil trochoïdales
Pour l'ébauche de poches profondes, les trajectoires trochoïdales dynamiques ont largement remplacé l'ébauche traditionnelle selon l'axe Z. Nous poussons en toute sécurité la vitesse de coupe de notre fraise en bout HRC65 jusqu'à 100–120 m/min en limitant strictement l'engagement radial. Nous fixons le pas latéral radial (Ae) à 3 %–6 % du diamètre de l'outil, tandis que la profondeur de passe axiale (Ap) est de 1.5 à 2 fois le diamètre de la fraise afin d'exploiter toute la longueur de la goujure.
Cette géométrie maintient la dent en contact seulement 10 à 15 % de chaque tour, laissant les 85 % restants exposés au refroidissement par air. La chaleur de coupe s'évacue ainsi proprement sans se propager dans le noyau de l'outil. Du fait de la faible valeur de Ae, l'amincissement des copeaux est favorisé. Il est nécessaire d'appliquer une compensation d'avance, en augmentant la valeur programmée de Fz de 2 à 3 fois afin que la dent cisaille proprement et non par frottement.
Équilibrage de la vitesse de fraisage et de l'avance par dent (Fz) de l'acier trempé pour éviter l'écaillage des angles
La dynamique de coupe se dégrade fortement lorsque la fraise passe de parois droites à des rayons internes aigus. Il arrive fréquemment que les opérateurs maintiennent une coupe de profil lisse, avant d'entendre un claquement sonore lorsque la fraise heurte un angle intérieur. Les angles d'engagement de l'outil augmentent instantanément, multipliant les forces de coupe et cassant les rayons d'angle fragiles. Il ne faut jamais utiliser une avance linéaire dans un rayon de poche interne.
Notre règle éprouvée sur le terrain préserve votre vitesse de fraisage de l'acier trempé : maintenez une vitesse de coupe élevée et une faible charge de copeaux (0.03 à 0.06 mm/dent) le long des parois planes. À l'approche d'un angle, programmez des routines de calcul prédictif pour réduire l'avance de 40 à 60 % et la vitesse de broche de 10 %. Utilisez des passes de dégrossissage pour dégager progressivement la pièce dans l'angle, plutôt que de fraiser le rayon complet en une seule passe.
Contournage de moules 3D : Calcul de la vitesse de coupe pour le fraisage en fonction du diamètre effectif et du lissage de la trajectoire
Le fraisage à l'aide d'une fraise hémisphérique sur des contours 3D présente un piège géométrique trompeur. Les machinistes programment la vitesse de coupe en fonction du diamètre nominal de l'outil, puis se retrouvent confrontés à des finitions rugueuses et à une usure rapide du centre. Le problème réside dans la géométrie : calculez votre vitesse de coupe en fraisage en utilisant le diamètre de coupe effectif (Deff) à la profondeur de passe réelle, et jamais le diamètre nominal de l'outil (Dc).
À faible profondeur axiale (Ap de 0.05 à 0.1 mm), le diamètre de coupe effectif se réduit considérablement. Le tranchant, près du point zéro, bouge à peine, raclant et étalant la matière sur l'acier du moule. Pour compenser, augmentez la vitesse de rotation de la broche de 30 à 50 % tout en effectuant un lissage par anticipation à haute vitesse. Si la vitesse de rotation de la broche atteint son maximum, inclinez l'outil de 15 degrés sur une fraiseuse 5 axes afin de décaler la coupe vers le point mort.
Dépannage sur site : Diagnostic des défaillances d’outils lors du fraisage CNC d’acier trempé
Lorsqu'on répond aux appels techniques d'ateliers d'usinage européens et américains, on constate souvent que les opérateurs incriminent la qualité des outils et les changent prématurément. Or, d'après notre expérience, chaque outil usé retiré de la broche constitue un enregistreur de données opérationnelles. Le fraisage de matériaux durs ne tolère aucune erreur. De faibles déséquilibres de paramètres laissent des traces mécaniques et thermiques distinctes sur les arêtes de coupe.
Un dépannage efficace nécessite l'analyse de ces schémas d'usure spécifiques. Pour les fraises haute performance destinées à l'usinage CNC de l'acier trempé , une défaillance catastrophique résulte rarement d'une seule variable. Elle est due à des charges mécaniques cycliques et à des chocs thermiques. Avant de nettoyer l'outil, inspectez la face de dépouille à l'aide d'un microscope d'atelier (grossissement 20x) afin de distinguer la dégradation thermique de l'impact mécanique.
Fissuration thermique précoce et micro-écaillage : déterminer si la vitesse de coupe CNC est trop élevée ou si la vitesse d’avance est trop faible
Sous grossissement, des fissures parallèles en forme de peigne, perpendiculaires à l'arête de coupe, indiquent une fatigue thermique. Lorsque les opérateurs dépassent la limite thermique de la machine CNC, les cycles rapides de chauffage et de refroidissement engendrent de fortes contraintes thermiques. Dès que cette dilatation cyclique excède la ténacité à la rupture de la matrice en carbure, des microfissures se propagent dans le substrat et provoquent un écaillage des bords.
Cependant, la fissuration thermique peut également être due à une charge de copeaux insuffisante. Si l'avance par dent est trop faible, l'arête de coupe frotte contre le matériau écroui au lieu de cisailler des copeaux propres, concentrant ainsi la chaleur à la pointe de l'outil. Vérifiez la couleur des copeaux : s'ils sont bleu foncé ou violets et présentent des fractures en peigne, réduisez la vitesse de coupe de 15 à 20 %. Si les copeaux sont poudreux ou pâles, augmentez l'avance pour évacuer la chaleur.
Bord rapporté (BUE) et usure accélérée : remédier au manque d’adoucissement induit par cisaillement
L'usinage de l'acier à outils HRC 65 peut parfois entraîner une usure importante des arêtes ou une formation de cratères, ce qui surprend souvent les ingénieurs. Lors de nos essais sur broche, ce phénomène se produit lorsque la vitesse de fraisage réelle de l'acier trempé est inférieure à la plage de plastification. La zone de cisaillement n'atteint jamais les 600 °C à 800 °C nécessaires à un ramollissement thermique localisé, ce qui contraint l'outil de coupe à labourer une matière non flexible.
Ce labourage à basse température détruit le tranchant et soude à froid des microparticules à l'arête de coupe. Lorsque ces dépôts se détachent, ils emportent des grains de carbure, accélérant l'usure en dépouille. Plutôt que de réduire le régime moteur (ce qui accentue le labourage), augmentez la vitesse de coupe de 10 à 15 % si la rigidité de l'outillage le permet. Un adoucissement thermique se produira, transformant une coupe mate en une coupe nette et précise.
Validation pratique des fluides de refroidissement : pourquoi l’usinage à sec avec un pistolet à air froid Vortex surpasse l’arrosage par jet.
Inonder une fraise de dureté HRC 65 avec un liquide de refroidissement hydrosoluble dès l'apparition de fumée est un moyen rapide de détruire le carbure. Les goujures en rotation alternent entre 1 000 °C dans la fraise et la température ambiante dans le flux de liquide de refroidissement en quelques millisecondes. Ces cycles thermiques extrêmes provoquent un choc thermique important, entraînant un délaminage rapide du revêtement et des microfissures aux joints de grains.
Pour déterminer votre vitesse de coupe de base en fraisage, effectuez un fonctionnement à sec avec un pistolet à air froid à vortex. L'air comprimé refroidi (de -5 °C à 5 °C) ne refroidit pas le corps de la fraise ; il fournit une force cinétique pour évacuer les copeaux et éviter les reprises. Dans les cavités profondes où l'évacuation est difficile, la lubrification minimale (MQL) à l'huile végétale est envisageable, mais l'arrosage abondant sous haute pression est bien plus néfaste que bénéfique.






