

Franchement, quand je discute avec des machinistes chevronnés aux États-Unis ou en Europe — des gens qui exercent ce métier depuis trente ans —, la question qu'on me pose n'est jamais celle du prix. C'est généralement : « Quand je coupe de l'acier à moules HRC65, est-ce que la pointe de votre outil résistera à la première heure critique ? »
En tant qu'ingénieur ayant passé 15 ans à faire ses armes en atelier avant de prendre la direction technique d'un fabricant de fraises en carbure, je comprends ce scepticisme. Dans ce secteur, la confiance se gagne au micron près et à la minute près, pas grâce à des brochures marketing.
Le mois dernier, nous avons reçu un appel urgent d'un client de Détroit. Il utilisait une marque réputée pour la finition d'un ensemble de moules de fonderie sous pression de précision. Lors de la dernière passe, l'outil a perdu sa dureté à chaud. Les micro-ébréchures qui en ont résulté ont rendu inutilisable une pièce d'une valeur de plusieurs dizaines de milliers de dollars. Au-delà de la perte financière, il s'agissait d'un coup dur catastrophique pour son calendrier de livraison.
Projet après projet, le constat est le même : les ateliers disposent d’excellentes machines, mais manquent de fabricants de fraises qui comprennent le « pourquoi » de la géométrie. Nous ne nous contentons pas d’usiner du carbure. Nous utilisons un substrat ultrafin de 0.2 µm et un rodage liquide contrôlé avec précision après revêtement. Ainsi, chaque fraise HRC65 que nous livrons conserve une précision de coupe de 3 microns.
Nous ne sommes pas là pour proposer une solution de facilité. Nous exploitons des millions de données issues de tests en conditions réelles pour résoudre les problèmes que vous ne trouverez pas dans un catalogue standard, comme les vibrations harmoniques et l'évacuation des copeaux à des conditions de dureté extrême. Après tout, nous sommes tous concernés. Personne n'a envie de se retrouver à 3 heures du matin devant une machine à cause d'un rayon d'angle défectueux.
Alors, au-delà du prix, quel est l’atout technique qui permet aux outils chinois haut de gamme de rivaliser avec les meilleurs dans les ateliers occidentaux ?
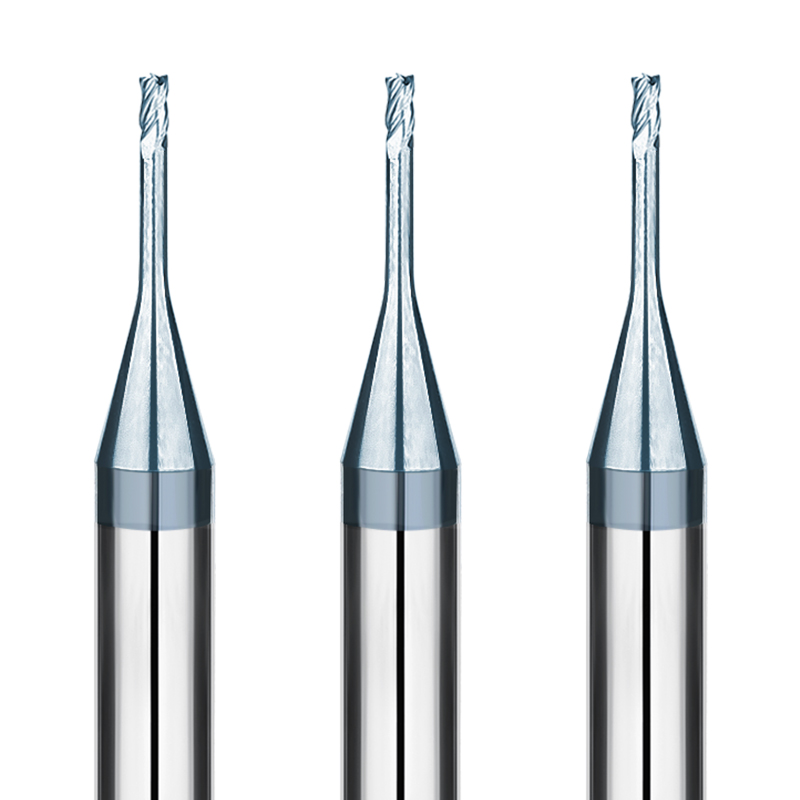
La véritable histoire de notre collaboration à long terme avec les fabricants chinois de fraises en carbure
Au cours de la dernière décennie, notre activité a évolué, passant de l'acier standard 45# à la fabrication de composants et de moules pour l'aérospatiale dépassant une dureté Rockwell C de 60 (HRC60). Initialement, nous étions prudents vis-à-vis des fabricants américains de fraises en carbure . Nos premières collaborations s'apparentaient à des « expérimentations forcées », car les grandes marques occidentales ne pouvaient pas suivre nos délais de livraison. Mais c'est dans ce contexte exigeant que nous avons fait une découverte essentielle : la rapidité d'itération.
Nous avons réalisé que nous n'achetions pas seulement des outils ; nous constituions une véritable base de données. Si nous constations une charge anormale sur la broche ou une texture de surface inhabituelle, nous pouvions contacter directement l'équipe technique de l'usine. Celle-ci pouvait ajuster la géométrie du brise-copeaux et trouver une solution en moins de 24 heures. Cette réactivité a transformé notre vision de la chaîne d'approvisionnement. Il ne s'agit plus d'une simple relation acheteur-vendeur, mais d'un véritable partenariat technique intégré.
Les véritables difficultés rencontrées par les clients occidentaux lors de l'usinage de l'acier trempé avec des fraises en bout
Pour les clients B2B en Amérique du Nord, le principal problème n'est pas le coût des outils, mais leur imprévisibilité. Lors de l'usinage de l'acier trempé en cavités profondes avec des fraises en bout, la fatigue thermique est un fléau. Un simple ébréchure de l'arête de coupe peut ruiner en quelques secondes une cavité de moule dont la valeur dépasse celle de la machine elle-même. Dans cet environnement où la tolérance est zéro, il est impératif d'utiliser des outils présentant une dureté à chaud et une résistance aux chocs exceptionnelles. Ces caractéristiques ne sont pas de simples chiffres sur une fiche technique ; elles font toute la différence entre une pièce finie et un tas de rebuts.
Un autre problème fréquemment rencontré est la déformation de l'outil. Si la rigidité du noyau est insuffisante lors du fraisage latéral ou en plongée sur des matériaux durs, un écart de quelques microns seulement compromet la précision. On nous le dit souvent : « L'outil fonctionnait bien en laboratoire, mais il a lâché en atelier. » Dans un atelier, les vibrations et le refroidissement irrégulier sont omniprésents. Notre priorité est de combler l'écart entre les données de laboratoire et la réalité de l'atelier.
Pourquoi nous avons commencé à nous concentrer sur les fabricants de fraises en carbure
Nous avons concentré nos ressources sur les principaux fabricants de fraises en carbure qui maîtrisent la science des matériaux. En fraisage de matériaux durs, la granulométrie est primordiale. Lors de nos audits d'usines, nous avons recherché des fabricants respectant des tolérances de 0.003 mm et investissant massivement dans les matières premières et l'équilibrage dynamique. Cette rigueur et cette attention au détail sont celles que nous exigeons pour notre propre production.
La flexibilité est l'autre facteur essentiel. Lors de l'usinage d'acier HRC65, un outil standard du commerce n'offre généralement que 70 % du rendement potentiel. En collaborant avec un fabricant spécialisé de fraises en carbure, nous pouvons concevoir un outil sur mesure. Nous pouvons, par exemple, ajuster l'hélice variable d'une fraise à 4 dents pour l'adapter à la rigidité spécifique de la machine du client. C'est ainsi que l'on maintient des taux de rendement élevés sur un marché concurrentiel.
Des prototypes à la production de masse : les véritables différences de stabilité entre les fabricants de fraises en bout
Nous l'avons tous constaté : les échantillons sont parfaits, mais la production en série est un véritable cauchemar. Pour un fabricant professionnel de fraises en carbure, le véritable avantage concurrentiel ne réside pas dans la fabrication d'un seul outil exceptionnel, mais dans la garantie que le millième outil soit identique au premier. Cette stabilité repose sur un contrôle rigoureux de la température du fluide de rectification, de la fréquence de dressage des meules et de la pression du four.
Lors de nos inspections d'usines, nous examinons leurs systèmes de compensation automatisés. Si une usine s'appuie encore sur des contrôles manuels ponctuels pour la production de masse, elle finira par échouer sur le marché de l'acier trempé. Un partenaire d'exception structure les données à chaque étape. Cette constance et cette fiabilité nous permettent de garantir la qualité de nos produits à nos clients occidentaux en toute confiance.
Vous êtes-vous déjà demandé combien de détails de rectification complexes se cachent sous un outil qui fonctionne pendant 100 heures sans recuit ? La réponse se trouve généralement dans la constance du processus du fabricant.
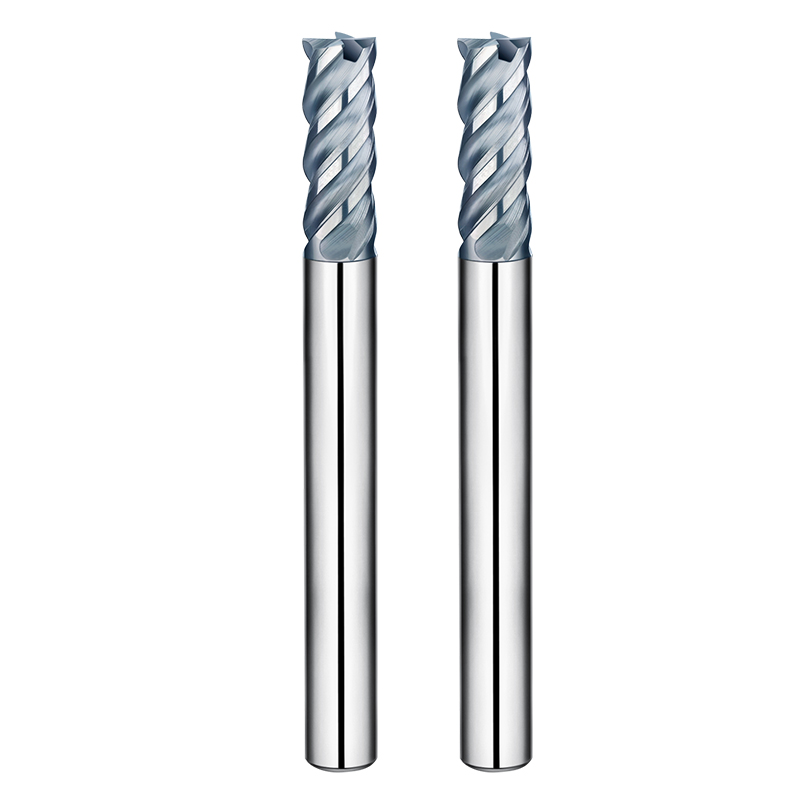
Nos critères de sélection des fabricants de fraises en carbure pour l'usinage HRC65
En fraisage de matériaux durs, nombreux sont ceux qui savent affûter un outil pour qu'il soit « agressif », mais rares sont ceux qui parviennent à le rendre « stable ». Lorsqu'on atteint une dureté de 65 HRC — des matériaux à la limite absolue de l'usinabilité —, la taille de l'usine importe peu. Ce qui compte, c'est la maîtrise de la microstructure du substrat par le fabricant. Nous avons audité d'innombrables installations ; les plus performantes maîtrisent parfaitement la taille des grains. Pour ces applications, nous exigeons une taille de grain de carbure comprise entre 0.2 µm et 0.4 µm. Cette structure ultra-fine est la seule façon de conserver une dureté élevée sans compromettre la ténacité.
Le post-traitement est notre deuxième critère non négociable. Un fabricant de fraises en carbure de premier plan utilise une passivation et un polissage rigoureux avant et après le revêtement. La plupart des ébréchures prématurées d'arêtes proviennent de dentelures microscopiques ou sont dues à des contraintes internes excessives dans le revêtement. Nous exigeons des données de préparation des arêtes à un grossissement de 500x. Si l'arête ne présente pas un état miroir et que le revêtement ne réussit pas un test de rayure, le fournisseur est exclu de notre sélection.
Défis liés à la rupture des outils dans l'acier à moules (HRC58–HRC65)
Lors des opérations de finition ou d'usinage d'angles, le véritable fléau n'est pas l'usure progressive, mais la rupture brutale et catastrophique. C'est un cauchemar pour l'usinage de cavités profondes avec des rapports longueur/diamètre élevés. Le moindre défaut d'évacuation des copeaux provoque une brusque montée en température, risquant de recuire l'outil ou de le casser. Nous l'avons appris à nos dépens sur une matrice d'emboutissage à froid : une conception de cannelure légèrement trop étroite a entraîné un « soudage secondaire des copeaux ». Sous l'effet de la chaleur, les copeaux ont fusionné avec l'outil, détruisant une pièce d'une valeur considérable.
Ces défaillances indiquent généralement un déséquilibre entre l'angle de coupe et l'épaisseur du noyau. Une épaisseur excessive du noyau assure la rigidité, mais réduit l'espace disponible pour la puce. Un angle de coupe trop positif fragilise le bord et le rend inadapté aux chocs thermiques de dureté HRC 60 et plus. En pratique, il est indispensable de calculer la résistance aux chocs thermiques avant même de lancer le cycle.
Résistance réelle des arêtes de coupe chez différents fabricants de fraises en carbure
On dit souvent que le tranchant est le talon d'Achille d'un outil. Lorsqu'on compare les fabricants de fraises en carbure, on examine la précision du rayon d'angle (angle R). Si un faux-rond axial (TIR) apparaît lors de l'usinage de cet angle R, seules une ou deux dents travailleront efficacement. Cette charge inégale entraîne une fatigue rapide, et le tranchant s'effondre en moins de 30 minutes, compromettant ainsi la précision dimensionnelle.
À l'inverse, les fabricants qui utilisent des arêtes renforcées présentent un écaillage quasi inexistant, même à une dureté Rockwell C de 62. Le secret réside généralement dans l'utilisation de rectifieuses 5 axes de haute précision avec compensation en cours d'usinage. Ceci garantit la symétrie géométrique de chaque arête. Cette précision au micron près est ce qui distingue un outil capable de résister à un fraisage latéral extrême d'un outil qui cède.
Comment déterminer si les fraises HRC65 sont prêtes pour la production en série
Pour la production en continu sans surveillance (24 h/24), nous utilisons un test pragmatique : la stabilité du courant de broche. Si ce courant fluctue de plus de 5 % au cours d’un cycle de 90 minutes, la résistance du revêtement ou à l’usure est instable. La production de masse craint les imprévus. Nous avons besoin d’outils qui maintiennent une résistance constante tout au long de leur durée de vie, et non de machines « gagnées à la loterie » qui fonctionnent pendant des heures une fois, mais tombent en panne la fois suivante.
Nous analysons également la prévisibilité de l'usure. Si une fraise HRC65 usagée présente une usure uniforme en dépouille, elle est candidate à la production en série. En revanche, si nous constatons des ébréchures ou des fractures à la racine, elle est éliminée, quelle que soit sa vitesse de coupe. Dans un atelier, un cycle de remplacement maîtrisé est bien plus avantageux qu'une production à grande vitesse imprévisible.
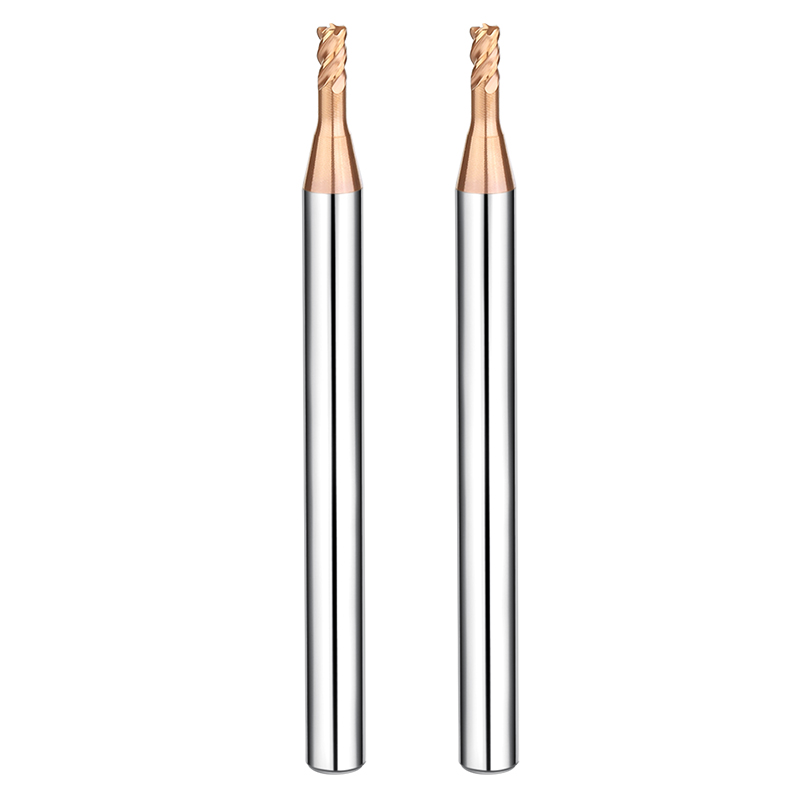
Logique de sélection des fraises pour acier trempé : résultats en fonction des paramètres
Dans notre atelier, nous ne suivons pas aveuglément les vitesses et avances indiquées dans un catalogue. Pour le choix des fraises destinées à l'usinage de l'acier trempé, deux critères sont essentiels : la régularité dimensionnelle et l'intégrité de la surface. Sur le papier, des paramètres à haute vitesse sont séduisants. Mais si la perpendicularité de la pièce dérive de 5 microns après deux heures à cause de la déformation de l'outil, ces paramètres deviennent inutiles. Nous privilégions toujours un outil fiable qui maintient les tolérances tout au long du cycle.
Nous appelons cela une « sélection axée sur les résultats ». Examinez vos puces : elles doivent être fines, uniformes et d'un bleu ou violet foncé et constant. Si elles noircissent ou se déforment, l'outil est hors service. Cette observation sur le terrain est plus fiable que n'importe quelle durée de vie théorique affichée sur un site web. C'est le critère ultime pour garantir l'aptitude à la production en série.
Comparaison de la durée de vie des outils dans l'usinage continu de l'acier trempé
La véritable différence entre les fabricants de fraises en carbure se manifeste en milieu et fin de production. Certains outils sont performants dès les premières minutes : ils sont impeccables. Mais une fois l'arête usée, le frottement augmente brusquement et le revêtement s'écaille aux joints de grains, faute de résistance thermique. Votre planning de production est alors complètement perturbé et vous risquez des arrêts de broche imprévus.
Nous privilégions une courbe d'usure progressive. Un outil de qualité supérieure présentera une bande d'usure uniforme en dépouille après plusieurs heures de coupe à grande vitesse, sans aucune entaille. Ceci prouve que l'adhérence entre le substrat et le revêtement résiste aux contraintes thermiques extrêmes. L'objectif est une durée de vie prévisible de l'outil ; rechercher des taux d'enlèvement de matière (MRR) élevés au détriment de la stabilité est une stratégie vouée à l'échec dans un atelier automatisé.
Disparités dans l'évacuation des puces et la stabilité thermique
L'évacuation des copeaux ne dépend pas uniquement de la forme du trou ; elle est régie par la physique des surfaces. Les outils à goujures ultra-polies miroir sont systématiquement plus performants que les outils standards en coupe à sec. Lors du fraisage de matériaux durs, les copeaux transportent la chaleur. Si les goujures ne sont pas lisses, les copeaux adhèrent au bord, la chaleur retourne dans l'outil et des fissures de fatigue thermique apparaissent.
La stabilité thermique témoigne du savoir-faire du fabricant. Nous avons constaté que certains outils, après seulement une heure, présentaient un faux-rond radial accru, simplement dû à une dilatation irrégulière du substrat. Cette infime dilatation provoque des marques de vibration sur la pièce. Les fabricants les plus performants optimisent la composition de leurs alliages pour garantir la stabilité géométrique de l'outil à haute température. C'est ce qui justifie un cycle de production en trois-huit.
Sélection des fabricants pour un approvisionnement stable en fonction des résultats des tests
Un essai de coupe permet de valider les limites absolues du processus de fabrication. Nous soumettons aux fabricants potentiels de fraises en carbure une pièce particulièrement complexe : rainures profondes et étroites, parois fines et transitions de rayons multiples. Ils doivent réaliser l’ébauche et la finition avec un seul outil. La mesure des tolérances géométriques de cette pièce finale nous renseigne sur la rigidité réelle de l’outil sous des charges complexes.
Enfin, nous examinons les outils usagés au stéréomicroscope. L'usure est-elle uniforme sur toutes les cannelures ? Si une seule face est usée, cela indique un problème de régularité ou de faux-rond d'usinage. Ce contrôle systématique explique pourquoi nos partenaires fabricants de fraises en carbure présentent une variabilité quasi nulle sur des milliers d'unités. C'est ainsi que nous préservons notre crédibilité auprès de nos clients exigeants aux États-Unis et en Europe.
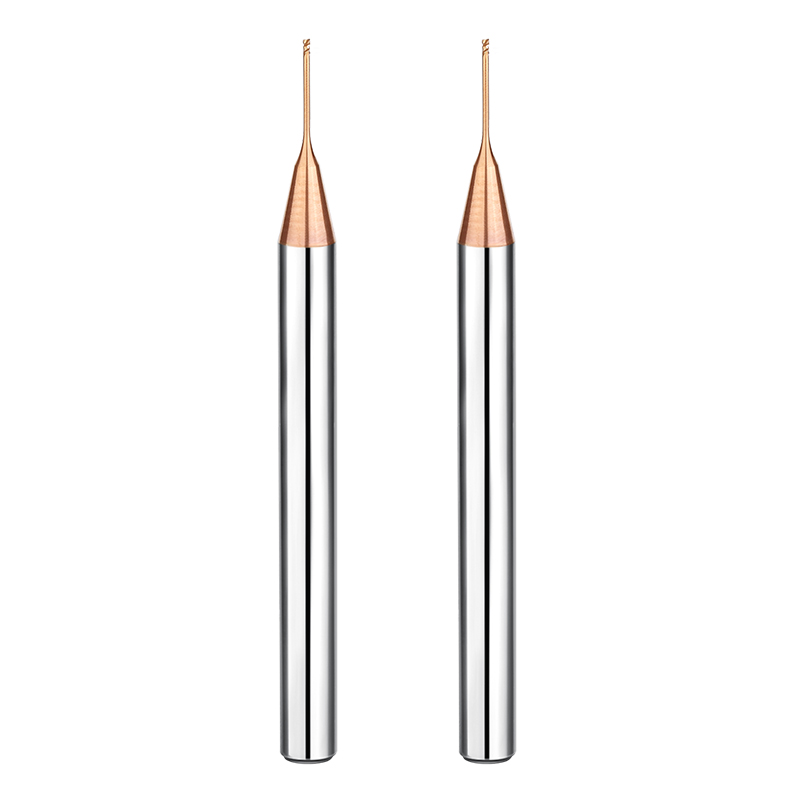
Cohérence des fabricants chinois de fraises en carbure dans la production de masse
Il existe un écart technique considérable entre la performance optimale d'un outil unique et la production stable de dix mille unités. Lors de l'évaluation d'un fabricant de fraises en carbure, notre principale préoccupation n'est pas le premier outil, mais le 500e. Dans un atelier à haut volume de production, une faible régularité oblige les opérateurs à ajuster constamment les corrections d'outils. Pour les clients occidentaux fonctionnant en mode entièrement automatisé ou sans surveillance, ce coût est inacceptable.
Nous avons réorienté nos audits, passant de simples tests de performance à l'analyse de la capabilité des processus (Cpk). Les principaux fabricants chinois de la chaîne d'approvisionnement mondiale ont investi massivement dans des salles de rectification climatisées, la compensation automatisée des meules et la métrologie laser en ligne. Cet équipement, associé à des procédures opérationnelles standard rigoureuses, leur permet de maintenir les tolérances de faux-rond radial (TIR) et de diamètre à ±0.002 mm près, même pour des lots de grande envergure. C'est cette prévisibilité qui nous permet de leur confier des commandes importantes.
Résolution des problèmes de dérive dimensionnelle dans les commandes multi-lots
Rien n'est plus frustrant pour un technicien de terrain qu'un outil du mois dernier présentant une précision de +0.005 mm, tandis qu'un nouveau lot, utilisant les mêmes corrections, affiche une précision de -0.01 mm. Cet écart provient généralement de deux facteurs : une compensation tardive de la meule ou de légères variations de dureté dans les barres de carbure brutes. Même une erreur de quelques microns peut compromettre l'ajustement des composants de moules à haute dureté.
Pour éliminer ces fluctuations « invisibles », nous appliquons un protocole de contrôle qualité rigoureux à réception. Si une usine utilise des micromètres manuels au lieu d'un centre de mesure CNC entièrement automatisé, elle ne peut tout simplement pas garantir la constance requise pour l'acier trempé. Nous collaborons uniquement avec des fabricants de fraises qui fournissent des rapports de contrôle détaillés par lot. Nous n'achetons pas seulement un outil ; nous investissons dans un processus de production garanti.
Stabilité du revêtement : la différence entre la médiocrité et l'excellence
Le revêtement est la « protection » de l'outil, mais en production de masse, il est plus difficile à maîtriser que l'affûtage lui-même. Nous avons constaté que des outils d'apparence identique en couleur présentaient des motifs d'écaillage totalement différents lors de la coupe d'acier HRC60+. Ceci révèle un défaut de contrôle du processus : généralement un problème de niveau de vide, de tension de polarisation ou d'activation de la surface avant le revêtement. L'instabilité du revêtement peut entraîner une variation de 30 % de la durée de vie de l'outil entre deux lots.
Les meilleurs fabricants de fraises en carbure maîtrisent le revêtement comme une science exacte. Ils utilisent le polissage post-revêtement pour éliminer les microgouttelettes, ce qui réduit considérablement le coefficient de frottement. Nos données montrent que les fabricants qui appliquent ce niveau de contrôle produisent des outils aussi performants en été qu'en hiver. Ce contrôle rigoureux des microparamètres est ce qui distingue un fournisseur de premier plan.
Comment nous imposons la vérification de la cohérence des lots
Nous ne nous contentons plus d'« échantillons de référence ». Pour les contrats à long terme, nous exigeons un système d'inspection en boucle fermée « première pièce/dernière pièce ». Nous choisissons un scénario de référence – comme le fraisage latéral d'acier trempé à une profondeur de 5D – et exigeons du fabricant qu'il effectue des tests de durée de vie complète sur cinq outils choisis au hasard dans chaque lot. Nous recherchons une forte concordance entre leurs courbes d'usure.
La traçabilité est également non négociable. Nous exigeons que chaque lot soit associé à un numéro de coulée de carbure et à une série de cycles de revêtement spécifiques. Si un outil tombe en panne sur la machine d'un client, le fabricant doit être en mesure de signaler tous les outils concernés dans un délai de deux heures. Cette vérification numérique, de la matière première à la finition, est la seule façon pour les outils « Made in China » de s'imposer sur le marché mondial haut de gamme.
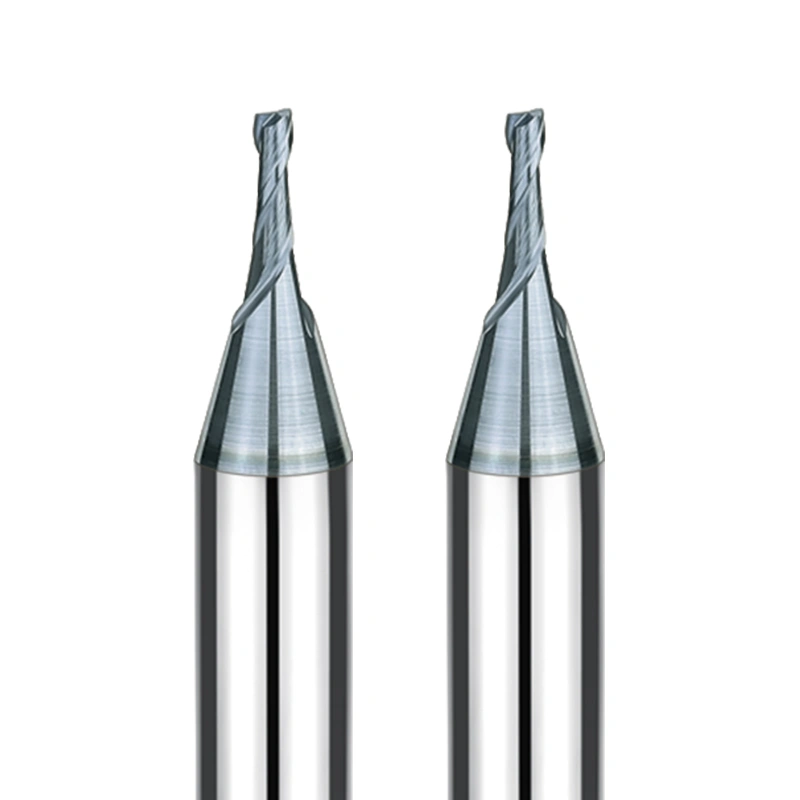
Évaluer les prouesses techniques plutôt que le battage médiatique.
J'ai appris à ignorer les brochures alléchantes. Pour connaître la vérité, il faut se rendre à l'atelier d'usinage et écouter. Lorsqu'on évalue un fabricant de fraises en carbure, il faut observer comment il gère les problèmes non standard. Si vous signalez un problème de vibrations et qu'il vous dit simplement de « ralentir l'avance », c'est qu'il manque de compétences techniques. Un véritable partenaire analysera la force de serrage du porte-outil, le porte-à-faux et la microgéométrie de l'arête.
L'ingénierie de pointe ne se résume pas à l'achat de machines coûteuses ; elle englobe aussi les logiciels et les personnes qui les utilisent. Les meilleurs ateliers emploient des logiciels sur mesure et des systèmes de mesure en ligne pour garantir une tolérance de 0.003 mm année après année. Cette maîtrise du processus de fabrication est bien plus précieuse qu'un argumentaire marketing sophistiqué.
Amélioration de la conception des outils grâce aux retours d'expérience en atelier
Les meilleures conceptions sont souvent le fruit d'outils usés. Nous récupérons fréquemment des fraises usagées pour analyse. Si les fraises d'un client destinées à l'usinage de l'acier trempé déclenchent des alarmes de surcharge dans les angles, nous ne nous contentons pas d'incriminer le programmeur. Nous examinons les traces d'usure. Bien souvent, un simple ajustement de 1 à 2 degrés de l'angle d'hélice différentielle suffit à éliminer ce bruit harmonique aigu.
La validité de la conception est prouvée directement sur la broche, et non par simulation. Nous analysons la couleur et la courbure des copeaux à différentes profondeurs. Si la décoloration thermique est uniforme, le rapport d'usure entre la face de coupe et la face de dépouille est optimal. Cette boucle de rétroaction permet à nos outils d'avoir une plage d'usinage plus large, ce qui signifie qu'ils ne risquent pas de se casser si l'opérateur s'écarte légèrement des paramètres recommandés.
Notre processus d'analyse des défaillances des outils en acier trempé
Lorsqu'un outil présente une défaillance prématurée, nous procédons à une analyse approfondie sous un grossissement de 200x. Pour les fraises en acier trempé, nous examinons la trajectoire de la fissure. Une fissure transversale traversant le substrat indique généralement un choc mécanique ou une fatigue thermique. Un écaillage en écailles de poisson du revêtement révèle généralement un nettoyage insuffisant avant usinage. Cette analyse quantitative nous permet de déterminer si la défaillance est due à l'opérateur ou à l'outil lui-même.
Nous utilisons également la microscopie électronique à balayage (MEB) couplée à la spectroscopie de rayons X à dispersion d'énergie (EDS) pour rechercher la diffusion chimique ou l'adhérence des matériaux sur la fracture. Ce niveau d'analyse des défaillances est essentiel à notre expertise. Grâce à des preuves scientifiques, nous pouvons conseiller un client : « Si vous observez ce type de piqûres à une dureté de 60 HRC, vérifiez la concentration de votre liquide de refroidissement ou votre stratégie de parcours d'outil. » C'est ainsi que l'on gagne la confiance d'un ingénieur.
Performances de l'outil HRC65 selon la rigidité de la machine
Le marketing des fraises HRC65 part souvent du principe que tout le monde utilise un centre d'usinage à grande vitesse de 500 000 $. La réalité est plus complexe. Un outil fonctionnant parfaitement sur une machine à moteur linéaire peut se révéler inutilisable sur une broche à engrenages. Sur les machines rigides, on privilégie des angles de coupe négatifs importants. Sur les machines plus anciennes ou pour les longs porte-à-faux, il faut parfois sacrifier un peu de résistance à l'usure au profit d'une coupe plus fluide afin d'éviter les micro-vibrations.
Un outil de conception éprouvée possède une robustesse suffisante pour supporter des conditions non optimales. Lors de l'évaluation d'un fabricant de fraises en carbure, renseignez-vous sur les performances de ses outils dans des configurations sous-optimales. Les données de laboratoire sont trompeuses ; seule la réalité d'un atelier, avec ses vibrations et ses imperfections, révèle la vérité. Sur votre ligne de production, est-ce la machine qui limite l'outil, ou la rigidité de ce dernier compense-t-elle les limitations de la machine ?
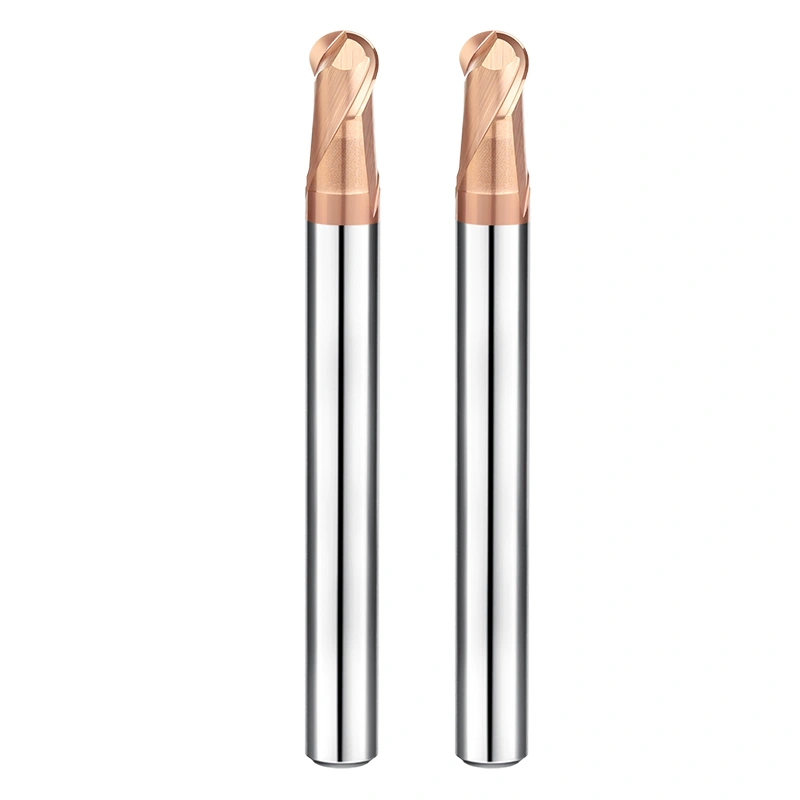
Pourquoi nous collaborons avec certains fabricants chinois de fraises en carbure
Après avoir constaté la défaillance de nombreux outils lors de l'usinage d'acier d'une dureté supérieure à 60 HRC, nous avons compris que la confiance ne se fonde pas sur des certifications, mais sur l'expérience en atelier, au fil de milliers de cycles d'usinage. Nous avons choisi de collaborer avec des fabricants chinois de fraises en carbure spécifiques, car ils ont su dépasser la simple approche basée sur les catalogues. Ils ont accepté de s'investir pleinement dans nos environnements les plus exigeants et d'adapter rapidement leurs produits en fonction de nos retours.
En fraisage de précision, le moindre défaut de conception peut rapidement avoir des conséquences désastreuses. Pour la finition de moules de grande valeur, où la moindre erreur est fatale, il vous faut un fabricant qui maîtrise parfaitement le fonctionnement de vos machines-outils. Nos partenaires ne se contentent pas de posséder des rectifieuses haut de gamme ; ils comprennent aussi l’impact des variations de traitement thermique sur les contraintes au niveau de l’arête de coupe. Cette expertise nous permet de garantir à nos clients occidentaux exactement ce dont ils ont besoin : une précision absolue, sans ébréchure ni faux-rond.
Résultats prouvés : réduction de la fréquence des changements d’outils
Dans le cadre d'un de nos principaux projets d'exportation, nous devions usiner des ébauches de moules trempées pendant 48 heures d'affilée. Pour préserver nos marges, il était impératif de réduire les changements d'outils. En collaborant avec notre fabricant de fraises en carbure, nous avons optimisé les angles de dépouille et le polissage des arêtes. Résultat ? La durée de vie de nos outils est passée de quatre heures à plus de douze.
Cela n'a pas seulement permis de gagner du temps ; cela a éliminé les erreurs de positionnement dues aux réglages fréquents d'outils et augmenté l'utilisation de nos broches de 15 %. Si vous payez encore du personnel pour surveiller les machines la nuit à cause d'une durée de vie irrégulière des outils, il est temps de revoir la résistance de vos outils aux chocs thermiques. En production, une courbe d'usure prévisible est bien plus précieuse qu'un outil « miracle » qui tombe en panne subitement.
Étude de cas : Résolution des vibrations harmoniques dans les pièces en HRC62 à parois minces
Nous avons été confrontés à un véritable casse-tête : usiner une pièce à paroi mince à HRC62. Tous les outils standards que nous avons essayés généraient des vibrations importantes. Au lieu de baisser les bras, nous avons collaboré avec l’équipe d’ingénierie du fabricant. Nous avons analysé la fréquence de résonance du système et conçu un outil sur mesure avec une hélice variable et une géométrie asymétrique. Cette approche de précision a permis de résoudre le problème des vibrations et de préserver l’état de surface.
Les avancées en ingénierie résident dans les détails. Si vous rencontrez des difficultés avec des matériaux non standard ou des cavités profondes, partagez vos données avec votre fabricant. S'il est incapable de modifier la géométrie pour résoudre un problème physique, ce n'est pas le partenaire idéal. Le véritable progrès naît de la collaboration entre ingénieurs.
L'impact du soutien technique sur vos résultats financiers
Dans le secteur B2B, un support technique défaillant est bien plus problématique qu'un outil de mauvaise qualité. Nos fabricants de fraises fournissent des rapports d'analyse de défaillance et des ajustements de paramètres sous 24 heures. Cette réactivité est essentielle lorsqu'un client aux États-Unis ou en Europe modifie une spécification en cours de production. En cas d'arrêt de votre ligne de production, une intervention rapide d'un expert vaut bien plus que le prix de l'outil lui-même.
Si votre fournisseur tarde à répondre, il freine votre croissance. L'agilité de la chaîne d'approvisionnement est un atout technique. Si vous rencontrez des difficultés avec l'acier HRC65 ou la métallurgie des poudres, ou si vous avez des doutes sur votre stratégie actuelle de parcours d'outils, discutons-en. Apportez vos plans ou vos vidéos d'usinage. Souvent, un échange rapide entre pairs est la solution la plus efficace pour trouver celle qui vous manquait.






