
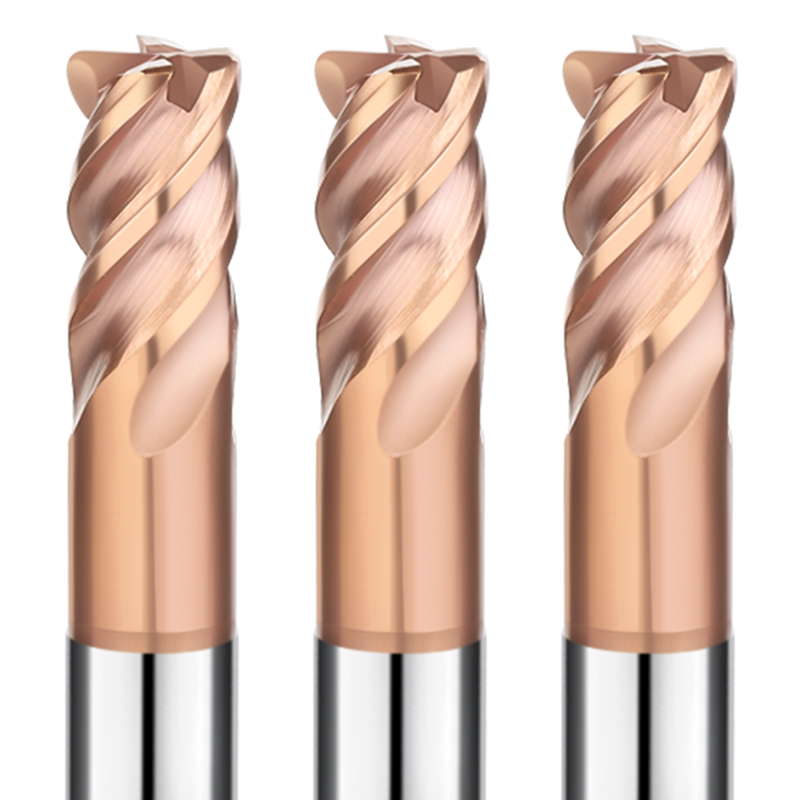
Récemment, j'ai apporté un soutien technique à un fabricant de moules nord-américain établi de longue date. Leur ingénieur en chef m'a fait part d'une frustration majeure : même avec les outils de coupe les plus performants du marché, ils constataient fréquemment un écaillage des pointes. Il décrivait l'aspect des arêtes comme celui de « biscuits mâchés » lors de l'usinage d'acier à moules D2 traité thermiquement (HRC 62–65).
Il ne s'agit pas d'un problème local. Au cours de mes seize années d'expérience dans le secteur, cela a été le principal goulot d'étranglement dans le fraisage de matériaux durs.
Dans le secteur des moules et matrices, et plus particulièrement pour les matériaux ultra-durs, la fraise HRC65 n'est plus un simple consommable. Elle est un facteur déterminant pour la réussite ou l'échec de toute votre chaîne de production. Nombre d'ateliers tentent d'imposer des paramètres de coupe standard aux centres d'usinage à grande vitesse pour gagner du temps. Résultat ? Des changements d'outils constants, des arrêts de production coûteux et des états de surface médiocres. En tant que fournisseur spécialisé de fraises, nous résolvons ces problèmes en nous concentrant sur la microstructure du substrat en carbure et sur des procédés avancés de renforcement des arêtes.
Augmenter la dureté ne suffit pas à créer la fraise idéale pour l'acier trempé. Des tests en conditions réelles ont démontré que le succès repose sur une combinaison spécifique : un substrat en carbure à grains ultra-fins associé à un revêtement anti-oxydation nanométrique. L'ajout d'une hélice variable permet enfin de supprimer les vibrations à haute fréquence.
Pour toute fraise en carbure destinée à l'usinage d'acier trempé, la performance dans les matériaux de dureté supérieure à 60 HRC repose sur deux facteurs : la stabilité thermique et la gestion des contraintes résiduelles. Négliger l'équilibre entre le faux-rond de l'outil et l'avance par dent (Fz) revient à gaspiller même la machine la plus onéreuse. Personne ne souhaite entendre un éclat d'outil lors des 5 % finaux de la passe de finition d'une cavité de moule à 50 000 $.

Fraises en bout pour acier trempé dans l'usinage de matrices et de moules de haute précision
En matière de fabrication de moules de précision, nous ne nous contentons pas de façonner le métal ; nous repoussons ses limites physiques. Face à un noyau de moule traité thermiquement à une dureté Rockwell C supérieure à 60, le choix des fraises adaptées à l'acier trempé est indispensable pour garantir le respect des tolérances.
Je me souviens d'un projet de moules pour phares automobiles comportant des cavités profondes et des fentes étroites. Sans une rigidité extrême de l'outillage, les fraises auraient dévié. Même une infime déviation crée des interstices le long des lignes de joint du moule, compromettant le produit final.
Dans l'usinage de pièces en acier à moules de haute précision, la marge d'erreur est nulle. Il est impossible de se fier aux « paramètres recommandés » d'un catalogue. Il est impératif d'adapter l'approche en fonction de la rigidité dynamique de la machine, de la dilatation thermique de la broche et du système de bridage. Nous avons constaté que le maintien d'une charge constante sur l'outil de coupe est bien plus efficace que la recherche d'un taux d'enlèvement de matière maximal. Ceci est particulièrement vrai pour les composants à parois minces ou les pièces sujettes aux vibrations.
Performances réelles des fraises en carbure pour l'acier trempé
Le véritable test d'une fraise en carbure pour acier trempé ne réside pas dans ses performances initiales, mais dans l'état de son tranchant après quatre heures de coupe continue. Nos essais en atelier ont démontré que le carbure à grain fin offre la meilleure résistance à l'écaillage.
Lors de l'usinage de moules de fonderie sous pression en acier H13, les outils bon marché subissent souvent un délaminage du revêtement en quelques minutes seulement, dû à la chaleur générée par le frottement. À l'inverse, un outil de haute qualité conserve son tranchant. La différence est visible sur les copeaux : ils doivent présenter une couleur bleu foncé intense et saine.
Nous surveillons également de près l'indicateur de charge de la broche. L'usure de l'outil rend les forces de coupe extrêmement sensibles. Si l'indicateur de charge commence à fluctuer ou si le bruit de coupe passe d'un sifflement aigu à un bourdonnement sourd, le revêtement a atteint sa limite. Ceci confirme que le revêtement est plus qu'une simple barrière thermique ; il constitue une véritable protection contre la déformation du substrat, notamment lors de la coupe à sec.
Choisir la meilleure fraise pour l'acier trempé en fonction de l'expérience professionnelle
Dans ce secteur, il n'existe pas de règle absolue : le plus cher n'est pas forcément le meilleur. La meilleure fraise pour l'acier trempé est celle qui convient à votre procédé spécifique. Par exemple, pour l'ébavurage ou le nettoyage des angles, nous privilégions toujours un outil avec un faible rayon d'angle plutôt qu'un outil à angle droit. Ce léger rayon réduit la concentration des contraintes et diminue de plus de 40 % le risque d'écaillage.
Nous choisissons également le nombre de goujures en fonction de l'évacuation des copeaux. Pour le fraisage latéral de rainures profondes, un outil à 4 goujures offre l'espace nécessaire pour éviter l'accumulation de chaleur. En revanche, pour les passes de finition superficielles sur des surfaces profilées, nous recommandons une fraise hémisphérique à 6 goujures ou plus. Dans les matériaux durs, l'objectif est de maximiser le nombre de contacts de l'arête de coupe par minute. Ceci permet d'obtenir une finition miroir même à très faible vitesse d'avance.
Manipulation des fraises HRC65 dans la production de moules à cycle long
Travailler avec des aciers comme le D2 ou le SKD11 à une dureté Rockwell C de 65 est extrêmement délicat. La moindre vibration peut entraîner une rupture catastrophique. En production en série, le faux-rond radial de l'outil doit être contrôlé avec la plus grande rigueur. Si le porte-outil présente un faux-rond supérieur à 0.005 mm, la durée de vie de votre fraise en bout HRC 65 sera réduite de moitié. Un seul tranchant supportera toute la charge, déclenchant une réaction en chaîne de dommages.
Un conseil de pro tiré de notre expérience : utilisez le remplacement prédictif des outils. N’attendez pas que l’outil casse. Surveillez le couple et l’état de surface afin d’établir un seuil de sécurité pour la durée de vie de l’outil. Nous constatons également que le refroidissement par air est beaucoup plus stable que le refroidissement par brouillard d’huile pour ces matériaux. Un contrôle uniforme de la température évite les fissures thermiques causées par l’effet « yo-yo » de la dilatation et de la contraction, garantissant ainsi l’identité de chaque moule du lot.
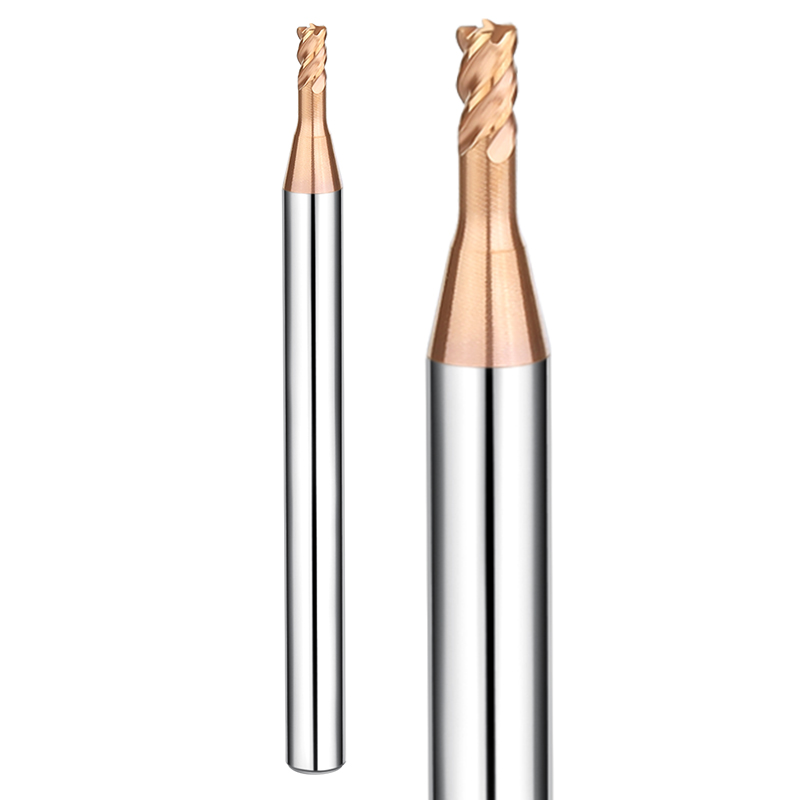
Les défis posés par l'acier dur et comment les fraises en bout HRC65 les résolvent
Dans nos ateliers, l'usinage d'acier trempé de dureté supérieure à 60 HRC est toujours complexe. Le principal problème réside dans l'accumulation de chaleur. Lors de la coupe de matériaux à haute dureté, la chaleur ne se dissipe pas par les copeaux ; elle reflue vers l'outil. Ceci provoque un ramollissement et une défaillance quasi instantanée des outils en carbure standard. Nous avons testé des outils conventionnels sur un lot de glissières de moule à haute dureté. Même en réduisant la vitesse de coupe, les outils se sont en quelque sorte recuits d'eux-mêmes. Cet échec nous a incités à rechercher des fraises en bout plus résistantes à la chaleur (HRC 65).
La conception d'un outil de coupe à très haute dureté repose sur un équilibre subtil entre dureté à chaud (résistance à la chaleur) et ténacité aux chocs. Grâce à des revêtements spéciaux à base de silicium ou nanocomposites multicouches, nous créons un film protecteur qui préserve le substrat des températures extrêmes. Ceci nous permet d'ébaucher et de finir directement sur des pièces trempées. Fini les réparations par électroérosion ou les traitements thermiques secondaires : nous résolvons ainsi le problème majeur de l'usinage, ces opérations impossibles à réaliser qui monopolisent les temps d'atelier.
Gestion de l'usure et de l'écaillage des fraises en carbure pour acier trempé
L'écaillage des outils est le problème technique le plus fréquent que nous rencontrons pour nos clients nord-américains. Lors de l'usinage d'acier trempé avec une fraise en carbure, notamment pour les cavités à coupes interrompues, les contraintes d'impact sont considérables. Nous avons constaté que l'écaillage est généralement dû non pas à des vitesses d'avance élevées, mais à des microfissures causées par les vibrations. Nous conseillons systématiquement à nos clients de vérifier le porte-à-faux de l'outil. Pour une rigidité optimale, il est recommandé de respecter le « nombre d'or » : le porte-à-faux ne doit pas dépasser trois fois le diamètre de l'outil.
Pour la gestion de l'usure, nous surveillons la couleur des copeaux. Si ceux-ci passent du jaune pâle au violet foncé, ou si des étincelles apparaissent, votre outil atteint sa limite de fatigue. Nous imposons un changement d'outil obligatoire dès que l'usure en dépouille atteint 0.1 mm. Au-delà de ce seuil, les forces de coupe augmentent de façon exponentielle. Le risque ne se limite pas à la casse de l'outil ; les contraintes thermiques excessives peuvent également provoquer des microfissures à la surface d'un moule coûteux.
Maintien d'un état de surface uniforme grâce à l'utilisation de fraises en bout pour l'acier trempé
Maintenir une finition homogène pendant une opération de 10 heures est l'épreuve ultime du savoir-faire d'un ingénieur. Lors du surfaçage d'une surface en acier trempé avec des fraises en bout , nous ne changeons jamais d'outil en cours de processus. Même de minuscules différences de diamètre ou des erreurs de montage entre l'ancien et le nouvel outil laisseraient des traces de raccord sur le moule. Nous privilégions une vitesse de coupe constante (Vc) et un pas latéral très faible. Ceci remplace une coupe agressive par un surfaçage à haute fréquence et à contact léger.
Pour obtenir une finition quasi miroir, vérifiez l'équilibrage dynamique de votre porte-outil. À 20 000 tr/min, même un faux-rond microscopique laissera des marques de vibration. Nous recommandons l'utilisation de fraises à angle de dépouille négatif. Bien que cela augmente légèrement la résistance à la coupe, cela offre un bien meilleur support à l'arête de coupe. L'outil ne risque ainsi pas de se déformer sous l'effet des frottements répétés sur des surfaces dures, ce qui garantit une rugosité Ra constante du premier au dernier passage.
Réduction du temps de cycle grâce à une sélection appropriée des fraises HRC65
De nombreux chefs d'atelier pensent que l'acier dur exige une cadence lente et « sûre ». Nous avons prouvé qu'une fraise adaptée de dureté HRC65 peut en réalité réduire les temps de cycle de plus de 30 %. Je me souviens d'un projet de matrices d'emboutissage trempées où le client passait 12 heures par cavité avec une stratégie conservatrice. Nous l'avons convaincu d'opter pour une stratégie de fraisage à avance rapide (HFM). En utilisant une faible profondeur de passe et une avance par dent élevée, nous avons considérablement augmenté le taux d'enlèvement de matière.
Ce procédé fonctionne grâce à l'effet d'amincissement des copeaux. Si votre machine présente une réponse dynamique élevée, vous pouvez pousser les vitesses d'avance à leur limite sans brûler les bords. Réduire le temps de cycle n'est pas seulement une question de vitesse ; c'est aussi une question de compétitivité. En optimisant les trajectoires et en utilisant des outils spécialisés à haute dureté, nous avons ramené ce processus de 12 heures à moins de 8 heures, moyennant une augmentation minime du coût des outils.
Collaborer avec un fournisseur fiable de fraises pour l'industrie des matrices et des moules
Dans le secteur exigeant de la fabrication de moules, chaque minute d'arrêt a un impact considérable sur la rentabilité. Choisir un fournisseur de fraises est bien plus qu'une simple transaction : c'est trouver un partenaire qui comprend les enjeux. Lorsque vous travaillez sur un noyau de moule à 40 000 $, vous n'achetez pas seulement un outil, vous investissez dans la sécurité de votre processus. Nous avons appris à nos dépens que les irrégularités entre les lots entraînent des ruptures d'outils lors des quarts de nuit sans surveillance. L'expertise technique d'un fournisseur détermine votre marge de sécurité.
Le partenaire idéal n'est pas un vendeur avec un catalogue attrayant ; c'est une équipe technique compétente qui maîtrise l'écrouissage et la science des revêtements. Nos projets les plus réussis sont ceux où le fournisseur offre un accompagnement sur site et connaît parfaitement des matériaux comme le NAK80 ou le S136. C'est ce niveau d'expertise qui nous permet de répondre sereinement aux commandes complexes de haute dureté.
Critères que nous utilisons pour évaluer les fournisseurs de fraises en bout pour les applications sur acier trempé
Lors de l'évaluation d'un fournisseur de fraises pour acier trempé, nous appliquons des critères de fiabilité stricts. Nous ne nous contentons pas de consulter les brochures ; nous examinons les rapports d'inspection en usine afin de vérifier le faux-rond radial. En fraisage de matériaux durs, si un outil sur cinq présente un faux-rond supérieur à 0.005 mm, c'est un risque majeur. Nous exigeons également un système de traçabilité qualité rigoureux. Nous devons avoir la certitude que les outils achetés aujourd'hui offrent les mêmes performances que ceux achetés l'année dernière.
Nous accordons également une grande importance aux « ressources techniques » d'un fournisseur. Peut-il recommander des porte-outils à frettage ou des technologies d'amortissement pour améliorer la précision ? Un fournisseur véritablement qualifié doit être capable de modifier la géométrie des outils pour répondre à des défis spécifiques, comme l'usinage de jeux sur des moules à parois minces. Ce soutien approfondi est notre condition essentielle à tout partenariat à long terme.
Étude de cas : Assistance des fournisseurs pour résoudre des problèmes d'usinage inattendus
Nous avons travaillé sur un projet pour un client du secteur automobile impliquant un acier trempé spécial. Ce projet a engendré un soudage important (adhérence) du matériau et une usure anormale. Malgré l'utilisation de fraises en carbure haut de gamme pour acier trempé, la durée de vie de l'outil était réduite de moitié par rapport aux prévisions. Notre fournisseur n'a pas cherché de coupable ; il est venu avec un microscope électronique pour analyser la morphologie de l'usure. Il a découvert que la pression de notre lubrification minimale (MQL) était insuffisante, ce qui provoquait le recoupement des copeaux dans les rainures profondes.
Ils ont recommandé le passage à un refroidissement par air haute pression et ont optimisé les paramètres d'affûtage des arêtes de coupe. Cette intervention rapide et basée sur les données a permis de boucler le projet en moins de 24 heures. C'est pourquoi nous apprécions les fournisseurs qui restent tard à l'atelier avec nos ingénieurs pour peaufiner les programmes. Ce partenariat vaut bien plus qu'une simple remise proposée par un distributeur uniquement axé sur le prix.
Optimisation du stock d'outillage : Gestion des fraises en carbure pour l'acier trempé
La gestion des consommables de grande valeur, comme la fraise HRC65, est un art. Un stock trop important immobilise des capitaux ; un stock insuffisant, et une seule fraise cassée peut compromettre une livraison. Nous utilisons une gestion par quotas. Nous précalculons la consommation d'outils pour chaque projet en fonction du volume de matière enlevée. Cette approche proactive permet d'éviter le stress lié aux pénuries pendant les périodes de forte activité.
Nous analysons également la valeur résiduelle. Pour les outils présentant une usure mineure, nous les classons selon leur marge de réaffûtage. Ces outils peuvent être réaffûtés et revêtus par des professionnels, puis réutilisés pour l'ébauche de matériaux plus tendres ou l'usinage de dimensions non critiques. Cette stratégie par étapes réduit considérablement les coûts d'outillage et sensibilise les opérateurs au respect des outils de précision. Elle garantit que chaque fraiseuse haute performance offre une valeur maximale jusqu'à la fin de sa durée de vie.

Leçons tirées des projets de matrices et de moules utilisant des fraises en bout HRC65
Après des années d'expérience pratique, notre constat le plus important est le suivant : l'usinage de matériaux à haute dureté repose sur la maîtrise des détails, et non sur la force brute. Lorsque nous abordons des projets complexes de dureté supérieure à 60 HRC, les performances de la fraise en bout HRC 65 ne représentent que le résultat final. L'essence même de l'opération réside dans la planification préliminaire. La plupart des échecs ne sont pas dus à une mauvaise qualité d'outil, mais à une négligence de l'opérateur quant à la coordination entre la rigidité du système et la trajectoire de coupe. Si vous êtes confronté à des délais serrés et à des matériaux extrêmement durs, reprenez votre planification : avez-vous prévu un espace suffisant pour une entrée et une sortie d'outil fluides et progressives ?
Nous considérons chaque outil de coupe haute performance comme un capteur de précision. L'analyse des textures de surface résiduelles nous permet de déterminer précisément les forces exercées sur l'outil. En fraisage de matériaux durs, la réussite repose sur la maîtrise de la chaleur. Si vos paramètres garantissent que 80 % de la chaleur est évacuée avec les copeaux plutôt que de rester dans la pièce, vous avez parfaitement compris le principe fondamental. Cela exige une évaluation constante. Chaque arête cassée est intégrée à notre base de données de connaissances des procédés.
Erreurs courantes à éviter lors de l'utilisation de fraises en bout pour les applications sur acier trempé
En atelier, nous constatons que beaucoup de nos collègues commettent les mêmes erreurs avec les fraises pour acier trempé. L'erreur la plus fréquente est une vitesse excessive qui entraîne une fatigue thermique. Nombreux sont ceux qui adoptent une approche « matériau tendre », mais sur l'acier dur, le revêtement s'oxyde et s'écaille en quelques minutes. Si vous usinez des angles profonds, vérifiez votre stratégie de refroidissement. Un refroidissement par arrosage instable est souvent pire qu'un usinage à sec, car les cycles thermiques violents créent des microfissures dans le substrat en carbure.
Une autre erreur consiste à négliger l'uniformité de la matière. Si la surépaisseur d'usinage de l'opération précédente fluctue, l'outil subit une brusque augmentation de charge dans les angles. Ceci est catastrophique pour les outils fragiles et très durs. Si vous constatez des ébréchures au même endroit à chaque fois, revoyez vos trajectoires d'outil de semi-finition. Nous privilégions l'utilisation d'outils de plus petit diamètre pour les passes d'ébavurage multiples dans les angles. Cela garantit que la machine de finition fonctionne sous une charge constante. Prendre du recul pour mieux avancer améliore considérablement la sécurité d'usinage.
Meilleures pratiques pour la production de moules en grande série utilisant des fraises en bout HRC65
En production de masse, la stabilité prime toujours sur la productivité unitaire. Notre principe fondamental pour la fraise en bout HRC65 est la standardisation des paramètres. Lors de l'usinage de centaines de glissières trempées, nous assurons un suivi rigoureux de la durée de vie des outils. Si vous gérez plusieurs centres d'usinage, envisagez un système de surveillance de la charge des outils. Définissez le seuil d'alarme juste en dessous du point de défaillance. Cette gestion préventive réduit de 90 % les risques de rebuts et garantit une précision dimensionnelle au micron près.
Nous préconisons également un équilibre optimal entre le porte-outil et l'outil. Pour une finition de surface et une durée de vie de l'outil optimales, utilisez des porte-outils à frettage ou hydrauliques. Dans notre atelier, nous effectuons des contrôles d'équilibrage dynamique sur chaque ensemble pour le fraisage de matériaux durs à grande vitesse. Cet investissement initial peut paraître fastidieux, mais il permet de réaliser des économies considérables à long terme en réduisant les changements d'outils et en améliorant le rendement de la première passe.
Intégrer les retours d'information des fournisseurs de fraises dans l'amélioration des processus
Travailler en vase clos est une grave erreur pour les ingénieurs. Intégrer l'analyse des défaillances d'un fournisseur de fraises est un moyen rapide d'accéder à des avancées techniques majeures. Lorsqu'un fournisseur utilise un équipement spécialisé pour nous démontrer que l'écaillage est dû à un défaut d'affûtage des arêtes, c'est l'occasion d'optimiser nos procédures internes. Si vous constatez des fluctuations inexplicables de la durée de vie des outils avec un nouveau matériau, documentez vos paramètres et conservez les outils usés pour une analyse comparative avec votre fournisseur.
Ces retours ne servent pas uniquement à corriger les problèmes ; ils visent une amélioration continue. Si vous entamez un nouveau projet et que vous avez des inquiétudes concernant la déformation après traitement thermique ou l'usinabilité, n'hésitez pas à nous contacter. Un ajustement mineur de la géométrie de l'outil, comme le réglage précis de l'angle d'hélice ou la modification de la structure de coupe, peut résoudre des problèmes qui affectent votre atelier depuis des années. Nous encourageons ces échanges techniques. Chaque discussion basée sur des conditions réelles nous rapproche des limites du possible en usinage.






