
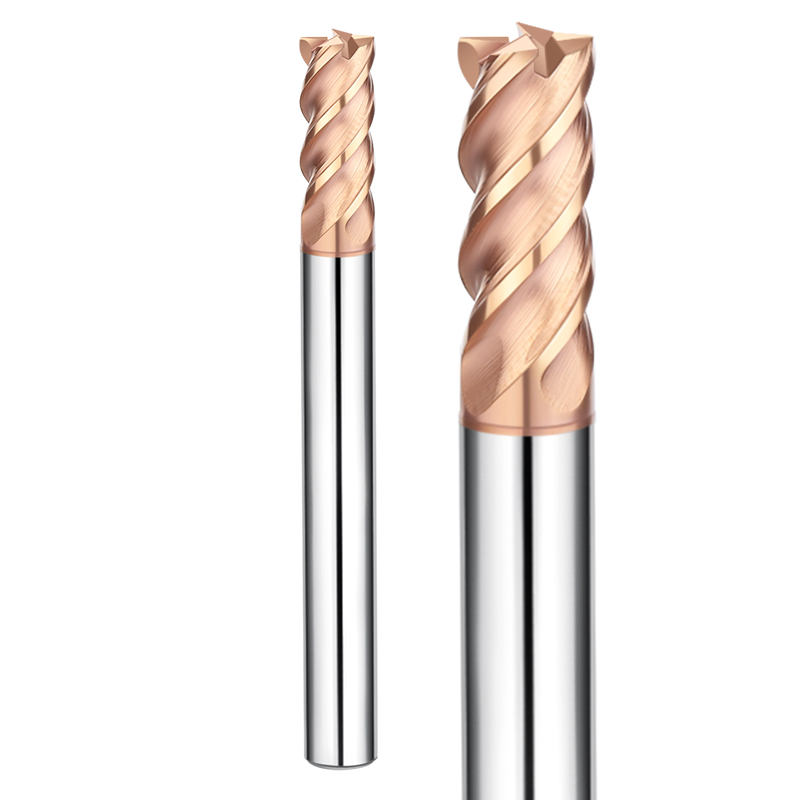
Il y a deux mois, nous avons examiné un rapport d'incident survenu dans un atelier de moulage allemand. Un centre d'usinage 5 axes effectuait le fraisage de finition d'une cavité de matrice pour travail à froid, traitée thermiquement à une dureté Rockwell C de 63 à 65. Moins de dix minutes après le début de l'usinage, un crissement aigu a retenti dans l'enceinte et la charge sur la broche a brusquement augmenté. Un outil plat neuf de 6 mm, revêtu, avait subi un écaillage important au niveau des arêtes, projetant des fragments de carbure sur la surface usinée.
Le machiniste soupçonnait une mauvaise adhérence du revêtement ou un noyau fragile. Cependant, l'analyse de la courbe de couple de la broche et de la zone de rupture a révélé une autre réalité. Il ne s'agissait pas d'un défaut de fabrication de l'outil, mais d'une inadéquation de sa géométrie. L'utilisation d'une fraise en carbure standard pour l'usinage d'acier trempé concentrait les chocs de coupe et le faux-rond radial dans une zone de cisaillement extrêmement fine.
Au cours des seize dernières années d'assistance aux ateliers d'usinage en Amérique du Nord et en Europe, nous avons constaté ce mode de défaillance des centaines de fois. Dès que la dureté du matériau dépasse HRC 60, la déformation plastique chute presque à zéro, transformant le cisaillement en microfissures fragiles. Le choix judicieux d'une fraise en bout HRC 65 repose sur un équilibre entre le liant cobalt du substrat, les angles de dépouille, le pas différentiel et les taux de porte-à-faux, plutôt que sur les arguments marketing des catalogues.
Le fraisage de l'acier à outils trempé ne tolère aucune erreur. Un seul éclat de tranchant suffit à rendre inutilisable une fraise coûteuse, à immobiliser inutilement la broche et à risquer de mettre au rebut un porte-outil.
Lorsque les forces de coupe augmentent brusquement et que les chocs thermiques menacent l'intégrité de l'outil, avez-vous vraiment choisi la fraise adaptée pour travailler un matériau HRC 65 ?
Du substrat au revêtement : logique des matériaux pour le choix des fraises en acier trempé
Lors du dépannage d'outils cassés dans les ateliers de nos clients, nous constatons souvent que les programmeurs choisissent l'outil le plus dur, doté du revêtement le plus foncé. Or, le fraisage de matériaux durs ne se résume jamais à une simple question de dureté. Une limite d'élasticité extrême renvoie les forces de coupe vers la pointe de l'outil sous forme de charges d'impact à haute fréquence. Si le noyau de l'outil ne présente pas une ténacité à la rupture suffisante, de légères vibrations radiales provoquent un écaillage instantané. Une approche judicieuse du choix des fraises en acier trempé repose sur un équilibre entre microdureté, ténacité à la rupture et stabilité thermique.
Sur nos lignes de rectification, nous considérons la structure granulaire du carbure de tungstène, le volume de liant, les limites d'oxydation du revêtement et l'affûtage des arêtes comme un système intégré. Toute variation de ces paramètres est amplifiée dans la zone de cisaillement à plus de 800 °C. Le choix des outils exige des compromis calculés en fonction de la rigidité de la broche, des vitesses de coupe et des contraintes d'évacuation des copeaux, plutôt que de rechercher une valeur maximale en laboratoire.
Sélection du substrat de fraise HRC65 : équilibre entre la teneur en carbure ultrafin et en cobalt
Les machinistes nous demandent souvent si une teneur en cobalt plus faible garantit systématiquement une meilleure durée de vie des outils. Diminuer la quantité de cobalt dans le liant augmente la dureté à température ambiante, mais présente un double inconvénient. Nous avons par exemple rectifié un lot de fraises sur mesure contenant 6 % de cobalt pour un fabricant suisse de moules médicaux, qui usinait de l'acier fritté HRC 64. Les arêtes de coupe se sont écaillées à l'entrée des rayons d'angle, car la résistance à la rupture transversale était inférieure au seuil requis pour les chocs radiaux. Cet incident a conforté nos critères de conception d'un substrat de fraise en acier HRC 65.
Nos données de production montrent que les grains submicroniques, entre 0.2 et 0.4 micron, offrent le meilleur compromis. Les particules ultrafines de carbure de tungstène forment une matrice dense qui résiste à la déformation plastique sous fortes charges de compression. Nous maintenons la teneur en liant cobalt entre 8 % et 10 %. Ceci empêche le ramollissement thermique à haute température de coupe tout en conservant une résistance à la flexion suffisante pour éviter l'écaillage sous charges cycliques.
Revêtements résistants à l'oxydation à haute température : Gestion de la chaleur lors de l'usinage à sec
L'usinage de l'acier HRC 65 convertit directement l'énergie de cisaillement mécanique en chaleur intense. Le fonctionnement à sec prévenant les ruptures par choc thermique, le tranchant de l'outil atteint couramment 900 °C. De nombreux ateliers hésitent entre les revêtements AlTiN et AlCrN standard. Nos essais de fraisage montrent que le revêtement AlTiN de base se dégrade lors de passes trochoïdales importantes, car la couche d'oxyde d'aluminium se dégrade sous l'effet d'un frottement thermique soutenu, exposant ainsi le substrat en carbure à l'usure.
Pour les coupes à sec agressives, la durée de vie du revêtement dépend du rapport molaire d'aluminium et de l'adhérence au substrat. Les revêtements AlCrN à haute teneur en aluminium et AlTiSiN dopé au silicium offrent des performances nettement supérieures sous charges sèches continues. L'ajout de chrome élève la température d'amorçage de l'oxydation au-delà de 1050 °C tout en réduisant le frottement outil-copeau. Si les vitesses de coupe élevées concentrent la chaleur dans les cannelures, l'utilisation d'une couche à haute teneur en aluminium limite l'usure en cratère et prolonge la durée de vie des fraises en bout de dureté HRC 65.
Affûtage et contrôle de la géométrie rigide des arêtes de coupe pour outils de coupe en acier trempé
De nombreux opérateurs supposent qu'un tranchant extrêmement affûté réduit la résistance à la coupe, mais ce principe s'avère erroné pour les matrices trempées. Un tranchant non affûté exposé à un acier à haute dureté s'effrite dès la première rotation, provoquant un écaillage en cascade sur toute la longueur de la cannelure. Lors de la fabrication d'un outil de coupe dédié en acier trempé, nous soumettons les outils d'ébauche et de finition à un affûtage précis par brossage multiaxes, remplaçant ainsi les bavures brutes par des micro-rayons contrôlés et résistants.
Le rayon de rodage précis dépend de la stratégie de trajectoire d'outil. Pour les passes de finition à grande vitesse avec de faibles charges de copeaux, nous maintenons le rayon de rodage entre 3 et 5 microns afin d'éviter le frottement et l'écrouissage. Pour les passes de profilage plus importantes, nous ouvrons le rayon de rodage à 8–12 microns, avec un angle de dépouille radial négatif. Ce rayon microscopique sacrifie légèrement le tranchant au profit d'une stabilité de coupe exceptionnelle sous fortes contraintes.

Configuration géométrique pratique : Comment choisir la géométrie des fraises en bout HRC65
Lors de la commande d'outillage, de nombreux programmeurs se concentrent uniquement sur la nuance de carbure. Cependant, une fois la broche lancée, la géométrie de coupe détermine la durée de vie d'un tranchant. Les aciers trempés fléchissent très peu sous charge, ce qui engendre des pics de force importants à chaque entaille. Le choix optimal de la géométrie d'une fraise en bout HRC65 implique d'adapter l'épaisseur du noyau, les angles de dépouille et les poches à copeaux à la rigidité de votre machine.
Lors du diagnostic de marques de broutage ou de bruits de coupe sur des pièces client, la géométrie standard des aciers doux est presque toujours en cause. Les matériaux d'une dureté supérieure à 60 HRC génèrent des contraintes radiales importantes qui déforment instantanément les outils fins. Chaque élément, de la transition d'angle au profil de l'angle de coupe, doit être renforcé contre la poussée latérale. Les goujures profondes standard coupent librement dans l'acier doux, mais se cassent sous les forces de coupe des aciers à moules trempés.
Types de fraises en acier trempé : répartition des forces selon les géométries
Les machinistes tentent souvent d'usiner les angles droits avec des fraises à bout plat affûtées. Lors de nos essais sur le terrain, cette méthode entraîne le taux le plus élevé de ruptures catastrophiques d'angles. Les outils à bout plat standard présentent des angles à 90 degrés fragiles avec un support transversal minimal. Dans les angles aigus, la chaleur et les chocs mécaniques se concentrent à la pointe de la fraise, car les angles d'enroulement sont importants. Pour le choix des fraises, nous conseillons aux ateliers d'utiliser des fraises à bout arrondi lorsque les spécifications d'usinage des angles le permettent.
Les fraises à rayon d'angle créent un arc de transition doux qui répartit les forces de coupe en vecteurs axial et radial. Ce renfort en carbure protège la pointe et assure une finition nette lors des passes peu profondes à avance rapide. Les fraises hémisphériques sont performantes pour le contournage 3D, mais leur vitesse de coupe est nulle au centre de leur zone morte. Lors du profilage de cavités trempées, inclinez l'outil de 10 à 15 degrés pour éviter que la coupe ne se fasse au centre.
Angles d'hélice et conception des cannelures : pas variable et angles de chasse négatifs
Un sifflement aigu provenant du boîtier signale une rupture imminente du tranchant. À une dureté Rockwell C de 65, les tranchants frappent la pièce à usiner à des fréquences d'excitation extrêmes. Les cannelures standard à 30 degrés uniformes génèrent une résonance harmonique à intervalles fixes, produisant de fortes vibrations. Nous affûtons les outils avec un indexage inégal et des angles d'hélice variables (par exemple 35°/38°) afin de perturber le timing des impacts et de supprimer ces vibrations harmoniques.
L'usinage des angles de coupe exige une approche différente de celle utilisée pour les métaux tendres. Pour le fraisage de matériaux durs, on utilise un angle de coupe négatif de -5° à -15° associé à des arêtes de coupe étroites. Les angles de coupe négatifs concentrent les forces de coupe dans le corps de l'outil sous forme de contraintes de compression, que le carbure supporte exceptionnellement bien. Grâce à ses goujures peu profondes et polies, le noyau renforcé de la fraise résiste à la torsion lors des passes continues.
Sélection du nombre de cannelures : compromis entre rigidité et évacuation des copeaux pour un outil de coupe en acier trempé
Nos clients nous demandent souvent s'il est préférable d'utiliser des fraises à 4, 6 ou plusieurs dents. Le choix dépend du type de trajectoire d'outil et des contraintes d'évacuation des copeaux. Si les fraises à 4 dents offrent un espace suffisant pour les copeaux, les cannelures profondes réduisent le diamètre du noyau. Lors de la conception d'un outil de coupe en acier trempé, nous augmentons l'épaisseur de l'âme à 65 % ou 70 % du diamètre total de l'outil afin d'éviter toute déformation sous charge.
Si votre atelier utilise des machines à haute rigidité avec des trajectoires d'outil trochoïdales dynamiques, les fraises à 6 et 8 dents offrent des gains considérables en termes d'avance et de durée de vie de l'outil. Un plus grand nombre de dents permet d'atteindre des avances de table plus importantes avec une faible charge de copeaux par dent (fz), ce qui favorise l'évacuation de la chaleur de coupe et la production de copeaux fins. Cependant, pour la finition de parois profondes ou le rainurage de pièces fermées où les copeaux peuvent s'accumuler, privilégiez une fraise à 4 dents à noyau épais afin d'éviter le blocage des copeaux dans les goujures.
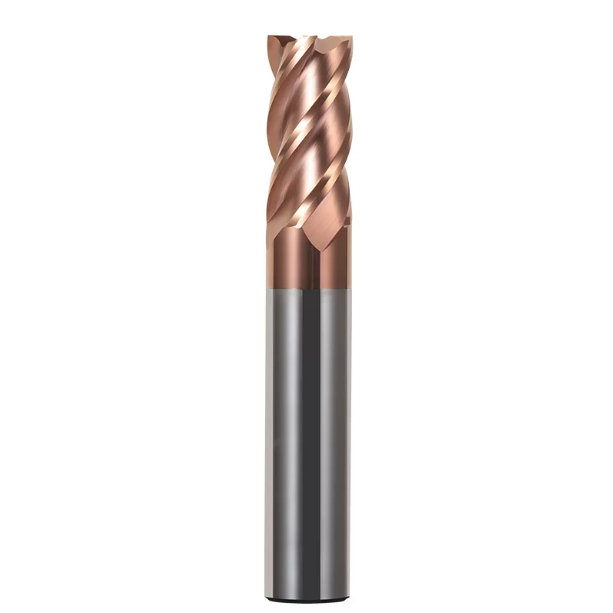
Spécifications dimensionnelles : Adaptation du diamètre de la fraise en bout HRC65 aux limites de rigidité
Pour usiner des parois de cavités hautes, les opérateurs ont souvent tendance à trop éloigner l'outil du porte-outil. Dès que la broche accélère, l'outil dévie et émet un bruit aigu. L'acier trempé n'offre aucun amortissement ; un porte-à-faux excessif compromet la trajectoire de coupe en quelques secondes. Le choix du diamètre et de la longueur de dépassement appropriés pour une fraise en bout HRC65 repose sur la maîtrise des formules de déviation et des limites critiques de vibration.
Une puissance de broche élevée ne peut compenser une faible rigidité de l'outil. La mécanique des poutres en porte-à-faux démontre que la flèche de l'outil est proportionnelle au cube de sa longueur de porte-à-faux et diminue avec la quatrième puissance de son diamètre. Doubler le porte-à-faux de l'outil multiplie sa flèche par huit sous une même charge radiale. Le fraisage de matériaux à haute dureté exige des outils rigides ; privilégiez toujours l'ensemble outil-outil le plus court et le plus robuste possible.
Détermination du diamètre des fraises en bout HRC65 : Gestion des cavités profondes et règle L/D ≤ 3x
Lors de la finition de nervures profondes et étroites, les ingénieurs doivent souvent trouver un compromis entre la rigidité de l'outil et les rayons d'angle serrés. Dans notre service d'assistance technique, nous appliquons la règle des 3 fois le diamètre. Lors du choix d'une fraise en bout HRC65, il est important de maintenir le porte-à-faux non supporté en dessous de 3 fois le diamètre, dans la mesure du possible. Un porte-à-faux supérieur à 4 ou 5 fois le diamètre transforme la coupe nette en frottement et en déformations violentes contre les surfaces écrouies.
Pour atteindre des cavités profondes, évitez les outils à queue cylindrique et à grande portée. Privilégiez plutôt les outils à col conique ou à gorge avec un diamètre de queue plus important pour compenser la profondeur de coupe, en minimisant la longueur de coupe cannelée. Pour les grandes profondeurs, réduisez la profondeur de passe radiale (ae) à 1-2 % du diamètre de l'outil et effectuez des pas latéraux légers et rapides. Ceci réduit la pression latérale et compense les rapports longueur/diamètre élevés sans bloquer l'outil.
Systèmes de porte-outils pour acier trempé : contrôle du faux-rond avec mandrins à frettage et hydrauliques
Monter un outil en carbure à micrograins de haute qualité dans une pince ER usée compromet instantanément ses performances. Dans les matériaux de dureté 65 HRC, le faux-rond admissible est quasi nul. Si la lecture totale de l'indicateur (TIR) dépasse 5 microns (0.0002″), les outils à plusieurs dents fonctionnent comme des fraises à une seule dent. Cela provoque un écaillage quasi immédiat de la dent d'attaque, endommageant les dents restantes. L'équilibrage du porte-outil et le faux-rond sont tout aussi importants que les vitesses d'avance programmées.
Nos tests en atelier confirment la fiabilité de deux options : les mandrins à frettage et les mandrins hydrauliques haute rigidité. Les mandrins à frettage assurent un serrage à 360° autour de la tige, maintenant le faux-rond sous 3 microns à trois fois le diamètre, même avec des angles de dépouille serrés. Les mandrins hydrauliques utilisent des membranes d'huile internes qui absorbent les vibrations haute fréquence lors du profilage intensif des épaulements. Quel que soit le mandrin choisi, il est impératif de contrôler le faux-rond de l'outil avec un comparateur avant l'usinage afin de garantir un faux-rond total inférieur à 0.003 mm.

Essais en conditions réelles d'acier à moules : Fraise en bout HRC65 pour acier D2 et alliages à haute dureté
Tester des outils de coupe en laboratoire stérile diffère considérablement de l'usinage de blocs de matrices trempés en atelier. De nombreux ateliers d'outillage reçoivent des blocs traités thermiquement sous vide dont la dureté superficielle fluctue de manière erratique entre HRC 62 et 65, emprisonnant ainsi d'importantes contraintes résiduelles. Lors du test d'une fraise en bout HRC 65 pour l'acier D2, on ne tient pas compte de la vitesse de coupe de l'acier doux. On mesure plutôt si l'arête de coupe conserve une usure en dépouille régulière et prévisible pendant plusieurs heures, sans écaillage catastrophique.
L'environnement d'un atelier présente une multitude de variables. Les variations de structure granulaire entre les lots de forgeage ou les résidus accumulés dans les angles des cavités peuvent engendrer des pics de force de coupe en quelques millisecondes. L'usinage d'aciers à outils à haute dureté exige un système équilibré alliant robustesse de l'outil, contrôle précis de la charge, précision du suivi machine et refroidissement adéquat. La réussite repose sur le maintien des charges mécaniques de coupe bien en deçà de la limite d'élasticité du noyau de l'outil.
Fraisage de l'acier à outils trempé D2 pour travail à froid (HRC 62–65) : Lutte contre la ségrégation des carbures
L'acier D2 (1.2379 / Cr12MoV) demeure l'un des aciers à emboutir les plus durs que nous usinons. Trempé à HRC 65, sa microstructure renferme d'importants carbures eutectiques riches en chrome non dissous, dont la microdureté peut dépasser HRC 70. Les opérateurs signalent fréquemment un écaillage inexpliqué de l'outil après seulement quelques passes. Ce phénomène est rarement dû à une surcharge excessive de l'outil ; il résulte plutôt de microfissures de l'arête lors de frappes répétées sur ces amas de carbures ultra-durs.
Pour maîtriser la ségrégation importante des carbures, nous utilisons une stratégie de fraisage défensive en acier D2. Nous réalisons un micro-chanfrein renforcé et un rayon de raccordement sur la pointe de l'outil, créant ainsi un tranchant émoussé et résistant aux chocs qui écrase les amas de carbures au lieu de les écailler. De plus, nous limitons la vitesse de coupe à 45–65 m/min et plafonnons l'avance par copeaux à environ 0.015 mm par dent (fz). Des passes légères et fréquentes garantissent une stabilité de coupe exceptionnelle et éliminent la rupture du tranchant.
Fraisage dynamique dans les aciers pré-trempés S136 et H13 : trajectoires trochoïdales et passes radiales légères
Contrairement aux aciers à outils fragiles pour travail à froid, l'acier inoxydable S136 pour moules et l'acier H13 pour outils à chaud présentent une faible conductivité thermique et un écrouissage rapide. L'utilisation de trajectoires d'outil rectilignes classiques dans les angles vifs fait passer l'angle d'engagement radial de 90° à plus de 180°, provoquant ainsi une forte augmentation des efforts de coupe. Lors de la préparation d'usinages avec des aciers à outils trempés, nous remplaçons systématiquement les trajectoires d'outil décalées standard par des trajectoires trochoïdales dynamiques.
Notre méthode éprouvée en atelier remplace les passes radiales profondes par un fraisage par pelage à grande vitesse, utilisant des profondeurs axiales importantes (ap) et des décalages radiaux ultra-minces (ae). Avec des fraises en carbure monobloc à 4 ou 6 dents, nous maintenons l'engagement radial entre 3 % et 5 % du diamètre de l'outil tout en augmentant progressivement l'avance de la table. Cette stratégie produit des copeaux fins en forme de croissant qui dissipent la chaleur loin de la zone de coupe, maintenant ainsi la déflexion radiale de l'outil quasi nulle.
Soufflage d'air vs. lubrification minimale (MQL) : pourquoi le refroidissement par arrosage excessif échoue sur les coupes HRC65
Dès que nous constatons, en entrant dans l'atelier d'un client, un arrosage excessif d'une fraise de dureté 65 HRC, nous arrêtons immédiatement la broche. Arroser des outils chauds contrevient aux principes fondamentaux du fraisage. Le fraisage est une opération de coupe interrompue ; les arêtes de coupe atteignent 800 °C à 900 °C pendant la coupe, et le liquide de refroidissement froid à base d'eau les refroidit brutalement dès leur sortie. Ces cycles rapides provoquent des fissures de choc thermique perpendiculaires à l'arête de coupe, endommageant les dents en quelques minutes.
L'air froid sec à haute pression est notre condition sine qua non pour le fraisage de matériaux durs. L'utilisation d'un canon à air froid à vortex permet d'évacuer instantanément les copeaux incandescents, évitant ainsi les risques de recoupe à l'intérieur des cavités profondes des moules. Pour les nervures profondes nécessitant une finition miroir des parois latérales, nous privilégions la lubrification minimale (MQL). Un brouillard d'huile végétale en microgouttelettes crée un film lubrifiant à haute pression, réduisant considérablement le frottement de l'outil sans provoquer de choc thermique.
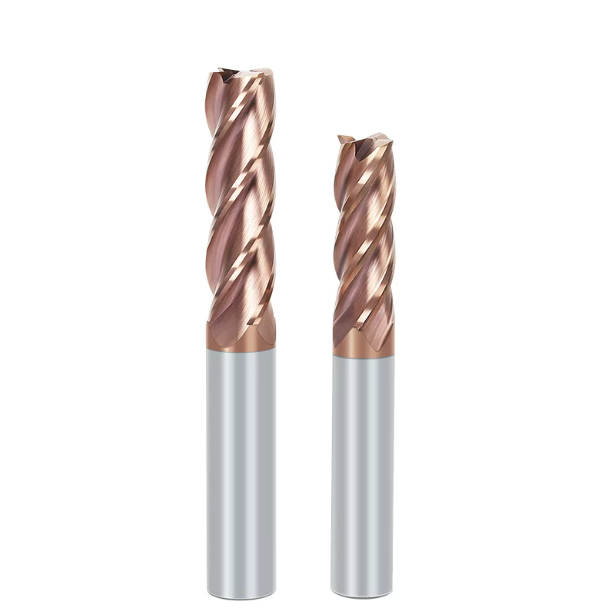
Durée de vie de l'outil vs. coût de production : Liste de contrôle en atelier pour prolonger la durée de vie des fraises en bout HRC65
La durée de vie réelle d'un outil ne se résume jamais à faire tourner la broche le plus longtemps possible. Si une fraise tourne quatre heures dans une cavité, mais passe les deux dernières heures à s'émousser, elle écrouit la pièce et nécessite des heures de polissage supplémentaires. Prolonger la durée de vie d'une fraise en acier HRC65 implique de contrôler l'usure de la face de dépouille de manière uniforme et prévisible, et de la mettre hors service juste avant que la rupture de l'arête ne rende la pièce inutilisable.
La durée de vie d'un outil dépend de chaque choix effectué lors de l'usinage : substrat en carbure, géométrie négative, système de fixation rigide et évacuation des copeaux à sec. Plutôt que d'essayer différentes marques de fraises après l'ébréchure d'une dent, utilisez une liste de contrôle de diagnostic standardisée. Identifier les mécanismes d'usure et ajuster les avances permet d'optimiser la durée de vie de l'outil et la régularité de surface, même dans les configurations les plus exigeantes.
Diagnostic des anomalies d'usure : usure en cratère, abrasion des flancs et écaillage du revêtement
Avant de jeter une fraise émoussée à la ferraille, examinez ses arêtes de coupe à la loupe d'atelier grossissante de 20x. Les modes de défaillance vous indiquent précisément le comportement de votre machine. Des fractures importantes aux angles signalent un choc d'entrée ou une faible résistance du substrat. Une abrasion uniforme du flanc confirme une usure propre et prévisible de l'outil. Des cratères profonds derrière l'arête indiquent que la température de la zone de coupe a dépassé les limites thermiques du revêtement.
Si vous constatez un délaminage du revêtement ou un cratérisme important, optez pour un revêtement AlCrN ou AlTiSiN résistant à l'oxydation et augmentez la pression d'air pour dissiper la chaleur. Si vous observez de minuscules ébréchures en forme de coquille le long du bord de dépouille principal, votre rayon de rodage est probablement trop aigu ou votre broche capte des micro-vibrations. Diagnostiquer la signature d'usure au préalable garantit que votre prochain réglage de paramètre résoudra le problème à la source.
Gestion de la charge et vitesses/avances : Garantir une durée de vie constante des fraises en bout HRC65
Les machinistes oscillent souvent entre deux extrêmes : soit une avance trop importante qui casse les arêtes de coupe, soit une avance trop lente qui émousse l’outil. Dans l’acier trempé, une avance trop lente est plus dommageable qu’une avance trop rapide. Si l’avance par dent descend en dessous du rayon d’affûtage, la fraise brûle la surface de la pièce, induit un écrouissage et use prématurément sa face de dégagement. Pour une durée de vie optimale d’une fraise en acier HRC65, il est indispensable de maintenir une épaisseur de copeau constante (hm).
Pour programmer des passes de finition 3D, réduisez le pas radial (ae) et augmentez progressivement l'avance de la table afin d'assurer une coupe nette du métal. Lors de l'usinage d'angles ou de cavités profondes, utilisez des trajectoires d'outil dynamiques qui ajustent l'avance en temps réel en fonction des angles d'engagement. Des forces de coupe constantes et uniformes permettent d'éviter les pics de charge susceptibles de fissurer les arêtes de coupe fragiles en carbure.
Liste de vérification avant usinage : préchauffage de la broche, faux-rond dynamique et dommages au dispositif de réglage de l’outil
Au-delà des avances et des vitesses de coupe, de mauvaises habitudes de réglage peuvent compromettre les opérations de fraisage de haute précision avant même que l'outil ne touche le métal. On observe fréquemment des opérateurs démarrer des passes agressives sur des broches froides, ce qui provoque une dérive de la profondeur axiale due à la dilatation des roulements. Les palpeurs de réglage d'outils à ressorts puissants peuvent également microfracturer les pointes en carbure lors de la prise d'outil. La présence de saletés dans les cônes d'outils est un autre facteur contribuant à un faux-rond excessif.
Si vous rencontrez des problèmes de dérive dimensionnelle ou d'écaillage immédiat des angles, appliquez une liste de contrôle rigoureuse avant usinage. Assurez-vous que votre broche atteigne sa température de fonctionnement optimale. Nettoyez les cônes du porte-outil pour garantir un faux-rond total inférieur à 0.003 mm à la pointe de l'outil et adoucissez les procédures de réglage de l'outil. Si vous constatez des vibrations ou une durée de vie réduite des outils trempés, partagez vos plans et configurations de pièces afin que nous puissions optimiser l'usinage pour votre atelier.






