
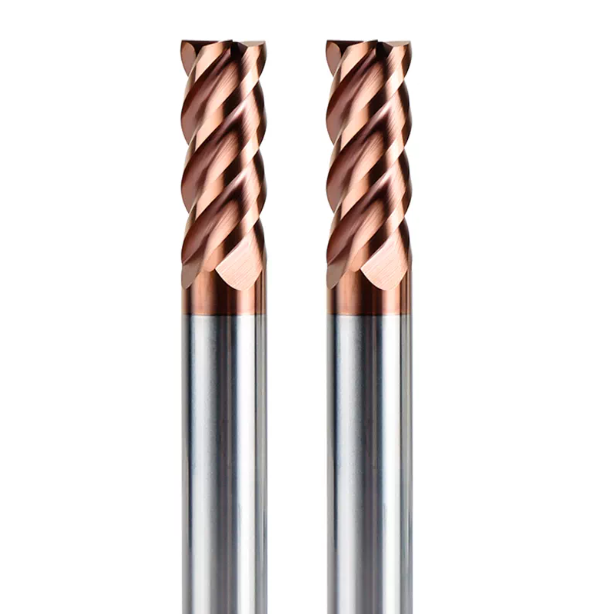
Le mois dernier, un client de longue date basé à Stuttgart, en Allemagne, spécialiste des moules d'injection de précision, nous a contactés en urgence. Il usinait des plaquettes en acier S136 poli miroir (durci à HRC 63-65) sur un centre d'usinage vertical 5 axes. Lors de l'usinage des angles profonds d'une cavité, les pointes des outils ont subi un micro-écaillage après seulement 12 minutes de coupe. Ceci a nécessité une réduction de 40 % de la vitesse de broche et a paralysé sa production automatisée du week-end.
Le responsable des processus du client nous a directement contactés par e-mail : « Le cahier des charges spécifie des paramètres de fraisage anti-vibrations standard. Nous avons testé trois fournisseurs différents de fraises en carbure monobloc commercialisées comme étant « capables d’usiner une dureté HRC65 », or la durée de vie de ces fraises varie considérablement. Comment expliquer cela ? »
Nous avons constaté ce problème à maintes reprises au cours de nos 16 années d'expérience dans l'assistance aux ateliers d'usinage en Europe et en Amérique du Nord. Lorsqu'ils recherchent un fabricant fiable de fraises HRC65, les acheteurs et les ingénieurs d'outillage se perdent souvent dans les arguments marketing. Les catalogues promettent des substrats en tungstène submicroniques, des granulométries de 0.2 µm et des revêtements composites haute température. Pourtant, les données réelles de charge machine révèlent que de nombreux outils commercialisés comme fraises pour acier dur cassent dès leur première coupe interrompue.
En tant que fabricant d'outils de coupe possédant nos propres rectifieuses CNC et réalisant des tests de coupe quotidiens, nous savons ce qu'exige une durée de vie stable des outils. La fabrication d'une fraise en acier trempé HRC65 fiable requiert bien plus qu'un centre d'usinage 5 axes haut de gamme. Elle exige une ténacité équilibrée du substrat, un micro-rodage précis, une adhérence du revêtement vérifiée et une géométrie optimisée pour les températures extrêmes. Si votre atelier est confronté à des variations de faux-rond, à l'écaillage des arêtes ou à une flambée des coûts d'outillage, posez-vous la question suivante : avant de tester une fraise sur de l'acier trempé, comment pouvez-vous réellement vérifier les affirmations d'un fournisseur concernant l'usinage à haute dureté ?
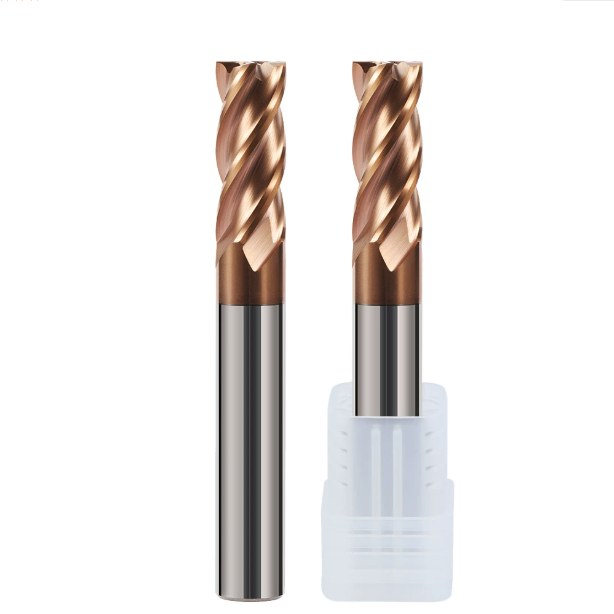
Sélection des barres et des substrats : pourquoi les fraises en carbure conventionnelles ont-elles des difficultés avec les fraises en bout HRC65 ?
Les outilleurs nous posent souvent une question simple : pourquoi les outils fabriqués à partir de barres de carbure européennes de haute qualité se cassent-ils sur de l’acier à moules trempé, alors qu’ils fonctionnent parfaitement sur des barres pré-trempées ? La réponse réside dans le profil de contraintes microscopiques lors du fraisage de matériaux durs. Les substrats conventionnels de qualité inférieure au micron résistent bien aux chocs à température ambiante, mais les forces de cisaillement extrêmes révèlent rapidement les défauts internes du matériau. Pour fabriquer une fraise en carbure fiable de dureté HRC 65, il est nécessaire de privilégier la conservation de la dureté à haute température et la résistance à la déformation plastique plutôt que la résistance aux chocs ambiants.
Dans notre laboratoire de métallurgie, nous avons analysé des centaines de fraises cassées retournées après des essais clients. La plupart des ruptures catastrophiques proviennent de microcavités à l'interface entre le carbure de tungstène et le liant cobalt. L'usinage d'aciers pré-trempés génère un frottement modéré que les substrats tendres peuvent absorber. En revanche, l'usinage d'aciers de dureté supérieure à 60 HRC porte instantanément la température de la zone de coupe à plus de 800 °C. Sans pressage isostatique à chaud (PIC) et sans microstructure uniforme, le carbure standard se déforme, se fissure et se cisaille sous charge.
Granulométrie et teneur en cobalt : la cause première de la rupture du substrat dans les ateliers de moulage européens et américains d’usinage d’acier trempé
Il y a deux ans, nous avons aidé un atelier de moules de Détroit à résoudre un problème de mise au point d'un procédé d'usinage à grande vitesse des angles d'usinage de l'acier à outils DC53 traité thermiquement à HRC64. L'atelier signalait que ses fraises cassaient net au niveau du collet, sans aucun signe avant-coureur. Nos analyses en laboratoire ont révélé des fractures classiques de fatigue oligocyclique et de cisaillement fragile. Le client avait choisi une nuance de carbure contenant 12 % de cobalt pour améliorer la résistance aux chocs. Lors de l'usinage de matériaux extrêmement durs, un excès de cobalt accélère la rupture catastrophique au lieu de la prévenir.
Nos données de coupe confirment qu'une fraise haute performance pour acier dur nécessite une granulométrie ultrafine de 0.2 à 0.4 µm associée à une fraction massique de cobalt de 8 à 10 %. Une forte teneur en cobalt entraîne un ramollissement rapide sous l'effet des hautes températures de coupe, ce qui provoque une perte d'adhérence à la matrice de carbure de tungstène et une déformation plastique. Une teneur en cobalt inférieure à 6 % empêche la déformation, mais rend l'arête de coupe fragile et sujette à l'écaillage. Nous optimisons ce compromis en garantissant une dureté à chaud et une résistance à la compression optimales, tout en préservant une ténacité de base suffisante.
Adhérence du revêtement et limites thermiques : Délamination mesurée des revêtements AlTiN, AlCrN et nano-microcomposites lors du broyage à sec
Le fraisage à sec de cavités profondes dans l'acier trempé révèle souvent un mode de défaillance commun. Après vingt minutes de fonctionnement continu, les copeaux rouge vif deviennent violet foncé et produisent de fortes étincelles. L'état de surface se dégrade instantanément. L'inspection de la face de coupe au microscope numérique 3D révèle généralement un délaminage important du revêtement au niveau du cratère d'usure principal. Sur une fraise en acier trempé HRC65, la perte de revêtement expose le carbure brut aux copeaux incandescents, provoquant une usure adhésive rapide et une dégradation thermique en quelques secondes.
Dans notre atelier, nous avons évalué l'usure des revêtements sur des blocs SKD11 trempés à HRC63. Les revêtements AlTiN monocouches standard s'oxydent et se dégradent aux alentours de 800 °C. Les revêtements AlCrN contiennent du chrome, ce qui améliore la résistance à l'oxydation au-delà de 1050 °C et limite l'adhérence de la pointe. Pour les trajectoires d'outil trochoïdales profondes, nous privilégions les revêtements composites nanostructurés comme l'AlTiSiN. La structure granulaire dopée au silicium bloque les fissures thermiques et supporte des charges d'adhérence critiques supérieures à 80 N, bien qu'un micro-rodage précis soit nécessaire pour éviter la fragilisation des arêtes lors du dépôt.
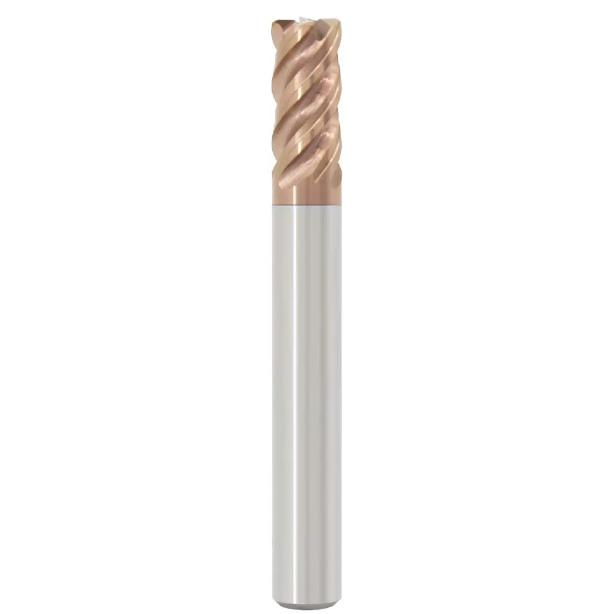
Paramètres microgéométriques clés : Conception pratique des arêtes de coupe et des cannelures des fraises pour acier dur
Un profil de fraise rectifié peut paraître parfaitement lisse au comparateur optique, mais se rompre en quelques secondes sur des matrices trempées. Lors du développement de nos outils, nous avons écarté l'hypothèse selon laquelle des arêtes de coupe plus affûtées offrent une résistance à la coupe moindre. Concevoir une fraise pour acier dur ne se résume pas à une symétrie macroscopique. Cela exige de concevoir une microgéométrie stable qui équilibre la résistance de l'angle de coupe, les forces de coupe normales et l'évacuation des copeaux.
Lors de l'usinage de matériaux d'une dureté supérieure à 60 HRC, un écart angulaire de 1 degré modifie la dissipation de chaleur et la répartition des contraintes mécaniques à l'extrémité de l'outil. Lors du dépannage d'un problème d'outillage pour un mouliste suisse, nous avons constaté un important tassement des copeaux lors de l'ébauche. L'analyse des forces de coupe a révélé un angle de dépouille primaire surdimensionné, engendrant un angle de coin faible qui s'affaissait sous de fortes contraintes de cisaillement. La conception d'outils pour l'acier trempé doit privilégier la rigidité du coin, en utilisant une géométrie de goujure optimisée pour garantir des canaux d'évacuation des copeaux dégagés.
Angle de coupe négatif associé à une grande épaisseur de noyau : compromis techniques entre résistance aux chocs et dégagement des copeaux en fraisage dur
Les copeaux issus de l'acier trempé ne s'enroulent pas de manière régulière comme ceux issus de l'acier à faible teneur en carbone ; ils se détachent sous forme de fragments cassants et distincts sous une pression intense. Du fait de la concentration des efforts de coupe sur une bande de contact étroite, nos fraises HRC65 sur mesure présentent des angles de dépouille radiaux négatifs de -8° à -15° et un diamètre de noyau élargi de 68 % à 72 %. Cette géométrie redirige les forces de coupe importantes vers le centre rigide de l'outil, exploitant ainsi la résistance à la compression supérieure du carbure pour supporter des charges dynamiques élevées.
Augmenter l'épaisseur du noyau implique un compromis technique direct : cela réduit l'espace utile des goujures, ce qui favorise le recoupement des copeaux à l'intérieur des cavités profondes du moule. Pour résoudre un problème de rupture lors du rainurage profond chez un équipementier automobile français, nous avons combiné un chanfrein à double angle de coupe négatif avec une gorge de goujure parabolique asymétrique. Ce profil a permis de rétablir le dégagement latéral des copeaux tout en préservant la rigidité en flexion de la section transversale. Si votre application exige le fraisage de nervures profondes, une rigidité élevée du noyau n'est efficace que si l'avance par dent est correctement réglée afin d'éviter le bourrage des goujures.
Contrôle pratique du polissage des bords (micro-rayon de 5 μm à 15 μm) : prévention des micro-ébréchures
Les arêtes de coupe fraîchement rectifiées, issues d'une rectifieuse CNC 5 axes, présentent des micro-entailles irrégulières sous fort grossissement. Lorsqu'une fraise neuve entre en contact avec de l'acier trempé sans traitement préalable des arêtes, ces défauts de rectification microscopiques éclatent instantanément. Sur nos lignes de production de fraises en carbure HRC65, nous affûtons les arêtes de coupe avec un micro-rayon précis de 8 à 12 µm. Ce rayon élimine les grains de surface endommagés et garantit une arête de coupe constante et résistante.
Les réglages d'atelier oscillent souvent entre deux extrêmes : soit des arêtes de coupe inférieures à 5 µm (provoquant un écaillage immédiat par impact), soit un sur-affûtage au-delà de 15 µm. Un rayon excessif dépasse l'épaisseur minimale de copeau, remplaçant le cisaillement propre par un frottement, une forte déformation de l'outil et une brûlure de la surface de la pièce. Nous contrôlons le facteur K des arêtes affûtées, en décalant le micro-rayon vers la face de coupe selon un profil asymétrique en cascade. Ce profil minimise l'écaillage initial et offre un substrat sans contrainte pour l'adhérence du nano-revêtement.
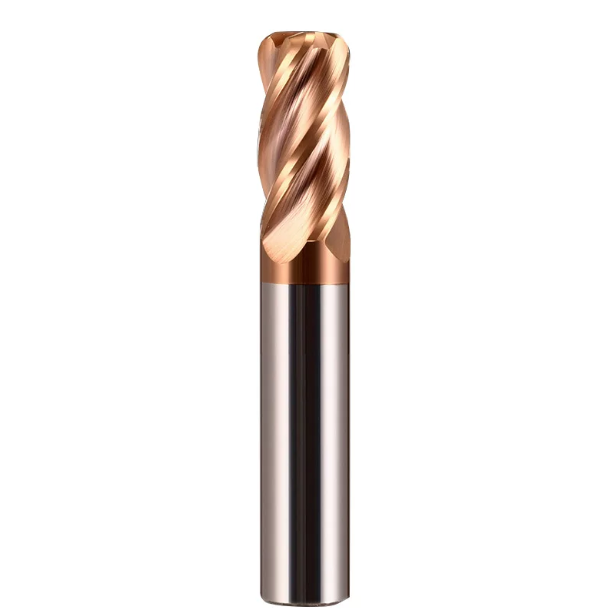
Prototypage et contrôle qualité en atelier sur site : Comment tester les fraises sur acier trempé
Les certificats d'essais en laboratoire paraissent souvent irréprochables, avec des valeurs d'équilibrage G2.5, un faux-rond inférieur à 3 µm et une adhérence de revêtement certifiée. Nous rappelons régulièrement aux responsables d'outillage européens et américains que les fiches d'inspection statique ne permettent jamais de prédire les vibrations de coupe dynamiques. La seule méthode fiable pour tester les fraises sur acier trempé consiste à monter un bloc d'essai traité thermiquement directement sur un centre d'usinage CNC rigide. Les performances doivent être vérifiées en utilisant le courant de charge réel de la broche, la signature sonore et les harmoniques de la force de coupe.
Dans notre propre centre d'essais, nous évitons les essais à blanc sans coupe, réalisés dans des conditions idéales. En conditions réelles, le fraisage implique une dureté variable du noyau, des zones de matière non usinée dans des angles aigus et des changements de direction programmés et soudains. Notre protocole interne de vérification par lots soumet les outils à un frottement latéral continu, à des charges de cisaillement alternées et à des pics thermiques. L'utilisation des fraises à proximité de leur limite physique fournit les données empiriques nécessaires avant leur validation pour la production en série.
Essai de fraisage avec une fraise en acier trempé S136 : performances en fraisage d'angles profonds et en fraisage latéral pour acier à moules à finition miroir
L'usinage de l'acier à moules ESR résistant à la corrosion (dureté Rockwell C 52-54) représente un défi majeur pour les ateliers d'outillage médical et optique. Ce matériau allie une dureté élevée à une forte ténacité à l'abrasion, ce qui engendre un écrouissage important et un durcissement rapide lors du fraisage profond des nervures. Lors de la qualification de chaque fraise en acier trempé S136, notre procédure de test vise une profondeur de surplomb de 3xD grâce à un refroidissement par jet d'air. Nous évaluons l'intégrité du rayon d'angle et la progression de l'usure en dépouille après 40 minutes de passes d'ébavurage continues.
Lors d'un essai conjoint avec un atelier de moulage britannique, nous avons évalué des échantillons présentant différents états de surface. L'usure en dépouille, à elle seule, ne garantissait pas l'efficacité de l'ébavurage. Le frottement dans les cannelures a provoqué la soudure de micro-copeaux à l'intérieur des cannelures étroites, dégradant la rugosité de surface de Ra 0.2 µm à plus de Ra 0.8 µm en quelques minutes. Nous avons constaté qu'un léger revenu des arêtes préserve la résistance des micro-rayons, tandis qu'un polissage miroir des sillons des cannelures assure une éjection immédiate des copeaux des cavités étroites.
Tests de contrainte rigoureux sur site : Test d’écaillage de fraise en bout HRC65 en conditions de coupe interrompue et d’augmentation soudaine de la vitesse d’avance
Les trajectoires d'outil régulières masquent souvent des microfissures dans le substrat en carbure. Les ruptures importantes d'arête surviennent presque systématiquement lors des transitions entre les coupes interrompues. Sur nos lignes d'exportation automatisées, chaque lot doit réussir le test d'écaillage de fraises en carbure de tungstène (HRC65) avant expédition. Nous fraisons une série de rainures et de trous carrés par électroérosion à fil sur un bloc de matrice en carbure de tungstène (HRC65), puis nous passons la fraise dans ces ouvertures à des vitesses de coupe élevées afin de provoquer un choc sur l'arête de coupe.
Les outils qui résistent à la rupture ne sont pas automatiquement jugés satisfaisants. Nous inspectons le tranchant au microscope afin d'évaluer l'origine des fissures et la propagation des ébréchures. Un micro-écaillage uniforme inférieur à 5 µm après 50 passes interrompues correspond à une usure par fatigue normale. Des fractures profondes en forme de coquille, d'une largeur supérieure à 30 µm, indiquent une distribution défectueuse du liant du substrat ou des contraintes résiduelles de rectification non maîtrisées. Nous renforçons l'épaisseur de l'angle de coupe afin d'absorber ces pics de cisaillement soudains.
Enregistrement normalisé de l'usure : comparaison de la durée de vie des fraises en acier HRC65 (VB = 0.15 mm).
L'estimation de la durée de vie restante d'un outil par le bruit de la broche ou le ressenti de l'opérateur engendre des tolérances d'usinage irrégulières et un gaspillage de carbure. Notre atelier applique une mesure optique de l'usure conforme à la norme ISO à chaque cycle de test de durée de vie des fraises en bout HRC65. Nous avons défini une usure uniforme de la face de dépouille de VB = 0.15 mm comme seuil d'arrêt obligatoire. L'usinage s'arrête immédiatement si l'usure maximale localisée de la face de dépouille (VBmax) dépasse 0.20 mm.
L'usure en dépouille augmente lentement et de façon prévisible sur une période de référence stable, de VB = 0.05 mm à 0.12 mm. Au-delà de 0.15 mm, le frottement de coupe provoque une forte augmentation de la chaleur et dégrade l'interface revêtement-substrat. Continuer à s'user au-delà de ce seuil entraîne une dérive dimensionnelle, une déformation de l'outil et des erreurs de surcharge de la broche. Le changement d'outil à VB = 0.15 mm réduit légèrement le temps de cycle, mais garantit zéro rebut sur les lignes de moulage automatisées.
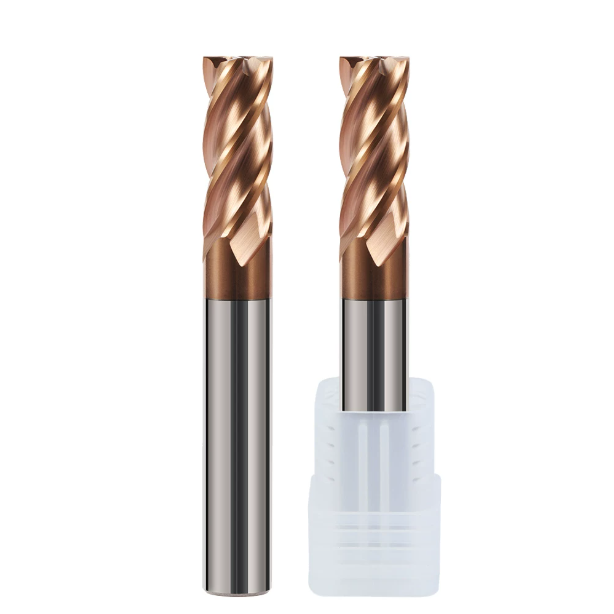
Prise en compte des conditions spécifiques d'usinage des moules en acier trempé : paramètres de coupe à sec et fraisage trochoïdal profond pour les fraises en acier trempé HRC65
Les outils de coupe performants sur une plateforme de test rigide présentent souvent des défaillances lors de leur utilisation pour l'usinage de moules profonds. Les opérateurs se limitent fréquemment aux vitesses et avances moyennes indiquées sur l'emballage, ignorant les différences structurelles. Une fraise en acier trempé haute performance HRC65 fonctionne dans une plage de vitesses et d'avances étroite. La méthode d'évacuation des copeaux, la rigidité dynamique de la machine-outil et l'angle d'attaque instantané de l'outil sont déterminants pour la réussite de l'usinage en conditions réelles.
Le rainurage pleine largeur dans l'acier trempé accélère considérablement la rupture de l'outil. Au-delà de HRC60, la résistance à la déformation atteint des pics, générant une chaleur de cisaillement localisée plus rapidement que les copeaux ne peuvent l'évacuer. Les trajectoires d'outil traditionnelles, en suivant la ligne de flottaison, doublent l'angle d'engagement de la fraise à l'intérieur des angles de poche, dépassant ainsi la résistance au cisaillement de l'arête. La combinaison de trajectoires d'outil dynamiques, de supports d'évacuation des copeaux et de limites d'avance par dent précises constitue notre première ligne de défense contre la rupture catastrophique de l'arête.
Gestion de la fissuration thermique dans les environnements de refroidissement par air, par brouillard d'huile et de coupe à sec : enseignements tirés de l'opération d'usinage 5 axes d'un client allemand
Lors de la mise en place d'une cellule 5 axes pour un mouliste automobile du sud de l'Allemagne, nous avons évalué un acier à outils 1.2379 trempé à HRC64. L'atelier utilisait un système d'arrosage haute pression pour éliminer les fumées à l'intérieur de l'enceinte de la machine. En seulement dix minutes de fraisage de rainures étroites, des fissures parallèles en forme de peigne sont apparues le long des arêtes de coupe, provoquant un écaillage important. Les chocs thermiques alternés ont été à l'origine de cette fatigue superficielle rapide.
Lors du cisaillement des copeaux, les arêtes de coupe atteignent des températures proches de 1 000 °C, suivies d'un refroidissement rapide à la sortie de la coupe. Nous avons opté pour un usinage entièrement par soufflage d'air froid et installé une fraise en acier dur conçue pour le fraisage à sec. Le soufflage d'air pour l'usinage à sec ne se contente pas de refroidir l'outil ; il génère une pression d'air dynamique qui expulse les copeaux chauds et abrasifs de la cavité, évitant ainsi les risques de recoupe.
Suppression des vibrations et contrôle de la finition de surface en fraisage trochoidal (faible profondeur radiale, vitesse de coupe élevée)
L'ébauche de cavités profondes trempées par passes radiales profondes et faibles vitesses de coupe détruit rapidement les arêtes de carbure. Nous recommandons à nos clients d'adopter des stratégies trochoïdales à grande vitesse, associant un faible pas radial (ae) à une profondeur axiale maximale (ap). Le fraisage de nervures profondes avec une fraise en carbure multi-dents HRC65, à un engagement radial de 3 % à 8 % et une vitesse de coupe de 120 à 180 m/min, stabilise l'épaisseur des copeaux dans une plage de cisaillement optimale.
Le fraisage trochoidal à grande vitesse repose sur la capacité de la commande numérique à anticiper les mouvements et sur une accélération servo réactive. Sans une trajectoire d'arc fluide, le temps de réponse du servo engendre des vibrations harmoniques qui se propagent sur les parois latérales et endommagent les pointes d'outil. Lors de la programmation, nous ajustons l'avance par dent afin de stabiliser les forces de coupe sur les outils à grande portée. La combinaison d'angles d'hélice variables et d'espacements de goujures inégaux permet de réduire les fréquences de vibration, offrant ainsi des finitions de parois latérales lisses et prêtes à être polies.
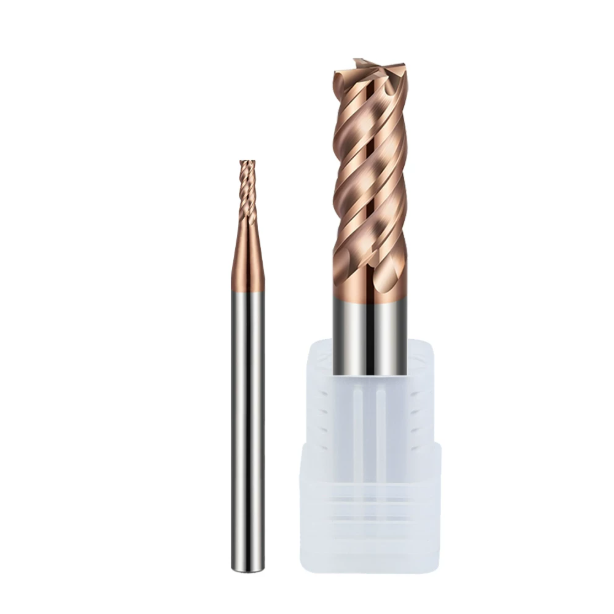
Capacités de personnalisation et de production en série : Évaluation des véritables compétences de fabrication d’une usine de fraises en bout HRC65 sur mesure
De nombreux responsables d'outillage évaluent les fournisseurs uniquement sur la base d'essais de coupe initiaux réalisés avec des échantillons sélectionnés manuellement. Dans notre usine, rectifier un prototype unique avec une durée de vie exceptionnelle est chose aisée. Le véritable défi consiste à maintenir des tolérances serrées sur une série de production de 1 000 pièces. Lors de l'audit d'un fournisseur de fraises en bout HRC65 sur mesure , il est essentiel d'aller au-delà des affirmations du catalogue. Il faut s'intéresser à la stabilité de la compensation thermique de ses centres d'usinage CNC 5 axes et à son contrôle de tolérance en boucle fermée en cours de production.
Tout en accompagnant des ateliers de moulage en Europe et en Amérique du Nord, nous avons constaté que la plupart des défaillances prématurées d'outillage étaient dues à des dérives géométriques au niveau des lots. Le fraisage à haute dureté ne tolère aucune variation dimensionnelle. Un écart de 5 µm dans le diamètre de coupe ou une transition de col irrégulière compromet la régularité de la cavité. Sans procédures de rectification rigoureuses et sans contrôle automatisé en cours de production, la fabrication sur mesure à forte mixité dégrade rapidement la qualité des outils et augmente les taux de rebut.
Équipements de rectification et contrôle du faux-rond : homogénéité du faux-rond radial à moins de 3 µm avec les machines Rollomatic et Walter
Lors de la visite d'une usine d'outillage, il est essentiel de ne pas se fier uniquement aux marques apposées sur les capots des machines. Sur nos rectifieuses 5 axes Rollomatic et Walter, notre priorité est l'autocompensation thermique sur huit heures de rectification continue. Pour une fraise en carbure haute performance HRC65, le faux-rond radial total sur toute la longueur de la dent doit rester inférieur à 3 µm. Si ce faux-rond atteint 5 µm, les faibles avances par dent transforment instantanément la coupe de plusieurs dents en une surcharge sur une seule dent, provoquant un écaillage rapide.
Maintenir un faux-rond inférieur à 3 µm en production exige une rigueur environnementale et mécanique absolue. Nous utilisons des mandrins à expansion hydraulique, un contrôle pneumatique sans contact et une huile de rectification synthétique refroidie à ±0.5 °C. De nombreux rectifieuses à façon négligent le dressage des meules pour accélérer la production. Nous appliquons un dressage par rouleaux diamantés, contrôlé par émission acoustique, à intervalles réguliers. Cette étape supplémentaire garantit une microgéométrie identique de la première à la dernière meule.
Cols dégagés et rayons d'angle personnalisés : répondre aux exigences de livraison et de tolérance pour l'usinage des nervures profondes
Les fraises à queue cylindrique standard ne permettent pas d'usiner les nervures profondes des moules de haute précision pour connecteurs et pièces moulées sous pression. Les ateliers d'outillage exigent des fraises à grande portée avec des dégagements de collet et des rayons d'angle spécifiques. Lors de la production d'outillage spécialisé pour un mouliste de Détroit, avec des profondeurs de cavité de 8xD, les transitions chanfreinées standard cassaient sous l'effet de la déformation. Nous avons conçu un profil de collet parabolique lisse et étagé pour notre fraise en acier dur, éliminant ainsi totalement les concentrations de contraintes sous fortes charges latérales.
Le formage de rayons d'angle très fins dans des délais de livraison serrés exige un contrôle précis de la meule. Des écarts de profil supérieurs à ±3 μm laissent des marques visibles sur les surfaces optiques du moule lors de la finition par micro-avance. Nous rectifions les petits rayons à l'aide de meules diamantées à liant résine à grain ultrafin, en vérifiant les points de raccordement tangentiels sur des comparateurs optiques grossissant 100x. Bien que les dégagements de col réduisent inévitablement la rigidité de la tige, des transitions géométriques douces et des tolérances de profil strictes garantissent une déflexion prévisible de l'outil.
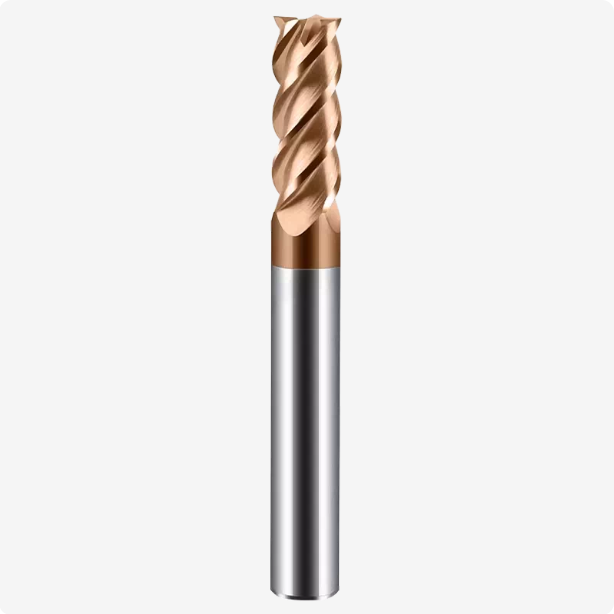
Évaluation des coûts et de la valeur des achats : Évaluation du prix des fraises en bout HRC65 en fonction des cycles d’usinage réels
L'outillage ne représente que 3 à 5 % des frais généraux d'un atelier d'usinage classique, mais il détermine la productivité d'un centre d'usinage d'une valeur de 500 000 $. Lors des revues techniques avec nos partenaires B2B, nous constatons régulièrement que les acheteurs se focalisent sur les prix d'achat, négligeant les temps d'arrêt machine et les rebuts. Une comparaison réaliste des prix des fraises HRC65 doit prendre en compte le volume de matière enlevée, les temps de cycle et l'utilisation de la broche. Une fraise bon marché qui s'use rapidement coûte bien plus cher en heures machine perdues.
Chaque détail de conception — densité du grain de carbure, adhérence du revêtement, affûtage des arêtes et concentricité des goujures — influe directement sur le coût total d'usinage. Si vous usinez des aciers de dureté supérieure à 60 HRC et que vous arrêtez constamment la broche pour changer les fraises usées, vous devriez privilégier le coût par pouce cube de métal enlevé plutôt que le prix d'achat. L'évaluation des outils sur des cycles de production complets permet de distinguer rapidement les fraises bon marché des outils de fraisage à haut rendement.
Sortir du piège du prix unitaire : coûts réels des outils prenant en compte les taux d’enlèvement de matière et les temps d’arrêt
Dans le cadre d'une étude comparative des coûts d'outillage pour un atelier de moules automobiles, nous avons testé une fraise concurrente, 35 % moins chère que notre fraise dédiée à l'acier dur. Sur des blocs de matrice HRC64, l'outil bon marché a subi une usure importante en dépouille et a dû être remplacé après 25 minutes. Notre outil optimisé a fonctionné sans problème pendant 75 minutes, dans des conditions de vitesse et d'avance identiques. En tenant compte des temps d'arrêt de la broche, du préréglage de l'outil et des interventions de l'opérateur, la fraise moins chère a entraîné une augmentation du coût des pièces de 28 %.
Si vous suivez les coûts d'usinage de votre atelier, calculez le coût par volume de coupe avant défaillance de l'outil à VB = 0.15 mm. Intégrez les taux horaires de l'atelier et les temps d'arrêt liés aux changements d'outils. Un outil de coupe haut de gamme, qui augmente le taux d'enlèvement de matière de 20 % grâce à une dureté à chaud supérieure, est rentabilisé immédiatement. Plus important encore, une usure uniforme de l'outil permet des rotations automatisées sans intervention humaine, sans risque de casse catastrophique.
Normes d'inspection et de retour par lots : Listes de contrôle d'acceptation de la qualité utilisées par les principaux acheteurs B2B occidentaux pour évaluer les fabricants de fraises en carbure OEM/ODM
Les ingénieurs d'outillage expérimentés acceptent rarement les fraises sur la base de tests de coupe subjectifs. Ils appliquent des listes de contrôle qualité structurées pour vérifier la constance des lots avant leur mise en production. Lors de la qualification d'un lot de production de chaque fraise en carbure HRC65, notre laboratoire d'inspection vérifie trois paramètres critiques : un faux-rond de la cannelure inférieur à 3 µm, des profils d'affûtage uniformes et une adhérence optimale du revêtement. Tout écart sur ces points engendre des vibrations importantes et une défaillance prématurée de la broche.
Si vous optimisez vos procédures de contrôle des outils entrants, exigez de vos fournisseurs des données de faux-rond traçables, des graphiques d'affûtage des arêtes et une documentation sur la granulométrie des carbures. Chaque cavité de moule, chaque cône de broche et chaque bloc de matrice traité thermiquement réagit différemment sous charge. Si votre atelier rencontre des problèmes de déformation des outils, d'écaillage des arêtes ou de durée de vie irrégulière des outils, nous pouvons analyser vos plans de pièces, les nuances d'acier et les trajectoires d'outils afin d'adapter la géométrie d'une fraise à votre configuration de fraisage.






