
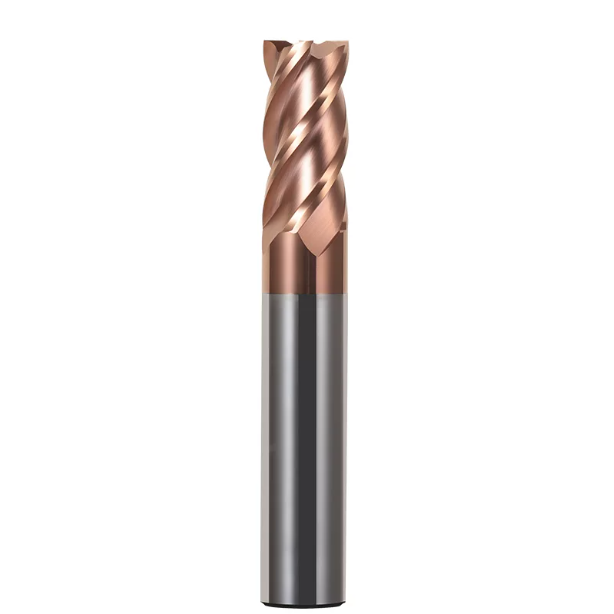
Le mois dernier, un ami qui dirige un atelier de moules automobiles en Allemagne nous a écrit pour nous faire part de sa frustration. Il usinait des plaquettes d'emboutissage de 1.2379 pouce (D2) traitées thermiquement à une dureté Rockwell C de 54. Utilisant des outils standard pour le fraisage d'épaulements carrés à 90 degrés, les plaquettes se sont ébréchées en dents de scie avant même la fin de la moitié de son poste. Les parois des cavités présentaient d'importantes déformations. Les temps d'arrêt pour changer d'outils et réinitialiser les corrections de pièce ont anéanti près de 30 % de la marge de cette opération.
Nous constatons ce problème récurrent dans nos tickets d'assistance technique et lors de nos visites en atelier. Pour l'usinage d'aciers de dureté Rockwell C (HRC) comprise entre 45 et 65, de nombreux programmeurs s'appuient sur les mêmes vieilles habitudes : choisir un outil en carbure monobloc, réduire la vitesse de rotation et arroser abondamment la zone de coupe avec du liquide de refroidissement. Cette approche se solde presque toujours par la casse des outils. Les forces de cisaillement élevées détruisent les arêtes de coupe fragiles en quelques secondes, et les angles droits ne bénéficient pas du soutien structurel naturel des outils à bout sphérique ou à rayon.
Le fraisage d'épaulements carrés à 90 degrés dans de l'acier à outils trempé exige bien plus que le simple choix d'un indice de dureté élevé. La réussite repose sur une microgéométrie précise. Il est essentiel d'équilibrer la taille des grains de carbure de tungstène (inframicronique), les proportions de liant au cobalt et les revêtements PVD haute température. Le choix de la fraise carrée adaptée à l'acier trempé requiert également des angles de dépouille négatifs appropriés et un affûtage contrôlé. Sans cela, votre outil cassera avant même d'avoir atteint deux heures d'utilisation.
Vous rencontrez constamment des problèmes d'écaillage des angles et de biseautage des parois de l'acier à outils trempé ? Avant de modifier à nouveau vos avances, examinez attentivement l'outil monté sur votre broche. Votre fraise carrée actuelle est-elle réellement conçue pour les matériaux à haute dureté ?
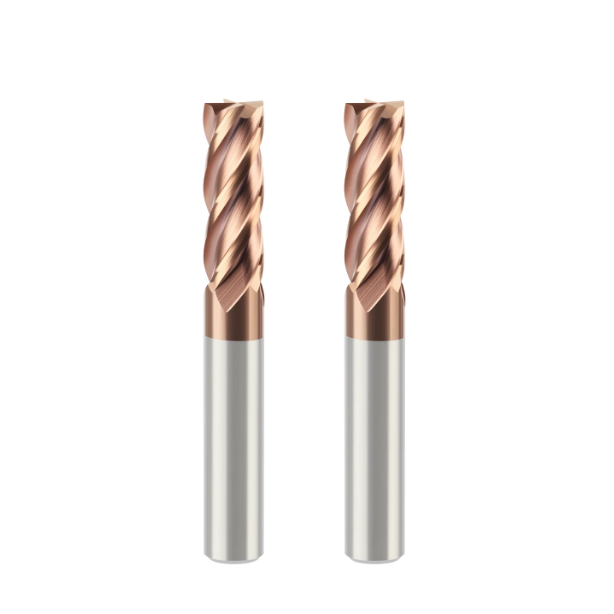
Pourquoi l'écaillage des bords se produit-il dans l'acier trempé (HRC 45–65) : réalités d'atelier
Pénétrez dans n'importe quel atelier d'usinage et vous entendrez les opérateurs se plaindre de l'écaillage des outils neufs dès les premières passes. Les machinistes incriminent généralement la qualité du carbure ou la faiblesse de la fonte. Pourtant, lorsqu'on examine les outils cassés à l'aide d'un microscope et qu'on analyse les courbes de charge de la broche, les lois de la physique révèlent une tout autre réalité. L'acier trempé possède une limite d'élasticité extrême et un angle de cisaillement très faible, concentrant une chaleur intense à seulement 0.1 mm du tranchant.
Sous ces charges, l'enlèvement de matière passe d'un cisaillement net à une micro-extrusion plastique. Les forces de coupe unitaires élevées soumettent l'arête de coupe à des chocs rapides. Si la chaleur ne peut s'évacuer avec le copeau, le liant cobalt se ramollit instantanément. Les grains de carbure perdent leur liaison, ce qui entraîne une fatigue thermique et un écaillage soudain plutôt qu'une usure normale en dépouille.
Analyse des défaillances : Pourquoi une fraise carrée pour acier trempé perd-elle ses angles en premier ?
Examinez un outil usé : vous constaterez que ses cannelures latérales sont brillantes, mais que ses arêtes sont complètement brisées. Contrairement aux fraises à bout sphérique ou arrondi, un angle droit ne permet pas une dissipation progressive des contraintes. Il supporte la charge mécanique la plus élevée avec la masse thermique la plus faible. Lorsqu'une fraise carrée pour acier trempé heurte un angle rentrant, l'angle d'engagement radial triple instantanément. Cette brusque augmentation de la résistance à la coupe provoque immédiatement la rupture des arêtes non préparées.
Le profilage profond des épaules comporte des risques similaires. Les machinistes effectuent souvent des passes latérales à pleine profondeur pour gagner du temps de cycle sur les parois dures des cavités. Cette géométrie de coupe amplifie les forces de poussée radiales sur de grandes longueurs de jauge, créant des vibrations à haute fréquence. L'angle heurte la paroi écrouie, arrache le revêtement et brise le substrat en carbure fragile. Un chanfrein de protection d'angle renforcé et un affûtage contrôlé du tranchant protègent l'outil bien mieux qu'un tranchant rasoir.
Les vieilles habitudes mènent à l'échec : idées reçues concernant l'utilisation d'une fraise à usage général sur des aciers durs
Les machinistes qui passent des aciers pré-trempés (comme le P20 ou le 1045) conservent souvent leurs anciennes habitudes. Ils supposent qu'en réduisant la vitesse de broche et en arrosant abondamment la pièce de liquide de refroidissement, une fraise standard peut être utilisée sans problème. En réalité, cette règle empirique ne s'applique plus dès que la dureté du matériau dépasse 50 HRC.
Un excès de liquide de refroidissement et une mauvaise maîtrise de l'épaisseur des copeaux sont à l'origine de la plupart des défaillances prématurées. L'arrosage excessif d'une émulsion froide sur un tranchant à 800 °C provoque un choc thermique à chaque rotation de l'outil. Ce cycle rapide de chauffage et de refroidissement engendre des fissures verticales en peigne le long du tranchant, provoquant la rupture des goujures. Par ailleurs, une charge de copeaux trop faible entraîne un frottement important au lieu d'une coupe efficace. L'outil enduit alors l'acier d'une couche de vernis écroui, compromettant immédiatement la passe suivante.
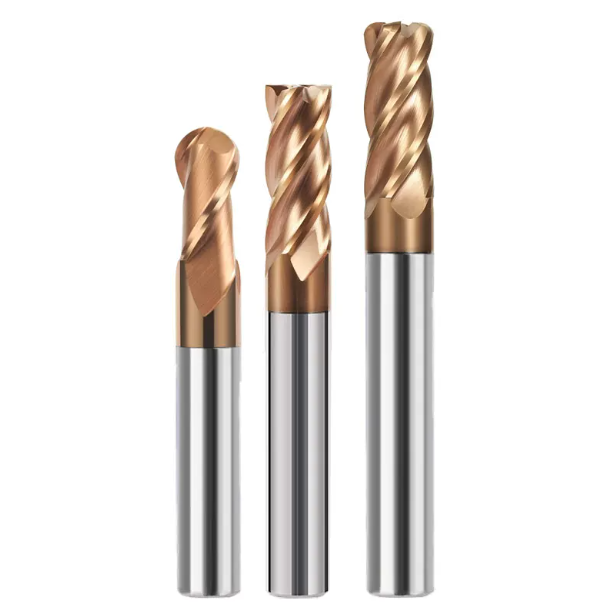
Substrat du corps de l'outil et microgéométrie : paramètres de sélection critiques pour les fraises en carbure à longue durée de vie
Lors de l'inspection d'une usure anormale sur la machine d'un client, nous examinons l'arête de coupe au microscope avant toute intervention sur les molettes d'avance. L'usinage de l'acier trempé est un processus de contact intense entre l'arête de coupe et la matrice martensitique dure. L'instabilité est rarement due aux seules trajectoires d'outil CAO/FAO. Elle est plutôt liée à une métallurgie du carbure de qualité inférieure ou à une préparation d'arête inadéquate.
Le choix de fraises en carbure durables exige de ne pas se fier aux valeurs de dureté maximale indiquées dans les brochures commerciales. La résistance à la rupture transversale (TRS) et la dureté à chaud sont étroitement liées. Des grains de tungstène plus fins améliorent la résistance à l'usure, mais diminuent la ténacité à la rupture, tandis qu'une teneur en cobalt trop faible provoque des fractures fragiles instantanées. Il est donc essentiel d'équilibrer la granulométrie, la teneur en cobalt et la géométrie de coupe pour garantir la durabilité des fraises dans les zones de coupe intensives.
Association pratique de carbure submicronique et de revêtements PVD résistants aux hautes températures
Les machinistes nous demandent souvent si le carbure le plus dur et le plus fin est toujours le meilleur. La réponse dépend entièrement de la charge d'impact. Pour les aciers à outils trempés de dureté Rockwell C (HRC) comprise entre 50 et 60, nous préconisons un substrat submicronique avec une granulométrie de 0.4 à 0.6 µm et une teneur en cobalt de 8 à 10 %. Ce mélange spécifique garantit une dureté à chaud élevée tout en préservant une ténacité suffisante pour éviter que la pointe ne se brise comme du verre sur les zones dures.
Une fois le substrat fixé, un nano-revêtement PVD de haute qualité le protège de la chaleur de coupe à sec supérieure à 1 000 °C. Nous évitons absolument les revêtements traditionnels d'une épaisseur supérieure à 4 microns, car les revêtements épais émoussent les arêtes de coupe et emprisonnent des contraintes internes. Les revêtements PVD nano-couches modernes, tels que l'AlTiSiN ou l'AlCrN, sont les plus performants. Ils forment rapidement une barrière lisse d'oxyde d'aluminium, préservant ainsi le noyau en carbure de la chaleur extrême.
Conception d'affûtage avec angle de coupe négatif pour les matériaux de dureté HRC 50+ : prévention du micro-écaillage des arêtes de coupe des fraises carrées
Les machinistes habitués à l'aluminium trouvent souvent qu'une fraise carrée pour acier trempé manque de mordant dès sa sortie d'usine. Pourtant, cette géométrie est intentionnelle. Un tranchant à angle de dépouille positif ne peut supporter les contraintes de cisaillement extrêmes de l'acier à outils trempé. Lors de l'affûtage d'une fraise carrée haute performance, on utilise un angle de dépouille radial négatif de -5° à -10° afin de renforcer le coin de coupe avec une masse de carbure massif.
L'angle de coupe seul ne suffit pas à préserver l'arête ; l'affûtage est crucial. Une arête de coupe non préparée s'écaille en quelques secondes. Nous utilisons un micro-sablage contrôlé pour obtenir un rayon d'arête constant de 0.015 à 0.025 mm. Un léger chanfrein de protection répartit les forces de coupe sur un biseau 3D, évitant ainsi les éclats lors du dégagement des épaulements.
Pourquoi l'équilibre entre l'évacuation des copeaux et la rigidité est déterminant pour le succès : Choisir entre les fraises à 2 dents et les fraises à plusieurs dents (4 à 6 dents)
Le nombre de dents est souvent source de vifs débats entre les opérateurs de fraiseuses. Les fraises traditionnelles à deux dents sont dotées de larges chambres à copeaux permettant une évacuation optimale. Elles restent notre choix de prédilection pour le rainurage complet, les usinages en plongée agressive ou l'évacuation des copeaux des cavités borgnes étroites. Avec une fraise à deux dents, vous n'aurez jamais à craindre l'accumulation de copeaux dans les dents et la casse de l'outil.
Cependant, le fraisage de matériaux durs produit des copeaux fins et légers plutôt que des copeaux épais. Les goujures profondes fragilisent le noyau de l'outil et provoquent de fortes vibrations. Pour les matériaux de dureté supérieure à 45 HRC, nous utilisons des fraises à 4 ou 6 dents pour le fraisage latéral. Les outils à plusieurs dents augmentent l'épaisseur du noyau à plus de 65 % du diamètre de la fraise, ce qui leur confère une rigidité exceptionnelle et permet des avances de table beaucoup plus importantes.
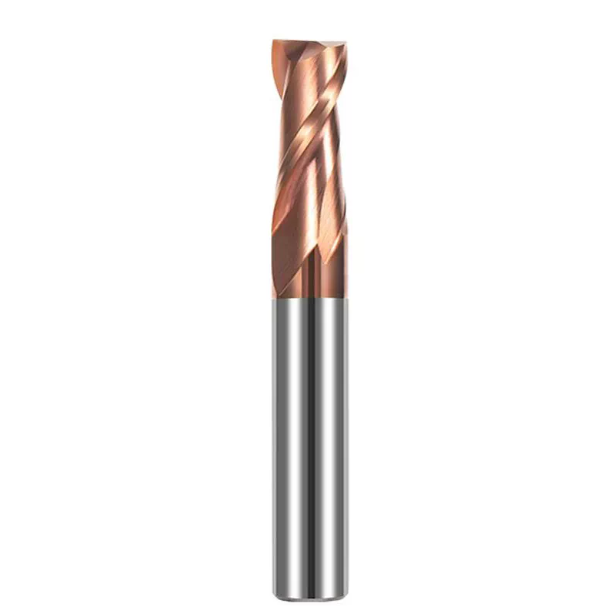
Allier spécifications et rigidité : des dimensions standard des fraises aux stratégies d’usinage de cavités profondes
Les carrousels d'outils contiennent souvent un amas chaotique de fraises de différentes longueurs, pourtant le taux de rebut augmente lors de la finition de cavités profondes. Les opérateurs saisissent systématiquement n'importe quelle fraise qui touche le sol sans vérifier le calcul de la flèche. La flèche obéit aux lois de la physique des poutres en porte-à-faux : elle est proportionnelle au cube de la longueur du porte-à-faux, mais décroît avec la quatrième puissance du diamètre de la fraise.
Un dépassement de seulement 2 ou 3 mm, nécessaire pour dégager une bride, compromet la rigidité de l'outil. Lors de l'usinage d'acier à outils dur, cette longueur supplémentaire engendre une déviation exponentielle de la pointe. Standardiser les dimensions de vos fraises et optimiser le rapport longueur/diamètre (L/D) ne se limite pas à un simple alignement des outils. Cela garantit une rigidité optimale, éliminant la conicité et les vibrations avant qu'elles n'affectent vos tolérances.
Sélection standard des fraises : équilibre entre les rayons d'angle et la rigidité du porte-à-faux de l'outil
Lors de l'évaluation des programmes clients, nous constatons fréquemment que les programmeurs choisissent une fraise dont le rayon intérieur correspond exactement à celui du plan. Pour un angle intérieur de 3 mm de rayon, les opérateurs programment couramment une fraise plate standard de 6 mm de diamètre. Lorsque l'outil atteint le sommet de l'angle, l'engagement radial passe brutalement de 15 degrés à un angle droit. Ce choc violent endommage l'outil et provoque la rupture des angles de coupe.
Une stratégie plus intelligente et progressive permet de préserver vos outils. Commencez par utiliser des fraises standard rigides de grand diamètre, comme Ø10 mm ou Ø8 mm, pour l'ébauche et la semi-finition de la cavité. Ensuite, utilisez une fraise plus petite, par exemple Ø5 mm, pour les angles rentrants. Cet écart de diamètre permet au logiciel de FAO de faire passer l'outil en douceur dans l'angle, évitant ainsi les à-coups et prolongeant sa durée de vie.
Dépannage des micro-coins : Prévention de la casse des micro-fraises de Ø2 mm dans les cavités profondes
L'usinage de plaques osseuses médicales ou de noyaux de moules exige un micro-outillage pour les petits détails et les nervures. Lors du fraisage d'acier d'une dureté supérieure à 52 HRC, la marge d'erreur d'une fraise de 2 mm se mesure en microns. Ces outils minuscules ont une masse transversale négligeable. Un faux-rond de quelques microns suffit à surcharger une seule dent et à casser instantanément le col de la fraise.
Pour garantir le bon fonctionnement des micro-outils, maintenez le faux-rond total indiqué (TIR) inférieur à 0.003 mm (3 microns) à la pointe de l'outil. Privilégiez toujours les outils à goujures courtes (1.5D à 2D) avec queue renforcée de 4 ou 6 mm et col conique. Ne jamais enfoncer directement dans l'acier dur ; effectuez une pénétration progressive en effectuant un mouvement hélicoïdal inférieur à 1.5 degré afin de protéger les micro-goujons.
Réduction des déformations et des vibrations de l'outil au niveau des porte-outils de plus de 3D : impact mesuré des systèmes de porte-outils
Lorsque la profondeur de la cavité impose un porte-à-faux d'outil supérieur à 3D ou 5D, l'instabilité de coupe se situe rarement au niveau des goujures de l'outil, mais plutôt à l'interface broche-outil. De nombreux ateliers utilisent encore des pinces ER standard sur de l'acier trempé, ce qui provoque un arrachement micrométrique de l'outil et une corrosion de contact. Les porte-à-faux importants exigent un maintien d'outil de haute rigidité afin d'éliminer le faux-rond et les vibrations.
Nos tests démontrent que les mandrins à frettage et les mandrins hydrauliques présentent chacun leurs avantages spécifiques. Les porte-outils à frettage offrent une concentricité exceptionnelle et un profil mince pour les passes serrées à des vitesses supérieures à 15 000 tr/min. En revanche, pour les passes profondes avec des chocs intermittents, les porte-outils hydrauliques sont plus performants. Leur membrane hydraulique interne amortit les vibrations, évitant ainsi l'écaillage des arêtes de coupe de vos fraises carrées en carbure.
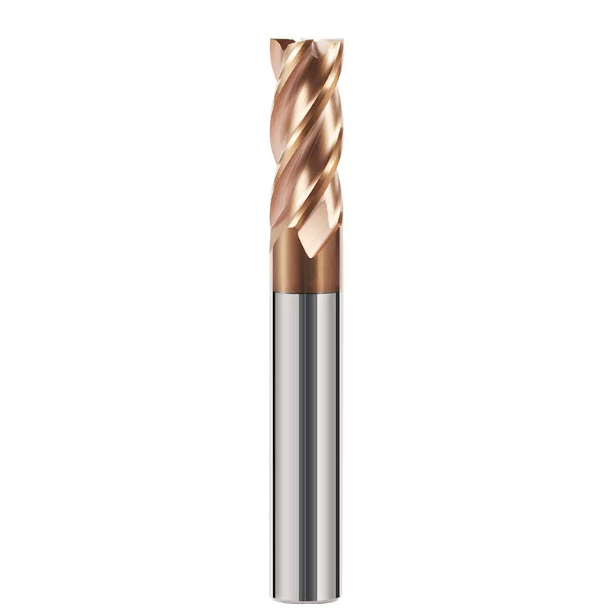
Quand les outils standard ne suffisent pas : comment passer à des fraises sur mesure réduit les coûts et améliore l’efficacité
Dans les ateliers d'usinage à haut volume, il n'est pas rare de voir des opérateurs modifier des fraises standard sur des rectifieuses d'établi manuelles pour usiner des parois profondes. Parfois, ils utilisent des outils avec des porte-à-faux importants, en progressant à très faible vitesse et en subissant de fortes vibrations. Cette méthode semble permettre de réduire les coûts d'outillage initiaux. Cependant, les rebuts, le polissage secondaire et les pertes de temps de broche en font rapidement un compromis coûteux.
Les fraises standard du catalogue sont des solutions de compromis pour les tâches courantes. Dès que la dureté de la pièce dépasse 55 HRC, les cavités sans jeu ne tolèrent aucune déviation excessive de l'outil. Lorsque des vibrations apparaissent sur les parois, que les temps de cycle s'enlisent ou que les marques d'usinage ne peuvent être éliminées par polissage, les fraises sur mesure deviennent la solution la plus rentable pour préserver les marges et les temps de cycle.
Jeu dans la cavité du moule et longueurs de col non standard : Utilisation de fraises sur mesure pour éliminer le resserrage et les marques de passage d’outil
Les matrices d'emboutissage profond et les cavités de moulage sous pression présentent souvent des parois verticales hautes avec des rayons de courbure faibles au fond. L'utilisation d'une fraise à goujures longues standard provoque le frottement des goujures latérales superflues contre la paroi finie. Les copeaux coincés entaillent la cavité, y laissant des rayures profondes. À l'inverse, l'utilisation de plusieurs outils courts successifs crée des lignes de décalage visibles à chaque transition en raison des forces de coupe importantes.
Nous résolvons ce problème de profondeur de poche en concevant des collets spécifiques et des cônes renforcés. Grâce à des fraises sur mesure , nous réduisons la longueur de la goujure à une valeur fixe de 1.5D à 2D tout en rectifiant un dégagement radial de 0.2 mm à 0.5 mm au-dessus de celle-ci. Cette conception empêche le frottement latéral, élimine le dérapage de l'outil et nettoie l'angle inférieur en une seule opération, sans polissage manuel.
Personnalisation des chanfreins composites et de l'espacement inégal des cannelures : résolution des goulots d'étranglement du temps de cycle dans la production en série de moules trempés
Sur les lignes de production à haut volume, le changement d'outil entre fraisage et ébavurage engendre de précieuses pertes de temps. La méthode classique consiste à utiliser une fraise à bout plat pour l'ébauche des angles, suivie d'un outil de chanfreinage. Dans les aciers de dureté supérieure à 50 HRC, ce changement d'outil supplémentaire encombre les emplacements du carrousel et introduit des erreurs d'alignement entre les passes.
L'intégration de plusieurs fonctionnalités dans un seul outil élimine les contraintes de mise en route. Nous rectifions l'arête carrée inférieure et l'angle de chanfrein supérieur sur une seule ébauche en carbure, créant ainsi un angle droit et un biseau sans bavure en une seule passe. Pour limiter les vibrations parasites dans l'acier dur, nous utilisons également un espacement inégal des goujures et des angles d'hélice variables. Ces géométries de goujures variées atténuent les vibrations harmoniques, assurant une coupe silencieuse même à des avances importantes.
Paramètres d'atelier et stratégies de trajectoire d'outil : doubler la durée de vie des fraises carrées lors de l'usinage de l'acier trempé
Même une fraise parfaitement affûtée s'usera rapidement si votre programmation CNC repose sur des méthodes de fraisage obsolètes. Le fraisage de matériaux durs exige une coordination précise entre la géométrie de l'outil, les trajectoires d'outil FAO et le fluide de refroidissement. La robustesse des arêtes de coupe d'une fraise carrée haut de gamme n'est efficace que si la trajectoire d'outil évite les chocs brusques dans les zones mortes des angles.
Pour prolonger la durée de vie des outils en acier trempé, il est essentiel de maîtriser le transfert de chaleur et de maintenir une charge de copeaux constante. De nombreux ateliers utilisent des vitesses de broche faibles et des passes axiales peu profondes, partant du principe que des passes douces protègent l'outil. Or, pour les aciers de dureté Rockwell C supérieure à 45, cette approche use prématurément l'outil. Il est donc impératif de convertir la résistance à la coupe en chaleur de cisaillement maîtrisable, puis d'évacuer cette chaleur à l'intérieur des copeaux éjectés.
Mise en œuvre de trajectoires d'outil trochoïdales à grande vitesse (HEM/dynamiques) : compensation des vitesses d'avance et de l'amincissement des copeaux avec des valeurs Ap élevées et des valeurs Ae faibles
Les trajectoires d'angle traditionnelles à 90 degrés provoquent un engagement radial instantané de l'outil, endommageant les arêtes de coupe. En programmant vos trajectoires trochoïdales dynamiques ou de fraisage haute efficacité (HEM) avec votre logiciel FAO, vous éliminez ces à-coups. Cette stratégie exploite toute la longueur de la fraise avec des passes axiales profondes (Ap de 1.5D à 2D) tout en limitant le pas radial (Ae) à seulement 5 % à 10 % du diamètre de la fraise. Un engagement radial réduit permet de limiter le temps de coupe à quelques millisecondes, la chaleur étant évacuée par les copeaux.
Cependant, une passe radiale peu profonde entraîne un amincissement important des copeaux. Lorsque la largeur radiale devient inférieure au rayon de l'outil, l'épaisseur réelle du copeau est bien inférieure à l'avance programmée par dent. Sans compensation, l'arête frotte contre l'acier, provoquant un écrouissage important. Il est donc nécessaire d'augmenter la vitesse d'avance de la table sur la commande numérique afin de maintenir une épaisseur de copeau supérieure au rayon de rodage et ainsi garantir une coupe nette des cannelures.
Éviter l'utilisation aveugle du liquide de refroidissement : comment le soufflage d'air et l'évacuation des copeaux par lubrification minimale (MQL) éliminent les risques de fissuration thermique des fraises en carbure
L'arrosage intensif d'une fraise en acier dur avec un liquide de refroidissement haute pression est la garantie d'une casse des goujures. La zone de coupe atteint rapidement 800 °C lors de l'engagement, puis est refroidie brutalement par le liquide froid à chaque tour. À haute vitesse de broche, cela engendre des chocs thermiques extrêmes toutes les secondes. Ces variations rapides de température provoquent des fissures thermiques en forme de peigne sur le tranchant, entraînant une défaillance prématurée des fraises en carbure de haute qualité.
Le fraisage à sec avec un jet d'air à haute pression demeure la méthode la plus fiable pour le fraisage de matériaux durs. La pression dynamique de l'air expulse les copeaux chauds et abrasifs de la poche avant qu'ils ne puissent être réusinés. Si la finition de vos parois latérales nécessite une lubrification, appliquez un brouillard léger d'huile et d'air (lubrification minimale en quantité de matière, ou MQL) afin de réduire la friction sans provoquer de choc thermique. Si vous rencontrez des problèmes d'écaillage des angles, de conicité ou de faible durée de vie des outils sur les aciers trempés, partagez-nous les plans et les paramètres de vos pièces ; nous pourrons analyser vos forces de coupe et vous aider à optimiser l'outil et la trajectoire d'outil pour votre machine.






