
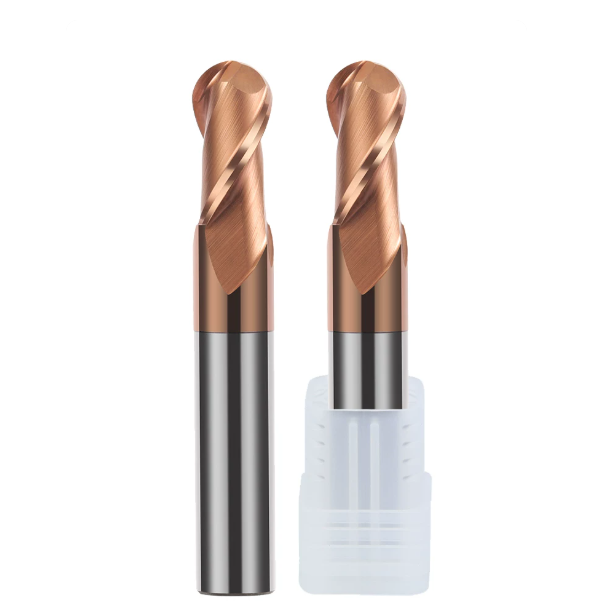
Il y a deux mois, nous sommes intervenus sur le site d'une usine d'emboutissage automobile à Stuttgart, en Allemagne. L'équipe usinait de l'acier à outils 1.2379 (D2) traité thermiquement à HRC62 sur un centre d'usinage à grande vitesse 3 axes. L'opérateur utilisait une trajectoire d'outil classique à axe Z constant. La broche émettait un sifflement aigu, la pointe de l'outil s'ébréchait constamment dans les angles, sa durée de vie s'est stabilisée à 35 minutes et des marques d'usinage visibles ont endommagé la surface.
Nous rencontrons fréquemment ce problème dans les ateliers d'usinage européens et américains. Lors de l'ébauche d'aciers HRC55 à HRC65, les programmeurs ont souvent tendance à privilégier des passes axiales peu profondes et des avances lentes. Ceci a pour conséquence de provoquer un frottement excessif et un polissage de l'acier au centre de l'outil, là où la vitesse de coupe est quasi nulle. L'écrouissage et le frottement intense qui en résultent finissent par détruire rapidement même une fraise hémisphérique en carbure de haute qualité.
La solution ne consiste pas à réduire les vitesses d'avance. Il faut modifier la mécanique de la force de coupe grâce à des trajectoires d'outil FAO dynamiques. Concrètement, cela implique d'adapter les stratégies de fraisage trochoïdal et de pelage directement à une fraise hémisphérique pour l'acier trempé. Les données réelles d'atelier confirment trois règles fiables :
- Contrôle constant de l'angle d'engagementLes angles linéaires traditionnels provoquent une déviation extrême de l'engagement de la fraise radiale, de 30° à 180°. Les trajectoires trochoïdales, quant à elles, limitent la largeur de coupe radiale (ae) à 3 % à 8 % du diamètre de l'outil, éliminant ainsi les chocs.
- Tirer parti de l'amincissement des puces pour un MRR élevéLors de faibles décalages radiaux, l'épaisseur réelle du copeau diminue considérablement. L'augmentation de l'avance de la table compense cet amincissement, en concentrant l'énergie thermique directement dans les copeaux projetés plutôt que dans le noyau de l'outil.
- Éliminer les pétoncles par broyage de la peauDes profondeurs axiales importantes, associées à des décalages radiaux micrométriques, permettent à la bille périphérique d'enlever la matière en douceur. On obtient ainsi des finitions inférieures à Ra 0.4 µm et on évite des heures de polissage manuel sur établi.
Dans notre atelier d'affûtage, nous effectuons d'innombrables tests d'impact sur les noyaux de goujures et les préparations d'arêtes pour les outils de fraisage en acier dur. Même les revêtements en carbure et nanocomposites submicroniques les plus fins ne résistent pas à l'acier trempé sans une cinématique de trajectoire d'outil adaptée. Vos outils s'usent-ils vraiment prématurément à cause de la dureté de l'acier, ou est-ce votre code FAO qui force la fraise à se bloquer contre un obstacle ?
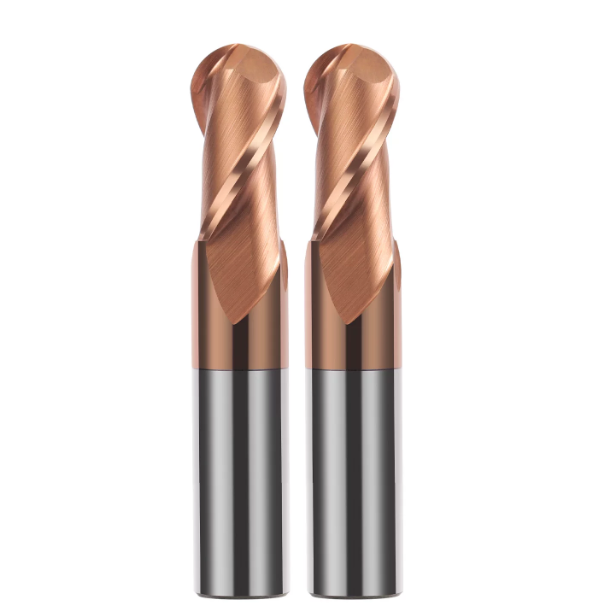
Pourquoi les ateliers de moules en Europe et aux États-Unis abandonnent-ils les fraises à fond plat au profit des fraises à bout sphérique en carbure pour les opérations d'ébauche après trempe ?
Pendant des décennies, les ateliers d'usinage d'Amérique du Nord et d'Europe ont ébauché l'acier à outils trempé à l'aide de fraises à bout arrondi ou à épaulement carré. Cependant, sur des contours 3D complexes et des angles de dépouille importants, les plaquettes à épaulement carré subissent des chocs ponctuels violents. Il en résulte un écaillage des arêtes, un éclatement prématuré des angles et une durée de vie irrégulière de l'outil. Aujourd'hui, les programmeurs expérimentés utilisent de plus en plus une fraise en carbure à bout sphérique avec des trajectoires d'outil trochoïdales pour ébaucher de manière fiable les cavités dures.
Les fraises à bout carré génèrent des pics de force de coupe abrupts et importants. À l'inverse, un rayon sphérique continu permet une entrée en coupe en douceur grâce à une résistance tangentielle progressive. Bien que les outils à bout carré affichent un taux d'enlèvement de matière théorique plus élevé, ils ne peuvent égaler la progressivité des transitions de charge d'un profil rond au-delà de HRC 58. Nos essais en atelier démontrent que l'ébauche avec une fraise à bout sphérique réduit quasiment à néant les cassures d'outils catastrophiques tout en stabilisant considérablement la charge sur la broche.
H3 : Résolution des problèmes rencontrés par un client allemand spécialisé dans les moules d’emboutissage automobile : des transitions abruptes à angle droit aux angles de contact constants
Lors de notre essai sur le terrain en 2024 pour le client de Stuttgart, fabricant de moules automobiles, nous avons rencontré un problème classique de goulot d'étranglement avec l'acier HRC60 D2. À chaque virage à 90°, la charge sur la broche passait de 35 % à plus de 85 %. La machine émettait un grincement horrible et un outil sur trois se brisait lors du virage. Les opérateurs ont imputé ce problème à une faible rigidité de la machine et ont réduit la vitesse d'avance.
La cause première était évidente dans le programme CN : la trajectoire de l’outil pénétrait directement dans l’angle, provoquant une brusque variation de l’engagement de la fraise, passant de 30° à 180°. Nous avons remplacé les mouvements linéaires par des arcs trochoïdaux continus et réguliers, limitant le contact radial de la fraise à 8 %. Avec la même fraise hémisphérique, la force de choc a immédiatement disparu, les vibrations ont cessé et l’outil a pu effectuer quatre heures d’ébauche consécutives sans aucune usure d’arête.
H3 : Formule de compensation réelle de l’avance par dent dérivée de nos tests en atelier concernant l’effet « amincissement des copeaux »
De nombreux programmeurs rencontrent des difficultés lorsqu'ils réduisent le pas radial (ae) à 4 % ou 5 % sans ajuster l'avance. Ils utilisent les valeurs nominales d'avance par dent (fz) indiquées dans le catalogue. Lors de faibles engagements radiaux, l'épaisseur réelle du copeau est infime. L'arête de coupe frotte et glisse au lieu de cisailler, générant un frottement extrême qui arrache le revêtement PVD en quelques minutes.
Pour remédier à ce problème, notre centre d'essais utilise un multiplicateur de compensation d'avance efficace. Par exemple, lors de l'usinage avec une fraise hémisphérique de 8 mm et une largeur de passe radiale de 0.4 mm, il est nécessaire de plus que doubler la vitesse d'avance programmée. Ceci permet d'obtenir une épaisseur de copeau optimale qui absorbe la chaleur de coupe et l'évacue loin de la tige de l'outil.
Pourquoi les fraises à bout sphérique conçues pour l'acier trempé sont-elles si facilement endommagées par une « chaleur de coupe excessive » lors du fraisage trochoidal ?
Les machinistes nous demandent souvent : si l’amincissement des copeaux réduit les températures de coupe, pourquoi les outils noircissent-ils, brûlent-ils et s’usent-ils lors du fraisage trochoidal à haute vitesse ? La réponse réside dans la fréquence des cycles. Les mouvements trochoidaux consistent en des arcs de cercle denses et continus à grande vitesse, maintenant l’outil en contact quasi constant. Les revêtements nanocomposites haute température sont utiles, mais ne peuvent compenser une mauvaise évacuation des copeaux.
Lors du fraisage de pièces d'une dureté supérieure à 60 HRC, le recoupe des copeaux piégés détruit les arêtes de coupe. Les microcopeaux écrouis agissent comme des abrasifs en carbure à l'intérieur de la rainure. Ce qui ressemble à une simple abrasion sous l'éclairage de l'atelier est presque toujours une fissuration par fatigue thermique du substrat. Si vous utilisez une fraise hémisphérique pour de l'acier trempé, n'utilisez pas un arrosage abondant ; projetez de l'air sec à haute pression directement sur la zone de coupe pour évacuer instantanément les copeaux.
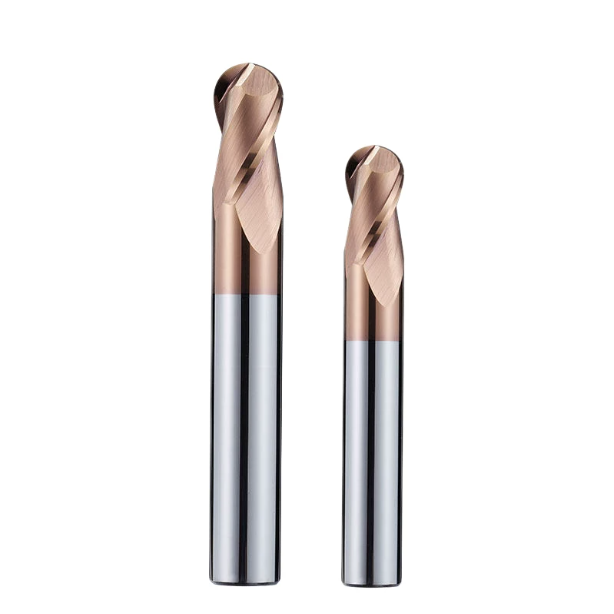
Maîtrise des aciers à moules trempés (HRC 55–65) : microgéométrie et contrôle de l’évacuation des copeaux pour les fraises à bout sphérique HRC 65
L'usinage des aciers à outils trempés sous vide, utilisés pour le travail à chaud ou la métallurgie des poudres, pousse les outils de coupe à leurs limites physiques. Dès que la dureté du matériau dépasse HRC55, l'enlèvement de matière passe d'une déformation plastique par cisaillement à une extrusion par microfractures. Si vous utilisez des outils d'usage général avec des profils de coupe standard, les fortes pressions de cisaillement provoqueront l'écaillage et le délaminage du tranchant en quelques minutes.
Un fraisage fiable des matériaux durs repose sur la microgéométrie plutôt que sur le profil macroscopique des goujures. Une fraise hémisphérique dédiée (dureté 65 HRC) exige un substrat en carbure ultrafin (inférieur au micron), une âme optimisée et un rayon d'affûtage précis. Les opérateurs se focalisent souvent uniquement sur la vitesse de rotation et l'avance de la table, négligeant l'importance de la préparation des micro-arêtes pour un cisaillement fluide ou une rupture sous charge.
Pourquoi utilise-t-on un angle de coupe légèrement négatif combiné à une surface de coupe négative (rodage) lors de la fabrication de fraises à bout sphérique HRC65 ?
Nos clients nous demandent souvent : « Pourquoi ne pas affûter davantage le tranchant pour réduire les efforts de coupe ? » Nos bancs d’essai montrent que les tranchants à angle de coupe positif subissent de fortes contraintes de traction lorsqu’ils rencontrent des inclusions de carbure dur d’une dureté supérieure à 60 HRC. Le carbure cémenté résiste bien à la compression, mais sa résistance à la traction est faible. Sous de fortes charges de traction, les tranchants s’écaillent comme du verre fragile.
Lors de l'affûtage de nos fraises hémisphériques en carbure pour le fraisage de matériaux durs, nous réglons l'angle de coupe radial entre -5° et -8° et appliquons un rodage d'arête de 5 à 10 µm. Ce profil d'angle de coupe négatif transforme les forces de traction importantes en contraintes de compression que le noyau en carbure peut absorber. Il augmente légèrement la poussée radiale passive, tout en préservant la rigidité de l'arête de coupe et en évitant l'encaissement des copeaux lors des passes d'ébauche agressives.
Résoudre le problème de l'élimination des résidus de matière dans les angles intérieurs du moule : comment les trajectoires trochoïdales empêchent l'écaillage prématuré au centre de la fraise sphérique (Zero-Speed Center)
Dans les cavités profondes des moules, les opérateurs constatent fréquemment un problème récurrent et frustrant : les cannelures extérieures restent affûtées, mais la pointe centrale se casse et noircit. Ce phénomène est dû à la réduction du rayon de coupe à zéro à l’extrémité sphérique, réduisant ainsi la surface usinée à néant. L’outil ne peut alors plus cisailler la matière au centre ; il se contente de l’écraser et de l’étaler sous l’effet d’une forte pression axiale.
Nous avons résolu ce problème pour un fabricant européen de moules d'injection dont les trajectoires d'usinage standard entraînaient une enfoncement direct du centre de l'outil de coupe dans les chutes de matière d'angle. Nous avons reprogrammé le fichier FAO avec des passes de décollement trochoïdales convexes et ajouté un léger angle d'inclinaison afin de maintenir la surface de contact entre 30 % et 70 % du rayon de la fraise sphérique. Associée à une fraise sphérique adaptée à l'acier trempé , cette modification a permis d'éliminer les éclatements de la pointe et de réduire la casse des outils d'angle de plus de 80 %.
Refroidissement par air, lubrification par brouillard d'huile (MQL) ou coupe à sec ? Données sur la rupture par fatigue thermique des outils issues d'essais de moules de fonderie sous pression HRC62
Le choix du fluide de coupe en fraisage de matériaux durs fait l'objet de débats constants. Dans notre laboratoire d'essais, nous avons mené des essais d'usure prolongée sur des blocs de fonderie sous pression HRC62 1.2344 (H13 de qualité supérieure). L'utilisation d'un fluide de coupe hydrosoluble en abondance s'est avérée désastreuse : la face de l'outil a atteint 900 °C pendant la coupe et s'est refroidie brutalement à la sortie. Ce choc thermique violent a fissuré l'arête de coupe en formant de nombreuses fissures en peigne, détruisant la fraise hémisphérique en moins de vingt minutes.
En revanche, un fonctionnement à sec avec de l'air comprimé propre à 6 bars ou plus produit une usure en dépouille régulière et prévisible. L'air à haute pression éjecte instantanément les copeaux incandescents, évitant ainsi les rayures de recoupe sans choc thermique. Pour les finitions exigeantes, une lubrification minimale (MQL) propre réduit efficacement le frottement de coupe. À moins de devoir impérativement respecter des limites thermiques strictes sur une pièce de grande taille, le soufflage d'air sec est bien plus sûr qu'un arrosage abondant pour le fraisage trochoidal de haute précision.
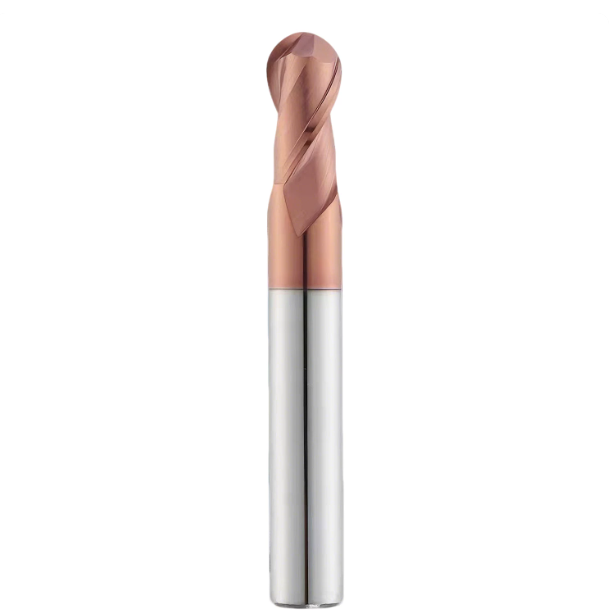
Adaptation pratique des paramètres : Directives pour les coupes profondes en fonction des dimensions des fraises et des matériaux trempés
Lors de l'usinage d'acier à outils trempé, de nombreux machinistes utilisent les vitesses et avances indiquées dans le catalogue, imprimées sur l'emballage. Cette méthode fonctionne sur du P20 pré-trempé, mais provoque un écaillage instantané entre HRC55 et HRC65. Le fraisage d'aciers durs est très sensible aux variations brusques de la charge de copeaux ; les différents diamètres de fraise présentent des rapports diamètre du noyau/diamètre extérieur, des résistances à la rupture transversale et des volumes de goujures de fraisage très différents. Il est impossible d'appliquer une logique d'échelle linéaire à différents diamètres d'outil.
Lors de la programmation des trajectoires d'outils pour les ateliers à l'étranger, nous privilégions la rigidité du corps de l'outil plutôt que les valeurs maximales du catalogue. Les outils de grande taille possèdent une rigidité torsionnelle élevée permettant des passes axiales profondes, à condition que le pas radial reste faible afin de limiter les harmoniques de la broche. Les micro-fraises, quant à elles, ont un noyau fin où de minuscules avances peuvent rompre instantanément le collet. Le réglage précis des limites dynamiques pour chaque dimension de fraise est essentiel pour un fraisage dur automatisé et sans intervention humaine.
H3 : Tableau de gradient des paramètres selon les tailles : Limites des réglages de pas trochoïdal (ae) — Des fraises de micro-fraisage aux fraises en bout standard
Les programmeurs rencontrent souvent des difficultés lorsqu'ils réduisent les passes latérales entre les outils de taille moyenne et les micro-fraises. Sur un outil de 12 mm, une passe radiale de 8 % (ae = 0.96 mm) s'effectue sans problème sur des trajectoires d'outil à grande vitesse. Avec ce même rapport de 8 % appliqué à un micro-outil de 2 ou 3 mm, la fraise casse dès le contact avec l'acier. Les micro-goujons étant peu profonds, les fortes charges de copeaux les obstruent et dépassent la limite de cisaillement du carbure.
Dans notre centre d'essais utilisant de l'acier à outils HRC60, nous limitons le pas radial des micro-outils de moins de 3 mm à 2 % à 4 % du diamètre de l'outil. L'objectif est d'obtenir une épaisseur de coupe optimale grâce à la vitesse de rotation de la broche, plutôt qu'une largeur de passe importante. Avec des fraises hémisphériques en carbure de taille standard (de 6 mm à 16 mm), le pas radial peut atteindre 5 % à 8 %. Trouver ce compromis idéal est bien plus efficace que de rechercher systématiquement des largeurs de passe excessives.
Pourquoi la fraise à bout sphérique de 8 mm est-elle considérée comme le « seuil d'or » pour l'ébauche et la semi-finition des cavités profondes dans la fabrication de moules d'injection en Europe et en Amérique du Nord ?
En parcourant les ateliers d'outillage de haute précision en Allemagne et aux États-Unis, nous avons constaté une tendance constante : l'outil le plus courant n'est presque jamais une fraise rigide de 10 mm ni une fraise agile de 6 mm. Il s'agit presque toujours d'une fraise de 8 mm. Ce choix fait consensus dans l'industrie, car il repose sur un équilibre entre la géométrie de l'alésage, la rigidité de l'outil et le dégagement du porte-outil.
Sur le plan mécanique, une fraise hémisphérique de 8 mm offre une résistance à la flexion près de 2.3 fois supérieure à celle d'un outil de 6 mm, réduisant considérablement les vibrations à haute fréquence. Les moules pour l'éclairage automobile et l'électroménager présentent généralement des congés de fond de rayon R4 à R5 dans des nervures profondes, ce qui rend une fraise de 8 mm parfaitement adaptée à l'usinage. Elle offre un équilibre idéal entre la rigidité nécessaire aux coupes agressives et la capacité de contournage 3D, ce qui en fait l'outil le plus sûr pour le travail des cavités profondes.
Compensation de la déviation latérale de l'outil lors du fraisage trochoïdal et du pelage avec des fraises à bout sphérique de 8 mm à long porte-à-faux (4D+)
Les cavités de moule profondes, au-delà de 35 mm, imposent des porte-à-faux d'outil importants qui amplifient l'effet de porte-à-faux. L'utilisation d'une fraise hémisphérique de 8 mm avec un dépassement de 4xD ou 6xD provoque une déformation latérale microscopique sous la pression de coupe radiale. Si la trajectoire FAO pilote le profil de paroi théorique lors d'une passe de finition profonde, on obtient une conicité : la partie supérieure de la paroi est en contre-dépouille tandis que la partie inférieure conserve un excédent de matière.
Nous avons résolu ce problème pour un mouliste aéronautique français grâce à un réglage en trois étapes. Premièrement, réduire la largeur radiale et l'avance de la table de 15 à 20 % afin de diminuer la force d'arrachement. Deuxièmement, programmer des niveaux de décollement axiaux par paliers le long de la paroi pour contrôler la zone de contact active de la cannelure. Enfin, prévoir 0.02 mm pour une passe de ressort à vide. La gestion mécanique des forces de coupe est bien plus efficace que le recours systématique à la compensation du rayon côté machine.
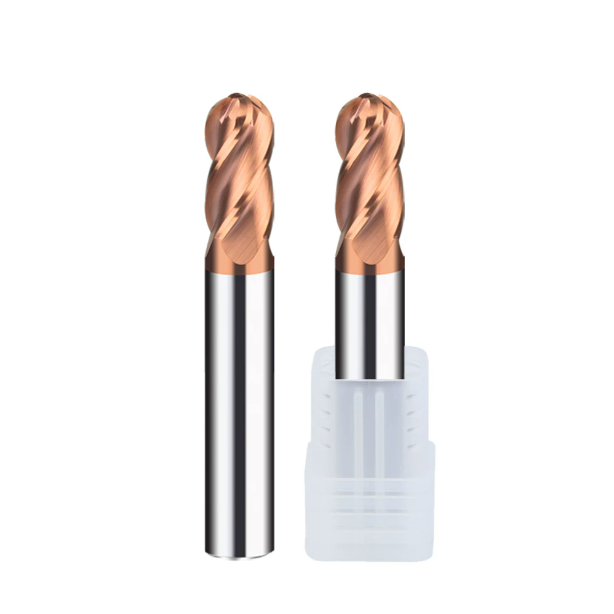
Fraisage par pelage pour la finition des parois latérales trempées et des rainures profondes : obtention d’une rugosité de surface Ra 0.2 avant polissage
Le fraisage des parois creuses trempées avec des passes d'eau peu profondes de type Z engendre d'importants goulots d'étranglement en atelier. L'exécution de centaines de passes peu profondes laisse de fines irrégularités qui obligent les opérateurs à consacrer 15 à 20 heures au polissage manuel. Ce travail manuel risque d'altérer la netteté des lignes de joint et les tolérances de maintien. Le fraisage par décollement résout ce problème en remplaçant les passes peu profondes par un engagement axial profond et de minuscules passes radiales, en décapant l'acier comme un tour de précision.
Nous utilisons ce système lors de salons de l'outillage et dans des usines de production du monde entier. Grâce à une configuration rigide et un faux-rond du porte-outil inférieur à 3 microns, une fraise hémisphérique de précision, effectuant des passes de décollement, atteint systématiquement des états de surface compris entre Ra 0.2 et Ra 0.4 µm dès la sortie de la broche. Ceci réduit le temps de polissage sur établi jusqu'à 70 % et élimine les déformations de surface, garantissant ainsi une éjection fluide et sans frottement des pièces en plastique.
Application pratique d'une faible profondeur radiale (ae ≤ 2 % D) et d'une grande profondeur axiale (ap) : répartition de l'usure de la pointe de l'outil via l'arête de coupe sphérique.
De nombreux programmeurs hésitent à effectuer un fraisage profond le long d'une paroi trempée, craignant que les efforts de coupe ne cassent l'outil. Pourtant, la physique joue en leur faveur : des passes axiales légères concentrent la chaleur et les efforts sur le bout sphérique de la fraise, ce qui use rapidement son arête. Le fraisage par décollement privilégie la profondeur de passe au détriment de la largeur, maximisant ainsi la profondeur axiale tout en limitant le décalage radial à 1 % ou 2 % du diamètre de l'outil.
Des essais sur de l'acier inoxydable à moules de nuance 420 (HRC54) ont démontré que cette technique répartit la coupe sur une zone de contact périphérique étendue. Les copeaux fins réduisent les forces de poussée latérale et répartissent la chaleur de coupe sur toute la longueur de la goujure, évitant ainsi la surchauffe du nez de fraise. L'utilisation d'une fraise hémisphérique dédiée à l'acier trempé, combinée à cette stratégie, double voire triple la durée de vie de l'outil par rapport au fraisage en profondeur.
Élimination des marques de témoins : Techniques de fraisage conventionnelles et d’entrée/sortie pour les clients nord-américains du secteur des dispositifs médicaux
L'an dernier, nous avons aidé un fournisseur d'outillage médical de Boston à améliorer l'état de surface de ses inserts de moule en métal fritté HRC58. Le client rencontrait des problèmes persistants : lignes verticales et micro-marches sur les parois des poches, les mesures par machine à mesurer tridimensionnelle révélant une ondulation supérieure à 5 microns. L'atelier a tenté d'ajuster les avances, les vitesses et les marques d'outils, mais les défauts de surface persistaient.
La véritable avancée a résidé dans la reprogrammation des trajectoires d'entrée et de sortie d'outil. Nous avons abandonné toutes les plongées et sorties rectilignes au profit d'arcs tangentiels amples associés à des sorties hélicoïdales superposées. Nous avons également imposé un fraisage en avalant pur tout au long du cycle, évitant ainsi les changements brusques de déviation fréquents en usinage conventionnel. L'utilisation d'une fraise hémisphérique en carbure rigide avec cette trajectoire a permis d'éliminer les défauts, offrant une finition impeccable sous contrôle optique.
Application pratique de la compensation de l'angle d'attaque dans le fraisage par pelage à 5 axes à grande vitesse avec des fraises sphériques en carbure
Si vous utilisez une machine 5 axes, ne maintenez jamais l'axe de l'outil perpendiculaire à la surface de coupe sur de l'acier trempé. Une machine 3 axes vous oblige à usiner avec la pointe centrale, où la longueur de la surface est nulle. Une machine 5 axes vous permet d'incliner l'outil, éloignant ainsi le point de contact de cette zone morte centrale. L'enfoncement de la pointe sphérique dans l'acier dur provoque des micro-soudures, des finitions irrégulières et des vibrations.
Lors du fraisage par pelage de parois abruptes sur des matrices HRC62, nous programmons un angle d'attaque de 15° à 20° avec une inclinaison de 5° le long du contour de la paroi. Ceci maintient le point de contact de la fraise hémisphérique en carbure sur sa zone optimale, où la vitesse périphérique est maximale et la géométrie de la goujure assure un cisaillement précis. En évitant la zone de fonctionnement à vitesse nulle, on supprime les vibrations, on stabilise la charge sur la broche et on obtient un état de surface miroir dès la sortie de la machine.
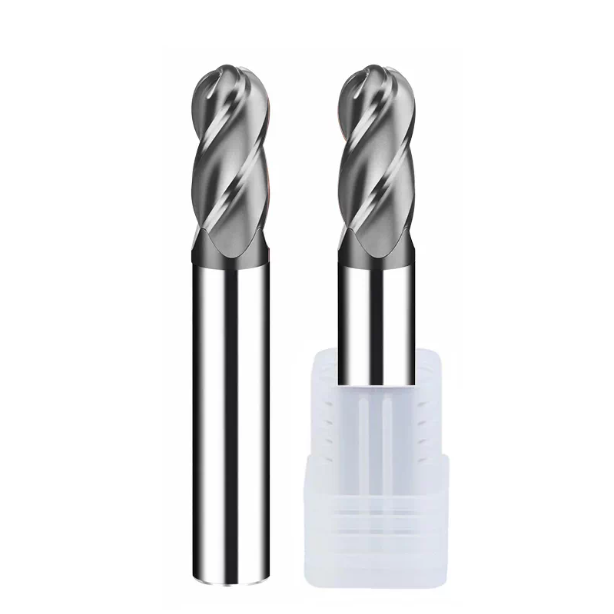
Paramètres de trajectoire FAO et rigidité de la broche de la machine : une panne typique induite par la programmation que nous avons rencontrée dans l’atelier d’un client
Lorsque les ateliers nous appellent pour des outils cassés ou des vibrations anormales, les opérateurs incriminent généralement des lots d'outils non conformes ou des zones de dureté insuffisante dans l'acier. Sur l'acier trempé, les fortes contraintes de cisaillement amplifient le moindre défaut de réglage de l'usinage. De minuscules irrégularités de la trajectoire d'outil ou un faux-rond dynamique provoquent une résonance destructrice à haute fréquence dans la zone de coupe. Les forces de coupe dépassent alors la limite d'élasticité du carbure en quelques millisecondes.
Notre première étape de diagnostic ne consiste jamais à changer l'outil de coupe ; nous consultons les données de charge de la broche et examinons le code G généré. Un écart important existe souvent entre les points de commande théoriques de la FAO et les limites d'accélération réelles du servomoteur. L'usinage de précision avec une fraise hémisphérique en carbure sur des contours 3D complexes exige un mouvement de servomoteur fluide. Les changements de vecteur brusques et la faible rigidité de la machine demeurent les principales causes d'usure prématurée des arêtes de coupe.
Planification de l'avance (optimisation adaptative de l'avance) : une solution pour les pics soudains de charge de coupe sur les surfaces inclinées
Lors de l'optimisation des programmes pour un fabricant italien de moules d'injection automobile, nous avons constaté un défaut majeur au niveau des parois de dépouille. Le programmeur utilisait une vitesse d'avance fixe sur toute la surface 3D. Lorsque l'outil passait d'un fond plat à une paroi inclinée à 60°, la surface de contact et le volume de copeaux doublaient instantanément. La charge sur la broche augmentait brusquement, la coupe grinçait et le bord s'ébréchait en raison d'un surengagement important.
Nous avons résolu ce problème en activant la planification adaptative de l'avance dans leur post-processeur. La routine réduit automatiquement la vitesse d'avance programmée de 25 % à 35 % avant d'atteindre des parois abruptes, puis la rétablit progressivement une fois la charge stabilisée. Ceci assure une force de coupe constante sur votre fraise hémisphérique pour l'usinage d'acier trempé sur des surfaces 3D. Cela évite la déformation de l'outil, élimine le gougeage et prévient les ruptures soudaines de la pointe.
Limites d'accélération/décélération et d'équilibrage dynamique des machines-outils : comment le faux-rond du porte-outil (> 0.003 mm) peut détruire instantanément un outil lors du fraisage par pelage
En fraisage à arrachement dur, le faux-rond total indiqué (TIR) ne tolère aucun compromis. Lorsque votre pas radial ($a_e$) n'est que de 0.05 mm à 0.15 mm, un faux-rond supérieur à 0.003 mm contraint une seule dent à supporter la quasi-totalité de la charge. Ce choc mécanique inégal provoque un écaillage de la dent sollicitée en quelques minutes. Dès que cette dent cède, la casse de l'outil entier s'ensuit immédiatement.
Dans un atelier suisse de fabrication de moules pour montres, les opérateurs étaient confrontés à une durée de vie des outils très irrégulière avec les mandrins à pinces à ressort ER standard. Nous avons mesuré le faux-rond de l'outil sur la broche à l'aide d'un comparateur ; il était catastrophique, à seulement 0.008 mm. À 20 000 tr/min, les outils cassaient en moins de dix minutes. Nous avons imposé le passage à des porte-outils hydrauliques ou à frettage haute rigidité, équilibrés à G2.5 à 25 000 tr/min. L'utilisation d'une fraise hémisphérique de 8 mm dans ce système rigide a permis d'obtenir une coupe extrêmement silencieuse et une finition miroir Ra de 0.2 µm.
Réglage des rayons d'arc trochoïdaux pour l'usinage d'angles profonds : pourquoi le rayon d'angle programmé ne doit jamais être égal au rayon de l'outil
L'erreur la plus fréquente lors du fraisage de cavités profondes est l'adaptation du rayon d'angle programmé au rayon de l'outil. Si vous utilisez une fraise sphérique R4 pour usiner un angle intérieur R4, l'engagement de l'outil passe brutalement de 15° à un angle de 90° ou 180° au niveau du sommet. Ce pic de contrainte instantané plaque l'outil contre la pièce, provoquant la rupture du collet en une fraction de seconde.
Nous formons nos équipes de programmation à une règle géométrique stricte : le rayon de courbure interne programmé doit toujours être supérieur de 10 à 20 % au rayon de la fraise hémisphérique. Si les tolérances d’impression exigent un angle très serré, programmez des trajectoires trochoïdales pour retirer la matière couche par couche. Ce dégagement suffisant pour l’outil évite les bourrages et permet à la broche de la machine de glisser en douceur dans les angles étroits.
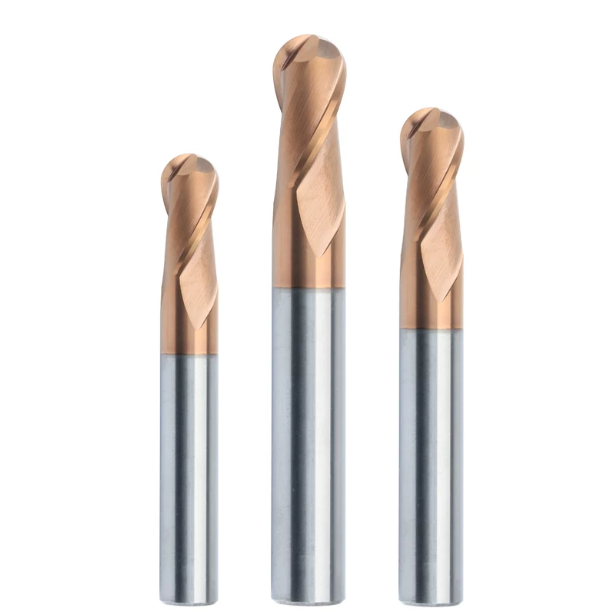
Analyse détaillée de la fabrication d'outils : les critères de qualité de base pour un fabricant compétent de fraises à bout sphérique
Les machinistes constatent souvent qu'un même code FAO engendre une durée de vie des outils totalement différente selon la marque utilisée. Lors de l'usinage d'aciers de dureté Rockwell C (HRC) comprise entre 55 et 65, les outils de coupe ne tolèrent aucune erreur. Un fabricant fiable de fraises hémisphériques ne se contente pas de rectifier les dimensions des goujures selon un plan ; il applique des contrôles rigoureux sur la structure granulaire du carbure de tungstène, le faux-rond du profil et l'adhérence du revêtement.
Forts de plusieurs décennies d'expérience dans l'usinage et le soutien aux ateliers de moulage à travers le monde, nous savons que les ateliers redoutent par-dessus tout l'écaillage inattendu et l'hétérogénéité d'un lot à l'autre. Si un outil fonctionne pendant quatre heures tandis qu'un autre se brise en quarante minutes, la cause profonde réside presque toujours dans la qualité de fabrication de l'outil. Les défauts microscopiques du substrat sont amplifiés par les impacts de coupe à haute fréquence, ruinant ainsi vos paramètres d'usinage soigneusement réglés.
Substrats en carbure submicroniques : pourquoi les nuances de carbure standard ne résistent-elles pas aux impacts à haute fréquence de l’acier trempé ?
Lors de la conception d'outillages pour aciers à matrices trempés, nous avons testé des dizaines de nuances de carbure de tungstène avec différents taux de liant cobalt. De nombreux machinistes supposent que les nuances de substrat plus dures sont toujours meilleures pour le fraisage de matériaux durs. En réalité, les nuances standard plus dures sont beaucoup trop fragiles. Les passes trochoïdales à grande vitesse, supérieures à 10 000 tr/min, génèrent des milliers de chocs mécaniques par seconde ; les gros grains de carbure se propagent rapidement et provoquent la rupture des queues d'outils.
Pour une résistance à l'usure maximale et une ténacité à l'impact élevée, nos fraises hémisphériques en carbure sont fabriquées à partir de barres ultrafines submicroniques (taille de grain de 0.2 à 0.5 µm) contenant de 8 à 10 % de cobalt. Cette microstructure dense assure une excellente cohésion des joints de grains, amortissant ainsi les pics de force de coupe. Si vous constatez des cassures d'outils fréquentes sur des aciers à travail à froid durs, vérifiez les spécifications de votre substrat ; l'utilisation d'un carbure à grains ultrafins et à haute résistance à la rupture transversale résout souvent le problème.
Tests d'adhérence du revêtement nanocomposite (nACo/AlCrN) : vérification de la sphéricité des bords et de l'intégrité de la liaison du revêtement avant expédition
Lors du fraisage par pelage dur, la température de la zone de coupe instantanée dépasse régulièrement 800 °C, faisant du revêtement PVD votre principal bouclier thermique. Pour contrôler la qualité du revêtement, nous vérifions la résistance à l'oxydation et l'adhérence de l'interface plutôt que le brillant de surface. Les revêtements nanocomposites nACo ou AlCrN à haute teneur en aluminium offrent une dureté à chaud extrême, mais une mauvaise préparation du substrat entraîne un écaillage rapide sous fortes contraintes de cisaillement, brûlant le tranchant en quelques secondes.
Au-delà de la résistance du revêtement, la sphéricité parfaite du profil de la bille de coupe est essentielle. Dans notre atelier d'usinage, chaque fraise hémisphérique de haute précision pour acier trempé est soumise à un contrôle interférométrique en lumière blanche et à une vérification optique avant expédition. Nous garantissons une précision du profil de la bille de ± 0.003 mm. Si vous avez des difficultés à éliminer les marques de contrôle sur les parois de la cavité, vérifiez la sphéricité de l'outil rectifié ; la qualité de surface se stabilise au-delà de Ra 0.2 µm si le rayon de la bille est rectifié de manière non circulaire.
Mécanismes de retour d'information pratiques pour le dépannage des ruptures anormales d'outils (en tant que fabricant expérimenté de fraises à bout sphérique)
Notre expérience auprès d'ateliers de moulage de précision en Amérique du Nord et en Europe nous a appris qu'un fournisseur d'outils de coupe doit être un véritable prolongement de votre bureau d'études. Lorsqu'un client signale une défaillance prématurée d'arête ou un écaillage inattendu, nous ne nous basons jamais sur une simple photo prise avec un téléphone portable. Nous analysons l'ensemble des données : spécifications de la broche, faux-rond mesuré du porte-outil, fichiers FAO bruts, et nous effectuons une analyse métallographique au microscope des outils usés retournés.
L'optimisation des trajectoires d'outil est un processus d'ingénierie collaboratif entre l'atelier et l'affûteur. Si vous rencontrez des difficultés telles que l'usinage de nervures profondes supérieures à HRC60, la stabilisation de coupes par pelage de parois minces ou la résolution de problèmes d'écaillage, transmettez-nous vos paramètres de coupe, les plans de vos pièces et les spécifications de votre acier. En tant que fabricant de fraises hémisphériques dédié, nous pouvons analyser en profondeur les forces de coupe et mettre en place un processus fiable qui préserve vos marges.






