
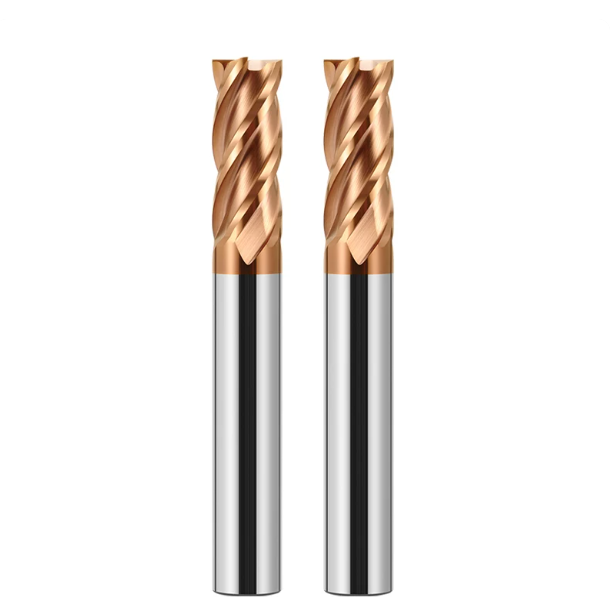
Le mois dernier, un partenaire de Stuttgart spécialisé dans les moules d'injection de précision nous a envoyé des images de son atelier. Un centre d'usinage 5 axes réalisait la finition d'une cavité profonde pour un moule de phare. Le montage utilisait un outil NAK80 pré-trempé (HRC 38) et un insert H13 trempé (HRC 52). Après la première passe, un comparateur a révélé une déviation de l'outil de 0.035 mm au niveau de la paroi inférieure. Lors de la deuxième passe, l'outil a heurté l'angle inférieur, a produit un claquement sec et s'est immédiatement ébréché.
Leur chef d'atelier nous a demandé sans détour : « N'existe-t-il pas de fraise plate universelle pour les deux, ou nos paramètres sont-ils complètement erronés ? » En quinze ans d'affûtage d'outils et d'assistance technique, nous avons constaté ce problème à maintes reprises. Les ateliers de moules bâclent le travail en utilisant un seul lot de fraises en carbure à quatre dents sur des matériaux de duretés différentes. Or, l'acier à moules pré-trempé et l'acier à matrices traité thermiquement se comportent de manière totalement différente.
Les aciers P20 et NAK80 sont tendres mais collants, ce qui favorise la formation d'arêtes rapportées et de parois ondulées. L'acier H13 trempé génère instantanément des pics de chaleur. Les revêtements standards brûlent lors des coupes à sec, et une fraise à grande portée de 6 mm peut se déformer ou se casser sous une faible résistance à la coupe. Le problème provient rarement de la rigidité de la machine. Il s'agit plutôt d'un défaut de la fraise choisie : sa structure de grain, sa préparation d'arête et sa géométrie d'hélice ne sont pas adaptées à l'application.
En tant que fabricants de fraises en carbure travaillant directement avec les ateliers de moulage, nous connaissons le coût des plaquettes mises au rebut. Nous avons aidé des centaines d'entreprises à résoudre leurs problèmes persistants de vibrations et d'écaillage. Dans vos opérations quotidiennes, devez-vous constamment trouver un équilibre entre la qualité de finition des parois et la durée de vie des outils ? Ou êtes-vous contraint de réduire les vitesses d'avance à des niveaux non rentables simplement pour préserver vos fraises ?
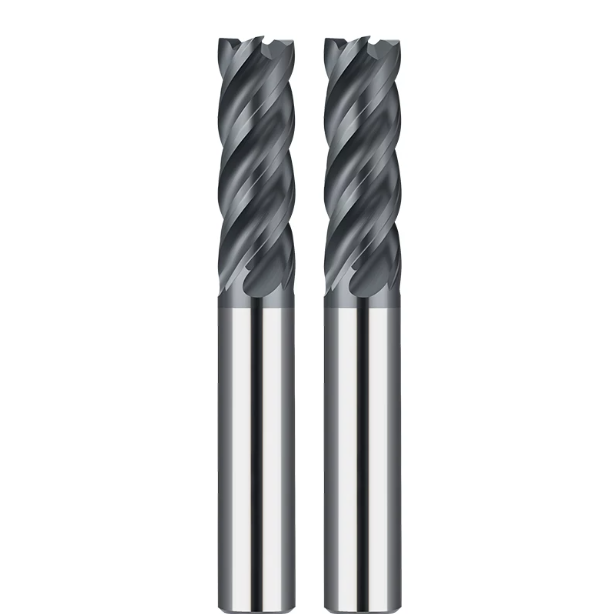
Aciers pré-trempés et trempés : principaux défis d’usinage et critères de sélection des fraises à fond plat pour les aciers P20, NAK80 et H13
Lors de nos interventions sur site, nous constatons fréquemment que les opérateurs prennent des raccourcis risqués. Ils utilisent une fraise à bout plat standard dans une cavité pré-trempée, modifient le programme et passent à une plaquette trempée. Le résultat est prévisible : soit la paroi latérale présente d'importantes marques de vibration, soit le rayon d'angle se fracture instantanément. La rigidité de la broche est rarement en cause. La physique de la coupe et le transfert de chaleur diffèrent fondamentalement entre ces aciers ; une même géométrie d'arête ne peut donc pas convenir aux deux.
Pour éviter la déformation de l'outil et l'écaillage des arêtes, le choix de l'outillage ne doit pas se limiter à un simple outil de coupe. Les aciers pour moules plastiques et les aciers de fonderie sous pression présentent des microstructures de cœur très différentes. Nous évaluons la résistance à la déformation plastique et la conductivité thermique avant de choisir la granulométrie du carbure. Une fraise monobloc à bout plat offre un bon compromis entre la dureté du noyau, la ténacité du substrat et la capacité de coupe. Il est essentiel de trouver un équilibre entre l'action de cisaillement et la rigidité du noyau sous l'effet des forces de coupe radiales.
Adhérence et écrouissage des aciers P20 et NAK80 : pourquoi les fraises à bout plat à usage général se cassent-elles souvent prématurément lors du nettoyage des angles ?
Lors de l'usinage du P20 (HRC 30–34) ou du NAK80 (HRC 38–41), la principale difficulté réside dans l'adhérence du matériau, et non dans l'usure abrasive. Ces deux alliages se déforment sous de fortes pressions de coupe. La chaleur de cisaillement extrême soude à froid des microparticules sur la face de coupe, formant ainsi une arête rapportée. Cette déformation modifie la géométrie de coupe et entaille les parois verticales. Par conséquent, l'obtention d'une finition propre lors des passes de finition légères devient très difficile.
De nombreux ateliers utilisent encore des fraises à bout plat standard pour l'usinage d'angles serrés. Cependant, ces outils présentent généralement des angles de coupe modérés et des goujures non polies miroir. Lorsque la fraise atteint les angles rentrants, l'angle d'engagement augmente brusquement. Des copeaux collants sont alors recousus à l'intérieur des goujures étroites, ce qui provoque des éraflures et des ébréchures sur les arêtes extérieures. Pour ces qualités de fraise, des goujures ouvertes et un faible coefficient de frottement sont toujours préférables à une résistance à la traction maximale.
Charges de coupe à haute température sur acier trempé H13 (HRC 50–54) : une exigence essentielle pour les fraises en bout spécialisées pour l’acier trempé
L'usinage de l'acier H13 trempé (HRC 50–54) présente des défis physiques totalement différents. Après traitement thermique, la résistance à la traction augmente considérablement et les forces de coupe croissent de façon exponentielle. L'énergie thermique ne pouvant s'évacuer rapidement par les copeaux, une chaleur importante est directement transmise à l'arête de coupe. L'arrosage abondant provoque des cycles thermiques importants, créant des microfissures de contrainte dans la matrice de carbure, ce qui entraîne directement la rupture de l'outil.
Pour ces raisons, nous exigeons que les opérateurs utilisent des fraises spécifiques pour l'acier trempé . Ces outils ne fonctionnent pas par impact. Ils sont dotés d'un affûtage précis des arêtes avec des angles de coupe négatifs et d'un revêtement PVD à haute teneur en aluminium résistant à plus de 1 000 °C. L'usinage à sec, avec un soufflage d'air à haute pression et à des vitesses de coupe élevées, plastifie efficacement la zone de cisaillement. Dans ces conditions, les outils standard subissent une usure importante en dépouille avant même la fin de deux passes.
Tests en conditions réelles réalisés par les fabricants d'outils : l'impact déterminant de la ténacité du substrat et des tolérances micrométriques sur la durée de vie des fraises de 6 mm dans les applications à grande portée
Pour les cavités profondes et les nervures étroites, les outils de petit diamètre restent les plus délicats. Nos essais de rectification sur établi confirment que dès qu'une fraise de 6 mm atteint un rapport longueur/diamètre supérieur à 4:1 ou 5:1, sa flèche est proportionnelle au cube du porte-à-faux. Si la tige en carbure ne présente pas une résistance à la rupture transversale suffisante, la fraise vibre sous l'effet de charges transitoires dans les angles. Une rupture brutale de la tige s'ensuit rapidement.
Les équipes d'approvisionnement se concentrent souvent uniquement sur le prix unitaire, mais la précision de fabrication détermine les performances réelles en atelier. Si un outil de 6 mm présente un faux-rond total (TIR) supérieur à 0.003 mm dans un mandrin hydraulique ou à frettage, les charges sur les dents deviennent asymétriques. Une seule dent absorbe un impact excessif, réduisant de moitié la durée de vie de l'outil. Lors de l'usinage de cavités profondes, la ténacité et la concentricité du substrat protègent systématiquement mieux les pièces qu'une dureté extrême seule.
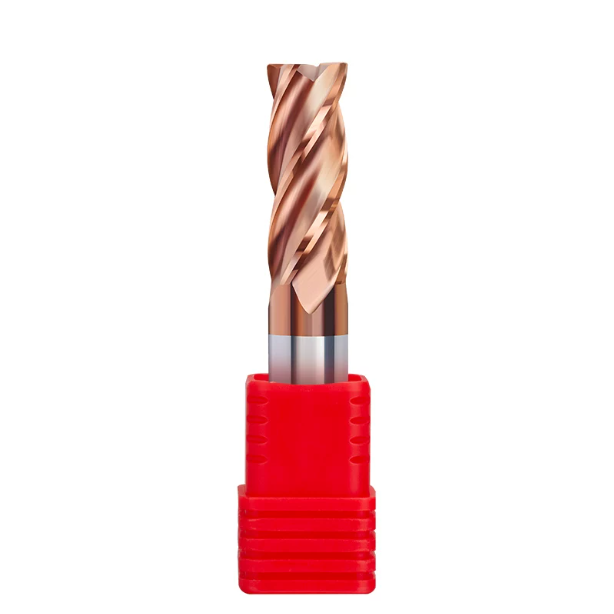
Résolution des problèmes de bavures et de marques de passage d'outil sur les fraises P20 et NAK80 : configuration des fraises en carbure à 4 dents et des stratégies de coupe
Lors de la finition des cavités de moules d'injection de précision, les marques de frottement ternes et les débordements visibles le long des parois latérales nuisent à la qualité de surface. En atelier, nous constatons généralement que cela se produit lorsque les opérateurs traitent la finition comme une ébauche. Les aciers pré-trempés subissent une déformation plastique sous l'effet d'une forte pression de cisaillement. Lorsque les copeaux sont étalés contre la paroi au lieu d'être évacués proprement, l'intégrité de la surface est immédiatement compromise.
Pour éviter ces défauts de paroi, nous optimisons l'épaisseur du noyau, la courbure de la fraise et l'engagement radial. Un procédé fiable maintient l'épaisseur des copeaux strictement au-dessus du seuil de frottement critique, évitant ainsi des passes trop importantes. L'utilisation d'une fraise carbure à 4 dents dédiée, associée au fraisage en avalant et à une longueur de coupe constante, garantit la perpendicularité des parois verticales. Elle réduit également considérablement le temps de polissage manuel.
Pourquoi la fraise en carbure à 4 dents est la solution de base pour le contrôle des vibrations et une finition de surface Ra 0.4 sur les parois latérales en NAK80
Les machinistes se demandent souvent pourquoi on privilégie un outil à quatre dents plutôt qu'un outil à deux dents pour l'usinage du NAK80, un acier très collant. Si les outils à deux dents offrent des poches à copeaux plus larges, le NAK80, durci par précipitation (environ HRC 40), ne possède pas de propriétés d'amortissement naturelles. Lors de l'usinage vertical, l'augmentation du porte-à-faux provoque un fort broutage régénératif avec les outils à deux dents. Il en résulte des ondulations vibratoires importantes sur les parois de la cavité.
Le choix d'une fraise en carbure à quatre dents rigide offre la rigidité en torsion nécessaire aux passes de finition légères. L'engagement continu de l'outil lisse les efforts de coupe radiaux et empêche la fraise de fléchir lors de faibles passes latérales (Ae 0.05–0.1 mm). Avec un dégagement primaire approprié, les dents évacuent proprement la couche déformée. Ceci permet de maintenir une rugosité Ra 0.4 avant polissage.
Huile de coupe ou soufflage d'air à haute pression ? Paramètres d'évacuation des copeaux pour prévenir la formation d'arêtes rapportées (BUE) sur les fraises à bout plat en conditions réelles d'usinage
Pour l'usinage des aciers collants, le choix du liquide de refroidissement divise souvent les opérateurs entre l'arrosage abondant et la coupe à sec. D'après notre expérience, les liquides de refroidissement à base d'eau s'évaporent fréquemment avant d'atteindre la zone de coupe lors des passes à grande vitesse. Ceci engendre des cycles thermiques rapides qui accélèrent le soudage des copeaux sur la face de coupe. Une fois l'arête rapportée formée, la fraise à bout plat s'émousse rapidement et raye les parois de la pièce.
Pour les cavités fermées, l'air comprimé combiné à une lubrification minimale (MQL) est optimal. Projetez un jet d'air sec d'au moins 0.6 MPa directement sur le point de sortie de l'outil pour évacuer immédiatement les copeaux. Associez cette technique à une avance rapide de 0.03 à 0.05 mm par dent pour éviter l'écrouissage de la couche durcie. L'évacuation des copeaux chauds prévient les reprises et préserve le tranchant des arêtes de coupe.
Prévention des ébréchures dues à une plongée imprudente : Réglages pratiques pour une entrée hélicoïdale dans les cavités de moule fermées
L'étape la plus critique du fraisage de cavités est l'ouverture de la cavité dans une pièce massive. Certains opérateurs plongent verticalement le long de l'axe Z ou amorcent une descente trop abrupte. La vitesse de coupe au centre de la fraise chutant presque à zéro, les copeaux ne peuvent s'évacuer facilement. Les dents inférieures sont alors contraintes de frotter contre les copeaux coincés, ce qui provoque des alarmes de surcharge et des ébréchures dans les angles.
Dans les zones confinées, nous programmons systématiquement une trajectoire d'entrée hélicoïdale régulière. Sur les aciers collants comme le P20 et le NAK80, maintenez l'angle de rampe entre 1.5° et 2.5°. Réglez le diamètre de l'orbite hélicoïdale entre 1.3 et 1.5 fois le diamètre de l'outil de coupe. Ceci permet aux bords inférieurs et extérieurs de se répartir la charge, en enroulant les copeaux fins qui s'évacuent ensuite en douceur vers le haut, sans bourrage.
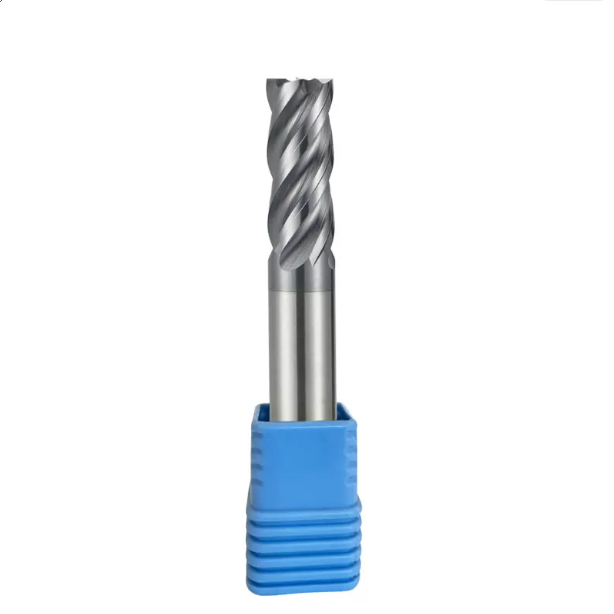
Maîtriser l'acier trempé H13 (HRC50+) : Expérience pratique avec les fraises plates en carbure HRC65 pour le fraisage direct d'acier dur
Le fraisage direct de plaquettes H13 traitées thermiquement (HRC 50–54) remplace l'usinage par électroérosion (EDM), une méthode lente, et élimine les couches de refusion en surface. Cependant, ce procédé exige une stabilité d'outil rigoureuse et une dynamique machine parfaitement maîtrisée. De nombreux ateliers tentent d'usiner des matériaux trempés avec des vitesses et avances standard. L'arête de coupe s'use alors en moins de trente minutes, laissant des marques profondes sur les matrices coûteuses.
Un fraisage stable et précis exige un cisaillement plastique régulier plutôt que des passes agressives et percutantes. Des tests approfondis ont démontré que les copeaux doivent être évacués uniformément, sans à-coups brusques. Pour le fraisage à haute température et sous forte charge, utilisez une fraise à bout plat en carbure HRC65 conçue pour une dureté extrême. Combinez des vitesses de broche élevées avec de faibles profondeurs de passe radiales pour garantir une précision dimensionnelle optimale.
Évitez d'utiliser des fraises à usage général sur des moules trempés : Principes pratiques pour l'usinage des angles avec des fraises plates en carbure HRC65 afin d'éviter l'écaillage
L'usinage des angles internes durcis provoque fréquemment la rupture des outils. Les opérateurs abordent souvent les transitions internes à 90 degrés directement avec leurs outils. Cela provoque une brusque augmentation de l'angle d'attaque, passant d'un arc léger à 180 degrés en une fraction de seconde. La force qui en résulte brise les arêtes de coupe classiques en carbure. Au lieu d'une usure normale du flanc, l'arête de coupe entière se cisaille instantanément.
Lors de l'usinage d'angles avec une fraise à bout plat en carbure HRC65, il est impératif d'éviter les transitions brusques à 90 degrés. Programmez systématiquement des trajectoires trochoïdales ou des boucles de décélération dans votre logiciel de FAO. Maintenez un pas radial compris entre 2 % et 5 % du diamètre de l'outil avec des passes axiales peu profondes. Un avancement progressif dans les angles absorbe les chocs et prévient l'écaillage microscopique à la pointe de la fraise.
Adaptation des angles de dépouille micro-négatifs et affûtage des arêtes pour les fraises en acier à haute dureté : notre stratégie de fabrication pour prévenir le micro-écaillage
La géométrie des outils pour l'acier trempé exige une approche différente de celle utilisée pour les alliages tendres. Les outils standard utilisent des angles de coupe positifs et aigus afin de réduire les efforts de coupe. Cependant, les arêtes de coupe très affûtées s'écaillent facilement au contact des carbures durs présents dans l'acier trempé. Lors de la coupe de l'acier H13 traité thermiquement, l'arête de coupe microscopique nécessite un support structurel robuste pour transmettre la pression de coupe au corps de l'outil.
Nous affûtons ces outils avec un angle de coupe négatif de -5° à -8° et appliquons un affûtage de 5 à 10 microns sur des rectifieuses 5 axes. Bien que cet arrondi augmente légèrement les forces de poussée, il élimine les bavures microscopiques de la meule. Associée à un revêtement nanocomposite ultra-dur (jusqu'à 3 600 HV), cette géométrie renforcée permet de comprimer et de cisailler les matériaux durs sans micro-écaillage le long du tranchant.
Passage d'un liquide de refroidissement à émulsion à un système de refroidissement à air froid : contrôle de la température pour prévenir les microfissures dues aux chocs thermiques lors de l'usinage de l'acier H13
Lors de l'usinage H13, les opérateurs projettent souvent un abondant liquide de refroidissement sur les outils incandescents, pensant ainsi protéger le tranchant. Or, lors des coupes à grande vitesse, la température des dents atteint 800 °C pendant la coupe et chute rapidement à la sortie. Observés au microscope électronique, les outils défectueux présentent de denses fissures en peigne, perpendiculaires au tranchant. Ces microfissures sont directement dues à la fatigue par choc thermique.
Pour éviter les défaillances thermiques, utilisez des fraises spéciales pour acier trempé avec un nettoyage par jet d'air froid haute pression ou de gaz sec. L'air froid ne nécessite pas de refroidir la fraise à température ambiante ; il stabilise simplement la température de la zone de coupe et évacue instantanément les copeaux chauds. Éviter les cycles thermiques et le recoupage des copeaux est la méthode la plus sûre pour doubler la durée de vie de votre outil.
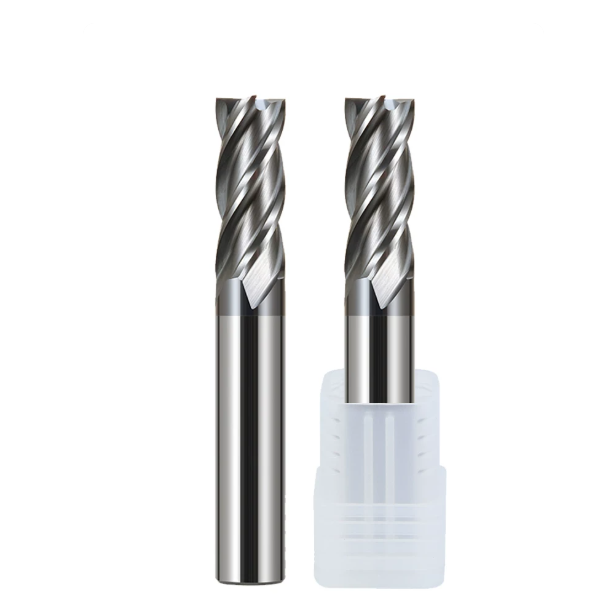
Usinage de cavités profondes et de microstructures dans les moules : Gestion de la déviation des fraises de 6 mm en atelier
L'usinage de matrices d'éclairage automobile ou de boîtiers de connecteurs électroniques impose des espaces étroits et profonds. Les outils de grande taille ne peuvent pas franchir ces nervures, obligeant les opérateurs à utiliser des fraises fines à longue portée. Il arrive fréquemment que les rapports de mesure tridimensionnelle révèlent des parois latérales coniques ou des profils bombés malgré des mesures CNC précises. La trajectoire d'outil était correcte, mais les dimensions physiques de la pièce ont dévié hors des limites acceptables.
Cet écart provient de la flexion élastique sous la pression de coupe latérale continue. À mesure que la longueur du porte-à-faux augmente, la rigidité radiale chute drastiquement. Pour une fraise en bout standard de 6 mm, une simple réduction de la vitesse de broche ne suffira pas à éliminer les vibrations. Sans un contrôle rigoureux de l'engagement radial, de la déflexion de l'outil et de la dynamique de la charge des copeaux, vous risquez inévitablement de mettre au rebut des cavités de moules de haute précision.
Pourquoi les fraises de 6 mm sont sujettes à la déviation lors de la finition de parois verticales : Techniques de compensation d’avance pour les rapports de porte-à-faux supérieurs à 3D
Lorsqu'une fraise de 6 mm fonctionne avec des rapports longueur/diamètre supérieurs à 3:1 ou 5:1, la résistance à la coupe augmente considérablement le long de la queue. La flèche du porte-à-faux est proportionnelle au cube de la longueur du porte-à-faux ; ainsi, un passage de 18 mm à 30 mm de porte-à-faux multiplie la sensibilité à la flexion. Une légère surépaisseur de finition de 0.05 mm peut n'enlever que 0.02 mm sous pression, laissant un résidu qui engendre une conicité dimensionnelle perceptible.
Ne vous fiez pas aux passes de ressort en espérant que la paroi se redresse d'elle-même. Nous programmons des réductions d'avance segmentées de 15 % à 20 % dans les zones de forte résistance des poches inférieures afin de réduire la poussée maximale. Combinez cela avec des passes de fraisage en opposition de bas en haut, pilotées par came. Les fonds inférieurs fraîchement usinés soutiennent l'outil de coupe contre le rebond élastique, stabilisant la déflexion et maintenant des parois latérales perpendiculaires.
Application pratique du fraisage à haute efficacité (HEM) pour l'ébauche de moules : utilisation de fraises à bout plat avec passes radiales peu profondes et passes axiales profondes pour réduire la pression d'évacuation des copeaux
L'ébauche traditionnelle de poches utilise des passes latérales importantes et des profondeurs axiales réduites. Dans les aciers à outils trempés, cette méthode brutale concentre une chaleur excessive à l'extrémité de l'outil. Les copeaux, coincés dans les rainures étroites, s'y soudent et ébrèchent les arêtes de coupe. Ce crissement aigu, audible jusque dans l'atelier, confirme que l'outil est encrassé par des charges asymétriques.
Nous orientons les ateliers vers des trajectoires de fraisage à haute efficacité (HEM). On utilise une fraise à bout plat de haute qualité avec une profondeur de passe axiale de 1.5 à 2 fois le diamètre de l'outil, associée à un léger pas radial de 5 à 10 %. Ceci répartit la friction sur toute la longueur de la goujure. La force centrifuge et le souffle d'air à haute pression éjectent proprement des copeaux fins et uniformes, doublant ainsi le taux d'enlèvement de matière tout en éliminant le grippage de l'outil.
Équilibrage dynamique et faux-rond de serrage : pourquoi la maîtrise du faux-rond arrière à 0.003 mm près peut doubler la durée de vie d’un outil de coupe de 6 mm
En parcourant de nombreux ateliers de moulage, on constate encore que des mandrins à pinces ER usés fonctionnent bien au-delà de leur durée de vie. Les machinistes supposent que les faibles efforts de coupe sur une fraise de 6 mm rendent acceptable un faux-rond de 0.01 mm. En réalité, un faux-rond total indiqué (TIR) de 0.01 mm contraint une seule dent à absorber la quasi-totalité de l'effort, tandis que les autres patinent.
Ce déséquilibre cyclique provoque un micro-écaillage de la dent de coupe surchargée, entraînant une rupture rapide de l'outil. Nous imposons le montage des petits outils dans des porte-outils hydrauliques ou thermorétractables de précision. Utilisez un comparateur à cadran pour contrôler le faux-rond à 20 mm sous le nez du porte-outil, en maintenant le TIR (Tropical Return) en dessous de 0.003 mm. Une répartition uniforme de la charge de copeaux sur toutes les goujures double systématiquement la durée de vie de l'outil en production.
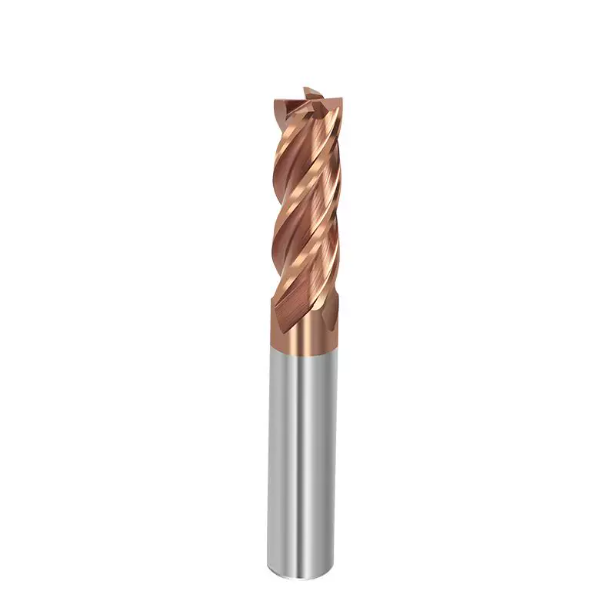
Comment les fabricants de moules peuvent éviter les pièges : conseils des fabricants de fraises en carbure sur la vérification des qualifications des fournisseurs
Lors de nos visites dans les ateliers d'outillage d'Amérique du Nord et d'Europe, nous constatons fréquemment un décalage flagrant au niveau des achats. Les responsables des achats privilégient le prix, partant du principe que tous les outils en carbure monobloc offrent les mêmes performances. Or, les machinistes sont confrontés à une grande irrégularité dans la qualité des lots, voyant une fraise durer huit heures tandis que la suivante s'use en trente minutes. Sur nos lignes de rectification, nous savons que les matières premières et la géométrie cinq axes sont déterminantes pour la performance.
Si votre sol présente des problèmes d'écaillage prématuré (H13) ou des finitions murales irrégulières (P20), vérifiez votre chaîne d'approvisionnement en outils. Les fabricants de fraises en carbure fiables garantissent une constance éprouvée, et non de simples outils conditionnés. Un tri dimensionnel rigoureux, des normes de grain submicroniques et un affûtage automatisé des arêtes assurent une durée de vie constante des outils. Ce contrôle qualité interne permet aux opérateurs d'effectuer des avances importantes en toute confiance.
Usinage de carbure vierge vs. précision de rectification 5 axes : le véritable écart en matière de constance de fabrication
La recherche de prix bas conduit souvent les acheteurs à négliger la qualité du substrat en carbure. Les fabricants de fraises à bas prix utilisent fréquemment des carbures recyclés présentant une granulométrie irrégulière et une microporosité. Ces défauts provoquent des fractures fréquentes au contact des amas de carbure dur présents dans les aciers à moules. En tant que fabricants reconnus de fraises en carbure, nous nous approvisionnons en barres de carbure de tungstène vierges ultrafines (0.2 à 0.4 micron) afin de garantir la ténacité du noyau nécessaire aux angles de coupe négatifs et aux revêtements PVD.
La stabilité de la rectifieuse et les intervalles de dressage des meules influent également sur la qualité finale du lot. Inspectez les outils de coupe à fort grossissement pour vérifier la régularité du micro-affûtage et les transitions d'angle de coupe. Les centres d'affûtage de pointe garantissent des rayons d'affûtage des arêtes de coupe inférieurs à deux microns sur l'ensemble des cycles de production. Un affûtage irrégulier engendre des hauteurs de coupe inégales, provoquant des vibrations immédiates et une usure prématurée des outils.
Cessez de payer des primes inutiles : stratégies d’adéquation des matériaux et de réduction des coûts pour l’approvisionnement mensuel en fraises en vrac des ateliers de moulage
Le surdimensionnement des outils de coupe est un autre piège coûteux. Les ateliers achètent souvent des outils onéreux de qualité aérospatiale pour usiner des cavités standard pré-trempées d'environ 30 HRC. Ce revêtement haute température et cet angle de coupe négatif sont inutiles sur les aciers plus tendres, aggravant souvent les arêtes rapportées et les bavures sur la pièce. Les véritables économies proviennent de l'adaptation des propriétés physiques spécifiques de la cavité aux géométries d'outils ciblées, plutôt que de rechercher les prix catalogue les plus bas.
Examinez vos commandes mensuelles de fraises et répartissez les outils par étape de fabrication. Utilisez des géométries polies et amortissant les vibrations pour l'usinage en grande série de cavités, et réservez les outils équilibrés à faible faux-rond pour la finition en profondeur. Consacrez les revêtements résistants à la chaleur et les outils de rodage à arêtes négatives exclusivement aux plaquettes trempées. Si vous rencontrez des problèmes de conception de cavités complexes ou des tolérances de déformation serrées, contactez notre équipe d'ingénierie pour examiner vos plans et les détails de votre configuration.






