
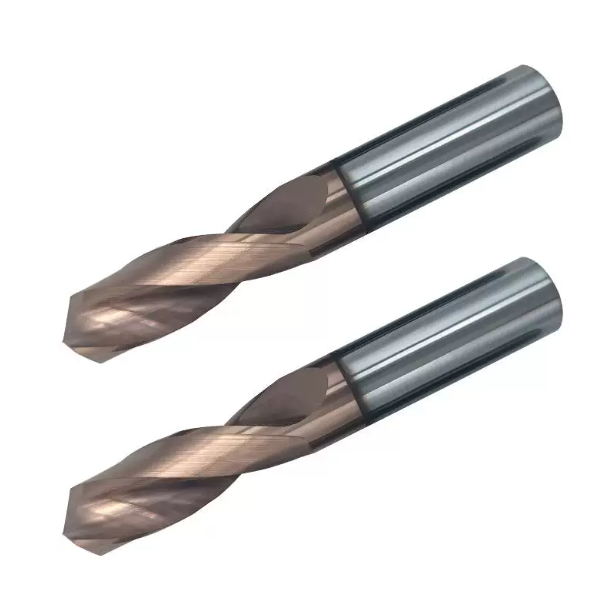
Minulý měsíc náš technický tým vyřešil vážný problém s výrobou v německém automobilovém závodě 1. úrovně. Několik horizontálních obráběcích center se zcela zastavilo při provozu hydraulických ventilových bloků z oceli 42CrMo4 (AISI 4140). Práce zahrnovala slepé otvory o průměru 6.0 mm s poměrem stran 8D. Dílna měla standardní karbidové vrtáky do oceli a pro odstraňování třísek se spoléhala na cyklus peck-cutting G83.
Doby cyklů překročily dvě minuty na otvor. Ještě horší bylo, že za hloubkou 5D se kalené třísky začaly hustě usazovat uvnitř úzkých drážek. Nástroje prudce vibrovaly, vrzale a vylamovaly se každých 40 otvorů, což zvyšovalo míru zmetkovitosti. S tímto scénářem se pravidelně setkáváme ve strojírnách, které používají běžné ocelové vrtáky. Vypnuli jsme stroj z G83, přešli na naše vrtáky s parabolickými drážkami a provedli kontinuální posuv při tlaku chladicí kapaliny 40 barů.
Doba cyklu se zkrátila o 58 % a nástroj vyvrtal přes 350 otvorů s pouze lehkým, rovnoměrným opotřebením hřbetu. Proč trpí konvenční kovové vrtáky pro ocel silným blouděním a torzním selháním po dosažení bodu 5D? A jak parabolická geometrie drážky řeší kompromis mezi tuhostí stojiny a odváděním třísek, aby se řadila mezi nejlepší vrtáky pro vrtání oceli? Pokud bojujete s nepravidelným zatížením vřetena a zlomenými vrtáky na podlaze, podívejme se, co se děje podél řezné drážky.
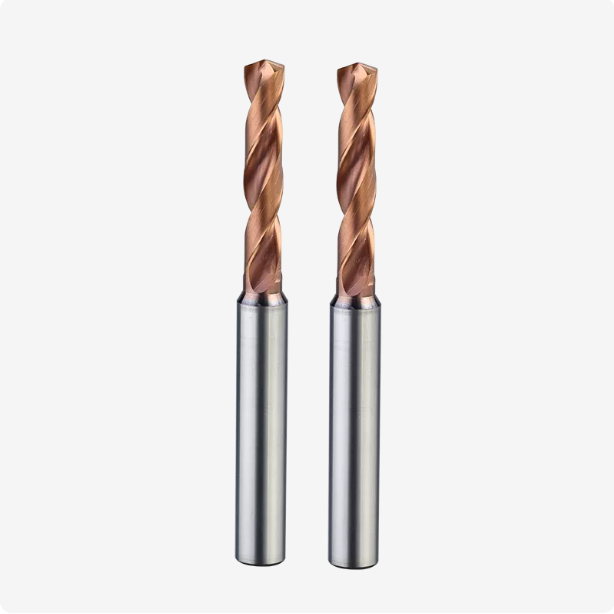
Od zasekávání třísek k jednorázovému vrtání: Proč se standardní spirálové drážky při obrábění hlubokých otvorů v oceli často lámou?
Během auditů na místě pravidelně sledujeme, jak se zatížení vřetena prudce zvyšuje v okamžiku, kdy vrták překročí značku 4D. Standardní spirálové drážky fungují dobře v mělkých otvorech, ale tření exponenciálně roste v hlubokých dutinách. Když se vláknité třísky v zóně řezu nestočí do pevného tvaru „C“, natáhnou se do proužků. Tyto proužky se zaklínují do stěn drážky, blokují cestu odvádění třísek a zlomí nástroj.
Eliminace tohoto způsobu selhání vyžaduje zbavení se zvyku klování za účelem odstranění nečistot. Prostřednictvím stovek destruktivních řezných pokusů jsme našli skutečného viníka: omezující průřezy drážek. Musíte zmenšit kontaktní plochu mezi třískou a stěnou drážky a zároveň zlepšit tok kapaliny do otvoru. Pro dlouhé cykly je výběr vrtáků pro ocel s optimalizovaným odlehčením drážky jediným osvědčeným způsobem, jak provádět jednorázové vrtání bez selhání nástroje.
Reálné výzvy pro evropské a americké klienty: Nárůst odporu proti odvodu třísek u standardních ocelových vrtáků v hloubkách 5D–8D
Při vyhodnocování dat z terénu od klientů s těžkými stroji, kteří řezají slitiny 4340 a 8620, se za hloubkou 4D objevuje zřetelný vzorec selhání. V této hloubce nemůže vnější tlak kapaliny proniknout do dna otvoru. Horké třísky podléhají silnému sekundárnímu smykovému namáhání o stěnu otvoru, což zanechává silné zadření podél povrchu vnitřního průměru.
Tento problém pramení přímo z úzkého průřezu standardních ocelových vrtáků. Jejich hluboké profily „V“ nabízejí minimální vůli, což nutí horké třísky táhnout se o povrch drážky při silném axiálním tlaku. Obsluha obvykle snižuje rychlost posuvu o 30 % až 50 %, aby nástroj lépe obráběla. Toto nedostatečné podávání bohužel způsobuje tření, zpevňuje slitinový základ a ještě rychleji ničí břit.
Analýza geometrie parabolické drážky: Proč je to nejlepší volba pro vrtání hlubokých děr v legované oceli
Abychom kvantifikovali, jak geometrie ovlivňuje tok třísek, vybrousili jsme několik profilů drážek na našich 5osých nástrojových bruskách a testovali je na pevném horizontálním obráběcím centru. Standardní drážky zachycují třísky v záběrovém oblouku širším než 120 stupňů. Naproti tomu parabolická křivka doširoka otevírá lože drážky. Zkroucená tříska se dotýká tělesa nástroje v minimálních bodech a vyklouzává s téměř nulovým třecím odporem.
Tento otevřený profil také vytváří vyhrazený prostor pro vysokotlakou chladicí kapalinu skrz vřeteno. Při tlaku 30 až 50 barů řezná kapalina zaplavuje břit sekáče, vytváří nepřetržitý hydrodynamický vztlak a okamžitě odpaluje třísky z otvoru. Díky tomu, že řezné zóny zůstávají chladné a drážky čisté, se tyto nástroje trvale ukazují jako nejlepší vrtáky pro vrtání oceli napříč řadou středně uhlíkových, legovaných a nástrojových ocelí.
Vyvážení tuhosti a odvodu třísek: Jak optimalizovaná konstrukce drážky zabraňuje torznímu lomu při vrtání hlubokých otvorů v oceli
Strojníci si často kladou logickou otázku: pokud rozšíříte drážku, abyste odstranili více třísek, neoslabíte tím jádro vrtáku? V raných fázích vývoje pouhé prohloubení drážek drasticky snižovalo torzní tuhost. Vrtáky při vstupu do vrtáku drnkaly, odíraly si okraje a při nárazu na tvrdá místa v odlitku nebo kovaném materiálu se odřezávaly v blízkosti stopky.
Parabolické inženýrství řeší tento kompromis nelineárním zakřivením. Zvyšuje odvod třísek o 20 % až 30 % a zároveň zachovává těžké, zesílené jádro. Tato geometrie dává vysoce výkonným kovovým vrtákům pro ocel konstrukční páteř, která odolává vysokému posuvu a zároveň zabraňuje ucpávání třísek, které by mohlo způsobit zlomení standardních nástrojů v hlubokých otvorech.
Analýza reálných aplikací: Jak karbidové vrtáky do oceli eliminují potřebu pípnutí díky parabolické geometrii drážky
Většina obráběcích dílen považuje cyklus vpichu G83 za automatický odraz pro hloubky 5D až 8D. Úplné zasunutí však snižuje životnost nástroje v důsledku silných tepelných cyklů a mechanických rázů. Každý výstup a návrat otlouká břit o dno otvoru, což způsobuje mikrotrhliny podél linie sekáče.
Přechod na parabolický profil drážky zásadně mění vnitřní tok třísek. Rozšířený průřez umožňuje plynulý odvod třísek, takže vratné vpichy při stabilním proudění chladicí kapaliny jsou zbytečné. Použití monolitních karbidových vrtáků do oceli s touto geometrií zabraňuje opětovnému smyku třísek a eliminuje cykly řezání vzduchem u velkoobjemových sérií.
Od častého vyjíždění G83 k jednorázovému vrtání: Parabolická geometrie drážek zkracuje dobu cyklu o 40 % u ocelových součástí 4140 a 316
Pro severoamerickou dílnu na fluidní pohon jsme zrekonstruovali linku na výrobu ventilových bloků, kde se prováděly 7D hluboké otvory v nerezové oceli AISI 4140 a 316. Dílna používala technologii G83 s 1D kroky vpichu. Pohyby zasouvání vřetena zabíraly téměř polovinu celkové doby cyklu a způsobovaly zúžení celé horizontální buňky.
Jejich nástroje jsme nahradili našimi parabolickými ocelovými vrtáky s vnitřním chlazením a přešli jsme na nepřerušovaný vrtací cyklus se zvýšenou rychlostí posuvu. Široké drážky čistě odváděly třísky bez ucpávání. Doba cyklu na otvor se prudce zkrátila o 40 %, přičemž se eliminovaly přechodové kroužky zpevněné deformací a zlepšila se kvalita vnitřního povrchu na stabilní Ra 1.6.
Hydrodynamika chladicí kapaliny v praxi: Vnitřní chlazení v kombinaci s parabolickým odvodem třísek pro prevenci mikrotrhlin způsobených řezným teplem
Drobné příčné praskliny a tepelné odlupování podél hlavního řezného břitu jsou zřídka způsobeny nedostatečnou tvrdostí karbidu. Místo toho pramení z tepelného šoku a občasného nedostatku chlazení. U standardních úzkých drážek blokují ven vycházející horké třísky proudění chladicí kapaliny, takže hrot vrtáku se otáčí v nepříznivé, polosuché zóně.
Parabolická křivka vytváří otevřený odvodní kanál pro chladicí kapalinu skrz vřeteno. Řezná kapalina, která pracuje při tlaku 20 až 40 barů, proudí přímo přes břit a vytváří tak souvislou hydrodynamickou mezní vrstvu. Vybavením vřetena specializovanými kovovými vrtáky pro ocel kapalina okamžitě odvádí třísky a chrání PVD povlak před tepelnou únavou.
Úhel špičky 140° a geometrie děleného hrotu: Eliminace odchylek hlubokých otvorů a vad tvaru zvonu
Posun, drift a vstupy do tvaru hrdla jsou zřídka způsobeny pouze opotřebením okrajového vodítka. U hlubokých otvorů je skutečným viníkem centrování vstupu. Standardní úhly špičky 118° s tlustými dláty generují nadměrný axiální tlak, což způsobuje, že špička vrtáku kluze před plným záběrem – tato vada se zesiluje při dlouhých poměrech stran.
Kombinujeme úhel špičky 140° s přesným esovitým výbrusem s děleným hrotem, čímž snižujeme axiální axiální tlak o více než 30 %. Tento profil zajišťuje okamžité samostředění po kontaktu, čímž eliminuje potřebu bodových vrtáků ve většině výrobních zařízení. Díky skutečné kolmosti otvoru a házivosti pod 0.02 mm jsou tyto nástroje díky této centrovací konstrukci nejlepšími vrtáky pro vrtání oceli.
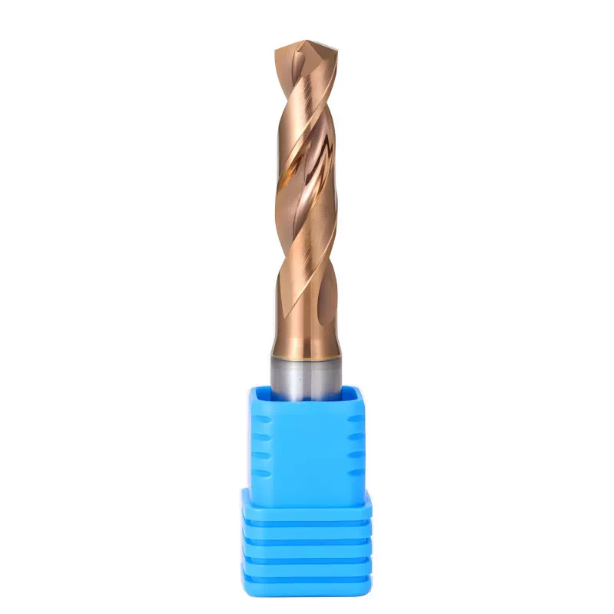
Zvládnutí kalené a temperované oceli a kalených lisovacích ocelí: Meze parabolického vrtání hlubokých otvorů s karbidovými vrtáky HRC55
Vrtání hlubokých dutin do kalených materiálů pro závitové nástroje, jako jsou SKD11, NAK80 nebo H13 (HRC 50+), testuje geometrii nástroje na její fyzikální limity. Zvýšená smyková odolnost generuje extrémní teploty řezné zóny. Bez dostatečné houževnatosti substrátu a spolehlivého odvádění vzduchu hrozí hrot vrtáku okamžité plastické deformaci nebo hrubému odštípnutí hran.
Honba pouze za maximální tvrdostí je u tvrdých ocelí běžnou chybou. Skutečná spolehlivost procesu vyžaduje kombinaci těžkého jádra parabolické drážky s karbidovými vrtáky HRC55 vybroušenými z submikronových substrátů. Vyvážený průřez jádra, vysokoteplotní povlaky a kanálky pro volný odvod třísek vytvářejí předvídatelný vzorec opotřebení namísto náhlého katastrofického selhání nástroje.
Řešení zpevnění při vrtání hlubokých otvorů z oceli pro formy HRC 50–55: Vysoce tuhá geometrie drážky a řízení posuvu pro karbidové vrtáky HRC 55
Při optimalizaci otvorů pro čepy vyhazovačů forem se často setkáváme s tím, že operátoři z opatrnosti snižují rychlost posuvu až na 0.02 mm/ot. Nedostatečný posuv je u kalených slitin fatální. Břit se pouze tře o zpevněný povrch z předchozího průchodu, což zvyšuje řezné teploty a během několika sekund otupuje nástroj.
Parabolická drážka si zachovává robustní jádro, které poskytuje torzní odolnost potřebnou k udržení pozitivního řezného tlaku. Při použití speciálních karbidových vrtáků HRC55 udržujeme posuvy mezi 0.05 a 0.09 mm/ot. Díky tomu se břit zařezává do čerstvého materiálu pod tvrdou glazurou a snižuje se tak třecí teplo.
Nano-vícevrstvý povlak AlCrN a pasivace: Potlačení opotřebení krátery při obrábění ultratvrdé oceli
Během vrtání hlubokých otvorů v kalených ocelových formách vede intenzivní třecí teplo na čelní ploše k silnému difuznímu opotřebení. Přehřáté třísky odírající o řeznou plochu strhávají slabé povlaky a vyhloubí hluboké krátery, které podkopávají břit. Silnější povlaky tento problém neřeší; zaoblují břit a způsobují předčasné odlupování.
Tento problém řešíme aplikací technické úpravy hran (brus o velikosti 5 až 12 µm) k odstranění mikrovlnných vroubků a následným nanesením nanokompozitního povlaku AlCrN, který je stabilní i nad 1050 °C. U vysoce odolných vrtáků do oceli tato hustá keramická vrstva odolává tvorbě kráterů a chrání karbidový substrát i při extrémních tepelných cyklech.
Řešení problémů na místě: Úprava řezné rychlosti v reálném čase na základě morfologie třísky („třísky ve tvaru C“ vs. dlouhé, vlnité třísky“)
Zastavení cyklu pro měření otvorů nuloměrem je druhořadé; vaše hromada třísek je nejrychlejším diagnostickým nástrojem v reálném čase. U legovaných ocelí vykazují hustě zvlněné třísky ve tvaru „C“ nebo „6“ s rovnoměrnou slámovou nebo fialovou barvou ideální tepelnou smykovou rovnováhu. Za těchto podmínek parabolické drážky odstraňují třísky s maximálním výkonem.
Naopak, souvislé vlákna nebo páskové třísky znamenají, že řezná rychlost je příliš vysoká v porovnání s vaším posuvem, což nenarušuje tažnost oceli. Tmavé, spálené třísky s otřepy naznačují, že překračujete teplotní prahy povlaku nebo že dochází k mikroodštípnutí břitu. Okamžitě snižte povrchovou hmotnost o 15 % až 20 % a zkontrolujte přívod chladicí kapaliny, abyste ochránili své karbidové vrtáky do oceli.
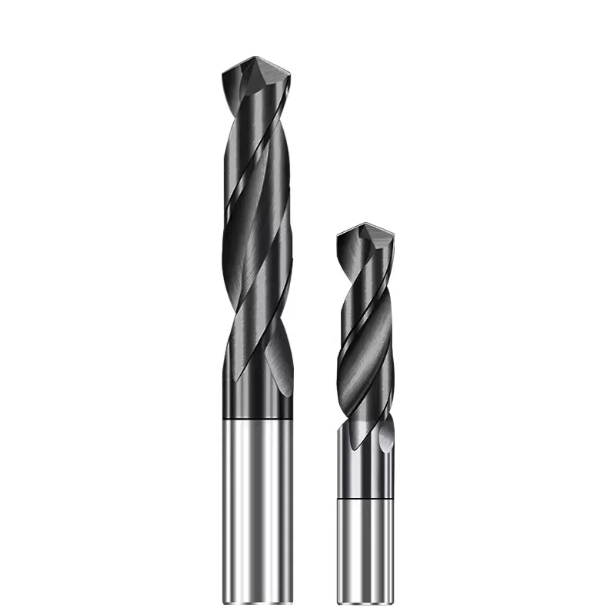
Nestandardní řešení, když standardní nástroje selhávají: Kdy přejít na zakázkové vrtáky?
Standardní katalogové nástroje snadno zvládají běžné vzory děr. Pokud se však setkáte s vícestupňovými profily, vysokými poměry stran nebo malými tolerancemi otvoru, běžné vrtačky rychle omezí vaši produktivitu. Dílny se často snaží zřetězit tři nebo čtyři standardní nástroje dohromady, aby vytvořily jednu složitou dutinu. Tato praxe hromadí prodlevy cyklu měniče nástrojů, zavádí stopy po stupních slučování a zvyšuje chyby házení napříč operacemi.
Když standardní geometrie drážek narazí na mechanické limity v oblasti oddělování třísek nebo vyvážení, stává se nezbytným broušení účelových stupňovitých úhlů. Investice do zakázkových vrtáků není finanční sankcí. U velkosériové výroby nebo kritických leteckých komponentů výrazně snižuje přizpůsobení geometrie vrtáku geometrii vašeho specifického dílu skutečné náklady na otvor.
Složité otvory a vysoké poměry délky k průměru (10D–20D): Zakázkové stupňovité drážky pro ocel
Nedávno jsme přepracovali konstrukci přenosového vedení, kde jsme obráběli stupňovité dutiny 15D v kované slitině. Původní proces zahrnoval tři standardní vrtáky pro hrubování pilotního otvoru, dimenzování otvoru a dokončení zkosení těsnění. Horké třísky z druhého nástroje padaly do otvoru a způsobovaly rýhy na hotovém těsnění, zatímco hromadění nástrojů v měniči způsobovalo opakované zmetky souřadnicových měřicích strojů (SMS).
Náš technický tým SAMHO tento problém vyřešil broušením specializovaných vrtáků na míru pro ocel na 5osých CNC bruskách, přičemž parabolická primární drážka se stupňovitým zkosením byla integrována do jednoho nástroje. Tento jednorázový přístup eliminoval tolerance výměny nástroje a kroky slučování. Profilováním plynulého přechodu podél sekundárního kroku jsme eliminovali víření třísek a udrželi odváděcí kanál zcela čistý od hloubky 15D.
Řešení na míru pro speciální žáruvzdorné slitiny a konstrukční oceli pro letecký průmysl: Úprava zkosení vrtaných hrotů, šířek okrajů a konfigurací vnitřních chladicích kanálů
Zpracování obtížných materiálů, jako je 17-4PH, Inconel nebo ultravysokopevnostní ocel 300M, odhaluje standardní vady na okrajích. Vrtáky s dvojitým břitem generují nadměrné tření a zadření, zatímco nástroje s jedním břitem vibrují při přerušování příčného vrtání. U silně zpevňovaných slitin vyžadují zpětný kužel na palec, sekundární úhly podbroušení a šířky okrajové fazetky úpravy na úrovni mikronů.
Velikost vnitřního kanálu pro chladivo a úhly výstupní šroubovice musí být také kalibrovány s ohledem na objem dodávané kapaliny. Nadměrně velké otvory pro chladivo oslabují tuhost jádra nástroje, zatímco poddimenzované otvory snižují rychlost kapaliny pod prahovou hodnotu potřebnou k odplavení vláknitých třísek. Při výrobě specializovaných kovových vrtáků pro ocel zužujeme kontaktní plochy s okraji a nastavujeme vnitřní otvory pro chladivo přímo na smykovou zónu, abychom maximalizovali účinnost chlazení.
Validace prototypu mezi konstruktéry: Rychlé dodání na míru na základě dat o tuhosti stroje, házení vřetena a upínání nástrojových držáků
Mnoho dodavatelů nástrojů vytváří zakázkové profily výhradně z výtisků dílů, aniž by zohledňovali platformu stroje. Před broušením polotovarů náš technický tým provede audit vašich fyzikálních řezných podmínek. Ověříme provozní tlak chladicí kapaliny skrz vřeteno v barech, rozhraní držáků (hydraulické vs. tepelné uložení), naměřenou dynamickou házivost na špici a tuhost upínacího přípravku v nepodepsaných rozpětích.
Zachycení těchto proměnných z výrobní haly nám umožňuje přesně přizpůsobit kuželovitost řezné plochy a mikrohonované faktory K v našem CAD/CAM softwaru. Když se tyto aplikačně navržené nejlepší vrtáky pro vrtání oceli dostanou k vašemu vřetenu pro vyzkoušení prvního výrobku, okamžitě se rozběhnou s cílovými posuvy a rychlostmi bez nákladných smyček pokus-omylového přebrušování.
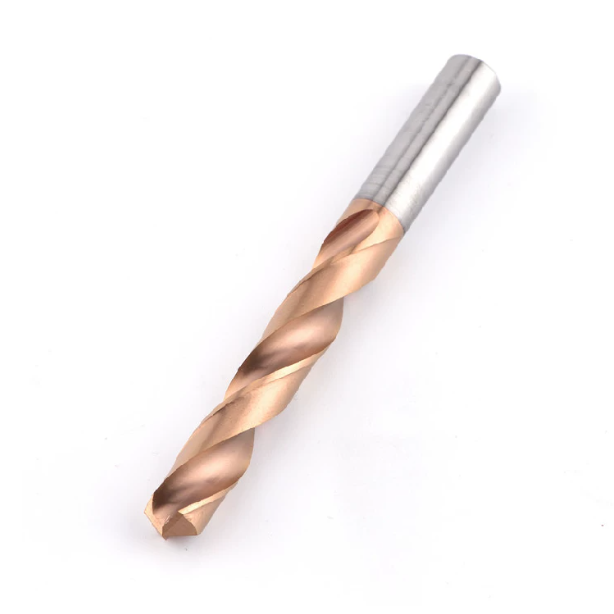
Normy pro upínání na straně stroje a nastavení na místě pro prodloužení životnosti nástrojů pro hluboké díry
Ani ta nejpokročilejší parabolická geometrie a prémiový submikronový karbidový substrát nemohou překonat špatné nastavení obrábění. Fyzické rozhraní – stav vřetena, výběr držáku nástroje a poměr vyložení – určuje, zda z nástroje vytěžíte 100 % výkonu, nebo jej při vstupu do obrábění zničíte. Během auditů poruch na místě zjišťujeme, že předčasné vylamování je zřídka vadou nástroje; téměř vždy souvisí s nadměrným házením nebo slabým upnutím držáku nástroje.
Konzistentní výkon nástroje vyžaduje pevné spojení mezi kuželem vřetena, držákem a břitem. I dynamicky vyvážené karbidové vrtáky do oceli budou při vložení do opotřebovaných sklíčidel vibrovat. Mikroskopické chvění při vstupu do otvoru se znásobuje podél tělesa vrtáku, což způsobuje okamžité zaškrcení okraje, kužel otvoru a únavový lom. Pro spolehlivost procesu je nezbytné zajistit upínací zařízení.
Radiální házení (TIR ≤ 0.003 mm): Proč jsou hydraulické a tepelně upínací držáky nezbytné pro vrtání hlubokých děr
Stále vidíme, jak operátoři vkládají drahé vrtáky s vysokým poměrem stran do opotřebovaných kleštinových upínačů ER. Vrtání hlubokých otvorů nabízí nulovou toleranci házení. Tolerance hromadění v důsledku znečištěných drážek kleštin a opotřebovaných pojistných matic běžně tlačí plošnou toleranci (TIR) špičky nástroje přes 0.015 mm. Tato excentricita přetěžuje jeden z řezných břitů, což vede k nerovnoměrnému zatížení třískami, rychlému vylamování a silnému zúžení díry.
Pro hloubky otvorů větší než 5D musí celkové indikované házení od vřetena k řezné hraně zůstat pod 0.003 mm. Hydraulické rozpínací držáky absorbují rezonanční chvění vnitřním tlumením kapalinou, zatímco držáky s tepelným uložením zajišťují maximální 360stupňový radiální úchop a symetrické vyvážení. Oba typy držáků představují nedílnou základnu pro ochranu prémiových vrtáků do oceli při agresivních plynulých posuvech.
Rychlá referenční matice pro parametry řezání na místě: Řezná rychlost a posuv na otáčku pro uhlíkovou ocel, legovanou ocel a kalené oceli
Nikdy nevypočítávejte posuvy a rychlosti pro hluboké díry odhadem. Parabolické drážky sice poskytují potřebnou vzdálenost od třísek pro velké posuvy a pozitivní smykové namáhání, ale měřená plocha (SFM/Vc) a zatížení třískou (IPR/fn) musí odpovídat vaší tvrdosti a tlaku chladicí kapaliny. Pro počáteční zkušební nastavení použijte naše níže uvedené základní parametry ověřené v praxi:
| Materiál obrobku | Společné známky | Řezná rychlost Vc (m/min) | Rychlost posuvu fn (mm/ot) | Strategie chladicí kapaliny |
| Nízkouhlíková/střední uhlíková ocel | 1045, 1018, 1215 | 80 - 120 | 0.12 - 0.22 | Chladicí kapalina ≥ 20 barů |
| Legovaná a kalená ocel | 4140, 4340, 8620 | 60 - 90 | 0.10 - 0.18 | Chladicí kapalina ≥ 30 barů |
| Austenitické nerezové | 304, 316L, nitronová ocel | 35 - 55 | 0.08 - 0.14 | Vysoký tlak ≥ 40 barů |
| Kalená ocel pro zápustky | H13, D2, S7 (HRC48–55) | 25 - 40 | 0.04 - 0.08 | Vysoký tlak ≥ 40 barů / MQL |
Pokud třísky vycházejí jako souvislé, nepřerušené pásy, zvyšujte posuv na otáčku o 10 % až 15 %, abyste donutili třísku k lámání o parabolické dno. Pokud řezný břit vykazuje tepelné zabarvení nebo mikroodlupování, snižte řeznou stopu o 15 % a okamžitě zkontrolujte tlak v potrubí.
Ekonomika honování a přebrušování: Toleranční normy a obnova výkonu pro monolitní karbidové parabolické vrtáky pro hluboké díry
Skutečná návratnost investice do vysoce výkonných nástrojů spočívá v opakovaném broušení. Mnoho zařízení posílá otupené nástroje do místních manuálních dílen, kde zjistí, že broušené nástroje mají zlomek své původní životnosti. Ruční broušení nedokáže replikovat složené úhly špičky 140°, přesné ztenčování materiálu ani parabolické sklony zúžení drážek.
Náš CNC proces renovace obnovuje přesnou geometrii hrotu, aplikuje řízené mikrohonování podél břitu a znovu nanáší tepelně bariérové PVD povlaky. Při správné renovaci na původní tolerance výrobce dosahují renovované ocelové vrtáky běžně 85 % až 90 % nebo i více své původní životnosti jako nové nástroje.
Eliminace vrypů G83 pomocí parabolických drážek, orientace v mezích tvrdého obrábění HRC55 a udržování těsného házení držáku jsou propojené disciplíny. Úspěch vrtání hlubokých otvorů vyžaduje řízení tepla, mechanického průhybu a odstraňování třísek jako jednotného procesu.
Pokud bojujete s úzkými hrdly cyklů, přetrvávajícím posunem otvoru nebo složitými stupňovitými otvory v houževnatých slitinách, podívejme se společně na danou aplikaci. Zašlete nám výtisky dílů, specifikace obrobků a data o platformě stroje. Rychlé technické posouzení mezi inženýry obvykle odhalí nejrychlejší cestu ke stabilním časům cyklů a nulové zmetkovitosti.






