
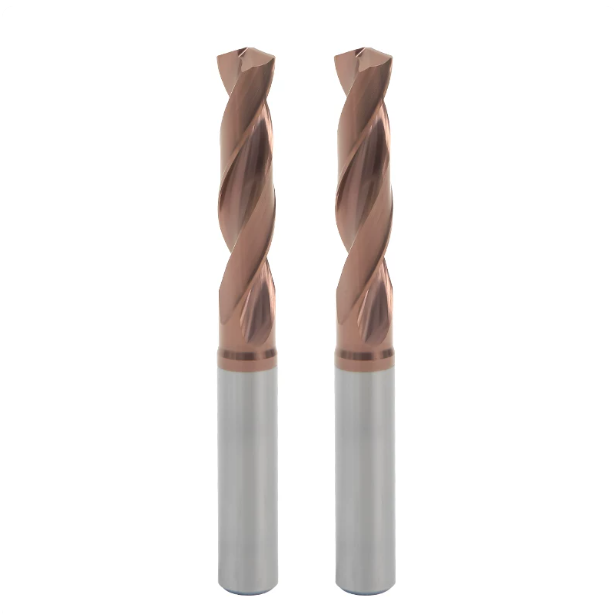
Před několika měsíci jsme dostali nouzový videohovor od dlouholetého klienta, který provozuje dílnu v Michiganu. Narazili na problém s obráběním šarže vložek do forem SKD11, které byly tepelně zpracovány na tvrdost HRC 62. Na obrazovce vedoucí dílny zvedl zkroucenou, kouřící vrtačku s roztříštěnou břitovou deskou a řekl: „Toto je dnes náš pátý rozbitý nástroj. Dno otvoru je kompletně zpevněné a v sázce jsou díly za deset tisíc dolarů. Jaké jsou vlastně nejlepší vrtáky pro kalené oceli?“
Za 15 let praxe v dílně s broušením nástrojů a seřizováním CNC strojů jsem viděl přesně tuto noční můru už desítkykrát. Mnoho obráběcích dílen se snaží obrábět oceli s tvrdostí 50 až 60+ HRC pomocí kobaltových vrtáků nebo běžných karbidových slitin. Výsledek je vždy stejný: nástroj při vstupu do stroje křičí, okamžitě se odštípne nebo se zlomí ještě před dokončením jediné díry.
V našem testovacím zařízení každý měsíc ničíme tisíce nástrojů, abychom zjistili jejich skutečná místa zlomu. Pokud jde o ložiskové oceli, kalenou ocel D2 nebo cementované slitiny, standardní vrtací strategie jednoduše selhávají. Vrtání bez žíhání vyžaduje nástroje vyrobené speciálně tak, aby odolaly extrémním řezným silám a vysokému tepelnému zatížení.
Proto zveřejňujeme naše interní testovací data a protokoly o provozu strojů. Vynecháváme učebnicovou teorii a sdílíme reálné výsledky, za které náš technický tým zaplatil v podobě zlomeného karbidu a šrotu. Sedm průmyslových karbidových vrtáků pro kalené oceli jsme podrobili peklu, abychom zjistili, které přežijí tam, kde jiné selžou.
Pokud pracujete s materiálem s tvrdostí 60 HRC, proč se spokojit s vrtákem, který se po třech otvorech zastaví, když správné nastavení dokáže vyvrtat až 300? Skutečná data jsou uvedena níže – jste připraveni zjistit, jak si vaše nástroje vedou?
Proč konvenční metody vrtání selhávají u kalené oceli? — Data z reálných provozů
V naší technické podpoře často slýcháme: „Nechali jsme správný přídavek, tak proč nástroj při vstupu vrže a tříští se?“ Strojníci často viní tuhost stroje nebo směs chladicí kapaliny. Naše destruktivní testy však ukazují, že tradiční řezné mechanismy se hroutí, jakmile tvrdost oceli překročí kritické prahové hodnoty. Mez kluzu prudce stoupá, což mění normální smykové namáhání třísky v prudké protlačování; pro prevenci přetížení vřetena jsou nezbytné specializované vrtáky pro kalené oceli.
Vysokorychlostní záběry řezu odhalují jádro problému. Když běžný vrták zasáhne kalený materiál, břit převezme okamžité rázové zatížení tisíce Newtonů na čtvereční milimetr. V našem terénním výzkumu se severoamerickými výrobci forem je naším prvním krokem ukončení standardních postupů vrtání kalených dílů. Zpracování kalených slitin, jako je měkká uhlíková ocel, vede pouze ke zmetkům a prudkému nárůstu nákladů na nástroje.
„Smrtící trojúhelník“ obrábění materiálů s tvrdostí 45–65 HRC: mikrovyštěpení, tepelné praskání a zpevnění materiálu
V rozsahu tvrdosti 45–65 HRC obvykle začíná selhání mikroskopickým odlupováním břitu. Když se nástroj dotkne povrchu s tvrdostí 50+ HRC, vysokofrekvenční vibrace na hřbetní ploše strhávají z břitu submikronové částice. Jakmile se břit otupí, tření generuje během několika sekund teplo nad 800 °C. To vytváří na dně otvoru silnou zpevněnou vrstvu, která ničí následné průchody.
Tepelné praskání z termomechanické únavy představuje ještě horší nebezpečí. Když obráběči vidí kouř, často zaplaví řez vnějším chladivem. Při vysokých otáčkách způsobuje rychlé střídání extrémního řezného tepla a studené kapaliny tepelné lomy podél hlavní hrany. Aby se zabránilo této smyčce selhání, potřebují dílny specializované karbidové vrtáky pro vrtání kalené oceli v kombinaci s vysokotlakým vnitřním přívodem chladiva.
Proč jsme postupně vyřadili vrtáky z rychlořezné oceli (HSS) a kobaltu: Standard tuhosti pro karbidové vrtáky do kalené oceli
Před lety jsme v naší dílně občas vyzkoušeli vrtáky s kobaltem M42 nebo 8% na závitových ocelích s tvrdostí 48 HRC pro rychlé opravy forem. Po tříměsíčním sledování životnosti nástrojů jsme zcela zakázali používání kobaltových nástrojů na kalených linkách. U oceli H13 s tvrdostí 52 HRC se u druhého otvoru deformovala hrana dláta, což způsobilo masivní zúžení otvoru. Práce vynaložená na odstranění zlomených vrtáků stála mnohem více než použití prémiových nástrojů.
Kobaltová HSS ocel ztrácí při teplotách nad 500 °C značnou strukturální tuhost. Nízká pevnost v ohybu vede k torznímu chvění a vybočení otvoru při vysokém axiálním zatížení. Pro materiály s tvrdostí nad 50 HRC nyní pro kalené oceli vyžadujeme tuhé karbidové vrtáky. Ultrajemnozrnný karbid si zachovává svou tvrdost za vysokých teplot a strukturální integritu, což zajišťuje konzistentní řezný výkon a spolehlivou životnost nástroje.
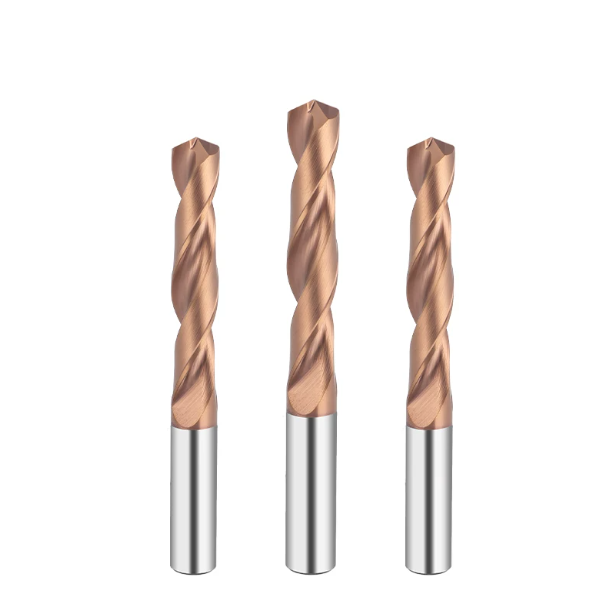
Stanovení hodnotících kritérií: Jak testujeme v praxi nejlepší vrtáky pro kalené oceli
V našem testovacím zařízení teoretické grafy neznamenají nic bez destruktivního ověření. Abychom našli nejlepší vrtáky pro kalené oceli , provedli jsme srovnávací testy na 3osých a 5osých vertikálních obráběcích centrech. Místo testování na nízkouhlíkové oceli jsme replikovali aplikace s vysoce tvrdými formami, přičemž jako naše základní metriky jsme použili nárůsty zatížení vřetena v reálném čase a počet děr v dávkách.
Eliminovali jsme proměnné, které by mohly maskovat vady nástroje, jako jsou předčasné ofsety nástroje nebo předčasné výměny nástroje. Každý vrták běžel nepřetržitě až do katastrofického selhání nebo definovaných mezí opotřebení, čímž mapoval celou křivku krouticího momentu. Toto testování nám poskytuje ověřené základní hodnoty otáček a posuvu, což nám umožňuje poskytovat jasné a akční parametry, nikoli obecná doporučení.
Přísné kritéria pro testované materiály a podmínky: D2 (60 HRC), H13 (52 HRC) a vnitřní chlazení pod vysokým tlakem 100+ barů
Naším prvním testovacím benchmarkem je ocel pro tváření za studena D2 kalená na 60 HRC, která obsahuje abrazivní karbidy chromu, jež urychlují opotřebení hran. Naším druhým benchmarkem je ocel pro tváření za tepla H13 s tvrdostí 52 HRC, která testuje odolnost proti tepelné únavě. Všechny testovací bloky prošly kryogenním zpracováním za účelem odstranění zbytkového pnutí a měkkých míst, což zajistilo, že všechny karbidové vrtáky pro vrtání vzorku kalené oceli čelily rovnoměrnému odporu.
Parametry chlazení a odvádění třísek byly dodržovány stejně přísně. Použili jsme systém chlazení s proměnnou frekvencí skrz vřeteno, který dosahoval tlaku přes 100 barů s 8% polosyntetickou emulzí. V otvorech hlubších než 5D nemůže externí chladicí kapalina proniknout vysokorychlostní parozábranou. Chlazení skrz nástroj okamžitě odvádí více než 80 % řezného tepla, čímž odstraňuje jehličkovité třísky a zabraňuje nebezpečnému opětovnému řezání.
Kritéria hodnocení nástrojařů: Cena za díru, zachování tolerancí a vzorce opotřebení břitu
Při hodnocení řezných nástrojů je pořizovací cena pouze částí rovnice; důležité jsou celkové náklady na otvor v celé délce řezu. Pokročilý vrták s mikrozrnností, který vyvrtá 300 otvorů v oceli s tvrdostí 60 HRC, stojí na otvor mnohem méně než levný nástroj, který selže po 20 otvorech, pokud se započítá prostoje stroje. Skutečná hodnota vychází z vyvážení ceny nástroje s prostoji, mírou zmetkovitosti a nutností přepracování dílů při výběru karbidových vrtáků pro kalené oceli.
Kontrolujeme geometrii otvorů pomocí souřadnicových měřicích strojů (SMM) a optických komparátorů, sledujeme kruhovitost otvoru, vstupní otřepy a posun průměru napříč dávkovými sériemi. A co je důležitější, kontrolujeme opotřebení hran při 200násobném zvětšení. Chceme vidět stabilní a předvídatelné opotřebení hřbetu, spíše než náhodné mikroodštěpky nebo trhliny způsobené sekáčem. Předvídatelné opotřebení poskytuje obsluze spolehlivý čas na výměnu nástroje, než dojde k poškození drahých obrobků.
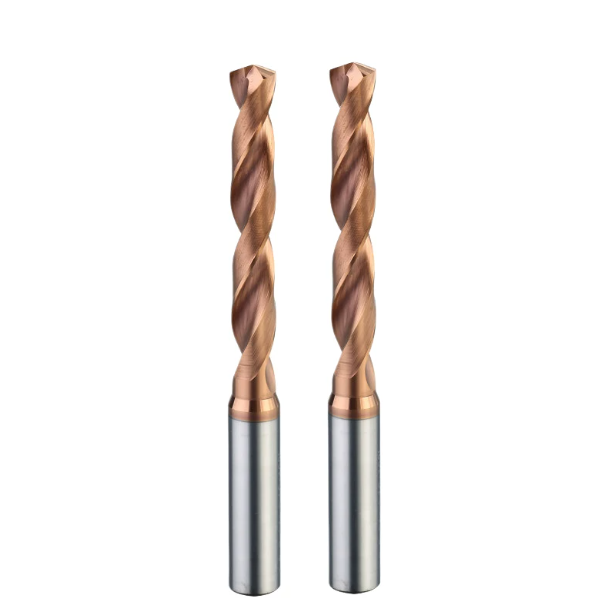
Výběr ověřený v dílně: Podrobný přehled 7 nejlepších karbidových vrtáků pro kalené oceli
Při výběru těchto sedmi nástrojů jsme vyřadili modely, které si vedly dobře pouze na laboratorních testovacích blocích, ale selhaly při skutečných vibracích v dílně. Reálné obrábění zahrnuje surovinu s oxidovými okuji, tepelným růstem vřetena a kolísáním tvrdosti dávky až do 2–3 HRC. Použili jsme jeden základní ukazatel: spolehlivou životnost nástroje za neideálních podmínek, což je nezbytné pro průmyslové karbidové vrtáky pro kalené oceli.
V této recenzi se vyhýbáme vágním marketingovým tvrzením a prezentujeme skutečné řezné parametry napříč specifickými rozsahy tvrdosti, poměry stran a nastavením chlazení. Žádný nástroj není univerzálním řešením; některé vynikají v řezání extrémních slitin s tvrdostí 65 HRC, zatímco jiné se specializují na evakuaci hlubokých otvorů 8D. Znalost těchto provozních limitů vám pomůže činit praktická rozhodnutí o nástrojích během plánování výroby.
Recenze 1 (nejlepší volba pro ultratvrdé formy): Ultrajemnozrnné karbidové vrtáky (s tvrdostí HRC 65) – extrémní výkon při obrábění kalené oceli pro formy s tvrdostí 60–65 HRC
Obrábění břitových destiček SKD11 nebo D2 s tvrdostí nad 60 HRC způsobuje odlupování standardních karbidových zrn při cyklickém řezném namáhání. Tento vrták využívá substrát z karbidu wolframu o tloušťce 0.2 mikronu spárovaný s pasivovaným úhlem špičky 142°, což výrazně zesiluje jak tloušťku žebra, tak strukturu hrotu. V našich zátěžových testech vrtání otvorů o tloušťce 3.5D do materiálu o tvrdosti 63 HRC zůstalo zatížení vřetena stabilní a chvění při řezání bylo zcela nepřítomné.
Praktické upozornění: dosažení vysoké odolnosti proti opotřebení zvyšuje tvrdost substrátu na více než 93 HRA, což snižuje pevnost v ohybu. Nadměrné přesahování nástroje nebo upínací házení nad 0.005 mm může způsobit křehký lom hrotu. Doporučujeme tyto karbidové vrtáky HRC65 upnout do pevných držáků s tepelným uchycením při stálých posuvech, čímž se eliminuje nutnost žíhání závitových nástrojů před obráběním.
Přehled 2 (Referenční hodnota pro odvod třísek z hlubokých otvorů): Karbidové vrtáky pro kalené oceli s vysokotlakými spirálovými kanály pro vnitřní chlazení (test kontinuálního posuvu 5D–8D)
Vrtání hlubokých otvorů až do 8D v kalené oceli představuje riziko katastrofálního zlomení nástroje v důsledku hromadění třísek. Tato konstrukce se vyznačuje velkými dvojitými šroubovicovými drážkami a optimalizovaným úhlem zpětného kužele, což minimalizuje kontaktní tření mezi stěnou otvoru a okraji nástroje. Díky vysokotlaké chladicí kapalině nad 70 barů jsou horké třísky odváděny vysokou rychlostí, což zabraňuje jejich opětovnému řezání na dně otvoru.
Při našich kontinuálních vrtacích operacích na oceli s tvrdostí 52 HRC nástroj vrtal plnou hloubku v jednom průchodu bez nutnosti vysouvání v důsledku vyhazování, což zkrátilo dobu cyklu téměř o 65 %. Pro hromadnou výrobu hlubokých otvorů pro vyhazovací čepy nebo vodovodní potrubí jsou tyto karbidové vrtáky pro kalené oceli nezbytné. Váš stroj však musí dodávat vysokotlakou chladicí kapalinu; externí trysky pro rozstřikování umožní, aby se třísky stlačily a vrták se zlomil.
Hodnocení 3 (Šampion v lámání třísek a tepelné odolnosti): Výkonnost karbidových vrtáků s nanokompozitním povlakem AlTiSiN pro kalené oceli (suché řezání/MQL)
Mnoho obráběčů se vyhýbá suchému řezání nebo MQL u vysoce tvrdých dílů z obavy, že extrémní třecí teplo zničí břit. Tento vrták využívá křemíkem dopovaný nanopovlak AlTiSiN s mikrotvrdostí 3800 HV, který při 1100 °C vytváří ochranný film oxidu křemičitého. V suchých zkouškách na otěruvzdorném plechu s tvrdostí 55 HRC nevykazoval hrot nástroje žádné známky oxidačního odlupování nebo opotřebení ve formě kráterů.
Povlak s nízkým třením zabraňuje ulpívání třísek a tvorbě nárůstku na hraně (BUE), což je ideální pro zařízení s přísnými pravidly pro likvidaci kapalin. I když řezání těmito karbidovými vrtáky z kalené oceli vytváří zdravé modře oxidované třísky, je na vstupu do otvoru nutný proud vzduchu. Ten okamžitě odstraňuje horké nečistoty a chrání obrobenou stěnu otvoru před tepelným poškozením.
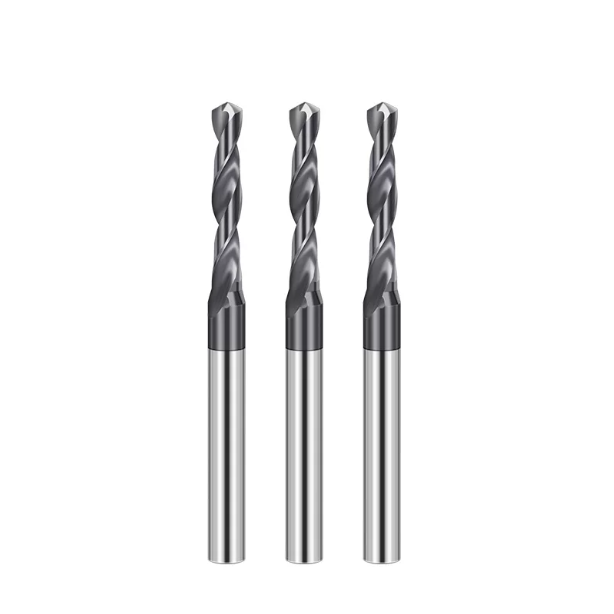
Hodnocení 4 (Vrták s plochým dnem pro vysoký posuv): Vrtáky s plochým dnem pro kalené oceli (šikmé plochy a protínající se otvory)
Standardní spirálové vrtáky mají tendenci se při vrtání do šikmých ploch, příčných otvorů nebo zakřivených ploch na kalených dílech vychylovat a vychylovat, což způsobuje jednostranné vylamování. Tento vrták s plochým dnem o úhlu 180° zcela řeší nestabilitu středění. Jeho plochá řezná plocha a ultrakrátká sekáčová hrana umožňují přímý vstup na 30° šikmé povrchy s tvrdostí 50 HRC a zároveň udržují házivost středové osy otvoru v rozmezí 0.01 mm.
Tento nástroj jsme testovali na složitých příčných otvorech uvnitř kalených hydraulických rozdělovačů. Při prořezávání dutin a opětovném vstupu do protilehlé tvrdé stěny si břit poradil s přerušenými řezy bez mikroodštěpování. Jako specializovaná vrtáková korunka pro kalené oceli je kroucení třísky menší, proto snižte posuv o 20 %, abyste vyvážili vyšší axiální axiální síly.
Hodnocení 5 (Přesné obrábění mikrootvorů): Reální testování odolnosti proti vibracím a prevence zlomení karbidových vrtáků HRC65 o průměru 0.5 mm–2.0 mm
Vrtání mikrootvorů v tvrdých kovech je vysoce rizikové; malý hrot zatížení může zlomit 1mm vrták uvnitř drahé dutiny formy. Tento mikronástroj využívá zesílený průměr stopky a krátký poměr drážky k průměru, což maximalizuje tuhost. V terénních testech vrtání 1.2mm otvorů trysky do práškové oceli o tvrdosti 62 HRC při 15 000 ot./min si nástroj zachoval přesnou geometrii a dynamickou rovnováhu.
Použití mikrokarbidových vrtáků HRC65 vyžaduje přísnou kontrolu házení vřetena a soustřednosti držáku. Pokud dynamické radiální házení přesáhne 0.002 mm, řezné zatížení se přesune na jednu hranu, čímž se životnost nástroje zkrátí na polovinu. Pokud má vaše vřeteno házení nebo používá standardní kleštiny ER, netlačte na vyšší posuvy; před zahájením řezu zkontrolujte a opravte házení.
Recenze 6 (Nástroj pro cementované povrchy): Stupňovitý vrták do kompozitu pro cementované/nitridované vrstvy
Cementovaná ozubená kola a hřídele mají obvykle vnější plášť s tvrdostí 58–62 HRC a mnohem měkčí jádro s tvrdostí 35–40 HRC. Řezání napříč tímto náhlým přechodem tvrdosti často způsobuje silné odlupování řezné hrany. Tento stupňovitý vrták používá geometrii s dvojitým průměrem a dvojitým břitem: zesílený vnější stupeň řeže tvrdou skořepinu, zatímco vnitřní primární břit řídí tok třísek v tvárném jádru.
V automobilových přenosových vedeních nahrazuje jeden průchod tři samostatné nástroje pro navrtávání, předvrtávání a srážení hran. V dávkových sériích tyto specializované karbidové vrtáky pro vrtání kalené oceli eliminovaly kumulativní akumulace tolerancí způsobené výměnou nástrojů. Nezapomeňte naprogramovat pokles obvodové rychlosti v místě přechodu mezi stupni, abyste zabránili tepelnému poškození většího sekundárního průměru.
Recenze 7 (Vysoce hodnotné řešení pro dávkové zpracování): Všestranný vrták s nejvyšší mírou opětovných objednávek mezi evropskými a americkými výrobci automobilových dílů
Pokud vaše dílna zpracovává velké objemy výkovků ze slitin o tvrdosti 45–55 HRC (jako je kalená 4140 nebo 4340), potřebujete spolehlivého a pracného vrtáka, nikoli drahý speciální vrták. Tento vrták se vyznačuje standardní geometrií pro lámání třísek a otěruvzdorným povlakem AlTiN. I když není určen pro závitové nástroje o tvrdosti 65 HRC, poskytuje stabilní a předvídatelnou životnost nástroje ve velkých výrobních sériích.
V dlouhodobých severoamerických kontraktech na komponenty zavěšení kol je tento vrták základním prvkem, který si výrobní manažeři pravidelně objednávají. Udržuje přesné tolerance otvorů i ve standardních kleštinových sklíčidlech BT40, aniž by vyžadoval ultra tuhé držáky. Pro dílny, které hledají nejlepší vrtáky pro kalené oceli na velkoobjemových výrobních linkách, tento nástroj udržuje mimořádně nízké náklady na otvor.
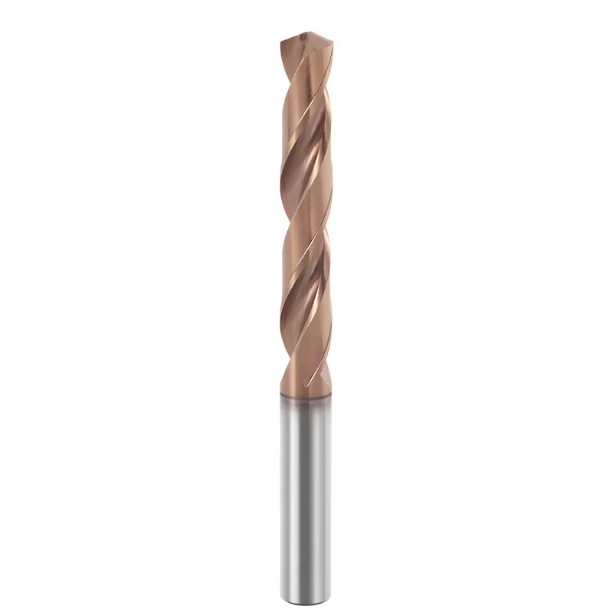
Parametry řezání a procesní úskalí: Maximalizace využití karbidových vrtáků na kalenou ocel
Při řezání materiálů s tvrdostí nad 50 HRC často pozorujeme frustrující vzorec: dílny kupují prémiové nástroje, ale životnost nástroje klesá na třetinu očekávané hodnoty. Viníkem je zřídka samotný karbid, ale spíše používání programovacích návyků vhodných pro nízkouhlíkovou ocel. Vysoká mez kluzu činí nastavení citlivým na vibrace; i drobné neshody parametrů způsobují rychlé selhání karbidových vrtáků z kalené oceli.
Pro dosažení plné odolnosti karbidu proti opotřebení je nutný disciplinovaný výběr parametrů. Jasná omezení existují v každém kroku – od obvodové rychlosti a minimálních posuvů až po tuhost držáku nástroje. Na základě naší optimalizace procesů na místě s klienty zabraňuje udržování stabilní strategie posuvu a minimálního házení náhlému zlomení nástroje a zároveň se zkracují doby cyklů.
Překonání tradičního píkového vrtání: Pravidla pro konstantní nízký posuv pro vrtání kalené oceli
Mnoho obráběčů standardně používá cyklus lámání třísek G83 v hlubokých dírách, ale tento postup je u kalené oceli fatální. Karbid má extrémní tvrdost, ale nižší rázovou houževnatost než HSS. Pokaždé, když vrták znovu vstoupí do díry, ostří dláta narazí na zpevněný materiál a odštípne břit. Pokud hloubka díry nepřekročí 8D bez řezné kapaliny, použijte cyklus lámání třísek G73 nebo režim plynulého posuvu.
U ocelí s tvrdostí 50–60 HRC udržujte obvodovou rychlost (Vc) mezi 20–35 m/min; vyšší rychlosti generují teplo v řezné zóně nad 1000 °C, což zhoršuje vazbu povlaku. Udržujte posuv na otáčku (fn) na úrovni 0.02–0.06 mm/ot., aniž by příliš klesl. Pokud posuv klesne pod poloměr honování břitu, nástroj tře a zpevňuje dno otvoru namísto smykového namáhání. Stabilní axiální zatížení je zásadní při vrtání kalené oceli s karbidovými vrtáky.
Radiální házení musí zůstat pod 0.003 mm: Pravidla upínání pro hydraulické a tepelně upínací držáky
V našich voláních na technickou podporu je nadměrné házení kleštin hlavní příčinou okamžitého selhání nástroje. U vrtáku s tvrdostí 55+ HRC, pokud dynamické házení na špičce vrtáku přesáhne 0.005 mm, přenáší téměř veškeré axiální zatížení jeden břit. Tato nevyvážená síla způsobuje zvětšení otvoru, chyby kuželovitosti a silné chvění, které obrušuje vodicí hrany.
Nikdy nemontujte vysoce výkonné karbidové vrtáky pro kalené oceli do opotřebovaných standardních kleštin ER. Doporučujeme vysoce pevné držáky s tepelným uchycením nebo hydraulické sklíčidla s tlumením vibrací, které udržují celkovou házivost na špičce pod 0.003 mm. Přesná soustřednost vyrovnává zatížení třískami na obou břitech, což zajišťuje plynulé zvlnění třísek a dynamické vyvážení při vysokých otáčkách.
Úhly hrotu 140° a ochrana hran sekáče: Techniky vstupu pro prevenci odštípnutí
Standardní úhly hrotu 118° nebo 135° čelí na kalených površích silnému axiálnímu odporu, což způsobuje, že nástroj při prvním kontaktu kluze. Široký úhel hrotu 140° v kombinaci s děleným hrotem ve tvaru S směřuje řezné síly ven a zajišťuje okamžité samostředění. Tato geometrie minimalizuje mrtvou zónu v jádru a snižuje maximální axiální axiální síly při vstupu do nástroje.
Také používáme zesílené zkosení rohů nebo mikro-rádius k ochraně vnější řezné hrany. Ve vašem CNC programu snižte rychlost posuvu o 30–50 % během prvních 0.5 mm vstupu, dokud se 140° hrot neusadí do vodicího kužele. Tento stupňovitý vstup poskytuje hladký tlumič, který zabraňuje předčasnému vylamování u nejlepších vrtáků pro kalené oceli.
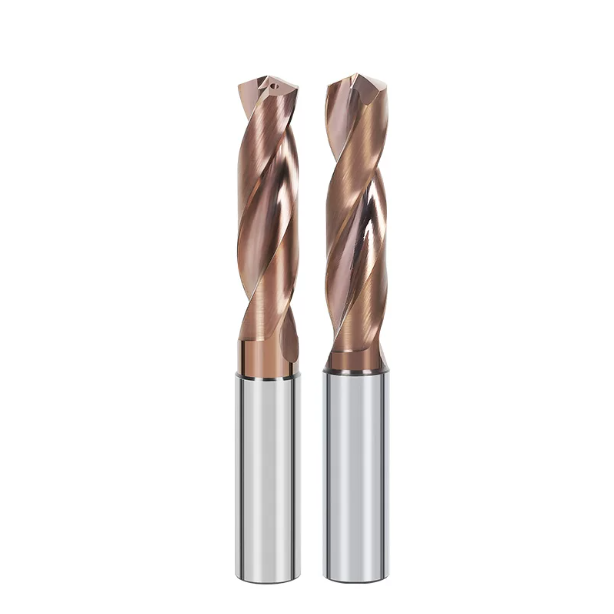
Diagnostika běžných poruch obrábění: Řešení problémů s vyštěpováním a spalováním nástroje
V našich terénních pracích v amerických a evropských strojírenských dílnách často řešíme problémy s rozbitými vrtáky, spálenými okraji a nástroji svařenými třením do hlubokých otvorů. Strojníci často viní špatnou kvalitu výrobní série nástrojů, ale analýza hlavních příčin obvykle ukazuje na silové špičky, hromadění třísek nebo tepelný šok. Diagnostika přesného mechanismu selhání je jediný způsob, jak zabránit opakovanému zmetkovitému provozu nástrojů.
Opotřebení nástroje slouží jako jasný diagnostický plán. Normální opotřebení se projevuje jako postupné, rovnoměrné zahlazování boků, zatímco náhlé zlomení nebo spálené okraje poukazují na chyby v nastavení a programování. Odečtením vzorců lomu, barvy třísky a rýhování stěn otvoru můžete nastavit parametry a obnovit karbidové vrtáky pro vrtání kalené oceli na maximální výkon.
Případová studie 1: Proč se hrot vrtáku odštípl na třetím otvoru v nástrojové oceli D2?
Výrobce forem z Ohia nás kontaktoval poté, co se u zbrusu nových vrtáků neustále objevovalo odlupování hran ve tvaru mušle na třetím otvoru v deskách D2 s tvrdostí 60 HRC. Mikroskopická kontrola odhalila, že nerovnoměrné vakuové tepelné zpracování způsobilo oduhličení povrchu a kapsy z tvrdého karbidu dosáhly tvrdosti 64 HRC. Tyto mikrovýkyvy tvrdosti způsobovaly silné řezné rázové zatížení.
Strategie CNC záběru situaci ještě zhoršila: nástroj se dotýkal hrubě frézovaného povrchu při 100 % naprogramovaného posuvu. Prudký náraz na tvrdé karbidy překročil lomovou houževnatost karbidového substrátu. Snížili jsme vstupní posuv o 40 % na první 1 mm a přešli jsme na vrtáky pro kalené oceli se zesílenou úpravou hran, čímž jsme prodloužili životnost nástroje na více než 120 otvorů na vrták.
Případová studie 2: Základní příčiny stlačování třísek a rýhování stěny otvoru
Dalším častým problémem je ucpávání třísek během vrtání hlubokých otvorů. Klient, který obráběl kalené hydraulické objímky, hlásil rýhované stěny otvoru a časté zadření nástroje. Naše inspekce na místě ukázala, že opotřebení rotačního spoje a ztráty v potrubí snížily skutečný tlak ve vřetenu pod 15 barů, což zabránilo správnému odvádění třísek.
Problém dále zhoršovala špatná kvalita povrchu drážek. Jak horké třísky putovaly po spirálových drážkách, vysoké tření způsobovalo jejich navařování na surovou ocel drážek. Zvýšili jsme tlak čerpadla s proměnným tlakem nad 70 barů a přešli jsme na zrcadlově leštěné karbidové vrtáky z kalené oceli. Rychloběžná chladicí kapalina okamžitě vyplavila třísky a obnovila povrchovou úpravu otvoru na čistý Ra 0.4.
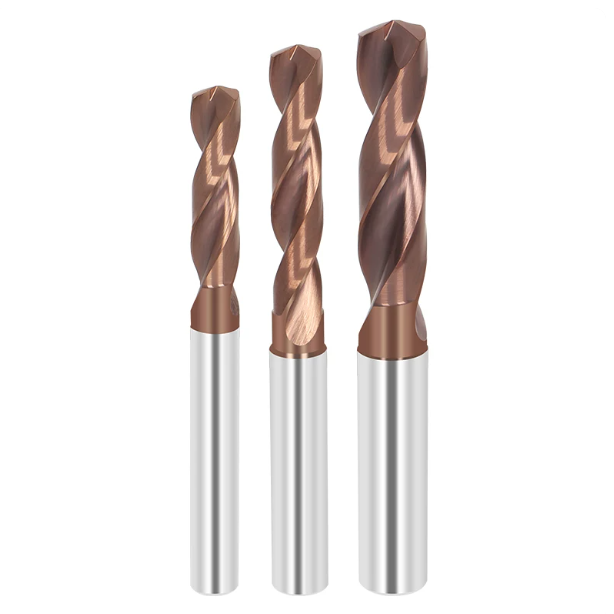
Sourcing B2B a snižování nákladů: Výběr dodavatele průmyslových vrtáků
Úspěšné obrábění ocelí s tvrdostí 45–65 HRC vyžaduje více než jen vysoké otáčky vřetena. V mnoha obráběcích závodech se nákupní oddělení zaměřují na nízké nákupní ceny, zatímco dílny platí za nekonzistenci šarží, posun tolerancí a lámání nástrojů. Partnerství s dodavatelem vrtáků s podporou výrobce , který rozumí mechanice řezání, je nezbytné pro snížení celkových výrobních nákladů.
Doporučujeme porovnat kalený díl s nejvyšší mírou zmetkovitosti nebo nejpomalejší dobou cyklu ve vaší dílně. Vypočítejte skutečné náklady na prostoje způsobené výměnou nástrojů, odstraňováním zlomených vrtáků a zmetků z obrobků. Ať už se jedná o maloobjemové opravy forem nebo velkoobjemovou automobilovou výrobu, spolupracujte s týmem, který dokáže analyzovat vaše nastavení a optimalizovat parametry přímo ve výrobní hale.
Rozlišování obchodníků od výrobců: Hodnocení 5osého broušení a PVD povlaků
Při hodnocení dodavatelů pečlivě sledujte mikrogeometrii špičky. Obchodníci často prodávají nástroje s novými značkami z více dílen, což znemožňuje sledovat velikost zrna karbidového substrátu a obsah kobaltu. Skutečný dodavatel vrtáků pro výrobní účely provozuje pevné 5osé CNC brusky na nástroje schopné udržet tolerance stěny na úrovni mikronů, leštit zrcadlově a rovnoměrně honovat hrany.
Kvalita PVD povlaku je dalším klíčovým kritériem. Vysokoteplotní povlaky, jako je AlTiSiN, vyžadují přísnou kontrolu teploty ve vysokovakuových PVD reaktorech; cílová čistota přímo určuje, zda se vrstvy pod zatížením delaminují. Při řezání abrazivních nástrojových ocelí si vyžádejte data z testů tvrdosti povlaku a adheze – komerční výrobci přebalovacích materiálů nemohou replikovat symetrické tolerance broušení skutečného výrobce.
Zakázkové nástroje a dávková konzistence: Praktické testování a podpora optimalizace
Běžně dostupné nástroje pokrývají pouze asi 70 % specializovaných kalených aplikací. Při obrábění složitých stupňovitých otvorů, hlubokých otvorů nebo strmých úhlů vstupu je často nutná zakázková geometrie nástroje. Jako specializovaný dodavatel vrtáků provádíme úvodní řezné zkoušky a shromažďujeme data o zatížení v reálném čase, abychom před zadáním hromadných objednávek určili ideální rychlosti, posuvy a tlaky chladicí kapaliny.
Konzistence mezi jednotlivými šaržemi chrání velkoobjemovou výrobu. Příliš mnoho dílen dosahuje skvělých výsledků u testovacího nástroje, ale následné výrobní šarže dosahují poloviční životnosti. Pokud čelíte náročným vrtacím úlohám v kryogenně zušlechtěných ocelích nebo leteckých slitinách, sdělte nám svůj druh materiálu, tvrdost, typ držáku a výtisky dílů. Můžeme optimalizovat geometrii drážek a společně ověřit parametry, abychom ochránili tolerance otvoru a snížili náklady na otvor.






