
V minulém čtvrtletí jsme pomohli klientovi z leteckého průmyslu vyřešit nákladnou výrobní závadu. Na 5osém obráběcím centru vrtali tělesa ventilů z Ti-6Al-4V s tolerancemi otvorů H7. U pouhého dvanáctého otvoru se zatížení vřetena zvýšilo na 140 %, následovalo ostré zaskřípění, když se 6mm vrták zasekl a zlomil v hloubce 3.5D. Polotovary v hodnotě tisíců dolarů byly okamžitě vyřazeny z prodeje.
S tímto scénářem se setkáváme pravidelně v dílnách. Mnoho obráběčů se domnívá, že objednávání nejdražších karbidových vrtáků pro titan eliminuje riziko. Místo toho narazí na stejnou závadu: mikroodštěpky na břitu při vstupu, fialové třísky odírající uvnitř drážek nebo předčasné opotřebení narušující povrch otvoru. Titan je neúprosný ne kvůli surové tvrdosti, ale kvůli rychlému zpevnění, intenzivní chemické afinitě a špatnému odvodu tepla.
Jako specializovaný tým výrobce vrtáků SAMHO s více než 15 lety zkušeností víme, že konzistentní doby cyklů závisí na specifických mikrogeometriích nástrojů. Nejlepší vrtáky pro vrtání titanu vyvažují pět faktorů: ohybovou houževnatost substrátu, samostředící hroty, vnitřní chladicí kanály, povlaky pro tvrdost za vysokých teplot a řízenou přípravu hran.
Podívejte se pozorně na své nastavení: obrábí vaše nástroje titan čistě, nebo pouze brousí otvor za extrémního tření?
Proč trváme na ultrajemnozrnných substrátech: Pochopení kritické hranice odolnosti proti vylamování u karbidových vrtáků pro titan
Prohlédněte si jakýkoli katalog nástrojů a najdete tvrzení o „prémiovém panenském karbidu wolframu“. Výsledky z výroby však vypovídají úplně jiný příběh. Při práci s Ti-6Al-4V naléhavě žádáme inženýry, aby se podívali za hranice prosté makrotvrdosti (HRA/HV) a kontrolovali velikost zrna spolu s uniformitou kobaltového pojiva. Vysoká tvrdost znamená jen málo, pokud substrát postrádá lomovou houževnatost; křehké nástroje se rozbijí v okamžiku, kdy dojde k odpružení.
Při výrobě našich specializovaných karbidových vrtáků pro titan držíme velikost zrna striktně pod 0.5 mikronu. Tato submikronová struktura vytváří hustou kobaltovou matrici, která zvyšuje pevnost v příčném zlomu nad 4 000 MPa. Když vrták narazí na proměnné řezné zatížení hluboko uvnitř otvoru, tato strukturální houževnatost absorbuje dynamické rázy a udržuje řezný břit neporušený.
Zpětná vazba od západních klientů na místě: Proč se u standardních titanových vrtáků často objevují mikroodštěpky při prvním řezu?
Severoamerický dodavatel z leteckého průmyslu nám nedávno zaslal mikroskopické fotografie s velkým zvětšením, které ukazují rané selhání nástroje. Během výroby se standardními vrtáky si jeho operátoři všimli, že se vnější břit vylamuje méně než dvě sekundy po začátku řezu – ještě před dosažením hloubky 1D. Zpočátku to vinili z dynamického házení vřetena nebo z vůle v ose, ale kontroly nástrojových držáků na místě ukázaly radiální házení menší než 3 mikrony.
Porucha pramenila výhradně z druhu karbidu. Dílna používala univerzální vrtáky z titanu vyrobené na středně hrubozrnném substrátu (1.0 až 1.5 mikronu). Při silném smykovém napětí a zpevnění se mikrotrhliny rychle šířily podél hranic hrubých zrn. U leteckých dílů s nulovou tolerancí otřepů nebo vrypů na stěnách způsobil tento počáteční odštěpek okamžité vyřazení šarže.
Kombinace vysoké pevnosti v ohybu s jemnozrnnou strukturou: Prevence katastrofického lomu substrátu při vysokém radiálním řezném odporu
Nástroje nikdy nehodnotíme striktně na základě předpokladu, že „tvrdší je lepší“. Protože titan neodvádí teplo s třískami, zůstává v malé kontaktní zóně poblíž ostří sekáče uvězněno silné tepelné namáhání. V kombinaci s agresivními radiálními vychylovacími silami bude křehký substrát trpět mikroprasklinami na bocích, které roztrhají drážku a povedou k náhlému zlomení nástroje.
Aby se tento řetězec poruch zastavil, potřebují průmyslové titanové vrtáky úzké hranice zrn submikronové karbidové struktury wolframu, aby se včas zastavily únavové trhliny. Jednotná struktura zrn také poskytuje pevný základ potřebný pro broušení čistého, mikrobrusovaného břitu bez vrubových vad. I když získávání prémiových submikronových karbidových tyčí zvyšuje výrobní náklady, eliminuje mnohem vyšší náklady na vytahování zlomených vrtáků ze zničených obrobků.
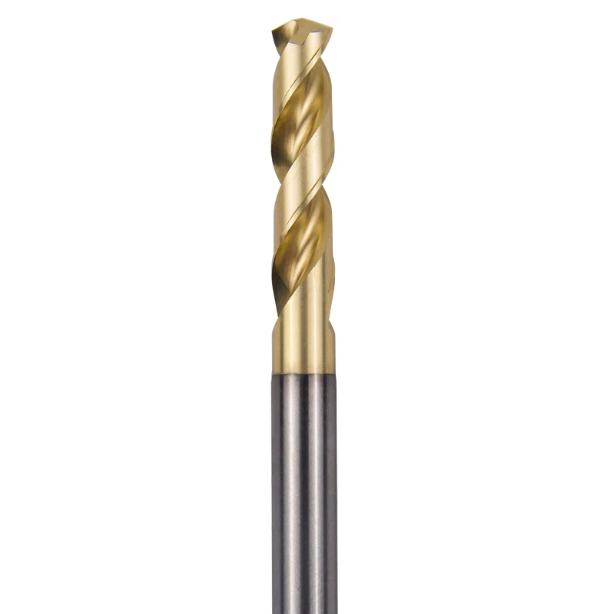
Samostředící se úhel hrotu 140° a úprava hrany sekáče: Co definuje skutečný vrták specificky určený pro titan?
Při odstraňování problémů s procházením otvoru v dílně operátoři často reflexivně snižují rychlost posuvu nebo přidávají cyklus bodového vrtání. Standardní úhly špičky 118° nebo 135° však vytvářejí u titanových slitin s vysokou kluzností příliš dlouhý řezný břit. Tento prodloužený kontaktní profil generuje silnou nerovnováhu radiálních sil, která spouští vysokofrekvenční chvění na dně otvoru.
Rozšířením úhlu špičky na 140° záměrně zkracujeme aktivní záběr břitu. Tato geometrie směřuje počáteční řezný odpor dovnitř směrem k ose nástroje, spíše než aby vychylovala okraje. Pro velkoobjemovou výrobu je vhodné zvolit vrták pro titan se samostředící špičkou s úhlem 140°, který po kontaktu okamžitě zajistí polohu, čímž se eliminuje bloudění bez vodicích pouzder.
Eliminace vstupního kolísání: Přeskočení operace nanášení teček a zajištění okamžitého pronikání zpevněné vrstvy
Navrtávání vrtáků z Ti-6Al-4V je často past. Při řešení problémů s mírou zmetkovitosti s obráběči zákazníků pravidelně sledujeme poruchy až k prodlevě vrtáku. I zlomek sekundy tření způsobí glazování dna a vytvoření zpevněné skořepiny. Když se hlavní vrták dostane do kontaktu s tímto lokalizovaným tvrdým místem, nerovnoměrné boční zatížení okamžitě odštípne vnější rohy.
5osý CNC broušený samostředící sekáč zcela eliminuje předvrtávání. Specializovaný hrot vrtáku se prorazí přímo do surové slitiny ještě před zahájením kalení povrchu. Chcete-li se ujistit, že máte nejlepší vrtáky pro vrtání titanu, proveďte bezchybný zapichovací vrták při cílovém posuvu na pevném vrtáku s vertikálním měřítkem: čisté smykové linie potvrzují okamžitý průnik, zatímco vyvýšené výstupní otřepy odhalují tření.
Snížení axiálního zatížení: Jak optimalizovaný dělící bod eliminuje hromadění tepla způsobené třením
Neupravená ostří dláta kov neřeže – prořezává se jím jako ploška s negativním úhlem. V našich dynamometrických testech se 50 % až 60 % celkové axiální síly soustředí přímo na tuto úzkou oblast žebra. U titanových slitin s nízkou vodivostí toto intenzivní lokalizované posunutí zvyšuje mezifázové teploty během milisekund nad 600 °C, což okamžitě degraduje jádro.
Ztenčení mřížky pomocí přesného děleného hrotu přidává kladné úhly čela středovým řezným břitům, čímž snižuje požadavky na axiální sílu stroje o více než 30 %. Znalost nejlepších vrtáků se jednoduše scvrkává na kontrolu barvy a tvaru třísek v zásobníku. Správný dělený hrot vyhazuje hustě zvlněné stříbrošedé třísky přímo ze středu, čímž zabraňuje svařování horkého materiálu do nárůstku na hraně.
Geometrie odvodu třísek a konstrukce vnitřního chladicího kanálu: Určení nejlepších vrtáků pro titanové slitiny
Strojníci často svádějí náhlé selhání vrtáků křehkost substrátu, ale demontáž vřetena vypráví jiný příběh: více než 60 % katastrofických zlomení nástrojů pochází z nánosů třísek v drážkách. Titanové třísky mají vysokou pevnost v tahu a intenzivní elastickou paměť. Jakmile se oddělí od řezu, prudce se roztahují směrem ven proti úzkým kanálkům drážky.
Pokud profily drážek nemají dostatečnou průřezovou vůli, třísky se nemohou odvalovat těsně. Místo toho se stlačují ke stěně otvoru a vytvářejí silné třecí hroty, které zastavují vřeteno. Abychom ověřili, které vrtáky jsou nejlepší pro exotické slitiny, profilujeme zakřivení drážky pomocí optických komparátorů; třísky musí opustit řeznou zónu v milisekundách, aby se zachovala životnost nástroje.
Praktický odvod třísek s leštěnými drážkami s vysokou šroubovicí: Prevence sekundárního stlačení a „zadírání“
Při výrobě lékařských kostních šroubů a leteckých chlopní odhaluje vrtání přesahující hloubku 3xD limity standardních 30° drážek. Titanové třísky se začnou zastavovat uprostřed šroubovice a tlačí třísky za sebou do hustého klínu. Toto rychlé nahromadění zvyšuje krouticí moment, dokud nástroj nezapadne do obrobku.
Tento problém řešíme kombinací šroubovice vysoké 30° až 33° se zrcadlově leštěným povrchem drážek. Mikroleštění odstraňuje stopy po příčném posuvu brusného kotouče a eliminuje tak kluzný odpor. Díky tomu naše karbidové vrtáky pro titan hladce odvádějí třísky při vysokých otáčkách, čímž zabraňují odírání drážek a eliminují škrábance na stěnách.
Proč je vnější chlazení pouze doplňkové: Rozhodující role kanálků pro průchod chlazením s délkou 30 a více tyčí
Zahlcování standardním vrtákem poskytuje při vrtání Ti-6Al-4V hlouběji než 2xD jen malou skutečnou ochranu. Odstředivá síla a stoupající třísky vytvářejí v ústí otvoru neproniknutelnou bariéru, která brání kapalině v dosažení špičky. Spodní část řezu vysychá a hrot nástroje se rychle přehřívá.
Proudění chladicí kapaliny skrz vřeteno pod tlakem 30+ barů dodává kapalinu přímo do smykové zóny a na břit sekáče. Tím se vytváří efekt hydraulického pístu, který vyfukuje třísky z otvoru a zároveň okamžitě snižuje teplotu rozhraní. Pro dosažení maximální životnosti nástroje s nejlepšími vrtáky pro vrtání titanu je nezbytné vnitřní vstřikování pod vysokým tlakem, aby se zabránilo tepelnému opotřebení dříve, než k němu dojde.
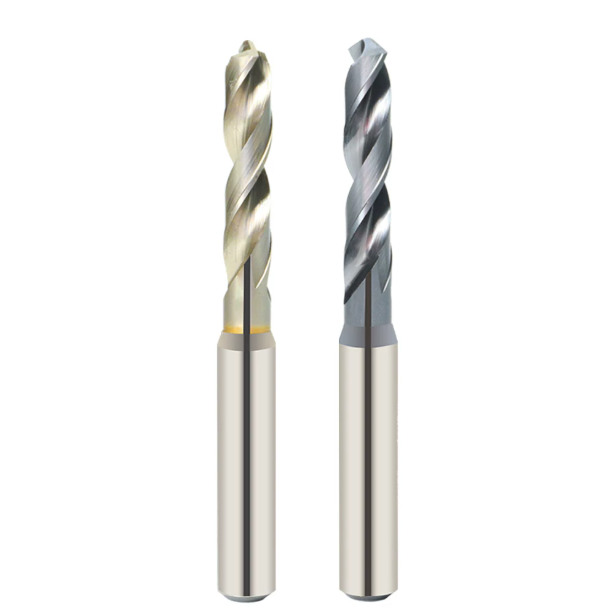
Nanokompozitní povlak (AlTiN/TiAlSiN): Vysokoteplotní bariéra proti adhezi titanu
U obtížně obráběných slitin obráběči často opakují „žádný povlak, žádné obrábění“, ale vrstvení povlaku na Ti-6Al-4V se rychle obrátí proti nim. Intenzivní chemická afinita titanu způsobuje rychlou difuzi v pevném stavu a studené svařování s holým karbidem. Jakmile se silný povlak oddělí od ostatních smykových slitin, na obnaženém substrátu se okamžitě vyvine mikrodůlková tvorba.
Naše zkoušky v PVD peci dokazují, že stabilní životnost titanových vrtáků závisí výhradně na poměru hliníku a křemíku v nanovrstvené architektuře. Zavedení křemíku do struktury TiAlSiN snižuje koeficient tření na 0.35 a zároveň zajišťuje vynikající antiadhezivní vlastnosti. To umožňuje rozžhaveným třískám klouzat z řezné zóny, místo aby se přivařovaly k okraji.
Nezaměňujte TiN s povlakem odolným proti opotřebení: Analýza tvrdosti za horka a odolnosti proti oxidaci/odlupování v řezné zóně 900 °C
Učni si často mylně myslí, že zářivě zlatavý nitrid titanu (TiN) je standardem pro exotické slitiny, což důsledně způsobuje selhání v praxi. TiN začíná oxidovat již při 550 °C až 600 °C. Při vrtání hlubokých otvorů rychlostí 30 až 40 m/min se lokální teplota v řezné zóně snadno vyšplhá nad 800 °C, což způsobuje, že se běžné tenké povlaky odlupují jako spálený papír.
Vrstvy AlTiN s vysokým obsahem hliníku a nanokompozitní vrstvy reagují za extrémního tepla odlišně: atomy hliníku migrují k povrchu a vytvářejí in situ amorfní pasivační štít Al2O3. Tento nanoskopický pancíř umožňuje prémiovým karbidovým vrtákům pro titan udržet si tvrdost za tepla blízkou 1 000 °C. Zabraňuje změknutí jádra v důsledku tepelného šoku a zabraňuje tak katastrofálnímu zhroucení břitu.
Inhibice opotřebení kráteru a tvorby nárůstků na hraně (BUE): Kritická bariéra pro udržení povrchové úpravy stěny otvoru
Při vrtání titanových součástí obvykle kolísavé tolerance a vláknité povrchy otvorů vykazují původ v podobě nárůstků na hraně (BUE). Pod 200násobným zvětšením mikroskopu nástrojaře často najdete materiál obrobku svařený za studena v blízkosti hlavního břitu. Protože se BUE opakovaně tvoří a stříhá během posuvných cyklů, vytrhává karbidová zrna přímo z povrchu a zanechává kráterové opotřebení.
Pro udržení povrchu Ra 0.8 po více než 100 cyklech slouží použití titanových vrtáků s vysokou hustotou jako primární obranná linie. Inertní, ultrahustý povlak snižuje chemickou afinitu s kobaltovou pojivovou fází, čímž zabraňuje mikrosvařování za studena. Udržování ostrých a čistých břitů snižuje tření na bocích a pružný zpětný ráz, čímž chrání konzistenci průměru otvoru.
Mikrohonování a kontrola házivosti: Testování v dílně pro identifikaci nejlepších vrtáků pro obrábění titanu s hlubokými otvory
Mnoho operátorů se domnívá, že řezání gumovitého titanu vyžaduje ostří nabroušené jako žiletka. Výroba hlubokých otvorů však dokazuje, že nepodmíněná, surově broušená hrana selže okamžitě po vstupu do obrobku. Standardně broušené hrany při zvětšení vykazují mikroskopické lomy způsobené broušením, které se odlupují pod axiálním nárazem a způsobují kaskádovité selhání hran.
Naopak, nadměrně velký honovací nástroj promění čisté smykové řezání v destruktivní extruzi, čímž okamžitě zpevní dno otvoru. Během našich rutinních dávkových zkoušek vyhodnocujeme interakci mezi řízenou přípravou hran a dynamickým házením, abychom definovali nejlepší vrtáky pro vrtání titanu. Tato rovnováha určuje, zda vaše nástroje přežijí 5D cykly hlubokého vrtání, nebo se v polovině zlomí.
Řízené honování s 5mikronovou hranou: Proč příliš ostrý nebo příliš tupý břit rychle ničí karbidové vrtáky s vnitřním chlazením
Při konzultaci pro výrobce ortopedických kostních dlah jsme zaznamenali nepravidelnou životnost nástroje, která se nepředvídatelně pohybovala mezi 15 a 20 otvory na vrták. Mikroskopická inspekce opotřebovaných vrtáků odhalila nekontrolovanou přípravu hran: části řezného břitu byly nehonované na téměř nulu mikronů, zatímco jiné oblasti byly agresivně vyleštěny na více než 15 mikronů.
Na surových řezech se v titanu tvářeném za studena okamžitě objevily mikroodštěpky, zatímco v nadměrně honovaných zónách se zvýšil odpor proti řezu a tepelné tření. Přešli jsme na honovací nástroje s rovnoměrnou tloušťkou břitů 5 až 8 mikronů leštěné kapalinou. To poskytlo ideální rovnováhu: dostatečně ostré vrtáky pro smykové odstraňování vrstev tvářených za studena a zároveň posílilo přilnavost povlaku, čímž se zdvojnásobila životnost jejich karbidových vrtáků pro titan.
Testování v reálném provozu s držáky pro tepelné uložení a hydraulickými držáky: Klíč k dlouhé životnosti nástroje díky kontrole radiálního házení (pod 3 mikrony)
Dokonce i optimalizovaná geometrie nástroje selhává, pokud je doprovázena volným upnutím nástroje. Použití standardních kleštin ER na prodlouženém vyložení nástroje často vede k házení přesahujícímu 10 mikronů, což nutí jeden řezný břit přenášet 100 % počátečního zatížení, zatímco druhý tře. Toto silné asymetrické zatížení způsobí během několika sekund rozbití přetíženého okraje.
Abyste mohli plně využít potenciál vysoce výkonného vrtáku pro titan, musí celkové házení vrtáku zůstat striktně v rozmezí 3 mikronů. Pro cykly hlubokých otvorů doporučujeme kombinovat vrtáky s přesnými hydraulickými sklíčidly nebo tepelně izolačními držáky. Vrstvy hydraulického oleje tlumí vysokofrekvenční vibrace a zajišťují, že oba řezné břity sdílejí stejné zatížení třískou v celém řezu.
Pohled výrobce: Jak SAMHO pomáhá dílnám snižovat náklady na otvor
V dílně se striktní zaměření na objednávky nástrojů zkresluje skutečnou ekonomiku obrábění. Skutečná ziskovost závisí na nákladech na otvor – s ohledem na životnost nástroje, provozuschopnost vřetena a míru zmetkovitosti. Houževnatost substrátu, samostředící se hroty, leštěné drážky, nanokompozitní povlaky a příprava hran musí bezproblémově fungovat s tuhostí vřetena a přívodem chladicí kapaliny.
Jako technický tým stojící za výrobcem vrtáků SAMHO nikdy nenutíme k obecným katalogovým řešením pro složité slitiny. Studujeme stabilitu stroje, provozní výkon a velikosti šarží, abychom vyvážili pevnost břitu s životností. Pokud se u titanu neustále potýkáte s lomem nástroje, kuželovitostí otvoru nebo trhlinami v jeho povrchové úpravě, zapomeňte na jednoduchou výměnu nástroje a přehodnoťte své kompletní nastavení.
Snížení míry zmetkovitosti pomocí úpravy geometrie při hromadné výrobě leteckých a kosmických komponentů a lékařských titanových kostních šroubů
Standardní katalogové vrtáky se často potýkají s různými požadavky na letecké závorky a lékařské kostní šrouby TC4 ELI. Tenkostěnné letecké součástky vibrují při těžkých řezech, zatímco miniaturní kostní šrouby vyžadují hlubokou přímost otvoru až do 8D. V obou případech vedou drobné výstupní otřepy nebo trhliny ve vnitřním otvoru k okamžitému zmetku.
Během našich zakázkových broušení upravujeme tloušťku drážky, zúžení a úhly hřbetu karbidových vrtáků pro titan tak, aby přesně odpovídaly fyzické tuhosti součásti. Pokud máte potíže s poměry hloubky otvoru nebo s chvěním u tenkostěnných dílů, zašlete nám výtisky dílů a podrobnosti o upínacím zařízení, aby naši technici mohli nakonfigurovat geometrii drážky na míru.
Pokyny pro parametry řezání pro plánování výroby CNC: Otáčky vřetena, posuv na otáčku a prahové hodnoty pro výměnu nástroje
Vrtání titanu umožňuje prakticky nulovou procesní rezervu: vrtání mimo cílový rozsah způsobuje rychlý tepelný kolaps. Pro Ti-6Al-4V s tlakem řezné kapaliny 30+ barů a házivostí pod 3 mikrony doporučujeme obvodovou rychlost (Vc) 28 až 42 m/min. Udržujte zatížení třísky pevně na hodnotě 0.03 až 0.08 mm/ot. pro prořezání zpevněných zón bez tření.
Nikdy nečekejte, až se s výměnou vrtáku za titanový spustí alarm na monitorech zatížení vřetena. Dodržujte přísný protokol životnosti nástroje: kontrolujte sekundární bok pomocí optické lupy při pevném počtu otvorů a nástroj vytáhněte, jakmile opotřebení boku dosáhne 0.15 mm nebo jakmile se třísky změní ze stříbrošedých na fialové proužky. Pokud zavádíte výrobu v leteckém nebo lékařském průmyslu, kontaktujte nás s vašimi materiálovými specifikacemi, abychom mohli společně porovnat rychlosti a posuvy.






