
Začátkem tohoto roku nás kontaktoval německý výrobce rozdělovačů lékařských kapalin s naléhavým problémem. Jejich výrobní linka obráběla ventilové bloky z litého akrylátu (PMMA) a lékařského polykarbonátu (PC). V okamžiku, kdy vrták prorazil spodní povrch, docházelo k častým hvězdicovým praskáním, což zvýšilo míru zmetkovitosti na více než 18 %. Vedle něj jiný stroj vrtající hluboké díry v delrinu (POM) produkoval dlouhé, vláknité třísky, které se pevně ovíjely kolem stopky nástroje jako cukrová vata. Lokalizované tření rychle způsobilo žloutnutí stěn díry a jejich smrštění mimo toleranci.
Jejich hlavní technik byl frustrovaný. Vytáhli z nářadí univerzální karbidové vrtáky a snížili otáčky vřetena podle manuálu, ale nic nepomohlo. Během let naší podpory nástrojů v amerických i evropských dílnách jsme se s touto chybou setkali opakovaně. Strojníci často aplikují parametry vrtání určené pro hliník nebo nerezovou ocel přímo na polymery. Výsledkem je téměř vždy roztavená pryskyřice, zadřené drážky nebo křehký lom.
Plasty mají špatnou tepelnou vodivost, vysokou tepelnou roztažnost a silnou elastickou zpětnou pružnost (zpětné pružnění). Řešení těchto problémů spočívá ve správné geometrii nástroje se specifickou pryskyřicí. Ať už pracujete s křehkým akrylátem, gumovitým delrinem nebo PC citlivým na napětí, výběr správného vrtáku pro plasty hraje klíčovou roli. Od úpravy úhlu špičky až po zrcadlově leštěné drážky, mikrogeometrie řídí výsledek.
Obsahuje váš kontejner na šrot také drahé plastové díly zničené prasklinou při průjezdu?
Proč standardní kovové spirálové vrtáky selhávají při obrábění plastů? Poučení z kontejneru na šrot
Kdykoli provádíme audit obráběcí haly klienta, naší první zastávkou je násypka na odpad vedle stroje. Pravidelně nacházíme polotovary z plastových plechů vyřazené kvůli roztaveným stěnám otvorů a silnému odštípnutí hran. Když se ptáme obsluhy, co se stalo, typická odpověď zní: „Vytáhli jsme z lůžka ostrý hliníkový vrták; plasty se řežou jako máslo, tak proč to fouká ven zezadu?“
Kovy odvádějí třísky podél smykových rovin, ale polymery vykazují značnou viskoelastickou pružinu a prakticky nulovou tepelnou ztrátu. Vtlačování standardního kovového vrtáku do technických polymerů vytváří agresivní klínování spíše než čisté smykové obrábění. Pokud se potýkáte s prasklými otvory a silnými výstupními otřepy, je nejrychlejším způsobem, jak stabilizovat váš proces, přehodnocení vrtáku pro plasty ve vašem vřetenu.
„Zakousávání“ a praskliny při průlomu: Fatální chyba standardních úhlů sklonu vrtáků při obrábění plastů
Strojníci obrábějící lité akrylátové nebo fenolové desky znají to náhlé „cvaknutí“ těsně ve chvíli, kdy vrták prorazí spodní plochu. Vysokorychlostní záběry, které jsme natočili během návštěvy zákazníka k řešení problémů, odhalily příčinu: standardní vrták s úhlem řezu 118° nebo 135° a vysokým kladným úhlem čela přestane řezat, jakmile klesne axiální odpor. Místo čistého střihu se chová jako vývrtka a agresivně se sama zařezává do zbývající tenké podlahy.
Protože plasty mají nízkou mez kluzu, tato náhlá tažná síla odtrhává nepodloženou spodní vrstvu od dílu. Eliminace tohoto výstupního vylamování vyžaduje úpravu geometrie řezu. Řešíme to přebrušováním vrtáků pro vrtání plastů s neutrálním úhlem stírání 0° až -5° a prodlouženým pilotním hrotem, což zajišťuje, že nástroj projde výstupním otvorem, aniž by vytrhl obrobek.
Základy výběru specializovaného plastového vrtáku: Praktický význam leštění drážek a velkých úhlů hřbetu
Strojníci se nás často ptají, proč specializovaný nástroj překonává standardní spirálový vrták, když oba vypadají pouhým okem identicky. Zásadní rozdíly spočívají uvnitř úžlabí drážky a podél sekundárních úhlů podbroušení. Plasty se při absorpci řezného tepla rychle roztahují, což způsobuje zmenšení průměru otvoru a pevné sevření těla vrtáku během řezu.
Pokud je povrch drážky drsný, třísky nabité statickou elektřinou se okamžitě zablokují a svaří uvnitř drážky. Profily našich plastových vrtáků brousíme zrcadlově leštěnými drážkami (Ra ≤ 0.1 μm) a zvýšeným radiálním zpětným kuželem. Tato geometrie minimalizuje kontakt mezi okrajem nástroje a hotovým otvorem, což umožňuje čisté vymrštění třísek bez vzniku tepelného tření.
Běžné dílenské mylné představy: Proč vysoké rychlosti a pomalé posuvy ve skutečnosti urychlují přilnavost třísek a tavení materiálu?
Když stěny otvoru zbarví do mléka nebo se začnou tavit, první reakcí obsluhy je obvykle snížení rychlosti posuvu, aby se díl „zjemnil“. Tato úprava téměř vždy problém zhorší. Technické plasty vedou teplo zlomkem rychlosti hliníku, což znamená, že tepelná energie se nemůže rozptýlit do jádra suroviny.
Vysoké otáčky vřetena spolu s nízkým posuvem nutí břit třít se o materiál, místo aby se do něj zakousl. Nástroj v podstatě funguje jako topný článek, který pokrýva hrany drážky plastifikovanými třískami. Přechod na specializovaný vrták na plastové řezání při zachování zdravého množství třísek nutí třísky odvádět teplo, čímž se udržuje jak nástroj, tak i hotový otvor chladné.
Jaký typ vrtáku do plastu byste si měli vybrat? Shoda geometrie nástroje se třemi hlavními pryskyřicemi
Strojníci často používají stejný vrták pro nylon a litý akrylát, jen aby nakonec skončili s rozdrcenými otvory nebo prasklými díly. Technické polymery mají při zatížení velmi odlišné molekulární struktury a tepelné vlastnosti. Žádná běžně dostupná fréza není vhodná pro všechny plastové materiály. Porovnání houževnatého, pružného delrinu s akrylátem citlivým na vruby ukazuje, že jejich požadavky na geometrii břitu jsou naprosto opačné.
Při hodnocení výrobních linek začínáme bodem skelného přechodu a mírou tepelné roztažnosti pryskyřice. Určení typu vrtáku pro plasty, který poskytuje nejlepší rovnováhu mezi povrchovou úpravou a životností nástroje, vyžaduje sladění úhlu špičky, úhlu čela a objemu drážky s plastem. Ladění těchto parametrů s pryskyřicí je jediný spolehlivý způsob, jak eliminovat rozměrový drift.
Vysoce lesklé vrtání bez trhlin do akrylu (PMMA): Pracní testy specializovaných vrtáků s ostrým hrotem 60°–90°
Vrtání akrylátu prověří vaše nervy během vstupu a průrazu. Standardní kovové vrtací hroty s úhlem 118° vyvíjejí při vstupu vysoký radiální tlak, což vytváří pavučinové trhliny kolem okraje otvoru. V jednom projektu, kde se vyráběly průhledné akustické kryty, klient potřeboval průhledné otvory bez trhlin. Standardní tupé hroty jsme nahradili strmými, ostrými profily hrotů, které se do pryskyřice zařezávají jako skalpel.
Praktická data ukazují, že použití speciálního vrtáku na plasty s hroty 60° až 90° a leštěnými drážkami drasticky snižuje vstupní tlak. Tato geometrie uvolňuje tahové napětí na výstupu a zabraňuje odštípnutí spodní hrany. Mějte na paměti, že ostré hroty snižují pevnost jádra hrany. Pokud je tuhost upínacího přípravku nepatrná, vrták se může vychylovat, proto upravte úhel hrotu podle tloušťky plechu.
Řízení rozměrového odpružení POM a kontroly utváření třísek: Vysokokapacitní dvoubřitý plastový vrták
Delrin řeže hladce s nízkým odporem, ale přináší to dva problémy v dílně: silnou elastickou paměť a nepřetržité třísky. U těles lékařských ventilů jsme viděli otvory, které prošly kontrolou hned po vyjmutí ze stroje a po ochlazení se smrštily o 0.02 mm. Ještě horší je, že dlouhé vláknité třísky, které se nekroutí, se mohou namotat kolem držáku nástroje a zastavit řez.
Aby se tomu zabránilo, nástroje vyžadují hluboké, leštěné drážky s velkorysým zpětným kuželem. Při výběru vrtáku do plastů v Delrinu specifikujeme zvětšený sekundární podbroušení, abychom zabránili smršťování otvoru a zadření nástroje. Široké drážky poskytují prostor pro rozpínání souvislých třísek, zatímco vyšší rychlosti posuvu nutí třísky se čistě zkroutit, což zabraňuje vzniku rýh v otvoru a tepelnému zabarvení.
Prevence praskání z vnitřního napětí v PC: Ověření vstupní stability vrtáků s malými negativními úhly sklonu
Polykarbonát je dostatečně pevný pro bezpečnostní štíty, ale vrtání agresivními, ostrými nástroji způsobuje skryté poškození. PC je náchylný ke zbytkovému tepelnému namáhání z řezného tření. Otvory, které na stole vypadají čisté, mohou po utažení spojovacích prvků nebo jejich vystavení rozpouštědlům prasknout po obvodu. K tomu dochází proto, že kladné úhly sklonu trhají polymerní řetězce při vstupu.
Naše terénní testy dokazují, že použití specializovaných vrtáků pro vrtání plastů s mírně negativním úhlem sklonu (-2° až -5°) poskytuje mnohem lepší stabilitu procesu. Tato geometrie spíše škrábe než zařezává, čímž vyrovnává vnitřní špičková napětí. V kombinaci s neustálým prouděním studeného vzduchu odvádějícím teplo z řezu tento profil břitu udržuje kruhovitost otvoru a zabraňuje skrytému praskání.
Hodnocení dávkového CNC obrábění: Výběr nejlepšího vrtáku pro linky na výrobu plastů
Přechod od prototypů k dlouhým výrobním sériím mění cíl od pouhého vytvoření otvoru k řízení doby cyklu a opotřebení nástrojů. Operátoři na soustruzích švýcarského typu se mnohem více obávají prostojů z důvodu výměny nástrojů a hnízd třísek než náhlých zlomů. Protože se plasty vlivem tepla rychle roztahují, vyžaduje dodržování tolerancí na úrovni mikronů u tisíců dílů disciplinovanou strategii obrábění nástrojů.
Při stavbě kompletních sestav považujeme tuhost substrátu, povrchovou úpravu drážky a poměr hloubky otvoru k průměru za jeden dynamický systém. Neexistuje jeden univerzální nejlepší vrták pro plasty; skutečný výkon vychází z vyvážení odvádění třísek, tepelného nárůstu a doby cyklu. Pochopení těchto kompromisů ve velkoobjemové výrobě je klíčem k udržení efektivního provozu vašich obráběcích center.
Celokarbid vs. rychlořezná ocel (HSS): Porovnání životnosti nástroje a konzistence průměru otvoru ve vysokorychlostních západních výrobních linkách
Kupující se často ptají: pokud jsou plasty relativně měkké, proč utrácet více za karbid než za standardní HSS? V projektu automobilové elektroniky s použitím nehořlavých plastů se nástroje z HSS otupily po zhruba 1,200 otvorech; sekundární opotřebení okrajů způsobilo poddimenzované otvory. Mezitím mikrozrnné vrtáky z celokarbidového vlákna udržely přesné rozměrové tolerance po dobu 20 000 nepřetržitých cyklů.
Vysoký modul pružnosti karbidu minimalizuje průhyb nástroje a chvění při zvýšených posuvech. U starších strojů s házivostí vřetena nad 0.015 mm nebo se slabým upnutím jsou však kobaltové HSS vrtáky pro vrtání plastů často tolerantnější. Křehké karbidové vrtáky pracující ve volném uložení se budou podél břitu odlamovat v důsledku nerovnoměrného zatížení.
Jednobřité vrtáky do O-drážky vs. specializované dvoubřité vrtáky do plastu: Výběrový zlom pro děrování tenkých plechů a obrábění hlubokých otvorů tlustých plechů
Volba správného typu drážky přímo ovlivňuje míru zmetkovitosti. Při vrtání plechů o tloušťce 2 mm až 3 mm na frézkách mohou standardní dvoubřité vrtačky zvedat obrobek, což vede k vibracím, nekruhovým otvorům a laločkům ve tvaru čtyřlístku. U tenkých materiálů řeže nástroj s jednou drážkou ve tvaru O s nižší axiální silou. Jeho široký, otevřený kanál okamžitě odvádí třísky a udržuje řez chladný a rovný.
Jakmile se hloubka otvoru posune za rozměry plechu do tlustých plechů, nástroje s jednou drážkou se posunou, protože jim chybí vyvážená obvodová opora. Pro práci s tlustými plechy přejděte na vyvážený plastový vrták s dvojitými břity. Symetrické dvojité drážky neutralizují boční řezné zatížení a zachovávají přímost otvoru, zatímco dvojité kanály rozdělují objem třísek, takže utlačovaný odpad nepraská součást.
Praktický odvod třísek pro slepé a hluboké díry: Parametry pro odvádění třísek a odtahování ověřené pro hloubky díry přesahující 5D
V hloubkách nad 5D je odstraňování třísek ze slepých otvorů kritické. Bez proudění vzduchu ve spodní části se nahromaděné třísky rychle zahřívají třením a případná roztavená pryskyřice svaří frézu uvnitř součásti. Vrtání slepých otvorů 8D v polovodičových zásobníkech pomocí standardních pevných cyklů G83 často zanechává na stěnách otvorů prstencové škrábance v důsledku zachycených nečistot.
Při osazení vrtáku pro plasty v hlubokých slepých otvorech používáme postupné hluboké vrtání. Při prvním zapichování vrtáme 2D až 3D a poté s postupným snižováním hloubky na jeden zápich snižujeme hloubku až na 0.8D. Při každém cyklu zápichu vrták zcela vysuňte z otvoru a před opětovným zapichováním profoukněte drážky proudem vzduchu. Tím se zabrání opětovnému vniknutí třísek do otvoru a předejde se hromadění tepla.
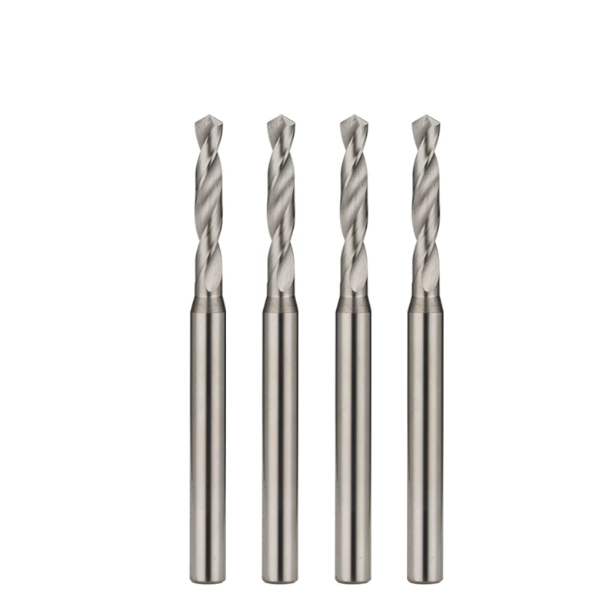
Překonávání úzkých míst v obrábění nad rámec standardních nástrojů: Reálné případy použití zakázkových vrtáků SAMHO
Pokud výkresy součástí vyžadují složité příčné otvory nebo hluboké vnitřní dutiny, standardní katalogové nástroje narazí na nedostatek znalostí o seřizování. Strojníci nás nekontaktují z důvodu nedostatku znalostí o seřizování, ale proto, že katalogové vrtáky nedokážou udržet soustřednost otvorů, povrchovou úpravu nebo doby cyklu. Skládání více nástrojů pro stupňovité otvory vede ke shlukování tolerancí a zanechává stopy po prodlevách, což často způsobuje, že lékařské nebo kapalinové rozdělovače neprojdou tlakovými zkouškami těsnosti.
Výroba nástrojů na zakázku nikdy není o předvádění se; je to racionální reakce na vážná úzká hrdla ve výrobní hale. Když standardní nástroje opakovaně způsobují zmetky u mikro-zahloubení nebo abrazivních skleněných výplní, zakázkové vrtáky SAMHO tuto situaci prolomí. Díky konstrukci zakázkových kuželů mřížek, specializovaným podbrouskům a mikrogeometrii vyladěné na tuhost vašeho vřetena eliminujeme problematická místa, která standardní nástroje vytvářejí ve vysoce výkonných polymerech.
Případová studie 1: Vícevrstvé protínající se otvory v lékařských rozdělovačích – odstranění škrábanců a bělení
Při odstraňování problémů s testovacími řezy pro zákazníka, který se zabývá in vitro diagnostikou (IVD), jsme řešili odolnou vadu: křížově vrtané kanály protínající se pod složenými úhly uvnitř ventilových bloků z čirého PMMA a polysulfonu. Dílna používala dva standardní vrtáky s dlouhými drážkami, které vstupovaly z různých rovin. V místě průniku vylamování způsobila náhlá ztráta symetrie řezu vychýlení nástroje, což zanechalo radiální stopy chvění a vnitřní vybělení, které vytvářelo mrtvé zóny turbulentního proudění.
Standardní dvoubřité vrtáky se při asymetrických, přerušovaných řezech jednoduše ohýbají. Abychom tento problém vyřešili, vyvinuli jsme pro danou aplikaci specifické vrtáky SAMHO na zakázku s dvojitými vodicími fazetkami a progresivním axiálním kuželem můstku. Sekundární fazetky podpírají frézu při jejím zařezávání do příčného otvoru a zcela ruší radiální vychýlení. Výsledkem jsou transparentní, bezškrábané průseky, které snadno projdou laserovou kontrolou kapalin.
Případová studie 2: Mikrootvory a stupňovité zahloubení v automobilových konektorech – integrované nástroje zkracují dobu cyklu o 40 %
Při velkoobjemové výrobě automobilových konektorů se pouzdra často vyznačují desítkami hustých konektorových zásuvek, které vyžadují přesný schod s plochým dnem a vstupní zkosení. Dodavatel Tier-1 používal čtyřstupňový postup: navrtání, vrtání, frézování s plochým dnem a odjehlení. Výměny nástrojů spotřebovávaly drahocenný čas vřetena a házení držáků mezi nástroji často narušovalo přesnost schodového soustředění.
V nastaveních citlivých na cyklus je kombinování operací jedinou schůdnou cestou vpřed. Vyvinuli jsme celokarbidový, vícestupňový plastový vrták, který integruje pilotní otvor, ploché zahloubení a zkosení 30° do jednoho tělesa nástroje. Pro jejich pryskyřici PBT-GF jsme přímo do průměrů stupňů zabudovali odsazení smrštění. Nástroj vytváří všechny tři prvky jedním zapichováním, čímž eliminuje chyby házení a zkracuje dobu obráběcího cyklu o 40 %.
Strategie specializované úpravy nástrojů: Broušení zakázkové geometrie pro vysoce abrazivní sklolaminátové plasty (GF-Plastics)
Strojníci často předpokládají, že plasty jsou na nástroje měkké, dokud nepoužijí PEEK nebo PA66 plněné 30 % až 50 % nasekaných skleněných vláken. Tyto strukturální kompozity fungují jako miniaturní brusné kotouče zabudované do pryskyřičné matrice. Standardní karbidové vrtáky po několika stech záběrech rychle vytvářejí silné opotřebení v podobě kráterů na bocích. Vrt se rychle smršťuje a nahromaděné tření spaluje stěny otvoru.
Ostří břitů ostré jako břitva se odlamuje pod abrazivním nárazem skleněných vláken. Pro tyto abrazivní aplikace má náš vrták na plasty na zakázku zesílenou, honovanou negativní úpravu břitu, která rozptyluje rázové zatížení. Nástroj povrchově upravujeme ultra hladkým povlakem DLC bez vodíku. I když se řezný přítlak mírně zvyšuje, nástroj si udržuje přesné tolerance otvorů napříč dlouhými sériemi bez rozměrového kolapsu.
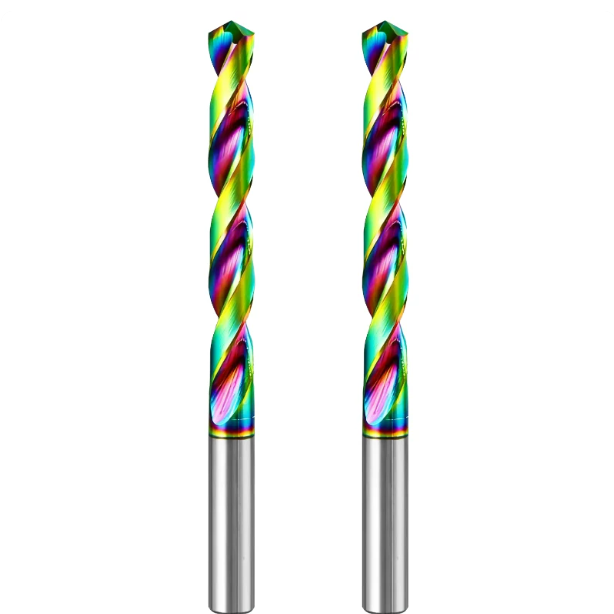
Nejlepší provozní postupy na místě pro prodloužení životnosti vrtáků do plastů a zajištění konečné úpravy stěny otvoru
I zakázkový vrták s bezchybnou mikrogeometrií selže, pokud se ignoruje prostředí vřetena. Vysoce výkonné plasty jsou hypercitlivé na řezné teploty. I mírný teplotní nárůst v řezu posouvá mechanickou mez kluzu pryskyřice a nerovnoměrně uvolňuje vnitřní pnutí. Životnost nástroje a povrchová úprava otvoru přímo závisí na mikroklimatu vytvořeném na rozhraní nástroje a obrobku.
Dosažení dlouhé životnosti nástroje a čistého povrchu vrtáku do plastů závisí na dvou provozních postupech: okamžitém odvodu tepla a usnadnění řezu v zóně průniku. Řízení teploty a výstupního tlaku chrání plast před mikropraskáním a udržuje rozměrovou přesnost.
Vírové trubice a chlazení vzduchem vs. kapalné chladivo: Praktické poznatky o prevenci chemického praskání v důsledku napětí
Polévání plastů standardním vodou rozpustným olejovým chladivem je častou chybou na podlahách pro obrábění kovů. Pryskyřice jako PC, PMMA a polysulfon jsou náchylné k chemickému praskání pod napětím, pokud jsou vystaveny syntetickým přísadám a minerálním olejům. Zbytky chladicí kapaliny zachycené v hlubokých slepých otvorech napadají polymerní matrici, zatímco mokré, lepkavé plastové třísky se shlukují a ucpávají drážky.
Doporučujeme nahradit kapalnou chladicí kapalinu suchou vírovou trubicí studeného vzduchu namířenou přímo na drážky nástroje. Pokud obrábíte optické součástky citlivé na pnutí, umístění studeného vzduchu pod úhlem 30° udržuje řezné teploty hluboko pod bodem skelného přechodu. Vysokorychlostní proud také odstraňuje třísky z vrtáků pro vrtání plastů, čímž udržuje drážky čisté bez chemické kontaminace nebo špinavých odmašťovacích lázní.
Řízení otřepů na výstupu z otvoru a lemování: Eliminace ručního odstraňování otřepů díky optimalizovaným rychlostem posuvu při průrazu
Jen málokterá operace plýtvá více prací než dělníci sedící u stolů a škrábající výstupní otřepy odhrotovacími čepelemi. K tomuto vytlačování dochází, protože neodříznutá plastová vrstva ztrácí strukturální tuhost těsně před průrazem. Axiální tlak vrtáku ohýbá zbývající pryskyřici směrem ven do přírubového límce, místo aby ji čistě stříhal. Udržování konstantní rychlosti posuvu po celou dobu zaručuje natržení výstupních hran.
Programování segmentovaného průlomového posuvu tento problém okamžitě řeší. Pokud vrtáte průchozí otvory, které vytlačují nerovné otřepy, snižte rychlost posuvu o 40 % až 60 % v průběhu posledních 0.5 mm až 1.0 mm zdvihu. Spárování tohoto naprogramovaného poklesu s nejlepším vrtákem na plasty umožňuje, aby vnější rohy čistě stříhaly spodní hranu bez průhybu, čímž se zcela eliminuje sekundární odstraňování otřepů.
Pokud se u vašich současných polymerních zakázek potýkáte s roztavenými stěnami otvorů, hlubokým odlupováním otvorů nebo přepálením výstupních otvorů, můžete nás kontaktovat s výtisky dílů, specifikacemi pryskyřice nebo fotografiemi vašich aktuálních třísek. Společná kontrola skutečných parametrů obrábění vám pomůže dostat výrobu zpět do správných kolejí mnohem rychleji než ojedinělým pokusem a omylem.






