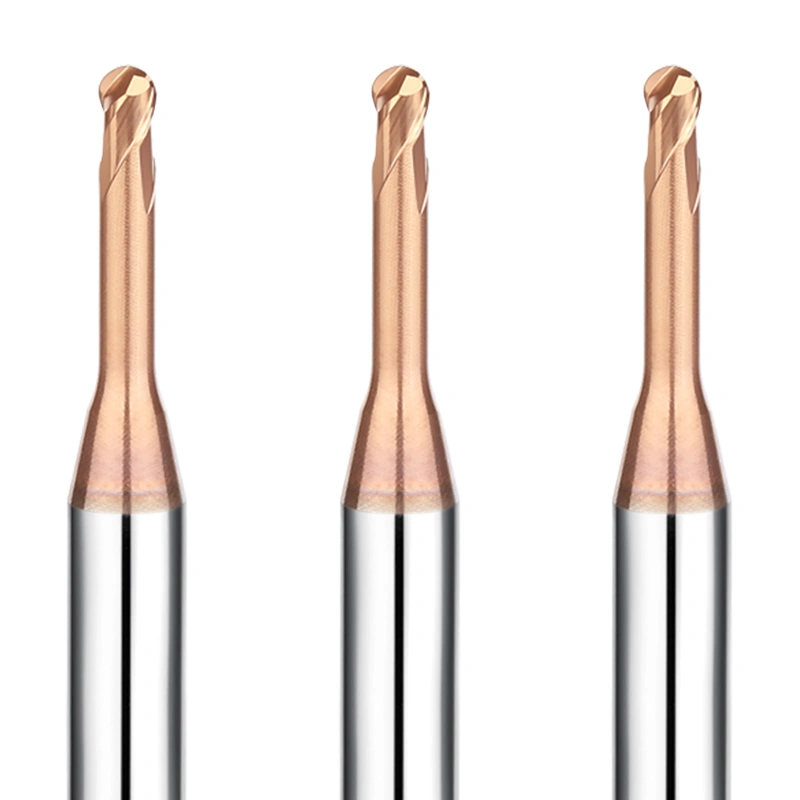
hrc65 pinnfräsar 2-skärig långhalsad kulspetsfräs
Vid bearbetning av härdade formstål har standardverktyg ofta problem med räckvidd och vibrationer. SAMHO HRC65 Long Neck-serien (Φ0.2–2 mm) är speciellt utformad för att
Hem » Kulspetsfräs » Sida 2

Vid bearbetning av härdade formstål har standardverktyg ofta problem med räckvidd och vibrationer. SAMHO HRC65 Long Neck-serien (Φ0.2–2 mm) är speciellt utformad för att

Vid högprecisionstillverkning av gjutformar och matriser saknar standardverktyg ofta den räckvidd som krävs för komplexa geometrier. SAMHO HRC55 2-skärig långhalsserien är precisionsslipad
SAMHOs högprecisions-rondellfräsar är premiumskärverktyg speciellt utvecklade för de mest krävande 3D-profileringsapplikationerna. Med en bearbetningsnoggrannhet på upp till 0.001 mm är dessa verktyg den perfekta lösningen för komplexa krökta ytor, precisionsformhåligheter och tillverkning av komponenter med hög finish. Genom att kombinera optimerade sfäriska skäreggar med avancerade hårdmetallsubstrat säkerställer SAMHO enhetliga skärkrafter, minimal vibration och en överlägsen ytprofil över ett brett spektrum av industriella material.
Jämn, kraftsnål bearbetning: Den noggrant konstruerade halvklotformade "kulnos"-designen säkerställer konsekventa kontaktpunkter vid fleraxlig fräsning. Detta minimerar skärmotstånd och harmoniska vibrationer, vilket resulterar i exceptionellt låg ytjämnhet och perfekt dimensionell konsistens vid 3D-finbearbetning.
Strikt tolerans för gjutform och stans: Varje SAMHO-kulfräs genomgår rigorös 5-axlig CNC-slipning och 100 % optisk inspektion. Vi kontrollerar radietoleransen och sfäriciteten inom 0.005 mm , vilket säkerställer sömlös blandning mellan skärpassen och minskar behovet av manuell polering.
Termisk stabilitet och slitageskydd: Vår egenutvecklade beläggningsmatris – från HG AlTiSi+N (3700 HV) för oxidationsbeständighet vid hög värme till HD Nano Diamond (10000 HV) för slipande grafit – ger ett termiskt skydd som förlänger verktygens livslängd med 20–30 % under längre höghastighetskörningar.
| Beläggningsnamn | HG | HT | HB | HD |
|---|---|---|---|---|
| Sammansättning | AlTiSi+N | AlTiSi+N | AlTiCr+N | Nano-diamant |
| Färg | Bronze | Bronze | Mörkgrå | Mörkgrå |
| Hårdhet (HV) | 3700 | 3500 | 3500 | 10000 |
| VIKTIGA FUNKTIONER | Ultrahög hårdhet, utmärkt oxidationsbeständighet, hög densitet | Ultrahög hårdhet, utmärkt oxidationsbeständighet, hög densitet | Ultralåg oxidation, låg friktion | Ultrahög slitstyrka |
| Friktionskoefficient | 0.40 | 0.36 | 0.30 | |
| Oxidationsstarttemperatur (°C) | 1300 | 1200 | 1100 | 600 |
| Beläggningstjocklek (μm) | 2-4 | 2-4 | 2-4 | 6-10 |
Härdade stålserier (HRC55/HRC65): Optimerade för förhärdade och kylda formstål. Finns i standard- och långhalsversioner för djupgående profilering.
Aluminium- och kopparserien (DLC-belagd): Har ultraskarpa kanter och spegelpolerade spår för att förhindra materialvidhäftning i duktila icke-järnmetaller.
Volframkopparserien: Specialiserad geometri för att hantera den unika abrasiva-duktila kompositkaraktären hos W-Cu-elektroder.
Grafit- och keramikserien: Diamantbelagda lösningar utformade för att motstå "sandpapperseffekten" från slipande icke-metalliska material.
A: Kulfräsar är konstruerade för 3D-konturering . Till skillnad från plana fräsar som lämnar steg på böjda ytor, möjliggör den sfäriska spetsen smidiga övergångar på 3D-geometrier, vilket gör dem viktiga för formar, matriser och aerodynamiska delar.
A: ”Stepover” är avståndet mellan intilliggande verktygspassager. Ett mindre stepover minskar ”scalp height” (de små åsarna mellan passeringarna), vilket resulterar i en mycket finare ytfinish. För högprecisionsdetaljer är ett stepover på 5 % till 10 % av verktygsdiametern vanligt.
A: Använd långhalsade versioner när du behöver bearbeta djupa håligheter eller smala ribbor där ett standardskaft skulle komma i kontakt med arbetsstycket. Vår långhalsade design har en förstärkt avsmalnande hals för att minimera nedböjning och vibrationer.
A: En 2-skärig design är branschstandarden för kulfräsning eftersom den ger mer spånutrymme, vilket är avgörande för kulspetsens mittskärande funktion. Den möjliggör också djupare snitt i mjukare material.
A: Vibrationer orsakas vanligtvis av för stor verktygsräckvidd eller felaktiga spindelhastigheter. För att stoppa dem, försök att minska verktygsöverhänget med hjälp av en variabel spiraldesign eller öka spindelhastigheten samtidigt som matningen per tand minskas.
A: Ja. Vår HRC65-serie är specifikt konstruerad med submikronhårdmetall och HG/HT-beläggningar för att bibehålla eggintegriteten vid bearbetning av ultrahårda kylda stål.
A: Vi använder avancerad 5-axlig CNC-slipteknik och verifierar varje verktyg med högupplösta lasermätsystem. Den faktiska R-noggrannheten anges ofta på produktförpackningen för högprecisionsinställningar.
A: DLC (Diamond-Like Carbon) har en extremt låg friktionskoefficient och fungerar som ett "non-stick"-lager. Detta förhindrar att mjuka metaller som koppar svetsas fast i verktygsspetsen, vilket säkerställer att den sfäriska profilen förblir ren och exakt.
A: Höghastighets 3D-fräsning är känslig för "kast". En snäv skafttolerans säkerställer att verktyget är perfekt centrerat i hållaren, vilket förhindrar ojämnt slitage på spåren och säkerställer att kulnosen roterar på en rätt axel.
A: Ja. Vi erbjuder OEM-anpassning för icke-standardiserade radier (t.ex. R0.15, R0.35) och specialiserade halslängder för att passa de unika kraven inom medicinsk, dental och elektronisk mikrobearbetning.
Från HRC70 superhårda gängfräsar till diamantbelagda grafitskärare, få tillgång till vår kompletta tekniska katalog med detaljerade mått och applikationstabeller.
Fyll i formuläret nedan för att få SAMHOs kompletta produktkatalog.