

Úprimne povedané, vždy, keď sa rozprávam so skúsenými veteránmi obrábania v USA alebo Európe – ľuďmi, ktorí sa v tomto odvetví pohybujú už tridsať rokov – otázka, ktorú dostávam, sa netýka ceny. Zvyčajne znie: „Keď režem oceľ na formy HRC65, prežije hrot vášho nástroja tú kritickú prvú hodinu?“
Ako inžinier, ktorý strávil 15 rokov obrábaním zubov v dielni predtým, ako viedol technický kontakt pre výrobcu karbidových fréz, chápem tento skepticizmus. Dôvera v tomto odvetví sa získava v mikrónoch a minútach, nie v marketingových brožúrach.
Len minulý mesiac sme prijali urgentný hovor od klienta z Detroitu. Používali „známu“ značku na dokončenie sady presných foriem na tlakové liatie. Počas posledného prechodu nástroj stratil svoju tvrdosť za tepla. Výsledné mikroodštiepenie spôsobilo poškodenie obrobku v hodnote desiatok tisíc dolárov. Nešlo len o peniaze, ale aj o katastrofálny dopad na ich dodací harmonogram.
V každom projekte vidíme to isté: dielne majú skvelé stroje, ale chýbajú im výrobcovia fréz, ktorí by rozumeli „prečo“ sa skrýva za geometriou. Nebrúsime len karbid do určitého tvaru. Používame ultrajemný substrát s hrúbkou 0.2 μm a po nanesení povlaku presne riadené honovanie kvapalinou. To zaisťuje, že každá fréza HRC65, ktorú dodávame, si zachováva konzistenciu ostria s presnosťou do 3 mikrónov.
Nie sme tu preto, aby sme boli „lacnou alternatívou“. Využívame milióny údajov z reálnych testov na riešenie problémov, ktoré nenájdete v štandardnom katalógu – ako sú harmonické vibrácie a odvádzanie triesok pri extrémnej tvrdosti. Koniec koncov, sme v tom všetci spolu. Nikto nechce stáť pri stroji o 3:00 ráno, pretože zlyhal rohový polomer.
Takže okrem ceny, aký je technický „tromf“, ktorý umožňuje špičkovým čínskym nástrojom obstáť v západných dielňach?
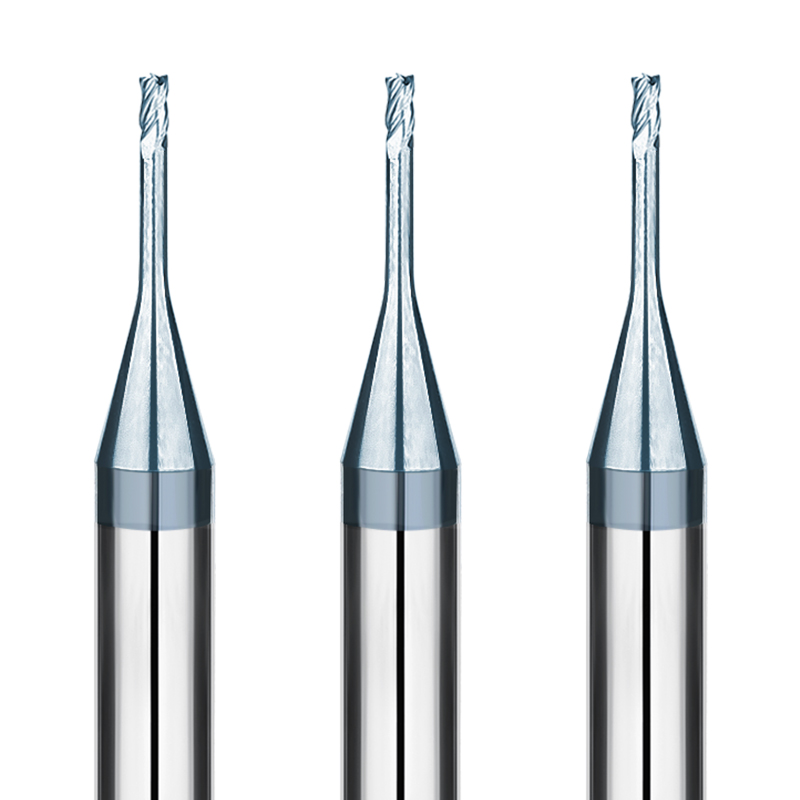
Skutočný príbeh našej dlhodobej spolupráce s čínskymi výrobcami karbidových fréz
Za posledné desaťročie sa naša práca vyvinula od štandardnej ocele s tvrdosťou 45# až po letecké komponenty a formy s tvrdosťou presahujúcou HRC60. Spočiatku bol náš postoj k domácim výrobcom karbidových fréz opatrný. Naše prvé spolupráce boli „vynútenými experimentmi“, pretože veľké západné značky nedokázali držať krok s našimi dodacími lehotami. Ale v tomto náročnom prostredí sme objavili niečo kritické: obrovskú rýchlosť iterácií.
Uvedomili sme si, že nekupujeme len nástroje; vytvárame databázu z reálneho sveta. Ak by sme zaznamenali abnormálne zaťaženie vretena alebo zvláštnu textúru povrchu, mohli by sme sa priamo obrátiť na technický tím továrne. Mohli upraviť geometriu utvárača triesok a mať riešenie do 24 hodín. Táto reakcia zmenila celý náš pohľad na dodávateľský reťazec. Už to nie je vzťah medzi kupujúcim a predávajúcim; je to integrované technické partnerstvo.
Skutočné problémy západných klientov pri obrábaní kalenej ocele frézami
Pre klientov B2B v Severnej Amerike nie je najväčším problémom cena nástroja – je to nepredvídateľnosť. Pri použití fréz na kalenú oceľ pri frézovaní hlbokých dutín je tepelná únava nepriateľom. Ak sa táto hrana odštiepi, dutina formy, ktorá má vyššiu hodnotu ako samotný stroj, sa môže v priebehu niekoľkých sekúnd zničiť. Toto prostredie „nulovej tolerancie“ si vyžaduje nástroje s výnimočnou tvrdosťou za tepla a rázovou húževnatosťou. To nie sú len čísla v technickom liste; to je rozdiel medzi hotovým dielom a kopou šrotu.
Ďalšou častou sťažnosťou je „priehyb nástroja“. Ak je tuhosť jadra počas bočného alebo zapichovacieho frézovania tvrdých materiálov nízka, odchýlka len niekoľkých mikrónov zničí vašu presnosť. Stále počúvame: „Nástroj fungoval v laboratóriu, ale v dielni zlyhal.“ Reálne dielne sú plné vibrácií a nerovnomerného chladenia. Naším primárnym zameraním je preklenutie tejto priepasti medzi laboratórnymi údajmi a realitou v dielni.
Prečo sme sa začali zameriavať na výrobcov karbidových fréz
Sústredili sme svoje zdroje na popredných výrobcov karbidových fréz, ktorí ovládajú materiálovú vedu. Pri frézovaní tvrdých materiálov je veľkosť zrna všetkým. Počas našich auditov tovární sme hľadali výrobcov, ktorí dodržiavajú tolerancie 0.003 mm a výrazne investujú do surovín a dynamického vyváženia. Túto posadnutú pozornosť venovanú detailom požadujeme aj od našej vlastnej výroby.
Ďalším faktorom je flexibilita. Pri rezaní HRC65 vám štandardný bežne dostupný nástroj zvyčajne poskytuje iba 70 % potenciálnej účinnosti. Spoluprácou so špecializovaným výrobcom karbidových fréz vieme nástroj „ušiť na mieru“. Môžeme doladiť variabilnú špirálu na 4-drážkovej konštrukcii tak, aby zodpovedala špecifickej tuhosti stroja klienta. Takto si udržíte vysokú mieru výťažnosti na konkurenčnom trhu.
Od prototypov k hromadnej výrobe: Skutočné rozdiely v stabilite medzi výrobcami fréz
Všetci sme to videli: vzorky fungujú skvele, ale hromadná objednávka je nočná mora. Pre profesionálneho výrobcu karbidových fréz nie je skutočným „zámerom“ výroba jedného skvelého nástroja – je to výroba 1,000. nástroja identického s prvým. Táto stabilita pochádza z prísnej kontroly teploty brúsnej kvapaliny, frekvencie orovnávania kotúčov a tlaku v peci.
Keď kontrolujeme továreň, skúmame ich automatizované kompenzačné systémy. Ak sa pri hromadnej výrobe stále spoliehajú na manuálne namátkové kontroly, nakoniec na trhu s kalenou oceľou zlyhajú. Výnimočný partner štruktúruje dáta v každej fáze. Táto opakovateľná konzistentnosť je dôvodom, prečo môžeme s istotou zaručiť kvalitu našim západným klientom.
Premýšľali ste niekedy nad tým, koľko zložitých detailov brúsenia sa skrýva pod nástrojom, ktorý beží 100 hodín bez žíhania? Odpoveď sa zvyčajne nachádza v konzistentnosti výrobného procesu.
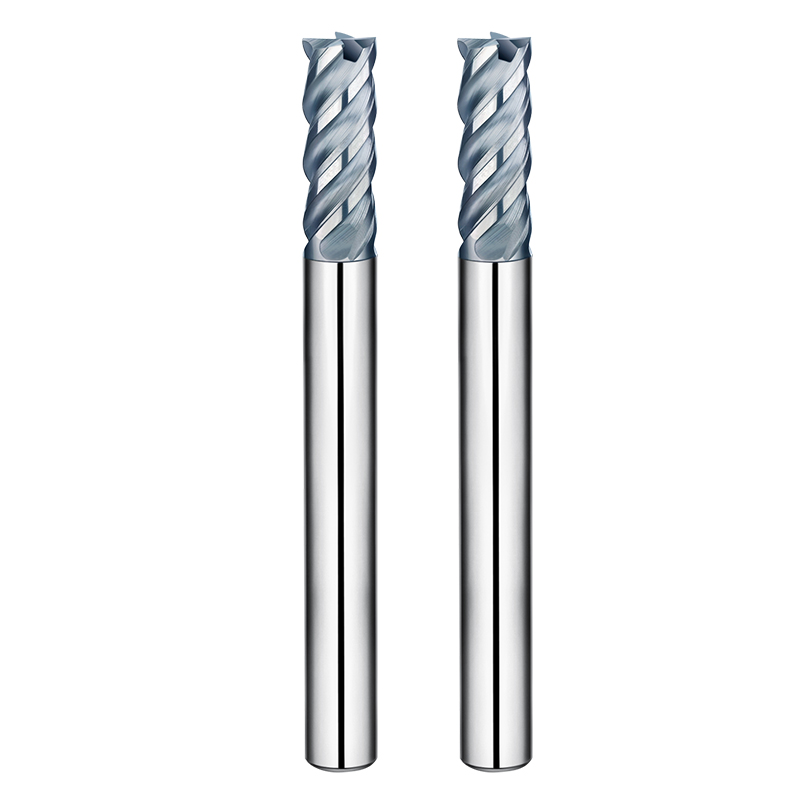
Naše kritériá pre výber výrobcov karbidových fréz na obrábanie HRC65
Pri tvrdom frézovaní dokážu mnohí vybrúsiť nástroj tak, aby bol „agresívny“, ale len veľmi málo z nich ho dokáže vyrobiť „stabilného“. Keď pracujete s HRC65 – materiálmi na absolútnej hranici obrobiteľnosti – veľkosť továrne nezáleží. Dôležité je, ako výrobca zvládne mikroštruktúru substrátu. Auditovali sme nespočetné množstvo zariadení; tie elitné implementujú úplnú kontrolu nad veľkosťou zŕn. Pre tieto aplikácie nariaďujeme veľkosť zŕn karbidu medzi 0.2 μm a 0.4 μm. Táto ultrajemná štruktúra je jediný spôsob, ako udržať vysokú tvrdosť bez straty lomovej húževnatosti.
Následné spracovanie je našou druhou neoddiskutovateľnou požiadavkou. Špičkový výrobca karbidových fréz používa dôkladnú pasiváciu a leštenie pred a po povlakovaní. Väčšina predčasného odštiepenia hrán začína na mikroskopických zúbkoch alebo v dôsledku nadmerného vnútorného napätia v povlaku. Požadujeme údaje o príprave hrán pri 500-násobnom zväčšení. Ak hrana nemá zrkadlový povrch a povlak neprejde testom poškriabania, nedostaneme sa na náš zoznam dodávateľov.
Problémy s lámaním nástrojov pri výrobe ocele pre formy (HRC58 – HRC65)
Pri dokončovaní alebo začisťovaní rohov nie je „tichým zabijakom“ postupné opotrebovanie – je to náhle, katastrofické zlyhanie. To je nočná mora pri práci s hlbokými dutinami a vysokými pomermi L/D. Aj malý zásah do odvádzania triesok spôsobí okamžitý nárast teploty, čo spôsobí žíhanie nástroja alebo jeho zlomenie. Naučili sme sa to tvrdo na nástroji na lisovanie za studena: mierne stiesnená konštrukcia drážky spôsobila „sekundárne zvarenie triesok“. Triesky sa pod teplom privarili späť na nástroj a zničili obrobok v hodnote šesťcifernej sumy.
Tieto poruchy zvyčajne poukazujú na chybnú rovnováhu medzi uhlom čela a hrúbkou jadra. Nadmerná hrúbka jadra poskytuje tuhosť, ale obmedzuje priestor pre triesky. Príliš pozitívny uhol čela spôsobuje, že hrana je príliš slabá pre nárazy HRC60+. V reálnom svete musíte pred stlačením tlačidla „Spustiť cyklus“ vopred vypočítať odolnosť voči tepelným šokom.
Reálna pevnosť reznej hrany u rôznych výrobcov karbidových fréz
Často hovoríme, že rezná hrana je Achillovou pätou nástroja. Pri porovnávaní výrobcov karbidových fréz sa zameriavame na presnosť polomeru rohu (uhol R). Ak počas brúsenia tohto uhla R dôjde k axiálnemu hádzaniu (TIR), prácu skutočne vykoná iba jedna alebo dve drážky. Toto nerovnomerné zaťaženie vedie k rýchlej únave a uvidíte, ako sa hrana zrúti za menej ako 30 minút, čím sa zníži vaša rozmerová presnosť.
Naopak, výrobcovia, ktorí používajú zosilnené rezné hrany, vykazujú takmer nulové mikroodštiepkovanie, a to aj pri tvrdosti HRC62. Tajomstvom sú zvyčajne vysoko presné 5-osové brúsky s kompenzáciou počas procesu. To zaisťuje geometrickú symetriu každej drážky. Táto mikrónová záväznosť odlišuje nástroj, ktorý prežije extrémne bočné frézovanie, od nástroja, ktorý zlyhá.
Ako určíme, či sú stopkové frézy HRC65 pripravené na hromadnú výrobu
Pre 24-hodinovú bezobslužnú výrobu používame „pragmatický“ test: stabilita prúdu vretena. Ak prúd kolíše o viac ako 5 % počas 90-minútového cyklu, povlak alebo odolnosť voči opotrebovaniu sú nestabilné. Hromadná výroba nenávidí prekvapenia. Potrebujeme nástroje, ktoré si udržiavajú konštantný odpor počas celej svojej životnosti – nie „výhercov lotérie“, ktorí raz bežia hodiny, ale nabudúce zlyhajú.
Analyzujeme tiež „predvídateľnosť opotrebenia“. Ak použitá fréza HRC65 vykazuje rovnomerné opotrebenie bočnej strany, je vhodná na hromadnú výrobu. Ak však vidíme „odštiepenie“ alebo „zlomenie koreňa“, je vyradená – bez ohľadu na to, ako rýchlo reže. V skutočnej dielni má kontrolovateľný cyklus výmeny oveľa väčšiu hodnotu ako nepredvídateľný vysokorýchlostný výbuch.
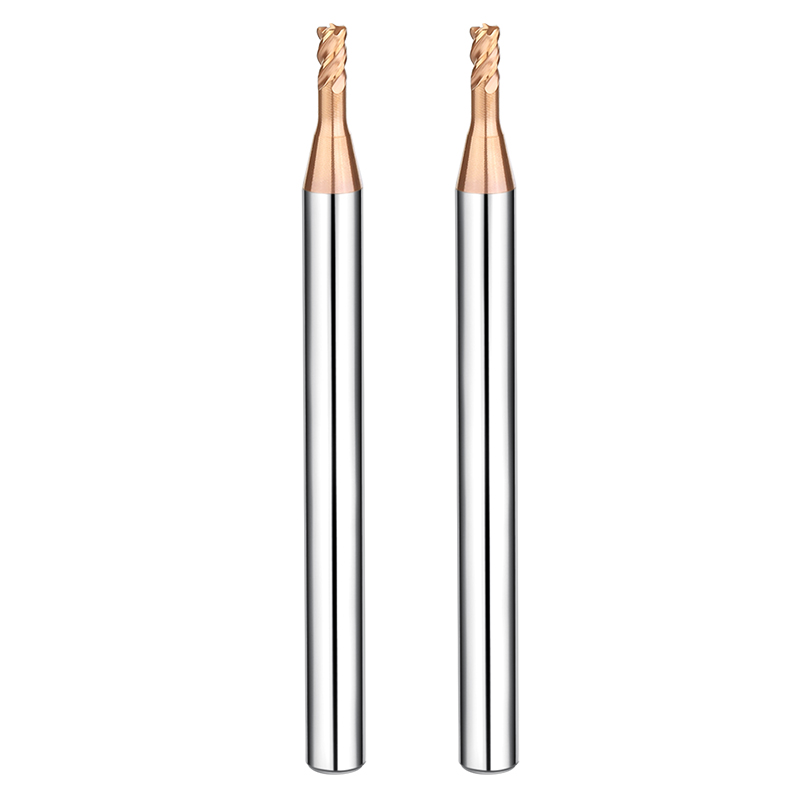
Logika výberu fréz pre kalenú oceľ: Výsledky v závislosti od parametrov
V našej dielni sa slepo neriadime rýchlosťami a posuvmi z katalógu. Pri výbere fréz na kalenú oceľ nám záleží na dvoch veciach: rozmerovej konzistencii a integrite povrchu. Na papieri vyzerajú parametre vysokorýchlostnej rezania skvele. Ak sa však kolmosť obrobku po dvoch hodinách posunie o 5 mikrónov v dôsledku „vychýlenia nástroja“, tieto parametre sú zbytočné. Vyberieme si „konzervatívny“ nástroj, ktorý si udrží toleranciu počas celého cyklu.
Toto nazývame „výber zameraný na výsledky“. Pozrite sa na svoje čipy: mali by byť tenké, jednotné a konzistentne tmavomodrej alebo fialovej farby. Ak sčernejú alebo stratia tvar, nástroj je hotový. Toto pozorovanie v teréne je presnejšie ako akákoľvek teoretická životnosť webovej stránky. Je to dokonalý filter pre pripravenosť na hromadnú výrobu.
Porovnanie životnosti nástrojov pri kontinuálnom obrábaní kalenej ocele
Skutočný rozdiel medzi výrobcami karbidových fréz sa prejavuje v stredných až neskorších fázach výroby. Niektoré nástroje sú „šprintérske“ – vyzerajú úžasne prvých 30 minút. Ale akonáhle sa ostrie opotrebuje, trenie prudko stúpa a povlak sa odlupuje na hraniciach zŕn, pretože mu chýba tepelná húževnatosť. To naruší váš výrobný harmonogram a riskuje neočakávané prestoje vretena.
Uprednostňujeme postupnú krivku opotrebovania. Vysokokvalitný nástroj vykazuje po niekoľkých hodinách vysokorýchlostného rezania rovnomerný pás opotrebovania na boku bez akýchkoľvek vrubov. To dokazuje, že väzba medzi substrátom a povlakom znesie extrémne tepelné zaťaženie. Cieľom je predvídateľná životnosť nástroja; dosiahnutie vysokých rýchlostí úberu materiálu (MRR) na úkor stability je v automatizovanej dielni prehratou hrou.
Rozdiely v odvádzaní triesok a tepelnej stabilite
Odvod triesok nie je len o tvare otvoru; je to fyzika povrchu. Nástroje s ultraleštenými drážkami prekonávajú štandardné nástroje pri suchom rezaní vždy. Pri tvrdom frézovaní triesky prenášajú teplo. Ak drážky nie sú hladké, triesky sa lepia na hranu, teplo prúdi späť do nástroja a vznikajú trhliny z tepelnej únavy.
Tepelná stabilita ukazuje „vnútorné majstrovstvo“ výrobcu. Videli sme nástroje, ktoré po hodine vykazujú zvýšené radiálne hádzanie jednoducho preto, že sa substrát nerovnomerne roztiahol. Toto nepatrné roztiahnutie spôsobuje na diele stopy po chvení. Špičkoví výrobcovia optimalizujú zloženie svojich zliatin, aby zabezpečili, že nástroj zostane geometricky stabilný aj pri vysokých teplotách. Za to platíte v trojzmennom výrobnom cykle.
Výber výrobcov pre stabilné dodávky na základe výsledkov testov
Skúšobný rez by mal overiť absolútne limity výrobného procesu. Potenciálnym výrobcom karbidových fréz dávame obrobok „nočnej mory“: hlboké úzke drážky, tenké steny a viacnásobné prechody polomerov. Musia hrubovať a dokončovať jediným nástrojom. Meranie geometrických tolerancií daného finálneho dielu nám hovorí o skutočnej tuhosti nástroja pri zložitom zaťažení.
Nakoniec sa pozrieme na použité nástroje pod stereomikroskopom. Je opotrebenie rovnomerné na všetkých drážkach? Ak je opotrebovaná iba jedna strana, výrobca má problém s konzistentnosťou alebo problém s hádzaním pri brúsení. Toto systematické skríning je dôvodom, prečo naši vybraní partneri, výrobcovia karbidových fréz, vykazujú takmer nulovú variabilitu pri tisíckach kusov. Takto si udržiavame dôveryhodnosť u náročných klientov v USA a Európe.
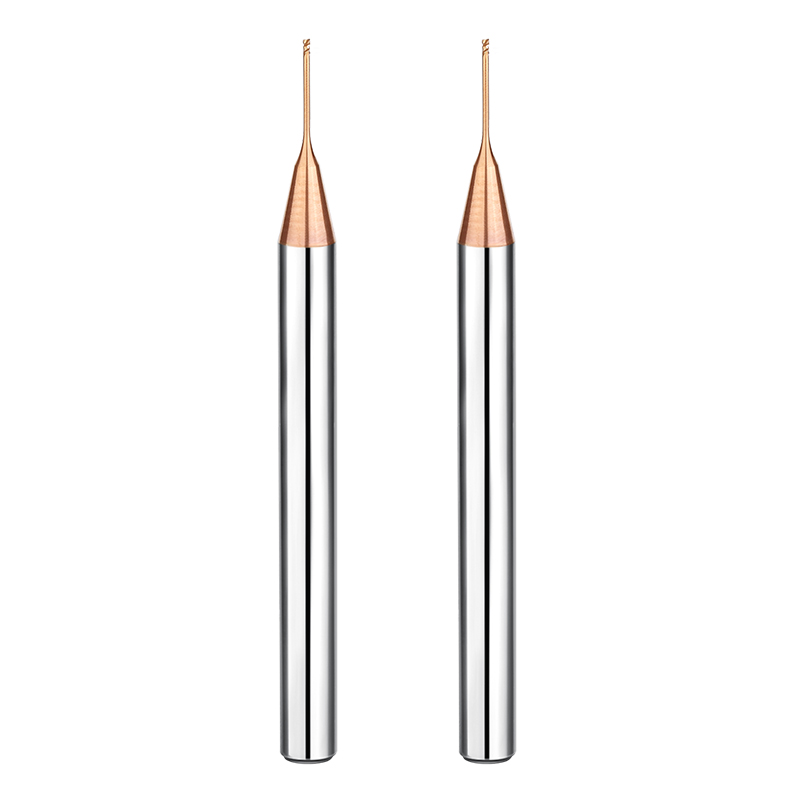
Konzistentnosť čínskych výrobcov karbidových fréz v hromadnej výrobe
Medzi jedným „hrdinským nástrojom“, ktorý funguje dobre, a stabilnou produkciou desaťtisíc kusov je obrovský technický rozdiel. Keď hodnotíme výrobcu karbidových fréz, naším hlavným záujmom nie je prvý nástroj – je to 500. Vo veľkoobjemovej dielni núti nízka konzistentnosť operátorov neustále upravovať ofsety nástrojov. Pre západných klientov, ktorí prevádzkujú plne automatizované alebo „mimoriadne“ zmeny, sú to neprijateľné náklady.
Zameranie nášho auditu sme presunuli z jednoduchých výkonnostných testov na analýzu procesných schopností (Cpk). Elitní čínski výrobcovia v globálnom dodávateľskom reťazci investovali značné prostriedky do klimatizovaných brúsiacich miestností, automatizovanej kompenzácie kotúčov a inline laserovej metrológie. Tento hardvér, podporený prísnymi štandardnými prevádzkovými postupmi (SOP), im umožňuje udržiavať tolerancie radiálneho hádzania (TIR) a priemeru v rozmedzí ±0.002 mm v rámci masívnych dávok. Táto predvídateľnosť je dôvodom, prečo im dôverujeme pri veľkoobjemových objednávkach.
Riešenie rozmerového driftu vo viacdávkových objednávkach
Pre terénneho inžiniera nie je nič frustrujúcejšie ako nástroj z minulého mesiaca, ktorý reže s odchýlkou +0.005 mm, zatiaľ čo nová dávka – s rovnakými odchýlkami – reže s odchýlkou -0.01 mm. Tento posun zvyčajne pramení z dvoch vecí: oneskorenej kompenzácie brúsneho kotúča alebo malých zmien tvrdosti v surových karbidových tyčiach. Aj niekoľko mikrónov odchýlky môže pokaziť uloženie vysoko tvrdých komponentov formy.
Aby sme zastavili tieto „neviditeľné“ výkyvy, používame prísny protokol vstupnej kontroly. Ak sa továreň spolieha na manuálne mikrometre namiesto plne automatizovaného CNC meracieho centra, jednoducho nedokáže udržať konzistenciu požadovanú pre kalenú oceľ. Spolupracujeme iba s výrobcami fréz, ktorí poskytujú podrobné správy o kontrole šarží. Nekupujeme len nástroj, kupujeme si garantovaný výrobný pracovný postup.
Stabilita náteru: Rozdiel medzi priemerným a svetovým
Povlak je „pancier“ nástroja, ale pri hromadnej výrobe je ťažšie ho kontrolovať ako samotné brúsenie. Videli sme nástroje, ktoré vyzerajú rovnako farebne, ale pri rezaní ocele HRC60+ vykazujú úplne odlišné vzory odlupovania. To poukazuje na zlyhanie v riadení procesu – zvyčajne ide o úroveň vákua, predpätie alebo aktiváciu povrchu pred povlakom. Nestabilita povlaku môže spôsobiť 30 % výkyv životnosti nástroja medzi jednotlivými šaržami.
Najlepší výrobcovia karbidových fréz pristupujú k povrchovej úprave ako k vede. Na odstránenie mikroskopických „kvapôčok“ používajú leštenie po povrchovej úprave, čo znižuje koeficient trenia. Naše údaje ukazujú, že výrobcovia s touto úrovňou kontroly vyrábajú nástroje, ktoré fungujú rovnako vo vlhkom lete ako v suchej zime. Táto obsesívna kontrola nad mikroparametrami je to, čo definuje špičkového dodávateľa.
Ako nariaďujeme overovanie konzistencie dávok
Už sa neuspokojíme so „zlatými vzorkami“. Pre dlhodobé zmluvy požadujeme uzavretý systém kontroly „prvý kus/posledný kus“. Vyberáme si referenčný scenár – napríklad bočné frézovanie kalenej ocele do hĺbky 5D – a požadujeme, aby výrobca vykonal testy počas celej životnosti na piatich náhodných nástrojoch z každej šarže. Hľadáme vysoký stupeň prekrytia v ich krivkách údajov o opotrebovaní.
Sledovateľnosť je tiež neobchodovateľná. Požadujeme, aby každá šarža bola prepojená s konkrétnym číslom tavenia karbidu a cyklom povlakovacej pece. Ak nástroj na stroji klienta zlyhá, výrobca musí byť schopný do dvoch hodín označiť všetky súvisiace nástroje. Toto digitálne overenie, od suroviny až po hotovú hranu, je jediný spôsob, ako môžu nástroje „Vyrobené v Číne“ zvíťaziť na globálnom trhu s luxusnými nástrojmi.
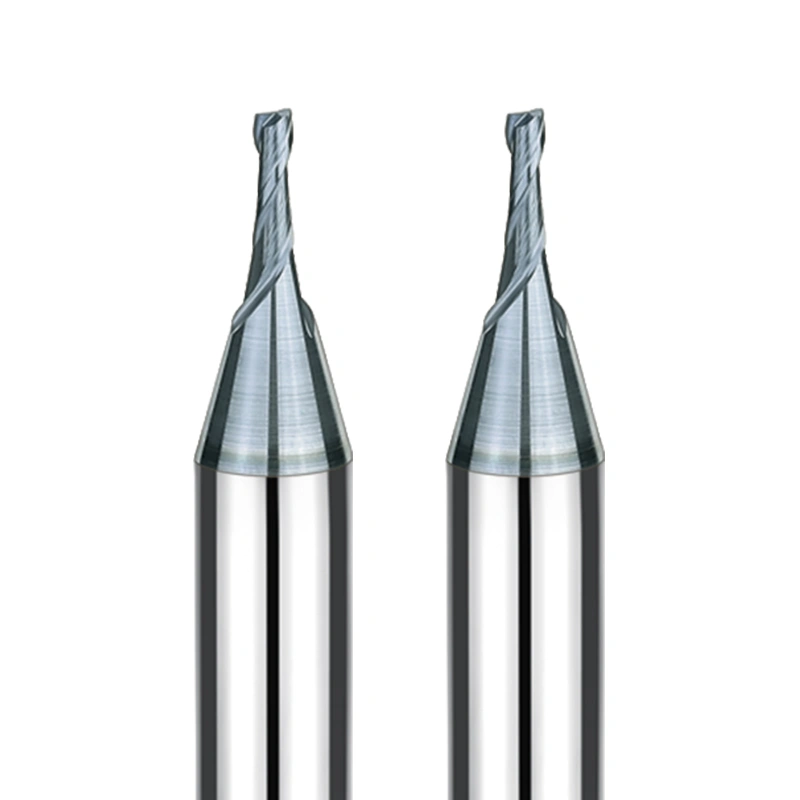
Hodnotenie inžinierskych schopností pred marketingovým humbukom
Naučil som sa ignorovať lesklé brožúry. Aby ste videli pravdu, musíte vojsť do brúsnej dielne a počúvať. Pri hodnotení výrobcu karbidových fréz sa pozrite na to, ako riešia „neštandardné“ problémy. Ak nahlásite problém s vibráciami a oni vám len povedia, aby ste „spomalili posuv“, chýba im inžinierska hĺbka. Skutočný partner analyzuje upínaciu silu držiaka nástroja, presah a mikrogeometriu ostria.
Skutočné inžinierstvo nie je len o kúpe drahých strojov; ide o softvér a ľudí, ktorí ho obsluhujú. Najlepšie dielne používajú vlastný softvér a meranie priamo v potrubí, aby rok čo rok udržali presnosť TIR 0.003 mm. Toto zvládnutie výrobného procesu je oveľa cennejšie ako honosný marketingový trik.
Zdokonaľovanie návrhu nástrojov prostredníctvom spätnej väzby z dielne
Najlepšie návrhy pochádzajú z „opotrebovaných“ nástrojov. Často berieme späť použité frézy na analýzu. Ak koncové frézy klienta na kalenú oceľ spúšťajú alarmy preťaženia v rohoch, neobviňujeme len programátora. Pozeráme sa na stopy opotrebenia. Často stačí na zastavenie vysokého harmonického chvenia úprava diferenciálneho uhla špirály o 1 až 2 stupne.
Platnosť návrhu sa overuje na vretene, nie v simulácii. Analyzujeme farbu a zvlnenie triesok v rôznych hĺbkach. Ak je tepelná zmena farby rovnomerná, pomer opotrebenia čela k boku je v rovnováhe. Táto spätná väzba umožňuje našim nástrojom mať širšie „okno obrábania“, čo znamená, že sa nezalomia, ak sa obsluha mierne odchýli od odporúčaných parametrov.
Náš proces analýzy porúch pre nástroje z kalenej ocele
Keď nástroj zlyhá v predčasnom štádiu, vykonáme „post mortem“ analýzu s 200-násobným zväčšením. Pri frézach na kalenú oceľ sa zameriavame na trajektóriu trhliny. Priečna trhlina cez substrát zvyčajne znamená mechanický náraz alebo tepelnú únavu. Odlupovanie náteru v tvare rybej šupiny zvyčajne znamená, že predbežné čistenie bolo zlé. Táto kvantitatívna analýza nám hovorí, či je chyba na strane obsluhy alebo v samotnom nástroji.
Taktiež používame SEM/EDS na hľadanie chemickej difúzie alebo adhézie materiálu na lome. Táto úroveň analýzy porúch je spôsob, akým budujeme autoritu. Využitím vedeckých dôkazov môžeme klientovi povedať: „Ak vidíte túto špecifickú jamkovú štruktúru pri HRC60, skontrolujte koncentráciu chladiacej kvapaliny alebo stratégiu dráhy nástroja.“ Takto si získate dôveru inžiniera.
Výkon nástroja HRC65 pri rôznych tuhostiach strojov
Marketing fréz HRC65 často predpokladá, že každý používa vysokorýchlostné obrábacie centrum za 500 000 dolárov. Realita je však chaotickejšia. Nástroj, ktorý beží perfektne na stroji s lineárnym motorom, môže zlyhať na vretene poháňanom ozubeným prevodom. Na pevných strojoch používame agresívne metódy so negatívnymi uhlami čela. Na starších strojoch alebo s dlhým vyložením nástroja musíme obetovať určitú odolnosť proti opotrebovaniu za „voľnejší“ rez, aby sme sa vyhli mikrovibráciám.
Zrelá konštrukcia nástroja má „rezervu húževnatosti“ na zvládnutie neideálnych podmienok. Pri hodnotení výrobcu karbidových fréz sa opýtajte, ako si jeho nástroje počínajú v „neoptimálnych“ nastaveniach. Laboratórne údaje sú ilúzia; pravda vychádza najavo v olejom znečistenej, vibrujúcej realite skutočnej dielne. Obmedzuje podľa vás stroj nástroj, alebo tuhosť nástroja kompenzuje jeho tuhosť?
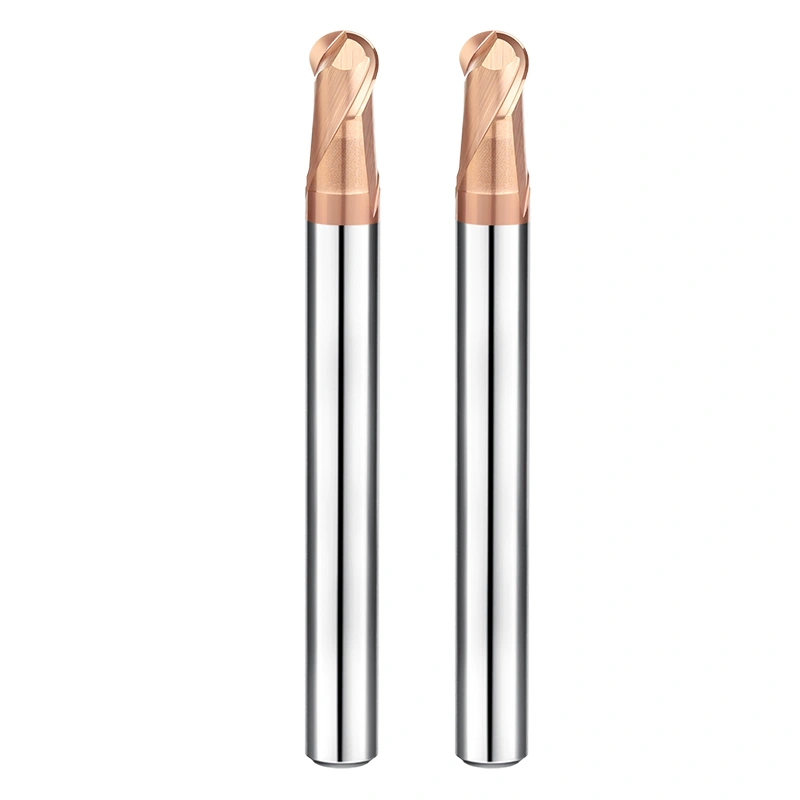
Prečo spolupracujeme s konkrétnymi čínskymi výrobcami karbidových fréz
Po tom, čo sme videli nespočetné množstvo nástrojov zlyhať pri náraze na oceľ s tvrdosťou nad HRC60, sme sa naučili, že dôvera sa nebuduje na certifikátoch. Buduje sa v dielni počas tisícok cyklov. Rozhodli sme sa pre partnerstvo s konkrétnymi výrobcami karbidových fréz v Číne, pretože prekonali mentalitu „štandardného katalógu“. Boli ochotní ponoriť sa do našich najnáročnejších prostredí a rýchlo iterovať na základe našej spätnej väzby.
Pri tvrdom frézovaní sa malá konštrukčná chyba veľmi rýchlo stane katastrofou. Ak dokončujete vysokohodnotné formy bez priestoru na chyby, potrebujete výrobcu, ktorý hovorí jazykom vašich obrábacích strojov. Naši partneri nemajú len špičkové brúsne hardvérové vybavenie; rozumejú tomu, ako kolísania tepelného spracovania menia napätie na reznej hrane. Toto majstrovstvo nám umožňuje sľúbiť našim západným klientom presne to, čo potrebujú: Žiadne vyštiepenie. Žiadne hádzanie.
Osvedčené výsledky: Zníženie frekvencie výmeny nástrojov
V jednom z našich hlavných exportných projektov sme museli 48 hodín vkuse rezať kalené polotovary foriem. Jediným spôsobom, ako si udržať zisky, bolo znížiť počet výmen nástrojov. Spoluprácou s naším výrobcom karbidových fréz sme optimalizovali uhly podopretia a leštenie hrán. Výsledok? Životnosť nášho nástroja sa predĺžila zo štyroch hodín na viac ako dvanásť.
Toto nielenže ušetrilo čas, ale eliminovalo to aj chyby polohovania, ku ktorým dochádza pri častom nastavovaní nástrojov, a zvýšilo to využitie vretena o 15 %. Ak stále platíte zamestnancom za stráženie strojov v noci, pretože životnosť nástroja je nekonzistentná, musíte prehodnotiť odolnosť vášho nástroja voči tepelným šokom. V reálnom výrobnom prostredí má predvídateľná krivka opotrebenia väčšiu hodnotu ako „hrdinský“ nástroj, ktorý zlyhá bez varovania.
Prípadová štúdia: Riešenie harmonického chvenia v tenkostenných súčiastkach z ocele HRC62
Raz sme čelili nočnej mori: tenkostennej súčiastke s HRC62. Každý štandardný nástroj, ktorý sme vyskúšali, spôsoboval masívne chvenie. Namiesto toho, aby sme to vzdali, sme sa stretli s technickým tímom výrobcu. Analyzovali sme rezonančnú frekvenciu nastavenia a navrhli sme vlastný nástroj s premenlivou špirálou a asymetrickou geometriou. Tento „skalpelový“ prístup vyriešil vibrácie a zachoval povrchovú úpravu.
Inžinierske prelomy sa dejú v detailoch. Ak máte problémy s neštandardnými materiálmi alebo s extrémne hlbokými dutinami, zdieľajte svoje údaje s výrobcom. Ak nedokážu upraviť geometriu tak, aby vyriešili fyzikálny konflikt, nie sú tým správnym partnerom. Skutočný pokrok pramení z rozhovorov inžinierov s inžiniermi.
Vplyv technickej podpory na váš hospodársky výsledok
V B2B je zlá technická podpora väčším problémom ako zlá kvalita nástrojov. Naši výrobcovia fréz poskytujú správy o analýze porúch a úprave parametrov do 24 hodín. Táto flexibilita je nevyhnutná, keď klient v USA alebo Európe zmení špecifikáciu uprostred výroby. Keď sa vaša linka zastaví, rýchle odborné riešenie má desaťnásobnú hodnotu oproti cene samotného nástroja.
Ak váš dodávateľ reaguje pomaly, predstavuje prekážku vášho rastu. Agilita dodávateľského reťazca je technickou silnou stránkou. Ak narážate na problém s oceľou HRC65 alebo práškovou metalurgiou, alebo ak si nie ste istí svojou súčasnou stratégiou dráhy nástroja, poďme sa porozprávať. Prineste si svoje výkresy alebo videá o obrábaní. Rýchla výmena názorov medzi ľuďmi je často najrýchlejším spôsobom, ako nájsť riešenie, ktoré vám chýbalo.






