
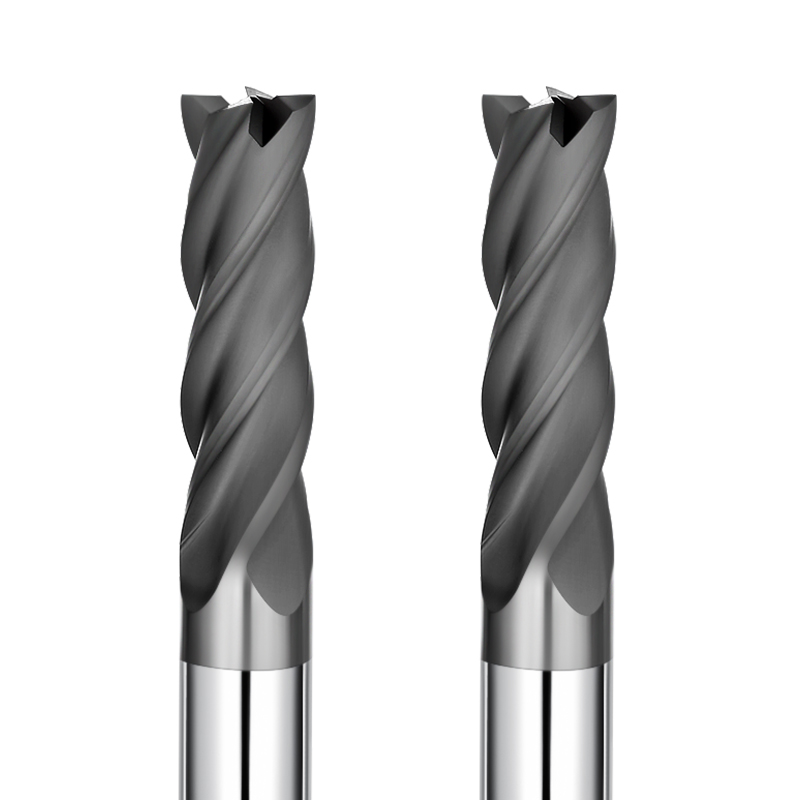
Začiatkom tohto roka náš tím pomáhal inžinierom v nemeckej dielni na výrobu foriem pri riešení problémov s dávkou izostatických grafitových elektród pre presné vstrekovacie formy. Súčiastky vykazovali povrchové zakalenie, prašnosť a mikroskopické ryhy. Hoci vreteno bežalo pri 28 000 ot./min. s použitím štandardnej frézy na grafit, drsnosť povrchu po EDM zostala nad Ra 1.6 µm. Mikroodretie bolo viditeľné aj pozdĺž tenkých hrán rebier.
Tento scenár sme opakovane videli za posledných 15 rokov pri podpore strojárskych dielní po celom svete. Grafit sa láme krehkým spôsobom, namiesto toho, aby tvoril tvárne triesky. Keď sa povrchová úprava zhorší, operátori často spomaľujú rýchlosť posuvu alebo obviňujú odsávanie prachu. Skutočné rezné údaje však ukazujú, že problém zvyčajne pramení z jemných faktorov nastavenia a nástrojov:
- Dynamický výbeh: Hádanie hrotu nad 0.005 mm mení viacdrážkové frézovanie na jednodrážkové kladivové frézovanie, čo spôsobuje krehké odlupovanie.
- Delaminácia povlaku: Keď diamantom potiahnuté grafitové frézy zažívajú mikroskopické opotrebovanie hrán, rezné sily prudko vzrastajú a tlačia materiál namiesto čistého strihania.
- Mŕtve zóny hrotu: Použitie guľovej frézy na rezanie grafitu naplocho na povrchu znižuje rýchlosť rezania v strede na nulu, čo zanecháva zakalené stopy po ťahaní. Chvenie v hlbokých dutinách môže tiež vyžadovať zákazkové grafitové frézy na zachovanie dosahu a tuhosti.
Beží váš stroj čisto hneď po výmene nástroja a kvalita povrchu sa zníži, keď fréza dosiahne plnú hĺbku v kritickej dutine?
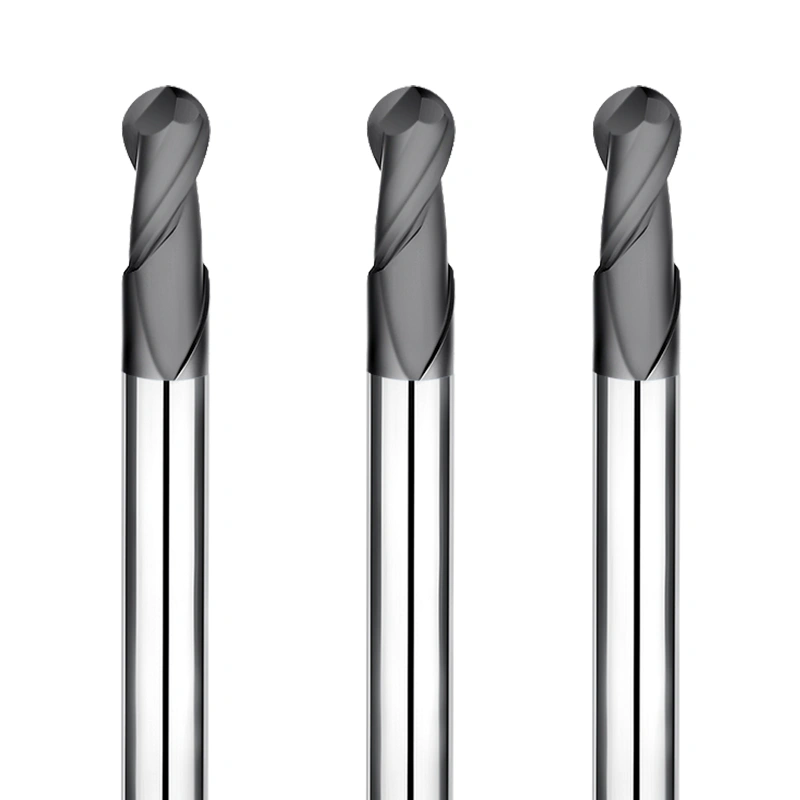
Diagnostika bežných povrchových defektov grafitu: Prečo pretrváva odieranie a prach aj pri použití správnej grafitovej frézy?
Mnoho obrábačov predpokladá, že vysoké otáčky vretena v kombinácii so špecializovanou grafitovou koncovou frézou zaručujú čistý, saténový povrch. Naše praktické skúsenosti však ukazujú, že na špecializovaných nastaveniach sa stále často vyskytuje matnosť, trhanie a priľnavosť jemného prachu. Grafit je krehký a izotropný; odoberanie materiálu závisí skôr od šírenia mikrotrhlín než od plastickej šmykovej deformácie.
Keď sa tuhosť systému alebo vzdialenosť od triesok vychýli z rovnováhy, kontrolované mikrotrhnutie sa zmení na deštruktívne trhanie. Pri zväčšení je povrchové prachovanie drvený prášok, ktorý zanecháva opotrebovaná rezná hrana. Oderky sa objavujú, keď zachytený prach prechádza pod bokom nástroja. Riešenie týchto problémov si vyžaduje pohľad za hranice základnej životnosti nástroja a analýzu dynamiky rezania na mikroúrovni.
Rozlišovanie medzi odlupovaním a mikro-odštiepením na grafitových elektródach: Riešenie problémov s hádzaním a kolísaním vretena pri použití grafitových fréz
Počas nedávneho nastavovania klient nahlásil jamky v tvare rybích šupín pozdĺž zvislých stien jemne frézovaných elektród. Operátor mal podozrenie na skoré zlyhanie hrany grafitových fréz. Kontrola hrotu nástroja pomocou úchylkomeru však odhalila dynamické hádzanie 0.012 mm. Pri jemnom posuve 0.008 mm na zub hádzanie prekročilo zaťaženie trieskou, čo nútilo jednu drážku prebrať celý rez.
Tento cyklický náraz uvoľňuje grafitové zrná v zhlukoch a zanecháva číre jamky po odlupovaní. Pred výmenou nástrojov odporúčame skontrolovať celkový údaj indikátora (TIR) na hrote nástroja a udržiavať ho pod 0.003 mm. Skutočnou príčinou je často grafitový prach vo vnútri klieštiny ER alebo nevyvážený upínací gombík. Vyčistenie kužeľa a prechod na tepelne upínací alebo hydraulický držiak zvyčajne obnoví drsnosť povrchu pod Ra 0.4 µm.
Vlnky na bočnej stene a chyby rozmerového kužeľovitého tvaru: Zabránenie elastickému priehybu v diamantom potiahnutých rezných nástrojoch v dôsledku nadmerného previsu
Pri frézovaní hlbokých rebier alebo vysokých zvislých stien súčiastky často v spodnej časti nadrozmerné s viditeľnými svetlými a tmavými pásmi pozdĺž bokov. Naše testy ukazujú, že keď diamantom potiahnuté rezné nástroje prekročia pomer dĺžky k priemeru 5:1, aj malé radiálne zaťaženie spôsobuje v karbidovom jadre vychýlenie na úrovni mikrónov. Toto vychýlenie vytvára chybu kužeľovitosti a spôsobuje periodické chvenie pri spätnom ráze na bočných stenách.
Samotné zníženie rýchlosti posuvu tento problém zriedkakedy vyrieši, pretože nízke zaťaženie trieskami zvyšuje trenie na krehkom materiáli. Namiesto toho použite stupňovité prechody alebo zvoľte nástroje s hrubou stopkou a odľahčením krčka, aby ste zlepšili tuhosť jadra. Ak sa nedá vyhnúť dlhému dosahu, ponechajte jednotnú hĺbku 0.05 mm pre dokončovacie prechody a obmedzte radiálny záber (ae) na menej ako 2 % priemeru nástroja, aby ste minimalizovali bočné vychýlenie.
Zrútenie rohu a zlomenie tenkých rebier: Rozloženie reznej sily pri štandardných a zákazkových grafitových frézach
Odštiepenie hrán na tenkých rebrách (približne 0.3 mm) a rohoch zostáva častým problémom. Štandardné frézy majú skokový uhol záberu z 90° pozdĺž rovných stien na 180° v ostrých rohoch. Tento nárast reznej sily vytvára ťahové napätie, ktoré láme krehké grafitové hrany pozdĺž hraníc zŕn. Keď štandardné profily nedokážu odstrániť prach alebo udržať tuhosť v tesných dutinách, zákazkové grafitové frézy poskytujú vyváženejšie riešenie.
Vlastné geometrie optimalizujú uhly špirály, aplikujú nerovnomerné indexovanie drážok a pridávajú mikronegatívne skosenia na presmerovanie rezných síl dovnútra ako tlakovú podporu. Ak nemáte k dispozícii vlastné nástroje, prispôsobte programovanie dráhy nástroja: použite trochoidné frézovanie alebo zaoblenia rohov na vyhladenie náhlych hrotov záberu. Táto jednoduchá zmena CAM zabraňuje viac ako 80 % porúch spôsobených odštiepením hrán na krehkých rebrách.
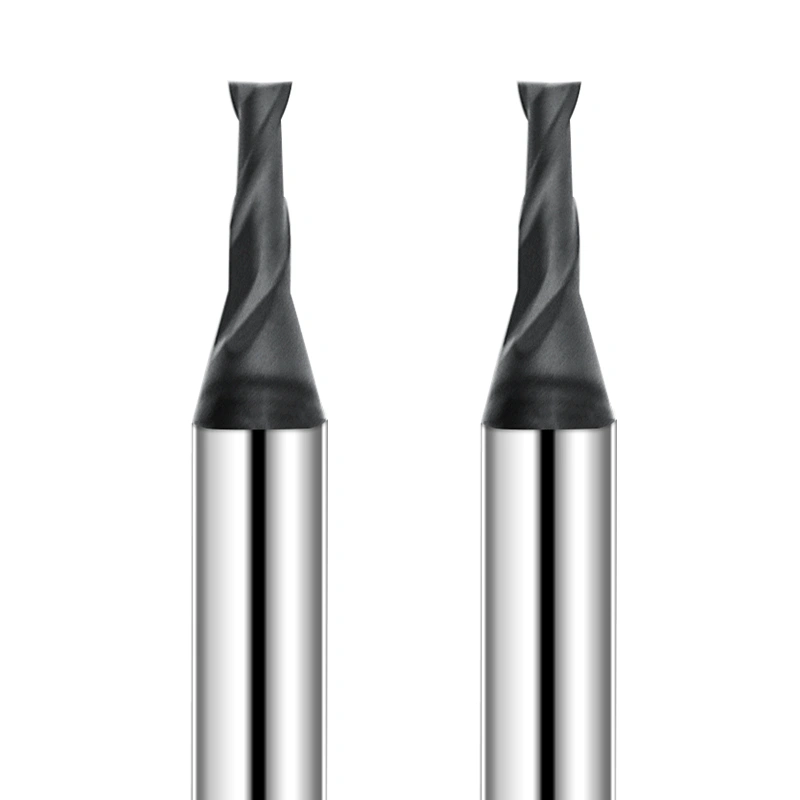
Posúdenie opotrebenia nástroja a stavu ostria: Kritická hranica pre diamantom potiahnuté grafitové frézy
V každodennej výrobe strojníci často posudzujú životnosť nástroja výlučne podľa hodín rezania alebo toho, či ostrie stále vyzerá lesklo. Na rozdiel od tvárnych kovov je grafit mimoriadne citlivý na mikrozmeny v geometrii ostria. Zatiaľ čo prémiové diamantom potiahnuté grafitové frézy si udržiavajú prísne tolerancie pre dlhé cykly, táto odolnosť môže vytvárať falošný pocit istoty, čo vedie operátorov k používaniu fréz po ich optimálnom životnom cyklu.
Akonáhle diamantový film utrpí počiatočné mikropoškodenie, degradácia sa rýchlo zrýchľuje. Keď sa substrát z karbidu volfrámu odkryje, abrazívne častice grafitu rýchlo zväčšia polomer brúsenia hrany. Nástroj prestane čisto strihať a začne sa zarezávať do materiálu. Tento prechod zmení povrch na kriedovo biely, spôsobí prudké zvýšenie nameraných hodnôt a vyvolá vylamovanie hrany na tenkých prvkoch.
Rozlišovanie medzi odlupovaním CVD povlaku a opotrebovaním substrátu: Kedy by ste mali vymeniť svoje grafitové frézy s diamantovým povlakom?
Pri kontrole opotrebovaných nástrojov pod nástrojárskym mikroskopom s 200-násobným zväčšením často zistíme, že lokálne stmavnutie na čele je v skutočnosti skôr delamináciou povlaku než rovnomerným abrazívnym opotrebením. Pri grafitových frézach s diamantovým povlakom, akonáhle sa diamantový film odlupuje od karbidového jadra, abrazívny prach vyreže hlboké krátery do odkrytého substrátu v priebehu niekoľkých minút.
Kontrola opotrebenia bočnej hrany (VB) je najspoľahlivejším spôsobom monitorovania stavu nástroja v dielni. Keď opotrebenie bočnej hrany dosiahne 0.03 až 0.05 mm alebo keď sa odsávaný prach zmení z voľného zrna na jemnú dymivú hmlu, stratí sa vôľa odľahčenia. Výmena nástroja pri tejto prahovej hodnote zabraňuje rezným silám, ktoré by spôsobili zavádzanie podpovrchových mikrotrhlín do elektród.
Mikrovyštiepenie reznej hrany spôsobuje drsnosť: Optimalizácia posuvu na zub (fz) pre diamantom potiahnuté rezné nástroje
Aby sa dosiahla vysoká kvalita povrchu, obrábači niekedy znížia rýchlosť posuvu pod 0.002 mm na zub. Naše údaje o rezaní z dynamometra ukazujú, že tento postup sa často vymstí diamantovým rezným nástrojom. Keďže diamantové filmy pridávajú malý polomer brúsenia hrany, poddimenzované zaťaženie trieskou bráni reznej hrane v čistom preniknutí do materiálu.
Namiesto strihania sa nástroj kĺže a trie o grafitový povrch, čím vytvára vysokofrekvenčné vibrácie a mikrotriesky pozdĺž diamantovej hrany. Odporúčame udržiavať konečné zaťaženie triesky medzi 0.005 a 0.012 mm na zub. Udržiavanie nad kritickou hrúbkou strihu zabezpečuje čistý odvod krehkých triesok a zároveň chráni ultratvrdú hranu pred poškodením trením.
Účinky sekundárneho trenia prachu: Hodnotenie konzistencie čínskeho grafitového frézovacieho nástroja pomocou leštenia drážok
Počas vysokorýchlostného suchého frézovania sa odsávaný grafitový prach pohybuje cez drážky nástroja extrémnou rýchlosťou. Pri testovaní sérií čelných fréz z porcelánového grafitu sme zistili, že povrchová úprava vo vnútri profilu drážky priamo ovplyvňuje kvalitu obrobku. Hrubé stopy po brúsení alebo uzliny povlaku vo vnútri drážok spôsobujú, že sa jemný prach zhlukuje a ťahá po obrobených stenách.
Toto sekundárne trenie zanecháva matné, zahmlené šmuhy s nerovnomerným odrazom svetla na elektróde. Pri hodnotení dodávok objemových nástrojov skontrolujte leštenie drážok a hladkosť prechodu. Zrkadlovo leštené drážky v kombinácii s vysokoobjemovým odsávaním prachu zabezpečujú, že častice vyčistia zónu rezu v milisekundách, čím sa zabráni poškodeniu kritických povrchov prebrúseným prachom.
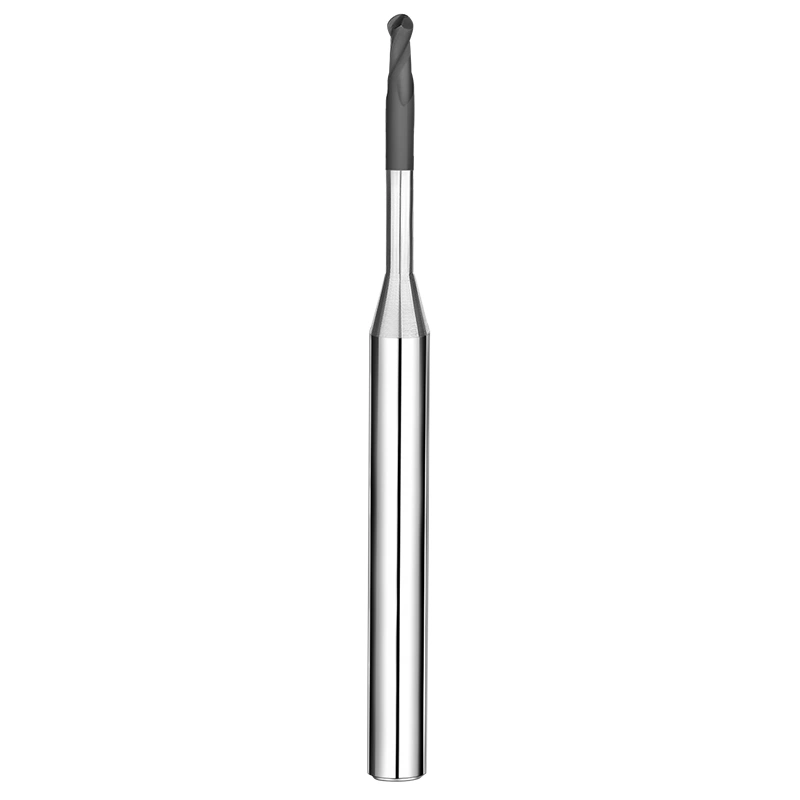
Stratégie 3D povrchových a dokončovacích chýb: Ladenie dráhy nástroja a krokového posunu pre guľovú stopkovú frézu pre grafit
Dokončovanie zložitých 3D kontúr na EDM elektródach je často najnáročnejšou fázou obrábania. Aj pri rovnomernom polodokončovacom materiáli môže prechod na guľovú frézu pre grafit stále viesť k textúram rybích šupín, zakaleným miestam alebo odchýlkam profilu. Grafit nemá ťažnosť, čo spôsobuje, že meniace sa uhly povrchu sú náchylné na mikrotrhliny pri kolísavých rezných zaťaženiach.
Odstránenie týchto nedostatkov si vyžaduje prispôsobenie kontaktného bodu nástroja, lineárnej povrchovej rýchlosti a vektorov reznej sily. Štandardné dráhy nástrojov CAM pre obrábanie kovov často zápasia s okamžitou tvorbou krehkých triesok z grafitu. Vyvážením hodnôt kroku, riadením efektívnych priemerov rezu a vyhýbaním sa mŕtvej zóne hrotu môžete dosiahnuť jednotnú textúru povrchu na zložitých 3D profiloch.
Eliminácia povrchových vrúbkov: Optimalizácia uhlov odklonu a sklonu pre guľovú stopkovú frézu pre grafit
Počas 3D dokončovania sa na plytkých krivkách a vrcholoch súčiastok často objavujú belavé kruhové vzory. Príčinou je jednoduchá geometria: lineárna rýchlosť rezania v strede hrotu guľovej frézy na grafit je vždy nulová. Pri kolmom pohybe na rovné povrchy stredová špička ťahá a drví grafitové zrná, namiesto toho, aby ich rezala čisto.
Na odstránenie tejto zóny nulovej rýchlosti použite na 5-osových strojoch uhol nábehu alebo sklonu 10° až 15°. To núti rýchlejší vonkajší polomer guľôčky zaberať do rezu. Na 3-osových frézach stiahnite krokovanie na 3 % až 5 % polomeru nástroja a použite kombinované dráhy nástroja s konštantným Z a sledovaním povrchu, aby ste udržali výšku zvlnenia pod 0.5 µm.
Zabránenie podrezaniu a vibráciám: Zákazkové grafitové frézy s odľahčením krčka pre hlboké dutiny
Čistenie hlbokých, úzkych detailov formy štandardnými mikrofrézami s dlhými drážkami často vedie k priehybu. Dlhé rezné drážky sa trú o steny drážok, čo spôsobuje vibrácie pri spätnom ráze, ktoré zanechávajú vlnité stopy na hotových rebrách. Keď si hlboký dosah a malé rohové polomery odporujú, prechod na pevné grafitové frézy na mieru poskytuje potrebný dosah bez straty stability.
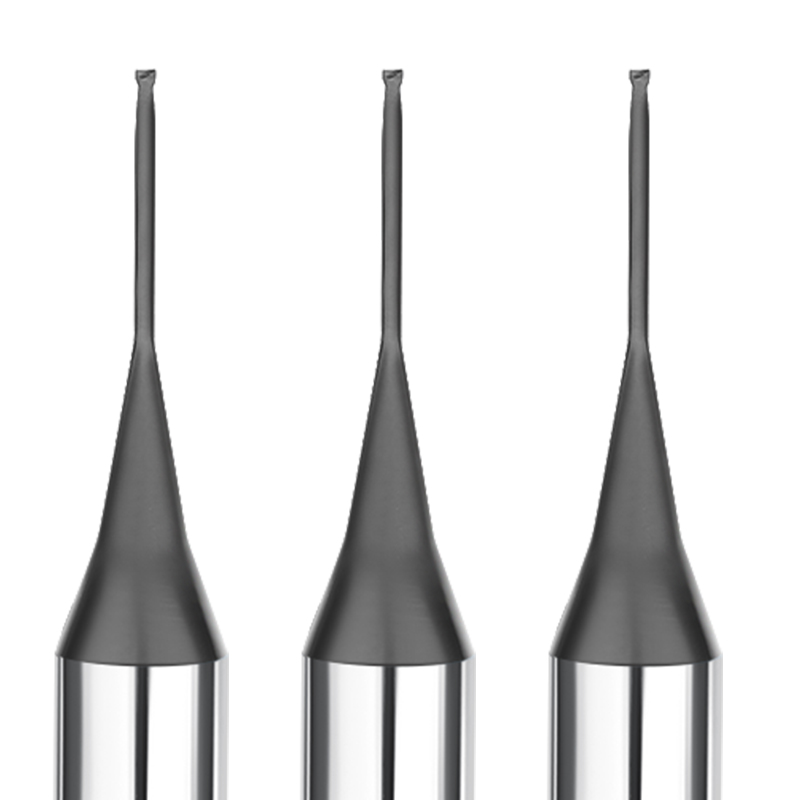
Skrátením dĺžky reznej drážky na 1.5 – 2-násobok priemeru a pridaním zúženého odľahčenia krčka sa výrazne zvyšuje celková ohybová tuhosť. Táto geometria zabraňuje treniu nerezných drážok o steny dutiny, čím sa znižuje vibrácie pri hlbokých rezoch. Aj pri hĺbkach 30 mm nástroje so zúženým krčkom spoľahlivo dodržiavajú tolerancie podrezania v rozmedzí 0.003 mm.
Nerovnomerná povrchová úprava pri vysokorýchlostnom frézovaní: Spojenie vretien s viac ako 24 000 ot./min. s diamantovo potiahnutými reznými nástrojmi
Keď elektróda vykazuje nepravidelné oblasti s vysokým leskom zmiešané s matným sivým závojom, operátori často majú podozrenie na zmeny hustoty materiálu. Vysokorýchlostné dáta však spájajú tento efekt s kolísaním povrchových záznamov a nestabilným trením na reznom rozhraní. Hladký chod rezných nástrojov s nanokryštalickým diamantovým povlakom vyvažuje teplo a rezné sily pri vysokých otáčkach.
Pri otáčkach vretena nad 24 000 ot./min. testujú odstredivé sily a rezné rázy priľnavosť diamantu. Hrubý povlak alebo vysoké zvyškové napätie môže spôsobiť mikroodlupovanie hrán, čím sa rez posunie zo šmykového na hladiaci a zmení odrazivosť povrchu. Vypočítajte otáčky z efektívneho priemeru rezu, aby ste udržali povrchovú rýchlosť 250 – 450 m/min., a použite cielené prúdy vzduchu na okamžité odstránenie tepla a prachu.
Komplexná optimalizácia procesného systému: Stratégia znižovania nákladov a zlepšovania kvality s nástrojmi na frézovanie koncoviek z grafitu v Číne
Po analýze povrchových defektov, mechanizmov opotrebenia a 3D dráh nástroja si musíme uvedomiť, že fréza nikdy nefunguje izolovane. Je to jednoducho posledný článok v reťazci obrábacích strojov. V priebehu rokov sme videli mnoho dielní, ktoré prijali vysokokvalitnú frézu z porcelánového grafitu, no nakoniec zápasili s drsnosťou povrchu kvôli zlej sústredenosti držiaka, nevyváženosti alebo turbulentnému prúdeniu vzduchu vo vákuu.
Povrchové zakalenie, ryhy a odštiepenie rohov sú často zosilnenými príznakmi slabého článku v celkovom nastavení. Riešením nie je hromadenie predražených nástrojov, ale systematické vyrovnávanie hádzavosti vretena, tuhosti držiaka, parametrov rezu a odsávania prachu. Jemné doladenie týchto premenných vám umožňuje dosiahnuť konzistentný zrkadlový vzhľad na EDM elektródach a zároveň udržať náklady na nástroje pod kontrolou.
Dynamické vyváženie (G2.5) a držiaky nástrojov s tepelným uložením: Eliminácia odstredivých vibrácií v grafitových frézach pri vysokých rýchlostiach
Ak vykonávate dokončovacie prechody medzi 20 000 a 40 000 ot./min. a všimnete si slabé, periodické vlnky na zvislých stenách, najskôr skontrolujte vyváženie držiaka nástroja. Pri vysokých rýchlostiach otáčania vytvára mierna excentricita hmoty odstredivé sily, ktoré spôsobujú kmitanie grafitových fréz. Štandardné klieštiny ER s ich viacerými kontaktnými rozhraniami majú problém udržať dynamickú hádzavosť pod 0.003 mm pri nepretržitých posunoch.
Ak bojujete s priehybom alebo kužeľovitosťou steny v hlbokých vreckách, prejdite na integrované tepelne upínacie alebo hydraulické držiaky vyvážené na G2.5 pri prevádzkových otáčkach. Udržujte presah nástroja čo najkratší, aby ste mohli obrobok bezpečne obísť. 360-stupňový upínací tlak a symetrické telo tepelne upínacích držiakov tlmia mikrovibrácie a udržiavajú reznú hranu v stabilnej rovine.
Obrábanie ultrajemnozrnného izostatického grafitu vs. štandardného grafitu: Nastavenie rýchlosti a vákuové prúdenie vzduchu pre vašu koncovú frézu na grafit
Ak obrábate hustý izostatický grafit (veľkosť zŕn < 5 µm) s použitím údajov o posuve určených pre hrubý extrudovaný materiál, zvýšte rýchlosť obrábania povrchu a zároveň udržujte zaťaženie trieskami v úzkom a konzistentnom rozmedzí. Jemnozrnný grafit je tvrdší a hustejší, ale jeho krehký lom vytvára mikrojemný prach. Používanie frézy na grafit pri vysokej dĺžke obrábania týchto jemných zŕn čisto strihá, čím sa vytvára ostrý, pololesklý povrch.
Nezabudnite na svoje nastavenie suchého vysávania. Ak si všimnete hromadenie prachu okolo rezu alebo jemné odieranie na dne dielu, upravte uhol medzi prúdom vzduchu a tryskou vysávača, aby ste vytvorili vír typu push-pull. Odstránenie abrazívneho prachu z drážok v milisekundách zabraňuje sekundárnemu treniu bokov a znižuje hromadenie tepla v hlbokých drážkach.
Keď štandardné nástroje zlyhávajú v hlbokých a úzkych drážkach: Objednávanie zákazkových grafitových fréz z Číny
Štandardné bežne dostupné nástroje robia geometrické kompromisy, aby pokryli bežné úlohy. Ak frézujete vysoké, tenké rebrá alebo hlboké dutiny s podrezaním a narážate na vibrácie spôsobené nadmernou dĺžkou drážky, štandardné katalógy vám nepomôžu. Priame partnerstvo s výrobcom grafitových fréz na mieru je často najrýchlejším spôsobom, ako vyriešiť pretrvávajúce problémy s priehybom.
Špecifikovanie prispôsobeného odľahčenia krčka, upraveného uhla špirály na presmerovanie rezných síl alebo mikropolomeru rohu vám umožňuje vyčistiť hlboké prvky v jednom nastavení bez prechodových čiar. Ak sa potýkate s odolnými povrchovými chybami, vylamovaním hrán alebo rýchlym opotrebovaním nástroja na elektródach, zdieľanie výtlačkov súčiastok, parametrov a tried grafitu so špecialistom vám pomôže vytvoriť spoľahlivé riešenie obrábania.






