
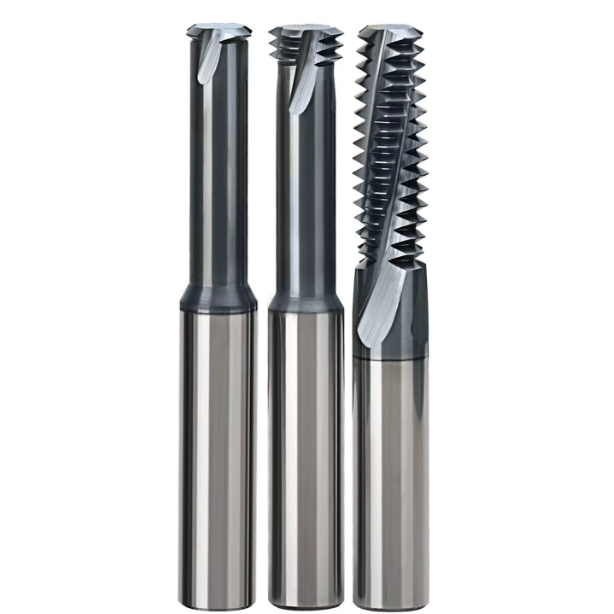
Začiatkom tohto roka nám dlhoročný klient zo Stuttgartu v Nemecku poslal neskoro v noci naliehavú správu: bola poškodená várka veľkých telies ventilov pre veterné elektrárne z ocele 42CrMo4. Pri obrábaní posledného hlbokého otvoru M24 sa závitník zadrel a bez varovania praskol, čo zastavilo výrobu a ohrozilo odliatky.
V poslednom desaťročí sme boli svedkami tohto druhu katastrofálnych zlyhaní na poslednú chvíľu až príliš často. Keď dielne čelia takýmto rizikám, mnohí vedúci prechádzajú na CNC frézovanie závitov. Štandardné frézy však často vedú k vychýleniu nástroja, spätnému zúženiu alebo predčasnému vylamovaniu v húževnatých oceľových zliatinách.
Problém spočíva v používaní univerzálnych nástrojov pre náročné oceľové aplikácie. Skutočná odolnosť si vyžaduje špecializované závitové frézy pre ocele navrhnuté s optimalizovanou štruktúrou jadra, geometriou drážok a úpravou hrán.
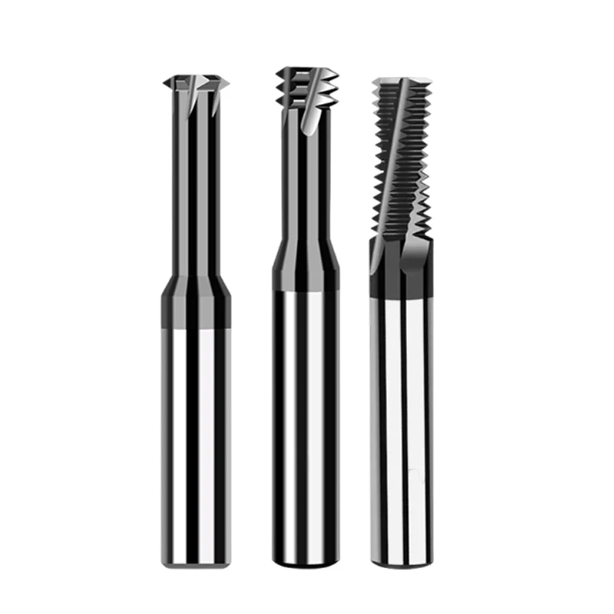
Prečo naša dielňa nahradila veľké závitníky špecializovanými závitoreznými frézami na oceľ
Ak ste niekedy vytiahli zlomený závitník z takmer hotového veľkého odliatku, chápete, prečo sme pred viac ako desiatimi rokmi prešli na frézovanie závitov. Veľké závitníky vytvárajú plný kontakt s oceľovou bočnou stenou, čo spôsobuje prudký nárast radiálneho krútiaceho momentu a časté zasekávanie v slepých otvoroch. Naproti tomu závitové frézy udržiavajú prerušovaný bodový kontakt, čím znižujú okamžité rezné sily a minimalizujú zlomenie nástroja.
Zatiaľ čo závitníky ponúkajú výhody v čase cyklu pre malé priechodné otvory, spoľahlivosť procesu je dôležitejšia pre veľké oceľové komponenty. Frézovanie závitov poskytuje dôležitú bezpečnostnú rezervu: aj keď sa nástroj opotrebuje, jeho priemer je menší ako priemer pilotného otvoru, takže sa nikdy nezasekne vo vnútri obrobku. Riskovať drahý komponent len kvôli úspore niekoľkých sekúnd je zlým kompromisom.
Vysoké náklady na prestoje a katastrofy spôsobené poškodením nástrojov pre západných klientov
Severoamerický klient z oblasti ťažkého priemyslu čelil šesťhodinovému oneskoreniu pri elektroerozívnej frézke pri vyťahovaní zlomeného karbidového závitníka z kaleného ventilového bloku 4140, čo spôsobilo nečinnosť celej flexibilnej linky. Po prepnutí na stabilné CNC frézovanie závitov museli operátori upravovať iba odchýlky opotrebenia pri náraze na tvrdé miesta, čím sa úplne eliminovali tieto vysoké, skryté straty z dôvodu prestojov.
Mnohé dielne sa zameriavajú výlučne na jednotkové ceny a ignorujú komplexné náklady na prestoje. Predkalené ocele na formy, ako sú P20 a H13, robia z tuhého rezania závitov vysoko rizikovú operáciu. Prechod na frézovanie umožňuje zvládnuť lámanie, čím sa zabezpečuje spoľahlivé plánovanie výroby bez poškodenia presnosti vretena alebo rizika oneskorenia dodávok.
Geometrický rozdiel medzi priemernými a špičkovými celokarbidovými závitovými frézami
Brúsenie profilu závitu je jednoduché, ale zabezpečiť, aby nástroj odolával radiálnemu vychýleniu počas agresívneho rezania ocele, je ťažké. Štandardné komerčné frézy majú často slabú hrúbku jadra a chýbajú im hladké polomery na odľahčenie napätia. Skutočné priemyselné závitové frézy z tvrdokovu spevňujú jadro a optimalizujú geometriu drážok, aby odolali vysokému ohybovému namáhaniu.
Ďalším ukazovateľom kvality je honovanie s mikro hranami. Priemerné frézy sa vyznačujú surovými, ostrými hranami, ktoré sa okamžite odštiepia v legovanej oceli, zatiaľ čo špičkové nástroje používajú mikrónové prúdenie vzduchu na vytvorenie rovnomerného polomeru honovania. Tento malý geometrický rozdiel určuje, či vytvoríte čisté závity alebo otvory s chvením a mimo tolerancie.
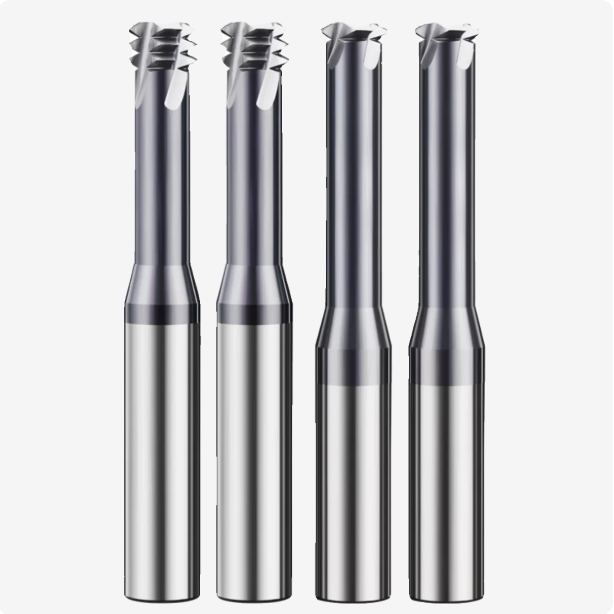
Funkcia 1: Odolnosť voči vibráciám vďaka variabilnej skrutkovici a stúpaniu pri CNC frézovaní závitov
Ak počas obrábania ocele počujete vysokofrekvenčné pískanie, rovnomerne rozmiestnené hrany pravdepodobne spúšťajú harmonickú rezonanciu. Tradičné nástroje narážajú na bočnú stenu v konštantných intervaloch, čím zosilňujú vibrácie na presahu nástroja. CNC závitové frézy s premenlivými uhlami špirály a premenlivým stúpaním narúšajú vstupné fázy a rozbíjajú periodické silové impulzy pri zdroji.
Táto konštrukcia kladie vysoké nároky na interpoláciu brúsky nástrojov, čo si vyžaduje kompromis v priestore na odvod triesok. Obetujeme malé množstvo kapacity na odvod triesok, aby sme zabezpečili vynikajúce dynamické tlmenie počas ťažkého bočného frézovania. Pri nerovných výkovkoch alebo hlbokých dutinách táto schopnosť potlačenia vibrácií udržiava presné profily závitov.
Eliminácia vynútených vibrácií a zúženia priemeru rozstupu pri obrábaní hlbokých otvorov
Pri obrábaní hlbokých otvorov s rozmerom presahujúcim 2.5D dochádza k spätnému zúženiu, keď vychýlenie nástroja spôsobí, že kalibra Go prejde, zatiaľ čo kalibra No-Go sa zasekne v spodnej časti. Štandardné nástroje s konštantnou špirálou zlučujú radiálne sily, čo spôsobuje vychýlenie hrotu nástroja. Zavedenie premenlivého uhla špirály rozkladá rezný odpor, drasticky znižuje vynútené vibrácie a zabezpečuje konzistentné priemery rozstupu.
Hoci kompenzácia polomeru môže korigovať mierne kužeľovitosť, nedokáže vyriešiť chvenie boku. Obmedzenie radiálneho vychýlenia eliminuje deformáciu uhla závitu na dne hlbokých otvorov. To umožňuje dosiahnuť presnosť kalibračného uloženie 6H alebo lepšiu v jednom cykle bez prechodov vzduchovým rezom.
Udržiavanie konštantných rezných síl – porovnanie opotrebovania hrotu nástroja pri obrábaní kalených ocelí
Vysokopevnostná kalená a popúšťaná oceľ spôsobuje opotrebovanie nástroja predovšetkým v dôsledku únavy z napätia spôsobenej vibráciami. Rezacie nástroje so symetrickými zubami trpia mikro-odštiepením pri maximálnych nárazových silách, čo zrýchľuje trenie na bokoch. Naopak, konštrukcie s nerovnomerným rozstupom zubov absorbujú prerušované zaťaženie a udržiavajú stabilný pás opotrebenia pozdĺž reznej hrany.
Vyhladenie kolísania reznej sily zabraňuje striedavému napätiu, ktoré by spôsobovalo mikrotrhliny na hraniciach zŕn. Závitové frézy z tvrdokovu pracujúce s konštantnou silou podliehajú rovnomernému mechanickému abrazívnemu opotrebovaniu. To zaisťuje predvídateľnú krivku degradácie životnosti nástroja počas hromadnej výroby.
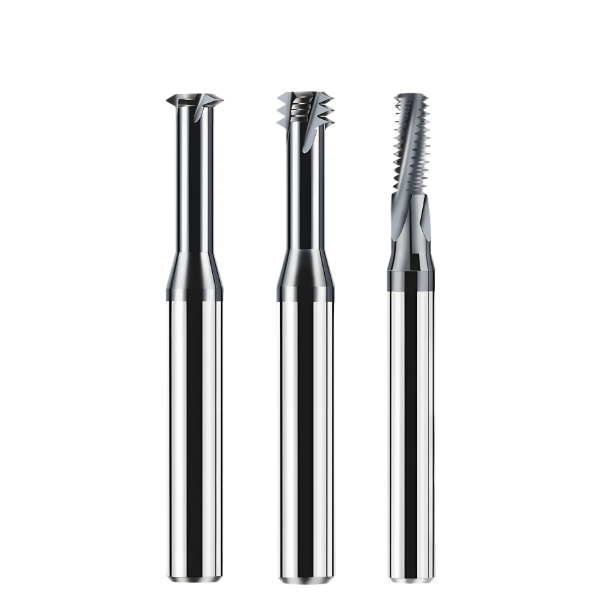
Funkcia 2: Dizajn s mikrouhlom čela a honovaním hrán pre legované ocele
Mnoho obrábačov posudzuje kvalitu nástrojov testovaním ostrosti, no extrémna ostrosť spôsobuje katastrofálne zlyhanie hrany v legovaných oceliach so stredným až vysokým obsahom uhlíka. Submikrónová ostrá hrana nedokáže odolať intenzívnemu šmykovému napätiu pri práci s oceľou s vysokou medzou klzu. Pri navrhovaní závitových fréz pre ocele modifikujeme mikrogeometriu pridaním pozitívneho mikroskosenia alebo neutrálneho uhla opory.
Toto vyváženie prináša malý rezný odpor, ale úplne eliminuje lokalizovanú plastickú deformáciu. Hoci na zvládnutie vyšších radiálnych síl je potrebný pevný upínač, tento prístup zaručuje geometrickú stabilitu. Obetovanie menšej ľahkosti rezania zaisťuje dlhodobú spoľahlivosť v náročných aplikáciách s konštrukčnou oceľou.
Rozlúčte sa s vylamovaním: Prečo závitové frézy na oceľ potrebujú honovanie hrán s hrúbkou 10 – 15 μm
Neopracované brúsené hrany obsahujú mikroskopické trhliny, ktoré spôsobujú katastrofické odštiepenie pri prerušovanom rázovom zaťažení. Keď neošetrená závitová fréza zasahuje do ocele, tieto mikrotrhliny sa rýchlo šíria pozdĺž hraníc zŕn. Aplikácia rovnomerného polomeru pasivácie 10 – 15 μm vyhladzuje lokalizované kontaktné napätia a potláča predčasné únavové odlupovanie.
Riadenie pasivácie je prísnou technickou požiadavkou; odchýlky presahujúce 5 μm úplne menia rezný mechanizmus. Polomer menší ako 8 μm vedie k poškodeniu hrany, zatiaľ čo polomery nad 20 μm spôsobujú silné vytláčanie namiesto čistého strihu. Udržiavanie tohto presného rozsahu zaisťuje optimálne prispôsobenie profilu závitu kalibračnej metódy a maximálnu životnosť nástroja.
Vyváženie rezného odporu a tepla spôsobeného strižným odtrhom triesok pre vysokovýkonné obrobky 4340
Obrábanie vysokopevnostných legovaných ocelí, ako je 4340, vytvára intenzívnu šmykovú odolnosť a silnú tepelnú akumuláciu na reznej špičke. Slepé zvyšovanie kladných uhlov čela spôsobuje elastické vychýlenie alebo zlomenie hrany. Na výrobu prémiových celokovových karbidových závitových fréz používame konštrukciu s dvojitým uhlom čela v kombinácii s leštenými drážkami na odvod triesok, ktoré zvládajú vysoké zaťaženia.
Oceľ triedy 4340 sa vyznačuje nízkou tepelnou vodivosťou, ktorá rýchlo prenáša rezné teplo späť do substrátu nástroja. Náš optimalizovaný uhol čela núti triesky krútiť sa do tesných tvarov, čím odvádza viac ako 70 % šmykového tepla od hrany. Toto šikovné vyváženie zabraňuje vibráciám obrobku a chráni substrát počas dlhodobých rezných operácií.
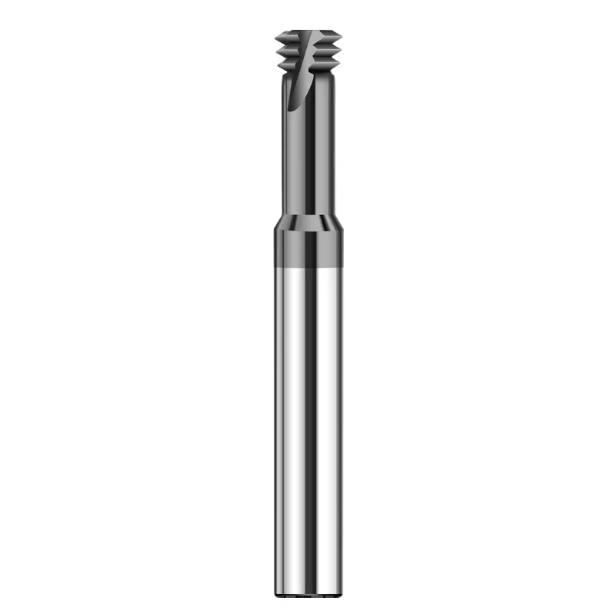
Funkcia 3: Optimalizovaný pomer hrúbky substrátu s ultrajemnými zrnami a jadra pre závitové frézy HRC55
Kalené obrobky s tvrdosťou presahujúcou 50 HRC zničia štandardné karbidové nástroje počas prvého prechodu. Spoliehanie sa výlučne na tvrdé povlaky je chyba, pretože slabé substráty sa pri veľkom zaťažení poddávajú, čo spôsobuje odlupovanie povrchových vrstiev. Závitové frézy z karbidu Hrc55 vyžadujú spekaný ultrajemnozrnný karbid volfrámu v kombinácii so zvýšenou hrúbkou jadra.
Zvyšujúca sa hrúbka jadra si vyžaduje starostlivý kompromis, pokiaľ ide o dostupný priestor na odvádzanie triesok. Širšie jadrá zanechávajú plytšie drážky, ktoré môžu zachytávať triesky v tvárnych materiáloch. Našťastie, kalené lisovacie ocele produkujú krehké, zrnité triesky, ktoré vyžadujú minimálny objem drážok, čo nám umožňuje maximalizovať tuhosť a úplne eliminovať priehyb nástroja.
Nárazuvzdorná tuhosť pre predkalené ocele na formy a kalené diely
Pri frézovaní predkalených ocelí na formy, ako sú NAK80 alebo H13, sa odpor proti tangenciálnemu rezu prudko zvyšuje. Keď hrúbka jadra klesne pod 50 % priemeru nástroja, dlhé presahy spôsobujú mikroskopické ohýbanie telesa. Zvyšujeme pomer hrúbky jadra našich monolitných karbidových závitových fréz na 60 % alebo 65 % na päťosových strojoch, aby sme zdvojnásobili statickú tuhosť.
Konštrukcie s vysokým jadrom však nechávajú veľmi malú vôľu pre nepresnosti predvŕtaných otvorov. Ak sa pilotný vrták posunie alebo zanechá tvrdú vstupnú kôrku, tuhé nástroje riskujú vážne mechanické rušenie a zlomenie. Pri použití konfigurácií nástrojov s vysokou pevnosťou je nevyhnutná prísna kontrola súososti predvŕtaných otvorov.
Odolnosť submikrónových zrnitých štruktúr voči tepelnej únave počas prerušovaného rezania
Frézovanie závitov v špirále vystavuje rezné hrany neustálej tepelnej rozťažnosti a rýchlym cyklom chladenia. Hrubozrnné nástroje akumulujú ťahové napätie na hraniciach zŕn, čo rýchlo vytvára deštruktívne mikrotrhliny. Pre naše závitové frézy na ocele zjemňujeme zrná tvrdej fázy na submikrónový rozsah 0.4 – 0.6 μm, aby sme blokovali cesty šírenia trhlín.
Toto zjemnenie zrna zvyšuje odolnosť voči tepelnej únave bez toho, aby sa obetovala rázová húževnatosť alebo integrita kobaltového spojiva. Tyč s hrúbkou submikrónov odoláva lokálnym teplotným skokom až do 900 °C počas obrábania kalenej ocele. To zaisťuje, že každý zub si zachováva konzistentný geometrický profil počas predĺžených niekoľkohodinových výrobných cyklov.
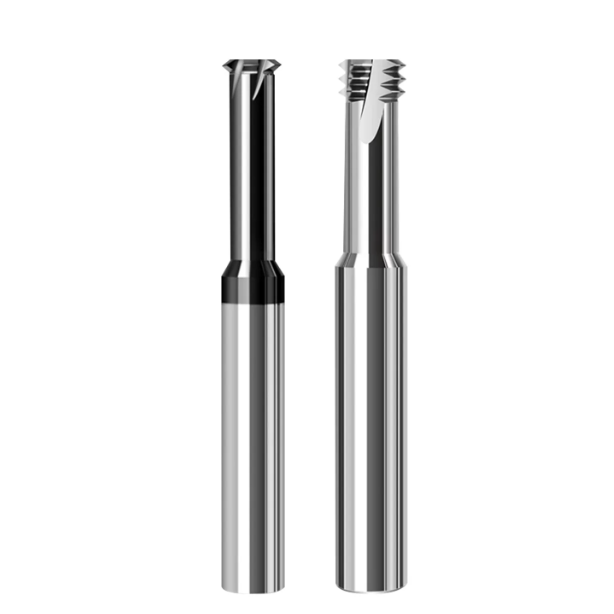
Funkcia 4: Povlaky AlCrN a AlTiSiN odolávajú extrémnym teplotám 1100 °C
Frézovanie vysokopevnostných legovaných ocelí vystavuje hroty nástrojov extrémnym teplotám, vysokým tlakom a silnému treniu. Štandardné povlaky TiN alebo základné povlaky TiAlN sa rýchlo degradujú nad 800 °C, čo vedie ku katastrofickému odlupovaniu povlaku a ablácii substrátu. Naše závitové frézy na ocele využívajú nanokompozitné povlaky AlCrN a kremíkom dopované AlTiSiN, ktoré sú schopné zvládnuť prahové teploty presahujúce 1100 °C.
Vysoký obsah hliníka vytvára hustú, ochrannú vrstvu oxidu hlinitého, ktorá chráni substrát z karbidu volfrámu. Povlaky PVD však vyžadujú výnimočnú hladkosť povrchu, aby sa zabránilo zváraniu triesok za studena. Na bokoch nástrojov vykonávame abrazívne tryskanie s docieleným leskom a aplikujeme sekundárne odstraňovanie mikrokvapiek na zníženie trenia a optimalizáciu toku triesok.
Prevencia adhézie a opotrebovania bokov/kráterov pri suchom a MQL obrábaní
Suché obrábanie a mazanie s minimálnym množstvom zabraňujú vzniku trhlín spôsobených tepelným šokom počas prerušovaného rezania konštrukčných ocelí. Bez prietokového chladenia môže silné trenie na boku spôsobiť rýchle opotrebenie kráterov a poškodenie nástroja. Závitové frézy z celokovového karbidu s viacvrstvovými povlakmi AlCrN využívajú prirodzené samomazacie vlastnosti na blokovanie difúzie železa.
Zjemnenie drsnosti povrchu do zrkadlového lesku zabraňuje mechanickému zaseknutiu plasticky deformovaných oceľových triesok s bokmi nástroja. Táto fyzikálna bariéra udržiava stabilnú tepelnú krivku aj bez chladiacej kvapaliny. Táto technológia zaručuje prísne tolerancie drsnosti povrchu v celých výrobných dávkach náročných kovových komponentov.
Riešenie nánosu povlaku na koreni závitu pre jemné rozstupy 0.5 mm
Jemné závity s rozstupom 0.5 mm alebo menším predstavujú jedinečné rozmerové problémy kvôli správaniu PVD plazmy. Účinky výboja hrotu spôsobujú, že vrcholy závitov pod uhlom 60 stupňov a drobné korene závitov hromadia nadmernú hrúbku povlaku. V dôsledku toho mnohé štandardné závitové frézy trpia nánosmi, ktoré narúšajú kontrolu správneho/nesprávneho meradla.
Na vyriešenie tohto problému používame proces nanodepozície s nízkym napätím a ultratenkým gradientom, ktorý obmedzuje celkovú hrúbku na 2.5 μm. Počas päťosového brúsenia naše programovanie aplikuje geometrickú kompenzáciu na úrovni mikrónov, ktorá je špeciálne prispôsobená pre akumuláciu koreňov závitu. Toto riadenie s uzavretou slučkou zaručuje, že vrcholy a koreňe závitu zodpovedajú presným toleranciám profilu v danom odvetví.
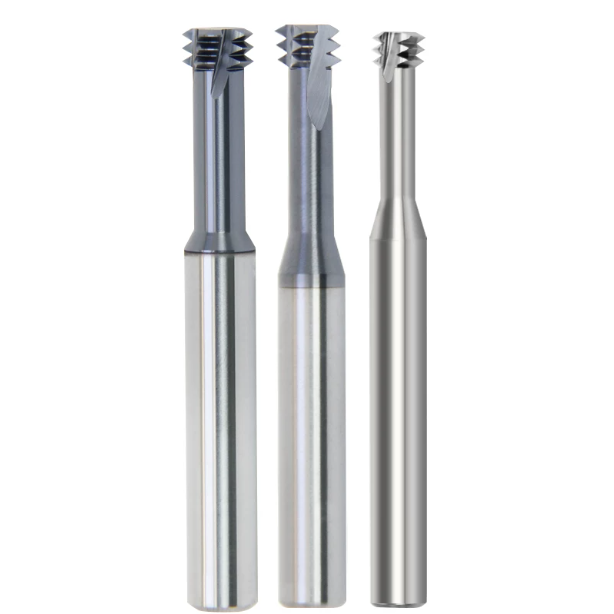
Funkcia 5: Axiálne a radiálne vnútorné otvory pre chladenie s nasmerovanými tryskami
Pri obrábaní legovanej ocele v úzkych slepých otvoroch má externá chladiaca kvapalina problém preniknúť do rotujúcej vzduchovej clony. Obsluha často ohýba vonkajšie potrubia, ale kvapalina iba víri mimo zóny rezu. Naše závitové frézy na ocele to riešia pomocou špeciálnych vnútorných kanálov chladiacej kvapaliny. Vysokotlaková kvapalina je dodávaná priamo do aktívnej zóny rezu.
Karbidové polotovary s vnútornými otvormi pre chladenie vyžadujú vyššie náklady na spekanie a prísne overovanie. Nadmerne veľké otvory znižujú tuhosť tela nástroja počas agresívneho bočného frézovania rýchloreznej ocele. Naopak, poddimenzované otvory nedokážu generovať dostatočný tlak kvapaliny a prietoky. Simuláciou kvapaliny sme vyvážili dvojité špirálové kanály, aby sme zachovali odolnosť voči nárazu.
Výzva odvodu triesok pri rezaní hlbokých slepých otvorov: Zabránenie sekundárnemu poškodeniu vytvorených závitov trieskami
Pri rezaní hlbokých slepých závitov spôsobujú zachytené kovové triesky vážne sekundárne drvenie a poškodenie nástroja. Oceľové triesky sa často zaklinia medzi reznými drážkami a stenami otvoru. Pri použití závitových fréz z celokovového karbidu spôsobujú nedostatočné odvádzacie sily triesky ryhovanie presných závitov. To vytvára nepríjemné otrepy a zhoršuje kvalitu povrchu boku.
Zvyšovanie otáčok vretena iba zintenzívňuje trenie a akumuláciu tepla na dne otvoru. Údaje o rezaní ukazujú, že sekundárne strihanie spúšťa prudké, nepravidelné nárasty krútiaceho momentu motora vretena. Riadené chladiace kanály využívajú dynamický tlak kvapaliny na okamžité odvádzanie triesok. Tým sa úplne eliminuje sekundárny kontakt medzi trieskami a vytvorenými profilmi závitov.
Ako vysokotlaková emulzia presne prepláchne koreň zuba a vytlačí triesky z otvoru
Štandardné dodávanie chladiacej kvapaliny cez vreteno často vytvára protibežné víry v hlbokých slepých otvoroch. Na optimalizáciu operácií frézovania závitov CNC integrujeme mikrolaterálne radiálne výstupy. Tieto výstupy sú priamo zarovnané so šmykovou zónou čela a drážkami zubov. Pri zapálení vysokotlakovej emulzie dynamická kvapalina uvoľňuje jemné triesky z koreňov.
Tento presný uhol prúdenia znižuje teploty a zároveň vytvára nepretržité pole smerujúce von. Odrazujúca sa kvapalina vytvára vysokorýchlostnú vratnú silu pozdĺž kanálov na triesky s premenlivou špirálou. To efektívne pumpuje fragmentované oceľové triesky von okolo čelnej plochy obrobku. Hoci si to vyžaduje vysokotlakové filtračné systémy, zabezpečuje to prostredie bez rušenia.
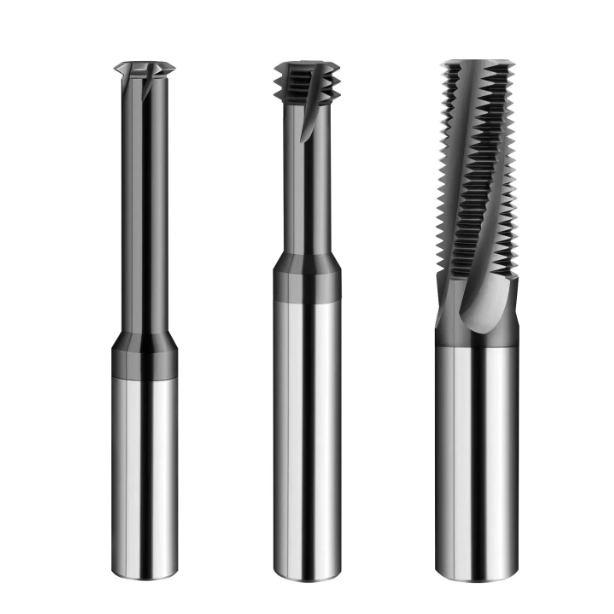
Funkcia 6: Krátka dĺžka flauty a zosilnený krk
Strojníci často uprednostňujú maximalizáciu dĺžky drážky, aby mohli vyrezať plnú hĺbku závitu v jednom prechode. Avšak plná hĺbka drážky v silných legovaných oceliach vytvára masívne bočné rezné sily. Pri vývoji závitových fréz na oceľ kombinujeme krátke hrany so zosilnenými krkmi. Aktívna rezná hrana je prísne obmedzená na tri alebo päť stúpaní.
Táto viacprechodová stratégia poskytuje výrazne lepšiu stabilitu obrábania v náročných priemyselných nastaveniach. Krátke drážky obmedzujú rezný odpor na úzke axiálne okno pre plynulé zaťaženie motora. V dielňach s priemernou tuhosťou tento prístup prináša dlhšiu životnosť nástroja ako jednoprechodové rezy. Vystavuje telo nástroja čistým ohybovým silám, a nie krúteniu.
Vyvrátenie mýtu „Dlhšia flauta je lepšia“: Kľúčový vzorec na minimalizáciu priehybu
Vychýlenie hrotu nástroja je úmerné tretej mocnine dĺžky presahu. Keď sa objavia obrátené kužele, operátori často zvaľujú vinu za rýchlosť namiesto kontroly štrukturálnej tuhosti. Štandardné závitové frézy s drážkami po celom tele majú tenké jadro. V hlbokých otvoroch toto tenké jadro vedie k skrytému vychýleniu nástroja a deformácii závitu.
Prechodom na krátke rezné hrany zachovávame robustné telo stopky pozdĺž predĺženia. Neopracovaná oblasť krčku poskytuje prierezovú plochu niekoľkonásobne väčšiu ako jadro. To minimalizuje priehyb až na mikrónovú úroveň na základe mechanickej fyziky lúča. V dôsledku toho hrot nástroja udržiava pevný úchop na naprogramovanej špirálovej dráhe.
Optimalizácia tuhosti pre 2.5D–3D hlbokodierové konštrukčné komponenty (letecký a energetický sektor)
Obrábanie hlbokých otvorov s rozmermi 2.5D až 3D v leteckých zliatinách historicky spôsobovalo silné vibrácie nástrojov. Tradičné frézy s dlhými hranami generovali v chróm-molybdénových oceliach nízku drsnosť bokov závitov. Naša stratégia optimalizácie pre oblasť použitia spája nástroje s krátkymi hranami so zúženými vystuženými krkmi. Taktiež používame vlastné CNC makro programy pre viackrokový závit v špirále.
Tento segmentovaný prístup eliminuje stratu času stráveného opakovanými prechodmi pružiny. Veľké vystužené krky absorbujú ohybové momenty a udržiavajú priemery rozstupov v rámci prísnych tolerancií. V prípade drahých konštrukčných komponentov táto rozmerová spoľahlivosť zabraňuje nákladnému šrotovaniu obrobkov. Poskytuje štrukturálnu integritu, ktorú vyžadujú náročné letecké dielne.
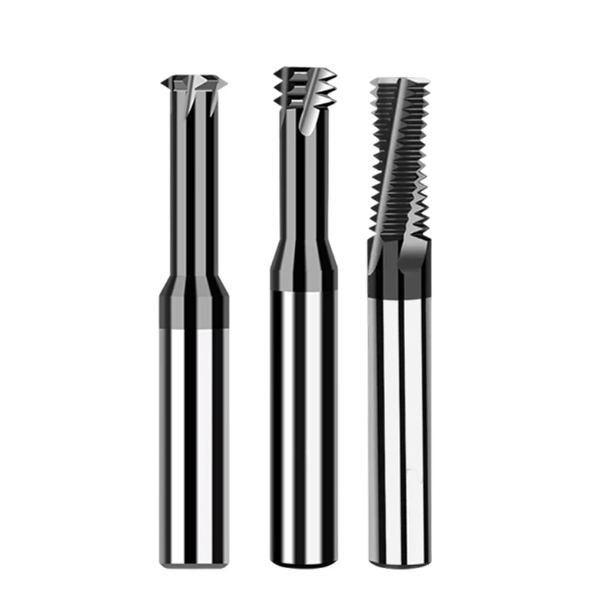
Funkcia 7: Korekčné brúsenie hrebeňa zabezpečujúce 100% kompatibilitu s meradlami Go/No-Go
Kontrolóri kvality často zápasia s problémami, keď sa meradlá typu „go/no-go“ zaseknú na novo vyrezaných hlbokých otvoroch so závitom. Aj pri bezchybnej CNC kompenzácii meradlá zlyhávajú, ak dôjde k interferencii hrebeňa. Oceľové obrobky podliehajú mikrodeformáciám v dôsledku rezných síl počas obrábacích cyklov. Brúsenie ostrých 60-stupňových hrebeňov vytvára drobné výčnelky, ktoré kolidujú so štandardnými meradlami.
Túto nezrovnalosť sme vyriešili implementáciou korekčných mechanizmov brúsenia s kompenzáciou hrebeňa na našich linkách. Naše konštrukcie profilov aplikujú mikrónové korekcie na ploché hrebene a polomery koreňa. Táto zámerná vôľa zohľadňuje deformáciu triesky a elastické pružné spätné rázy počas rezania. Hoci sa zložitosť orovnávania zvyšuje, zaručuje 100 % kompatibilitu so štandardnými kalibrami.
Ako chyby pri orovnávaní brúsnych kotúčov v presných 5-osových brúskach ovplyvňujú skrátenie hrebeňa a polomer paty
Presnosť orovnávania brúsnych kotúčov určuje úspešné profily zubov na karbidových závitových nástrojoch. Diamantové orovnávacie valce musia udržiavať extrémnu presnosť bez tepelného hádzania alebo vibrácií. Dokonca aj hádzanie 0.001 mm sa prenáša priamo na malé vrcholy nástroja. Tupý orovnávací kotúč zanecháva nesprávny polomer paty, ktorý vedie k trhlinám spôsobeným napätím.
Vyvažovanie opotrebenia kotúča v závislosti od frekvencie orovnávania si vyžaduje dlhoročné skúsenosti s uvádzaním strojov do prevádzky. Do našich brúsnych programov vkladáme automatizované kompenzačné algoritmy, aby sme zabezpečili konzistentnosť. Táto prísna kontrola dráh na úrovni mikrónov odlišuje priemyselné nástroje od bežných alternatív. Zaručuje spoľahlivý výkon vo veľkých výrobných dávkach.
Riešenie bežného problému kontroly kvality: „Správny sklon, ale nespĺňa Go-Gauge“
Keď správny rozstup závitov neprejde skúškami kalibrov, operátori často zbytočne menia programy alebo vymieňajú vretená. Skutočným vinníkom je zvyčajne chybný návrh obálky profilu nástroja. Odolnosť ocele voči šmyku núti hroty nástrojov podliehať menším elastickým priehybom. Štandardné rovné profily vedú k príliš malým priemerom rozstupu závitov.
Kupujúci by mali vyhodnotiť skutočné overenie vzorky, a nie sa spoliehať výlučne na počiatočnú ostrosť hrany. Vynikajúca závitová fréza musí prejsť prísnymi kontrolami kalibrácie pri prvom skúšobnom reze. Tým sa eliminuje zdĺhavé nastavovanie testov a šetrí sa cenný čas prevádzkyschopnosti stroja. Pri hromadnej výrobe sa tým zabezpečí, že vaše zariadenie splní prísne dodacie lehoty.
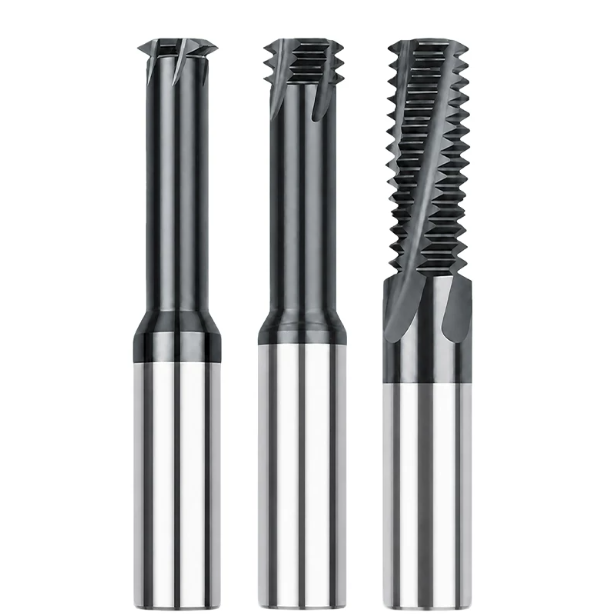
Identifikácia originálnych výrobcov: Ako dielenský technik hodnotí výrobcov závitových fréz
Výber nástrojov môže byť na trhu zaplavenom obchodníkmi a predajcami súkromných značiek ohromujúci. Vedúci dielní majú problém rozlíšiť skutočných výrobcov závitových fréz od predajcov. Počas šestnástich rokov, počas ktorých sme hostili kolegov z odvetvia na audity tovární, sme sa naučili, že spoľahliví dodávatelia sa vyhýbajú lesklým brožúram. Svoje schopnosti dokazujú prostredníctvom samokontrolovaných procesov od lúpania tyčí až po 5-osové brúsenie.
Posudzovanie výrobcov nástrojov si vyžaduje pohľad nad rámec jednotkových cien, aby sa dala vyhodnotiť schopnosť inžinierstva reagovať na špecializované diely. Skutoční originálni výrobcovia ponúkajú komplexné procesné riešenia pre náročné letecké zliatiny alebo ocele pre formy. Optimalizujú všetko od geometrie drážok až po spevňovanie hrán v mikroskopickej mierke. Táto technická hĺbka odlišuje bežných zmluvných výrobcov od skutočných inovátorov na mieru.
Kontrola brúsnych zariadení a kompletná kontrola v rámci linky: Stroje a profilometre Walter/Rollomatic
Kvalifikované dielne na výrobu karbidových zliatin disponujú radmi vysoko presných 5-osových CNC brúsok v miestnostiach s kontrolovanou teplotou. Vytvorenie presných stúpaní závitov bez zariadení od spoločností Walter alebo Rollomatic je prakticky nemožné. Vysokopevnostné vretená a lineárne motory poskytujú fyzický základ pre presnú geometriu nástroja. Špičkové strojové vybavenie zaručuje, že každý vyrobený nástroj zodpovedá presným technickým špecifikáciám.
Samotné moderné vybavenie nezaručuje bezproblémovú kontrolu dielov bez prísnych kontrolných bodov kvality. Renomovaní výrobcovia závitových fréz podrobujú každú šaržu pred odoslaním 100 % optickému profilovaniu. Tento prístup s nulovou toleranciou skenuje profily zubov laserovými prístrojmi, aby sa zabránilo hádzaniu hrotu. Prísne kontroly priamo na linke zabezpečujú, že celé obrobky sa nikdy nevyhodia na pracovisku.
Normy technickej podpory od výrobcov prémiových závitových nástrojov pre špeciálne legované ocele
Štandardné 60-stupňové profily nespĺňajú požiadavky na tesnenie v sektore ťažkých strojov a leteckého priemyslu. Dielne neustále hľadajú partnerov schopných vyvinúť neštandardné závitové nástroje pre exotické materiály. Pri obrábaní titánových zliatin alebo nehrdzavejúcej ocele si špičkoví dodávatelia vyžadujú podrobné výkresy. Pred odporúčaním parametrov analyzujú tolerancie predvrtu a tuhosť vretena stroja.
Hĺbková technická podpora zahŕňa prispôsobené makro programovanie a optimalizáciu viacprechodovej reznej dráhy. Keď sa vyskytnú neočakávané problémy s chvením alebo odvádzaním triesok, odborníci musia rýchlo spätne vypočítať sily. Úprava uhlov sklonu nástroja a špecifikácií honovania hrán v priebehu niekoľkých hodín rieši zložité výzvy. Táto integrácia výroby nástrojov s obrábacími procesmi zaručuje spoľahlivú produktivitu v dielni.
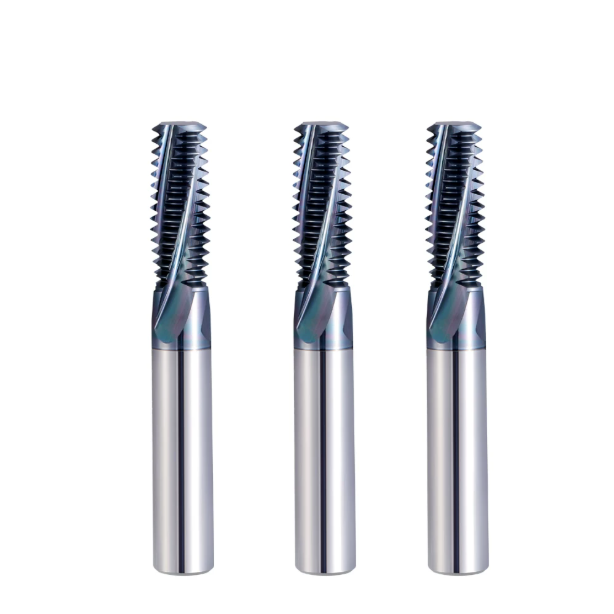
Pokyny na jemné doladenie parametrov CNC frézovania závitov od našich terénnych technikov
Efektívne frézovanie závitov sa spolieha skôr na systémový inžiniersky prístup než na izolované parametre. Základné princípy, ako sú rozstupy tlmiace vibrácie, honovanie mikrohran a povlaky, tvoria ucelený dizajn. Avšak aj prémiové nástroje zlyhávajú, ak CNC programovacie dráhy a parametre rezania zostanú neoptimalizované. Správne prevedenie zabraňuje odštiepeniu hrán a odchýlkam profilu počas kritických obrábacích operácií.
Povinná logika 180° Arc-in/Arc-out pre helikálnu interpoláciu
Programovanie CNC frézovania závitov si vyžaduje vyhýbanie sa priamym lineárnym tangenciálnym vstupným dráham. Náhle lineárne zapojenie vytvára masívne špičkové rázové sily, ktoré spôsobujú okamžité vylamovanie hrany. Naše overené riešenie vyžaduje 180° oblúkové vstupné a výstupné dráhy nástroja pre plynulé prechody. Prechod so zvyšujúcim sa polomerom zaisťuje, že každý zub vstúpi do reznej zóny rovnomerne.
Toto vyvážené zapojenie úplne eliminuje mikroskopické stopy po chvení v mieste vstupu. Rezné sily plynulo stúpajú pozdĺž kontrolovanej krivky, a nie prudko. Ochrana reznej hrany počas počiatočného kontaktu maximalizuje celkovú životnosť nástroja. Programátori by si mali pred spustením cyklov vždy overiť tieto plynulé prechodové oblúky.
Stratégia vrstvového vstupu pre kalenú oceľ: Prečo je dôležité prideliť hĺbku 2–3 prechodov
Obrábanie kalenej ocele na formy HRC55 vyžaduje rozloženie celkovej hĺbky rezu naprieč prechodmi. Pokus o odstránenie plnej hĺbky v jednom prechode spôsobuje vychýlenie nástroja a tepelnú únavu. Naša stratégia optimalizácie v teréne odporúča viacnásobný prístup k prideľovaniu hĺbky rezu. Prvý prechod odstraňuje prídavky na hrubovanie, zatiaľ čo nasledujúce prechody spracovávajú hotový materiál.
Táto stratégia vrstvenia hĺbky účinne odvádza teplo a kontroluje mieru opotrebovania boku. Použitie závitových fréz z tvrdokovu HRC55 s viacerými prechodmi zaisťuje presné uloženie. Ak sa vo vašej dielni často lámu nástroje alebo sa vyskytujú problémy s kužeľovitosťou, zastavte sa a vyhodnoťte parametre. Zdieľanie vašich špecifických aplikačných výziev nám umožňuje odporučiť stratégie rezania na mieru.






