
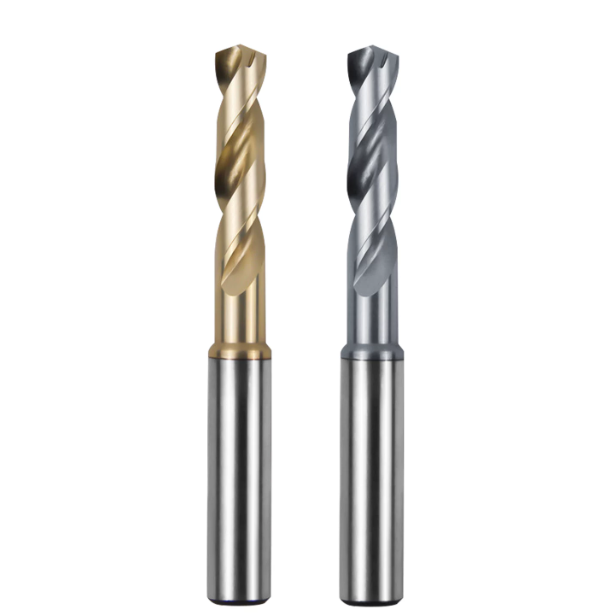
V minulom štvrťroku sme pomohli klientovi z leteckého priemyslu vyriešiť nákladnú výrobnú poruchu. Vŕtali telesá ventilov z materiálu Ti-6Al-4V na 5-osovom obrábacom centre s toleranciami otvorov H7. Hneď pri dvanástom otvore sa zaťaženie vretena zvýšilo na 140 %, čo nasledovalo ostré zaskľabenie, keď sa 6 mm vrták zasekol a zlomil v hĺbke 3.5D. Polotovary v hodnote tisícov dolárov boli okamžite zošrotované.
Tento scenár vidíme pravidelne v dielňach. Mnoho strojníkov predpokladá, že objednávanie najdrahších karbidových vrtákov do titánu eliminuje riziko. Namiesto toho narazia na tú istú stenu: mikrotrhliny na reznej hrane pri vstupe, fialové triesky odierajúce sa vo vnútri drážok alebo predčasné opotrebenie narúšajúce povrch otvoru. Titán je neúprosný nie kvôli surovej tvrdosti, ale kvôli rýchlemu spevneniu, intenzívnej chemickej afinite a slabému odvodu tepla.
Ako špecializovaný tím výrobcov vrtákov SAMHO s viac ako 15-ročnými skúsenosťami vieme, že konzistentné časy cyklov závisia od špecifických mikrogeometrií nástrojov. Najlepšie vrtáky na vŕtanie titánu vyvažujú päť faktorov: ohybovú húževnatosť substrátu, samostrediace hroty, vnútorné chladiace kanály, povlaky s vysokou tvrdosťou za tepla a kontrolovanú prípravu hrán.
Pozrite sa bližšie na svoje nastavenie: obrábajú vaše nástroje titán čisto, alebo iba brúsia otvor pri extrémnom trení?
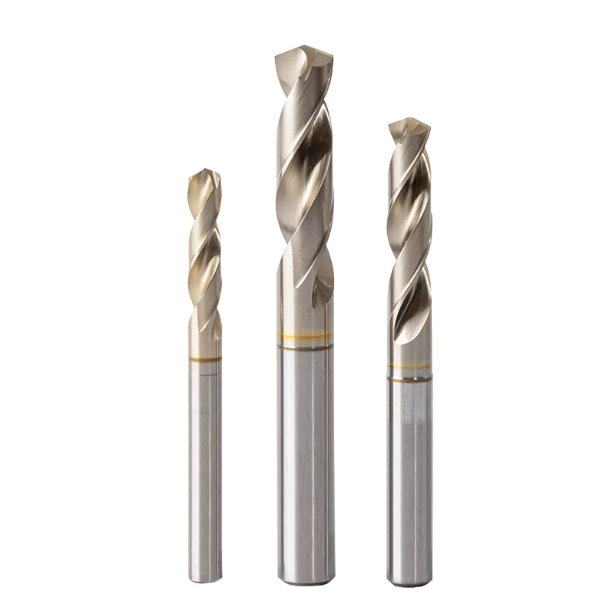
Prečo trváme na ultrajemnozrnných substrátoch: Pochopenie kritického prahu odolnosti voči odštiepeniu v karbidových vrtákoch pre titán
Prezrite si akýkoľvek katalóg nástrojov a uvidíte tvrdenia o „prvotriednom panenskom karbide volfrámu“. Výsledky z výrobnej prevádzky však hovoria úplne iný príbeh. Pri použití Ti-6Al-4V naliehavo žiadame inžinierov, aby sa pozreli za jednoduchú makrotvrdosť (HRA/HV) a skontrolovali veľkosť zŕn spolu s rovnomernosťou kobaltového spojiva. Vysoká tvrdosť znamená málo, ak substrát nemá lomovú húževnatosť; krehké nástroje sa rozbijú v momente, keď dôjde k spätnému rázu.
Pri výrobe našich špecializovaných karbidových vrtákov na titán držíme veľkosť zrna striktne pod 0.5 mikrónu. Táto submikrónová štruktúra vytvára hustú kobaltovú matricu, ktorá posúva priečnu pevnosť v ťahu nad 4 000 MPa. Keď vrták zasiahne premenlivé rezné zaťaženie hlboko vo vnútri otvoru, táto štrukturálna húževnatosť absorbuje dynamické nárazy a udržiava rezný brit neporušený.
Spätná väzba od západných klientov na mieste: Prečo sa na štandardných titánových vrtákoch často objavujú mikroodštiepky už pri prvom rezaní?
Severoamerický dodávateľ v leteckom priemysle nám nedávno poslal mikrofotografie s vysokým zväčšením, ktoré ukazujú skorú poruchu nástroja. Počas výroby so štandardnými vrtákmi si jeho operátori všimli, že vonkajšia rezná hrana sa odlamuje menej ako dve sekundy po začiatku rezu – predtým, ako dosiahla čo i len hĺbku 1D. Spočiatku to pripisovali dynamickému hádzaniu vretena alebo vôli osi, ale kontroly držiakov nástrojov na mieste ukázali radiálne hádzanie menej ako 3 mikróny.
Porucha pramenila výlučne z druhu karbidu. Dielňa používala univerzálne vrtáky z titánu vyrobené na stredne hrubozrnnom substráte (1.0 až 1.5 mikrónu). Pri silnom šmykovom napätí a spevnení sa mikrotrhliny rýchlo šírili pozdĺž hraníc hrubých zŕn. V prípade leteckých dielov s nulovou toleranciou pre otrepy alebo ryhy na stenách spôsobil tento počiatočný triesok okamžité vyradenie šarže.
Kombinácia vysokej pevnosti v ohybe s jemnozrnnou štruktúrou: Prevencia katastrofického lomu substrátu pri vysokej radiálnej reznej odolnosti
Nástroje nikdy nehodnotíme striktne na základe predpokladu, že „tvrdšie je lepšie“. Keďže titán neodvádza teplo s trieskami, silné tepelné napätie zostáva uzamknuté v malej kontaktnej zóne v blízkosti hrany sekáča. V kombinácii s agresívnymi radiálnymi vychyľovacími silami bude krehký substrát trpieť mikroprasklinami na bokoch, ktoré roztrhnú drážku a povedú k náhlemu zlomeniu nástroja.
Aby sa zastavil tento reťazec porúch, priemyselné titánové vrtáky potrebujú úzke hranice zŕn submikrónového karbidu volfrámu, aby včas zastavili únavové trhliny. Jednotná štruktúra zŕn tiež poskytuje pevný základ potrebný na brúsenie čistej, mikro-honovanej hrany bez vrubových defektov. Zatiaľ čo získavanie prémiových submikrónových karbidových tyčí zvyšuje výrobné náklady, eliminuje oveľa vyššie náklady na vyberanie zlomených vrtákov zo zničených obrobkov.
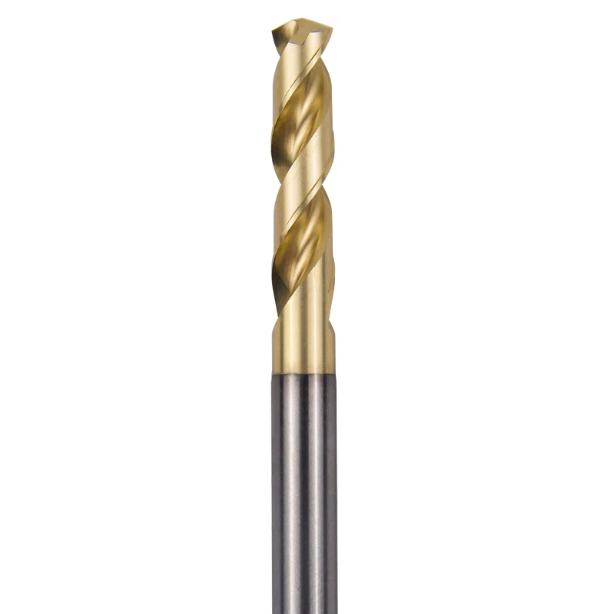
140° samostrediaci uhol hrotu a úprava ostria sekáča: Čo definuje skutočne titánový vrták?
Pri odstraňovaní problémov s prechodom otvoru v dielni operátori často reflexívne znižujú rýchlosti posuvu alebo pridávajú cyklus bodového vŕtania. Štandardné uhly hrotu 118° alebo 135° však vytvárajú príliš dlhý rezný brit vo vysokopevnostných titánových zliatinách. Tento predĺžený kontaktný profil generuje vážne nerovnováhy radiálnych síl, čo spôsobuje vysokofrekvenčné vibrácie na dne otvoru.
Rozšírením uhla hrotu na 140° zámerne skracujeme aktívny záber reznej hrany. Táto geometria smeruje počiatočný rezný odpor dovnútra smerom k stredovej čiare nástroja, namiesto toho, aby vychyľovala okraje. Pre veľkoobjemovú výrobu sa výberom špeciálneho vrtáka na titán so samostrediacim hrotom so 140° uhlom hrotu okamžite po kontakte zaistí poloha, čím sa eliminuje blúdenie bez vodiacich puzdier.
Eliminácia vstupného kolísania: Preskočenie operácie bodovania a zároveň zabezpečenie okamžitého preniknutia do deformačne spevnené vrstvy
Bodové vŕtanie Ti-6Al-4V je často pascou. Pri riešení problémov s mierou odpadu s obrábačmi zákazníkov pravidelne sledujeme poruchy až po prestoj bodového vrtáka. Aj zlomok sekundy trenia spôsobí glazúru na spodnej strane a vytvorí spevnenú škrupinu. Keď sa primárny vrták dostane do kontaktu s týmto lokalizovaným tvrdým miestom, nerovnomerné bočné zaťaženie okamžite odštiepi vonkajšie rohy.
5-osý CNC brúsený samostrediaci sekáč úplne eliminuje predvŕtanie. Špecializovaný hrot rebra preniká priamo do surovej zliatiny ešte predtým, ako sa môže začať s kalením povrchu. Aby ste sa uistili, že máte tie najlepšie vrtáky na vŕtanie titánu, vykonajte bezchybný zapich pri cieľovom posuve na pevnom vrtáku s vertikálnym meničom: čisté šmykové čiary potvrdzujú okamžité preniknutie, zatiaľ čo vyvýšené výstupné otrepy odhaľujú trenie.
Zníženie axiálneho zaťaženia: Ako optimalizovaný bod delenia eliminuje hromadenie tepla spôsobené trením
Neupravená hrana sekáča nereže kov – prerezáva ho ako plochá extrúzia s negatívnym sklonom. Pri našich dynamometrových testoch sa 50 % až 60 % celkovej axiálnej sily sústreďuje priamo na túto úzku oblasť steny. V titánových zliatinách s nízkou vodivosťou toto intenzívne lokalizované posunutie zvyšuje medzifázové teploty nad 600 °C v priebehu milisekúnd, čím okamžite degraduje jadro.
Ztenčenie pásu pomocou presného deliaceho hrotu pridáva pozitívne uhly čela stredovým rezným britom, čím sa znižuje požiadavka na prítlačnú silu stroja o viac ako 30 %. Na to, aby ste vedeli, ktoré vrtáky sú najlepšie, stačí skontrolovať farbu a tvar triesok v zásobníku. Správny delený hrot vyhadzuje husto zvlnené strieborno-sivé triesky priamo zo stredu, čím zabraňuje zváraniu horúceho materiálu na nárast na hrane.
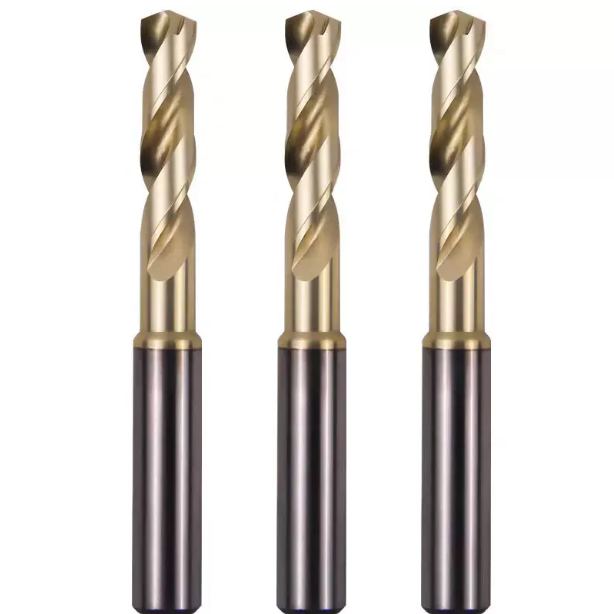
Geometria odvodu triesok a návrh vnútorného chladiaceho kanála: Určenie najlepších vrtákov pre titánové zliatiny
Strojníci často zvaľujú náhle zlyhania vrtákov na krehkosť substrátu, ale demontáž vretena hovorí iný príbeh: viac ako 60 % katastrofických zlomenín nástrojov pochádza z nahromadenia triesok v drážkach. Titánové triesky majú vysokú pevnosť v ťahu a intenzívnu elastickú pamäť. Po odštiepení z rezu sa prudko roztiahnu smerom von proti úzkym kanálom drážok.
Ak profily drážok nemajú dostatočnú prierezovú vôľu, triesky sa nemôžu kotúľať tesne. Namiesto toho sa zhlukujú pri stene otvoru a vytvárajú silné trecie hroty, ktoré zastavujú vreteno. Aby sme overili, ktoré vrtáky sú najlepšie pre exotické zliatiny, profilujeme zakrivenie drážky pomocou optických komparátorov; triesky musia opustiť reznú zónu v milisekundách, aby sa zachovala životnosť nástroja.
Praktický odvod triesok s leštenými drážkami s vysokou špirálou: Zabránenie sekundárnej kompresii a „zadieraniu“
Pri výrobe skrutiek pre lekárske kosti a chlopní v leteckom priemysle vŕtanie do hĺbky väčšej ako 3xD odhaľuje limity štandardných 30° drážok. Titánové triesky sa začnú zasekávať v polovici špirály, čo spôsobí, že triesky, ktoré sa za nimi hromadia, vytvoria hustý klin. Toto rýchle nahromadenie prudko zvyšuje krútiaci moment, až kým nástroj nezapadne priamo do obrobku.
Riešime to kombináciou špirály vysokej 30° až 33° so zrkadlovo leštenými povrchmi drážok. Mikroleštenie odstraňuje stopy po priečnom posuve brúsneho kotúča a eliminuje tak klzný odpor. Vďaka tomu naše karbidové vrtáky pre titán hladko odvádzajú triesky pri vysokých otáčkach, čím sa predchádza odieraniu drážok a eliminujú sa škrabance na stenách.
Prečo je externé chladenie len doplnkom: Rozhodujúca úloha viac ako 30 barových kanálov pre chladenie
Pri vŕtaní Ti-6Al-4V hlbšie ako 2xD poskytuje prietok chladiacej kvapaliny na štandardnom vrtáku len malú skutočnú ochranu. Odstredivá sila a stúpajúce triesky vytvárajú v ústí otvoru nepreniknuteľnú bariéru, ktorá bráni kvapaline v dosiahnutí bodu. Spodná časť rezu vysychá a hrot nástroja sa rýchlo prehrieva.
Prietok chladiacej kvapaliny cez vreteno pod tlakom 30+ barov dodáva kvapalinu priamo do šmykovej zóny a na hranu sekáča. Vytvára sa tak efekt hydraulického piestu, ktorý vytláča triesky z otvoru a zároveň okamžite znižuje teplotu rozhrania. Pre dosiahnutie maximálnej životnosti nástroja z najlepších vrtákov na vŕtanie titánu je nevyhnutné vnútorné dodávanie pod vysokým tlakom, aby sa zabránilo tepelnému opotrebovaniu skôr, ako začne.
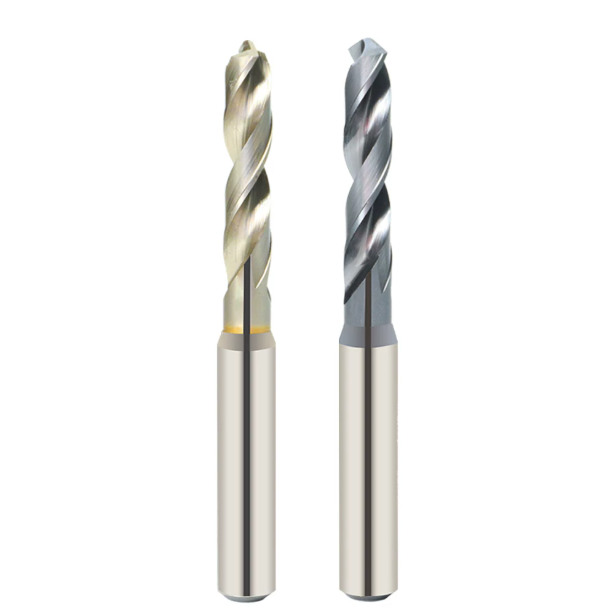
Nanokompozitný povlak (AlTiN/TiAlSiN): Vysokoteplotná bariéra proti adhézii titánu
V prípade ťažko obrábateľných zliatin obrábači často opakujú „žiadny povlak, žiadne obrábanie“, ale vrstvenie povlaku na Ti-6Al-4V sa rýchlo obráti proti nim. Intenzívna chemická afinita titánu spôsobuje rýchlu difúziu v tuhom stave a studené zváranie s holým karbidom. Akonáhle sa hrubý povlak oddelí od ostatných zliatin pod silným šmykovým napätím, na exponovanom substráte sa okamžite vyvinú mikrojamky.
Naše skúšky v PVD peci dokazujú, že stabilná životnosť titánových vrtákov závisí výlučne od pomeru hliníka a kremíka v nanovrstvenej architektúre. Pridanie kremíka do štruktúry TiAlSiN znižuje koeficient trenia na 0.35 a zároveň poskytuje vynikajúci antiadhézny výkon. To umožňuje, aby sa rozžeravené triesky kĺzali z reznej zóny, a nie aby sa privarili na okraj.
Nemýľte si TiN s povlakom odolným voči opotrebovaniu: Analýza tvrdosti za tepla a odolnosti voči oxidácii/odlupovaniu v zóne rezania pri teplote 900 °C
Učni si často mýlia žiarivo zlatý nitrid titánu (TiN) ako štandard pre exotické zliatiny, čo neustále spôsobuje poruchy v praxi. TiN začína oxidovať už pri teplote 550 °C až 600 °C. Pri vŕtaní hlbokých otvorov rýchlosťou 30 až 40 m/min sa lokálna teplota v reznej zóne ľahko vyšplhá nad 800 °C, čo spôsobuje odlupovanie konvenčných tenkých povlakov ako spálený papier.
Vrstvy AlTiN s vysokým obsahom hliníka a nanokompozitné vrstvy reagujú pri extrémnom teple odlišne: atómy hliníka migrujú na povrch a vytvárajú in situ amorfný pasivačný štít Al2O3. Tento nanorozmerný pancier umožňuje prémiovým karbidovým vrtákom na titán udržiavať tvrdosť za tepla blízko 1 000 °C. Zabraňuje tepelnému šoku, ktorý by zmäkol jadro, a tým predchádza katastrofálnemu zrúteniu reznej hrany.
Zabránenie opotrebovaniu krátera a tvorbe nárastov na okraji (BUE): Kritická bariéra pre udržanie povrchovej úpravy steny otvoru
Pri vŕtaní titánových komponentov kolísavé tolerancie a vláknité povrchy otvorov zvyčajne vyplývajú z narastenej hrany (BUE). Pod 200-násobným zväčšovacím mikroskopom často nájdete materiál obrobku zvarený za studena v blízkosti hlavného britu. Keďže sa BUE opakovane formuje a strihá počas cyklov posuvu, vytrháva karbidové zrná priamo z povrchu a zanecháva kráterové opotrebenie.
Pre udržanie povrchovej úpravy Ra 0.8 po viac ako 100 cykloch slúži použitie vrtákov s vysokou hustotou titánu ako primárna obranná línia. Inertný, ultrahustý povrch povlaku prerušuje chemickú afinitu s kobaltovou spojivovou fázou, čím zabraňuje zváraniu za studena v mikroskopickom meradle. Udržiavanie ostrých a čistých rezných hrán kontroluje trenie na bokoch a elastické pružné spätné rázy, čím chráni konzistentnosť priemeru otvoru.
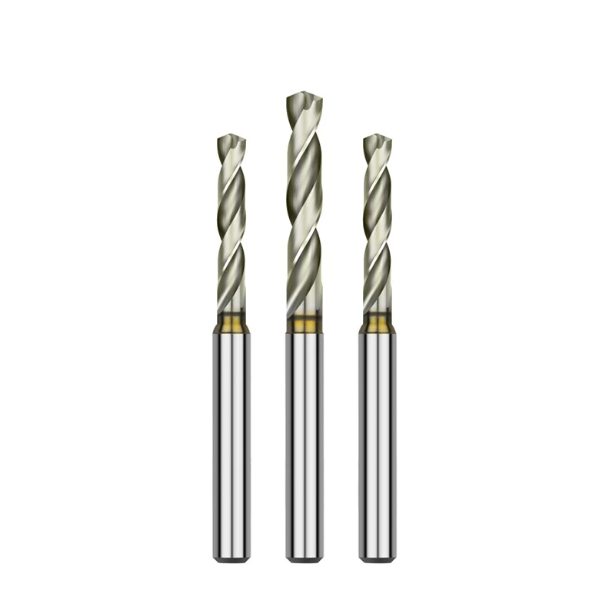
Mikrohonovanie a kontrola hádzania: Testovanie v dielni na identifikáciu najlepších vrtákov na hlboké obrábanie titánu
Mnoho operátorov sa domnieva, že rezanie gumovitého titánu vyžaduje ostrú hranu ako žiletka. Výroba hlbokých otvorov však dokazuje, že nepodmienená, surovo brúsená hrana sa zrúti okamžite po vstupe do obrobku. Pri zväčšení vykazujú štandardne brúsené hrany mikroskopické brúsne lomy, ktoré sa odštiepujú pri axiálnom náraze, čo spôsobuje kaskádovité zlyhanie hrany.
Naopak, nadrozmerný hon premení čisté strihanie na deštruktívnu extrúziu, čím okamžite spevní dno otvoru. Počas našich rutinných dávkových skúšok hodnotíme interakciu medzi kontrolovanou prípravou hrán a dynamickým hádzaním, aby sme definovali najlepšie vrtáky na vŕtanie titánu. Táto rovnováha určuje, či vaše nástroje prežijú 5D cykly hlbokého vŕtania alebo sa zlomia v polovici.
Kontrolované honovanie s 5-mikrónovou hranou: Prečo prílišná ostrosť alebo prílišná tuposť rýchlo ničí karbidové vrtáky s vnútorným chladením
Pri konzultáciách pre výrobcu ortopedických kostných platničiek sme zaznamenali nepravidelnú životnosť nástroja, ktorá sa nepredvídateľne pohybovala medzi 15 a 20 otvormi na vrták. Mikroinšpekcia ich opotrebovaných vrtákov odhalila nekontrolovanú prípravu hrán: časti reznej hrany boli nehonované na takmer nulu mikrónov, zatiaľ čo iné oblasti boli agresívne vyleštené na viac ako 15 mikrónov.
Na surových rezoch sa v titáne tvárnenom za studena okamžite objavili mikroodštiepky, zatiaľ čo v prebrúsených zónach sa zvýšil odpor proti rezu a tepelné trenie. Prešli sme na ich nastavenie na brúsky s rovnomernou hranou leštené kvapalinou s hrúbkou 5 až 8 mikrónov. To poskytlo ideálnu rovnováhu: dostatočne ostré na strihanie vrstiev tvárnených za studena a zároveň posilnilo priľnavosť povlaku, čím sa zdvojnásobila životnosť ich karbidových vrtákov pre titán.
Testovanie v reálnom svete s tepelne upínanými a hydraulickými držiakmi: Kľúč k dlhej životnosti nástroja prostredníctvom kontroly radiálneho hádzania (pod 3 mikróny)
Dokonca aj optimalizovaná geometria nástroja zlyháva v kombinácii s voľným upínaním nástrojov. Použitie štandardných klieští ER na predĺžených presahoch často spôsobuje hádzanie nad 10 mikrónov, čo núti jednu reznú hranu prenášať 100 % počiatočného zaťaženia, zatiaľ čo druhá sa trie. Toto silné asymetrické zaťaženie rozruší preťažený okraj v priebehu niekoľkých sekúnd.
Aby sa uvoľnil plný potenciál vysokovýkonného vrtáka na titán, celková hádzavosť zostavy musí zostať prísne v rozmedzí 3 mikrónov. Pre cykly hlbokého vŕtania odporúčame kombinovať vrtáky s presnými hydraulickými skľučovadlami alebo držiakmi so zmršťovacím upínaním. Vrstvy hydraulického oleja tlmia vysokofrekvenčné vibrácie, čím sa zabezpečí, že obe rezné hrany zdieľajú rovnaké zaťaženie trieskami počas celého rezu.
Pohľad výrobcu: Ako SAMHO pomáha dielňam znižovať náklady na otvor
V dielni sa striktné zameranie na objednávky nástrojov skresľuje skutočná ekonomika obrábania. Skutočná ziskovosť závisí od nákladov na otvor – pričom sa berie do úvahy životnosť nástroja, prevádzkyschopnosť vretena a miera odpadu. Húževnatosť substrátu, samostrediace hroty, leštené drážky, nanokompozitné povlaky a príprava hrán musia bezproblémovo fungovať s tuhosťou vretena a prívodom chladiacej kvapaliny.
Ako technický tím stojaci za výrobcom vrtákov SAMHO nikdy netlačíme na generické katalógové riešenia pre zložité zliatiny. Študujeme stabilitu stroja, prevádzkový výkon a veľkosti šarží, aby sme vyvážili pevnosť reznej hrany s životnosťou. Ak sa pri výrobe titánu neustále stretávate s lomom nástroja, kužeľovitosťou otvoru alebo trhanými povrchmi, prehliadnite jednoduchú výmenu nástroja a prehodnoťte svoje kompletné nastavenie.
Zníženie miery odpadu prostredníctvom prispôsobenia geometrie pri hromadnej výrobe leteckých komponentov a titánových kostných skrutiek pre medicínu
Štandardné katalógové vrtáky často zápasia s rôznymi potrebami leteckých konzol a lekárskych kostných skrutiek TC4 ELI. Tenkostenné letecké komponenty vibrujú pri ťažkých rezoch, zatiaľ čo miniatúrne kostné skrutky vyžadujú hlbokú priamosť otvoru až do 8D. V oboch prípadoch vedú menšie výstupné otrepy alebo trhliny vo vnútornom otvore k okamžitému odpadu.
Počas našich brúsnych prác na mieru upravujeme hrúbku chrbta, spätný kužeľ a uhly chrbta karbidových vrtákov pre titán tak, aby presne zodpovedali fyzickej tuhosti súčiastky. Ak máte problémy s pomermi hĺbky otvoru alebo vibráciami na tenkostenných súčiastkach, pošlite nám výtlačky súčiastok a podrobnosti o upínaní, aby naši inžinieri mohli nakonfigurovať geometriu drážky na mieru.
Pokyny pre parametre rezania pre plánovanie výroby CNC: Otáčky vretena, posuv na otáčku a prahy výmeny nástroja
Vŕtanie titánu umožňuje prakticky nulovú procesnú rezervu: vŕtanie mimo cieľového rozsahu spôsobuje rýchle tepelné zrútenie. Pre Ti-6Al-4V s chladením pod tlakom 30+ barov a hádzaním pod 3 mikróny odporúčame obvodovú rýchlosť (Vc) 28 až 42 m/min. Udržujte zaťaženie triesky pevne na hodnote 0.03 až 0.08 mm/ot., aby ste mohli rezať cez spevnené zóny bez trenia.
Nikdy nečakajte na alarm monitorov zaťaženia vretena, kým vymeníte vrták za titánový. Dodržiavajte prísny protokol životnosti nástroja: kontrolujte sekundárny bok pomocou optickej lupy pri pevnom počte otvorov a vytiahnite nástroj, keď opotrebenie boku dosiahne 0.15 mm alebo keď triesky zmenia farbu zo striebornosivej na fialovú. Ak zavádzate leteckú alebo lekársku výrobu, kontaktujte nás so špecifikáciami materiálu, aby sme mohli porovnať rýchlosti a posuvy.






