
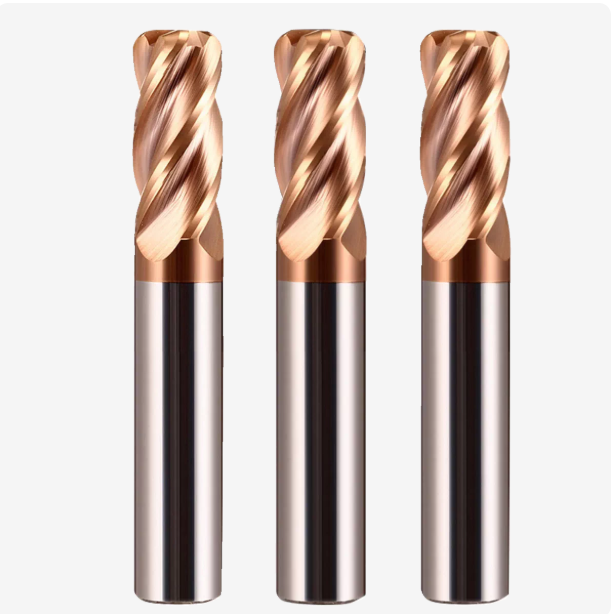
Začiatkom tohto roka sme dostali urgentný hovor z nemeckej dielne na výrobu leteckých komponentov. Pri obrábaní nehrdzavejúcej ocele 17-4PH sa na ich 4-drážkových frézach často objavovali mikroodštiepky. Jeden nástroj často nedokázal obrobiť ani polovicu dutiny disku. Inžinieri na mieste znížili rezné rýchlosti – predĺžili tak časy cyklov takmer o 30 % – no problém s nárastom na hrane (BUE) sa v skutočnosti ešte zhoršil.
Podobné scenáre sa v našej technickej podpore stávajú neustále. Pri výbere rezných nástrojov na kov mnohí vedúci dielní padajú do bežnej pasce. Zameriavajú sa výlučne na výkon vretena stroja alebo dráhy nástrojov CAM, pričom prehliadajú základné materiálové vedy a geometriu nástroja.
Vďaka pätnástim rokom skúseností vo výskume a vývoji nástrojov sme vyriešili stovky problémov priamo na mieste pre globálnych klientov. CNC fréza na kov si udržiava vysoké rýchlosti posuvu aj v extrémnych podmienkach vďaka presnej súhre troch faktorov: veľkosti zŕn substrátu, presnosti honovania hrán a priľnavosti povlaku. Či už používate frézu s rohovým zaoblením na rozloženie namáhania na superzliatiny alebo leštíte drážky od triesok pri veľkoobjemových sériách, skutočné zvýšenie efektivity sa vždy skrýva v mikroskopických detailoch.
V tomto článku vynecháme abstraktné teórie a zdieľame reálne dáta z dielne. Ako špecializovaný výrobca karbidových rezných nástrojov rozoberieme základnú inžiniersku logiku, ktorá stojí za vysokovýkonnými nástrojmi. Náš cieľ je jednoduchý: pomôcť vám vyťažiť maximálnu životnosť z každého nástroja vo vašej dielni.
Máte momentálne vo svojom zariadení nástroj, ktorý zbytočne znižuje váš zisk, zatiaľ čo sa otáča vo vretene – jednoducho preto, že parametre sú nesprávne?

Prečo kvalita receptúry a prášku definuje výrobcu vysokokvalitných karbidových rezných nástrojov
V dielni často počúvame kolegov sťažnosti, že dva karbidové nástroje s identickou geometriou dosahujú pri obrábaní tvrdých kovov úplne odlišné výsledky. Skutočný rozdiel nespočíva v konečnom brúsení, ale v receptúre prášku karbidu volfrámu a procese spekania. Vďaka 16-ročným skúsenostiam vo výskume a vývoji vieme, že mierne odchýlky počas prípravy prášku alebo izostatického lisovania za tepla (HIP) sa pri vysokých rezných zaťaženiach zväčšujú.
Karbidový substrát prirovnávame k „cementu a kamenivu“ v budove; zloženie prášku je naším hlavným obchodným tajomstvom. Ak substrát zlyhá pri vysokej teplote a namáhaní, ani pokročilý povlak nezabráni zlyhaniu nástroja. Ako špecializovaný výrobca karbidových rezných nástrojov je výroba vlajkového produktu dlhodobým úsilím o dosiahnutie ideálnej mechanickej rovnováhy v rámci mikroštruktúry materiálu.
Ako veľkosť zrna a obsah kobaltu vyvažujú tvrdosť a odolnosť voči odštiepeniu pri obrábaní kovov nástrojmi
Pri hodnotení obrábacích riešení pre klientov neustále vyvažujeme tvrdosť a húževnatosť. Submikrónové alebo ultrajemné zrná karbidu volfrámu zvyšujú tvrdosť substrátu a pevnosť v tlaku. Avšak samotná snaha o tvrdosť spôsobuje, že nástroj je krehký počas prerušovaných rezov alebo vibrácií. Kobalt pôsobí ako spojivová fáza, ktorá zvyšuje rázovú húževnatosť a zároveň mierne znižuje tepelnú odolnosť.
Pri výbere substrátových materiálov pre rezanie kovov nástrojmi neexistuje univerzálny vzorec. Pre náročné hrubovanie a prerušované rezy zvyšujeme obsah kobaltu a optimalizujeme veľkosť zŕn na absorbovanie nárazov. Pre dokončovanie kalených foriem s tvrdosťou nad HRC60 volíme nízkokobaltové, ultrajemnozrnné triedy. Vyváženie týchto vlastností na mikroštrukturálnej úrovni zabraňuje predčasnému odštiepeniu hrán počas vysokorýchlostného obrábania.
Poznatky z prípadov klientov: Prečo lacné karbidové CNC frézy vykazujú mikroporéznosť
Minulý rok nám zavolal severoamerický klient po tom, čo sa pri obrábaní leteckého hliníka a nehrdzavejúcej ocele zlomilo v stopke niekoľko nových nástrojov. Laboratórne skenovanie a fraktografická analýza odhalili pórovitosť v mikrónovom meradle a „zhlukovanie kobaltu“ v blízkosti miest zlomu. Pri vysokorýchlostnom otáčaní a cyklickom namáhaní tieto vnútorné dutiny pôsobia ako koncentrátory napätia, ktoré spúšťajú rýchle únavové porušenie.
Tieto chyby zvyčajne vyplývajú z opatrení na zníženie nákladov, ako sú skrátené cykly spekania alebo použitie recyklovaných karbidových práškov. V lacných karbidových CNC frézach absencia vysokotlakového zariadenia HIP zanecháva vo vnútri kovu zvyškové plyny a nečistoty. Zabezpečenie hustej mikroštruktúry bez pórov v každom nástroji je naším nesporným štandardom na ochranu prevádzkyschopnosti a produktivity vášho stroja.
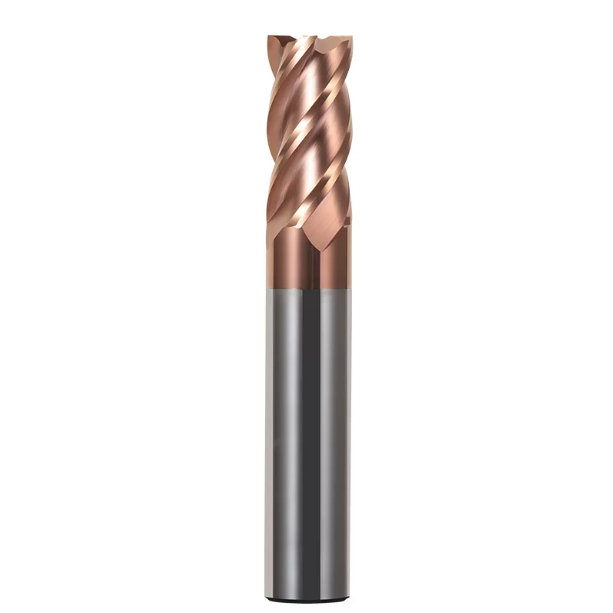
Geometrický dizajn: Ako udržať CNC frézu na kov stabilnú pri intenzívnom rezaní
Pri náročnom obrábaní majú kolegovia z odvetvia často najprv podozrenie na problémy s tuhosťou stroja alebo upnutím. Naše skúsenosti s ladením na mieste však ukazujú, že takmer 60 % vibrácií a blokovania trieskami pramení z geometrie nástroja. Rezný nástroj je dynamická štruktúra, ktorá vedie tok triesok pri vysokorýchlostnom otáčaní. Ak nie sú optimalizované uhol čela, uhol podbrúsenia a drážky, ani vreteno s vysokým krútiacim momentom nemôže fungovať.
Roky skúseností s brúsením nás naučili, že geometrický návrh oddeľuje rezné sily od priestoru pre triesky. Pri navrhovaní CNC frézy na kov pre vysoké zaťaženie musíme zabezpečiť pevnosť jadra a zároveň zachovať otvorené drážky pre triesky. To si vyžaduje presnosť brúsenia na mikrónovej úrovni. Aj malá chyba môže spôsobiť prenikavé pískanie alebo okamžité zlomenie nástroja na dielni.
Variabilné indexovanie a variabilná špirála: Ladenie v reálnom svete na elimináciu chvenia
Pri obrábaní lepkavých materiálov, ako je titán TC4 alebo nehrdzavejúca oceľ 316L, inžinierov často trápi rezonančné pískanie. Pomáhali sme európskemu výrobcovi foriem, ktorého štandardné nástroje prudko vibrovali v hlbokých drážkach nad 3 500 ot./min, čo ničilo povrchovú úpravu. Nahradili sme ich našimi frézami s variabilným indexovaním a variabilnými uhlami skrutkovice, ktoré okamžite potlačili vibrácie.
Táto konštrukcia narúša rezonančnú frekvenciu. Štandardné nástroje s rovnakým rozstupom zubov narážajú na kov v rovnakých intervaloch, čo spôsobuje silnú rezonanciu s vretenom. Striedavé rozmiestnenie zubov (napríklad 88° – 92°) a použitie variabilných uhlov špirály mení frekvenciu každého impulzu reznej sily. Táto asymetrická geometria je najspoľahlivejším spôsobom, ako eliminovať chvenie bez zníženia parametrov rezania.
Leštenie uhla čela a drážky: Detaily ovplyvňujúce vysokovýkonné nástroje pri obrábaní kovov
Okrem vibrácií je ďalšou hlavnou príčinou zlomenia nástroja aj hromadenie triesok v drážkach. Vysoké teplo a tlak môžu privariť tvárne kovové triesky k čelu a vytvoriť nárast na hrane. Zvýšenie uhla čela o 2 stupne znižuje rezný odpor, ale tiež oslabuje hranu. Nájdenie správnej rovnováhy medzi ostrosťou a tuhosťou si vyžaduje hlboké výrobné znalosti.
Pri výrobe našich špičkových nástrojov na rezanie kovov nanášame po brúsení na drážky zrkadlový lesk s mikrónovou vrstvou. Leštenie výrazne znižuje trenie, vďaka čomu triesky po zvlnení hladko vykĺznu. Tým sa zabráni nebezpečnému hromadeniu tepla spôsobenému upchávaním triesok. Ak zistíte, že odvádzanie triesok je zlé, skontrolujte povrch drážky pod mikroskopom.

Návrh rohového polomeru: Ako fréza s rohovým polomerom predlžuje životnosť nástroja o viac ako 50 %
Pri obrábaní superzliatin alebo kalenej ocele je hrot nástroja zvyčajne prvým bodom poruchy. Ostré rohy na hranatých frézach majú minimálny objem na odvod tepla, čo vedie k silnej koncentrácii napätia a mikroodštiepeniu v priebehu niekoľkých minút. Viac ako desať rokov skúseností v praxi ukazuje, že nahradenie ostrých rohov presným polomerom zásadne mení rozloženie sily a tepla.
Použitie vhodného rohového polomeru chráni krehký hrot a zlepšuje rezný prierez počas posuvov. Spojenie polomeru s bočnými a spodnými hranami vytvára masívny nárast odolnosti proti nárazu pri hlbokých rezoch. Pre obrábacie dielne, ktoré trápi rýchle opotrebovanie hrotu, je prechod na vysokovýkonnú frézu s rohovým polomerom najrýchlejšou cestou k dlhšej životnosti nástroja.
Prečo fréza s rohovým polomerom lepšie rozptyľuje teplo a napätie ako frézy so štvorcovým čelným zaoblením
Štvorhranná čelná fréza sa stretáva s koncentrovanými bodovými kontaktnými silami v momente, keď sa dostane do kontaktu s kovom. Toto lokalizované napätie spôsobuje prudký nárast teplôt nad 800 °C, čo rozrušuje substrát a odlupuje povlak. Naproti tomu oblúkovitá hrana čelnej frézy s rohovým zaoblením rovnomerne rozkladá rezné sily na dlhšiu kontaktnú plochu a postupne mení hrúbku rezu.
Toto rozloženie sily prináša jasné praktické výhody. V teste na leteckých kotúčových komponentoch vykazovala fréza so štvorcovým čelom opotrebenie hrotu 0.2 mm už po 15 minútach. Fréza s polomerom rohu R0.5 rezala nepretržite viac ako 40 minút s minimálnym opotrebením. Pri drážkovaní alebo ťažkom hrubovaní je nahradenie ostrých rohov zaoblenými hranami najrozumnejším spôsobom, ako predĺžiť životnosť nástroja.
Riadenie honovania na mikrónovej úrovni: Prispôsobenie stavu hrany nástroja na rezanie kovov
Posudzovanie, či je nástroj „dostatočne ostrý“, ručne alebo pomocou lupy je častou chybou. Čerstvo nabrúsená rezná hrana má mikroskopické, krehké zúbkovanie, ktoré sa pri veľkom zaťažení okamžite odštiepi a spôsobí katastrofálne poškodenie hrany. Po počiatočnom brúsení musíme vykonať presné honovanie hrany pomocou nylonových kief, abrazívnej suspenzie alebo vzduchového tryskania.
Honovanie na mieru nie je len zaoblenie hrany; znamená to riadenie polomeru na základe materiálu obrobku. Pri prispôsobovaní vysokokvalitného nástroja na rezanie kovov pre mäkký hliník alebo meď dodržiavame polomer honovania 5 až 8 mikrónov pre maximálnu ostrosť. Pri kalenej oceli (HRC 55+) alebo prerušovaných rezoch zväčšujeme polomer hrany na 15 – 25 mikrónov s negatívnou fazetkou pre maximálnu odolnosť voči nárazom.
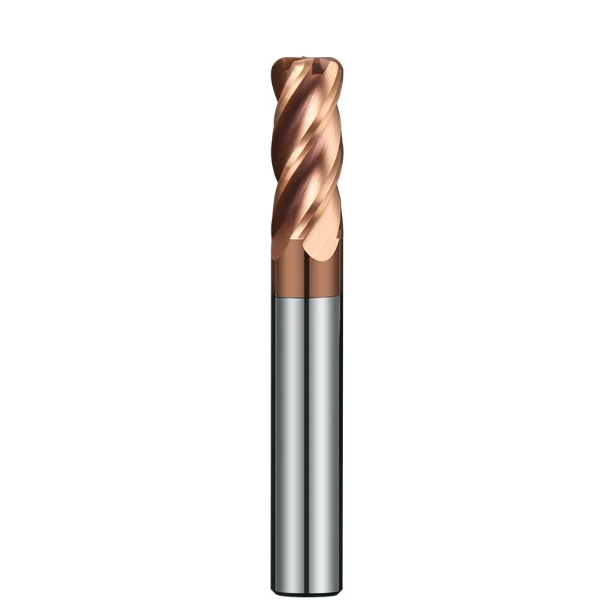
Nano-povlaky a vysokoteplotná adhézia: Stratégie proti odlupovaniu pre karbidové CNC frézy
Pri vysokých rezných rýchlostiach a posuvoch už povlaky nástrojov nie sú odolné voči hrdzi; sú prvou obrannou líniou proti vysokým teplotám a intenzívnemu treniu. Často vidíme zlyhané nástroje, kde substrát nevykazuje žiadne opotrebenie, no povlak sa odlupuje v dôsledku slabej priľnavosti. Po oddelení povlaku zraniteľná karbidová báza pri zvýšených teplotách rýchlo zmäkne a oxiduje.
Z výrobného hľadiska musíme karbidové substráty pred nanášaním podrobiť dôkladnému čisteniu povrchu a plazmovému leptaniu, aby sme zabezpečili adhéziu na atómovej úrovni. Pre karbidové CNC frézy, ktoré čelia silnému treniu a tepelným šokom, je výber správneho PVD procesu a viacvrstvovej nanoštruktúry kľúčový pre udržanie odolnosti voči opotrebovaniu pri extrémnych teplotách.
AlTiN vs. TiSiN: Výber povlakov pre kalené ocele (HRC 50+) a superzliatiny
Pri obrábaní kalenej ocele s tvrdosťou nad HRC 50 alebo superzliatin sa mnohí zameriavajú výlučne na tvrdosť povlaku. AlTiN a TiSiN sú naše najlepšie PVD nano-povlaky, líšia sa však štruktúrou a mechanizmami rozpadu. AlTiN pri vysokej teplote vytvára hustú vrstvu oxidu hlinitého pre vynikajúcu odolnosť proti oxidácii. Naproti tomu TiSiN využíva kremíkom dopovanú nanokompozitnú štruktúru na dosiahnutie tvrdosti nad HV3800 a zabránenie tepelnej difúzie.
Výber povlakov prispôsobujeme špecifickým vlastnostiam materiálu. Pre lepkavé niklové zliatiny s nízkou tepelnou vodivosťou, ako je Inconel 718, odporúčame AlTiN s vysokým obsahom hliníka pre vynikajúcu húževnatosť voči treniu. Pre vysoko tvrdé ocele na formy, ako je SKD11 (HRC 50–65), špecifikujeme povlaky TiSiN. Zosúladenie fyziky povlaku s vlastnosťami obrobku zabraňuje tepelnému žíhaniu počas vysokorýchlostného suchého obrábania.
Stratégie tepelného šoku a chladenia: Ochrana životnosti povlaku CNC frézy na kov
Pri ťažkom alebo prerušovanom frézovaní často ovplyvňuje aplikácia chladiacej kvapaliny trvanlivosť povlaku. Laboratórne testy ukazujú, že skoré mikrotrhliny sú zvyčajne spôsobené tepelným namáhaním z rýchlych teplotných zmien, a nie abrazívnym opotrebením. Keď sa rezná hrana dostane do kontaktu s kovom, teplota hrotu vyskočí nad 800 °C; keď rezná hrana vystúpi a stretne sa so studenou chladiacou kvapalinou, teplota prudko klesne a vytvorí silné trhliny spôsobené tepelným namáhaním.
Pri vysokorýchlostnom frézovaní tvrdou CNC frézou na kov je naša technická rada pre klientov jasná: vždy, keď je to možné, zvoľte fúkanie vzduchom alebo MQL (mechanicky riediteľné chladivo) pred vysokoobjemovým privádzaním chladiacej kvapaliny. Udržiavanie stabilnej, vysokej teploty rezania udržiava povlak v optimálnom stave odolnom voči oxidácii. Vysokotlakové kvapalinové chladenie je potrebné iba pre hliník alebo titán na odvádzanie triesok a zabránenie tvorbe nárastu na hrane (BUE).
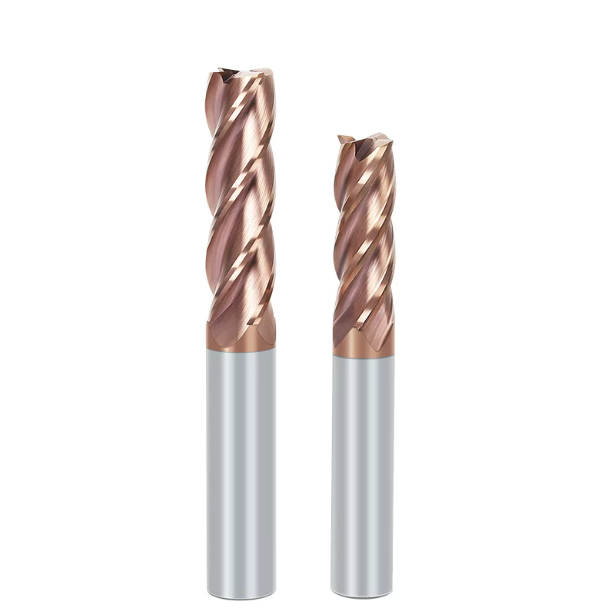
Nastavenie stroja na mieste: Premena vysoko kvalitných nástrojov na rezanie kovov na úspory v dielni
Výnimočné substráty, geometrie a nano-povlaky znamenajú len málo, ak ich zlé nastavenie na mieste premení na drahé aktíva, ktoré sa zaprášia. Pri podpore medzinárodných klientov nie je naším cieľom nikdy tlačiť na drahé nástroje, ale pomáhať dielňam znižovať náklady na diel a frekvenciu výmeny nástrojov bez preťažovania strojov. Efektívne obrábanie si vyžaduje zosúladenie limitov nástrojov s tuhosťou stroja, upínaním obrobkov a dráhami nástrojov CAM.
Transformácia obrábania kovov špičkovými nástrojmi na finančné zisky si vyžaduje holistický optimalizačný pohľad. Od výberu submikrónových substrátov a geometrií s premenlivým rozstupom až po výber vhodných stratégií metódy chladenia, nastavenie na mieste predstavuje poslednú míľu premeny výrobnej fyziky na stabilný rezný výstup. Zosúladenie parametrov s podmienkami v dielni robí z prirodzeného výsledku zníženie nákladov.
Zhoda parametrov (Vc, Fz, Ap, Ae): Optimalizácia časov cyklov v strojárňach
Pri optimalizácii reznej rýchlosti (Vc), posuvu na zub (Fz), axiálnej hĺbky (Ap) a radiálnej hĺbky (Ae) je častou chybou slepé kopírovanie katalógových hodnôt. Katalógy predpokladajú ideálnu tuhosť, zatiaľ čo skutočné podmienky v dielni – ako je tuhosť upínacieho prípravku a vyloženie nástroja – sa značne líšia. Použitie veľkých radiálnych hĺbok pri nastaveniach s dlhým vyložením nástroja spôsobuje silné chvenie a predčasné odlamovanie hrán.
Uprednostňujeme vysokoúčinnú stratégiu trochoidného frézovania s malými radiálnymi a veľkými axiálnymi hĺbkami. Pri obrábaní titánu alebo nehrdzavejúcej ocele obmedzte radiálnu hĺbku (Ae) na 5 % – 10 % priemeru nástroja a zároveň zvýšte axiálnu hĺbku (Ap) na 1.5 – 2-násobok dĺžky drážky. Kombinácia s vyššími otáčkami vretena koncentruje teplo v trieskach, čím sa znižuje zaťaženie vretena a časy rezných cyklov o viac ako 30 %.
Zaťaženie vretena na tvar triesky: Diagnostika abnormálneho opotrebenia nástroja na rezanie kovov
Skúsení inžinieri sa pri posudzovaní rezného výkonu spoliehajú na zrak a zvuk. Nemusíte zastaviť stroj a skontrolovať nástroj pod mikroskopom; presnú diagnózu získate len sledovaním ukazovateľa zaťaženia vretena a tvaru vymrštených triesok. Rastúce zaťaženie vretena bez zmien dráhy alebo zmena zvuku z ostrého na tupý úder naznačuje opotrebovanie hrany a prudké zvyšovanie rezných síl.
Triesky poskytujú priamy prehľad o stave procesu. Pri rezaní ocele rovnomerné tvary „C“ alebo tesné špirály so slabou fialovou alebo modrou vrstvou oxidu naznačujú, že teplo správne opúšťa obrobok. Nepravidelné, vláknité triesky alebo spálené čierne farby signalizujú poruchu tesnenia drážok alebo tepelného povlaku. Včasné nastavenie posuvov alebo hĺbky šetrí obrobok aj nástroj na rezanie kovu skôr, ako dôjde ku katastrofickej poruche.
Vysokoúčinné rezanie kovov je systematický proces – od receptúr surového karbidu volfrámu až po vysokovýkonné geometrie a presné prispôsobenie parametrov povlaku. Ak vaša dielňa čelí problémom s životnosťou nástrojov, sťažnostiam na superzliatiny alebo neistotám s parametrami, neváhajte sa s nami podeliť o podrobnosti o vašej aplikácii, výkresy alebo špecifikácie materiálov. Spoločne môžeme analyzovať vaše údaje na mieste, aby sme identifikovali najefektívnejšie riešenie obrábania.






