
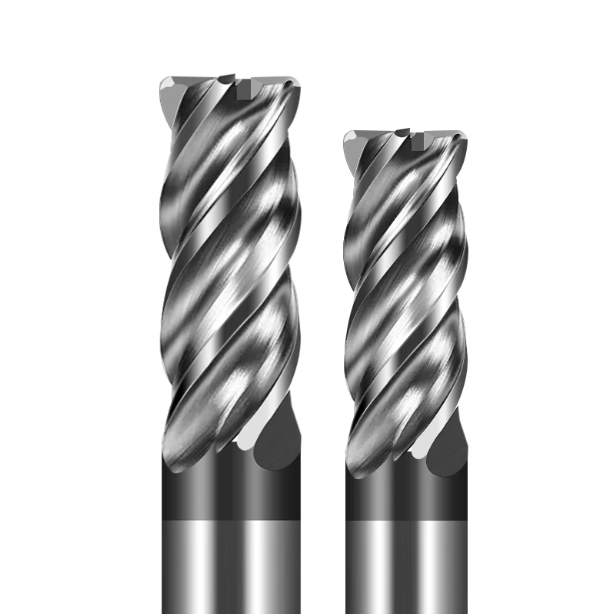
Minulý mesiac nám technický riaditeľ v jednej strojárskej dielni v Ohiu poslal znepokojujúce video. Na horizontálnom obrábacom centre drážkovali príruby z nehrdzavejúcej ocele 316, keď sa náhle zaseklo vreteno. Pri štvrtom obrobku sa hrot nástroja úplne odlomil. Bol zmätený: „Minulý týždeň sme na tom istom stroji obrábali telesá ventilov z ocele 304 s nástrojom s priemerom 1/2 palca a bez problémov sme obrábali 18 obrobkov na hranu. Prečo prechod na oceľ 316 zničil frézu za menej ako dve hodiny?“
Počas našich viac ako pätnástich rokov výroby nástrojov a podpory na mieste vidíme túto nočnú moru mesačne v amerických strojárňach. Programátori často považujú ocele 304 a 316 za identické „nerezové ocele série 300“, pričom kopírujú a vkladajú presne tie isté dráhy a rýchlosti nástrojov. Ale pod mikroskopom výrobcu nástrojov rozprávajú ich tok triesok a kryštálová deformácia dva úplne odlišné príbehy. Prehliadnutie týchto mikroštrukturálnych rozdielov zvyčajne premení vašu dielňu na drahý šrot.
Skutočným zabijakom ocele 304 je rýchle kalenie; ostrý roh vytvára na rezanom povrchu glazúrovanú tvrdú vrstvu, ktorá spôsobuje hromadenie tepla a katastrofálne odštiepenie. Naproti tomu oceľ 316 obsahuje 2 % až 3 % molybdénu, čo zdvojnásobuje pevnosť v ťahu pri vysokých teplotách a spôsobuje privarenie gumovitých triesok na hranu nástroja. Rezné sily prudko stúpajú v milisekundách a ničia hroty nástrojov v dôsledku silného opotrebenia v zárezoch.
V oboch materiáloch životnosť nástroja zriedkakedy závisí len od tuhosti držiaka. Namiesto toho sa spolieha na mikrogeometrický prvok, ktorý programátori CAM často prehliadajú: polomer rohu frézy pre nehrdzavejúcu oceľ. Ostré štvorcové konce nedokážu rozptýliť šmykové napätie, zatiaľ čo nadrozmerné polomery zvyšujú radiálne sily a spôsobujú prudké vibrácie. Ak vaše súčiastky vykazujú roztrhané povrchy alebo vyfúknuté rohy, váš polomer 304 pravdepodobne ničí váš cyklus 316.
Je polomer rohu vo vašom karuselovom nástroji momentálne zhodný s vašou zliatinou?
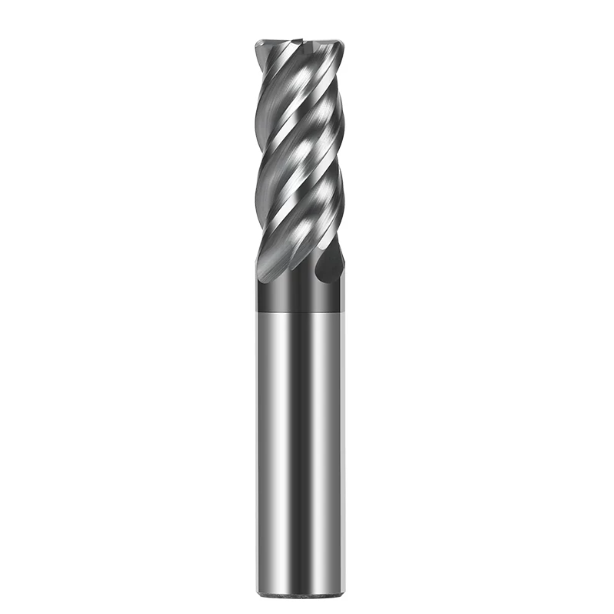
Prečo nemôže byť výber polomeru rohu frézy rovnaký pre nehrdzavejúcu oceľ 304 a 316?
Mnoho vedúcich dielní považuje ocele 304 a 316 za zameniteľné austenitické materiály a na obe používa identické špecifikácie nástrojov. Pri stovkách poľných nastavení sme však videli, že ich odolnosť voči šmyku a mechanizmy tvorby triesok fungujú úplne odlišne. Jednoducho povedané, rezanie ocele 304 testuje ostrie nástroja na drviaci náraz a deformačné teplo, zatiaľ čo ocele 316 napáda vašu reznú hranu tepelným odieraním a prudkým abrazívnym trhaním.
Slepé kopírovanie geometrie nástroja z ocele 304 na 316 zriedkakedy vedie k postupnému opotrebovaniu bočnej hrany. Namiesto toho dochádza k okamžitému odlupovaniu hrany a zlyhaniu nástroja. Nájdenie optimálneho polomeru rohu frézy pre nehrdzavejúcu oceľ nikdy nie je univerzálnym riešením. Musíte vyvážiť priestor pre odvádzanie triesok, sily bočného vychýlenia a plochu rozptylu tepla, aby ste udržali toleranciu v celom priebehu.
Riešenie intenzívneho kalenia pri výrobe ocele 304: Použitie fréz s rohovým polomerom na boj proti koncentrácii tepla a mikrotrieskam
Pred niekoľkými rokmi sme pomohli výrobcovi ventilov v Texase eliminovať katastrofálne zlyhanie nástrojov v hlbokých dutinách ventilov z ocele 304. Používali konvenčné štvorcové frézy, ale po tretej polovici sa ostré rohy rozžehli do bielej farby a odštiepili sa. Plastická deformácia transformuje austenit ocele 304 na tvrdý martenzit. Ostrý, nepodložený štvorcový hrot v podstate naráža na túto spevnenú škrupinu, kým sa karbid nerozbije.
Naše riešenie bolo okamžité: zachovať rovnakú dĺžku povrchu a zaťaženie trieskami, ale vymeniť štvorcový nástroj za frézu s rohovým polomerom a polomerom R0.5 (0.020″). Tento malý oblúk prerozdelil tepelný hrot pozdĺž hladkej krivky, čím premenil náhly náraz na šikmú strižnú silu. Životnosť nástroja sa zvýšila z 3 dielov na 8 dielov na hranu a chvenie bočnej steny zmizlo. Pridanie rohového polomeru poskytuje mechanický tlmič, ktorý vyžaduje 304.
Vysoká priľnavosť a pevnosť v ťahu nehrdzavejúcej ocele 316: Riešenie opotrebenia vrubmi pomocou karbidových fréz s rohovým zaoblením
Obrábanie ocele 316 je úplne iná hra. Pridanie molybdénu zvyšuje pevnosť v šmyku pri vysokých teplotách a chemickú afinitu, vďaka čomu sa materiál stáva extrémne gumovitým. V našom brúsnom zariadení vrátené frézy často vykazujú hlboké jamky v oblasti hĺbky rezu – klasický znak opotrebenia v dôsledku hĺbkového vrubu. Triesky sa pod intenzívnym tlakom prilepia na reznú hranu a pri uvoľňovaní ťahajú mikroskopické karbidové zrná so sebou.
Aby sme čelili tejto deštruktívnej adhézii, odporúčame obrábačom používať prémiové karbidové frézy s rohovým polomerom, ktoré sa vyznačujú nízkym hádzaním a väčším polomerom. Väčší rohový oblúk stenčuje triesku, čo umožňuje, aby sa lepkavé triesky z ocele 316 čisto odvádzali bez toho, aby sa teplo sústredilo na jedno miesto. Udržujte polomer medzi R1.0 a R1.5 (0.040″ až 0.060″) pomocou vysokotlakového chladenia; to kontroluje radiálny tlak a zároveň zastavuje opotrebovanie v záreze skôr, ako začne.
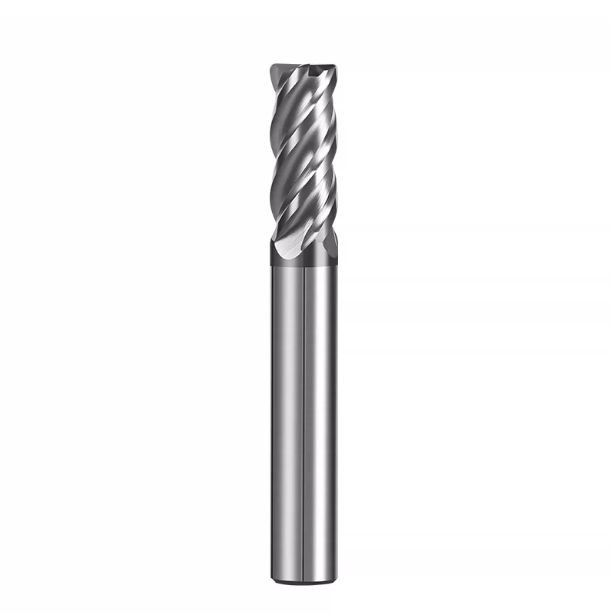
Kompromis medzi počtom drážok a odvodom triesok: Reálny výkon 4-drážkových karbidových fréz s rohovým zaoblením v porovnaní s 2-drážkovými nástrojmi
Mnoho obrábačov predpokladá, že pri frézovaní nehrdzavejúcej ocele je vyšší počet drážok vždy lepší kvôli vyšším posuvom stola a tuhším jadrám. Rezanie nehrdzavejúcej ocele je však neustálym bojom medzi pevnosťou jadra a kapacitou drážok. Nerezové zliatiny produkujú vláknité, súvislé triesky, ktoré rýchlo vytvárajú úzke kanáliky. Ak sa vaša drážka zaplní trieskami, aj ten najodolnejší nástroj sa v milisekundách zlomí v dôsledku tepelného šoku a zhutnenia triesok.
Pri nastavovaní úloh hodnotíme predovšetkým otvorenosť rezu. Profilovanie otvoreného návarku vyžaduje úplne iný priestor na triesku ako drážkovanie hlbokej vrecka. Výber 4-břitej karbidovej frézy s rohovým zaoblením pred 2-břitým nástrojom nie je o preferencii značky; ide o vyváženie tuhosti prierezu s objemom triesky potrebným na bezpečné odstránenie lepkavých triesok.
4-britá karbidová fréza s rohovým rádiusom: Vyvážená voľba pre bočné frézovanie hlbokých dutín a dokončovanie profilov v nehrdzavejúcej oceli
Pre hlboké bočné steny alebo tenkostenné profily je naším štandardným ťažným koňom 4-drážková konštrukcia. Minulý rok sa lekárska dielňa v Minnesote trápila s hlbokými vnútornými stenami na nerezových telesách z nehrdzavejúcej ocele 304. Ich štandardné frézy s rovnakým rozstupom zanechávali silné stopy po chvení okolo Ra 1.6. Pri vysokých bočných stenách vychýlenie nástroja a harmonická rezonancia ničia povrchovú úpravu, zatiaľ čo väčšie jadro 4-drážkového nástroja odoláva tomuto radiálnemu tlaku.
Vyriešili sme to prechodom na karbidovú frézu s nerovnomerným závitom a 4-drážkovým rohovým polomerom R0.5 (0.020″). Variabilná geometria prerušila harmonické cykly, čím znížila radiálne chvenie takmer o 70 % a znížila povrchovú úpravu na Ra 0.4–0.6. Spodný polomer zabránil lokálnemu opotrebovaniu rohov. Ak potrebujete štvorcové bočné steny bez kužeľovitosti nástroja, najlepšou voľbou je 4-drážkový nástroj s rohovým polomerom odolný voči chveniu.
2-drážková fréza s polomerom rohu: Riešenia pre vysokoviskóznu nehrdzavejúcu oceľ 316 (drážkovanie so širokým krokom a ponorné frézovanie mikrootvorov)
Keď sa operácia prepne na drážkovanie s plnou šírkou (100 % Ae) alebo agresívne špirálové zapichovanie, vysoký počet drážok sa stane prekážkou. Dielňa vo Wisconsine sa nedávno pokúsila o drážkovanie s hĺbkou 1.5xD v nehrdzavejúcej oceli 316 pomocou 4-drážkového nástroja. Aj pod prúdom chladiacej kvapaliny sa nástroj zacvakol pod 10 centimetrov. Lepkavé triesky z nehrdzavejúcej ocele 316 sa okamžite zvarili vo vnútri plytkých drážok, čo spôsobilo katastrofálne zlomenie nástroja v dôsledku hromadenia triesok.
V úzkych drážkach bežne znižujeme rohový polomer na 2-britový frézovací nástroj. Hlboké parabolické drážky odvádzajú hrubé triesky z ocele 316 skôr, ako sa roztiahnu, čím úplne zabraňujú opätovnému rezaniu triesok. Rohový polomer zároveň spevňuje hrot pri strmých uhloch nábehu. Obetovanie malej rýchlosti posuvu pre 2-britový nástroj zaisťuje nepretržitú a maximálnu spoľahlivosť pri vyhĺbení hlbokých drážok.
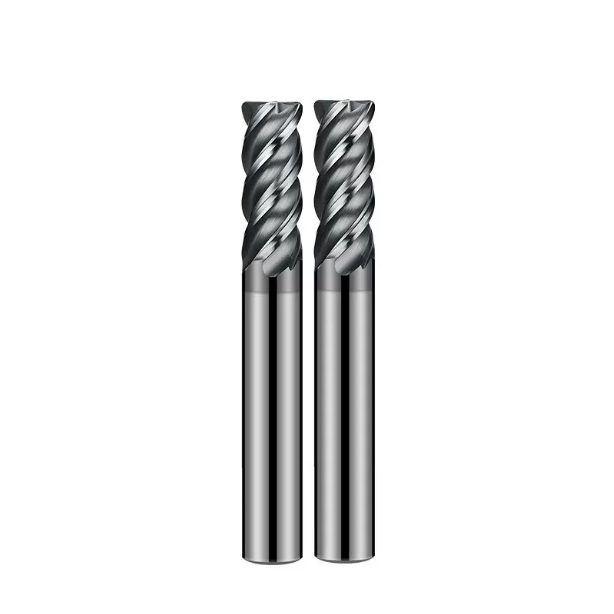
Od štandardu k neštandardu: Aké sú limity štandardných polomerov rohov fréz?
Štandardné katalógové rohové polomery dominujú na poličkách rozdeľovačov z dobrého dôvodu. Ponúkajú spoľahlivý kompromis medzi húževnatosťou hrotu a kompatibilitou s dielmi. Uchopenie akéhokoľvek dostupného polomeru však často spôsobuje problémy. Operátori skončia s vypálenými hrotmi nástrojov pri ťažkých rezoch alebo s výrazným zúžením steny pri ľahkých dokončovacích prechodoch.
Vedieť, kedy opustiť bezpečnosť štandardného rohového polomeru frézy, je kompromisom medzi nákladmi na nástroje a rizikom odpadu. Bežne dostupné polomery zvládnu približne 80 % bežných úloh. Keď sa však objavia úzke vnútorné polomery alebo hlboké presahy, vynucovanie štandardného polomeru v reze vedie k zlým výsledkom, nízkej životnosti nástroja a nákladným prerušeniam cyklu.
Mechanický výkon bežného štandardného polomeru rohu frézy (R0.5, R1.0, R2.0) pri rôznych hĺbkach obrábania
Zaoblenie rohu robí oveľa viac než len spevňuje hranu; presmeruje rezné sily. Testovanie na dynamometri ukazuje, že nástroj s polomerom R0.5 udržiava rezné sily prevažne radiálne (horizontálne). Toto správanie je vhodné pre plytké radiálne rezy pri vyšších posuvoch. Ale keď prejdete na polomer R1.0 alebo R2.0, väčší kontaktný oblúk presmeruje rezný tlak smerom nahor do vretena.
Smerovanie sily pozdĺž osi Z je kľúčové pre potlačenie chvenia počas frézovania s hlbokým dosahom. Vretená sú axiálne oveľa tuhšie ako radiálne, takže toto posunutie minimalizuje vychýlenie nástroja. Avšak na ľahkých strojoch alebo na dieloch s tenkým dnom môže štandardný polomer rohu frézy R2.0 generovať príliš veľký prítlak, čo ohýba dno obrobku. Pred zvýšením polomeru vždy skontrolujte tuhosť nastavenia.
Keď výkresy prísne vyžadujú polomery pod R0.2: Kompromisná stratégia na zabránenie prehriatia a vylamovania „pseudoostrých“ karbidových fréz s rohovým polomerom.
V leteckých a kozmických výkresoch sa často uvádzajú tesné vnútorné zaoblenia pod R0.2 (0.008″). Strojníci často používajú ostré nástroje s mikropolomerom na ich vyčistenie, ale pri nehrdzavejúcej oceli sa malé polomery správajú ako „pseudoostré“ hrany. Keď je polomer rohu menší ako nedeformovaná trieska, kov sa rozmaže namiesto čistého strihania. Videli sme to v Európe na konzolách draku lietadla 316, kde sa nástroje v druhej časti vypálili kvôli treniu pri teplote 900 °C.
Na vyčistenie tesných výtlačkov bez zlomenia nástrojov brúsime koncovú frézu s rohovým rádiusom z karbidu na mieru s mikro-honovacím nástrojom s hrúbkou 8 až 12 mikrónov. Táto príprava hrany podporuje kryštálovú štruktúru karbidu pri extrémnom šmykovom teple. Potom vyčistíme vrecko nástrojom R1.0, pričom pre mikro-rádiusovú frézu zostane len 0.05 mm (0.002 palca) materiálu. Honovanie hrany a minimalizácia radiálneho prídavku je jediný spôsob, ako spoľahlivo obrábať malé rádiusy.
Praktická kalibrácia rezných parametrov: Úskalia kompenzácie posuvu pre frézy s rohovým polomerom v nehrdzavejúcej oceli 304 a 316
Mnoho programátorov slepo kopíruje katalógové rýchlosti a vstupy do svojho CAM softvéru, vložia kód a stlačia tlačidlo spustenia cyklu. V našej dielni predstavujú katalógové parametre idealizovanú základnú líniu, nič viac. Statické myslenie ničí nástroje z nehrdzavejúcej ocele; pozdĺž rohového oblúka sa skutočná hrúbka nedeformovanej triesky a tepelné zaťaženie nelineárne menia so zapojením dráhy nástroja. Prísne dodržiavanie statických vzorcov vedie priamo k vyštiepeným drážkam a odpadovým dielom.
Táto dynamika je obzvlášť náročná pri prechode medzi nehrdzavejúcou oceľou 304 a 316, kde je tepelná vodivosť notoricky nízka. Používanie frézy s rohovým zaoblením vyžaduje aktívnu ochranu proti nadmernému zaberaniu vnútorných rohov a zároveň úpravu proti spevneniu deformáciou a odieraniu triesok. Presná znalosť toho, kedy znížiť lineárne posuvy pozdĺž zložitých kontúr, je to, čo odlišuje skúsených strojníkov od tých, ktorí len tlačia na tlačidlá.
Nastavenie oblúkového posuvu v programovaní CAM: Zabráňte preťaženiu vašej 4-britovej karbidovej frézy na obrábanie rohov s rádiusom
Klasickým programátorským prehliadnutím je ignorovanie rozdielu rýchlosti medzi osou nástroja a vonkajším rezným obvodom počas interpolácie vnútorného oblúka. Tento problém sme vyriešili na projekte s turborozdeľovačom 304 v Michigane, kde sa frézy vypaľovali výlučne v rohoch vreciek. Riadiaci systém stroja vypočítal naprogramovaný posuv v strede nástroja. Pri interpolácii úzkych vnútorných polomerov sa okamžitý radiálny záber frézy zdvojnásobil v milisekundách.
Tento náhly hrot rozdrví 4-břitú karbidovú frézu s rohovým polomerom. Kompaktné drážky drážok sa zachytávajú o nadrozmernú triesku, zachytávajú šmykové teplo a lámu rohový polomer pri nadmernom zaťažení. Tento problém sme vyriešili povolením spomalenia rohu CAM, znížením lineárneho posuvu o 40 % až 60 % pred vstupom do oblúka. Pridanie dvoch sekúnd k cyklu vrecka eliminovalo prehorenie nástroja a udržalo stabilnú prevádzkyschopnosť vretena.
Empirické údaje o rýchlosti rezania (SFM) v závislosti od životnosti polomeru hrotu nástroja pre nehrdzavejúcu oceľ 316
Zníženie rýchlosti o 10 % pri prechode z ocele 304 na 316 nikdy nestačí na záchranu frézy. Naše údaje z testovania nástrojov mapujú strmú krivku zlyhania: 1/2-palcová fréza R1.0 beží pohodlne pri rýchlosti 280 – 320 SFM v oceli 304. Ale v oceli 316, kde molybdén spevňuje rovinu šmyku, prekročenie rýchlosti 210 SFM spôsobuje prudký pokles životnosti nástroja, pretože opotrebovanie vrubom znižuje polomer rohu.
V dielni presadzujeme prísne pravidlo odľahčenia podľa normy 316: znížte metráž povrchu o 25 % až 35 % s presnosťou 180 – 200 SFM. Ak používate karbidovú frézu s menším polomerom rohu, znížte posuv na zub (fz) o ďalších 15 %, aby ste bezpečne odstránili glazovaný spevnený povrch. Zníženie metráže povrchu zabraňuje nekontrolovanému tepelnému poškodeniu, čím sa ušetria hodiny potrebné na vynulovanie ofsetov a zošrotovanie drahých skúšobných výkovkov.
Sprievodca pre manažérov obstarávania a inžinierov: Ako vyhodnotiť kvalifikovaných dodávateľov fréz s rohovým polomerom
Za viac ako pätnásť rokov vo výrobe a prebrúsení nástrojov sme sledovali, ako stavebné firmy míňajú peniaze na lacné frézy. Nákupní agenti často porovnávajú vonkajší priemer, celkovú dĺžku a jednotkovú cenu, pričom len zriedka kontrolujú roh pod optickým komparátorom. Polomer rohu odoláva najťažším tepelným šokom a mechanickému strihu; drobné chyby z nekonzistentných brúsnych kotúčov sa premenia na zničené povrchové úpravy a vyradené diely.
Preverovanie kvalifikovaných dodávateľov fréz s rohovým zaoblením spočíva v kontrole opakovateľnosti profilu a konzistencie šarží. Ak vaša dielňa zápasí s výkyvmi životnosti nástrojov medzi jednotlivými šaržami alebo musí opracovať každú náhradnú frézu, aby sa dosiahol kužeľ, pozrite sa na cenu kusu. Pred podpísaním objednávok na hromadné nástroje skontrolujte kvalitu opracovania brúsnych kotúčov, dotyk bodov zmiešania a integritu spoja povlaku.
Povedzte nie podpriemernej kvalite: Kritériá kontroly kvality pre dodávateľov fréz s rohovým polomerom, pokiaľ ide o tolerancie polomeru hrotu a dotyku
Najskutočným testom brúsneho oddelenia je bod prechodu, kde sa rohový polomer stretáva s obvodovou drážkou. Nízkokvalitné 5-osové brúsky často zanechávajú v tomto priesečníku mikrónový schod alebo podrezanie. V prípade mäkkej uhlíkovej ocele sa tento hrebeň môže bez povšimnutia zotrieť. V prípade zušľachtenej ocele 304 alebo gumovitej ocele 316 tento šev zachytáva triesky, zanecháva škaredé stopy na bočných stenách a spôsobuje predčasné odštiepenie bočnej strany.
Preto pri audite dodávateľov fréz s rohovým polomerom požadujeme prísnu kontinuitu bodov zmiešania. V našom brúsiarskom zariadení sa rohové profily uchovávajú v tesnej tolerancii ±0.005 mm a overujú sa pri 100-násobnom optickom zväčšení. Ak vaši operátori sledujú tmavé kontrolné čiary na presných prechodoch od podlahy k stene, skontrolujte si nástroje pod ďalekohľadom; nezmiešaný schod v bode dotyku je takmer vždy kľúčovým faktorom.
Priľnavosť povlaku a tvrdosť substrátu: Kľúčové kritériá pre výber karbidových fréz s rohovým zaoblením odolných voči strihu nehrdzavejúcej ocele pri vysokých teplotách
Okrem geometrie určuje rozhranie medzi substrátom a povlakom, či nástroj prežije náročné šmykové zóny nehrdzavejúcej ocele. Výhodné nástroje sa často spoliehajú na generické jednovrstvové povlaky AlTiN, ktoré sa rýchlo delaminujú pri tepelnom šoku 316. Prémiová odolnosť si vyžaduje viacvrstvové povlaky AlCrN alebo kremíkové nanokompozitné povlaky s teplotou nad 1100 °C, ktoré vytvárajú mazivú bariéru z oxidu hlinitého priamo na kontaktnom rozhraní medzi trieskou a nástrojom.
Pri obstarávaní karbidovej frézy s rohovým polomerom použite 20-násobnú lupu na kontrolu povlaku na boku; podpriemerné PVD frézy vyzerajú matne s hrubým rozstrekom kvapiek, zatiaľ čo elitné povlaky vykazujú bezchybný, hladký lesk. Ak rozširujete program pre náročnú nehrdzavejúcu oceľ, pošlite nám výtlačok dielu, špecifikácie stroja a aktuálne parametre. Ako obrábači sa môžeme pozrieť na aplikáciu a nastaviť ideálny počet drážok, rohový polomer a dráhy nástroja.






