
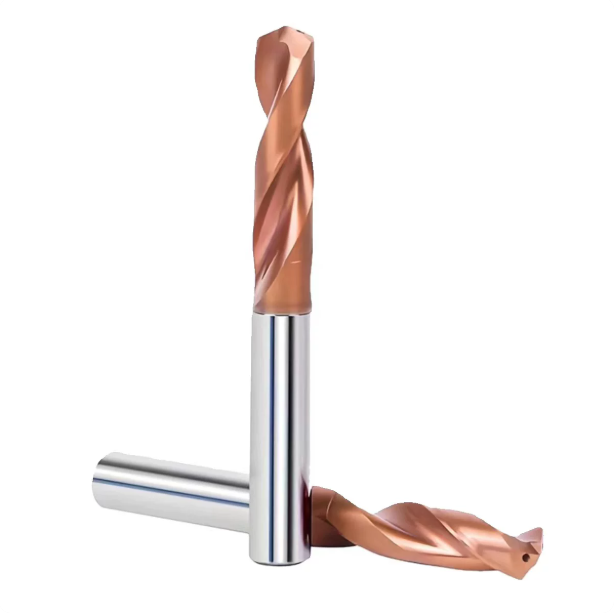
Minulý mesiac nám dlhoročný klient zo Stuttgartu zavolal s urgentnou krízovou situáciou. Vyrábali várku automobilových lisovacích nástrojov D2, ktoré boli vákuovo kalené na 60 HRC. Výroba si vyžadovala niekoľko otvorov na odstránenie vôle a vyhadzovanie v neskoršej fáze. Dielňa prepálila tri sady prémiových kobaltových nástrojov na najmenšom povrchu. Žiadny neprešiel cez druhý otvor; jeden hrot bol privarený priamo do dutiny, čo si vyžiadalo núdzové drôtové EDM obrábanie len na vypálenie zlomeného karbidu.
Táto bolesť hlavy je až príliš bežná v severoamerických aj európskych nástrojárňach. Vždy, keď sa na výtlačku objaví kalená oceľ D2 alebo A2, strojníci sa pripravujú na vysoké opotrebenie nástroja a náhle zlyhanie. Tieto triedy s vysokým obsahom uhlíka a chrómu obsahujú husté zhluky abrazívnych karbidov s mizernou tepelnou vodivosťou. Frézy sa prehrievajú, obrobok sa pri kontakte stvrdne a rezné hrany sa lámu. Mnoho strojníkov sa nás pýta: aký je najlepší vrták na tvrdú oceľ? Dokáže bežne dostupný vrták s povlakom spoľahlivo zvládnuť tieto rezy bez zničenia drahých obrobkov?
V skutočnosti si prenikanie do kalenej legovanej ocele vyžaduje oveľa viac než len uchopenie nástroja označeného ako vrták pre tvrdú oceľ. Bez submikrónovej húževnatosti substrátu a špeciálnej mikroskosenej hrany (K-fáza) na reznej hrane tvrdé častice pri kontakte rozdrvia reznú hranu. Pridajte ešte tri desatiny (0.0003″) hádzania vretena a nástroj okamžite zacvakne. V sériovej výrobe sa slepý pokus a omyl rýchlo zmení na zmetné nástroje, stratený čas stroja a závratne vysoké náklady na otvor.
Ak vaša dielňa používa nástrojové ocele s tvrdosťou 58 až 62 HRC, stále bojujete s odlupovaním hrán, spevňovaním a pomalým spaľovaním na EDM stole?
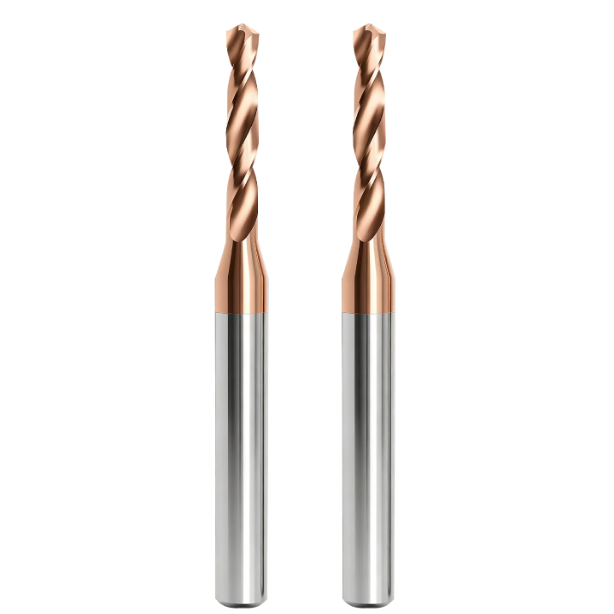
Prečo sa v dielňach lámu nástroje na kalenej oceli D2/A2? Logika správneho vrtáka pre tvrdú oceľ
Vždy, keď kontrolujeme rozbité nástroje vrátené z európskych alebo amerických závodov, hlavnou príčinou je zriedkakedy zlá dynamická vyváženosť alebo agresívne posuvy. Pri pohľade na hrot pod mikroskop uvidíte jasné známky štiepneho lomu, a nie stabilné abrazívne opotrebenie. Rezná hrana počas prvých niekoľkých milisekúnd kontaktu prežíva brutálne mikronárazy a masívne tepelné výkyvy. Karbidová matrica sa jednoducho zlomí skôr, ako sa trieska môže čisto vytvoriť.
Vŕtanie kalených ocelí určených na tvárnenie za studena je neustálym bojom medzi húževnatosťou ostria a odolnosťou voči oderu. D2 obsahuje 12 % chrómu, zatiaľ čo A2 obsahuje 5 %; obe tvoria husté martenzitické štruktúry s nízkou tepelnou vodivosťou. Rezné teplo zostáva priamo na hrane sekáča namiesto toho, aby sa prenášalo do triesky. Ak obsluha zníži otáčky vretena bez úpravy zaťaženia triesky, mechanický odpor prudko stúpne a dokonca aj špičkový vrták na tvrdú oceľ sa v reze zasekne a zacvakne.
Mechanizmus mikropoškodenia karbidov chrómu (Cr-karbidov) na vrtákoch z tvrdej ocele
Pri zväčšení bloku kaleného D2 alebo A2 nájdete tvrdé primárne karbidy chrómu s tvrdosťou presahujúcou 70 HRC zabudované v matrici. Je to metalurgický ekvivalent vŕtania vytvrdeného betónu zmiešaného s kremičitým pieskom. Vždy, keď rezná hrana prejde cez rez, tieto mikroskopické kamienky zatĺkajú do karbidovej plochy. Ak má štandardný nástroj ostrú, nemodifikovanú reznú hranu, tento vysokofrekvenčný náraz rýchlo vytiahne zrná z fázy spojiva, čo spustí okamžité mikroodštiepenie.
Akonáhle sa na okraji vytvorí mikrozárez, vyváženie nástroja sa okamžite zrúti. Kontaktné trenie prudko stúpne, rez sa v zlomku sekundy vytvrdí a prítlačné sily prudko vzrastú. Ten tupý, hučivý zvuk z vretena nie je len hluk z rezania – nerozpustené karbidy úplne zbrúsili primárny reliéf. Nástroj prestane rezať a začne prudko vytláčať materiál, čo zaručí, že vaše vrtáky z tvrdej ocele zacvaknú hneď pri ďalšom otočení vretena.
Častá chyba: Výber „najlepšieho vrtáka pre tvrdú oceľ“ pomocou logiky pre predkalenú oceľ
Počas auditov dielní od Michiganu po Bavorsko často vidíme, že tímy majú problémy so spracovaním nástrojovej ocele s tvrdosťou 60 HRC ako predkaleného materiálu. Operátori často uchopia nástroje prispôsobené pre predkalené bramy s tvrdosťou 38 – 42 HRC, ako napríklad P20 alebo 718H. Tieto nástroje používajú pozitívne uhly čela a ostré hrany pre rýchly strih a odchod triesok. Ak túto geometriu priložíte k kalenej oceli D2, tenká hrana sa pod axiálnym tlakom zrúti a okamžite odštiepi vonkajší okraj.
Mnoho programátorov tiež padá do pasce predpokladu, že vysokoteplotný povlak opravuje zlú geometriu. Predkalené a prekalené ocele kladú na nástroj úplne odlišné zaťaženie. Nájdenie skutočne najlepšieho vrtáka pre tvrdú oceľ nikdy nie je o naháňaní sa za ostrým rezom; ide o výber odolnej rebrovanej hrany, robustného negatívneho skosenia K-lamely a vysoko odolného substrátu, ktorý dokáže absorbovať silné mechanické nárazy bez odštiepenia.
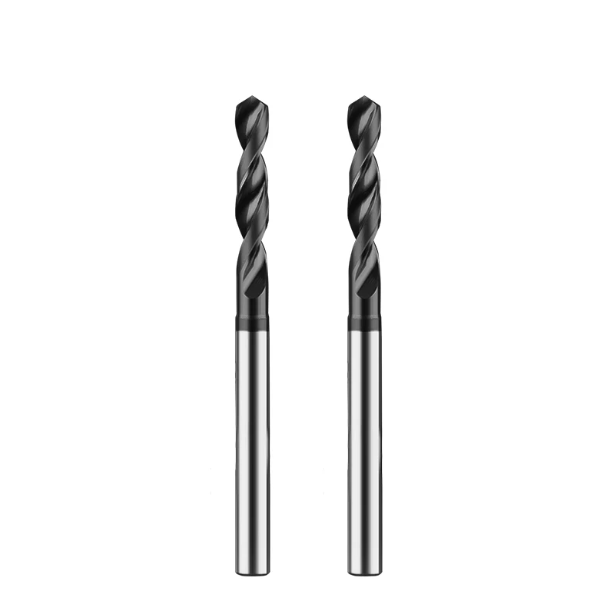
Overenie v reálnom svete: Aký je najlepší vrták na tvrdú oceľ (58-62 HRC D2/A2)?
Vždy, keď nám supervízor prinesie na kontrolu vyradenú reznú doštičku D2 alebo výtlačok, prvá otázka vždy znie: aký je najlepší vrták na tvrdú oceľ? Naša odpoveď je pragmatická. V tomto rozsahu tvrdosti neexistuje žiadne zázračné riešenie. Váš úspech závisí od tuhosti obrábacieho stroja, kvality držiaka a konzistentnosti tepelného spracovania. Pri tvrdosti 58 až 62 HRC sa pohybujete na tenkej hranici medzi rezaním a brúsením; odchýlka len dvoch Rockwellových bodov úplne zmení napätie na reznej hrane.
V našej dielni aj v závodoch zákazníkov vykonávame testy životnosti nástrojov meraním axiálneho tlaku a vibračných charakteristík. Vŕtanie stoviek otvorov do kalenej nástrojovej ocele nie je len o húževnatosti, ani o slepej naháňačke extrémnej tvrdosti. Skutočný výkon nástroja závisí od vyváženia štrukturálnej tuhosti s mikrogeometriou. Prispôsobenie nástrojov skutočnej mikroštruktúre materiálu je jediný spôsob, ako sa vyhnúť odštiepeniu a udržať stabilné časy cyklov.
Viac ako kobaltová oceľ: Tuhosť a odolnosť voči nárazu karbidových vrtákov pre tvrdú oceľ
Vždy odrádzame obrábačov od kobaltových nástrojov M35 alebo M42 na tvrdosti 60 HRC D2. Kobaltová HSS síce ponúka dobrú húževnatosť, ale jej červená tvrdosť zlyháva proti kaleným legovaným oceliam. Telemetria vretena ukazuje, že kobaltové hrany zmäkčujú v priebehu niekoľkých sekúnd od kontaktu, keď teplota hrotu prekročí 600 °C. Vrták sa vychýli, otvor sa zužuje a nástroj sa zasekne v spodnej časti rezu.
Naproti tomu karbidové vrtáky pre tvrdú oceľ majú ultrajemnozrnný substrát s trojnásobným modulom pružnosti oproti HSS. Táto výnimočná ohybová tuhosť zabraňuje vychýleniu a udržiava rezné hrany v presnom smere voči inklúziám tvrdého karbidu. Celokovový karbid má nižšiu rázovú húževnatosť, čo vyžaduje prísne tolerancie vretena. Po nastavení hádzavosti však poskytuje tolerancie otvoru a povrchové úpravy, ktorým sa kobalt jednoducho nevyrovná.
Extrémna tvrdosť (60 – 64 HRC): Prečo prechádzame na karbidové vrtáky HRC65
Keď tvrdosť jadra prekročí 60 HRC – najmä pri prekalených dávkach dosahujúcich 62 až 64 HRC – prestávame testovať štandardné nástroje. V tejto fáze presúvame zákazníkov priamo na špecializované karbidové vrtáky HRC65. Bežný karbid obsahuje príliš veľa kobaltového spojiva, ktoré rýchlo eroduje voči tvrdým karbidom. Zrná volfrámu sa vytrhávajú a rezná hrana sa otupuje dávno predtým, ako je odštiepenie viditeľné voľným okom.
Tieto špecializované nástroje používajú submikrónové zrná karbidu volfrámu s minimálnym spojivom a dosahujú tvrdosť viac ako 93 HRA. Majú nulovú toleranciu voči vibráciám pri nastavovaní ani vôli vretena. Pri upínaní v tepelne upínacích alebo hydraulických skľučovadlách im však ich tvrdosť v červenej farbe umožňuje odlupovať mikrotriesky aj pri ľahkých posuvoch, ako napríklad pri miniatúrnych vyvrtávacích tyčiach. Tým sa úplne eliminuje pomalé a nákladné elektroerozívne vypaľovanie otvorov.
Uhol hrotu (140°) a mikroskosenie (K-land): Vývoj najlepšieho vrtáka pre tvrdú oceľ
Pre mnohých strojníkov vyzerá vŕtačka ako dve drážky a hrot. Ale na našich 5-osových CNC brúskach spočíva tajomstvo najlepšieho vrtáka pre tvrdú oceľ v mikrogeometrii. Konvenčné hroty so 118° alebo 135° zaťažujú najskôr krehké vonkajšie rohy, čo spôsobuje ich pretrhnutie. Náš hrot so 140° skracuje momentové rameno reznej hrany a smeruje axiálny tlak priamo do pevného vretena stroja.
Príprava hrán je rovnako dôležitá. Nikdy neposielame surové, brúsené rezné hrany. Namiesto toho používame abrazívne kefy na prípravu kontrolovaného negatívneho skosenia (K-land) s hrúbkou 0.02 mm až 0.03 mm. Zatiaľ čo niektorí veria, že honovaná hrana zvyšuje odolnosť voči rezu, tento mikropolomer v skutočnosti spevňuje rezný klin. Zabraňuje mikroprasklinám spôsobeným inklúziami tvrdého chrómu a udržiava reznú hranu neporušenú pri prenikaní do kaleného povrchu.
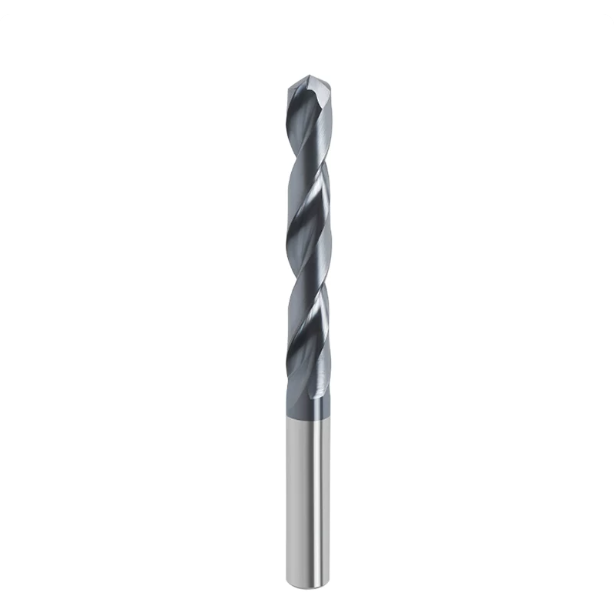
Optimalizácia CNC na mieste: Normy nástrojov pre karbidové vrtáky pre tvrdú oceľ
Aj tie najkvalitnejšie nástroje sa môžu zničiť za tridsať sekúnd kvôli zlým parametrom obrábania. Pri vŕtaní nástrojovej ocele s tvrdosťou 60 HRC D2 alebo A2 predstavuje kontrola procesu a tuhosť nastavenia 70 % výsledkov. Mnoho dielní po neúspešnom pokuse obviňuje kvalitu nástrojov. Napriek tomu v deviatich prípadoch z desiatich číselníkových úchylkomerov dochádza k záveru, že ich hádzavosť a upínanie obrobku nespĺňajú štandardné požiadavky.
Nastavenie parametrov rezania predstavuje krehkú rovnováhu medzi spevnením a tepelným opotrebením. Príliš pomalý posuv spôsobí trenie britov, glazovanie dna otvoru a sekundárne kalenie. Príliš agresívny posuv spôsobí axiálne sily zlomenie jadra. Na maximalizáciu výkonu karbidových vrtákov pre tvrdú oceľ potrebujete pevné nastavenie, overené rýchlosti a posuvy a účinný prívod chladiacej kvapaliny, aby ste odolali rezným silám.
Limity reznej rýchlosti (Vc) a posuvu (fn): Zabránenie spevneniu povrchu
Strojníci zvyknutí na predkalené ocele často obrábajú veľké plochy, aby dosiahli „prekonanie“ rezov. V kalenej oceli D2 alebo A2 je tento prístup fatálny. Naše záznamy o životnosti nástrojov ukazujú, že rezná rýchlosť (Vc) sa musí striktne držať medzi 15 a 25 m/min. Ak prekročíte 30 m/min, teploty v reznej zóne vystúpia nad 900 °C. Karbidové spojivo mäkne, čo vedie k rýchlemu opotrebovaniu kráterov a zlyhaniu nástroja.
Pri posuvoch (fn) je naše pravidlo jednoduché: kladné zaťaženie trieskou je vždy lepšie ako trenie. Pri otvoroch s priemerom 3 mm až 8 mm spôsobí posuv pod 0.02 mm/ot., že nástroj sa pohybuje po kalenej vrstve bez strihania triesok. Udržiavanie posuvov medzi 0.03 a 0.05 mm/ot. umožňuje, aby sa brit zahryzol priamo do čerstvého materiálu pod glazovaným povrchom, čím sa zabráni predčasnému opotrebovaniu vrtákov z tvrdej ocele.
Výber držiaka nástroja: Udržiavanie radiálneho hádzania pod 0.003 mm (0.0001″)
V prípade mäkkých ocelí je hádzanie 0.01 mm (0.0004″) na klieštine ER tolerantné, pretože materiál sa poddáva. V prípade nástrojovej ocele s tvrdosťou 60 HRC znamená hádzanie len 0.005 mm, že jedna rezná hrana preberá celé mechanické zaťaženie. To spôsobuje vylamovanie na jednej hrane, po ktorom bezprostredne nasleduje úplné lomenie jadra vo vnútri otvoru.
Zákazníkom odporúčame, aby sa zbavili štandardných klieštinových upínačov a použili hydraulické alebo tepelne upínacie držiaky nástrojov. Stopku vždy premeriavajte indikátorom s hodnotou 0.001 mm vo vzdialenosti 3xD od čelnej plochy držiaka. Celková hodnota indikátora (TIR) pre váš vrták na tvrdú oceľ musí byť menšia ako 0.003 mm. Rovnomerné rozloženie triesky na obe rezné hrany je kľúčom k prevencii katastrofického krehkého lomu.
Prívod chladiacej kvapaliny: Vysokotlakové chladenie cez otvory vs. MQL v hlbokých otvoroch
Pri hĺbke nad 3xD slúži chladiaca kvapalina primárne na odvádzanie triesok, a nie len na jednoduché chladenie. Trysky s prúdením chladiacej kvapaliny sú neúčinné v hlbokých otvoroch z tvrdej ocele; vriaca kvapalina vytvára parozábranu, ktorá spôsobuje tepelný šok a pavučinové praskliny. Vysokotlakové systémy cez vreteno (minimálne 30 barov; preferované 50+ barov) pri kontakte rozbíjajú triesky a vyhadzujú ich z drážok, čím zabraňujú opätovnému rezaniu.
Pre stroje bez vysokotlakového chladenia slúži ako schodná alternatíva mazanie minimálnym množstvom (MQL). Rozprašované mazivo s prúdom vzduchu pod vysokým tlakom premazuje okrajové plochy a zároveň odstraňuje práškové triesky. Táto takmer suchá metóda zabraňuje tepelným šokom spojeným s chladiacimi kvapalinami na vodnej báze a ponúka stabilné rezné prostredie pre otvory so štandardnou hĺbkou v kalených nástrojoch.
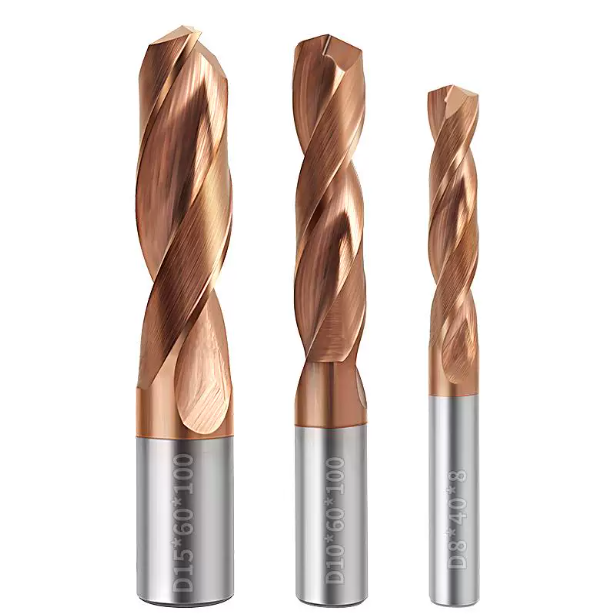
Posudok zlyhaní obrábania: Tri fatálne chyby pri použití vrtákov z tvrdej ocele
Vždy, keď do nášho laboratória dorazia zlomené nástroje z európskych alebo amerických dielní, prierezová analýza nám jasne povie, čo sa týka detailov. Viac ako 80 % abnormálnych zlomenín pramení zo zakorenených dielenských zvykov, a nie z chýb materiálu nástroja. Vŕtanie nástrojovej ocele D2 alebo A2 s tvrdosťou 60+ HRC nenecháva žiadny priestor na chyby. Stále vidíme skúsené dielne, ktoré používajú metódy vŕtania zo stredne uhlíkovej ocele na plne kalené bloky závitových matríc.
Obrábanie tvrdej ocele je neúprosné; netoleruje bočné nárazy ani zovretie triesok. Keď tvrdosť jadra ohrozí priečnu pevnosť substrátu v pretrhnutí, malý chybný krok v programovaní vytvorí deštruktívne šmykové hroty. Pokiaľ sa dielne nezaoberajú týmito slepými miestami, aj špičkové vrtáky z tvrdej ocele budú mať za následok iba zlomený karbid, nákladné extrakcie elektroerozívnym obrábaním a plytvanie kapacitou stroja.
Nesúlad uhla bodového vŕtania: Prečo slepé bodovanie ničí karbidové vrtáky pre tvrdú oceľ
Počas auditu nástrojov v severoamerickej dielni na výrobu zápustiek sme pristihli operátorov, ktorí predtým používali štandardné 90° alebo 120° navrtávacie vrtáky s uhlom rezu 140°. V mäkkej oceli to vycentruje rez; na kalenej oceli D2 to vedie k katastrofe. 140° vrták sa dotýka skosenia najskôr na svojich vonkajších rezných rohoch, a nie na svojej ostrej hrane. To vytvára extrémne bočné trhacie sily na rohoch v priebehu milisekúnd od vstupu.
Keď vonkajší roh prevezme počiatočný tlak, okamžite sa odlomí a zničí celú reznú hranu. Na rovných povrchoch s pevnými nastaveniami odporúčame úplne vynechať navrtávač. Vysoko pevné geometrie vstupujú do rovných plôch čisto bez vychýlenia. Ak šikmá plocha vyžaduje pilotný otvor, použite navrtávač s uhlom rovným alebo väčším ako 140°, aby ste chránili svoje karbidové vrtáky pre tvrdú oceľ.
Chybné odsávanie: Vplyv úplného zasunutia vrtákov z tvrdokovu HRC65
Mnoho programátorov sa spolieha na cykly úplného vytiahnutia (ako G83) ako ochranu pred hromadením triesok v hlbokých otvoroch. Aplikácia úplného vytiahnutia na kalenú nástrojovú oceľ je však pre karbid fatálna. Celokovový karbid potrebuje stabilné axiálne zaťaženie na tlmenie vibrácií pri rezoch s vysokou tvrdosťou. Keď sa vrták úplne vytiahne z otvoru, uvoľnené triesky sa zmývajú chladiacou kvapalinou a usadzujú sa na dne otvoru.
Keď sa vreteno pri rýchlom posuve zanoří späť, rezné brity sa priamo zatĺkajú do voľných, stvrdnutých nečistôt. Tento náhly dynamický náraz rozdrví karbidové vrtáky HRC65, ktoré vymieňajú lomovú húževnatosť za extrémnu tvrdosť za tepla. Namiesto úplného zasunutia programujeme mikrolamače triesok (ako G73 s reliéfom 0.2 mm až 0.5 mm) alebo používame chladenie s tlakom viac ako 50 barov na plynulé vyplachovanie triesok bez vyčistenia otvoru.
Upozornenia na zaťaženie vretena: Odčítanie zaťaženia a zvuku na detekciu opotrebenia vrtáka z tvrdej ocele
Pri vŕtaní kalených nástrojových ocelí nikdy nečakajte na viditeľné poškodenie hrany. Zliatiny s vysokým obsahom chrómu sa pod vplyvom trenia agresívne spevňujú. Akonáhle opotrebenie boku (VB) dosiahne iba 0.08 mm, nástroj prestane rezať a začne odierať stenu otvoru. Zdravý rez vytvára stály, jasný zvuk; ak sa tón vretena zmení na dutý rev alebo periodické pískanie, hrana už bola opotrebovaná.
Okrem zvukových signálov poskytujú merače zaťaženia vretena vašu najlepšiu ochranu pred poškodením nástrojov. Stanovte si základnú hodnotu zaťaženia na nových nástrojoch, keď vrták dosiahne plný záber. Ak sa zaťaženie pohonu v rovnakej hĺbke zvýši o 15 % až 20 %, okamžite nástroj označte. Najlepším spôsobom, ako chrániť drahé matrice, je výmena opotrebovaného vrtáka za tvrdý oceľový skôr, ako sa zašpiní vo vývrte.
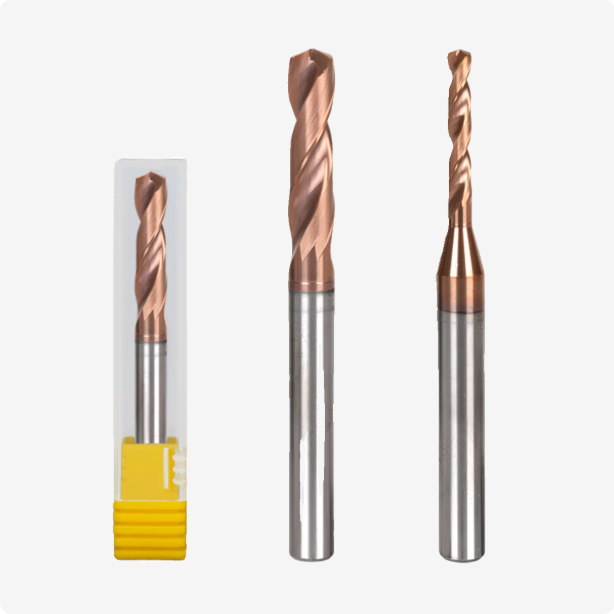
Vnútri výrobného procesu: Ako výrobcovia karbidových vrtákov zabezpečujú konzistentnosť
Voľným okom vyzerajú hotové vrtáky z tej istej šarže na polici identicky. Ak ich však necháte pracovať na 60 HRC D2, životnosť nástroja sa môže v jednotlivých nástrojoch výrazne líšiť. Ako výrobcovia karbidových vrtákov pracujúcich priamo v nástrojárňach vieme, že tento rozdiel zriedkakedy pramení z päťosových tolerancií brúsenia. Jeho pôvod je v práškovej metalurgii, konzistencii zrna a kontrole priľnavosti povlaku.
Pri rezaní kalenej ocele na zápustky sa vnútorné dutiny, zhluky na hraniciach zŕn a nerovnomerné napätia v povlaku stávajú bodmi zlyhania abrazívnych karbidov. Konzistentná životnosť nástroja si vyžaduje navrhnutie mikroštruktúry karbidu špeciálne pre náraz a opotrebenie. Ak sa životnosť nástroja vo vašej dielni počas zmien nepredvídateľne mení, musíte preskúmať metalurgické štandardy vášho dodávateľa nástrojov.
Výber tyče: Vyváženie submikrónovej veľkosti zŕn a obsahu kobaltového spojiva
Výber karbidových tyčí siaha ďaleko za overenie nominálnej tvrdosti. Pri konštrukcii polotovarov pre kalené nástroje D2 a A2 sa zameriavame na pomer tvrdej fázy k spojivovej fáze. Skúsení výrobcovia karbidových vrtákov prísne kontrolujú obsah kobaltu medzi 8 % a 10 % v kombinácii s ultrajemným zrnom karbidu volfrámu (WC) s veľkosťou zŕn 0.4 až 0.6 mikrónu.
Nadbytok kobaltu znižuje tvrdosť substrátu, čo spôsobuje vymývanie reznej hrany v dôsledku abrazívnych inklúzií chrómu. Príliš málo kobaltu spôsobuje, že jadro je krehké a náchylné na vibrácie a chvenie stroja. Ak používate lyofilizovaný A2 s nekonzistentnou tvrdosťou, skontrolujte lomovú húževnatosť (K1C) vášho nástroja, aby ste sa uistili, že substrát odoláva abrazívnemu opotrebovaniu a zároveň absorbuje nárazy pri vstupe do rezu.
Vysokoteplotné povlaky: Prečo naše vrtáky z tvrdej ocele obsahujú zloženie AlTiN/TiSiN
Nástrojová oceľ D2 má nízku tepelnú vodivosť, čo núti takmer všetko rezné teplo odvádzať späť do rozhrania nástroja. Štandardné povlaky TiN a TiCN oxidujú a odlupujú sa v priebehu niekoľkých sekúnd pri suchom trení pri tvrdosti 60 HRC. Preto naše vrtáky z tvrdej ocele vyrábame výlučne s povlakmi s vysokým obsahom hliníka dopovaným kremíkom, ako sú AlTiN a TiSiN, aby odolali extrémnemu tepelnému pôsobeniu.
Keď teploty v reznej zóne prekročia 800 °C, hliník migruje na povrch a vytvára bariéru z amorfného oxidu hlinitého. Kremík zjemňuje nanokompozitný povlak, čím zvyšuje odolnosť voči oxidácii nad 1100 °C. Ak chladiaca kvapalina nedosiahne hĺbku rezu, skontrolujte tvrdosť povlaku nástroja za tepla, aby ste sa uistili, že blokuje chemickú difúziu a zváranie obrobku za podmienok červeného rozžeravenia.
Navrhované nástroje: Ako výrobcovia karbidových vrtákov riešia hlboké a stupňovité otvory
Štandardné bežne dostupné vrtáky pokrývajú iba čisté priechodné otvory s plochým dnom. Reálne lisovacie nástroje však obsahujú zahlbenia, stupne vyhadzovacích kolíkov a prerušenia priečnych otvorov. Špecializovaní výrobcovia karbidových vrtákov navrhujú cielené riešenia pre tieto vlastnosti – optimalizujú kužeľovitosť reznej plochy, leštenie drážok a polomery prechodových stupňov, aby sa zabránilo harmonickému chveniu počas prerušovaných rezov.
Ak máte do činenia s otvormi s veľkým pomerom hĺbky k priemeru alebo s uhlovými vstupmi v kalených nástrojových oceliach, skontrolujte s naším tímom tuhosť nastavenia, tlak chladiacej kvapaliny a výkresy dielov. Často sa stáva, že malá zmena vôle okraja alebo polomeru utvárača triesky premení nepredvídateľné úzke hrdlo na stabilný a bezproblémový proces obrábania.






