
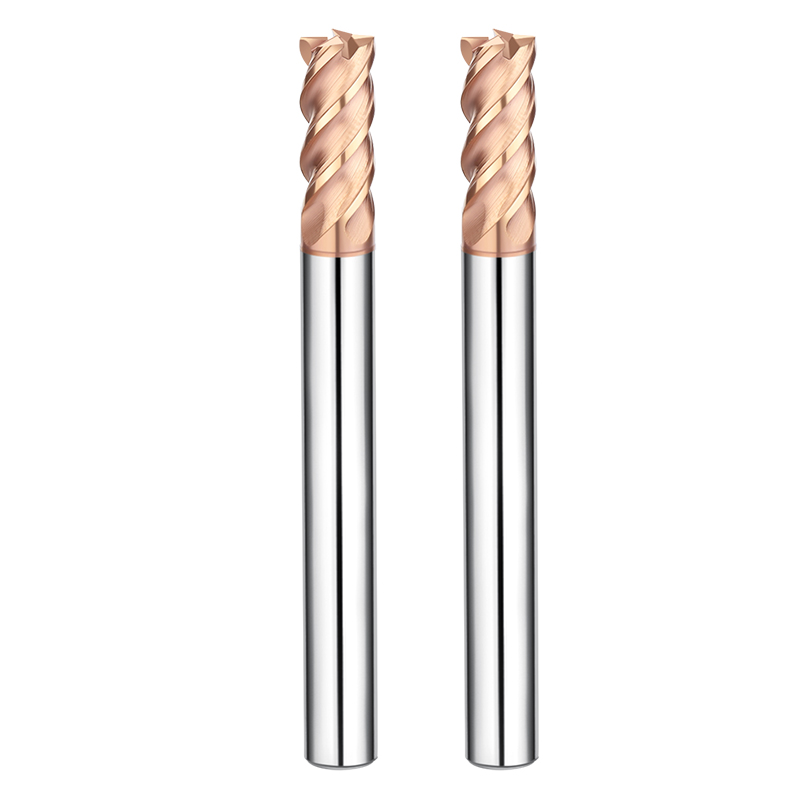
Nelle ultime due settimane, il nostro team tecnico ha praticamente vissuto nell'officina di stampaggio di un cliente. Questo cliente è un fornitore di secondo livello per importanti marchi automobilistici europei, specializzato in stampi per pressofusione di grandi dimensioni. Si sono imbattuti in un problema: durante la finitura dell'acciaio per stampi a freddo Cr12MoV, sottoposto a una durezza proibitiva di 64-66 HRC, le loro frese in metallo duro "premium" si "bloccavano" ripetutamente.
Non si trattava di normale usura. Gli utensili si scheggiavano in modo anomalo senza preavviso o si spezzavano di netto all'altezza del collo. Oltre al costo delle frese in HRC65 rovinate, il vero disastro erano i frammenti rotti incastrati nelle cavità profonde. Si è rischiato di dover scartare uno stampo su cui erano già state investite oltre 40 ore di lavorazione.
Da veterani con 16 anni di esperienza in officina, sapevamo che non si trattava solo di "durezza insufficiente". Era un classico esempio di incompatibilità tra la tenacità del substrato e la capacità del rivestimento di alleviare le tensioni, una trappola comune quando si utilizzano frese in metallo duro ad alte prestazioni su materiali ultra-duri con lunghe sporgenze. Un'idea sbagliata diffusa tra i colleghi è che una classificazione HRC65 sia una soluzione "imposta e dimentica". In realtà, con materiali durissimi, una deviazione del 2% nella concentrazione del liquido di raffreddamento o una minima eccentricità di 0.005 mm in un portautensili a calettamento termico possono trasformare un utensile di alta qualità in costoso rottame.
Per risolvere i problemi di evacuazione dei trucioli e di stabilità termica, abbiamo rivisto completamente la nostra strategia per le frese in metallo duro personalizzate. Abbiamo smesso di inseguire la pura "affilatura" e abbiamo dato priorità alla "stabilità del tagliente". Abbiamo ignorato i dati di laboratorio idealizzati e ci siamo concentrati sulla realtà dell'officina: come far sì che un utensile "morda" l'acciaio temprato in modo affidabile in presenza di vibrazioni ad alto carico.
Avete mai provato quella sensazione di disperazione? Seguite alla lettera il manuale tecnico, eppure lo strumento, inspiegabilmente, si guasta proprio prima di arrivare al traguardo?
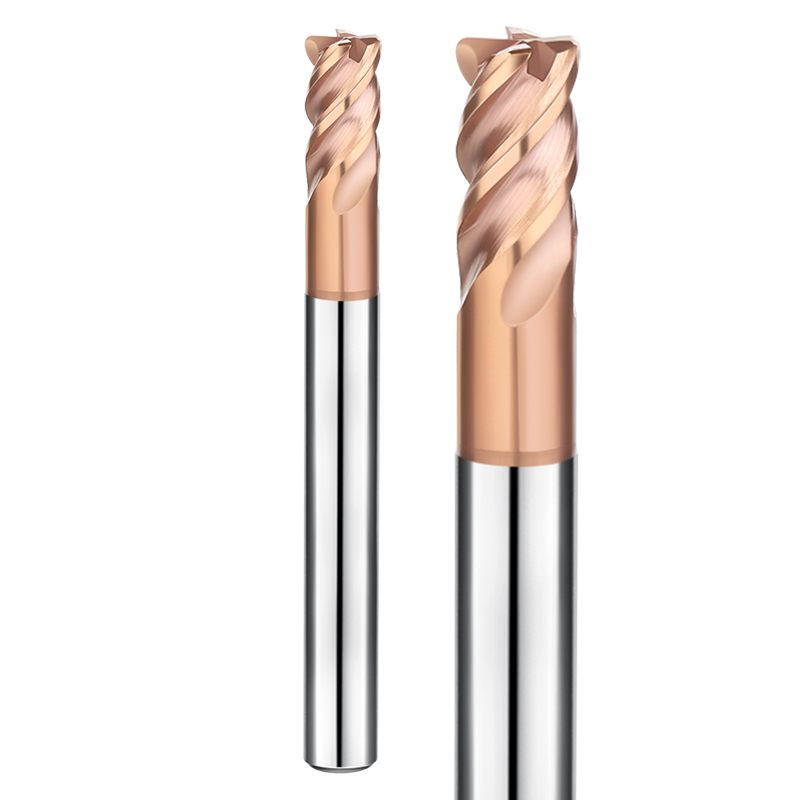
Nella lavorazione di materiali ad alta durezza, la tenacità del substrato è più critica della durezza
L'intuizione è semplice: usare l'utensile più duro per l'acciaio più duro. Ma 16 anni di esperienza sul campo ci hanno insegnato il contrario. Superata la durezza HRC60, la "struttura portante" della fresa in metallo duro per acciaio temprato , ovvero la sua tenacità fisica, conta più della durezza Vickers del rivestimento. Se il substrato è troppo fragile, è come colpire una pietra con del vetro. È duro, ma la minima variazione di forza provoca scheggiature cristalline.
Quando offriamo consulenza a officine di stampaggio di precisione negli Stati Uniti e in Europa, spesso le convinciamo ad abbandonare gli utensili economici che vantano un'elevata durezza ma mancano di "resistenza". Nel taglio intermittente ad alta frequenza, le sollecitazioni termiche si accumulano istantaneamente. Se il substrato non possiede resistenza alla flessione e smorzamento, tali sollecitazioni provocano scheggiature immediate. Noi preferiamo strutture a grana ultrafine. Queste consentono all'utensile di rimanere affilato fornendo al contempo un minimo "ammortizzatore", proprio come l'acciaio per molle. Questo equilibrio è il nostro criterio principale per le condizioni estreme.
Da HRC55 a HRC65: perché le frese in metallo duro convenzionali si frantumano all'ingaggio
Al di sotto di HRC55, un avanzamento aggressivo potrebbe semplicemente accelerare l'usura. Ma superata la soglia di HRC65, la resistenza all'ingaggio aumenta esponenzialmente. Molte frese a candela in metallo duro convenzionali si frantumano in decimi di secondo. Il motivo? La loro affilatura del tagliente non è in grado di gestire l'impatto compressivo istantaneo. Poiché il pezzo ha perso la sua plasticità, l'intera forza di taglio si scarica sul tagliente. Senza una protezione precisa a livello microscopico, la frantumazione è inevitabile.
Recentemente abbiamo analizzato un guasto verificatosi presso un esportatore di stampi. I loro utensili standard si sono spezzati nel momento stesso in cui il mandrino si è innestato. Al microscopio, abbiamo osservato i classici schemi di frattura fragile. Questi utensili privilegiavano lo spazio per i trucioli a scapito del diametro del nucleo. Quando hanno urtato la forza di reazione dell'acciaio HRC65, la rigidità strutturale è crollata. Questi guasti non solo distruggono l'utensile, ma lasciano anche segni di impatto irreparabili su un pezzo quasi finito.
Rapporti del substrato dal campo: come la resistenza all'impatto determina la durata delle frese HRC65
Durante uno scambio tecnico con un'azienda di ingegneria tedesca, abbiamo sviluppato congiuntamente una logica di substrato per materiali estremamente duri. Erano ossessionati dalla stabilità, richiedendo che le frese in HRC65 mantenessero la coerenza dimensionale per un ciclo continuo di 8 ore. La nostra soluzione? Abbiamo aumentato il contenuto di cobalto (Co) e utilizzato un processo di sinterizzazione sottovuoto per eliminare la porosità microscopica.
Sì, una maggiore quantità di cobalto riduce leggermente il valore teorico di durezza. Tuttavia, la conseguente resistenza agli urti impedisce la propagazione delle microfratture attraverso il tagliente. Questa strategia di "aggiunta e sottrazione" è il modo in cui risolviamo i problemi tipici del B2B. Preferiamo di gran lunga che un utensile si usuri in modo graduale e prevedibile piuttosto che subire una rottura catastrofica a metà taglio. Quando acquistate utensili per questa gamma, chiedete informazioni sulla resistenza alla rottura trasversale. È un indicatore di successo molto migliore rispetto a una semplice scheda tecnica di durezza.
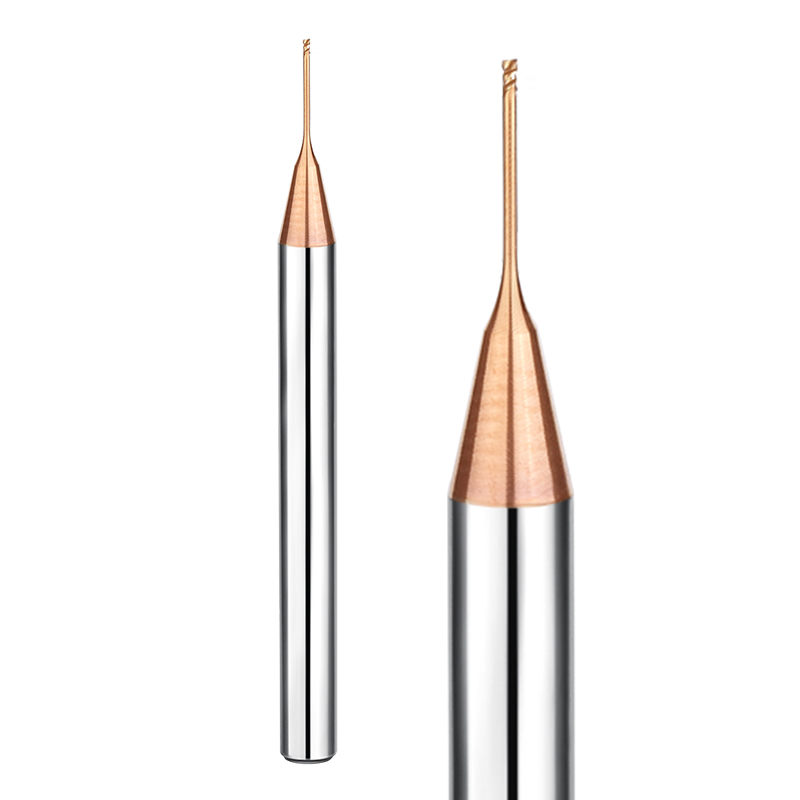
Le vere prestazioni elevate non risiedono nella velocità del mandrino, ma nella gestione dello stress termico.
In molte officine di alta precisione, vedo operatori che aumentano ciecamente la velocità del mandrino per rispettare scadenze ravvicinate. Di solito, è controproducente. Quando si lavora acciai per stampi temprati, il vero valore delle frese in metallo duro ad alte prestazioni non sta nella velocità massima raggiungibile, ma nell'efficacia con cui dissipano il calore. Quando le temperature di taglio superano gli 800 °C, un utensile che non riesce a gestire le sollecitazioni termiche attraverso una progettazione geometrica svilupperà microfratture dovute alla fatica termica. Questa è la causa principale di rottura degli utensili, ben prima che si manifesti la normale usura.
Una volta abbiamo fornito consulenza a un cliente che aveva difficoltà con gli stampi per grandi pannelli di carrozzeria automobilistica. Non riuscivano a raggiungere le velocità desiderate perché gli utensili si surriscaldavano eccessivamente durante la lavorazione a secco. Abbiamo consigliato di ridurre la velocità del mandrino del 15% e di aumentare l'avanzamento per dente. Sfruttando i trucioli per dissipare il calore dal pezzo, abbiamo ottenuto una maggiore velocità di asportazione del materiale (MRR) e una maggiore durata dell'utensile. Questa capacità di gestire il calore è ciò che distingue una fresa standard da un utensile ad alte prestazioni.
Delaminazione del rivestimento: il problema principale nella fresatura di materiali duri: come ottimizziamo l'adesione.
Nella fresatura di materiali duri, una volta che il rivestimento si stacca, il substrato di carburo collassa quasi istantaneamente. È come un soldato che perde la sua armatura. Questo cedimento di solito inizia proprio dalla punta, dove lo stress di taglio è massimo. Per evitare ciò, abbiamo abbandonato la semplice sabbiatura. Al suo posto, utilizziamo processi PVD o CVD avanzati che "incorporano" il rivestimento su scala nanometrica nel reticolo cristallino del substrato.
L'anno scorso, un produttore di dispositivi medici si è rivolto a noi con problemi di "sfaldamento del rivestimento". I loro utensili si scrostavano come vecchia vernice. Abbiamo rivisto il trattamento dell'interfaccia e progettato uno specifico gradiente di stress tra gli strati di rivestimento. Questo ha conferito al rivestimento la flessibilità elastica necessaria per resistere alla continua espansione e contrazione dei cicli ad alta temperatura. Se i vostri utensili si scrostano in ampie zone, l'adesione del rivestimento non è stata progettata per lo shock termico della lavorazione a temperature superiori a HRC65.
La potenza dell'angolo di spoglia negativo: perché l'acciaio HRC65 richiede bordi "smussati"
I macchinisti abituati a lavorare l'alluminio rimangono spesso sorpresi la prima volta che impugnano una fresa in acciaio HRC65. Si chiedono: "Perché sembra smussata?". Questo è dovuto all'angolo di spoglia negativo intenzionale. Un tagliente affilato come un rasoio che colpisce l'acciaio HRC65 è come un coltello di vetro che colpisce una pietra: si frantuma all'istante. Attraverso un processo di affilatura di precisione, rettifichiamo un raggio o smusso microscopico sul tagliente. Questo sposta la forza di taglio dalla punta fragile e la distribuisce sul corpo dell'utensile.
Trovare il punto di equilibrio ideale per questa preparazione del tagliente è difficile. Se è troppo smussato, si verificano vibrazioni; se è troppo affilato, si scheggia. Regoliamo con precisione questi raggi di curvatura al micrometro, in base alla rigidità della macchina del cliente. Nel mondo delle durezze estreme, una "smussatura" calcolata rappresenta in realtà una forma di affilatura superiore. Permette all'utensile di penetrare la superficie senza scheggiature microscopiche, rendendo possibile una lavorazione continua e stabile.
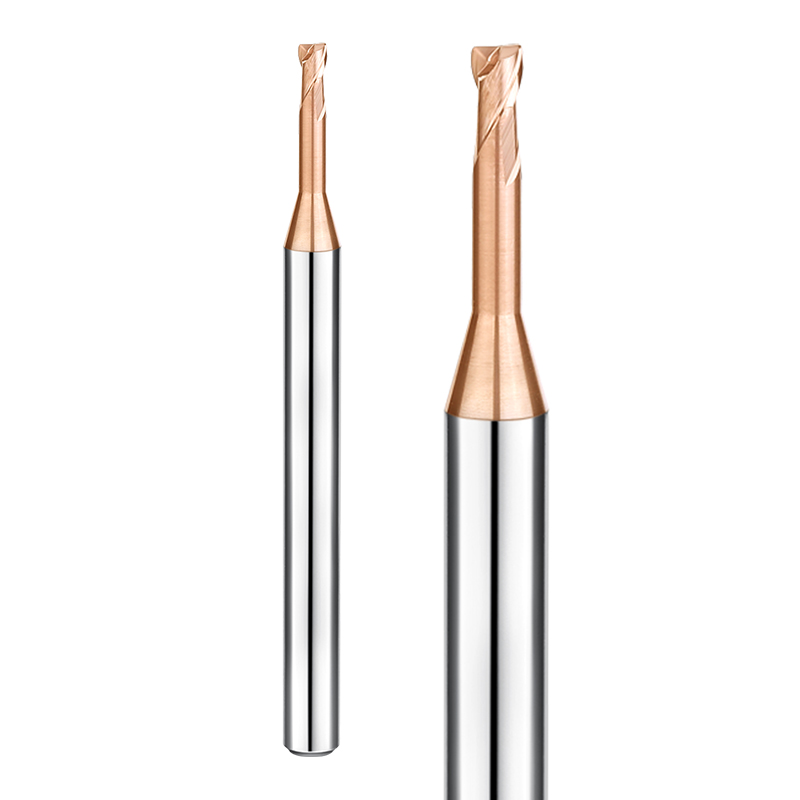
Risoluzione delle vibrazioni nelle cavità profonde con frese in metallo duro personalizzate
Gli utensili standard a catalogo spesso falliscono quando si raggiunge un rapporto di aspetto (lunghezza/diametro) di 5:1 o 8:1. Nel momento in cui l'utensile entra in contatto con il materiale, quel fischio ad alta frequenza indica che la vibrazione è fuori controllo. Questo rovina la finitura superficiale e provoca cricche da fatica nel metallo duro. In questi casi, non limitatevi a regolare i giri al minuto, ma valutate la progettazione strutturale di una fresa in metallo duro personalizzata.
Il segreto per eliminare le vibrazioni è interrompere la risonanza. Progettiamo su misura il diametro del collo, la conicità e la lunghezza della scanalatura in modo che la frequenza naturale dell'utensile non corrisponda alla frequenza del mandrino. Spesso sacrifichiamo un po' di spazio per l'evacuazione dei trucioli per un diametro del nucleo più spesso. Nella lavorazione di materiali ad alta durezza, la rigidità è sempre più importante dell'evacuazione dei trucioli.
Sporgenza vs. rigidità: la nostra logica di progettazione per gli spazi di ingombro
Quando un cliente ha bisogno di raggiungere una profondità di 50 mm in uno spazio ristretto, è tutta una questione di millimetri. Se il gambo è troppo sottile, l'utensile si devia dal taglio, compromettendo le tolleranze. Se è troppo spesso, sfrega contro la parete della cavità. Noi utilizziamo un design a collo conico progressivo. Questo combina una scanalatura corta con un collo rinforzato, garantendo che le forze di taglio vengano trasferite immediatamente al gambo rigido.
Il mio consiglio: non usate mai un tagliente lungo per una cavità profonda. Un tagliente lungo crea solo una maggiore superficie di contatto contro cui il materiale può spingere, causando la flessione dell'utensile. Di solito manteniamo il tagliente a 1.5 volte il diametro e rettifichiamo con precisione il resto per creare un collo di scarico. Costa di più da realizzare, ma permette di raddoppiare la velocità di avanzamento e di dormire sonni tranquilli sapendo che l'utensile non si spezzerà.
Caso di studio: Interruzione dovuta ad angoli di elica disuguali
Di recente abbiamo risolto un problema di perpendicolarità per un cliente che stava fresando uno stampo per pressofusione in acciaio HRC65. Gli utensili standard si flettevano quel tanto che bastava a rovinare il pezzo. Abbiamo sviluppato una fresa a candela in metallo duro personalizzata utilizzando un sistema di indicizzazione non uniforme e angoli di elica variabili (ad esempio, una divisione a 35°/38°). Questo garantisce che i quattro taglienti colpiscano il materiale in momenti e con angolazioni diverse.
Sfalsando i punti di ingresso, abbiamo fisicamente interrotto le onde di vibrazione prima che potessero sincronizzarsi. Anche in condizioni di taglio a secco e ad alto carico, la macchina è rimasta silenziosa e la finitura era a specchio. Se notate increspature o segni di vibrazione nelle cavità profonde, è ora di abbandonare gli utensili simmetrici e considerare la geometria asimmetrica.
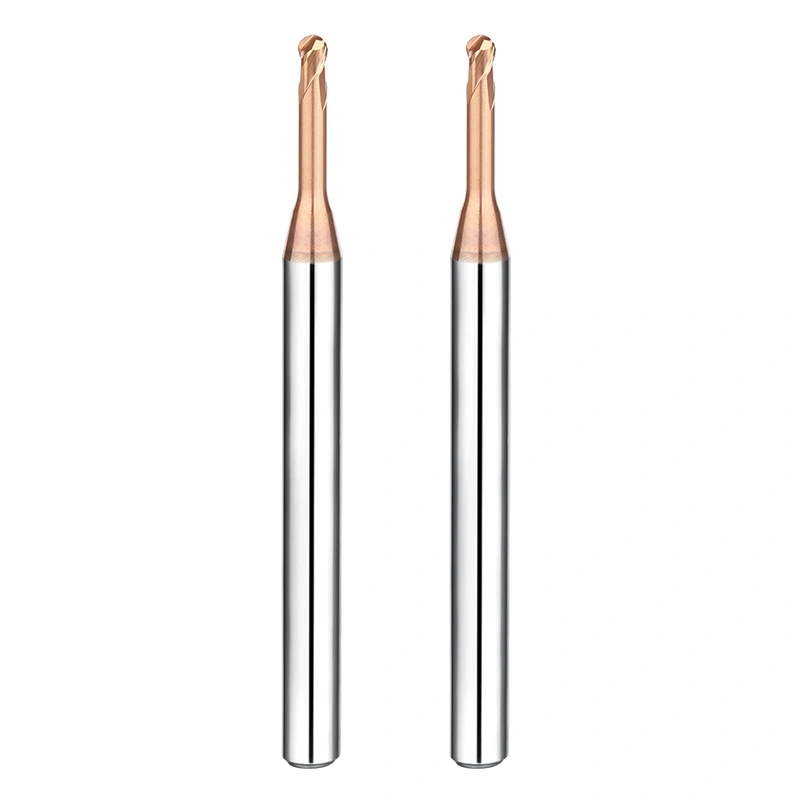
Tre variabili “non legate all’utensile” che determinano il successo nella fresatura dell’acciaio HRC65
Molti credono che basti acquistare utensili di alta gamma per ottenere risultati solo parziali nella lavorazione dell'acciaio temprato HRC65. Nella nostra esperienza, si tratta di una semplificazione eccessiva e pericolosa. Abbiamo visto troppi clienti utilizzare frese da 300 dollari per acciaio HRC65 in attrezzature obsolete con un'eccessiva eccentricità, o su mandrini affetti da dilatazione termica. È come montare pneumatici da Formula 1 su un camion d'epoca: non solo non si raggiungeranno le massime prestazioni, ma l'incompatibilità sistemica rovinerà quegli utensili costosi in pochi minuti.
Quando la durezza del pezzo supera HRC60, la lavorazione diventa un "equilibrio di rigidità". Oltre all'utensile stesso, tre variabili determinano se si sta eseguendo un taglio controllato o semplicemente "rosicchiando" il materiale: la risposta dinamica della macchina, la penetrazione del sistema di raffreddamento (aria o nebulizzazione) e l'eccentricità nell'interfaccia di serraggio. Se non si ottimizzano questi fattori, anche la fresa in metallo duro più fine farà fatica a fornire risultati costanti.
Perché la finitura superficiale fallisce, anche con frese in metallo duro di alta qualità
Spesso i colleghi mi chiedono perché, nonostante utilizzino le migliori frese in metallo duro per acciaio temprato, le superfici dei loro stampi presentino ancora ostinate striature o vibrazioni a "squame di pesce". A HRC65, l'acciaio perde le caratteristiche di deformazione plastica dei materiali più morbidi. I trucioli sono estremamente fini e polverosi. Se il vostro sistema – macchina, attrezzatura e utensile – presenta anche solo un micron di flessione, il tagliente "rimbalzerà" al contatto. Queste micro-vibrazioni ad alta frequenza sono le vere responsabili di una finitura scadente.
Consiglio sempre ai team di produzione di rivedere prima la progettazione del percorso utensile. Se il sovrametallo di finitura dopo la sgrossatura non è uniforme, le improvvise fluttuazioni di forza causeranno la flessione dell'utensile. Anche con utensili di alta qualità, le curve ad angolo retto nette, anziché le transizioni ad arco fluide, rendono impossibile ottenere una finitura a specchio. Non si tratta di un difetto dell'utensile, ma di una mentalità da "acciaio tenero" applicata a una realtà di elevata durezza.
Sistemi di bloccaggio: la chiave per sfruttare al massimo le prestazioni delle frese in metallo duro
Quando effettuiamo la risoluzione dei problemi per clienti di fascia alta in Nord America, controlliamo innanzitutto i portautensili. Per le frese in metallo duro ad alte prestazioni, le tradizionali pinze ER sono spesso inaffidabili per lavorazioni con durezza HRC65. La loro eccentricità radiale e la forza di serraggio raramente reggono alle enormi forze di reazione. Se l'eccentricità supera anche solo 0.005 mm, un singolo tagliente subisce un carico doppio o triplo, con conseguente rottura prematura.
Raccomandiamo portautensili a calettamento termico o idraulici di alta precisione. I portautensili a calettamento termico garantiscono un serraggio uniforme a 360 gradi e un'eccentricità eccezionalmente bassa, assicurando che ogni scanalatura partecipi in egual misura. Questo è fondamentale per preservare i delicati rivestimenti nanotecnologici. Per ottenere la massima durata dagli utensili ad alte prestazioni, l'interfaccia di serraggio deve essere rigida come un'estensione integrale del mandrino della macchina. Se utilizzate ancora una pinza di serraggio di cinque anni per lavorazioni su materiali HRC65, non sprecate denaro in utensili costosi.
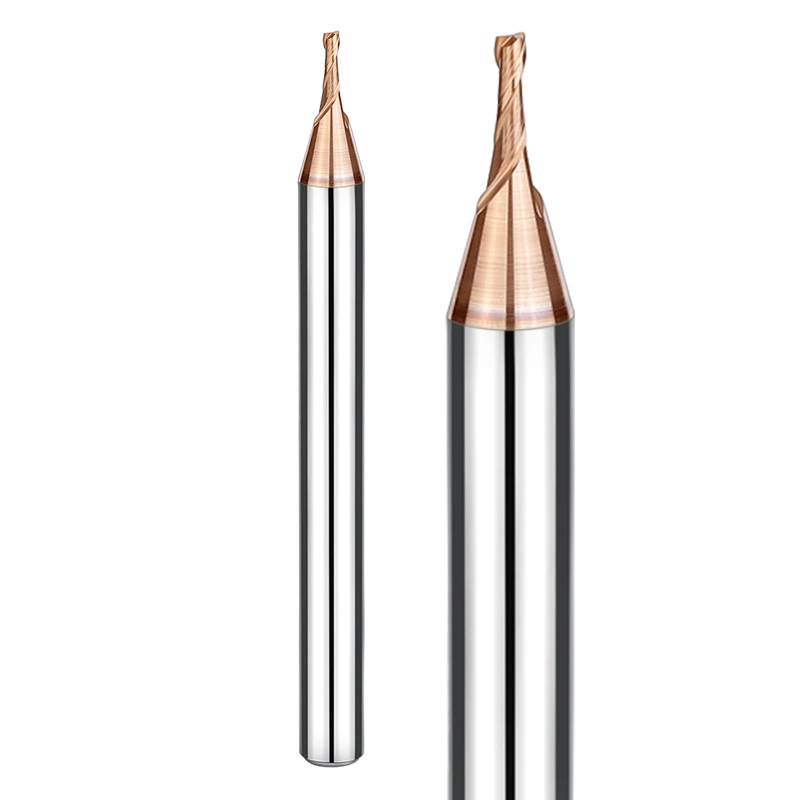
Raccomandazioni pratiche sui parametri per la lavorazione HRC65+
In officina diciamo: "Il catalogo è statico; il macchinista è dinamico". Citare a memoria i dati del produttore per lavorazioni con durezza HRC65+ spesso vi mette in svantaggio. L'obiettivo è trovare il punto di equilibrio ideale tra carico della macchina, calore e durata dell'utensile. Se la vostra macchina è di alta gamma ma notate un'eccessiva formazione di scintille, controllate la profondità di taglio radiale (Ae). Mantenetela entro il 5-10% del diametro della fresa. Tagli superficiali ad alta frequenza riducono efficacemente lo stress istantaneo sulla fresa in metallo duro.
La lavorazione di metalli duri si basa sulla padronanza del ritmo. Per la fresatura di grandi superfici, aumentate la velocità di taglio per consentire al raffreddamento ad aria di evacuare i trucioli più rapidamente, evitando così la necessità di rilavorazioni. Queste regolazioni non servono per la "velocità", ma per la prevedibilità. Se le prestazioni effettive non corrispondono ai parametri impostati, non esitate a condividere con noi i disegni del pezzo o le condizioni di lavorazione. Saremo lieti di effettuare un'analisi comparativa dettagliata per voi.
Oltre i libri di testo: linee guida pratiche su avanzamento e profondità di alimentazione
Spesso gli intervalli indicati nei manuali sono troppo ampi per essere utili. Nella nostra esperienza, la logica di taglio deve cambiare radicalmente quando si passa da HRC55 a HRC65. A HRC60 è possibile mantenere un avanzamento stabile; a HRC65, l'avanzamento per dente (Fz) deve essere molto più conservativo, generalmente compreso tra 0.01 mm e 0.03 mm.
La profondità di taglio assiale (Ap) influenza direttamente la frequenza di vibrazione. Se si notano "segni di flessione" durante la fresatura laterale, ridurre Ap e aumentare la velocità di avanzamento: una tecnica nota come fresatura ad alta velocità di avanzamento. Questo approccio "veloce e superficiale" è stato appreso nel corso degli anni, tra utensili rotti e pezzi scartati. Se non si è sicuri di una specifica qualità di acciaio per utensili, comunicateci la qualità del materiale; possiamo fornire valori di riferimento che funzionano effettivamente in officina.
Monitoraggio dell'usura: come capire quando la fresa HRC65 ha terminato la sua lavorazione.
Nella lavorazione di materiali ad alta durezza, aspettare di sentire uno stridio o delle scintille è solitamente troppo tardi. Osservate i trucioli. Se passano da grigio chiaro a viola intenso o rosso scuro, l'usura del fianco della fresa HRC65 ha superato i limiti critici e il rivestimento si è deteriorato.
Inoltre, cercate la "linea bianca" sulla punta. Al microscopio, una banda di riflesso bianco indica che il substrato è esposto. Forzando ulteriormente l'utensile, è probabile che si spezzi all'interno del pezzo in lavorazione. Consigliamo di tenere un registro delle lavorazioni. Utilizzate l'andamento dell'usura del primo pezzo per impostare un ciclo di sostituzione per il lotto. Se avete dubbi sulla durata del vostro utensile, inviateci delle foto dei modelli di usura. Di solito riusciamo a capire se il problema risiede nei parametri di lavorazione o nella configurazione dell'utensile stesso.






