
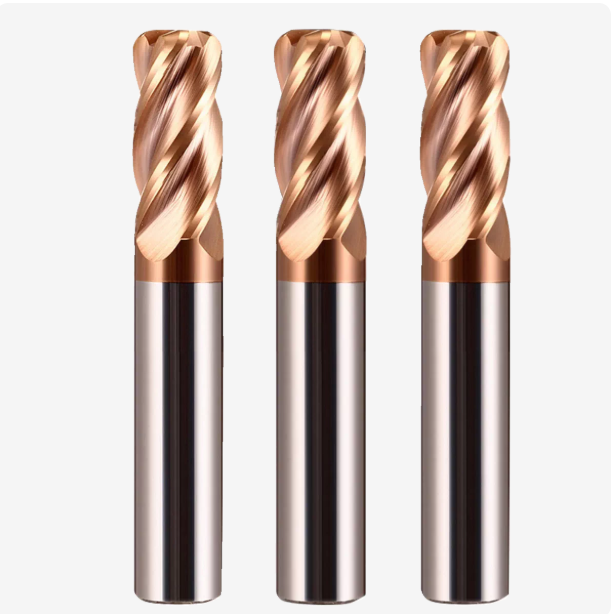
All'inizio di quest'anno, abbiamo ricevuto una chiamata urgente da un'officina tedesca di componenti aerospaziali. Stavano riscontrando frequenti micro-scheggiature sulle loro frese a 4 taglienti durante la lavorazione dell'acciaio inossidabile 17-4PH. Spesso un singolo utensile non riusciva a completare nemmeno metà della cavità del disco. I tecnici in loco hanno ridotto le velocità di taglio, allungando i tempi di ciclo di quasi il 30%, ma il problema del tagliente accumulato (BUE) è addirittura peggiorato.
Scenari come questo si verificano costantemente nel nostro lavoro di supporto tecnico. Quando si selezionano gli utensili da taglio per il metallo, molti responsabili di officina cadono in una trappola comune: si concentrano esclusivamente sulla potenza del mandrino o sui percorsi utensile CAM, trascurando la scienza del materiale e la geometria fondamentali dell'utensile.
Con quindici anni di esperienza nella ricerca e sviluppo di utensili, abbiamo risolto centinaia di problematiche in loco per clienti in tutto il mondo. Una fresa CNC per metalli mantiene elevate velocità di avanzamento in condizioni estreme grazie a una precisa interazione di tre fattori: granulometria del substrato, precisione dell'affilatura del tagliente e forza di adesione del rivestimento. Sia che si utilizzi una fresa con raggio d'angolo per distribuire le sollecitazioni sulle superleghe, sia che si tratti di lucidare le gole di truciolo per produzioni ad alto volume, i reali vantaggi in termini di efficienza si nascondono sempre nei dettagli microscopici.
In questo articolo, tralasciamo le teorie astratte e condividiamo dati concreti provenienti dall'esperienza in officina. In qualità di produttori specializzati di utensili da taglio in metallo duro, analizziamo la logica ingegneristica alla base degli utensili ad alte prestazioni. Il nostro obiettivo è semplice: aiutarvi a ottenere la massima durata da ogni utensile presente nella vostra officina.
C'è per caso uno strumento nel vostro stabilimento che sta inutilmente erodendo i vostri profitti mentre gira nel mandrino, semplicemente perché i parametri non sono corretti?

Perché la formula e la qualità della polvere definiscono un produttore di utensili da taglio in carburo di alta qualità
In officina, sentiamo spesso i colleghi lamentarsi del fatto che due utensili in carburo con geometrie identiche abbiano prestazioni completamente diverse sui metalli duri. La vera differenza non risiede nella rettifica finale, ma nella formulazione della polvere di carburo di tungsteno e nel processo di sinterizzazione. Grazie a 16 anni di esperienza in ricerca e sviluppo, sappiamo che anche minime deviazioni durante la preparazione della polvere o la pressatura isostatica a caldo (HIP) vengono amplificate sotto carichi di taglio elevati.
Paragoniamo il substrato in carburo al "cemento e agli aggregati" di un edificio; la formula della polvere è il nostro segreto industriale. Se il substrato cede sotto l'effetto di calore e stress elevati, nemmeno il rivestimento più avanzato può impedire la rottura dell'utensile. In qualità di produttori specializzati di utensili da taglio in carburo, la realizzazione di un prodotto di punta rappresenta un impegno a lungo termine per raggiungere l'equilibrio meccanico ideale all'interno della microstruttura del materiale.
Come la granulometria e il contenuto di cobalto bilanciano la durezza e la resistenza alla scheggiatura degli utensili per il taglio dei metalli
Nella valutazione delle soluzioni di lavorazione per i clienti, cerchiamo sempre un equilibrio tra durezza e tenacità. I grani di carburo di tungsteno sub-micronici o ultrafini aumentano la durezza del substrato e la resistenza alla compressione. Tuttavia, perseguire la sola durezza rende l'utensile fragile in caso di tagli interrotti o vibrazioni. Il cobalto funge da legante, aumentando la tenacità all'impatto e riducendo leggermente la resistenza al calore.
Non esiste una formula universale per la scelta dei materiali di base per gli utensili da taglio. Per lavorazioni di sgrossatura gravose e tagli intermittenti, aumentiamo il contenuto di cobalto e ottimizziamo la granulometria per assorbire gli urti. Per la finitura di acciai per stampi temprati con durezza superiore a HRC60, scegliamo leghe a basso contenuto di cobalto e a grana ultrafine. L'equilibrio di queste proprietà a livello microstrutturale previene la scheggiatura prematura del tagliente durante le lavorazioni ad alta velocità.
Approfondimenti tratti da casi studio: perché le frese CNC in metallo duro a basso costo presentano microporosità
L'anno scorso, un cliente nordamericano ci ha contattato dopo che diversi utensili nuovi si erano spezzati all'altezza del gambo durante la lavorazione di alluminio aerospaziale e acciaio inossidabile. Le scansioni di laboratorio e l'analisi frattografica hanno rivelato porosità su scala micrometrica e "accumuli di cobalto" in prossimità dei punti di frattura. Sottoposte a rotazione ad alta velocità e a sollecitazioni cicliche, queste cavità interne agiscono come concentratori di stress che innescano una rapida rottura per fatica.
Questi difetti derivano solitamente da misure di riduzione dei costi, come cicli di sinterizzazione più brevi o l'utilizzo di polveri di carburo riciclate. Nelle frese CNC in carburo a basso costo, la mancanza di apparecchiature HIP ad alta pressione lascia gas residui e impurità all'interno del metallo. Garantire una microstruttura densa e priva di pori in ogni utensile è il nostro standard non negoziabile per proteggere i tempi di attività e la produttività delle vostre macchine.
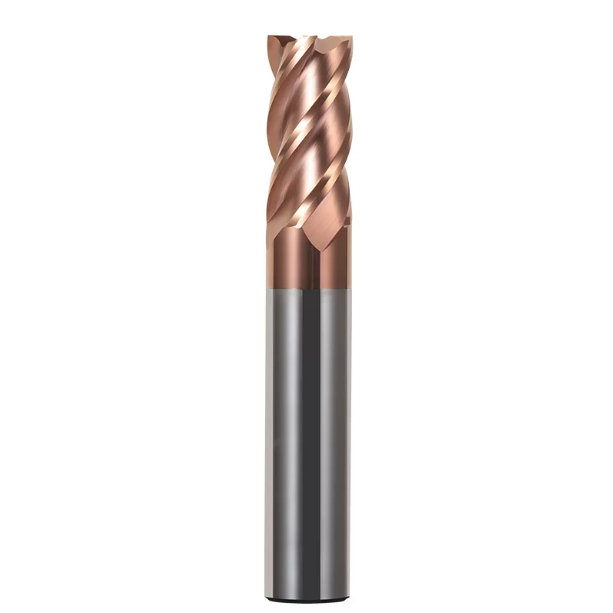
Progettazione geometrica: come mantenere stabile una fresa CNC per metalli durante tagli intensi.
Nelle lavorazioni meccaniche di precisione, i colleghi del settore spesso sospettano inizialmente problemi di rigidità della macchina o di serraggio. Tuttavia, la nostra esperienza di messa a punto in loco dimostra che quasi il 60% delle vibrazioni e degli intasamenti dei trucioli deriva dalla geometria dell'utensile. Un utensile da taglio è una struttura dinamica che guida il flusso dei trucioli durante la rotazione ad alta velocità. Se l'angolo di spoglia, l'angolo di inclinazione e le scanalature non sono ottimizzati, anche un mandrino ad alta coppia non può garantire prestazioni ottimali.
Anni di esperienza nella rettifica ci hanno insegnato che la progettazione geometrica disaccoppia le forze di taglio dallo spazio per i trucioli. Quando si progetta una fresa CNC per metalli destinata a carichi pesanti, è fondamentale garantire la robustezza del nucleo mantenendo al contempo le scanalature per i trucioli aperte. Ciò richiede una precisione di rettifica a livello micrometrico. Anche un minimo errore può causare stridii acuti o la rottura immediata dell'utensile in officina.
Indicizzazione variabile ed elica variabile: messa a punto nel mondo reale per eliminare le vibrazioni
Durante la lavorazione di materiali appiccicosi come il titanio TC4 o l'acciaio inossidabile 316L, gli ingegneri sono spesso afflitti da fastidiosi stridii di risonanza. Abbiamo assistito un produttore europeo di stampi i cui utensili standard vibravano violentemente nelle scanalature profonde a velocità superiori a 3,500 giri/minuto, rovinando la finitura. Li abbiamo sostituiti con le nostre frese a candela dotate di indicizzazione e angoli di elica variabili, che hanno immediatamente eliminato le vibrazioni.
Questo design altera la frequenza di risonanza. Gli utensili standard con spaziatura dei denti uniforme colpiscono il metallo a intervalli identici, causando una forte risonanza con il mandrino. Sfalsando i denti (ad esempio da 88° a 92°) e utilizzando angoli di elica variabili, si modifica la frequenza di ogni impulso della forza di taglio. Questa geometria asimmetrica è il metodo più affidabile per eliminare le vibrazioni senza ridurre i parametri di taglio.
Angolo di spoglia e lucidatura delle scanalature: dettagli che influenzano le prestazioni degli utensili per il taglio dei metalli
Oltre alle vibrazioni, l'accumulo di trucioli nelle scanalature è un'altra importante causa di rottura degli utensili. Calore e pressione elevati possono saldare i trucioli di metallo duttile alla superficie di spoglia, formando un tagliente di riporto. Aumentare l'angolo di spoglia di 2 gradi riduce la resistenza al taglio, ma indebolisce anche il tagliente. Trovare il giusto equilibrio tra affilatura e rigidità richiede una profonda competenza nella produzione.
Nella produzione della nostra serie di utensili di alta gamma per il taglio dei metalli, applichiamo una lucidatura a specchio a livello micrometrico alle scanalature dopo la rettifica. La lucidatura riduce drasticamente l'attrito, consentendo ai trucioli di scivolare via agevolmente dopo essersi piegati. Ciò previene il pericoloso accumulo di calore causato dall'intasamento dei trucioli. In caso di difficoltà nell'evacuazione dei trucioli, si consiglia di controllare la finitura superficiale delle scanalature al microscopio.

Progettazione con raggio d'angolo: come una fresa con raggio d'angolo prolunga la durata dell'utensile di oltre il 50%
Nella lavorazione di superleghe o acciai temprati, la punta dell'utensile è solitamente il primo punto di rottura. Gli angoli vivi delle frese a testa quadrata hanno un volume minimo per la dissipazione del calore, il che porta a una forte concentrazione di stress e a micro-scheggiature in pochi minuti. Oltre un decennio di esperienza sul campo dimostra che la sostituzione degli angoli vivi con un raggio preciso modifica radicalmente la distribuzione della forza e del calore.
L'adozione di un raggio d'angolo appropriato protegge la punta fragile e migliora la sezione di taglio durante l'avanzamento. L'integrazione del raggio con i bordi laterali e inferiori crea un notevole incremento della resistenza agli urti durante i tagli profondi. Per le officine meccaniche afflitte da una rapida usura della punta, il passaggio a una fresa a raggio d'angolo ad alte prestazioni è la soluzione più rapida per prolungare la durata dell'utensile.
Perché una fresa con raggio d'angolo disperde meglio il calore e le sollecitazioni rispetto alle frese con raggio d'angolo quadra.
Una fresa a testa quadrata incontra forze di contatto concentrate nel momento stesso in cui entra in contatto con il metallo. Questa sollecitazione localizzata provoca picchi di temperatura superiori a 800 °C, danneggiando il substrato e staccando il rivestimento. Al contrario, il bordo arcuato di una fresa a raggio d'angolo distribuisce le forze di taglio in modo uniforme su un'area di contatto più ampia, consentendo una transizione graduale dello spessore di taglio.
Questa dispersione della forza offre chiari vantaggi pratici. In un test su componenti di dischi aerospaziali, una fresa a testa quadrata ha mostrato un'usura della punta di soli 0.2 mm dopo appena 15 minuti. Una fresa con raggio d'angolo R0.5 ha lavorato ininterrottamente per oltre 40 minuti con un'usura minima. Per la scanalatura o la sgrossatura pesante, sostituire gli angoli vivi con bordi arrotondati è il modo più intelligente per prolungare la durata dell'utensile.
Controllo dell'affilatura a livello micrometrico: personalizzazione della condizione del tagliente di un utensile da taglio per metalli
Valutare se un utensile è "sufficientemente affilato" a mano o con una lente d'ingrandimento è un errore comune. Un tagliente appena affilato presenta dentellature microscopiche e fragili che si scheggiano immediatamente sotto carichi pesanti, causando una rottura catastrofica del filo. Dopo l'affilatura iniziale, è necessario eseguire un'affilatura precisa del filo utilizzando spazzole di nylon, pasta abrasiva o aria compressa.
L'affilatura personalizzata non si limita ad arrotondare il tagliente; significa controllare il raggio in base al materiale del pezzo. Quando realizziamo utensili da taglio di alta qualità per alluminio o rame teneri, manteniamo un raggio di affilatura da 5 a 8 micron per la massima affilatura. Per acciai temprati (HRC 55+) o tagli interrotti, aumentiamo il raggio del tagliente a 15-25 micron con una smussatura negativa per la massima resistenza agli urti.
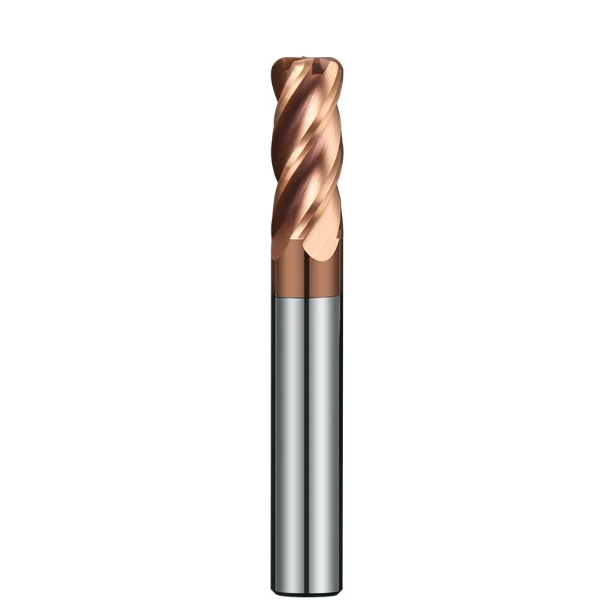
Nanorivestimenti e adesione ad alta temperatura: strategie anti-scollamento per frese CNC in metallo duro
Ad alte velocità di taglio e avanzamenti, i rivestimenti degli utensili non sono più semplici protezioni antiruggine; rappresentano la prima linea di difesa contro le alte temperature e l'intenso attrito. Spesso si osservano utensili danneggiati in cui il substrato non presenta segni di usura, ma il rivestimento si è sfaldato a causa di una scarsa adesione. Una volta che il rivestimento si distacca, la base in carburo, vulnerabile, si ammorbidisce e si ossida rapidamente alle alte temperature.
Dal punto di vista della produzione, prima della deposizione, i substrati in carburo devono essere sottoposti a una rigorosa pulizia superficiale e a un trattamento di incisione al plasma per garantire un'adesione a livello atomico. Per le frese CNC in carburo, soggette a forte attrito e shock termico, la scelta del processo PVD e della nanostruttura multistrato più adatti è fondamentale per mantenere la resistenza all'usura in condizioni di calore estremo.
AlTiN vs TiSiN: Scelta dei rivestimenti per acciai temprati (HRC 50+) e superleghe
Nella lavorazione di acciai temprati con durezza superiore a HRC 50 o superleghe, molti si concentrano esclusivamente sulla durezza del rivestimento. AlTiN e TiSiN sono i nostri migliori nanorivestimenti PVD, ma differiscono per struttura e meccanismi di degradazione. AlTiN forma uno strato denso di ossido di alluminio ad alte temperature per una resistenza all'ossidazione superiore. Al contrario, TiSiN utilizza una struttura nanocomposita drogata con silicio per raggiungere una durezza superiore a HV3800 e prevenire la diffusione termica.
Adattiamo la scelta dei rivestimenti alle specifiche caratteristiche dei materiali. Per le leghe di nichel appiccicose e a bassa conduttività termica come l'Inconel 718, raccomandiamo AlTiN ad alto contenuto di alluminio per una maggiore resistenza all'attrito. Per gli acciai per stampi ad alta durezza come l'SKD11 (HRC 50-65), specifichiamo rivestimenti in TiSiN. L'adattamento delle proprietà fisiche del rivestimento alle caratteristiche del pezzo in lavorazione previene il ricottura termica durante la lavorazione a secco ad alta velocità.
Shock termico e strategie di raffreddamento: proteggere la durata del rivestimento di una fresa CNC per metalli
Nelle lavorazioni di fresatura intense o intermittenti, l'applicazione del liquido di raffreddamento spesso determina la durata del rivestimento. Test di laboratorio dimostrano che le microfratture precoci sono generalmente causate da stress termico dovuto a rapidi sbalzi di temperatura, piuttosto che dall'usura abrasiva. Quando il tagliente entra in contatto con il metallo, la temperatura della punta raggiunge picchi superiori a 800 °C; quando ne esce e incontra il liquido di raffreddamento freddo, la temperatura crolla, creando gravi cricche da stress termico.
Quando si esegue la fresatura ad alta velocità con una fresa CNC per metalli duri , il nostro consiglio tecnico ai clienti è chiaro: scegliere, ove possibile, il raffreddamento ad aria compressa o a volume minimo (MQL) rispetto al raffreddamento a flusso continuo ad alto volume. Mantenere una temperatura di taglio stabile ed elevata preserva il rivestimento in uno stato ottimale di resistenza all'ossidazione. Il raffreddamento a liquido ad alta pressione è necessario solo per alluminio o titanio per evacuare i trucioli e prevenire la formazione di bave sul tagliente (BUE).
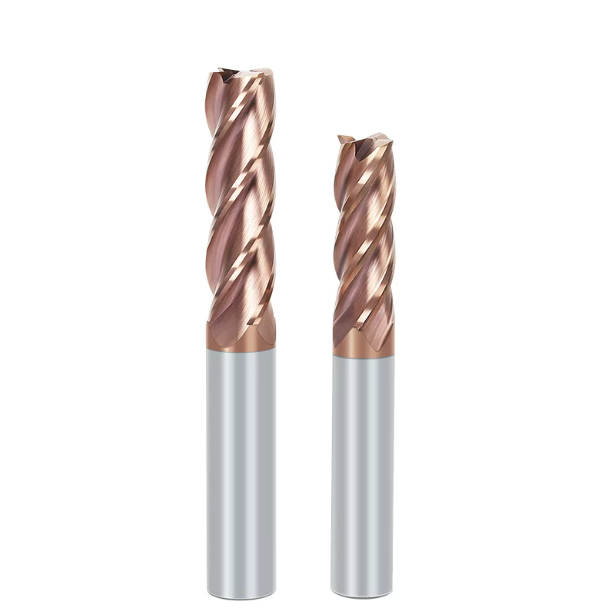
Installazione delle macchine in loco: trasformare la lavorazione di alta qualità dei metalli in risparmi per l'officina
Substrati, geometrie e nanorivestimenti eccezionali servono a poco se una configurazione inadeguata in loco li trasforma in costose risorse destinate a impolverarsi. Quando supportiamo clienti internazionali, il nostro obiettivo non è mai quello di imporre utensili costosi, ma di aiutare le officine a ridurre il costo per pezzo e la frequenza di cambio utensile senza sovraccaricare le macchine. Una lavorazione efficiente richiede l'allineamento dei limiti dell'utensile con la rigidità della macchina, il fissaggio del pezzo e i percorsi utensile CAM.
Trasformare la lavorazione di precisione dei metalli in profitti richiede un approccio olistico all'ottimizzazione. Dalla selezione di substrati sub-micronici e geometrie a passo variabile alla scelta delle strategie di raffreddamento più appropriate, la configurazione in loco rappresenta l'ultimo miglio per convertire la fisica della produzione in una resa di taglio stabile. L'adattamento dei parametri alle condizioni di officina rende la riduzione dei costi una conseguenza naturale.
Parametri di corrispondenza (Vc, Fz, Ap, Ae): ottimizzazione dei tempi di ciclo nelle officine meccaniche
Quando si ottimizzano la velocità di taglio (Vc), l'avanzamento per dente (Fz), la profondità assiale (Ap) e la profondità radiale (Ae), l'errore comune è quello di copiare ciecamente i valori del catalogo. I cataloghi presuppongono una rigidità ideale, mentre le reali condizioni di officina, come la rigidità del dispositivo di fissaggio e la sporgenza dell'utensile, variano notevolmente. L'applicazione di elevate profondità radiali su configurazioni con sporgenze lunghe provoca forti vibrazioni e scheggiature premature del tagliente.
Preferiamo una strategia di fresatura trocoidale ad alta efficienza con piccole profondità radiali e grandi profondità assiali. Quando si lavora titanio o acciaio inossidabile, limitare la profondità radiale (Ae) al 5%-10% del diametro dell'utensile, spingendo al contempo la profondità assiale (Ap) a 1.5-2 volte la lunghezza della scanalatura. La combinazione di ciò con velocità del mandrino più elevate concentra il calore nei trucioli, riducendo il carico del mandrino e i tempi del ciclo di taglio di oltre il 30%.
Rapporto tra carico del mandrino e forma del truciolo: diagnosi dell'usura anomala su un utensile da taglio per metalli
Gli ingegneri esperti si affidano alla vista e all'udito per valutare le prestazioni di taglio. Non è necessario fermare la macchina e ispezionare l'utensile al microscopio; è sufficiente osservare l'indicatore di carico del mandrino e la forma dei trucioli espulsi per ottenere una diagnosi accurata. Un aumento del carico del mandrino senza variazioni di traiettoria, o un suono che passa da un tono nitido a un tonfo sordo, indicano usura del tagliente e picchi di forza di taglio.
I trucioli offrono una visione diretta dello stato di salute del processo. Durante la lavorazione dell'acciaio, trucioli a forma di "C" uniformi o spirali strette con un leggero strato di ossido viola o blu indicano che il calore viene dissipato correttamente dal pezzo. Trucioli irregolari e filamentosi o di colore nero carbonizzato segnalano un guasto al rivestimento termico o alla guarnizione delle scanalature. Regolare tempestivamente l'avanzamento o la profondità di taglio consente di preservare sia il pezzo che l'utensile da taglio prima che si verifichi un guasto catastrofico.
La lavorazione dei metalli ad alta efficienza è un processo sistematico che va dalle formulazioni di carburo di tungsteno grezzo alle geometrie per impieghi gravosi e all'abbinamento preciso dei parametri di rivestimento. Se la vostra officina riscontra problemi di durata degli utensili, vibrazioni nelle superleghe o incertezze sui parametri, non esitate a condividere con noi i dettagli della vostra applicazione, i disegni o le specifiche dei materiali. Insieme, possiamo analizzare i vostri dati in loco per identificare la soluzione di lavorazione più efficace.






