
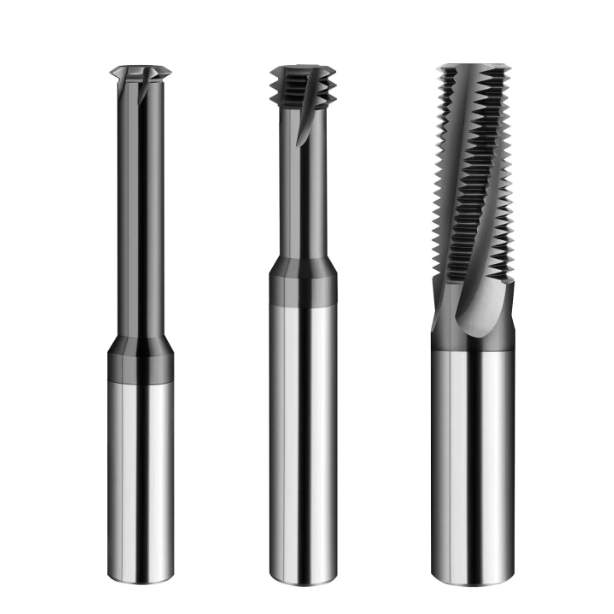
Il mese scorso, un cliente di Stoccarda specializzato in impianti spinali ci ha inviato un'e-mail urgente. Stavano lavorando filettature interne a foro cieco M1.4×0.3 su viti ossee in acciaio inox 316LVM utilizzando un tornio di tipo svizzero. Il micromaschio si è spezzato sul fondo del foro del 23° pezzo, scartando immediatamente un componente semilavorato del valore di oltre 80 euro.
Abbiamo visto questo scenario ripetersi centinaia di volte negli ultimi quindici anni. Nella gamma da M1 a M3, la maschiatura tradizionale nelle leghe medicali è un azzardo. L'estremo incrudimento, l'elevata resistenza al taglio e la limitata evacuazione dei trucioli superano facilmente la resistenza torsionale di un utensile sottile. Anche in assenza di rotture, il ritorno elastico e la conicità della filettatura spesso causano il fallimento del controllo passa/non passa dei pezzi.
Ecco perché supportiamo attivamente i produttori di dispositivi medici a contratto nell'ammodernamento dei loro reparti produttivi. Per i componenti medicali di alto valore e a parete sottile, le frese per filettature in acciaio inossidabile non sono più un optional, ma l'unico modo per garantire una resa costante superiore al 99% sulle linee di microlavorazione.
In qualità di produttori specializzati di frese per filettature in metallo duro integrale, sappiamo cosa serve per rettificare micro-utensili a livello microscopico. Bilanciamo la resistenza alla rottura trasversale su substrati ultrafini, applichiamo rivestimenti nanocompositi resistenti al calore e ottimizziamo la geometria per ridurre al minimo il carico radiale. Tuttavia, l'utensile in sé rappresenta solo il 30% del lavoro; il restante 70% deriva dalla padronanza della compensazione dell'avanzamento, dei percorsi utensile ad arco e delle strategie di lavorazione a passaggi multipli.
Siete stanchi di vedere il vostro tornio svizzero far scattare l'allarme per l'ennesima vite ossea rovinata, e vi chiedete perché i vostri utensili di precisione non superino mai la soglia delle 500 unità?
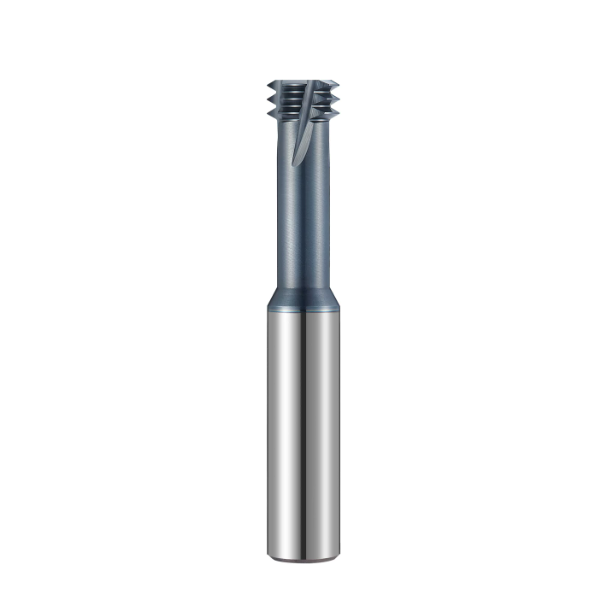
Perché consigliamo di sostituire completamente i maschi con frese in metallo duro per la microfilettatura dell'acciaio inossidabile 316LVM e delle leghe ad alta durezza?
La lavorazione di acciai inossidabili a indurimento per precipitazione come il 17-4PH o il Custom 465 è molto diversa dalla lavorazione dell'acciaio austenitico 316LVM, ma entrambi condividono due caratteristiche problematiche: un forte incrudimento e un'elevata resistenza al taglio. Molti programmatori continuano a utilizzare i micromaschi per abitudine, perché il codice G è semplice e i tempi di ciclo sembrano brevi. Tuttavia, nei fori M1-M3, l'eccessiva area di contatto provoca un rapido aumento della coppia di taglio, che supera facilmente la resistenza al taglio dei gambi sottili.
I maschi per filettatura funzionano bene su ottone o alluminio, materiali che si lavorano facilmente, ma sulle viti medicali di alto valore, la rottura di un maschio compromette l'intero componente e blocca la linea di produzione. Quando aiutiamo le officine di produzione di dispositivi medicali a convertire i loro processi a frese per filettatura in metallo duro ad alte prestazioni, scomponiamo la coppia eccessiva in passate elicoidali leggere e gestibili. Questo cambiamento elimina i guasti catastrofici e offre ai responsabili di produzione un controllo completo e prevedibile sulla durata degli utensili e sui tassi di scarto.
Tolleranza zero per gli utensili rotti nella produzione di viti ossee medicali: eliminare gli impianti scartati a causa della rottura dei micro-maschi.
Poche cose sono più frustranti in un'officina meccanica che vedere una macchina per elettroerosione bloccata nel tentativo di eliminare un maschio rotto da una complessa vite per ossa. Dopo tornitura, foratura profonda e brocciatura Torx, la rottura improvvisa di un maschio trasforma un costoso componente finito in un rifiuto immediato. Oltre al costo del materiale di scarto, un maschio rotto spesso danneggia il mandrino portautensili, la pinza o il dispositivo di posizionamento degli utensili.
La fresatura di filettature cambia radicalmente l'equazione della sicurezza perché il diametro dell'utensile è sempre inferiore al diametro minore del foro. Anche se un tagliente si scheggia o si usura prematuramente, la fresa non si blocca mai all'interno del pezzo. I trucioli o l'utensile rotto possono essere semplicemente rimossi con aria o olio, lasciando la vite intatta. Dotare le vostre macchine di frese per filettature dedicate all'acciaio inossidabile non significa tanto risparmiare due secondi, quanto piuttosto acquisire una sicurezza completa del processo.
Eliminazione delle deformazioni dovute a formatura e taglio: utilizzo di frese per filettature specializzate per prevenire l'espansione del diametro esterno nei microtubi a parete sottile.
Se utilizzate viti per cannule cave o connettori per cateteri con spessori di parete inferiori a 0.35 mm, sapete bene quanto facilmente le pareti sottili si deformino. I maschi per formatura a freddo si basano interamente sullo spostamento del materiale e la conseguente sollecitazione circonferenziale radiale può rapidamente causare rigonfiamenti o crepe sul diametro esterno. I maschi per taglio non sono molto migliori, generando una pressione radiale sufficiente a deformare le pareti sottili di oltre 0.015 mm.
Per proteggere i componenti delicati, utilizziamo un utensile di taglio miniaturizzato specializzato. Grazie all'interpolazione elicoidale, che consente di effettuare tagli radiali poco profondi, di soli 5-15 micron per passata, le forze di taglio rimangono estremamente basse. In combinazione con la fresatura a concentricità uniforme, questo metodo elimina completamente la dilatazione delle pareti, mantiene una concentricità perfetta e offre una finitura superficiale impeccabile, inferiore a Ra 0.2, ineguagliabile da qualsiasi maschio.
Finitura di precisione di filettature cieche a tutta lunghezza: uno studio di caso pratico su torni di tipo svizzero con gioco minimo (0.5P).
La programmazione di microfori ciechi su un carrello portautensili a tornio svizzero spesso rappresenta un grosso collo di bottiglia: il progetto richiede la massima profondità di filettatura quasi fino alla base della punta del trapano. Molte viti per impianti lasciano meno di 0.5 passi (0.5P) di spazio assiale. I maschi miniaturizzati necessitano di una smussatura di 1.5P a 2.5P, costringendo gli operatori a lavorare pericolosamente vicino al fondo, il che aumenta il rischio di rottura immediata dell'utensile se i trucioli si accumulano sul fondo.
Risolviamo questa problematica di spazio ristretto utilizzando una fresa per filettature CNC a fondo piatto con un raggio d'angolo minimo. Posizionando la fresa a soli 0.1 mm dal fondo del foro e interpolando verso l'alto in direzione dell'ingresso, l'olio ad alta pressione rimuove i trucioli prima del taglio. Questa strategia dal basso verso l'alto permette di realizzare filettature pulite e a profilo pieno fino all'ultima frazione di passo, senza rischio di impatto sul fondo o di accumulo di trucioli.
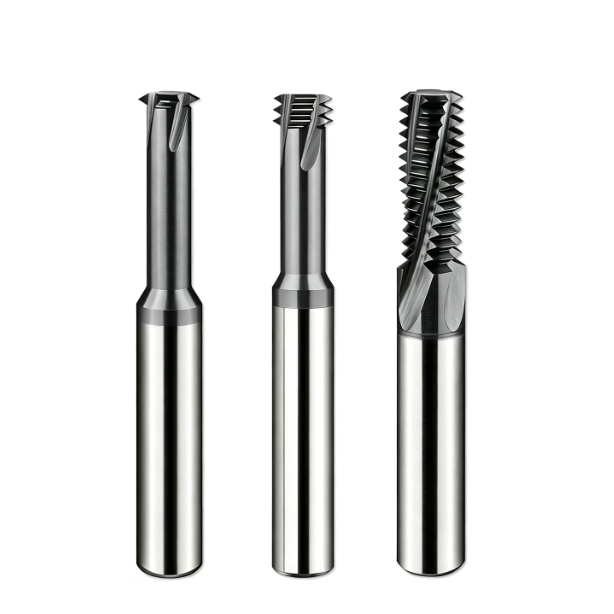
Una prospettiva sulla produzione di utensili: i nostri principi di progettazione geometrica per frese per filettature in metallo duro integrale con microdiametri e microtaglienti.
I supervisori di produzione ci chiedono spesso perché le frese standard da 0.75 mm di diametro possano avere una durata dell'utensile radicalmente diversa in fori M1 identici. Le specifiche di catalogo raccontano solo metà della storia. Nelle zone di microtaglio inferiori a 1 mm con rapporti di sporgenza superiori a 3×D, le forze di taglio nell'acciaio inossidabile austenitico provocano rapidamente una forte flessione dell'utensile o una frattura fragile improvvisa.
In qualità di produttori specializzati di frese per filettature in metallo duro integrale, non ci limitiamo mai a ridurre le dimensioni dei profili degli utensili macro. Le micro-frese sottili richiedono la massima rigidità del nucleo, un'immediata dissipazione del calore e una precisione microscopica del tagliente. La messa a punto di questi parametri di rettifica critici presso il nostro stabilimento è ciò che permette di stabilire una finestra di lavorazione affidabile e ripetibile sulle vostre macchine CNC.
Il delicato equilibrio tra spessore del nucleo e scanalature del truciolo: ottimizzazione del design delle scanalature per la rigidità torsionale nei micro-utensili M1–M3
Nella progettazione di micro-utensili per clienti del settore degli impianti medicali, il dibattito principale si concentra solitamente sul rapporto tra il diametro del nucleo e quello della filettatura. Alcuni programmatori richiedono scanalature sovradimensionate per evacuare i trucioli nei fori ciechi. Tuttavia, nei micro-utensili di dimensioni inferiori a M1.6, una filettatura troppo profonda riduce l'inerzia della sezione trasversale, causando vibrazioni torsionali e fianchi della filettatura irregolari nell'acciaio inossidabile 316L, notoriamente viscoso.
Grazie a numerosi test di taglio, abbiamo abbandonato le profonde scanalature a U delle nostre frese per filettature in metallo duro in miniatura. Abbiamo invece optato per una scanalatura poco profonda a curvatura variabile che mantiene un rapporto di rigidità del nucleo compreso tra il 58% e il 62%. Questa geometria preserva la fondamentale resistenza alla flessione, eliminando completamente i diametri primitivi conici e la deflessione delle pareti tipici dei microfori profondi.
Prestazioni reali di substrati a grana ultrafine e nanorivestimenti: resistenza all'usura ad alta temperatura e nano-levigatura per acciai austenitici
Esaminando al microscopio i micro-utensili scartati, si nota raramente la normale usura abrasiva del fianco. La maggior parte dei micro-taglierini si rompe perché il bordo di riporto (BUE) erode il raggio microscopico del tagliente. L'acciaio inossidabile genera un intenso calore localizzato al di sopra dei 700 °C; se un tagliente è affilato come un rasoio, si scheggia per shock termico, ma un'affilatura eccessiva indurisce immediatamente il pezzo.
Rettifichiamo i nostri utensili in carburo sub-micronico (granulometria 0.2–0.4 µm) per bilanciare l'estrema durezza a caldo con la tenacità del tagliente. Applichiamo quindi una micro-levigatura controllata di 2–4 micron e un rivestimento nanocomposito ricco di silicio. Questa barriera liscia impedisce la saldatura dei trucioli durante la fresatura di precisione delle filettature in acciaio inossidabile, garantendo che il tagliente resista a ripetuti cicli termici senza micro-scheggiature.
Controllo rigoroso dell'eccentricità entro 0.002 mm: l'impatto diretto della concentricità di produzione sulla durata degli utensili per microfilettatura.
Su pezzi di grandi dimensioni, un'eccentricità di 5 micron degrada solo leggermente la finitura superficiale; nella microfilettatura, 5 micron sono una condanna a morte. Quando si taglia una filettatura M1.4, il carico effettivo del truciolo può essere di soli 3-5 micron per dente. Se l'eccentricità dinamica supera i 3 micron, una scanalatura sopporta il triplo del carico mentre l'altra sfrega e indurisce il foro.
Per prevenire guasti prematuri, ogni utensile da taglio per microfilettatura che produciamo viene sottoposto a un'ispezione ottica senza contatto per garantire una concentricità totale inferiore a 0.002 mm. Raccomandiamo sempre ai nostri colleghi in officina: montare un utensile di alta precisione in una pinza ER usurata ne compromette le prestazioni. È necessario abbinare le microfrese a portautensili di precisione a calettamento termico o idraulico per preservare la durata del tagliente.
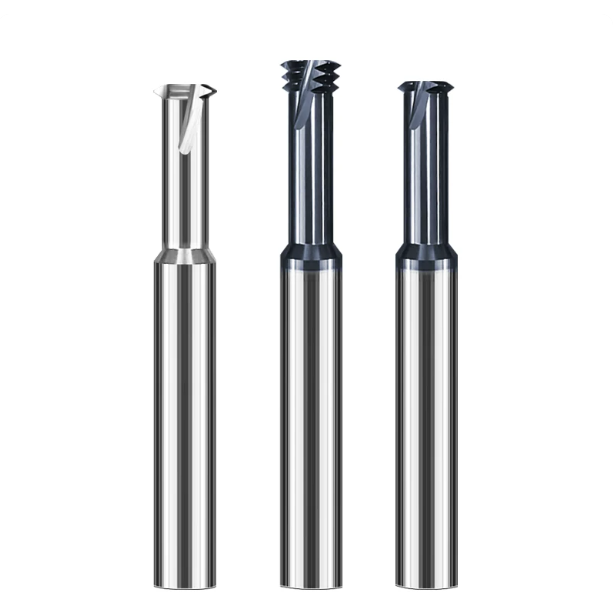
Consigli pratici per torni di tipo svizzero: percorsi utensile e compensazione della programmazione per la fresatura di filettature M1–M3 su acciaio inossidabile
La lavorazione di microfilettature su torni di tipo svizzero richiede un approccio completamente diverso rispetto alla programmazione di un centro di lavoro verticale rigido. I mandrini compatti per utensili motorizzati hanno una massa di cuscinetti limitata e uno smorzamento torsionale inferiore. Abbinati a gambi utensili sottili, qualsiasi improvviso aumento della portata del truciolo o urto in ingresso produce immediatamente flessioni ed errori dimensionali.
Nel nostro campo, la risoluzione dei problemi, ovvero la rottura prematura dei micro-utensili, deriva quasi sempre da una generazione del percorso utensile irregolare piuttosto che dalla velocità del mandrino. Per i micro-componenti, la fluidità del movimento dell'utensile è molto più importante della marca della macchina. Per ottenere una fresatura continua e senza problemi di filettature in acciaio inossidabile sono necessari un filtraggio graduale dell'ingresso, profondità radiali bilanciate e una corretta compensazione dell'avanzamento CNC.
Eliminazione dei segni degli utensili e delle vibrazioni da impatto: perché imponiamo l'ingresso tangenziale dell'arco (arco in/arco in uscita) durante la messa in servizio in loco.
Molte officine programmano un'immersione rettilinea (vettore asse X) nel foro per semplificare i macro-programmi. Su ottone lavorabile a macchina libera questa scorciatoia potrebbe essere accettabile, ma nel duro acciaio inossidabile, un'immersione rettilinea fa sbattere le micro-scanalature contro il materiale all'istante. Questo impatto improvviso lascia segni evidenti sulla parete, fa vibrare il mandrino e provoca microfratture sul tagliente.
Richiediamo sempre un arco tangenziale di 90 gradi in entrata, con una rampa elicoidale sincronizzata sull'asse Z, seguito da un arco di uscita equivalente. Questa geometria di ingresso consente alla resistenza al taglio delle frese in metallo duro di aumentare gradualmente da zero al carico massimo. L'utensile esce altrettanto pulita, prevenendo la formazione di bave in uscita e garantendo che il profilo della filettatura superi rigorosi controlli ottici.
Strategia di passata radiale: evitare tagli pesanti in un'unica passata per leghe 17-4PH e 465 personalizzate
Tentare di eseguire una filettatura completa in un'unica passata su acciaio inossidabile a indurimento per precipitazione con durezza 44 HRC è un modo sicuro per rompere l'utensile. Queste leghe si induriscono rapidamente sotto pressione e le passate a piena profondità sovraccaricano i colli sottili degli utensili. La forte flessione laterale produce filettature coniche che non superano il controllo di tolleranza o, peggio, spezzano l'utensile prima ancora di completare un singolo giro.
Si consiglia di suddividere la profondità radiale in due passate di sgrossatura e una passata a molla a carico zero. Per un profilo M2×0.4, eseguire una passata del 65% della profondità, una del 35% e terminare con una passata a molla al diametro primitivo finale. Questa strategia a gradini protegge l'utensile di microfilettatura dalle forze di taglio di picco e garantisce la completa rimozione della conicità.
Conversione del percorso del centro utensile: prevenzione della scheggiatura istantanea delle frese per filettatura CNC di precisione causata da errori di compensazione dell'avanzamento.
Questo è l'errore di programmazione più comune che riscontriamo quando i macchinisti passano dalle fresatrici ai torni di tipo svizzero. Le centraline di controllo come Fanuc o Mitsubishi calcolano l'avanzamento lineare programmato (F) al centro del percorso dell'utensile, non alla periferia del tagliente. Nei fori di piccole dimensioni, il raggio del centro del percorso dell'utensile è notevolmente inferiore al diametro maggiore effettivo della filettatura.
Se la compensazione dell'avanzamento circolare interno è disabilitata nel post-processore CAM, il controller applica il carico del truciolo sul tagliente direttamente all'asse centrale. Questo errore può facilmente raddoppiare o triplicare il carico effettivo del truciolo sul tagliente. Per una delicata fresa per filettature CNC, questo sovraccarico istantaneo può rompere l'utensile al primo giro; verificate sempre le velocità di avanzamento compensate prima di avviare il ciclo.
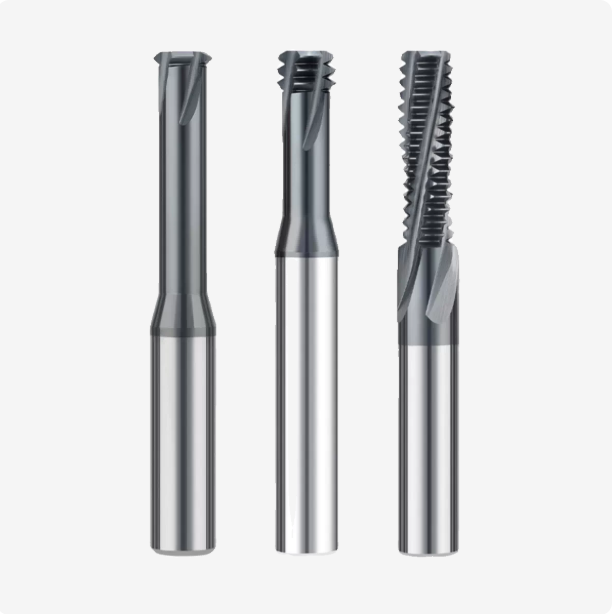
Superare i problemi di flessione e tolleranza degli utensili: soluzioni in loco per frese per filettature in acciaio inossidabile
Poche cose frustrano i controllori di qualità e i macchinisti più dei test di passaggio/non passaggio delle filettature delle microviti medicali che falliscono. In genere, il calibro passa ruota senza intoppi per il primo mezzo passo prima di bloccarsi completamente in profondità, mentre il calibro non passa entra nel foro con troppa facilità. Questa discrepanza raramente è dovuta a un semplice errore di calibrazione; deriva direttamente dalla flessione fisica dell'utensile durante la fresatura elicoidale.
Gli acciai inossidabili austenitici e martensitici presentano bassi moduli elastici e un'elevata resistenza allo snervamento, il che significa che forze radiali anche minime possono facilmente flettere i colli degli utensili sottili. Gli operatori spesso cercano di compensare regolando l'offset D globale, ma questo crea solo un compromesso tra un ingresso sovradimensionato e un fondo sottodimensionato. Quando le tolleranze sono di poche decine di micron, l'utilizzo di frese per filettature su acciaio inossidabile richiede una compensazione specifica del percorso utensile per annullare la flessione meccanica.
Eliminazione della conicità “parte superiore allentata/parte inferiore stretta”: regolazioni di compensazione pratiche per le frese per microfilettature
Quando la profondità della filettatura raggiunge 3×D o 4×D, il design del dente determina direttamente la gravità della conicità del pezzo. Le frese a più denti a profilo pieno sembrano efficienti perché completano il profilo in un'unica passata elicoidale, ma l'impiego di più denti in un acciaio inossidabile 316L gommoso genera una spinta laterale eccessiva. La conseguente flessione riduce la profondità di taglio della punta dell'utensile, lasciando una conicità invisibile che incastra il calibro di controllo.
Per i microfori profondi, il passaggio a un utensile per filettatura a dente singolo riduce la pressione di taglio di oltre il 60%. Se i tempi di ciclo richiedono un utensile a più taglienti, programmare una compensazione della conicità a gradini nelle subroutine. Espandendo il raggio di interpolazione verso l'esterno di 0.002 mm per ogni 0.5 mm di profondità Z, si elimina dinamicamente la conicità residua, garantendo che il calibro ruoti senza intoppi fino in fondo.
Soluzioni per la pulizia e la sbavatura in ambito medicale: eliminazione delle micro-bave sulle creste delle filettature M1-M3 nei torni svizzeri.
I microimpianti non possono presentare bave libere o bordi delle creste piegati se ispezionati al microscopio in camera bianca. La sbavatura manuale con punte o spazzole dopo l'estrazione è lenta, rischia di graffiare le creste di precisione e lascia residui all'interno dei microfori ciechi. I componenti medicali richiedono una sequenza di sbavatura automatizzata e ripetibile, eseguita interamente all'interno del dispositivo di lavorazione.
Programmiamo frese per filettatura in metallo duro in una sequenza automatizzata: foratura, smussatura, filettatura e sbavatura finale. La fresatura della filettatura dopo la smussatura del foro pilota garantisce una definizione precisa della cresta. Un passaggio finale a molla a profondità zero all'ingresso con la fresa per filettatura rimuove nettamente le micro-bave spostate, producendo una superficie di qualità implantare direttamente dal mandrino secondario.
Rigidità del portautensili e configurazione del refrigerante ad alta pressione: garantire un'evacuazione affidabile dei trucioli dai microfori.
L'utilizzo di micro-gambi da 3 mm o 4 mm in pinze ER11 usurate garantisce una scarsa durata dell'utensile e dimensioni non uniformi. Gli assemblaggi di pinze standard introducono di routine un'eccentricità di 0.008 mm, che supera immediatamente il delicato carico di truciolo per dente. Anche l'inondazione della superficie esterna del pezzo con olio a bassa pressione è inefficace, poiché la tensione superficiale impedisce all'olio di raggiungere il fondo.
Quando i trucioli si accumulano sul fondo di un foro, una fresa CNC rotante per filettature si frantuma in una frazione di secondo. Richiediamo portautensili di alta precisione a calettamento termico o idraulico per mantenere la concentricità dinamica totale al di sotto di 0.002 mm. Abbinando questa configurazione a un getto d'olio ad alta pressione di 80 bar diretto lungo le scanalature dell'utensile, i trucioli vengono espulsi continuamente e i taglienti di microtaglio vengono protetti.
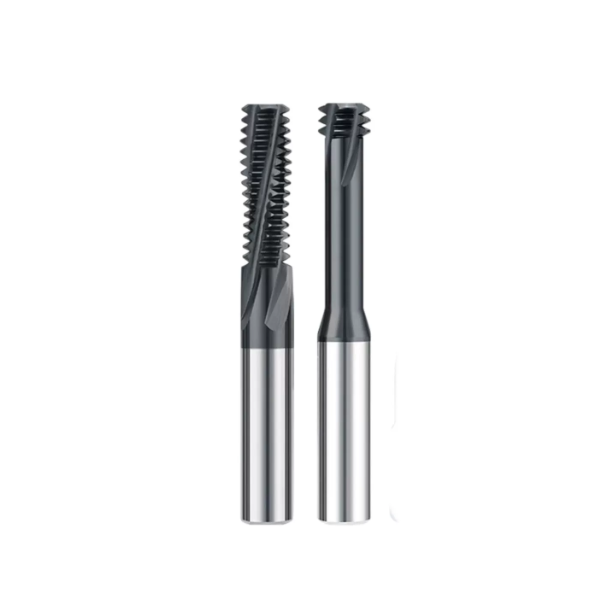
Caso di studio del workshop con i clienti: Aumento della resa e del tempo di ciclo con frese per filettatura CNC personalizzate.
Il contenitore degli scarti dietro un tornio di tipo svizzero è la prova definitiva di qualsiasi strategia di attrezzaggio. Visitiamo spesso officine meccaniche specializzate in apparecchiature medicali che utilizzano torni di tipo svizzero di alta gamma, i quali tuttavia faticano a lavorare filettature da M1 a M3 in leghe resistenti. L'usura rapida dei fianchi, la conicità del foro e la rottura degli utensili costringono costantemente gli operatori a interrompere la produzione per compensare gli spostamenti degli utensili ed effettuare ispezioni manuali.
Eliminare questi problemi richiede semplicemente di adattare la geometria principale dell'utensile e il percorso utensile alle precise condizioni del pezzo. Quando le officine sostituiscono gli utensili standard a catalogo con una fresa per filettature CNC specifica per l'applicazione, i risultati sono immediati. La conicità del foro scompare, la durata dell'utensile si stabilizza e gli operatori possono lasciare le macchine in funzione senza sorveglianza durante i turni notturni.
Lavorazione a tornitura svizzera di viti spinali in acciaio inox 316L (M1.6×0.35): aumento della durata dell'utensile da 80 a 450 pezzi
Un'officina di lavorazione conto terzi nella valle del Giura, in Svizzera, ha avuto difficoltà con una filettatura interna M1.6×0.35 su viti spinali in acciaio inox 316L, utilizzando un tornio Citizen. L'utilizzo di una micro-fresa standard in un'unica passata radiale ha causato scheggiature dovute all'accumulo e alla flessione dei trucioli, dopo soli 80 pezzi. Gli operatori hanno trascorso metà del loro turno a riposizionare gli utensili e a smistare le viti scartate.
Abbiamo suddiviso il percorso di taglio in due passaggi radiali (60% e 40% di profondità) e aggiunto un passaggio di rifinitura a molla da 0.002 mm per pulire la conicità. Successivamente, siamo passati dal raffreddamento a flusso esterno a una linea dell'olio ad alta pressione da 80 bar e abbiamo montato le nostre frese per filettatura in metallo duro rinforzato. Il tempo di fresatura è aumentato di soli 1.8 secondi, mentre la durata utile dell'utensile è passata da 80 a oltre 450 viti per utensile con una resa del 99.4%.
Al servizio dei produttori di dispositivi medici globali: consegna di frese per filettature in metallo duro personalizzate su disegno in 48 ore.
Se avete difficoltà con viti per ossa a parete sottile, leghe a 46 HRC o scanalature di scarico strette, non dovete accontentarvi di compromessi standard. Gli utensili preconfezionati presentano spesso scanalature di lunghezza eccessiva e tolleranze generiche che causano vibrazioni e flessioni in fori stretti. Le geometrie personalizzate eliminano questa flessione massimizzando la rigidità del gambo per la profondità esatta del foro.
In qualità di produttori specializzati di frese per filettature in metallo duro integrale , sappiamo quanto siano cruciali tempi di consegna rapidi per le pre-produzioni di dispositivi medicali. Inviateci il disegno del componente, il tipo di materiale e le specifiche del portautensili, e noi calcoleremo il diametro ottimale del nucleo e affileremo micro-frese personalizzate entro 48 ore. Se le micro-filettature complesse rappresentano un collo di bottiglia nella vostra produzione, esaminiamo insieme i vostri disegni e definiamo i parametri di taglio.






