
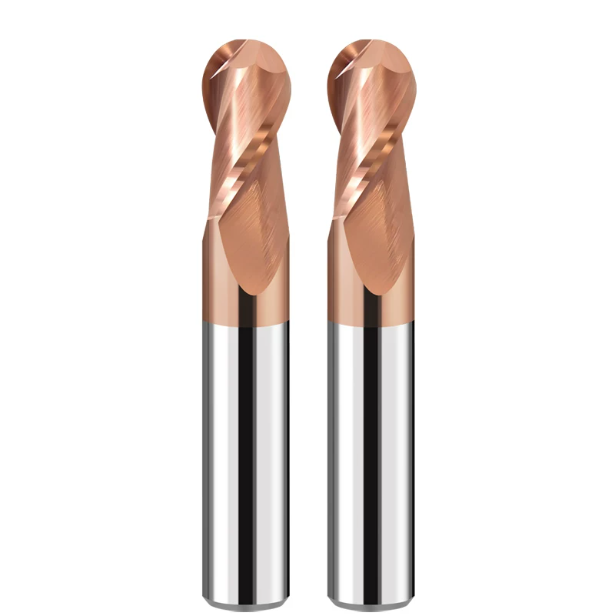
Il mese scorso, un responsabile della produzione di stampi per il settore automobilistico in Michigan ci ha inviato un microvideo. Una serie di cavità in acciaio D2, trattate termicamente a 62 HRC, presentavano gravi scheggiature sui bordi dopo venti minuti di lavorazione su una fresatrice a 5 assi. Invece di una finitura a specchio, la superficie dell'acciaio mostrava graffi biancastri dovuti allo strappo del materiale. Il cliente era frustrato: "Abbiamo seguito alla lettera le istruzioni per velocità e avanzamenti. L'eccentricità del mandrino era inferiore a 3 micron. Perché la punta dell'utensile continua a rovinare la superficie?".
Nei nostri quindici anni di produzione di utensili da taglio e di risoluzione dei problemi in officina, abbiamo riscontrato questa modalità di guasto centinaia di volte.
Quando si lavora acciai duri con durezza compresa tra 50 e 65 HRC, le officine spesso attribuiscono la colpa alla velocità di rotazione del mandrino o alla rigidità della macchina. Dopo aver ispezionato innumerevoli guasti, sappiamo che la vera causa è microscopica. Una fresa a candela in metallo duro per uso generico non è in grado di sopportare sollecitazioni di taglio estreme. Inoltre, non può resistere a temperature di taglio a secco che superano i 900 °C.
Gli acciai per utensili pre-temprati hanno un'elevata resistenza allo snervamento e non offrono alcun margine di sicurezza per la deformazione plastica. La scelta di una geometria errata della fresa provoca un'immediata rottura del tagliente. Forzare una fresa a 4 taglienti con punta sferica in scanalature profonde porta al ritaglio del truciolo. Se a ciò si aggiunge una velocità superficiale nulla sulla punta dell'utensile, i taglienti si scheggiano in pochi secondi. Al contrario, una fresa a 2 taglienti con punta sferica e anima sottile si flette durante la semifinitura, creando vibrazioni che distruggono il rivestimento.
In qualità di produttori specializzati di frese a sfera in metallo duro, lavoriamo a stretto contatto con le rettificatrici CNC e i centri di lavoro dei nostri clienti. Ci dedichiamo con cura alla lavorazione di substrati in carburo di tungsteno a grana fine, alla preparazione dei taglienti e ai rivestimenti nanotecnologici. Il nostro obiettivo è semplice: garantire che una fresa a sfera in metallo duro specifica per acciai temprati tagli in modo netto acciai con durezza superiore a 60 HRC, evitando l'attrito eccessivo.
Quando si lavora una costosa cavità dello stampo completamente temprata, potete allontanarvi dalla macchina stasera con la certezza di non sentire quel sordo schiocco di un utensile rotto?
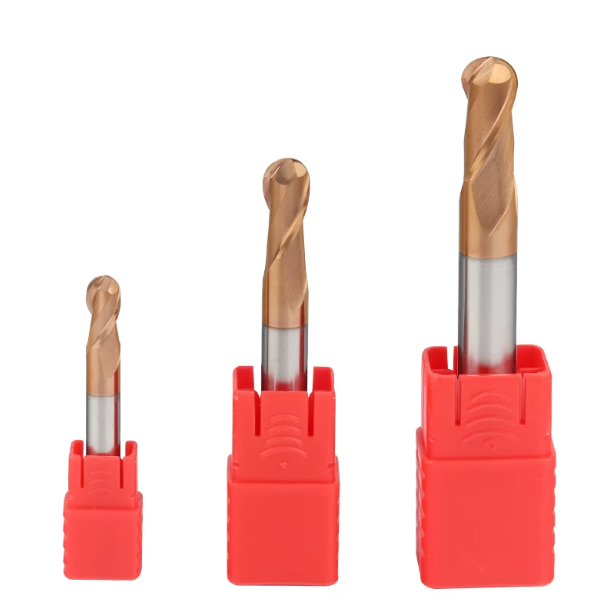
Punti critici nella lavorazione dell'acciaio per stampi 50-65 HRC: la realtà dei guasti agli utensili osservati in Nord America
Ogni volta che visitiamo gli stabilimenti di stampaggio nel Midwest, notiamo lo stesso segno inequivocabile. Gli utensili scartati sono allineati sulle postazioni di lavoro, ognuno con scheggiature bianco-grigiastre lungo il profilo sferico. Molti macchinisti considerano l'acciaio da 50 a 65 HRC semplicemente "un po' più duro del 4140". Tuttavia, la meccanica del taglio è fondamentalmente diversa. L'acciaio temprato offre uno slittamento plastico pressoché nullo durante il taglio, causando picchi di forza che si traducono in carichi d'urto localizzati e intensi.
La concentrazione di calore è il secondo fattore di rischio. Gli acciai per utensili temprati hanno una conduttività termica eccezionalmente bassa. A differenza della lavorazione dell'alluminio, dove i trucioli in uscita disperdono l'energia termica, la fresatura di materiali duri lascia fino all'80% del calore sul tagliente. In queste condizioni estreme, una fresa a sfera in metallo duro convenzionale raramente si rompe per normale usura del fianco. Piuttosto, si rompe bruscamente a causa di una frattura termomeccanica fragile.
Perché la durata utile delle frese in metallo duro standard si riduce drasticamente durante la lavorazione di materiali trattati termicamente (D2 / H13 / CPM-1V)
Due anni fa a Detroit, un cliente che produceva stampi per tranciatura ha utilizzato una fresa a candela in metallo duro per uso generale su acciaio D2 a 60 HRC. L'utensile è durato appena quindici minuti prima di emettere un fischio acuto. Al microscopio della nostra officina, il tagliente primario ha rivelato una continua sfaldatura a forma di guscio. Carburi eutettici densi e duri all'interno della lega si erano scontrati ad alta velocità contro il tagliente, insufficientemente rigido.
L'analisi microscopica ha confermato che il legante al cobalto nei substrati in carburo di tungsteno per uso generale non è in grado di resistere a zone di taglio estreme. Quando le temperature dell'interfaccia superano gli 800 °C, il legante al cobalto si ammorbidisce rapidamente. Ciò lascia i grani di carburo di tungsteno privi di supporto. Per materiali come D2, H13 o CPM-1V, che combinano un'estrema durezza con una scarsa dissipazione del calore, un utensile da taglio non ottimizzato non possiede la durezza a caldo necessaria per resistere alle microfratture.
Il problema della “velocità superficiale zero” al centro della punta sferica e il cedimento prematuro causato dall’“estrusione del bordo d’uscita”
Lavorare con un utensile a punta sferica perpendicolarmente al pezzo in lavorazione impone una realtà fisica implacabile. La velocità di taglio dipende interamente dal raggio di taglio effettivo. Man mano che il taglio si avvicina alla punta centrale, il diametro si riduce fino a zero. Questo riduce a zero la superficie di taglio effettiva. Il centro dell'utensile non può tagliare il materiale; si limita ad arare ed estrudere l'acciaio temprato. I nostri test termici a infrarossi dimostrano che le temperature di contatto locali in questa zona morta superano facilmente i 900 °C.
Spesso, in risposta a segni di trascinamento centrale o a superfici del pezzo danneggiate, i macchinisti aumentano la velocità del mandrino. Questo è un errore. Aumentare la velocità del mandrino non risolve mai il problema della velocità superficiale pari a zero al centro. Si limita a surriscaldare le lame di taglio adiacenti e a compromettere l'adesione del rivestimento. Ecco perché si vedono spesso frese a sfera in metallo duro ad alte prestazioni per acciaio temprato con scanalature esterne pulite, mentre la punta centrale è bruciata e scheggiata.
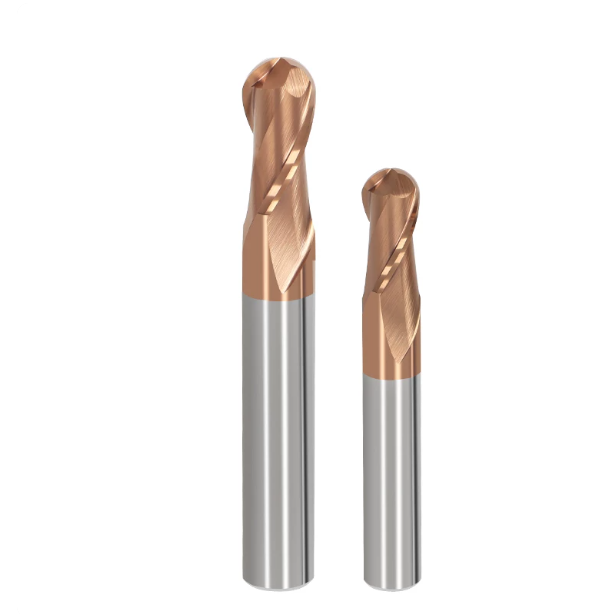
Bilanciamento tra geometria all'avanguardia ed evacuazione dei trucioli: limiti operativi reali delle frese a sfera a 2 e 4 taglienti.
I cataloghi degli utensili riportano velocità e avanzamenti ideali, ma le configurazioni reali non sono mai perfette. Quando la durezza dell'acciaio supera i 50 HRC, si presenta un compromesso fisico diretto tra la capacità di evacuazione dei trucioli e la rigidità del diametro del nucleo. I programmatori si trovano costantemente di fronte a questo dilemma: ispessire l'anima per una maggiore resistenza strutturale o approfondire le scanalature per un'evacuazione ottimale dei trucioli? Stimando a occhio il numero di scanalature si rischia spesso di rompere gli utensili o di ottenere striature ostinate sulle superfici finite.
Da anni di misurazioni delle forze di taglio e della flessione degli utensili, sappiamo che il numero di taglienti è un fattore determinante nel compromesso tra lo spazio per i trucioli e la rigidità del corpo dell'utensile. Nessuna delle due soluzioni è universalmente superiore. La questione è se il percorso dell'utensile taglia all'interno di una cavità ristretta o se si estende su una superficie aperta ad alte velocità di avanzamento. Trascurare questi limiti pratici nella scelta di una fresa in metallo duro di alta qualità porta inevitabilmente a flessioni, accumulo di trucioli o rottura del gambo.
Evacuazione dei trucioli e prestazioni anti-ingarbugliamento di frese a sfera a 2 taglienti nella pulizia di angoli di cavità profonde (55 HRC)
In elementi ristretti come nervature profonde o cavità di stampaggio strette con rapporti profondità/diametro superiori a 4:1, l'accumulo di trucioli è la causa principale del cedimento degli utensili. In un'officina di pressofusione in Ohio, i macchinisti sono passati a utensili a quattro taglienti per una maggiore rigidità. Tuttavia, le scanalature strette non riuscivano a rimuovere i trucioli fini e induriti sotto l'aria compressa dell'officina. I trucioli intrappolati venivano trascinati sotto le scanalature e rilavorati, creando punte d'impatto localizzate che perforavano micro-tacche direttamente sul tagliente.
In questi spazi ristretti, una fresa a due taglienti con punta sferica rimane l'opzione più affidabile. Due taglienti bilanciati offrono fino al 35% in più di volume di evacuazione dei trucioli rispetto ai modelli a più taglienti. Ciò garantisce un percorso di uscita libero per i trucioli caldi spinti dall'aria compressa. Anche con uno spessore del nucleo ridotto, prevenire l'accumulo di trucioli e l'attrito è fondamentale per la durata del tagliente quando si lavora in profondità in spazi ristretti.
Moltiplicazione della rigidità e della velocità di avanzamento con frese a sfera a 4 taglienti in acciaio temprato per semifinitura (60–65 HRC)
Nel momento in cui le operazioni passano alla semifinitura di superfici 3D aperte, l'accumulo di trucioli smette di essere il pericolo principale e subentra la flessione dell'utensile. Durante la lavorazione di acciai per utensili temprati oltre i 60 HRC, le vibrazioni radiali microscopiche causano un'immediata delaminazione del rivestimento. L'utilizzo di un utensile a due taglienti in questa zona introduce problemi di flessione. Il nucleo sottile si flette sotto carichi di inversione ad alta velocità, innescando vibrazioni ad alta frequenza.
Il passaggio a una fresa a 4 taglienti con punta sferica e anima pesante stabilizza immediatamente il taglio. Progettando l'anima in modo che superi il 65% del diametro esterno, la rigidità alla flessione aumenta in modo sostanziale. Per la finitura finale, si consiglia di effettuare passate assiali leggere (Ap ≤ 0.05D). La distribuzione del carico del truciolo su quattro taglienti, aumentando al contempo l'avanzamento del tavolo, sopprime le vibrazioni, lasciando una finitura superficiale quasi a specchio senza segni di lavorazione.
L'impatto decisivo della tolleranza del raggio della punta sferica e dell'eccentricità sulla durata effettiva dell'utensile.
Oltre al numero di taglienti, molti operatori di macchine utensili trascurano l'interazione tra la tolleranza del profilo e l'eccentricità del mandrino. Un'eccentricità dell'utensile di 0.0003" (0.008 mm) potrebbe passare inosservata negli acciai pre-temprati, ma l'acciaio 62 HRC offre una conformità pari a zero. A tale durezza, un'eccentricità superiore a 0.0002" costringe l'intero carico di truciolo su un singolo tagliente. Ciò compromette la precisione della superficie e sovraccarica il singolo tagliente fino a provocarne la micro-scheggiatura.
Sulle nostre linee di rettifica e ispezione utensili CNC, abbiamo dimostrato che mantenere la precisione del profilo di una fresa a sfera in metallo duro entro ±0.005 mm, mantenendo al contempo l'eccentricità del mandrino installato al di sotto di 0.003 mm, raddoppia abbondantemente la durata dell'utensile sugli acciai temprati. Una fresatura affidabile su materiali duri richiede un'attenta valutazione dell'intero gruppo di lavorazione. Portautensili di alta precisione, sia a calettamento termico che idraulico, gruppi utensili bilanciati e tolleranze di eccentricità ristrette devono funzionare in sinergia come un'unica unità rigida.
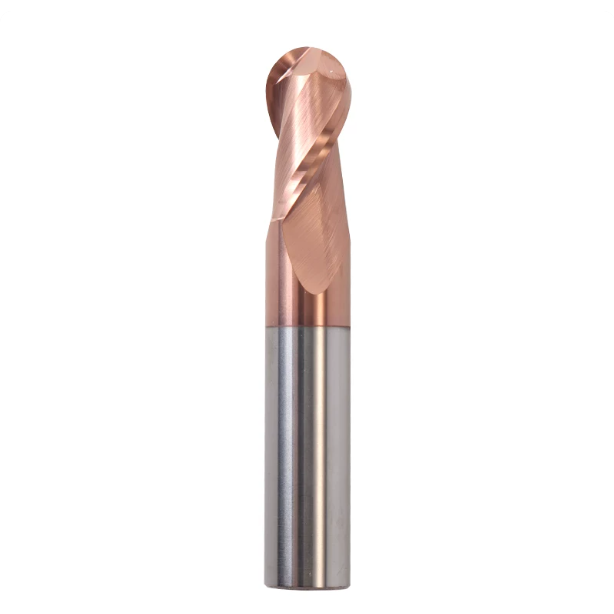
Selezione delle specifiche e adattamento della rigidità: limitazione dello sbalzo e dei rapporti per frese a sfera standard nella fresatura di materiali duri
Quando esaminiamo gli ordini di utensili provenienti da officine di stampaggio in tutto il Nord America, vediamo spesso che i programmatori richiedono frese a lungo raggio per superare le pareti laterali alte delle cavità. Negli acciai temprati oltre i 50 HRC, la sporgenza dell'utensile è regolata rigorosamente dalle leggi fisiche della flessione del raggio. Raddoppiare la lunghezza della sporgenza aumenta la flessione della punta di un fattore otto a parità di forze di taglio. Questa improvvisa perdita di rigidità statica trasforma rapidamente la resistenza al taglio in vibrazioni aggressive.
In officina, consideriamo il rapporto di sporgenza dell'utensile come un limite operativo critico. Il carburo di tungsteno massiccio offre un'elevata rigidità, mentre l'acciaio temprato offre una flessibilità nulla, convogliando gli urti dinamici del taglio direttamente nell'utensile. La scelta di frese a sfera standard di dimensioni adeguate e l'inserimento del gambo dell'utensile il più in profondità possibile nella cavità rappresentano la principale difesa contro la micro-scheggiatura prematura e la deriva dimensionale.
La "linea rossa" per limitare la sporgenza (L/D) con frese a sfera standard
I nostri test di flessione in officina dimostrano che il limite di rigidità per le dimensioni imperiali e metriche (da 1/8″ a 1/2″ e da 3 mm a 12 mm) è strettamente tridimensionale. Oltre tre volte il diametro, la rigidità alla flessione della sezione trasversale diminuisce drasticamente. Su una comune fresa da 1/4″, estendendo la sporgenza da 20 mm a 35 mm, la flessione della punta si moltiplica, causando un aumento del rischio di micro-scheggiatura oltre il 70% con avanzamenti e velocità standard.
Quando verifichiamo i programmi CAM presso i clienti, imponiamo riduzioni graduali del carico ogni volta che la sporgenza dell'utensile supera i 3D. Una regola pratica efficace consiste nel ridurre l'avanzamento per dente (fz) e la profondità di taglio assiale (ap) del 15-20% per ogni ulteriore estensione di 1D. Quando la sporgenza raggiunge i 5D, una fresa a testa sferica ha difficoltà con la fresatura laterale pesante, richiedendo passate di pelatura poco profonde con passaggi minimi per preservare la stabilità della lavorazione.
Perché consigliamo i colli conici rispetto ai gambi a diametro uniforme per la lavorazione dell'acciaio temprato
Per raggiungere dettagli profondi senza collisioni con le pareti, i macchinisti spesso utilizzano colli dritti e alleggeriti, che si flettono sotto elevati carichi laterali. In Ontario, abbiamo assistito un fornitore del settore automobilistico nella finitura di 58 stampi per fari HRC che richiedevano una superficie a specchio Ra 0.2 µm. Inizialmente, il cliente ha utilizzato una fresa a sfera in metallo duro con collo dritto allungato per acciaio temprato, ma la flessione ha creato delle ondulazioni persistenti che hanno richiesto ore di lucidatura manuale al banco.
Abbiamo sostituito il collo dritto con una geometria conica da 1.5° a 3°, rinforzando il nucleo dell'utensile senza sacrificare il gioco tra la punta e la superficie. Questa transizione conica ha aumentato la resistenza alla flessione di circa il 40% e ridotto le vibrazioni del mandrino da 4.2 mm/s a 1.1 mm/s, eliminando completamente le striature superficiali. L'abbinamento di questa geometria con portautensili a calettamento termico o mandrini idraulici blocca l'eccentricità e massimizza la rigidità complessiva del taglio.
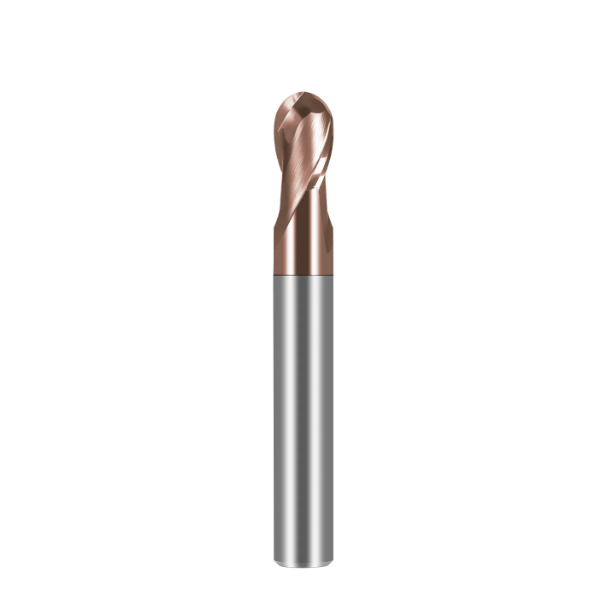
Segreti di ingegneria nella produzione di utensili: come vengono realizzate le frese a sfera in metallo duro ad alte prestazioni per acciaio temprato.
Anni fa, alcuni fornitori consideravano le frese per materiali duri semplicemente come utensili standard con un rivestimento più spesso, un approccio che cede in pochi minuti al di sopra dei 60 HRC. Avendo trascorso oltre quindici anni a lavorare con rettificatrici CNC e a studiare microscopi metallografici, sappiamo che la fresatura di materiali duri genera campi di stress termomeccanico estremamente gravosi. Le accattivanti affermazioni di marketing non possono nascondere scelte di substrato inadeguate o preparazioni del tagliente imprecise nelle reali condizioni di officina.
La produzione di una fresa a sfera in metallo duro affidabile richiede un equilibrio tra la tenacità del substrato grezzo, la microgeometria della preparazione del tagliente e l'adesione del rivestimento. Una deviazione di pochi micron nel raggio del tagliente o nelle tensioni residue di rettifica si amplifica alle alte temperature di lavorazione. Quando questo equilibrio viene meno, l'utensile subisce una frattura improvvisa e catastrofica anziché un'usura costante e prevedibile del fianco.
Substrato in carburo di tungsteno nano-ultrafine da 0.4 μm: affrontare i materiali con durezza 65 HRC
Molti acquirenti presumono che la scelta della massima durezza Rockwell (HRA) garantisca il successo nell'acciaio temprato. Tuttavia, la pura durezza senza tenacità alla frattura porta a rotture fragili durante i tagli interrotti. I comuni grezzi in carburo utilizzano grani di dimensioni pari o superiori a 0.8 µm; sotto carico elevato, le sollecitazioni di taglio causano la propagazione di microfratture lungo le cavità di cobalto più grossolane, estraendo i grani di carburo di tungsteno dalla matrice.
Le nostre valutazioni metallurgiche dimostrano che un substrato di carburo di tungsteno ultrafine da 0.4 µm con una percentuale di cobalto compresa tra il 10% e il 12% offre l'equilibrio strutturale ideale. La struttura a grani sub-micronici crea un'ampia superficie di contatto con la matrice di cobalto, mantenendo la resistenza alla rottura trasversale (TRS) superiore a 4,200 MPa e conservando al contempo un'elevata durezza a caldo. Questo substrato appositamente progettato garantisce che la nostra fresa in carburo presenti un'usura abrasiva microscopica e prevedibile, anziché una frattura catastrofica improvvisa.
Ingegneria della preparazione dei bordi: differenze misurate tra smussi "a cascata" da 5 μm e 12 μm
I macchinisti spesso testano l'affilatura di un tagliente con l'unghia, credendo che un'affilatura a rasoio sia l'ideale, ma i taglienti microscopici si rompono immediatamente al di sopra dei 50 HRC. Un tagliente appena affilato è un cuneo fragile, spesso meno di 2 µm, che si spezza nel momento in cui entra in contatto con acciaio per utensili a 62 HRC. Nelle nostre analisi dei cedimenti di frese che si sono scheggiate al primo passaggio, quasi il 90% non presentava un'adeguata preparazione del tagliente.
Dopo la rettifica sui nostri rettificatori per utensili a 5 assi Walter e Rollomatic, applichiamo una lappatura asimmetrica controllata a "cascata" da 5 µm a 12 µm. Questa lappatura arrotonda il tagliente, reindirizzando le forze di taglio in ingresso verso il nucleo più spesso dell'utensile. Insieme al mantenimento della tolleranza del profilo della sfera a 220° entro ±0.005 mm, questa lappatura distribuisce uniformemente i carichi meccanici lungo l'arco di taglio, proteggendo il tagliente durante le lavorazioni con profili pesanti.
Efficacia dei rivestimenti nanocompositi (TiAlSiN / AlCrN) contro la delaminazione nella lavorazione a secco estrema a 1100 °C
Quando si fresano acciai con durezza superiore a 50 HRC, la nostra prima raccomandazione è di interrompere l'erogazione del liquido di raffreddamento. L'allagamento delle zone di taglio estreme crea una barriera di vapore che innesca rapidi cicli termici, formando microfratture perpendicolari al tagliente in pochi minuti. La lavorazione di acciai per utensili temprati richiede il taglio a secco con getti d'aria fredda o lubrificazione a quantità minima (MQL), supportata da rivestimenti nanocompositi ad alta temperatura progettati per resistere all'attrito a secco.
I nostri rivestimenti nanocompositi dedicati TiAlSiN e AlCrN resistono all'ossidazione fino a 1,100 °C. Nella zona ad alta temperatura, gli atomi di silicio e alluminio migrano verso la superficie, formando uno strato protettivo amorfo di SiO2 e Al2O3 su scala nanometrica. Questo strato limite autoriparante riduce l'attrito e protegge il substrato sottostante dal calore, mantenendo intatta la fresa a sfera in metallo duro senza delaminazione del rivestimento durante i cicli di lavorazione a secco più impegnativi.
Strategia di lavorazione in officina: massimizzare la durata utile effettiva delle frese a sfera in metallo duro tramite le impostazioni del percorso utensile CAM.
Durante le visite tecniche alle officine di stampaggio negli Stati Uniti, osserviamo spesso che lo stesso utensile funziona in modo affidabile per ore in un impianto, ma si guasta in meno di venti minuti in un altro. Le differenze hardware raramente spiegano questa discrepanza; il vero fattore determinante è la strategia di percorso utensile CAM. Molti programmatori trasferiscono le abitudini di taglio dagli acciai pre-temprati ai pezzi temprati, trascurando la sensibilità dei materiali duri alle minime variazioni del percorso utensile.
Nessun substrato o rivestimento in carburo solido può resistere a improvvisi picchi di carico radiale o micro-pause in corrispondenza degli arresti angolari. Nelle cavità degli stampi temprati, il controllo continuo dell'angolo di impegno e la velocità della superficie di contatto determinano se un tagliente si usura in modo uniforme o si frattura prematuramente. Una pianificazione strategica del percorso utensile crea un ambiente di sollecitazione stabile per il tagliente, elemento essenziale per ottenere il massimo da qualsiasi fresa a sfera in carburo ad alte prestazioni.
Inclinazione dell'asse utensile a 5 assi (angolo di inclinazione/avancorsa 10°–15°): eliminazione completa dell'usura del "punto morto".
Se la tua macchina supporta la fresatura simultanea a 5 assi o la fresatura posizionale, interrompi la rotazione dell'utensile perpendicolarmente al pezzo. La velocità superficiale sulla punta centrale di un utensile a punta sferica si riduce a zero per definizione geometrica. Il modo più efficace per aggirare questo limite fisico è introdurre un angolo di inclinazione o di anticipo di 10°-15° nel software CAM. L'inclinazione sposta il punto di contatto dal centro esatto alle scanalature periferiche, dove la velocità lineare e lo spazio tra le scanalature sono ottimali.
I vantaggi della lavorazione in officina sono immediati. Durante la messa a punto di uno stampo per lenti da 56 HRC a Stoccarda, abbiamo confrontato la lavorazione verticale con un approccio inclinato di 12° utilizzando avanzamenti e velocità identici. Il percorso inclinato ha eliminato l'attrito centrale, migliorando la rugosità superficiale da Ra 0.8 µm a Ra 0.2 µm e dimezzando i tempi di lucidatura al banco. L'eliminazione dell'attrito centrale ha più che raddoppiato la durata della nostra fresa a sfera in metallo duro per acciaio temprato.
Fresatura trocoidale e impegno utensile dinamico costante per acciaio temprato
Gli angoli interni sono le zone più pericolose in qualsiasi cavità di stampo. Con le passate lineari o parallele convenzionali, l'angolo di impegno radiale dell'utensile aumenta vertiginosamente da 60° a oltre 180° nel momento in cui la fresa raggiunge un angolo interno. Le forze radiali aumentano di due o tre volte in pochi millisecondi, il che quasi sempre provoca la rottura del tagliente negli acciai temprati. Raccomandiamo strategie di impegno costante (come la fresatura dinamica o la sgrossatura adattiva) con piccoli spostamenti radiali per mantenere l'impegno della fresa entro limiti di sicurezza.
Anche le fasi di ingresso richiedono la stessa disciplina. L'affondamento verticale in acciaio con durezza superiore a 50 HRC è un modo sicuro per scheggiare l'utensile, e gli angoli di rampa superiori a 2° rimangono ad alto rischio. Manteniamo gli angoli di ingresso elicoidale e di rampa lineare rigorosamente tra 1.0° e 1.5°, consentendo alla fresa di entrare nel taglio con delicatezza, come quando si sbuccia una mela. Dare ai taglienti il tempo di raggiungere un equilibrio termico stabile previene danni da impatto improvviso alla fresa in metallo duro.
Tabella di riferimento per i parametri di taglio effettivi (50–65 HRC): valori di riferimento rigidi per velocità del mandrino, avanzamento, Ap e Ae.
Per aiutare i team di programmazione a pianificare tempi di ciclo stabili, abbiamo compilato i parametri di base riportati di seguito, ricavati da prove effettuate in officine di stampaggio in tutto il Nord America. Nella fresatura di materiali duri, calcolare sempre la velocità superficiale (Vc) utilizzando il diametro di contatto effettivo anziché il diametro nominale dell'utensile. I valori riportati di seguito si riferiscono a lavorazioni di semifinitura e finitura a 4 taglienti; regolarli leggermente per adattarli alla rigidità del mandrino e alla rigidità di impostazione:
| Intervallo di durezza del pezzo | Velocità di taglio (Vc, SFM / m/min) | Avanzamento per dente (fz, IPT / mm) | Profondità assiale (ap) | Larghezza radiale / Passo laterale (ae) | Metodo di raffreddamento |
| 50–54 HRC (NAK80, 718H) | 390–590 piedi al minuto (120–180 metri al minuto) | 0.0012″–0.0024″ (0.03–0.06 mm) | 0.05–0.10 × D | 0.03–0.08 × D | Getto d'aria / MQL |
| 55–59 HRC (H13 temprato) | 295–425 piedi al minuto (90–130 metri al minuto) | 0.0008″–0.0016″ (0.02–0.04 mm) | 0.03–0.06 × D | 0.02–0.05 × D | Aria secca ad alta pressione |
| 60–65 HRC (D2, DC53, CPM) | 195–295 piedi al minuto (60–90 metri al minuto) | 0.0004″–0.0012″ (0.01–0.03 mm) | 0.01–0.03 × D | 0.01–0.03 × D | Aria secca (senza liquido refrigerante a flusso continuo) |
Quando un budget limitato ti costringe a utilizzare utensili con una portata maggiore rispetto alle frese a sfera standard, riduci proporzionalmente la velocità di taglio e la profondità di lavorazione. La regola d'oro per la fresatura di acciai per utensili con durezza superiore a 50 HRC è: elevata velocità di rotazione del mandrino, profondità di taglio minime e avanzamenti leggeri e continui. La tranciatura ad alta frequenza permette ai trucioli di dissipare il calore; spingere carichi radiali elevati di trucioli non fa altro che provocare la rottura immediata dell'utensile.
Valutazione e selezione dei fornitori: criteri per garantire una qualità costante da parte di produttori professionali di frese a sfera in metallo duro
In questa guida abbiamo esaminato i meccanismi di microfrattura, la selezione delle scanalature, la flessione a sbalzo e le strategie di inclinazione a 5 assi. In produzione, tuttavia, la coerenza tra i lotti è il vero fondamento del successo. Gli ingegneri di processo ci dicono spesso che un campione iniziale di utensile ha funzionato bene, ma il lotto di produzione ha presentato derive dimensionali o si è rotto senza preavviso. Questo guasto raramente dipende dalla macchina; indica piuttosto una debolezza nel controllo qualità del processo a monte della catena di fornitura.
Nella fresatura con durezza da 50 a 65 HRC, i margini di tolleranza degli utensili sono praticamente nulli. Una fresa a sfera in metallo duro di alta qualità non può essere validata semplicemente controllando il diametro del gambo e la lunghezza complessiva con un calibro digitale. In qualità di ingegneri con oltre un decennio di esperienza nella produzione di utensili da taglio, incoraggiamo i team ad andare oltre i prezzi unitari indicati. È invece fondamentale valutare i fornitori con lo stesso rigore di un'ispezione formale del primo articolo (FAIR), verificando le tolleranze del profilo, la concentricità della rettifica e la tracciabilità dei lotti di metallo duro grezzo.
H3: Evitare la trappola del prezzo basso: tre parametri chiave per valutare i produttori di frese a sfera in metallo duro
Se strumenti di budget incoerenti compromettono i vostri programmi di consegna, rivedete la vostra rete di fornitori in base a tre chiari parametri tecnici. Innanzitutto, richiedete una prova dell'accuratezza del profilo della sfera. La precisione del profilo determina direttamente l'altezza della scanalatura lavorata. L'intero arco di taglio di 220° deve rientrare entro ±0.005 mm (±0.0002") dal profilo reale. Richiedete un rapporto di ispezione ottica senza contatto multiasse (da sistemi come Walter Helicheck o Zoller), anziché affidarvi a un singolo controllo con micrometro.
In secondo luogo, verificare le tolleranze del gambo e la tracciabilità delle materie prime. I gambi devono soddisfare rigorosi standard di tolleranza h6 e di cilindricità; nei mandrini a calettamento termico o idraulici, le fessure a livello di micron si trasformano in gravi eccentricità centrifughe a 20,000 giri/min. Infine, esaminare i registri di produzione del carburo del fornitore per verificare l'eventuale accumulo di cobalto e i cicli di distensione dopo la rettifica. Un produttore competente di frese a sfera in carburo monitora la distribuzione granulometrica e applica la distensione post-rettifica, impedendo la propagazione di microfratture durante la prima passata di contatto.
H3: Come richiedere una soluzione di utensili personalizzata in base al materiale specifico del pezzo (NAK80 / Stavax / SKD11 / DC53)
Per ottenere una durata stabile dell'utensile è necessario che ogni elemento dell'utensile corrisponda esattamente alla lega di acciaio utilizzata: substrati sub-micronici da 0.4 µm, microgeometria della levigatura del tagliente da 5 µm a 12 µm, spessore del nucleo della scanalatura e inclinazione dell'utensile da 10° a 15°. L'usura abrasiva causata dai massicci carburi eutettici presenti nell'acciaio DC53 o SKD11 a 62 HRC richiede una geometria diversa rispetto all'acciaio inossidabile Stavax o al NAK80 pre-temprato a 52 HRC, che richiedono un'elevata riflettività superficiale.
Se state profilando stampi a iniezione a cavità profonda e avete problemi di accumulo di trucioli o scheggiature della punta, inviateci le sezioni trasversali dei vostri pezzi e i rapporti di sporgenza; possiamo valutare se un collo conico rinforzato sia la soluzione migliore. Se avete difficoltà a mantenere finiture superficiali inferiori a Ra 0.4 µm su stampi per tranciatura temprati, condividete le vostre profondità di taglio radiali, il tipo di mandrino e i valori di eccentricità dinamica. Insieme, possiamo pianificare un test di taglio mirato, che includa angoli di inclinazione CAM, avanzamenti e una fresa a sfera in metallo duro specifica per microrivestimenti in acciaio temprato, realizzata appositamente per la vostra configurazione.






