
Před několika měsíci kontaktoval naše technické oddělení dlouholetý klient – výrobce leteckých součástek v Kalifornii – s naléhavým problémem.
Přijali spěšnou objednávku na konstrukční díly z materiálu Ti-6Al-4V (TC4), ale frézování hlubokých drážek způsobovalo silné vibrace vřetena. Stroj neustále spouštěl alarmy, povrchy byly poškozovány zřetelnými stopami po chvění a jejich dovážené řezné nástroje utrpěly katastrofální vylamování již za 15 minut. Snížení řezných rychlostí a přechod na silnější držáky nástrojů pouze prodloužily doby cyklu, aniž by vyřešily základní problém.
Tento scénář nám byl až příliš povědomý. Jako výrobce nástrojů s více než desetiletou prací v dílnách jsme se s tímto problémem opakovaně setkávali v evropských i amerických závodech.
Titanové slitiny mají nízký modul pružnosti a extrémně nízkou tepelnou vodivost; jejich obrábění hrubou silou zanechává nástroje poškozené zpevněním a vysokým řezným odporem. V tomto prostředí s vysokým namáháním nemohou ani prémiové monolitní karbidové frézy odolat únavě materiálu způsobené prudkou harmonickou rezonancí.
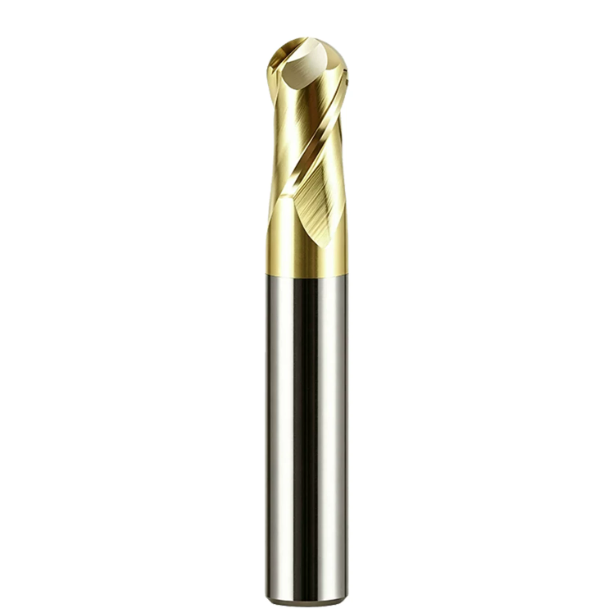
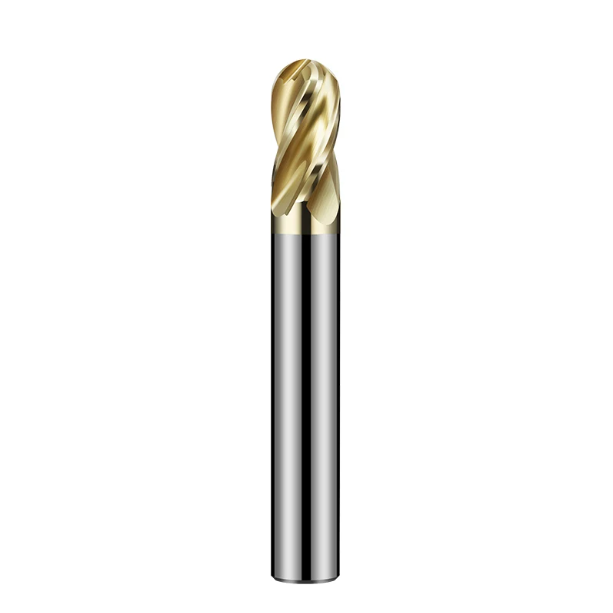
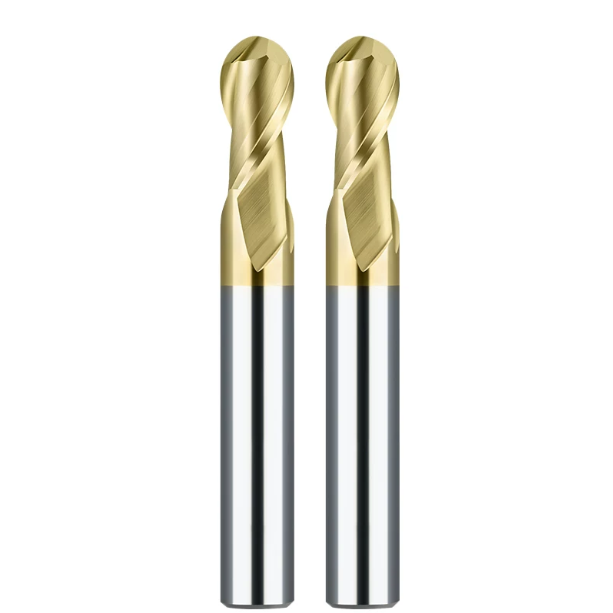
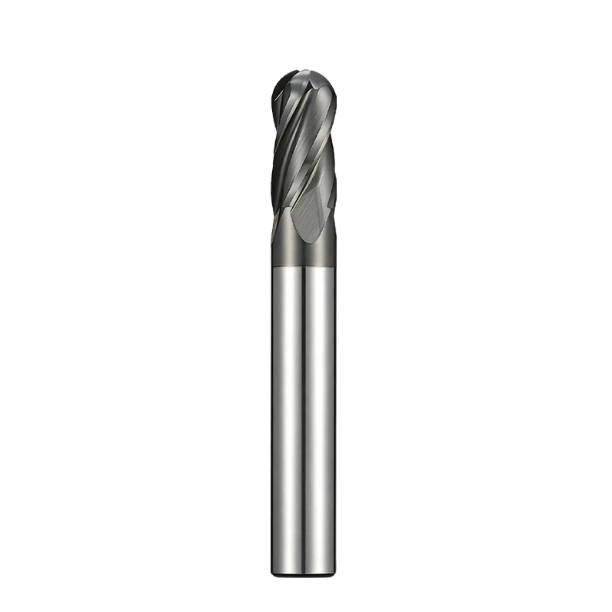
Klientovi jsme poslali naše specializované CNC frézy na titan – pětibřité frézy s proměnným úhlem šroubovice a nestejnou roztečí zubů.
Princip je přímočarý: nestejná rozteč zubů narušuje rytmický cyklus řezných sil, zatímco proměnná šroubovice dynamicky rozkládá síly podél osy Z a zabraňuje hromadění vibrací u zdroje. Abychom eliminovali odskakování nástroje v hlubokých dutinách, aplikovali jsme tuto geometrii tlumící vibrace na frézy s dlouhým krkem a kulové frézy pro titanové konstrukce. Výsledky testů splnily všechna očekávání: chvění okamžitě zmizelo, drsnost povrchu klesla z Ra 1.6 μm na Ra 0.4 μm a životnost nástroje se ztrojnásobila.
Fakta dokazují, že při obrábění titanových slitin je mnohem lepší nechat namáhání přenášet optimalizovanou geometrii nástroje, než nutit obráběcí stroj, aby ho absorboval.
Jako výrobci fréz, kteří tráví své dny prací na bruskách a v dílnách, chápeme přísné požadavky na stabilitu dodavatelského řetězce a návratnost investic. Proto stále více zahraničních strojírenských dílen nakupuje od spolehlivého čínského dodavatele karbidových fréz s vlastním výzkumem a vývojem – protože skutečně skvělý nástroj spolehlivě vyrábí kvalitní díly a zároveň snižuje náklady na břit.
Je ve vaší dílně momentálně nějaký obráběcí stroj, který kvůli chvění titanu pracuje pod svou kapacitu?
Proč konvenční nástroje nevyhnutelně vibrují během obrábění titanových slitin
Strávili jsme více než 16 let v dílnách a víme, že devět z deseti inženýrů, kteří hledají technickou pomoc s frézováním titanu, se potýká s problémy. Většina obráběčů zpočátku viní slabou tuhost stroje nebo nedostatečný průtok chladicí kapaliny. Pokud se však zaměříte na řeznou zónu, konvenční nástroje odhalí inherentní geometrické vady při řezání Ti-6Al-4V. Pokud je rozteč drážek rovnoměrná, řezné síly dopadají na obrobek s pevnou frekvencí a okamžitě vyvolávají intenzivní vibrace ve vysoce odolném titanu.
Ve většině aplikací frézování titanu selhávají standardní monolitní karbidové frézy, protože jejich symetrická geometrie nezvládá elastické zotavení materiálu. Modul pružnosti titanu je pouze poloviční oproti oceli, což způsobuje, že obrobený povrch pružně tře o hřbetní plochu. Pokud nejsou radiální síly dynamicky rozptýleny, tyto periodické nárazy se mění v destruktivní vysokofrekvenční chvění, které během několika minut ničí břity.
Smrtelný začarovaný cyklus rezonance a zpevňování titanu
Před několika lety navštívil náš tým dílnu v německém Stuttgartu, která se zabývá lékařstvím a letectvím, aby vyřešil naléhavý problém s frézováním. Používali standardní čtyřbřité frézy se stejnou roztečí břitů k frézování titanových kostních destiček, ale vřeteno se během několika sekund po kontaktu ozývalo ohlušující kvílení. Protože titan zadržuje teplo na břitu, nástroje se stejnou roztečí břitů narážejí na materiál v konstantních intervalech, což způsobuje, že frekvence nárazů se shodují s rezonancí vřetena.
Tato rezonance okamžitě spouští destruktivní cyklus. Mikrovibrace způsobují, že hrot nástroje naráží do obrobku na mikronové úrovni, což spouští silné zpevnění povrchu titanu. S tvorbou mikroodštěpků na hrotu nástroje se zvyšuje řezný odpor a kalená vrstva obrobku strhává povlak nástroje. V této německé dílně postrádaly specializované frézy na titan geometrii tlumící vibrace a trpěly hlubokým opotřebením hřbetu a během několika sekund se jim zlomily zuby.
Proč zvýšení tuhosti neřeší chvění titanu?
Když se většina inženýrů setká s pronikavým chvěním, první reakcí je zkrácení vyložení nástroje, zvýšení upínací síly tažné tyče nebo přechod na hydraulické sklíčidlo. I když je tuhost nezbytná, naše data z řezných zkoušek dokazují, že hrubé proražení titanu pouze posouvá vibrace na vyšší frekvence, aniž by eliminovalo akumulaci energie nárazu.
Pokus o překonání vysoké elasticity titanu pomocí naprosté přídržné síly mění nízkofrekvenční chvění na destruktivní vysokofrekvenční mikrovibrace. Testovali jsme několik nastavení na 5osé CNC platformě a dokázali jsme, že bez přerušení periodické fáze řezných sil nemohou ani tuhé CNC frézy na titan odolat střídavému namáhání. Abyste trvale eliminovali chvění, musíte narušit fyzikální podmínky rezonance pomocí specializované geometrie nástroje.
Mechanismy tlumení vibrací pomocí proměnné šroubovice a nerovnoměrné stoupání: Geometrická tajemství špičkových monolitních karbidových fréz
Protože zvýšení tuhosti držáku nástroje nemůže eliminovat rezonanci, musíme se zaměřit na geometrii samotného břitu. Tajemství tlumení vibrací u vysoce výkonných monolitních karbidových fréz spočívá v narušení fyzikální frekvence řezu. Změnou prostorového rozložení drážek nástroj zabraňuje hromadění cyklického rázového zatížení během vysokorychlostního obrábění titanu.
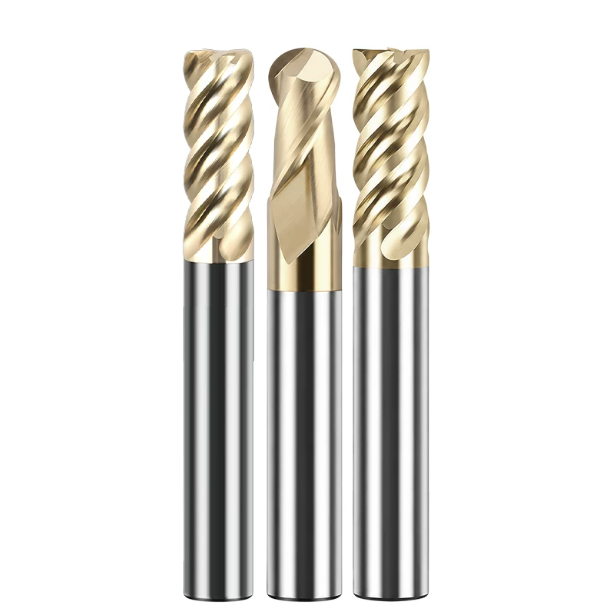
Výroba titanové frézy, která odolává extrémnímu teplu a řezné odolnosti, vyžaduje více než jen základní broušení kotoučů. Na 5osých CNC bruskách programujeme víceosé trajektorie, abychom do jednoho tělesa nástroje integrovali proměnné úhly šroubovice a nestejnou rozteč. Jak se fréza otáčí vysokými otáčkami, radiální a axiální síly dynamicky kolísají napříč každým zubem, čímž se narušují fyzikální podmínky potřebné pro chvění.
Nerovnoměrná rozteč: Narušení periodické fáze řezných sil
Konvenční frézy mají symetrickou rozteč zubů 90°. Při úpravách specializovaných fréz pro titan však upravujeme rozteč drážek na asymetrické vzory, například 88°-92°-88°-92°. Tato asymetrická rozteč, ověřená vysoce přesnými optickými systémy na našich bruskách, narušuje jednotný časový interval, ve kterém každá řezná hrana dopadá na materiál.
U houževnatých, elastických titanových slitin vede tento malý posun k dramatickému zvýšení výkonu v reálném provozu. Jakmile první zub generuje nepatrné kolísání síly, následující zub vstupuje do závitu v nepravidelných intervalech, čímž se zastaví nárůst amplitudy ještě před jeho zahájením. V našich zakázkových nástrojích eliminuje nestejná rozteč zubů nízkofrekvenční klepavý hluk a zabraňuje předčasnému odlamování špičky nástroje.
Variabilní šroubovice: Změna úhlů odvodu třísek a rozložení řezné síly
Kromě obvodové rozteče drážek je pro potlačení chvění stejně důležitý i úhel šroubovice podél osy Z nástroje. Zatímco standardní frézy mají jednotnou šroubovici (např. 35°), naše vysoce výkonné CNC frézy na titan používají stupňovitou proměnnou šroubovici, například 35°/38° nebo 38°/41°. To neustále mění úhel vstupu a dráhu odvádění třísek v různých axiálních hloubkách.
Tato geometrie vyniká při těžkém axiálním frézování s hloubkou řezu (Ap). Při obrábění Ti-6Al-4V se zuby v různých výškách nezařezávají do materiálu současně ani pod stejným úhlem, čímž se vyhlazují špičkové řezné síly. Během těžkého bočního frézování nebo hlubokého drážkování zůstává zvuk vřetena pozoruhodně stabilní a třísky odcházejí plynule bez nutnosti opětovného řezu.
Naše testovací data na místě: CNC frézy s konstantní stoupáním vs. proměnnou stoupáním šroubovice/nestejným indexováním pro titan
Abychom poskytli dílenským inženýrům objektivní data, provedli jsme srovnávací testy na 5osém obráběcím centru s použitím bloků Ti-6Al-4V. Porovnali jsme standardní 4břitou frézu se stejnou roztečí břitů s naší čelní frézou z tvrdokovu s proměnnou šroubovicí a nestejnou roztečí břitů za stejných rychlostí a posuvů. Bezdrátový akcelerometr připojený k vřetenu zaznamenával vibrace v reálném čase.
Standardní nástroj způsoboval časté výkyvy hodnoty G a drsný chvění. Přechod na naši geometrii tlumící vibrace snížil průměrné zrychlení vibrací o více než 60 %. Kvalita povrchu se zvýšila z chvění způsobené hodnotou Ra 1.6 μm na zrcadlově podobnou hodnotu Ra 0.4 μm, zatímco opotřebení hřbetu nástroje se prudce snížilo téměř o 70 %.
Řešení složitých tvarů a hlubokých dutin: Aplikace této technologie u kulových a dlouhých stopkových fréz
Konturování 3D povrchů a drážkování hlubokých dutin v titanu představuje obrovské výzvy pro obrábění. Aplikace standardních antivibračních prvků přímo na nástroje s kulovým čelem nebo dlouhým krkem často snižuje tuhost špičky nástroje. Prostřednictvím rozsáhlého výzkumu a vývoje jsme zjistili, že chvění u nástrojů s prodlouženým dosahem se koncentruje v přechodové zóně poloměru a přesahu krku, což vyžaduje cílené geometrické oddělení.
Použití asymetrických proměnných úhlů šroubovice a specializovaných roztečí drážek u zakázkových monolitních karbidových fréz rozšiřuje kontrolu vibrací i do zón s vysokým průhybem. Ať už frézujete lopatky leteckých motorů, ortopedické implantáty nebo hluboké dutiny forem, přizpůsobená geometrie nástroje zabraňuje drážkování a obnovuje přesnost v aplikacích s dlouhým dosahem.
Řízení vibrací pro složité 3D povrchy: Výzvy a reálné využití kulových fréz s proměnnou šroubovicí pro titan
Při 5osém frézování titanu je hlavní překážkou u kulových nástrojů to, že řezná rychlost (Vc) klesá v horní části téměř k nule, což způsobuje trhání materiálu spíše než jeho řezání. Jak se kontaktní bod pohybuje od špičky k boční hraně, řezné síly prudce stoupají. Rovnoměrné rozteče drážek v této přechodové zóně téměř vždy způsobují silné chvění a nadměrné rýhy.
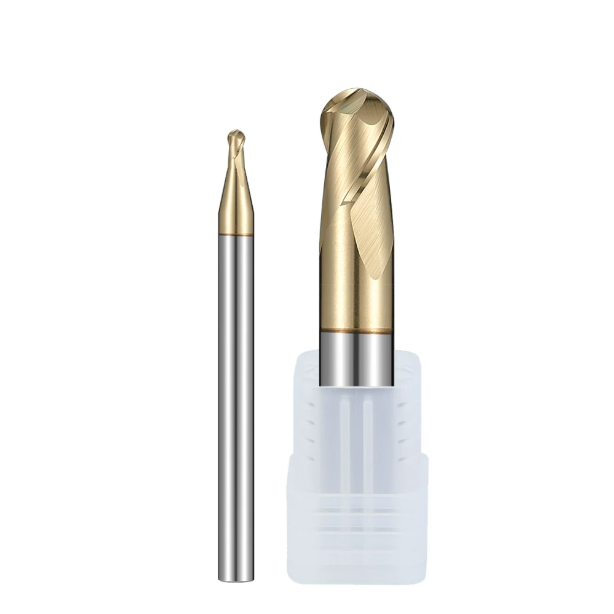
Abychom tento problém vyřešili, zkonstruovali jsme specializovanou kulovou stopkovou frézu pro titan. U našich 5osých brusek aplikujeme plynule se měnící úhel šroubovice na přechodu z kulové do rovné hrany a asymetrický úhel poblíž esovité středové hrany. Tím se dynamicky vyrovnávají řezné síly po celém poloměru, čímž se eliminují tlakové špičky a drsné chvění v rozích.
Překonání průhybu nástroje v hlubokých dutinách: Tlumení vibrací a geometrie vůle u monolitních karbidových fréz s dlouhým krkem
Když vyložení nástroje překročí 5D nebo 8D, tuhost nástroje s dlouhým krčkem prudce klesá, což z průhybu dělá neustálou bolest hlavy. V dílně zvětšují prodloužená vyložení nástroje i malé kolísání řezné síly v důsledku pákového efektu. To způsobuje odchylky šířky drážky, hlasitou rezonanci uvnitř hlubokých kapes a náhlé zlomení nástroje v oblasti krčku.
Naše frézy s dlouhým krkem vyrábíme kombinací proměnných úhlů šroubovice a nerovnoměrné rozteče zubů, v kombinaci s kuželovým krkem pro maximální tuhost. Proměnná rozteč narušuje nízkofrekvenční rezonanci, zatímco kuželová vůle zvyšuje odolnost nástroje proti ohybu, což umožňuje obráběčům udržovat agresivní posuvy bez obav z odskakování nástroje.
Praktické řezné parametry a vyhýbání se úskalím: Průvodce zkušeného inženýra pro seřizování titanových fréz
I pokročilá geometrie tlumící vibrace vyžaduje pro využití svého plného potenciálu inteligentní strategii řezání. Více než polovina předčasných selhání nástrojů pramení spíše z nesprávného programování a použití chladicí kapaliny než z kvality nástroje. Obráběči zvyklí na ocel často používají na titanu tradiční cesty „širokého řezu s malou hloubkou“, což způsobuje extrémní nárůst tepla, který rychle ničí břity.
Optimalizace specializovaných fréz pro titan vyžaduje vyvážení regulace teploty s řízením řezné síly. Úspěch spočívá v řízení tloušťky třísky a regulaci řezného tepla. Použitím dynamického trochoidálního frézování a využitím proměnné geometrie šroubovice pro odvádění třísek můžete prolomit frustrující cyklus nízké účinnosti a neustálých výměn nástrojů.
Vyvažování radiální hloubky řezu (Ae) a řezné rychlosti (Vc) při trochoidním frézování
Když pomáháme zahraničním obráběcím dílnám optimalizovat časy cyklů, často implementujeme dynamické trochoidální frézování. Místo tradičního drážkování s 50% až 100% radiálním záběrem (Ae) využívají trochoidální dráhy lehký radiální záběr (Ae = 5%–10% D) v kombinaci s hlubokým axiálním záběrem (Ap = 1.5–2D). Tento krátký úhel záběru umožňuje chlazení břitu mezi otáčkami.
Spojení této strategie lehkého záběru s našimi přesně broušenými CNC frézami na titan vám umožňuje s jistotou zvýšit řeznou rychlost (Vc) o 30 % až 50 % bez hromadění tepla. Naše testování v dílně ukazuje, že tento přístup zvyšuje rychlost úběru kovu (MRR) o více než 200 % a zároveň přenáší teplo do třísek, čímž se výrazně prodlužuje životnost nástroje oproti konvenčním metodám.
Chlazení titanu a kontrola utváření třísek: Zabránění narušení tepelné rovnováhy vysokotlakým chladivem
Aplikace chladicí kapaliny na titan vyžaduje mimořádnou opatrnost. Často vidíme obsluhu, jak během těžkých řezů stříká trysky externího chladiva přímo na vysokorychlostní nástroje. To vystavuje řezné hroty – pracující při teplotách blízkých 1 000 °C – intenzivnímu tepelnému šoku. Rychlé teplotní cykly vytvářejí mikropraskliny v karbidovém substrátu, což vede k náhlému odlupování hran.
Aby se zabránilo tepelnému šoku, důrazně doporučujeme používat monolitní karbidové frézy s kanálky pro chlazení nástroje. Vnitřní chlazení o tlaku 70+ barů dodává kapalinu přímo do řezné zóny a proplachuje lepkavé titanové třísky drážkami s proměnnou šířkou šroubovice, než se zahřeje. Pokud není k dispozici vnitřní chlazení, proudění vzduchu nebo mimořádně rychlé chlazení (MQL) často zajišťují delší životnost nástroje než přerušované chlazení prouděním vzduchu.
Vyvracíme mylné představy: Jak my, jakožto čínský výrobce fréz, zajišťujeme konzistentní výrobní kapacitu a kvalitu
Zahraniční inženýři často vyjadřují složitý postoj k čínským řezným nástrojům: chtějí cenové výhody, ale zároveň se obávají o konzistenci výrobních dávek. Jako zavedení výrobci fréz specializující se na obtížně obrobitelné slitiny těmto obavám rozumíme. Špičkový výkon je definován spíše výběrem surovin, hardwarem stroje a řízením procesů než geografií továrny.
Zajištění spolehlivého výkonu při práci s Ti-6Al-4V vyžaduje uzavřený systém kontroly kvality. Každý krok – od kontroly zrna karbidu a 5osého CNC broušení až po honování mikrobřitů a PVD povlakování – vyžaduje absolutní přesnost. Přímo konkurujeme předním západním značkám, protože tyto přísné technické standardy vynucujeme u každého nástroje opouštějícího naše zařízení.
Přesné řízení: Dovážené karbidové tyče a pětiosé brusky ANCA/Rollomatic
Abychom eliminovali obavy ohledně konzistence karbidových fréz z Číny, zachováváme v našem výrobním procesu naprostou transparentnost. Naše titanové nástroje vyrábíme z ultrajemnozrnných karbidových tyčí o velikosti 0.4 μm dovážených z Evropy. Tento substrát nabízí výjimečnou příčnou pevnost v lomu (TRS) a tvrdost, což zabraňuje mikroodštípnutí při vysokých řezných zatíženích.
Do pětiosých CNC brusek ANCA a Rollomatic programujeme složité geometrie – proměnné úhly šroubovice, nestejnou rozteč a rohové poloměry – pro přesnost na jedno upnutí. Kontrolováno na optických měřicích systémech Zoller, udržujeme tolerance vnějšího průměru v rozmezí ±0.005 mm a házivost pod 0.003 mm napříč dávkou 500 kusů, což zajišťuje bezproblémovou výměnu nástrojů bez úpravy parametrů.
Povrchová úprava a příprava hran – poslední krok definující životnost prémiových titanových frézovacích nástrojů
Broušení složité geometrie je jen polovina procesu. Čerstvě broušené hrany mají mikroskopické otřepy, které se pod zatížením rychle odlupují a způsobují delaminaci povlaku. Abychom tomu zabránili, po broušení aplikujeme proces honování hran na mikronové úrovni, který vytváří jednotný mikropoloměr, jenž dramaticky zvyšuje pevnost hrany proti silným nárazům.
Po přípravě břitu nanášíme prémiové nanokompozitní povlaky nACo nebo AlTiN odolné teplotám až do 1 100 °C. Tyto povlaky se vyznačují extrémní tvrdostí, nízkým třením a vynikající odolností proti oxidaci, zabraňují přenosu tepla do karbidového jádra a odolávají tvorbě nárůstku na břitu (BUE). Tato kombinace vytváří odolné monolitní karbidové frézy určené pro náročné aplikace s titanem.
Řešení pro nákup a zkušební provoz B2B: Nahrazení značek Tier 1 našimi cenově dostupnými čínskými karbidovými frézami
Maximalizace efektivity obrábění titanu vyžaduje mnohostrannou strategii: řešení chvění pomocí proměnných geometrií šroubovice/nestejné rozteče, přizpůsobení tuhosti pro hluboké dutiny a optimalizaci trochoidních parametrů s vnitřním chlazením. Vyvážení geometrie tlumící vibrace s řeznou mechanikou umožňuje obráběcím dílnám dosáhnout vysoké propustnosti, prodloužené životnosti nástrojů a nižších provozních nákladů.
Pokud se potýkáte s chvěním na titanových konstrukčních dílech, hlubokých drážkách nebo složitých 3D površích – nebo pokud vysoké náklady na nástroje snižují vaše zisky – zveme vás k prozkoumání vašich současných úzkých míst. Zašlete nám výkresy vašich součástí, jakosti titanu a řezné podmínky. Náš tým, opírající se o 15 let praktických technických zkušeností, vám doporučí optimalizované frézy pro titan a poskytne zkušební vzorky pro zvýšení produktivity vaší dílny.






