
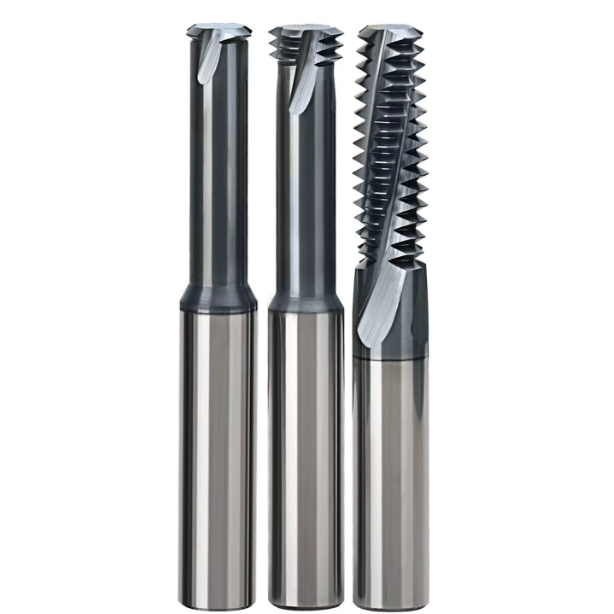
Začátkem tohoto roku nám dlouholetý klient ze Stuttgartu v Německu poslal v pozdních nočních hodinách naléhavou zprávu: došlo k poškození várky velkých těles ventilů pro větrné elektrárny z materiálu 42CrMo4. Při obrábění posledního hlubokého otvoru M24 se závitník bez varování zadřel a praskl, což zastavilo výrobu a ohrozilo odlitky.
V posledním desetiletí jsme byli svědky tohoto druhu katastrofálních selhání na poslední chvíli až příliš často. Když dílny čelí takovým rizikům, mnoho vedoucích pracovníků přechází na CNC frézování závitů. Standardní frézy však často vedou k vychýlení nástroje, zpětnému zúžení nebo předčasnému vylamování v houževnatých ocelových slitinách.
Problém spočívá v používání univerzálních nástrojů pro náročné ocelářské aplikace. Skutečná trvanlivost vyžaduje specializované závitové frézy pro oceli navržené s optimalizovanou strukturou jádra, geometrií drážek a úpravou hran.
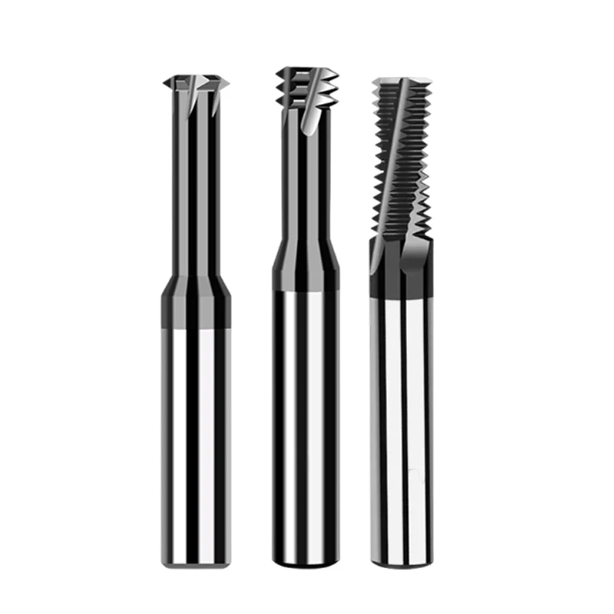
Proč naše dílna nahradila velké závitníky specializovanými závitořeznými frézami pro řezání oceli
Pokud jste někdy vytahovali zlomený závitník z téměř hotového velkého odlitku, chápete, proč jsme před více než deseti lety přešli na frézování závitů. Velké závitníky vytvářejí plný kontakt s ocelovou boční stěnou, což způsobuje prudký nárůst radiálního krouticího momentu a časté zadření ve slepých otvorech. Naproti tomu závitové frézy udržují přerušovaný kontakt s hrotem, čímž se okamžitě snižují řezné síly a minimalizuje se zlomení nástroje.
Zatímco závitníky nabízejí výhody v době cyklu pro malé průchozí otvory, spolehlivost procesu je důležitější u velkých ocelových součástí. Frézování závitů poskytuje zásadní bezpečnostní rezervu: i když se nástroj opotřebuje, jeho průměr je menší než průměr pilotního otvoru, takže se nikdy nezasekne uvnitř obrobku. Riskovat drahou součástku jen kvůli úspoře několika sekund je špatný kompromis.
Vysoké náklady na prostoje a katastrofy způsobené zlomením nástrojů pro západní klienty
Severoamerický klient z těžkého průmyslu se jednou potýkal s šestihodinovým zpožděním elektroerozivního obrábění při vytahování zlomeného karbidového závitníku z kaleného bloku ventilů 4140, což způsobilo vyřazení celé flexibilní linky z provozu. Po přechodu na stabilní CNC frézování závitů museli operátoři upravovat pouze kompenzace opotřebení při nárazu na tvrdá místa, čímž se zcela eliminovaly tyto vysoké, skryté ztráty z důvodu prostojů.
Mnoho dílen se zaměřuje výhradně na jednotkové ceny a ignoruje komplexní náklady na prostoje. Předkalené oceli pro formy, jako jsou P20 a H13, činí z tuhého řezání závitů vysoce rizikovou operaci. Přechod na frézování umožňuje zvládat lomy, což zajišťuje spolehlivé plánování výroby bez poškození přesnosti vřetena nebo rizika zpoždění dodávek.
Geometrický rozdíl mezi průměrnými a špičkovými monolitními karbidovými závitovými frézami
Broušení profilu závitu je jednoduché, ale zajistit, aby nástroj odolal radiálnímu vychýlení během agresivního řezání oceli, je obtížné. Standardní komerční frézy mají často malou tloušťku jádra a postrádají hladké poloměry pro odlehčení pnutí. Skutečné průmyslové závitové frézy z monolitního karbidu zesilují jádro a optimalizují geometrii drážek, aby odolaly vysokým ohybovým namáháním.
Dalším ukazatelem kvality je honování s mikrobřity. Průměrné frézy se vyznačují surovými, ostrými hranami, které se v legované oceli okamžitě vyštípou, zatímco špičkové nástroje používají mikronové vzduchové ostřikování k vytvoření rovnoměrného poloměru honování. Tento malý geometrický rozdíl určuje, zda vytvoříte čisté závity nebo díry s chvěním a mimo toleranci.
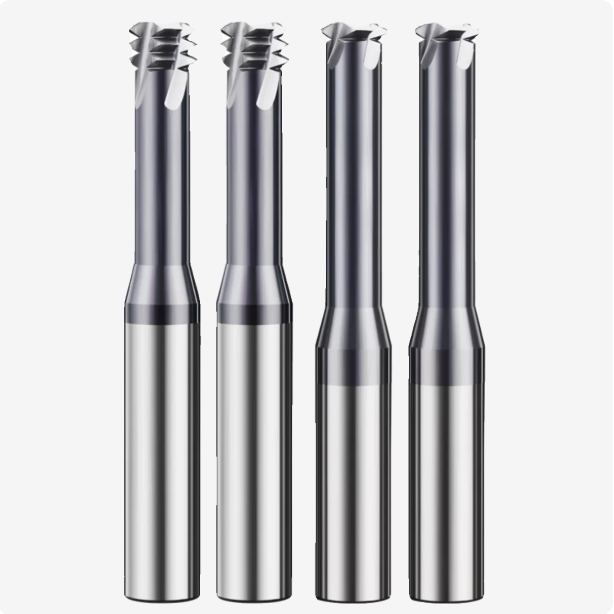
Funkce 1: Odolnost proti vibracím díky proměnné šroubovici a stoupání při CNC frézování závitů
Pokud během obrábění oceli slyšíte vysokofrekvenční skřípání, rovnoměrně rozmístěné břity pravděpodobně spouštějí harmonickou rezonanci. Tradiční nástroje narážejí na boční stěnu v konstantních intervalech, čímž zesilují vibrace v oblasti přesahu nástroje. CNC závitové frézy s proměnnými úhly šroubovice a proměnnou roztečí narušují vstupní fáze a rozbíjejí periodické silové impulsy u zdroje.
Tato konstrukce klade vysoké nároky na interpolaci brusky nástrojů, což vyžaduje kompromis v prostoru pro odvod třísek. Obětujeme malé množství kapacity pro odvod třísek, abychom zajistili vynikající dynamické tlumení během těžkého bočního frézování. U nerovných výkovků nebo hlubokých dutin tato schopnost potlačení vibrací udržuje přesné profily závitů.
Eliminace vynucených vibrací a zúžení průměru rozteče při obrábění hlubokých děr
Při obrábění hlubokých děr přesahujících 2.5D dochází k obrácenému zúžení, když vychýlení nástroje způsobí, že měřidlo Go projde, zatímco měřidlo No-Go se zasekne dole. Standardní nástroje s konstantním úhlem šroubovice sčítají radiální síly, což způsobuje vychýlení špičky nástroje. Zavedení proměnného úhlu šroubovice snižuje řezný odpor, drasticky snižuje vynucené vibrace a zajišťuje konzistentní průměry rozteče.
Kompenzace poloměru sice může korigovat drobné zúžení, ale nemůže vyřešit chvění na boku. Omezení radiálního vychýlení eliminuje deformaci úhlu závitu na dně hlubokých otvorů. To umožňuje dosáhnout v jediném cyklu přesnosti 6H nebo lepší bez nutnosti řezání vzduchem.
Udržování konstantních řezných sil – porovnání opotřebení hrotu nástroje při obrábění kalených ocelí
Vysoce pevná kalená a popouštěná ocel způsobuje opotřebení nástroje především v důsledku únavy z napětí vyvolané vibracemi. Frézy se symetrickými zuby trpí mikrovylamováním při maximálních rázových silách, což urychluje tření na boku. Naopak konstrukce s nestejnou roztečí zubů absorbují přerušované zatížení a udržují stabilní pás opotřebení podél břitu.
Vyhlazení kolísání řezné síly zabraňuje střídavému napětí, které by mohlo způsobit mikrotrhliny na hranicích zrn. Závitové frézy z celokovového karbidu pracující pod konstantní silou vykazují rovnoměrné mechanické abrazivní opotřebení. To zajišťuje předvídatelnou křivku degradace životnosti nástroje během hromadné výroby.
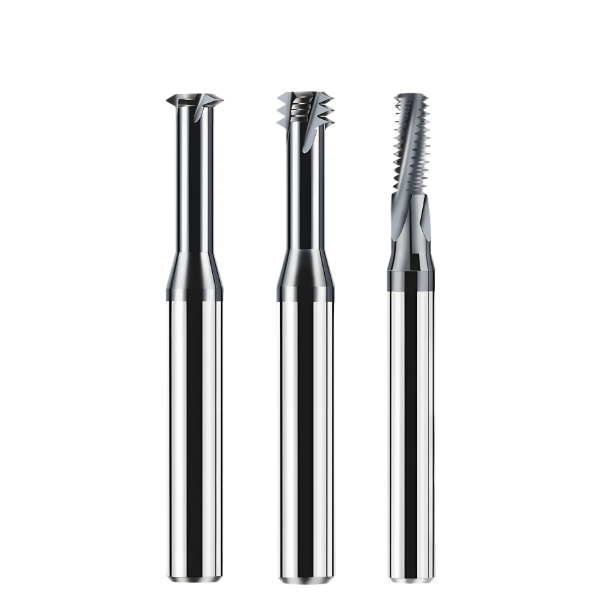
Funkce 2: Mikroúhel čela a honovací konstrukce pro legované oceli
Mnoho obráběčů posuzuje kvalitu nástroje testováním ostrosti, ale extrémní ostrost způsobuje katastrofální selhání břitu u středně až vysoce uhlíkových legovaných ocelí. Submikronová ostrá hrana neodolá intenzivnímu smykovému napětí při práci s vysokopevnostní ocelí. Při navrhování závitových fréz pro oceli modifikujeme mikrogeometrii přidáním pozitivního mikrosražení nebo neutrálního úhlu podepření.
Toto vyvážení zavádí malý řezný odpor, ale zcela eliminuje lokalizovanou plastickou deformaci. Přestože je pro zvládnutí vyšších radiálních sil vyžadováno pevné upínání, tento přístup zaručuje geometrickou stabilitu. Obětování malé snadnosti obrábění zajišťuje dlouhodobou spolehlivost v náročných aplikacích s konstrukční ocelí.
Rozlučte se s vylamováním: Proč je u závitových fréz na ocel nutné honování hran o tloušťce 10–15 μm
Neobroušené hrany obsahují mikroskopické trhliny, které při přerušovaném rázovém zatížení způsobují katastrofické vylamování. Když neošetřená závitová fréza zasahuje do oceli, tyto mikrotrhliny se rychle šíří podél hranic zrn. Použití rovnoměrného poloměru pasivace 10–15 μm vyhlazuje lokalizovaná kontaktní napětí a potlačuje předčasné únavové odlupování.
Řízení pasivace je přísným technickým požadavkem; odchylky přesahující 5 μm zcela mění řezný mechanismus. Poloměr menší než 8 μm vede k poškození hran, zatímco poloměry nad 20 μm způsobují silné protlačování namísto čistého smyku. Dodržování tohoto přesného rozsahu zajišťuje optimální usazení profilu závitu a maximální životnost nástroje.
Vyvažování řezného odporu a tepla vznikajícího při smyku třísek pro vysoce namáhané obrobky z oceli 4340
Obrábění vysokopevnostních legovaných ocelí, jako je 4340, vytváří intenzivní smykovou odolnost a silnou tepelnou akumulaci na řezné špičce. Slepé zvyšování kladných úhlů čela způsobuje elastické vychýlení nebo zlomení hrany. Pro výrobu prémiových monolitních karbidových závitových fréz používáme konstrukci s dvojitým úhlem čela v kombinaci s leštěnými drážkami pro odvod třísek, které zvládají vysoké zatížení.
Ocel třídy 4340 se vyznačuje nízkou tepelnou vodivostí, která rychle přenáší řezné teplo zpět do substrátu nástroje. Náš optimalizovaný úhel čela nutí třísky kroutit se do pevných tvarů, čímž odvádí více než 70 % smykového tepla od břitu. Toto chytré vyvážení zabraňuje chvění obrobku a chrání substrát během dlouhodobých řezných operací.
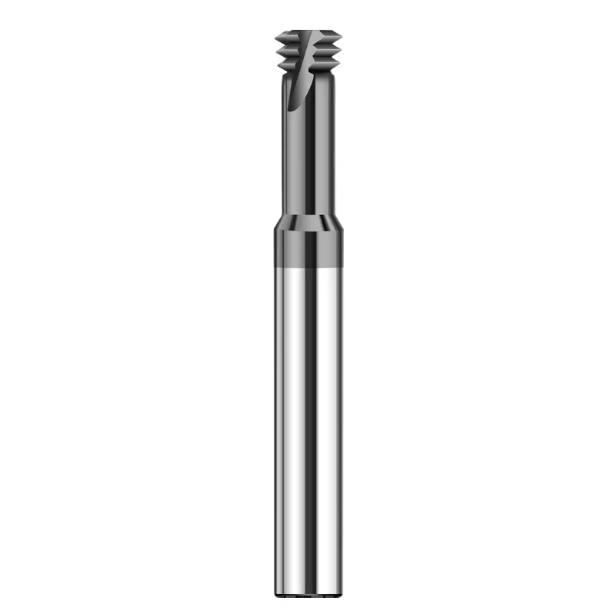
Funkce 3: Optimalizovaný poměr tloušťky ultrajemnozrnného substrátu a jádra pro závitové frézy HRC55
Kalené obrobky s tvrdostí přesahující 50 HRC zničí standardní karbidové nástroje během prvního průchodu. Spoléhat se pouze na tvrdé povlaky je chyba, protože slabé substráty se při vysokém zatížení prohýbají, což způsobuje odlupování povrchových vrstev. Závitové frézy z karbidu Hrc55 vyžadují slinutý ultrajemnozrnný karbid wolframu v kombinaci se zvýšenou tloušťkou jádra.
Zvyšující se tloušťka jádra vyžaduje pečlivý kompromis ohledně dostupného prostoru pro odvádění třísek. Širší jádra zanechávají mělčí drážky, které mohou zachycovat třísky v tvárných materiálech. Naštěstí kalené lisovací oceli produkují křehké, zrnité třísky, které vyžadují minimální objem drážek, což nám umožňuje maximalizovat tuhost a zcela eliminovat průhyb nástroje.
Rázově odolná tuhost pro předkalené oceli pro formy a kalené díly
Tangenciální řezný odpor prudce stoupá při frézování předkalených ocelí pro formy, jako jsou NAK80 nebo H13. Pokud tloušťka jádra klesne pod 50 % průměru nástroje, dlouhé vyložení nástroje způsobuje mikroskopické ohýbání tělesa. U našich monolitních karbidových závitových fréz zvyšujeme poměr tloušťky jádra na 60 % nebo 65 % u pětiosých strojů, abychom zdvojnásobili statickou tuhost.
Konstrukce s vysokým počtem jádrových otvorů však ponechávají jen velmi malou vůli pro nepřesnosti předvrtaných otvorů. Pokud se pilotní vrták posune nebo zanechá tvrdou vstupní krustu, tuhé nástroje riskují vážné mechanické rušení a zlomení. Při použití vysoce tuhých nástrojových konfigurací je nezbytná přísná kontrola souososti předvrtaných otvorů.
Odolnost submikronových zrnitých struktur vůči tepelné únavě během přerušovaného řezání
Frézování závitů ve šroubovici vystavuje řezné hrany neustálé tepelné roztažnosti a rychlým cyklům ochlazování. Hrubozrnné nástroje akumulují tahové napětí na hranicích zrn, což rychle vytváří destruktivní mikrotrhliny. U našich závitových fréz pro oceli zjemňujeme tvrdá zrna na submikronové rozmezí 0.4–0.6 μm, abychom blokovali cesty šíření trhlin.
Toto zjemnění zrna zvyšuje odolnost proti tepelné únavě bez obětování rázové houževnatosti nebo integrity kobaltového pojiva. Tyč o velikosti submikronu odolává lokálním teplotním skokům až 900 °C během obrábění kalené oceli. To zajišťuje, že si každý zub zachovává konzistentní geometrický profil po celou dobu prodloužených několikahodinových výrobních cyklů.
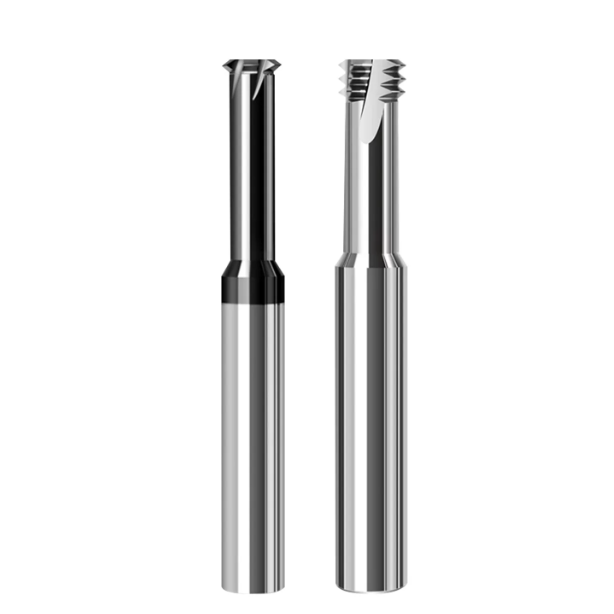
Funkce 4: Povlaky AlCrN a AlTiSiN odolávají extrémním teplotám až 1100 °C
Frézování vysokopevnostních legovaných ocelí vystavuje hroty nástrojů extrémním teplotám, vysokým tlakům a silnému tření. Standardní povlaky TiN nebo základní povlaky TiAlN se nad 800 °C rychle degradují, což vede ke katastrofálnímu odlupování povlaku a ablaci substrátu. Naše závitové frézy pro oceli využívají nanokompozitní povlaky AlCrN a křemíkem dopované AlTiSiN, které zvládnou teploty přesahující 1100 °C.
Vysoký obsah hliníku vytváří hustou, ochrannou vrstvu oxidu hlinitého, která chrání substrát z karbidu wolframu. Povlaky PVD však vyžadují mimořádně hladký povrch, aby se zabránilo studenému svařování třísek. Na bocích nástrojů provádíme tryskání do zrcadlového lesku a sekundární odstraňování mikrokapiček pro snížení tření a optimalizaci toku třísek.
Prevence adheze a opotřebení boků/kráterů při suchém a MQL obrábění
Suché obrábění a mazání s minimálním množstvím zabraňují vzniku trhlin způsobených tepelným šokem během přerušovaného řezání konstrukčních ocelí. Bez náběhového chladiva může silné tření na boku vést k rychlému opotřebení kráterů a poškození nástroje. Závitové frézy z celokarbidového materiálu s vícevrstvými povlaky AlCrN využívají přirozené samomazné vlastnosti k blokování difúze železa.
Zjemnění drsnosti povrchu do zrcadlového lesku zabraňuje mechanickému proplétání plasticky deformovaných ocelových třísek s boky nástroje. Tato fyzikální bariéra udržuje stabilní tepelnou křivku i bez kapalného chlazení. Tato technologie zaručuje přesné tolerance drsnosti povrchu v celých výrobních dávkách náročných kovových součástí.
Řešení nánosů povlaku u kořene závitu pro jemné stoupání 0.5 mm
Jemné závity s roztečí 0.5 mm nebo menší představují specifické rozměrové problémy kvůli chování PVD plazmatu. Efekty výboje hrotu způsobují, že vrcholy závitů pod úhlem 60 stupňů a drobné kořene závitů hromadí nadměrnou tloušťku povlaku. V důsledku toho mnoho standardních závitových fréz trpí nánosy, které narušují kontrolu správnosti/nesprávnosti měřidel.
Abychom tento problém vyřešili, používáme proces nanodepozice s nízkým napětím a ultratenkým gradientem, který omezuje celkovou tloušťku na 2.5 μm. Během pětiosého broušení naše programování aplikuje geometrickou kompenzaci na úrovni mikronů, speciálně přizpůsobenou pro akumulaci paty závitu. Toto řízení s uzavřenou smyčkou zaručuje, že vrcholy a paty závitu odpovídají přesným tolerancím profilu v průmyslu.
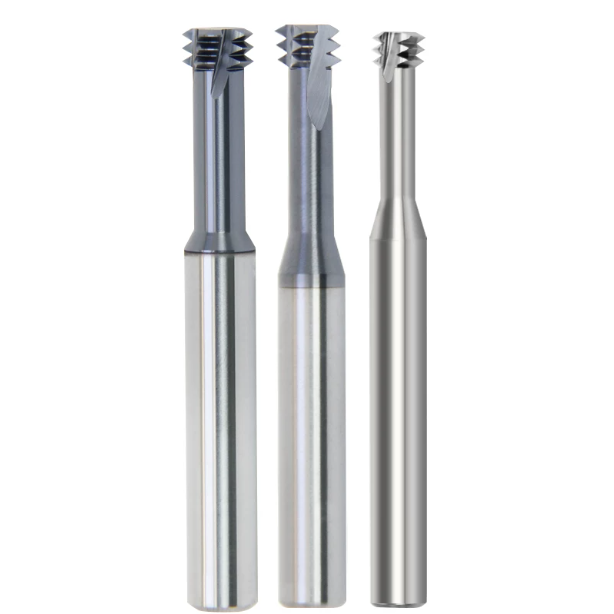
Prvek 5: Axiální a radiální vnitřní otvory pro chlazení s nasměrovanými tryskami
Při obrábění legované oceli v úzkých slepých otvorech má vnější chladicí kapalina problém proniknout rotující vzduchovou clonou. Obsluha často ohýbá vnější potrubí, ale kapalina pouze víří mimo řeznou zónu. Naše závitové frézy pro oceli tento problém řeší speciálními vnitřními kanály pro chladicí kapalinu. Vysokotlaká kapalina je přiváděna přímo do aktivní řezné zóny.
Karbidové polotovary s vnitřními otvory pro chlazení vyžadují vyšší náklady na spékání a přísné ověřování. Nadměrně velké otvory snižují tuhost tělesa nástroje při agresivním bočním frézování rychlořezné oceli. Naopak, podměrečné otvory nedokážou generovat dostatečný tlak kapaliny a průtoky. Prostřednictvím simulace kapalin jsme vyvážili dvojité spirálové kanály, abychom zachovali odolnost proti rázům.
Problém odvodu třísek při řezání hlubokých slepých závitů: Prevence sekundárního poškození tvarovaných závitů třískami
Při řezání hlubokých závitů do slepých otvorů způsobují zachycené kovové třísky vážné sekundární drcení a poškození nástroje. Ocelové třísky se často zaklíní mezi řeznými drážkami a stěnami otvoru. Při použití závitových fréz z monolitního karbidu způsobují nedostatečné odváděcí síly, že třísky rýhují přesné závity. To vytváří nepříjemné otřepy a zhoršuje kvalitu povrchu hřbetu.
Zvyšování otáček vřetena pouze zesiluje tření a akumulaci tepla na dně otvoru. Řezné parametry ukazují, že sekundární smykové namáhání spouští prudké, nepravidelné nárůsty točivého momentu vřetenového motoru. Cílené chladicí kanály využívají dynamický tlak kapaliny k okamžitému odvodu třísek. Tím se zcela eliminuje sekundární kontakt mezi třískami a tvarovanými profily závitů.
Jak vysokotlaká emulze přesně proplachuje kořen zubu a vytlačuje třísky z otvoru
Standardní přívod chladicí kapaliny skrz vřeteno často vytváří protiběžné víry v hlubokých slepých otvorech. Pro optimalizaci operací frézování závitů s CNC integrujeme mikrolaterální radiální výstupy. Tyto výstupy se přímo vyrovnávají se smykovou zónou čela a drážkami zubů. Při zapálení vysokotlaké emulze dynamická kapalina uvolňuje jemné třísky z kořenů.
Tento přesný úhel paprsku snižuje teploty a zároveň vytváří nepřetržité pole proudění směrem ven. Odrazující se kapalina vytváří vysokorychlostní vratnou sílu podél kanálků pro třísky s proměnnou spirálou. To efektivně pumpuje úlomky ocelových třísek ven kolem čelní plochy obrobku. I když to vyžaduje vysokotlaké filtrační systémy, zajišťuje to prostředí bez rušení.
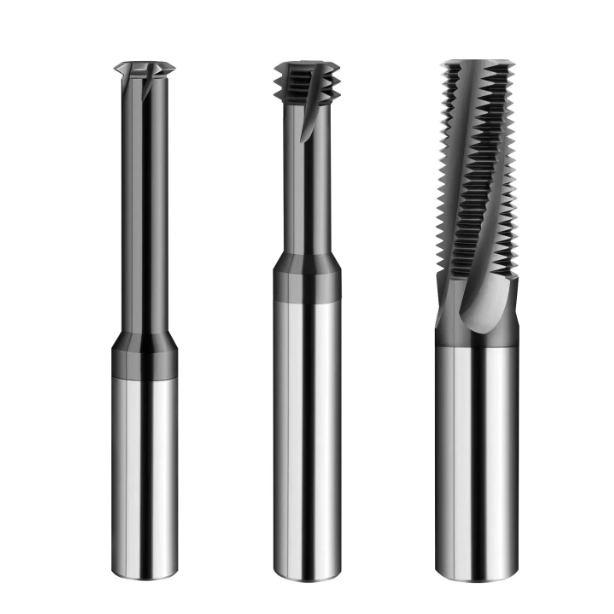
Funkce 6: Krátká délka flétny a zesílený krk
Strojníci často preferují maximalizaci délky drážky, aby mohli v jednom průchodu vyřezat plnou hloubku závitu. Záběr celé drážky v silně legovaných ocelích však vytváří masivní boční řezné síly. Při vývoji závitových fréz pro ocel kombinujeme krátké břity se zesílenými krčky. Aktivní břit je striktně omezen na tři nebo pět stoupání.
Tato strategie vícenásobného obrábění zajišťuje výrazně lepší stabilitu obrábění v náročných průmyslových zařízeních. Krátké drážky omezují řezný odpor na úzké axiální okno pro plynulé zatížení motoru. V dílnách s průměrnou tuhostí tento přístup vede k delší životnosti nástroje než jednorázové řezy. Tělo nástroje je vystaveno čistě ohybovým silám, nikoli kroucení.
Vyvrácení mýtu „delší flétna je lepší“: Klíčový vzorec pro minimalizaci průhybu
Průhyb hrotu nástroje je úměrný třetí mocnině délky přesahu. Když se objeví obrácené kužely, obsluha často svádí vinu na rychlost namísto kontroly strukturální tuhosti. Standardní závitové frézy s celotělovými drážkami mají štíhlé jádro. V hlubokých dírách vede toto štíhlé jádro ke skrytému průhybu nástroje a deformaci závitu.
Přechodem na krátké řezné hrany zachováváme robustní těleso stopky podél prodloužení. Neobrobená oblast krčku poskytuje průřez několikrát větší než jádro. To minimalizuje průhyb až na úroveň mikronů na základě fyziky mechanického paprsku. V důsledku toho špička nástroje udržuje pevný úchop na naprogramované spirálové dráze.
Optimalizace tuhosti pro 2.5D–3D konstrukční komponenty s hlubokými otvory (letecký a energetický sektor)
Obrábění děr hlubokých 2.5D až 3D v leteckých slitinách historicky způsobovalo silné chvění nástroje. Tradiční frézy s dlouhým břitem generovaly v chrom-molybdenových ocelích špatnou drsnost boku závitu. Naše strategie optimalizace pro daný obor kombinuje nástroje s krátkým břitem s kuželovými zesílenými krky. Také používáme vlastní CNC makro programy pro vícestupňový spirálový vstup.
Tento segmentovaný přístup eliminuje ztrátu času stráveného opakovanými průchody pružinou. Velké zesílené krčky absorbují ohybové momenty a udržují roztečné průměry v rámci přísných tolerancí. U drahých konstrukčních součástí tato rozměrová spolehlivost zabraňuje nákladnému zmetání obrobků. Zajišťuje strukturální integritu, kterou vyžadují náročné letecké dílny.
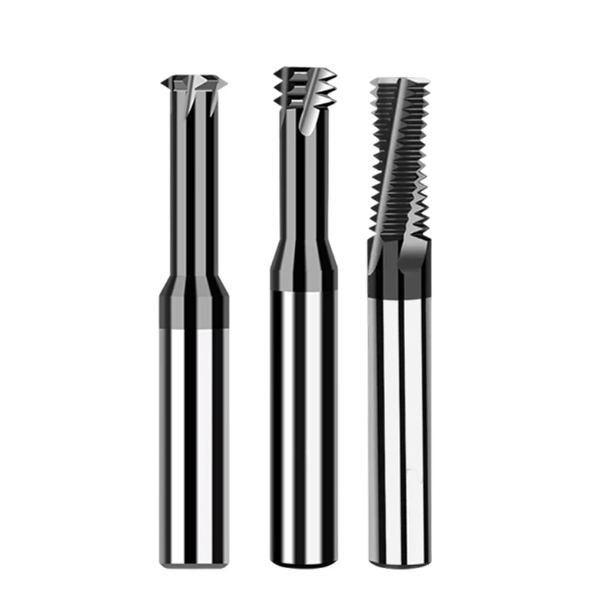
Funkce 7: Korekční broušení hřebenů zajišťuje 100% kompatibilitu s měřidly Go/No-Go
Inspektoři kvality se často potýkají s problémy, když se měřidla typu „go/no-go“ zaseknou na nově vyřezaných hlubokých otvorech se závitem. I při bezchybné CNC kompenzaci měřidla selhávají, pokud dojde k interferenci vrcholů. Ocelové obrobky podléhají mikrodeformacím vlivem řezných sil během obráběcích cyklů. Broušení ostrých vrcholů pod úhlem 60 stupňů vytváří drobné výstupky, které kolidují se standardními měřidly.
Tuto nesrovnalost jsme vyřešili implementací korekčních mechanismů broušení s kompenzací vrcholu na našich linkách. Naše konstrukce profilů aplikují mikronové korekce na vrcholové plochy a poloměry paty. Tato záměrná vůle vyrovnává deformaci třísky a elastické odpružení během řezání. I když se složitost orovnávání zvyšuje, zaručuje 100% kompatibilitu se standardními kalibry.
Jak chyby při orovnávání brusných kotoučů u přesných 5osých brusek ovlivňují zkrácení vrcholu a poloměr paty
Přesnost orovnávání brusných kotoučů určuje úspěšné profily zubů u karbidových závitových nástrojů. Diamantové orovnávací válce musí zachovávat extrémní přesnost bez tepelného házení nebo vibrací. I házení 0.001 mm se přímo přenáší na drobné vrcholy nástroje. Tupý orovnávací kotouč zanechává nesprávný poloměr paty, který vede ke vzniku trhlin způsobených napětím.
Vyvažování opotřebení kotoučů v závislosti na četnosti orovnávání vyžaduje dlouholeté zkušenosti s uváděním strojů do provozu. Do našich brousicích programů integrujeme automatizované kompenzační algoritmy, abychom zajistili konzistenci. Tato přísná kontrola drah na úrovni mikronů odlišuje průmyslové nástroje od běžných alternativ. Zaručuje spolehlivý výkon ve velkých výrobních dávkách.
Řešení běžného problému kontroly kvality: „Správná výška tónu, ale nesplňuje Go-Gauge“
Pokud správná stoupání závitu neprojde kalibračními zkouškami, operátoři často zbytečně mění programy nebo vyměňují vřetena. Skutečným viníkem je obvykle chybný návrh obálky profilu nástroje. Smyková odolnost oceli nutí hroty nástroje k malým elastickým průhybům. Standardní rovné profily vedou k příliš malým průměrům stoupání závitu.
Kupující by měli vyhodnotit skutečné ověření vzorku, spíše než se spoléhat pouze na počáteční ostrost břitu. Vynikající závitová fréza musí projít přísnými kontrolami kalibrace při prvním zkušebním řezu. Tím se eliminuje zdlouhavé seřizování testů a šetří se cenná provozuschopnost stroje. V hromadné výrobě to zajišťuje, že vaše zařízení splní krátké dodací lhůty.
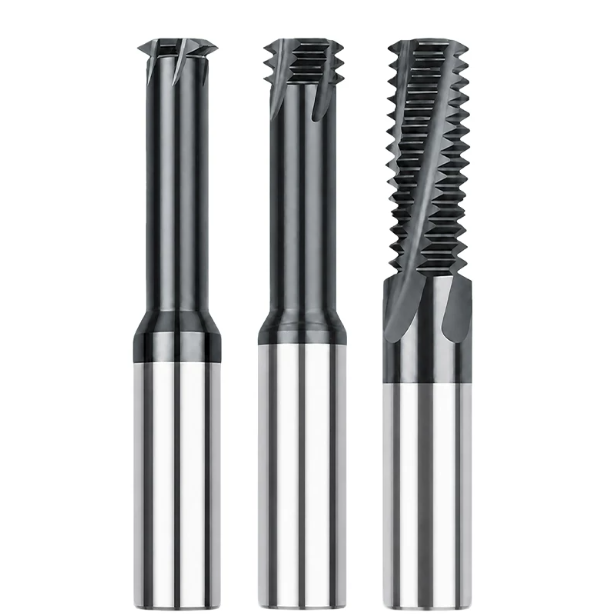
Identifikace originálních výrobců: Jak dílenští technici hodnotí výrobce závitových fréz
Výběr nástrojů může být na trhu zaplaveném obchodníky a prodejci privátních značek ohromující. Vedoucí dílen se potýkají s rozlišením skutečných výrobců závitových fréz od prodejců. Během šestnácti let, kdy jsme hostili kolegy z oboru pro audity továren, jsme se naučili, že spolehliví dodavatelé se vyhýbají lesklým brožurám. Prokazují své schopnosti prostřednictvím samokontrolovaných procesů od loupání tyčí až po 5osé broušení.
Hodnocení výrobců nástrojů vyžaduje pohled nad rámec jednotkových cen, aby se dalo vyhodnotit schopnost inženýrství reagovat na specifické díly. Skuteční originální výrobci nabízejí komplexní procesní řešení pro obtížné letecké slitiny nebo oceli pro formy. Optimalizují vše od geometrie drážek až po zpevnění hran v mikroskopickém měřítku. Tato technická hloubka odlišuje běžné smluvní výrobce od skutečných zakázkových inovátorů.
Kontrola brusného zařízení a kompletní inspekce v rámci linky: Stroje a profilometry Walter/Rollomatic
Kvalifikované karbidové dílny disponují řadami vysoce přesných 5osých CNC brusek v temperovaných místnostech. Vytváření přesných stoupání závitů je bez zařízení od společností Walter nebo Rollomatic prakticky nemožné. Vysoce tuhá vřetena a lineární motory poskytují fyzický základ pro zajištění přesné geometrie nástroje. Špičkové strojní zařízení zaručuje, že každý vyrobený nástroj odpovídá přesným technickým specifikacím.
Samotné moderní vybavení nezaručuje bezproblémovou kontrolu dílů bez přísných kontrolních bodů kontroly kvality. Renomovaní výrobci závitových fréz podrobují každou šarži před odesláním 100% optickému profilování. Tento přístup s nulovou tolerancí skenuje profily zubů laserovými přístroji, aby se zabránilo házení hrotu. Přísné kontroly přímo na lince zajišťují, že celé obrobky nebudou ve výrobě nikdy vyřazeny.
Technická podpora od výrobců prémiových závitových nástrojů pro speciální legované oceli
Standardní 60stupňové profily nesplňují požadavky na těsnění v odvětví těžké techniky a letectví. Dílny neustále hledají partnery, kteří by byli schopni vyvinout nestandardní závitové nástroje pro exotické materiály. Při obrábění titanových slitin nebo nerezové oceli si špičkoví dodavatelé vyžadují podrobné výkresy. Před doporučením parametrů analyzují tolerance předních otvorů a tuhost vřetena stroje.
Rozsáhlá technická podpora zahrnuje přizpůsobené programování maker a optimalizaci vícevrstvé řezné dráhy. Pokud dojde k neočekávaným problémům s chvěním nebo odváděním třísek, musí odborníci rychle zpětně vypočítat síly. Úprava úhlů sklonu nástroje a specifikací honování hran během několika hodin řeší složité problémy. Tato integrace výroby nástrojů s obráběcími procesy zaručuje spolehlivou produktivitu ve výrobní hale.
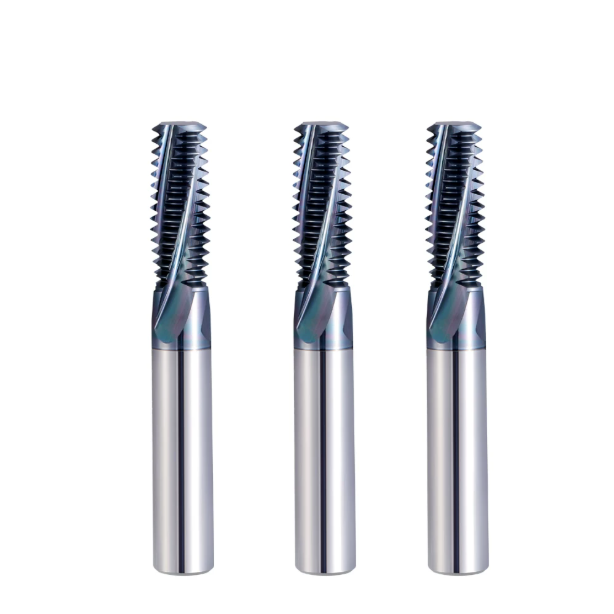
Pokyny pro jemné doladění parametrů CNC frézování závitů od našich terénních techniků
Efektivní frézování závitů se opírá spíše o systémový přístup než o izolované parametry. Principy broušení, jako jsou stoupání vibrací, honování mikrobřitů a povlaky, tvoří ucelenou konstrukci. I prémiové nástroje však selhávají, pokud CNC programovací dráhy a řezné parametry zůstávají neoptimalizované. Správné provedení zabraňuje vylamování hran a odchylkám profilu během kritických obráběcích operací.
Povinná logika 180° Arc-in/Arc-out pro spirálovou interpolaci
Programování CNC závitovacích frézovacích operací vyžaduje vyhýbání se přímým lineárním tangenciálním vstupním drahám. Náhlé lineární zapojení vytváří masivní špičkové rázové síly, které způsobují okamžité vylamování hran. Naše ověřené řešení vyžaduje 180° obloukové vstupní a výstupní dráhy nástroje pro plynulé přechody. Přechod se zvyšujícím se poloměrem zajišťuje, že každý zub vstoupí do řezné zóny rovnoměrně.
Toto vyvážené zapojení zcela eliminuje mikroskopické stopy chvění v místě vstupu. Řezné síly plynule rostou podél kontrolované křivky, nikoli prudce. Ochrana břitu během počátečního kontaktu maximalizuje celkovou životnost nástroje. Programátoři by si měli tyto hladké přechodové oblouky vždy ověřit před spuštěním cyklů.
Strategie vrstvené frézky pro kalené oceli: Proč je důležité přidělení hloubky 2–3 průchodů
Obrábění kalené oceli pro formy HRC55 vyžaduje rozložení celkové hloubky řezu napříč průchody. Pokus o odstranění plné hloubky v jednom průchodu způsobuje průhyb nástroje a tepelnou únavu. Naše strategie optimalizace pole doporučuje vícenásobný přístup k alokaci hloubky. První průchod odstraňuje přídavky na hrubování, zatímco další průchody se zabývají dokončovacím obráběním materiálu.
Tato strategie vrstvené hloubky účinně odvádí teplo a řídí míru opotřebení boků. Použití karbidových závitových fréz HRC55 s více průchody zajišťuje přesné uložení. Pokud se ve vaší dílně často vyskytují problémy s lomem nástrojů nebo kuželovitostí, zastavte se a vyhodnoťte parametry. Sdílení vašich specifických aplikačních problémů nám umožňuje doporučit vám strategie obrábění na míru.






