
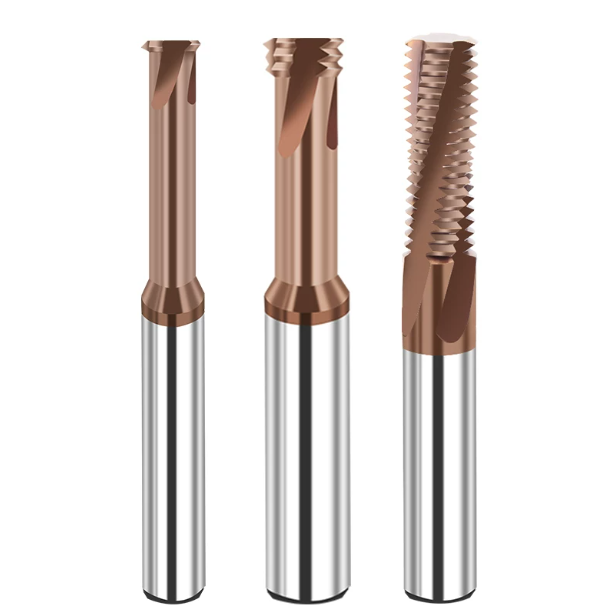
Před dvěma měsíci se na nás obrátil dlouholetý klient z oblasti výroby forem ve Stuttgartu s naléhavým požadavkem na zastavení výroby. Pokoušel se vyřezat otvory M6 do jádra závitníku D2/1.2379 zhotoveného za studena a kaleném na 62 HRC. Testoval prémiové frézy s plným profilem od tří známých značek, ale všechny nástroje katastrofálně selhaly: nejlepší vydržely méně než tři otvory, zatímco nejhorší se zlomily uvnitř dutiny při prvním vstupu.
Během posledních 16 let jsme byli svědky tohoto identického způsobu selhání ve stovkách obráběcích dílen v Severní Americe a Evropě. Obráběči, kteří jsou zvyklí na předkalené oceli, často pozorují, jak se jejich posuvy, rychlosti a dráhy nástroje zhoršují, jakmile tvrdost materiálu překročí 60 HRC. Když řezné síly prudce vzrostou a dojde k zpevnění materiálu, standardní postupy obrábění způsobují okamžité křehké lomy, které zanechávají zlomky karbidu uvíznuté v dutinách forem s hodnotou šestimístných cen.
Překonání těchto selhání vyžaduje více než jen nákup prémiových závitovacích fréz pro kalené oceli. Skutečná spolehlivost pochází ze strategie obrábění s uzavřenou smyčkou: kombinace submikronové houževnatosti karbidů s tepelně odolnými povlaky, otevření tolerancí pilotních otvorů a přechod na vysokotlaké proudění vzduchu. Už vás nebaví sledovat měřič zatížení vřetena s rukou vznášející se nad zarážkou posuvu a čekat na to hrozné cvaknutí?
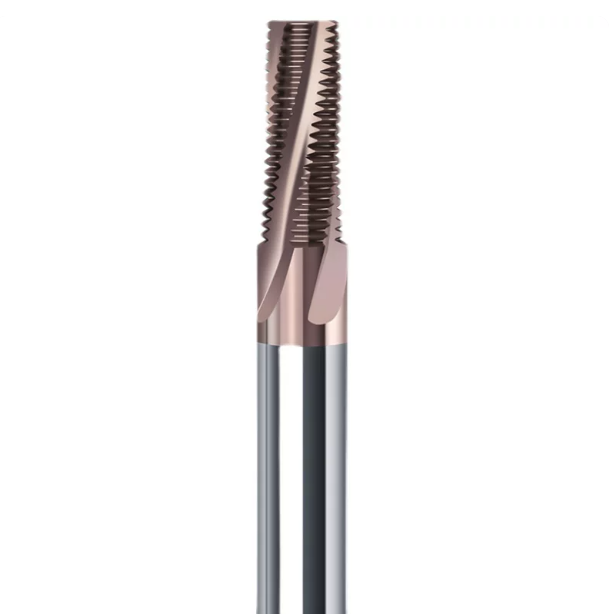
Proč se závitořezné frézy po tepelném zpracování často lámou? Tři základní příčiny, které nacházíme v dílně
Kdykoli kontrolujeme rozbité karbidové frézy v kontejneru zákazníka na šrot, vzory lomu vypovídají jasný příběh. Mnoho dílen používá stejné rychlosti, posuvy a velikosti otvorů od předkalených dílů až po plně kalené díly. Předpokládají, že samotný houževnatý fréza zaručuje úspěch. Jakmile ocel dosáhne tvrdosti 60 HRC, její mikrostruktura se změní na hustou matrici martenzitu a tvrdých karbidů, což způsobí dramatický nárůst řezných sil.
Při této úrovni tvrdosti generuje házení pouhé dva nebo tři mikrony masivní boční tlak. Na základě více než desetiletí řešení problémů s lisovacími formami a odlévacími nástroji zřídka zjistíme, že samotná druhová třída karbidu byla vadná. Místo toho jsou nástroje tlačeny za hranice svých mechanických limitů třemi přehlíženými úzkými místy procesu.
Slepé kopírování velikostí pilotních otvorů pro závit: Přesah kořene a míry roztažnosti v kalené oceli s tvrdostí 60+ HRC
Často vídáme obráběče, jak si vezmou standardní tabulku závitů a vyvrtají otvor o průměru 5.0 mm pro standardní závit M6. V měkkých ocelích tato velikost otvoru ponechává dostatek prostoru. V nástrojové oceli s tvrdostí 60+ HRC je však vrtání otvoru o průměru 5.0 mm pro špičku frézy rozsudkem smrti. Kalené materiály mají nulovou plasticitu, což znamená, že nástroj nemůže posouvat neobřezaný materiál ani tolerovat drobné smrštění otvoru v důsledku tepelného namáhání.
Při programování metrické závitovací frézy se musíte zaměřit na horní hranici tolerance malého průměru. U závitu M6x1.0 běžně otevíráme pilotní otvor na 5.10 mm nebo 5.15 mm, přičemž bezpečně zůstáváme uvnitř tolerančního pásma 6H. Tato malá vůle na úrovni mikronů snižuje tlakové tření na vrcholu závitu téměř o 30 %, což je naše první úprava, kdykoli se během počátečního testování odštípne hrana.
Prudký nárůst radiálního řezného odporu: Průhyb nástroje a křehký lom
Strojníci se nás často ptají, proč se fréza hladce otáčí v oceli s tvrdostí 45 HRC, ale okamžitě zacvakne v práškovém kovu s tvrdostí 62 HRC. Odpověď spočívá v radiální oddělovací síle. U materiálů s tvrdostí 60+ HRC se třísky již nestříhají hladce; lámou se pod extrémním tlakovým napětím. Tato dynamika tlačí frézu od stěny řezu, což vytváří měřitelné vychýlení a chvění nástroje.
Tento boční tlak rychle přetíží univerzální nástroj pro frézování závitů. Standardní frézy mají hluboké drážky pro maximalizaci odvádění třísek, což ztenčuje mřížku a snižuje tuhost jádra. Když materiály s vysokou tvrdostí tlačí na štíhlý krček, torzní vibrace způsobují okamžité mikrovylamování podél břitu. Naše nástroje z kalené oceli navrhujeme s tloušťkou mřížky o 20 % větší než u standardních konstrukcí, abychom tomuto vychýlení odolali.
Dopad radiálního záběru „tvrdý na tvrdý“: Jak lineární záběr ničí karbidové břity
Kontrola G-kódu operátora často odhalí přímočarý lineární přístup (G01) přímo do stěny díry. Zatímco přímý zápich je přijatelný u měkké oceli, u materiálů s tvrdostí 60+ HRC ničí karbidové hrany. Ultrajemnozrnný karbid nabízí výjimečnou tvrdost za tepla a odolnost proti opotřebení, ale postrádá pevnost v tahu potřebnou k přežití přímého kolmého nárazu na kalený povrch.
Abychom eliminovali toto rázové zatížení, naprogramujeme obloukový vstupní pohyb alespoň o 90 stupňů, nejlépe 180stupňové šroubovicové zavalování. I při provozu závitořezných fréz z prémiového karbidu HRC65 je nutné zavalování, aby se postupně změnilo zatížení třískou od nuly do plného naprogramovaného posuvu. Pozvolné zavádění frézy do řezu zabraňuje okamžitému rázu, který běžně způsobuje lámání zubů při prvním kontaktu.
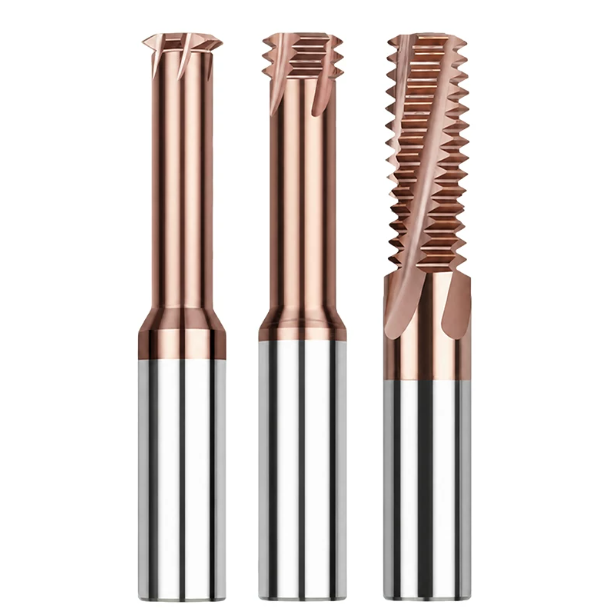
Zvládání kalené oceli HRC65–HRC70: Přepracování substrátů nástrojů a geometrií hran
Mnoho vedoucích pracovníků v oblasti nástrojů se domnívá, že nanesení pokročilého povlaku na standardní geometrii frézy umožní obrábět ocel o tvrdosti 65 až 70 HRC. Naše zkušební protokoly na pětiosých bruskách dokazují opak. Při tvrdosti nad 65 HRC dosahuje kov obrobku meze kluzu a tvorba třísek přechází do abrazivního odlupování a tření. Konvenční konstrukce s pozitivním úhlem čela selhávají během několika sekund.
Přežití v tomto extrémním provozním okně vyžaduje přestavbu geometrie nástroje od jádra nahoru. Eliminujeme hluboké, otevřené kapsy pro třísky ve prospěch maximálních průřezů jádra a zesílených řezných hran. Následující konstrukční změny představují naše osvědčená řešení vyvinutá v praxi během let obrábění vysoce tvrdých součástí.
Optimalizace úhlu šroubovice a honování negativní hrany čela pro karbidové závitové frézy HRC65
Při obrábění ocelí jako DC53 nebo plně kalené D2 vytváří ostrá řezná hrana nebezpečné slabé místo. Ostré, pozitivní hrany nezvládají tlaková kontaktní napětí martenzitické matrice, což vede k rychlému mikroodlupování. Naše nástroje brousíme s radiálním úhlem čela -2° až -5° a aplikujeme poloměr honování břitu mezi 8 a 12 mikrony. Toto řízené honování podpírá břit a bezpečně odvádí vysoká tlaková napětí do karbidového tělesa.
Volba úhlu šroubovice vyžaduje také záměrný kompromis. Strmé úhly šroubovice sice efektivně odvádějí měkké třísky, ale snižují odolnost jádra vůči torznímu zkroucení v tvrdých materiálech. Prostřednictvím testů v reálných podmínkách na lisovacích vložkách jsme zjistili ideální hodnotu mezi 15° a 20° pro závitové frézy z karbidu HRC65. Tento nižší úhel převádí radiální řezné vychýlení na axiální oporu, stabilizuje nástroj a snižuje únavu břitu.
Kompromisy tuhosti u karbidových závitových fréz HRC70: Proč nedoporučujeme vícebřité konstrukce s plným profilem
Když součást dosáhne tvrdosti 68 až 70 HRC, závitovací frézy s plným profilem se stávají přítěží. Řezání celé hloubky závitu v jediné otáčce o 360 stupňů nutí každý zub současně zasahovat do kaleného obrobku. Výsledné radiální síly snadno ohnou štíhlou stopku, což způsobí chyby v rozteči kuželu nebo odlomení nástroje v místě přechodu stopky.
Pro tyto extrémní úrovně tvrdosti doporučujeme dílnám přejít na profily s jedním nebo krátkým řadou zubů (dva až tři zuby). I když fréza s jedním tvarem trvá déle, řezání radiální kontaktní plochy se zmenší o 70 % až 80 %. Tím se řezný odpor vrací do rozsahu, který zvládne vaše vřeteno a držák nástroje. Při obrábění závitových fréz s karbidem HRC70 je obětování několika sekund doby cyklu jediným spolehlivým způsobem, jak chránit drahé obrobky.
Reálný výkon nanokompozitních povlaků: Prevence odlupování hrotu během suchého řezání
U kalené oceli frézované za sucha lokální teploty tření na břitu běžně přesahují 900 °C (1650 °F). Když nám zákazníci pošlou vadné nástroje, často vidíme, že se povlak odlupuje od hrotu, čímž surový karbid vystavuje tepelnému opotřebení. Toto selhání je zřídka způsobeno nízkou tvrdostí povrchu; pramení z tepelného namáhání, které odděluje povlak od jeho podkladu.
Abychom tento problém vyřešili, spoléháme se na pokročilou přípravu povrchu a specializované tenkovrstvé povlaky. Surový karbid ošetřujeme iontovým čištěním doutnavým výbojem, nanášíme gradientní vrstvu adheze a překrýváme ji nanokompozitním povlakem na bázi TiAlSiN nebo AlCr. Tato vícevrstvá struktura zvyšuje odolnost proti tepelné oxidaci nad 1100 °C, což zajišťuje, že teplo vznikající třením odvádí třísku, a nikoliv ničí váš nástroj pro frézování závitů.
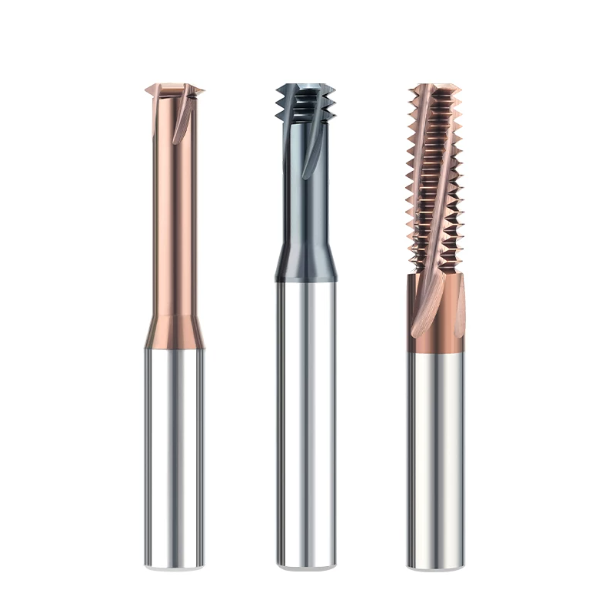
Praktické obrábění kalené oceli pro formy: Výběr závitových fréz s nejvyšší odolností proti lomu
Přidání otvorů pro vyhazovací čepy nebo úprava velikostí závitů na vložkách forem již kalených na více než 60 HRC je úkol s vysokými sázkami. Mnoho obráběčů jednoduše vezme z regálu jakoukoli frézu s dostatečnou délkou drážky. U kalených ocelí pro závitové nástroje však nulová výtěžnost materiálu znamená, že i malý nesoulad v geometrii nástroje okamžitě způsobí katastrofické selhání nástroje.
Výběr fréz pro substráty s tvrdostí 60+ HRC vyžaduje přehlédnutí nejen jmenovitého průměru a stoupání závitu. Musíte vyhodnotit dynamickou interakci mezi řezným odporem, přesahem drážky a tuhostí vřetena stroje. V těsných prostorech, kde je omezený odvod třísek, je výběr správného typu závitovacích fréz, navržených speciálně pro odolnost proti průhybu, jediným způsobem, jak ochránit drahé vložky forem před zmetením.
Porovnání životnosti nástroje: Jednostranné vs. vícestranné závitové frézy pro opravy vložek do forem s tvrdostí 60+ HRC
Při úpravě kalené automobilové lisovací formy v hodnotě šestimístné částky se obráběči často uchylují k plnoprofilovým vícetvarým nástrojům, aby ušetřili čas cyklu. Naše testování v dílně však ukazuje, že plnoprofilové frézy jsou mimořádně náchylné k lokálním výkyvům tvrdosti. Když se všechny zuby zapojí současně, radiální řezné hroty zahlcují žebro nástroje, což způsobuje rychlé lomení více zubů v celém poli.
Pro spolehlivé opravy forem důrazně doporučujeme frézy s jedním profilem. Protože s obrobkem zabírá pouze jeden profil, řezný odpor výrazně klesá, což umožňuje plynulou interpolaci i na strojích se střední tuhostí servomotorů. Při výrobních testech na kalených závitových vložkách H13 prodloužily frézy s jedním profilem pro kalené oceli průměrnou životnost nástroje z dvanácti otvorů na více než sto, čímž se snížily celkové náklady na nástroje a prostoje o více než 50 %.
Tlumení vibrací u závitových fréz s krátkým přesahem a přímými drážkami v porovnání s mikrošroubovitými drážkami v hlubokých slepých dírách
Řezání slepých otvorů v kalené nástrojové oceli představuje vážný problém s odváděním třísek. Obsluha často volí nástroje s vysokým úhlem šroubovice v naději, že třísky vytáhne nahoru, ale drážky s vysokým úhlem šroubovice ztenčují jádro nástroje. Pod silným řezným tlakem se tvrdé třísky kutálejí po zadní straně zubu a vyvolávají vysokofrekvenční chvění, které rychle ulomí řezný hrot u jeho základny.
Pro maximalizaci tuhosti v hlubokých slepých dírách poskytují nástroje s krátkým dosahem a rovnými drážkami nejvyšší torzní pevnost, i když omezují odchod třísek. Ideální praktickou rovnováhu představuje konstrukce s mikrošroubovicou (10° až 12°). Volba tohoto typu závitových fréz poskytuje dostatečný axiální zdvih pro odvádění třísek při zachování maximální hmotnosti průřezu, čímž se zabraňuje lomům způsobeným chvěním hluboko uvnitř otvoru.
Frézování hlubokých závitů s metrickým závitem: Vyvažování tuhosti krčku a odvodu třísek
Obrábění malých vnitřních závitů, jako jsou M3 až M5, v hlubokých, kalených kapsách často způsobuje zlomení nástroje v oblasti přechodu krčku. Výrobci nástrojů často krček nadměrně podřezávají, aby vyčistili stěnu otvoru. V nástrojové oceli s tvrdostí 60+ HRC se štíhlý krček chová jako torzní pružina, kroutí se a prohýbá se pod zatížením, dokud se křehký karbid nerozlomí.
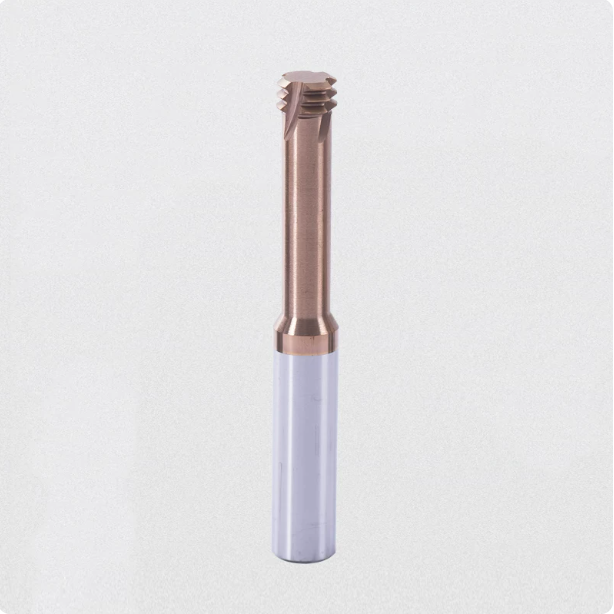
Abychom zabránili průhybu bez zbytečného odporu stěny, navrhujeme naše odlehčené krky s velkorysým přechodovým poloměrem a malými tolerancemi vůle. Tato geometrie udržuje průřez krku co nejtlustší a zároveň zůstává zcela mimo menší průměr. Výsledná metrická závitořezná fréza poskytuje dynamickou ohybovou tuhost potřebnou k eliminaci kuželovitosti závitu a zabránění zlomení při poměrech dosahu 3:1 nebo 4:1.
Základní pravidla pro programování a provoz na místě pro eliminaci poškození nástrojů (Dílenské poznatky)
Když se karbid v kalené oceli zlomí, operátoři obvykle nejprve viní materiál nástroje. Pohled na G-kód však často odhalí skutečného viníka: špatně konfigurované náběhové dráhy a hodnoty přesahu. Materiály kalené na tvrdost 60+ HRC nemohou plasticky podléhat, což znamená, že jakákoli náhlá změna směru nebo zaváhání posuvu vyvolá destruktivní rázovou vlnu přímo do břitu.
Během let, kdy podporujeme nástrojárny v Severní Americe a Evropě, jsme zavedli přísný soubor provozních pokynů. Nastavením tolerancí házení, spirálových oblouků náběhu a radiálních odskoků můžete eliminovat vylamování hran a plně využít konstrukční potenciál standardního nástroje pro frézování závitů.
180° oblouk vstupu a výstupu (zavalování): Ochrana karbidových hran před poškozením nárazem
Nejčastější programátorskou chybou, kterou pozorujeme, je zajíždění nástroje přímo do stěny otvoru pomocí lineárního pohybu G01. U ocelí s tvrdostí 60+ HRC vytváří kolmý vstup k povrchu extrémní rázové zatížení, které roztříští karbidovou břitovou destičku během milisekund od kontaktu.
V postprocesoru CAM nařizujeme 180stupňovou půlkruhovou spirálovou dráhu zavalování a vyvalování. Tato geometrie postupně upravuje zatížení třískou od absolutní nuly až po naprogramovaný posuv na zub a stabilizuje osy stroje před plným záběrem. Kombinace této dráhy zavalování s vysoce tuhými karbidovými závitovými frézami HRC65 chrání křehkou hranu a zcela eliminuje vylamování na vstupu.
Plánování hloubky frézování po vrstvách: Přidělení radiálního vícevrstvého přídavku a korekce pružného průchodu
Pokus o vyřezání plné hloubky závitu v jednom radiálním průchodu v oceli s tvrdostí 60+ HRC je zaručenou cestou ke zlomení frézy. Masivní radiální tlakové síly ohýbají nástroj a vytvářejí kuželové závity, které jsou nahoře volné a dole napjaté. Nástroj se při zasouvání často zasekává a praská.
Místo toho programujeme tříkrokový radiální víceprůchodový postup: hrubování na 60 % celkové hloubky, polodokončování na 30 % a dokončování na 10 %, následované pružinovým průchodem s nulovým radiálním posuvem. Tato postupná sekvence stabilizuje řezné síly během každého oběhu. Umožňuje karbidovým závitořezným frézám HRC70 dodržovat přísné tolerance průměru rozteče bez chyb v odchylce.
Analýza chladicího média: Proč vysokotlaký studený vzduch překonává řeznou kapalinu
Zaplavení řezu vodou rozpustnou chladicí kapalinou je hlavní příčinou odlamování hran u kalených ocelí. Při otáčení nástroje do řezu a ven z něj dochází k rychlému tepelnému cyklu zubů mezi extrémním třením a okamžitým kalením v kapalině. Tento tepelný šok způsobuje mikrotrhliny na karbidovém substrátu, což vede k předčasnému odlupování.
Doporučujeme používat suchý vysokotlaký vzduch o tlaku 6 až 8 barů nebo mazání minimálním množstvím (MQL). Suchý vzduch eliminuje tepelný šok a zároveň okamžitě odstraňuje tvrdé abrazivní třísky z otvoru, aby se zabránilo opětovnému řezání. Přívod čistého vzduchu s vysokou rychlostí je nezbytný pro maximalizaci životnosti závitořezných fréz pro kalené oceli.
Lineární rychlost řezné hrany vs. posuv do středu nástroje: Jak se vyhnout přetížení středové osy vačky
Programování posuvu 0.05 mm/zub přímo do CAM softwaru může neúmyslně přetížit nástroj o 200 % až 300 %. Řídicí jednotky stroje vypočítávají posuv (F) podél osové dráhy nástroje. Ve vnitřním oblouku se tato osová dráha pohybuje mnohem kratší vzdáleností než vnější břit, což vytváří neviditelný, masivní nárůst skutečného zatížení třískou.
Při frézování závitů s malým průměrem na metrické závity je nutné použít interní vzorec pro kompenzaci posuvu, aby se snížila hodnota F řídicí jednotky. Kalibrace naprogramovaného posuvu zajišťuje, že vnější hrana si zachová požadovanou tloušťku třísky. Toto jednoduché nastavení zabraňuje přetížení nástroje a bezpečně udržuje řezné síly v rámci konstrukčních limitů.
Havarijní diagnostika na místě pro případy selhání kvality a častého opotřebení nástrojů
Během velkoobjemové výroby kalených jader forem nebo leteckých komponentů je skutečnou noční můrou vytažení dílu ze stroje, při kterém se na vstupu do otvoru objeví zaseknutí měřidla Go. Strojírny v této fázi často panikaří. Obsluha instinktivně zvyšuje rychlost posuvu nebo přechází na drahý katalogový nástroj, jen aby zjistila, že hned další díl opět neprojde kontrolou.
Tyto opakující se vady lze téměř vždy diagnostikovat přímo na obráběcím stroji. Kalená ocel poskytuje okamžitou zpětnou vazbu prostřednictvím akustické výšky tónu, rozměrového posunu a stavu stěny otvoru. Zvládnutí této diagnostické logiky umožňuje obráběčům identifikovat příčiny během několika minut a obnovit stabilní a opakovatelné toleranční pásmo závitových fréz pro kalenou ocel.
Anomálie v rozměrech závitu: Korekce zúžení typu „volný horní okraj, těsný dolní okraj“ způsobeného průhybem
Při kontrole závitů s tvrdostí 62+ HRC je běžnou vadou kalibr „Go“, který otočí dva závity a zasekne se, zatímco kalibr „No-Go“ se u ústí volně kymácí. Tento problém pramení z vychýlení nástroje při vysokém radiálním řezném tlaku. Pouhé nastavení globální kompenzace poloměru frézy (hodnota D) způsobí opotřebení dílu: vstup se otevírá mimo specifikaci, zatímco kuželové dno zůstává příliš těsné.
Toto zúžení korigujeme kombinací lokalizovaných ofsetů nástroje s nenuceným pružným průchodem. Ve vašem NC programu přidejte sekundární dokončovací oběžnou dráhu s nulovou radiální hloubkou řezu nebo zvyšte hodnotu ofsetu o 0.01 až 0.02 mm výhradně na dně otvoru. Tato strategie umožňuje přirozenému pružnému zpětnému rázu karbidových závitových fréz HRC65, aby se vyčistil zbývající materiál a obnovila se správná válcovitost bez poškození cenných břitových destiček.
Identifikace včasných příznaků mikročipování: Zastavení cyklu před katastrofickým selháním
Zkušení obráběči vědí, že zvuk vřetena poskytuje dřívější varování než digitální monitory zatížení. Při chlazení materiálů s tvrdostí nad 60 HRC vzduchem vydává zdravý karbidový fréza během spirálové interpolace nepřetržité vysokofrekvenční syčení. Pokud je tento stálý tón náhle přerušen tupým rytmickým klepáním nebo chraplavým štěpením, okamžitě stiskněte tlačítko pro zastavení posuvu.
Tato jemná změna tónu naznačuje, že se na jednotlivém zubu vytvořily mikroodštěpky. U extrémně tvrdých ocelí tato drobná vada rychle spouští destruktivní efekt sněhové koule, který zlomí stopku frézy během dvou otáček vřetena. Okamžité zastavení cyklu pro kontrolu čelní plochy umožňuje vyměnit nástroj pro frézování závitů dříve, než se zlomí uvnitř otvoru, což šetří formu před nákladným vyjmutím elektroerozivním obráběním.
Zlomení nástroje způsobené stlačením otřepu v pilotním otvoru: Klíčová role předběžného srážení hran
Během auditů v dílně často přistihneme operátory, kteří si plánují srážení hran otvoru po cyklu závitování, aby se ušetřila výměna nástroje. U předkalených materiálů tento postup zřídka způsobuje problémy. U plně kalených ocelí pro formy však vylamování vrtáku zanechává zpevněný okraj s otřepy, které jsou o 2 až 3 body HRC tvrdší než základní kov.
Když fréza vjíždí po své spirálovité dráze, její křehký hrot narazí přímo do tohoto kaleného hřebene, nikoli do připraveného povrchu. Tento náhlý náraz odštípne čelní plochu ještě předtím, než dojde k úplnému závitování. Vždy požadujeme předběžné zkosení otvoru o 45° nebo 60° za hlavní průměr pomocí tuhého nástroje, což zajišťuje hladký vstup a chrání vaši metrickou závitořeznou frézu před předčasným selháním.
Jako výrobce karbidových závitových fréz, jak upravujeme nestandardní nástroje pro vysokou tvrdost
Úpravy procesu, jako je hloubka otvoru, dráhy obloukového válcování a kompenzace posuvu, vedou ke stejnému cíli: vyvážit řezné síly s ohledem na strukturální limity. Při práci s ocelemi o tvrdosti 60 až 70 HRC fungují běžné katalogové nástroje pouze za učebnicových podmínek. Hluboké kapsy, tenkostěnné obrobky a abrazivní práškové kovové slitiny rychle dotlačí standardní nástroje za hranici jejich zlomu.
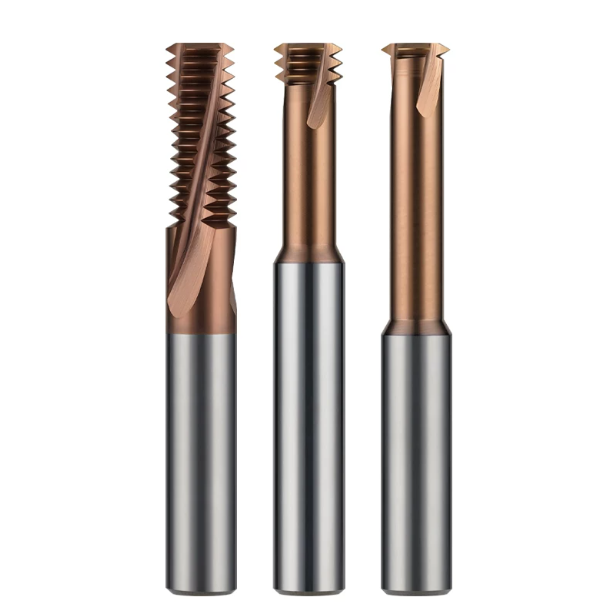
Tato výkonnostní mezera je důvodem, proč se naše dílna silně zaměřuje na zakázkové konstrukce pro extrémní prostředí. Jako zavedený výrobce karbidových závitořezných fréz víme, že testování standardních nástrojů na drahých závitořezných nástrojích riskuje katastrofické selhání. Efektivní úpravy vyžadují sladění dynamiky stroje, struktury zrn materiálu a tolerancí házení držáků nástrojů, aby bylo možné navrhnout řešení specifické pro danou aplikaci.
Analýza zrn na lomovém povrchu: Sledovatelnost materiálu a kontrola hlavních příčin
Když se v dílně opakovaně setkáváme s lomem nástroje, požádáme ji, aby nám vrátila zlomené úlomky, místo aby vkládala další frézu. Skenovací elektronový mikroskop odhalí, co se skutečně stalo: zřetelné stopy po únavě materiálu odhalují chvění dráhy nástroje, smykové roviny potvrzují radiální přetížení posuvu a mikrotrhliny poukazují na tepelný šok způsobený kapalným řezným médiem.
Sledování chování zrn v místě lomu umožňuje specializovanému výrobci karbidových závitovacích fréz optimalizovat složení substrátu. Pokud vaše nástroje vykazují předčasné odlupování v nástrojové oceli pro tváření za studena, zkontrolujte lom: jedná se o plochý křehký lom nebo zubatý smykový lom? Tyto strukturální poruchy řešíme výrobou zakázkových polotovarů z karbidu wolframu s přizpůsobenými submikronovými zrnitostmi (0.2–0.4 µm) a cíleným obsahem kobaltu pro zastavení šíření trhlin.
Zakázkové profily a rozšířený dosah pro globální nástrojárny: Přímý přístup k inženýrství od OEM
Nástrojárny provozující nástroje pro letecký a automobilový průmysl se často potýkají s přísnými tolerancemi tisku – jako jsou vysoké poměry délky k průměru, asymetrické poloměry vrcholu nebo malé vzdálenosti slepých otvorů. Spolupráce s externími distributory často promění kritickou zpětnou vazbu, jako je „průhyb 0.015 mm“, v vágní stížnosti na životnost nástroje, což protahuje cykly prototypů o měsíce.
Přímá spolupráce s naším technickým týmem nám umožňuje navrhovat nástroje s ohledem na skutečnou tuhost vřetena a geometrii vašeho dílu v CADu. Pokud se potýkáte s kuželovitostí závitu nebo lámáním hran u hlubokých otvorů s tvrdostí 65+ HRC, zašlete nám své požadavky na dosah a specifikace obrobku. Optimalizujeme odlehčení krčku, tloušťku jádra a hon s negativním úhlem, abychom vytvořili závitořezné frézy na míru pro kalené oceli, které budou ve vaší dílně konzistentně fungovat.






