
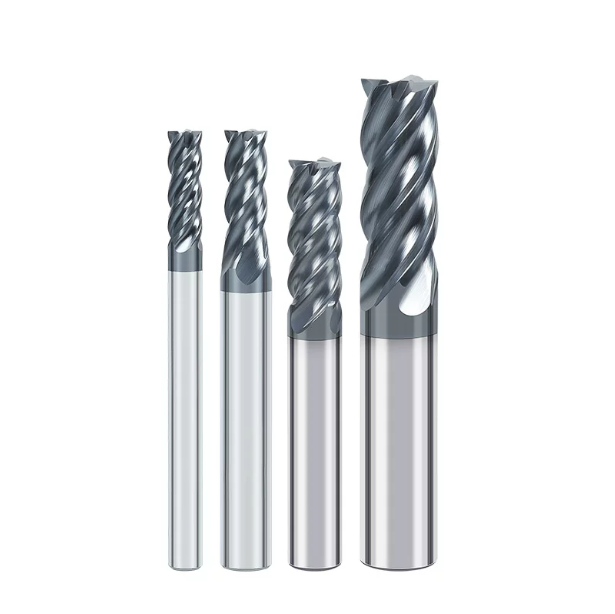
Minulý měsíc jsme pomohli lisovně v Ohiu vyřešit naléhavý problém. Jejich 5osé obráběcí centrum se potýkalo s vážnou nekonzistencí v životnosti nástrojů při frézování vložek forem s tepelným zpracováním D2 při tvrdosti 56 HRC. Obráběč vyzkoušel několik standardních katalogových fréz, ale mikroodřezky se objevily podél vnějšího rohu za méně než patnáct minut. To způsobovalo průhyb bočních stěn, díly mimo toleranci a nákladné prostoje vřetena.
Přesně s tímto scénářem se setkáváme již více než patnáct let při podpoře zařízení na výrobu forem a lisovacích nástrojů v Severní Americe a Evropě.
Při řezání materiálů s tvrdostí nad 50 HRC – jako je 1.2379, H13 nebo S7 – mnoho dílen instinktivně snižuje řeznou rychlost nebo mění značku. Naše řezné zkoušky však ukazují, že značka je zřídkakdy hlavním problémem. Kalená ocel zásadně mění fyziku řezné zóny a rozložení napětí. Jakmile tvrdost překročí 50 HRC, standardní frézy na ocel nemohou přežít bez specializovaných geometrií určených pro vysoké tlakové zatížení.
Pokud karbidový substrát postrádá příčnou pevnost v tahu nebo pokud honování hran nedokáže rozptýlit vysoké smykové napětí při vstupu, dochází k okamžitému odlupování rohů. Obrábění kalených dutin vyžaduje submikronové struktury zrn, vysokoteplotní PVD povlaky a nestejné úhly šroubovice k potlačení harmonického chvění. Při určování životnosti nástroje a kvality povrchu záleží na každém mikronu.
U vysoce hodnotných součástí forem, které vyžadují desítky hodin obrábění, bojují vaše dráhy nástroje s tvrdostí oceli, nebo vámi zvolená karbidová fréza postrádala pevnost břitu, aby odolala řezu od samého začátku?
Proč standardní nástroje selhávají na materiálech s tvrdostí 50+ HRC: Pozorování v terénu na frézách pro ocel
V našem zařízení na výrobu nástrojů a při zkušebních provozu u zákazníků testujeme nespočet vadných fréz. Obráběči často používají standardní nástroje určené pro předkalené slitiny na oceli s tvrdostí 50+ HRC. Řez obvykle začíná vysokým skřípěním. Standardní frézy používají pozitivní úhly čela a hluboké drážky pro odvod třísek. U kalené oceli pro závity se tento tenký profil břitu okamžitě zhroutí pod extrémním řezným odporem.
Naše data z dílny ukazují, že řezání oceli s tvrdostí 50+ HRC vyžaduje rovnováhu mezi tuhostí jádra a prostorem pro třísky. Univerzální frézy na ocel jednoduše postrádají tloušťku hrany potřebnou k absorbování okamžitého radiálního zatížení. Pokud je profil břitu příliš ostrý, dochází během několika sekund k mikroodštěpení. To vede k silným otřepům, špatné povrchové úpravě dílů a nebezpečným špičkám v zatížení vřetena.
Tepelné praskání vs. mechanické vylamování na ocelových stopkových frézách
Pod 500násobným mikroskopem nejprve kontrolujeme orientaci trhlin, abychom diagnostikovali selhání nástroje. Mikrotrhliny probíhající kolmo k břitu naznačují tepelnou únavu. Jakmile nástroj vstoupí do řezu a vystoupí z něj, teplota břitu vystoupí nad 800 °C a okamžitě se propadne. Tento silný tepelný šok naruší vazbu povlaku. Z tohoto důvodu doporučujeme namísto proudění chladicí kapaliny tryskat vysokotlakým suchým vzduchem, abychom chránili ocelové frézy před rychlým tepelným praskáním.
Mechanické vylamování na druhou stranu zanechává hrubé, nerovnoměrné lomy podél poloměru rohu. Často se s tím setkáváme, když obsluha vynechá zpomalení rohu nebo narazí na nerovnoměrný přídavek na materiál. Výsledné rázové zatížení smykem naruší křehký karbidový hrot. Kontrola kontaktu kužele vřetena, vyvážení držáků nástrojů a použití správného honovacího nářezu (10–15 μm) zastaví vylamování mnohem účinněji než pouhé snížení otáček.
Náklady na průhyb nástroje při použití fréz s dlouhým dosahem pro ocelové dutiny
Během zbytkového frézování a odebírání rohů v hlubokých dutinách forem nadměrný přesah nástroje rychle narušuje rozměrovou přesnost. Pravděpodobně jste to viděli na podlaze: horní část kapsy měří perfektně, ale spodní část si zachovává nežádoucí kuželovitost z odtlačení nástroje. Obráběči často přidávají pružinové průchody k očištění stěny. To však způsobuje silné tření, urychluje opotřebení hřbetu a zpevňuje povrch pro leštění na stole.
Průhyb nástroje se zvyšuje s třetí mocninou délky přesahu. Každých dalších 10 mm vyložení drasticky snižuje ohybovou tuhost. Při obrábění hlubokých kapes v kalené oceli se vyhněte standardním prodlouženým nástrojům s rovnou stopkou. Pro ocelové dutiny doporučujeme frézy s dlouhým vyložením, kuželovými krčky a zesílenými jádry. Udržení radiálního přesahu pod 5 % Dc zajišťuje rovné boční stěny a zabraňuje katastrofickému zlomení nástroje.
Přizpůsobení správných typů fréz pro kalené nástroje a formy
Geometrie dutiny přímo určuje mechanické zatížení a tepelné špičky, kterým fréza čelí. V mnoha dílnách obráběči obvykle používají jeden nástroj pro hrubování i dokončování kalených břitových destiček s tvrdostí nad 50 HRC. Tato zkratka však způsobuje extrémní špičky řezné síly v kalených ocelích. Vysokotvrdé lisovací bloky neodpouštějí lokalizované koncentrace napětí při těžkém kapsování nebo dokončování stěn.
Data z našich partnerských lisoven v Severní Americe ukazují, že předčasný odpad často pramení z nesprávně zvolených geometrií nástrojů. Výběr správných typů fréz nejen prodlužuje životnost nástroje, ale také umožňuje předvídatelné doby cyklů a dodržování přesných tolerancí. Správné nastavení pracovního postupu nástroje také zabraňuje katastrofickému zlomení nástroje během polodokončování způsobenému nerovnoměrným množstvím materiálu po předchozích operacích.
Karbidové frézy s rohovým zaoblením: Skutečný pracant pro kapsování a tvarování
Pro hrubování a polodokončování kalených dutin jsou frézy s kulatým čelem našimi hlavními tahouny. Standardní čtvercové frézy mají křehké rohy pod úhlem 90 stupňů, které koncentrují napětí a při vysokém radiálním zatížení způsobují mikrovylamování. Přidáním rohového rádiusu (například R0.5 nebo R1.0) se výsledné řezné síly rozloží po celém oblouku. Tento zesílený průřez poskytuje rázovou houževnatost potřebnou pro těžké přerušované řezy.
Při obrábění karbidových rohových fréz s rohovým rádiusem ve velkých kapsách plynule přecházejí třísky z tlusté do tenké vrstvy. Tato tvorba třísek zpomaluje opotřebení kráterem a udržuje teplo mimo primární řeznou zónu. Zatímco rohový rádius zanechává nepatrné množství zbytkového materiálu pro následné kroky čištění, drasticky snižuje riziko vyrývání dna a katastrofického selhání břitu v kalené oceli zápustky.
Karbidové ploché frézy: Přesné obrábění stěn a čištění plochého dna
Při zarovnávání dělicích čar, svislých stěn břitových destiček nebo rovných podlah zůstávají čelní frézy s hranatým řezem nenahraditelné. Záběr s ostrým, nevyztuženým rohem v oceli s tvrdostí 50+ HRC však frézu rychle zničí. Pro ochranu spojení mezi obvodovými a koncovými zuby nanášíme mikroskopickou negativní fazetku (ochranné mikrosrážení o rozměrech 0.03–0.05 mm), která zpevní břit proti vysokofrekvenčním řezným rázům.
Pro dokončování svislosti bočnic a povrchové úpravy doporučujeme vysoce tuhé karbidové ploché frézy s krátkou délkou. Obráběči by měli kombinovat malý radiální přesah (ae) s plným axiálním záběrem drážky (ap). Tato strategie s nízkým zatížením eliminuje vícenásobné stopy po přesahu, minimalizuje průhyb nástroje a udržuje tolerance svislosti v úzkých mikronových mezích.
Výběr jiných typů fréz pro 3D profilování forem: kulové frézy vs. frézy pro vysoké posuvy
Vyvážení rychlosti úběru kovu s výškou vroubkování je u složitých 3D kontur forem neustálou výzvou. Při hrubování hlubokých, zakřivených dutin s velkým objemem dáváme přednost frézám s vysokým posuvem a malými úhly nastavení. Tyto nástroje využívají ztenčování třísky k nasměrování řezných sil axiálně vzhůru po vřetenu. To umožňuje agresivní posuvy stolu při malých hloubkách řezu bez přetížení nástroje.
Pro konečné obrábění povrchu zajišťují kulové frézy hladké a kontinuální dráhy nástroje. Obsluha však musí počítat s mrtvou zónou s nulovou rychlostí obrábění na přesném hrotu nástroje. Kolmé otáčení kulového hrotu k obrobku způsobuje tření a rychlé opotřebení středu. Vyhodnocení typů fréz pro 3D profilování forem vyžaduje kombinaci 5osých úhlů náklonu se stabilním bočním řezem pro dosažení zrcadlově dokonalého povrchu.
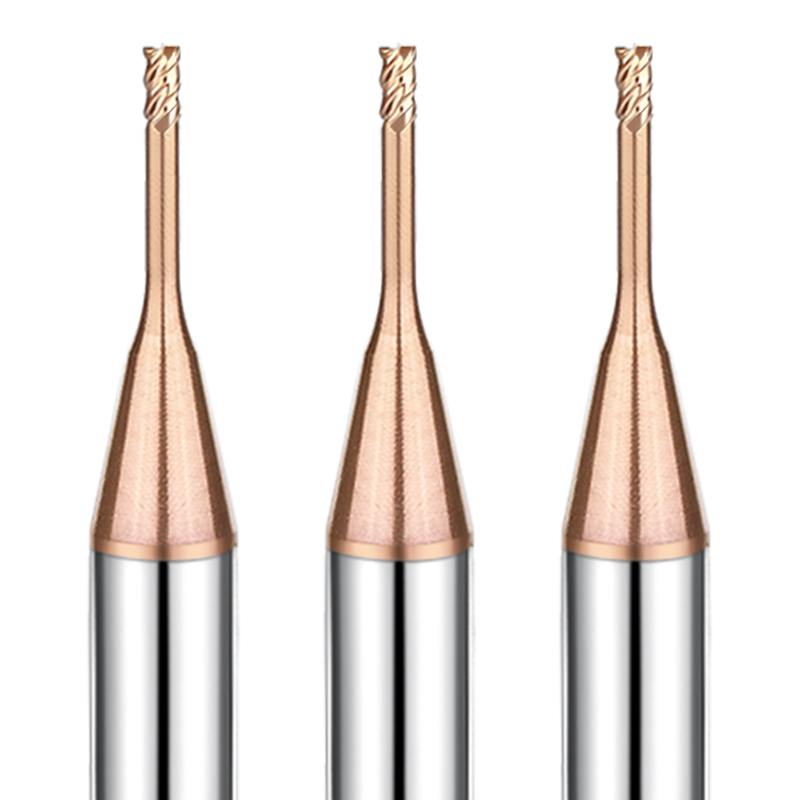
Konstrukce nejlepší karbidové stopkové frézy pro kalené oceli
Při broušení fréz pro ocel s tvrdostí 50+ HRC na našich 5osých CNC bruskách se zaměřujeme na termodynamiku řezné zóny. Strojníci se často ptají, proč dva stejně vypadající nástroje vykazují v kaleném ocelovém provedení D2 nebo H13 velmi odlišnou životnost. Rozdíl spočívá v neviditelných detailech mikroinženýrství: submikronové velikosti zrn, přesné honování hran a přilnavost plazmového povlaku.
Obrábění kalených nástrojových ocelí vyžaduje jemnou rovnováhu mezi tepelnými a mechanickými vlastnostmi. Vysoce výkonná karbidová fréza musí odolávat silnému třecímu teplu, přerušovaným mechanickým rázům a harmonickému chvění. Dosažení vysokého úběru kovu vyžaduje vyvážení tuhosti jádra a objemu kapes pro odstraňování třísek a zároveň spojení houževnatosti substrátu s extrémní tvrdostí za tepla.
Submikronové karbidové substráty a vysokoteplotní PVD povlaky pro ocelové frézy
Obrábění kalené nástrojové oceli vyžaduje opuštění středních až hrubých karbidových jakostí. Naše substráty používáme prášek karbidu wolframu o zrnitosti 0.2 až 0.5 mikronu s 8 % až 10 % kobaltového pojiva. Nadměrný obsah kobaltu snižuje tvrdost za tepla a způsobuje měknutí hran při vysokých teplotách. Naopak nedostatek kobaltu způsobuje křehkost nástroje. Jednotná nanozrnná struktura poskytuje maximální odolnost proti opotřebení a stabilitu hran.
Protože řezné teploty mohou dosáhnout 1 000 °C, jsou vysokoteplotní PVD povlaky nezbytnými tepelnými bariérami. V suchých obráběcích zařízeních používáme povlaky AlCrN nebo AlTiN s vysokým obsahem hliníku, které za tepla tvoří hustou vrstvu oxidu hlinitého a odolávají oxidaci nad 1 100 °C. Vybavení vaší dílny správně potaženými ocelovými frézami vytváří neproniknutelný tepelný a abrazivní štít proti houževnatým slitinám obrobků.
Nestejná rozteč a proměnná šroubovice v našich konstrukcích karbidových fréz
Vysokofrekvenční chvění je hlavní příčinou odštípnutí řezných hran a špatné povrchové úpravy v dutinách kalené oceli. U tradičních symetrických drážek se každý zub dotýká obrobku ve stejných intervalech. Tento rytmický náraz se rychle přizpůsobí přirozené harmonické frekvenci vřetena, což způsobuje samobuzené chvění, které může rozbít karbidové řezné hrany.
Abychom tento rezonanční cyklus přerušili, naše moderní konstrukce karbidových fréz zahrnují nerovnoměrné indexování drážek a variabilní úhly šroubovice (například 35°/38°). Tato asymetrická geometrie narušuje frekvenční pulzy řezné síly a tlumí vibrace přímo v řezu. Výsledkem je, že obráběči získají širší a stabilnější obráběcí okno při vyšších rychlostech, aniž by to ohrozilo kvalitu povrchu.
Negativní úhel čela a mikrohonované břity na frézách pro ocel
I když kladné úhly čela dobře fungují pro stříhání měkké uhlíkové oceli nebo hliníku, pro oceli s tvrdostí 50+ HRC jsou příliš slabé. Vysoká řezná odolnost kalených slitin snadno láme jemné, ostré hrany. Navrhujeme mikronegativní radiální úhel čela, který směřuje řezné síly do zesíleného středu řezné nástroje s využitím vysoké pevnosti karbidu v tlaku.
Kromě negativních úhlů čela je zásadní kontrolované honování hran. Pod zvětšením odhalují surové broušené hrany mikroskopické brusné vroubkování, které rychle vytváří lomové body. Pro dosažení konzistentního honování s poloměrem 10–18 μm používáme mikrotryskání. Tato ochranná úprava hran zajišťuje, že naše frézy na ocel vstupují do řezu hladce bez odštípnutí při prvním nárazu.
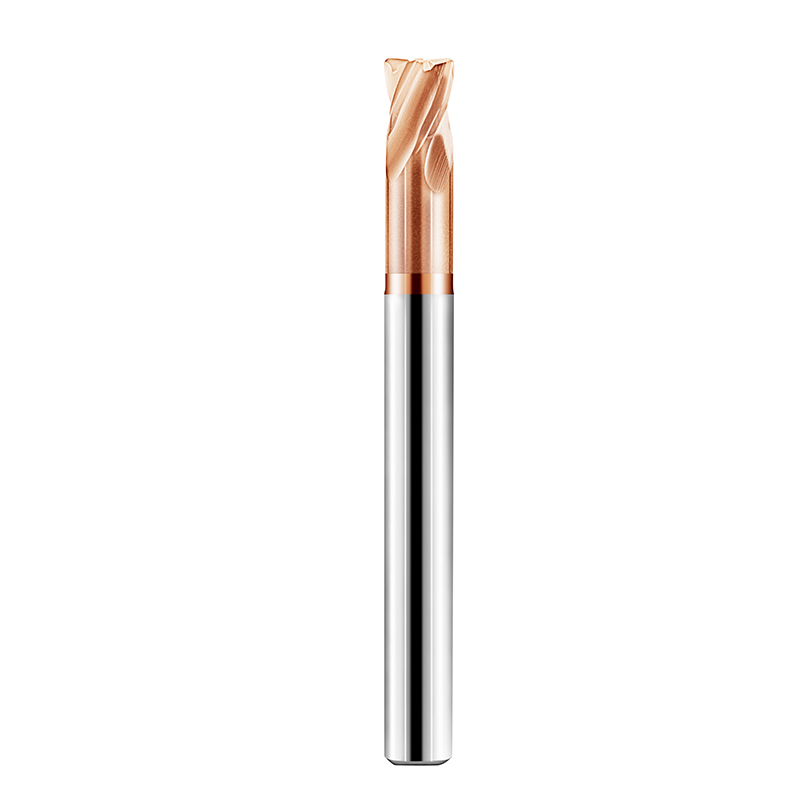
Strategie obrábění: Obrábění karbidových plochých fréz a zaoblených fréz ve formách s tvrdostí 50+ HRC
I u špičkových karbidových jakostí a PVD povlaků vám tradiční řezné strategie na oceli s tvrdostí 50+ HRC zničí nástroj během půl směny. Kalené obrábění spojuje tři kritické proměnné: tepelné zatížení, rychlost odvádění třísky a okamžitý kontaktní oblouk. Ploché a rádiusové frézy rozkládají řezné síly odlišně, což určuje, zda teplo uniká s třískou, nebo zda se břit nástroje spálí.
Naše data z dílen v Severní Americe ukazují, že předčasné selhání nástrojů obvykle pramení spíše z nesouladných drah nástroje než ze slabého karbidu. Řízení dynamiky pohybu karbidových plochých fréz a fréz s kulatým čelem během hrubování dutin je zásadní. Moderní optimalizace drah CAM zabraňuje náhlým nárůstům zatížení, čímž zajišťuje přesné tolerance a předvídatelnou životnost nástroje při obrábění tvrdé oceli.
Proud vzduchu vs. mlha: Kontrola tepelného šoku u karbidových fréz s poloměrem rohu
Při řešení problémů s uchycením přes 50 HRC nástrojů nejprve vypneme přívod chladicí kapaliny. Chladicí kapalina na vodní bázi vytváří během přerušovaného frézování silný tepelný šok. Teplota břitu v řezu prudce vzroste na 800 °C a na výstupu z něj rychle ochlazuje, což způsobuje mikroskopické hřebenové trhliny, které spouštějí odlupování břitu. Obrábění za sucha eliminuje tento destruktivní tepelný cyklus.
Důrazně doporučujeme používat vysokotlaké suché proudění vzduchu nebo systémy MQL. Vysokorychlostní proudění vzduchu okamžitě odstraňuje třísky, aby se zabránilo opětovnému řezání a opotřebení boků abrazivem. Při hrubování hlubokých dutin forem pomocí karbidových fréz s rohovým rádiusem udržování zóny suchého řezu výrazně zpomaluje opotřebení kráterů a stabilizuje váš cyklus.
Parametry vysoce účinného frézování (HEM) pro frézy na ocel
Tradiční hluboké radiální řezy koncentrují mechanické zatížení a teplo přímo na křehký roh nástroje. Místo toho implementujeme strategie vysoce účinného frézování (HEM) s velkou axiální hloubkou (1.0–2.0x $D_c$) a malou radiální šířkou řezu (5–10 % Dc). To rovnoměrně rozkládá řezné tření po celé délce obvodové drážky.
Využití efektu ztenčování třísky umožňuje bezpečně provádět agresivní posuvy stolu a obrábět větší plochy. Při frézování oceli s tvrdostí 55 HRC D2 nebo H13 tento lehký radiální záběr odvádí teplo z třísek dříve, než pronikne do jádra. Při správném použití dosahují moderní frézy na ocel masivního úběru kovu s minimálním řezným odporem.
Náběh a trochoidální vstup pro ochranu vaší karbidové frézy
Přímé zanořování v ose Z do kalené oceli je receptem na okamžité zlomení nástroje. Řezná rychlost u středu ploché frézy klesá na nulu, což generuje masivní axiální tlak, který rozruší středový stojin a rohový rádius. Pro zajištění plynulého řezu spodních zubů požadujeme kontinuální spirálovou interpolaci nebo lineární zahlubování s nízkým úhlem (max. 1° až 2°).
Při otevírání úzkých, hlubokých drážek lineární zapichování stlačuje třísky a váže nástroj. Trochoidální vstupní dráhy chrání frézu vyřezáváním kruhových oblouků, které poskytují vestavěné odlehčení pro odvod třísek a chlazení. Tento hladký vstup eliminuje rázové zatížení a poskytuje nejlepší mechanickou ochranu pro vaši karbidovou frézu.
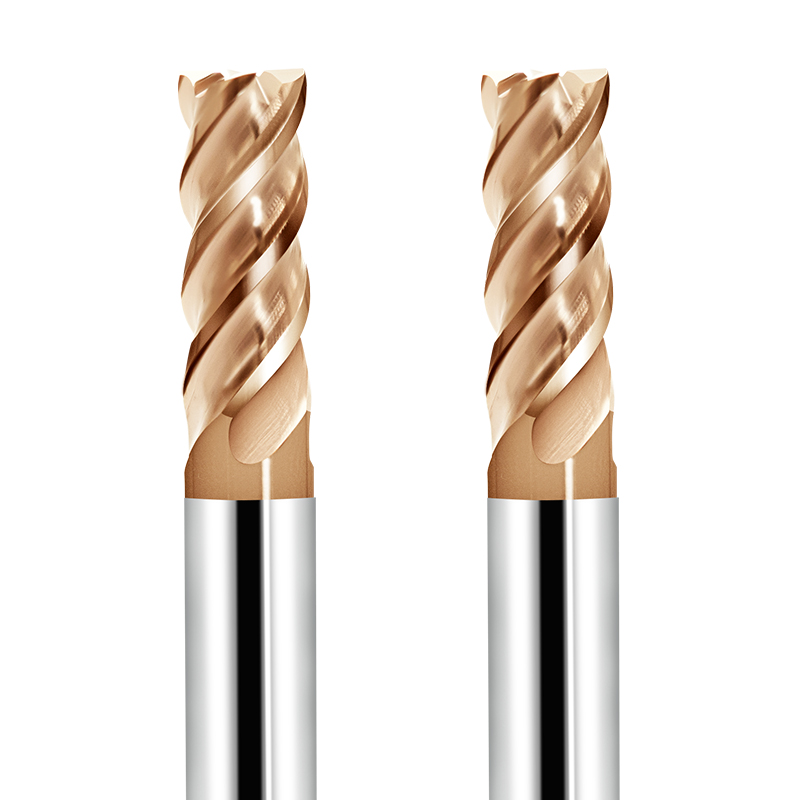
Když běžné nástroje selhávají: Konstrukce zakázkových karbidových fréz pro specializované ocelové formy
Standardní katalogové nástroje jsou konstruovány na základě univerzálních kompromisů, které se potýkají s úzkými žebry, hlubokými kapsami nebo specializovanými sraženími hranami. Vnucování standardních nástrojů do dutin s tvrdostí 50+ HRC často vede k nadměrnému pružnému přejetí, chvění a zhoršené jakosti povrchu. Tato řešení zvyšují náklady na hodinu obrábění a zavádějí chyby rozměrového míchání mezi nastaveními.
Když standardní nástroje narazí na nedostatky, náš inženýrský přístup se zaměřuje na přerozdělení hmotnosti jádra nástroje tak, aby odpovídala specifické geometrii kapsy. Optimalizací odlehčení krčku, délek drážek a honů hran eliminují zakázkové karbidové frézy dobu cyklu bez řezu. Poskytují maximální tuhost a spolehlivost procesu na absolutní hranici možností vašeho stroje.
Navrhování karbidových stopkových fréz s krčkem a prodlouženým dosahem na zakázku pro hluboké kapsy
U hlubokých vstřikovacích forem si dosah nástroje a odolnost proti vibracím neustále proti sobě bojují. Obráběči často používají nástroje s dlouhými drážkami k opracování vysokých stěn, ale nadměrná délka drážky výrazně snižuje torzní tuhost a způsobuje chyby kuželovitosti. Tento problém řešíme broušením krátkých, vysoce tuhých drážek spárovaných s kuželovitým, odlehčeným krčkem.
Zkrácení neřezného průměru krčku o 0.2–0.5 mm eliminuje tření o stěnu a zároveň zachovává tuhost stopky. Při navrhování zakázkových karbidových fréz s prodlouženým dosahem udržujeme řezné drážky tak krátké, jak vyžaduje odstupňování. Tato konstrukce zabraňuje odtlačování nástroje a lomu způsobenému chvěním při obrábění hlubokých dutin.
Konfigurace vlastních stupňů a zkosení rohů u zakázkových karbidových fréz
Vložky forem často obsahují složité stupňovité zahloubení, zarovnávací plošky a zkosení hran, které obvykle vyžadují tři samostatné nástroje. Každá výměna nástroje hromadí mikronové chyby polohování v kalené oceli a zároveň zkracuje dobu cyklu. Sloučení těchto prvků do jednoho konstrukčního nástroje přináší okamžité úspory ve výrobě.
Broušení více stupňovitých průměrů, kombinovaných poloměrů a zkosení na jednom polotovaru umožňuje kompletní dokončení prvků v jednom průchodu. Při výrobě vícestupňových zakázkových karbidových fréz upravujeme úhly šroubovice v každém kroku, abychom vyvážili řezné síly. To zkracuje dobu cyklu o více než 30 % a zároveň dodržuje přísné tolerance skutečné polohy.
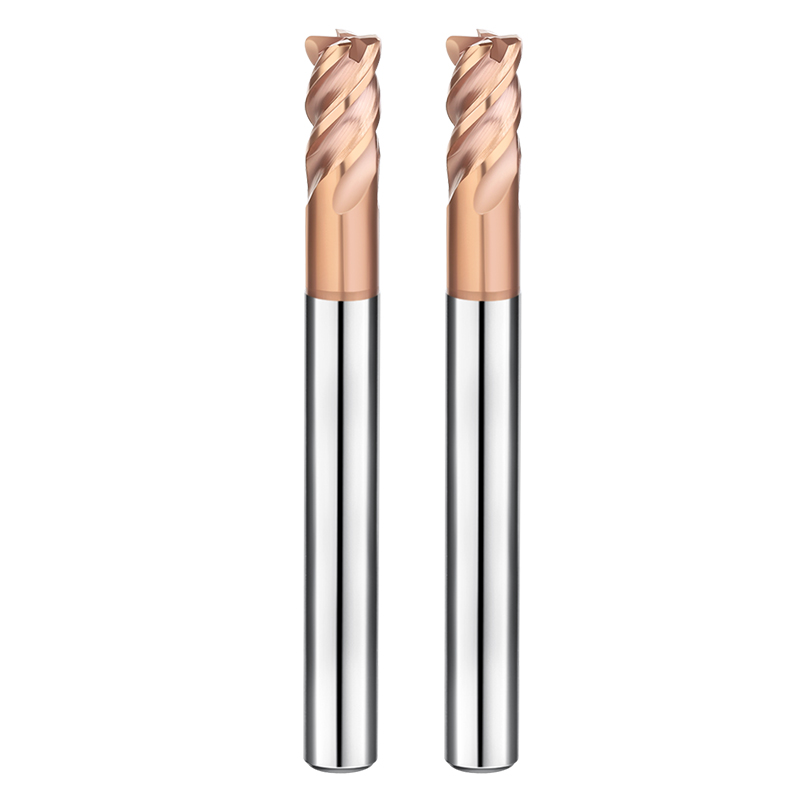
Případová studie a řešení problémů: Maximalizace životnosti ocelových fréz ve formách D2 a H13
Teoretické řezné parametry poskytují základní linii, ale tuhost upínacího pouzdra, kinematika stroje a namáhání při tepelném zpracování určují reálné výsledky. Prodloužení životnosti nástroje při práci s ocelí s tvrdostí 50+ HRC jen zřídka vyžaduje přepisování celého CAM programu. Obvykle se jedná o odhalení jemných procesních chyb přímo na špičce vřetena.
Z našich zkušeností v praxi vykazují lisovací oceli D2 a H13 odlišné, předvídatelné režimy selhání. Řešení problémů s ocelovými frézami vyžaduje vyhodnocení opotřebení nástroje spolu s házivostí držáku nástroje a dynamikou stroje. Níže uvádíme dva reálné případy, kdy malé úpravy geometrie a opravy upínání stabilizovaly výkon nástroje.
Řešení vylamování rohů u karbidových fréz s rohovým zaoblením v nástrojové oceli D2 (58 HRC)
V severoamerické lisovně došlo k odštípnutí rohů při frézování dutin o tvrdosti D2 58 HRC standardními čtyřbřitými frézami R0.5. D2 obsahuje tvrdé eutektické karbidy, které rychle obrušují ostré hrany. Pod naším mikroskopem opotřebované nástroje vykazovaly pouze 6 μm tovární ostření, které se po nárazu na shluky tvrdých karbidů okamžitě lámalo.
Nástroj jsme vylepšili na poloměr R1.0, zvětšili honovací hloubku břitu na 15 μm a přešli jsme z chladicí kapaliny na proudění suchého vzduchu. Tím se rozšířil nosný průřez a zmírnil se náraz na břit. Pokud se u vysoce uhlíkových ocelí setkáváte s častým vylamováním rohů, zkuste zvětšit poloměr rohu a ověřit přípravu břitu na karbidových frézách s poloměrem rohu.
Eliminace chvění a stupňovitých stop při obrábění karbidových plochých fréz na břitových destičkách H13
Německá lisovna se potýkala s chvěním a stupni svarů při dokončovacím frézování svislých bočnic na břitových destičkách H13 o tvrdosti 52 HRC. Dílna sice snížila otáčky, ale chvění se zhoršilo. Náš úchylkoměr na místě odhalil radiální házení (TIR) 8 μm na špičce nástroje, což způsobilo, že jedna drážka nesla veškeré řezné zatížení.
Frézy jsme přesunuli do vysoce pevných tepelně upínacích držáků, čímž jsme snížili celkové házení pod 3 μm, a otáčky vřetena jsme vyladili směrem od rezonanční frekvence. Všechny čtyři drážky se rovnoměrně zabíraly, což vedlo k bezchybnému povrchu bočnice. Pokud se potýkáte s chvěním, zkontrolujte házení držáku před změnou posuvu u karbidových plochých fréz.






