
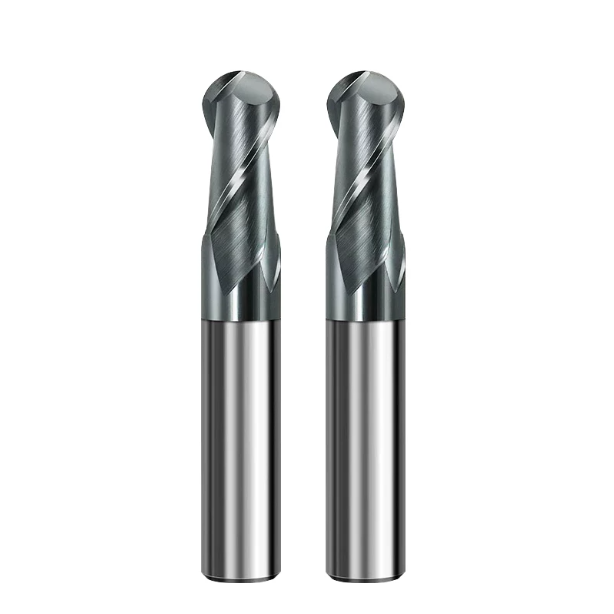
Minulý měsíc nám dlouholetý klient – výrobce ventilů a hydraulických armatur ve Stuttgartu v Německu – poslal zpět do naší brusné laboratoře dva vážně poškozené nástroje. Jednalo se o pětiosé dokončovací frézování komplexních vnitřních průtokových kanálů na vysokotlakých jádrech ventilů, které pracovalo se smíšenými šaržemi ocelí AISI 304 a 316. Zařízení používalo identické dráhy nástroje, rychlosti, posuvy a naprosto stejnou prémiovou karbidovou kuličkovou frézu.
Výsledky byly naprosto opačné. U šarže 304 se na hrotu objevily silné mikroodštěpky po sotva dvou dokončených dílech. U šarže 316 se odštěpky nestaly problémem; místo toho silná přilnavost obrobku způsobila masivní nárůstek na hraně (BUE). To roztrhlo hotový povrch na tvrdost horší než Ra 3.2, což zastavilo výrobu.
K tomuto typu selhání nástrojů dochází ve výrobních závodech často. Mnoho programátorů jednoduše seskupuje oceli 304 a 316 pod obecný pojem „austenitická nerezová ocel“. Vloží do karuselu obecnou kulovou stopkovou frézu pro nerezovou ocel a očekávají čisté výsledky. Každý, kdo má reálný čas s vřetenem, ale ví, že tyto dvě slitiny vyžadují odlišnou dynamiku řezu.
Problém s ocelí 304 spočívá v rychlém zpevnění: jakékoli tření okamžitě zvyšuje tvrdost povrchu a rozrušuje břit. Naopak ocel 316 má vysokou přilnavost za vysokých teplot a špatnou tepelnou vodivost. Obsah molybdenu (Mo) ve výši 2 % až 3 % způsobuje, že třísky jsou husté a lepkavé, a zachycují extrémní teplo přímo na mikrokontaktním oblouku.
Výběr správného nástroje jde daleko za hranice pouhého vybírání standardních délek z katalogu. Obrábění hlubokých dutin často vyžaduje dvoubřitou kulovou frézu z nerezové oceli, která zajistí potřebný objem drážky a zabrání zpětnému odřezávání třísek. V těsných rozích určuje sladění správné velikosti kulové frézy s rohovými poloměry, zda nástroj řeže čistě, nebo se jednoduše spálí.
Když vám vřeteno křičí rychlostí 7 000 ot./min a na dně řezu jsou vidět šupinaté stopy po chvění, jste si jisti, že nástroj ve vašem držáku odpovídá metalurgii vašeho stolu?
Skutečné rozdíly v obráběcích charakteristikách mezi ocelemi 304 a 316: Pravda o opotřebení nástrojů pozorovaná v dílně
Kdykoli řešíme problémy s 5osými sestavami na místě, ověřujeme před kontrolou otáček vřetena specifikaci materiálu na výtisku. Pro nákupní oddělení se rozdíl mezi ocelí 304 a 316 může jevit jako cena suroviny. Ve vysokorychlostní smykové zóně však každá slitina ničí břit zcela jiným způsobem.
Laboratorní analýza vrácených řezných nástrojů odhaluje zřetelný vzorec. Poruchy u oceli 304 pramení téměř výhradně z mikroodštěpení a mechanické únavy způsobené nárazem. U oceli 316 jsou řezné hrany potaženy svařeným materiálem odtrženým od obrobku. Pochopení této dynamiky opotřebení je zásadní před výběrem kulové frézy vhodné pro danou aplikaci pro bezobslužnou výrobu.
Past zpevňování nerezové oceli 304: Proč standardní kulové frézy často vylamují třísky
Hlavní překážkou u oceli 304 je její rychlé zpevnění pod tlakem. Obsluha často dělá chybu, že snižuje přesahování a zatížení třísek příliš nízko, aby dosáhla požadované kvality povrchu. Když posuv na zub klesne pod poloměr honování břitu, nástroj přestane smykově obrábět a začne obrábět materiál pod intenzivním tlakem.
Toto leštění vytváří kalené povrchové vrstvy, které jsou mnohem tvrdší než základní kov. Standardní nástroje s nedostatečnou houževnatostí substrátu se na tomto za studena válcovaném povrchu rychle odlupují. Při obrábění karbidové kuličky na oceli 304 zabraňuje udržování zdravé minimální tloušťky třísky odírání povrchu a chrání břit před předčasným selháním.
Vysoká lepivost a akumulace tepla v nerezové oceli 316: Náročná zkouška pro kulové frézy
Přechod na ocel 316 posouvá primární mechanismus opotřebení z mechanického rázu na tepelnou adhezi. Molybden zvyšuje odolnost proti plastické deformaci během tvorby třísky, což znamená, že teplo se neodvádí s třískou. Místo toho se více než 70 % tohoto tepelného zatížení koncentruje přímo v zóně řezu.
Tato koncentrace tepla spouští chemickou afinitu mezi obrobkem a substrátem nástroje, čímž se třísky přivařují přímo k čelní ploše. Obrábění tohoto materiálu vyžaduje specializovanou kulovou stopkovou frézu pro nerezovou ocel s leštěnými drážkami a vysokoteplotními mazivými povlaky. Spojení této geometrie s vysokotlakým řezným médiem narušuje parozábranu a vyplachuje třísky před svařováním.
Substrát, počet drážek a geometrie: Logika přizpůsobení pro karbidové kuličky pro dva typy nerezové oceli
Návštěvníci dílen se nás často ptají, který povlak poskytuje nejvyšší odolnost proti opotřebení. Po více než deseti letech broušení nástrojů na 5osých strojích víme, že povlak je pouze posledním detailem. Výběr zrna substrátu, poměr jádra k průměru a mikrogeometrie určují, zda nástroj vydrží tři minuty nebo tři hodiny. Vzhledem k rychlému zpevnění oceli 304 v porovnání s tepelnou deformací oceli 316 nemůže jedna geometrie zvládnout obě slitiny.
Při výrobě zakázkových karbidových kulových fréz pro ocel 304 používáme submikronovou tyč z karbidu wolframu s 10 % kobaltu, abychom vyvážili pevnost v příčném přetržení s houževnatostí hran. Pro lepivou, teploucí ocel 316 volíme ultrajemnozrnný substrát v kombinaci se zrcadlově leštěnými drážkami. Bez dostatečné tuhosti substrátu při vysokých smykových silách se i ten nejpokročilejší PVD povlak předčasně odlupuje.
Odvod třísek u 2 břitů vs. tuhost u 4 břitů: Proč doporučujeme 2břitou kulovou stopkovou frézu pro profilování hlubokých dutin
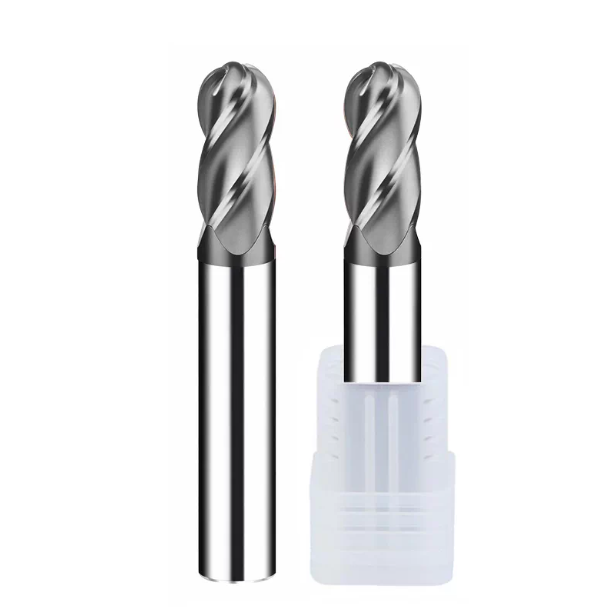
V hlubokých dutinách nebo v úzkých rohových profilech obráběči často sahají po čtyřbřité fréze, aby maximalizovali tuhost jádra a rychlost posuvu. V uzavřených austenitických nerezových kapsách však čtyřbřitá konstrukce často způsobuje náhlé selhání. Třísky z nerezové oceli odolávají kroucení a úzká úžlabí drážek se rychle ucpávají. Zachycené třísky se znovu řežou, což způsobuje hrotové řezné zatížení a okamžité chvění.
Proto doporučujeme používat dvoubřitou kulovou stopkovou frézu z nerezové oceli v hlubokých 3D dutinách. Otevřená geometrie drážek poskytuje velkorysý prostor v drážce a odvádí horké třísky okamžitě předtím, než se přivaří k drážce frézy. Obětujete zlomek teoretické tuhosti jádra a musíte dávkovat množství třísek, ale zvýšení spolehlivosti procesu zabraňuje neočekávanému vzniku zmetků.
Překonání mrtvé zóny „Zero SFM“ na špičce nástroje: Praktické testy úhlového broušení s kulovým čelem a kontroly házivosti
Konturování s jakoukoli kulovou frézou znamená konfrontaci s fyzikální realitou: řezná rychlost klesá na nulu v ose středu nástroje. Při překračování mělkých profilů obrobku středová špička táhne a řeže materiál rychlostí 0 SFM. U zpevňujících slitin, jako je 304, toto tření vytváří intenzivní napětí. Více než polovina vadných nástrojů kontrolovaných v naší laboratoři se nejprve odštípla na středové hraně sekáče a poté se odtrhla směrem ven.
U standardních tříosých ustavení, která postrádají možnosti naklápění nástrojů, řešíme tento problém specializovaným broušením nástrojů a přísnou kontrolou soustřednosti. Brousíme esovitý dělený hrot nebo excentrický podbroušení, abychom dosáhli pozitivního smykového břitu přes střed. Celkové radiální házení musí navíc zůstat pod 0.0001 palce (3 µm), aby byla tato kulová špička frézy pro nerezovou ocel chráněna před nevyváženým rázovým nárazem.
Praktický výběr povlaku: Porovnání životnosti nástroje AlTiN vs. AlCrN při obrábění zakřivených ploch 316
Výkon povlaku u nerezové oceli 316 se týká tepelné izolace a protisvařovacích vlastností podél malého kontaktního oblouku. Konvenční AlTiN funguje spolehlivě u běžných ocelí a oceli 304, ale potýká se s tepelným zatížením oceli 316 bohaté na molybden. Teploty v řezné zóně pravidelně přesahují 800 °C, což způsobuje migraci hliníku, křehnutí povlaku a rychlé svařování hran.
V porovnávacích řezných testech povlaky AlCrN konzistentně překračují životnost alternativ na bázi titanu u oceli 316. AlCrN vytváří hustou bariéru z oxidu chromu mezi 900 °C a 1100 °C, čímž výrazně snižuje kluzné tření proti lepkavým nerezovým třískám. Zaplavení této kulové frézy vysokotlakým vnitřním chladivem zabraňuje tvorbě nárůstků na břitu (BUE) a chrání kritickou 3D geometrii součásti.
Optimalizace specifikací a dráhy nástroje: Strategie obrábění pro různé velikosti metrických fréz
Často diagnostikujeme problémy v dílně, kde díly vykazují silné drážkování nebo neúplné začištění vnitřních rohů. Hlavní příčinou je zřídka dynamická tuhost stroje; spíše pramení z programovacích chyb při přechodu mezi metrickými velikostmi fréz. Austenitické jakosti, jako jsou 304 a 316, neponechávají žádnou rezervu pro neřízené řezné zatížení nebo nesprávné krokování nástroje.
Krokování nástroje musí dodržovat geometrické základy. Vtlačování velkého frézového nástroje do úzkých vnitřních poloměrů zvyšuje úhly záběru nástroje a spouští harmonické vychýlení. Nastavení rozměrových tolerancí a zrcadlového opracování vyžaduje kombinaci stupňovitých průměrů nástroje s vyváženými přídavky pro polodokončování v celé sekvenci dráhy nástroje.
Přesné obrábění rohů a povrchová úprava: Sladění velikostí kulových fréz s tolerancemi hůře rohů
Při obrábění lékařských forem a lopatek turbín se programátoři často potýkají s přetrvávajícími stopami svědků ve vnitřních rozích. K tomu dochází, když naprogramované velikosti kulových fréz přímo odpovídají poloměru zaoblení podle plánu. Fréza se dostane do plného radiálního záběru, obalí celý oblouk řezu, zvýší řezné síly a vyštípne špičku.
Náš dílenský protokol udržuje polodokončovací frézy zhruba o 20 % menší než konečné zaoblení kapsy. To zanechává rovnoměrný povrch pro finální čistící průchod. Dokončovací nástroj poté stříhá rovnoměrnou, tenkou třísku bez vychýlení nástroje, čímž zcela eliminuje přechodové linie a zaoblení povrchu.
Rychlost posuvu a efektivní průměr řezu: Nastavení parametrů řezu pro metrické frézy s velkým vs. mikroprůměrem
Častou chybou mezi juniorními programátory je používání konstantních otáček vřetena napříč nesourodými průměry fréz. Přechod z nástroje 16 mm na frézu 2 mm bez přepočtu otáček vřetena vede ke zmenšení měřené plochy (SFM). U mělkých 3D konturových řezů se skutečný efektivní průměr řezu zmenšuje v závislosti na axiální hloubce řezu (Ap).
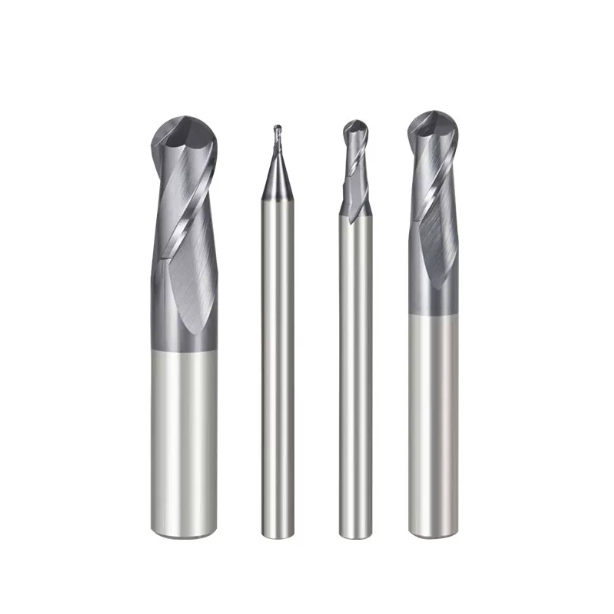
Požadujeme, aby dílny v rámci svých CAM systémů umožňovaly efektivní kompenzaci průměru nástroje. Velké metrické frézy zvládají vyšší zatížení třískami díky lepšímu odvodu tepla tělesem nástroje. Mikrofrézy vyžadují vysoké otáčky vřetena, mělké axiální kroky a přesné řízení posuvu, aby se zabránilo únavě z ohybu a náhlému zlomení.
Sousledné frézování nebo trochoidální frézování? Praktické strategie CAM pro zamezení opakovaného tření na zpevněných površích
Trajektorie dráhy nástroje určuje životnost nástroje v austenitické nerezové oceli. U špatně optimalizovaných rutin CAM frézy často otírají dříve obrobené povrchy během vyjíždění nebo průchodů. Toto tření o zpevněnou podlahu je mnohem škodlivější než aktivní smyk, otupuje odlehčenou plochu a vylamuje mikrohrany.
Požadujeme strategie sousledného frézování, které udržují tvorbu třísky od tloušťky k tenkému povrchu a zabraňují jakémukoli neřeznému prodlevnému pohybu. Pro uzavřené drážky nebo kapsy použijte spojité trochoidální oblouky nebo plynulé spirálové zahlubování. Tím se stabilizuje oblouk záběru, odvádí teplo do třísek a chrání se kulová fréza s karbidovým válcem před kalenými povrchy.
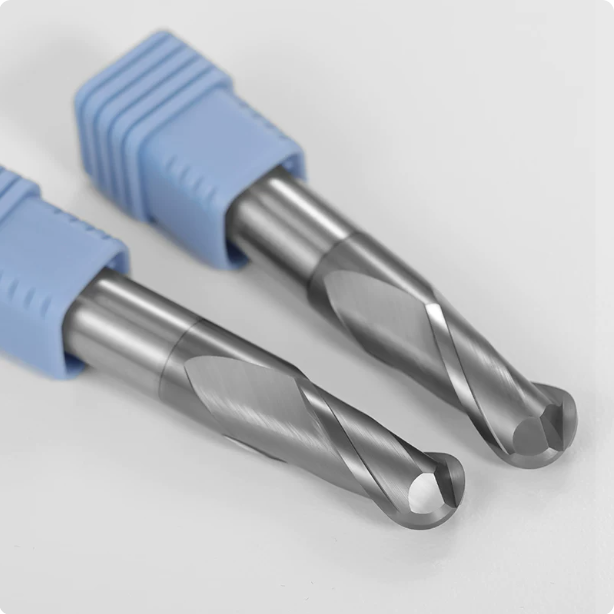
Kontrolní seznam pro řešení problémů v dílně: Běžné poruchy a protiopatření pro kulové frézy při konturovém frézování nerezové oceli
Jen málo událostí v dílně je frustrujících více než neočekávaný alarm stroje během dokončovacího průchodu. Uvolnění držáku za účelem nalezení hlubokých drážek nebo bílých, roztržených oděrek napříč tvarovaným profilem může okamžitě narušit výrobu. Tyto anomálie při řezání signalizují aktivní nerovnováhu mezi tuhostí obráběcího stroje, přívodem chladicí kapaliny a integritou mikrobřitu.
Při odstraňování problémů v našich smluvních zařízeních Tier-1 vždy balíme přenosný optický mikroskop se 40násobným zvětšením. Kontrola opotřebitelného pásu okamžitě odhalí, zda se jedná o odlupování v důsledku nárazu u zpevněné oceli 304 nebo o tepelnou adhezi u oceli 316. Přesná diagnostika těchto poruchových režimů je nejrychlejší cestou ke stabilizaci životnosti nástroje u jakékoli produkční kulové frézy.
Odlupování a mikrovyštěpení na špičce kulového hrotu: Naše metoda řešení problémů s vibracemi vřetena a honováním hran
Vrubové, zubaté mikropraskliny podél oblouku hrotu během prvních třiceti minut přímo poukazují na harmonické chvění nebo nadměrné házení. Naším prvním krokem při odstraňování problémů je montáž zkušebního indikátoru s délkou 0.0001 palce přímo na kužel vřetena a špičku kleštiny. Pokud dynamické házení přesáhne 0.005 mm, jedna drážka absorbuje hlavní nápor rázového zatížení, což způsobuje rychlé únavové selhání.
Při kontrole mechaniky vřetena a vyvážení držáku vyhodnocujeme mikrohonování břitu. Obrábění austenitické nerezové oceli vyžaduje kontrolovanou přípravu břitu, nikoliv ostrý profil. Naše prémiové karbidové kulové frézy připravujeme rovnoměrným mikrohonováním o tloušťce 0.010 mm až 0.015 mm, čímž vytváříme stabilní smykovou zónu, která absorbuje nepřetržité mechanické rázy.
Řešení nárůstků na břitu (BUE) a stop po průchodu nástrojem: Řešení pomocí vysokotlakého chlazení a kompenzace posuvu
Silné stupně svědectví a roztrhané, šupinaté skvrny na konturovaných površích potvrzují, že nárůstek na břitu (BUE) narušil řez. U gumovité oceli 316 extrémní smykové teplo a tlak přivařují mikrotřísky přímo na čelo, čímž se uměle posouvá poloměr řezu. Zaplavení držáku chladicí kapalinou má malý význam, protože výsledná parozábrana vyčerpává řezné rozhraní.
Tento problém řešíme tak, že trysky s vnitřním chlazením s tlakem přesahujícím 20 barů nasměrujeme přímo do smykové zóny. Hybnost kapaliny proniká parozábranou a odstraňuje odolné třísky z kulového čepu frézy pro nerezovou ocel. Programátoři by měli také v CAM aplikovat dynamickou kompenzaci posuvu, aby se zabránilo špičkám v zatížení třískami, když se záběr hlouběji zasouvá do rohů.
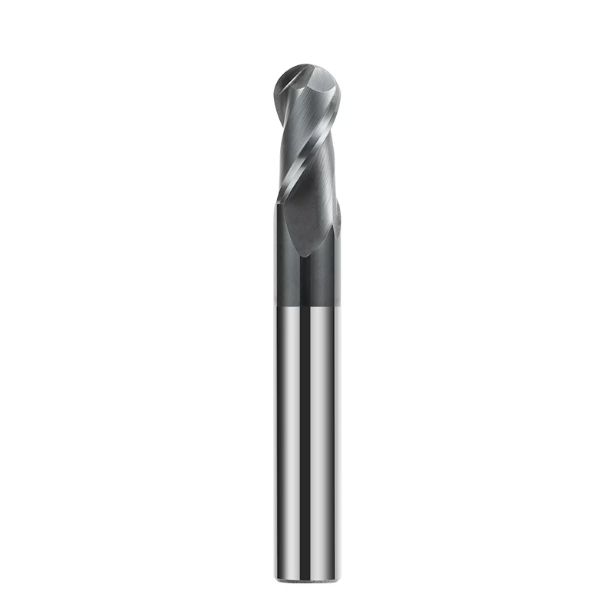
Posouzení hromadné výroby a zadávání veřejných zakázek ve výrobě: Řízení konzistence šarží pro velkoobchodní výrobu kulových stopkových fréz
Přechod od optimalizace parametrů k realitě výroby přesouvá pozornost na jednu klíčovou metriku: konzistenci mezi jednotlivými šaržemi. Mnoho obráběcích dílen dosahuje bezchybných počátečních zkušebních řezů, jen aby pak sledovalo, jak míra zmetkovitosti roste s tím, jak se výroba rozrůstá na tisíce kusů. Tato porucha zřídkakdy pramení z driftu CNC; téměř vždy je způsobena širokými výrobními tolerancemi mezi šaržemi nástrojů.
Při řízení objemové výroby je výkon jednoho nástroje mnohem méně důležitý než předvídatelné křivky opotřebení nástroje v celé zásilce. Naše standardy kvality pro velkoobchodní objednávky kulových fréz vyžadují přísné limity pro házení drážky, tloušťku povlaku a konzistenci zrna karbidu. Bez striktní kontroly kvality šarže nedokážou jemně vyladěné rutiny CAM a dynamické ofsety nástrojů udržet rozměry dílu v rámci tolerancí.
Analýza nákladů na díl: Klíčová role tolerance TIR při velkoobchodním nákupu kulových stopkových fréz
Kalkulace nákladů na řezné nástroje pouze z fakturovaných cen vytváří skryté ztráty ve výrobě. U vysokorychlostního 3D frézování představuje nízké celkové indikované házení (TIR) největší skrytý náklad v celé výrobní sérii. Při nákupu velkoobchodní kulové frézy s házivostí skokově se pohybující od 3 do 8 mikronů nese jedna drážka až 70 % mechanického zatížení.
Toto dynamické házení urychluje opotřebení hrotu a nutí k častým zastavením stroje kvůli ofsetům nástroje a břitovým destičkám. Pokud vypočítáváte skutečné náklady na díl u nerezových sérií 304 nebo 316, vyhodnoťte směrodatnou odchylku životnosti nástroje a výslednou míru zmetkovitosti. Vysoce přesné nástroje usazené v tepelně izolačních držácích stabilizují křivku opotřebení a umožňují spolehlivé a bezproblémové obráběcí cykly.
Úprava nestandardních přesahů a délek krčku: Technické přejímací normy pro hromadné nákupy kulových stopkových fréz západními smluvními výrobci
Hluboké kapsy forem, oběžná kola a složité otvory pro kapaliny běžně odhalují limity standardního přesahu nástrojů z katalogu. Krátké nástroje způsobují kolize držáků, zatímco nadměrný dosah snižuje tuhost nástroje a způsobuje chvění. Při podpoře smluvních výrobců se specializovanými velikostmi kulových fréz přizpůsobujeme délky vůle krčku a úhly přechodového kužele přesné geometrii dílu.
Pokud se potýkáte s chvěním nebo vychýlením nástroje v úzkých rohových přechodech, zkontrolujte fyzickou vůli mezi stěnami dutiny a stávajícími krčky frézy. Neváhejte se na nás obrátit a prozkoumat výtisky, šarže materiálu a konfigurace kuželů vřetena. Můžeme přímo spolupracovat s vaším týmem na stanovení ideálního odlehčení krčku a honování hran odpovídajících vašim dobám cyklu.






