
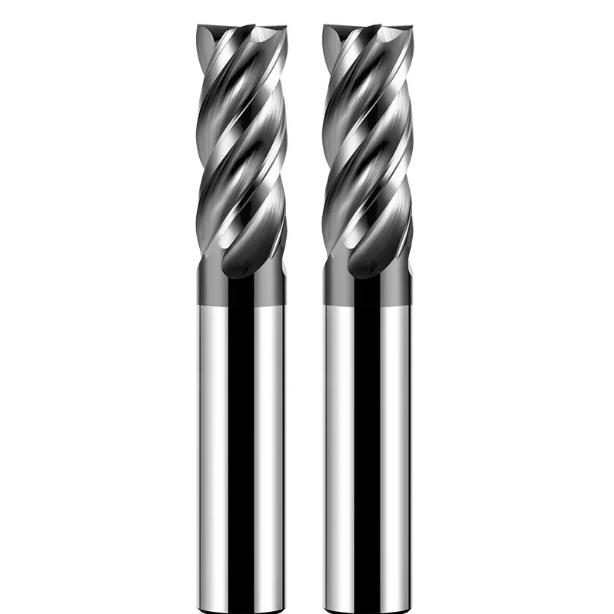
Během uplynulých 15 let pomoci obráběcím dílnám v USA a Evropě řešit úzká hrdla při frézování hlubokých kapes je nejčastější stížností, kterou slýcháme, silné klepání.
Při řezání dutin hlubších než 4xD mnoho obráběčů instinktivně snižuje rychlost posuvu a otáčky vřetena. Doba obráběcího cyklu se zdvojnásobí, ale životnost nástroje prudce klesá. Nástroj v řezu křičí a řezné zuby se lámou na dně kapsy, čímž se drahá předkalená ocel pro formy rozdrtí během několika sekund.
Toto není ojedinělý případ. Nedávno nás jedna přesná lisovna v Severní Americe konzultovala ohledně hrubování nástrojové oceli HRC55 P20 a NAK80. Jejich čtyřbřité nástroje se lámaly po každém pár průchodech. Dlouhý vyčnívací prostor snižoval tuhost nástroje a uspořádávání třísek způsobovalo silné přeřezávání – a to i u prémiových standardních nástrojů.
Frézování hlubokých kapes nelze vyřešit pouhým použitím extra dlouhé stopky. Úspěch vyžaduje vyvážení řezných sil po celém vyložení nástroje, konstrukci speciálního odlehčení krčku nástroje, použití proměnné geometrie šroubovice pro potlačení harmonických vibrací a přizpůsobení žáruvzdorných povlaků obrobku.
Jako výrobní tým specializující se na výrobu fréz na kov jsme vyvinuli tyto osvědčené strategie pro stovky dílenských provozů. Pokud se při obrábění s velkým vyložením nástroje potýkáte s házením nástroje, tepelnou únavou a mikrovyštěpováním, tato geometrická vylepšení a strategie CAM stabilizují vaše karbidové frézy a maximalizují rychlost úběru kovu.
Jsou vaše současné frézy s dlouhou stopkou pro obrábění kovů čisté a tiché, nebo se třou a vychylují na dně dutiny?
Proč se při frézování hlubokých kapes často vyskytuje chvění a vylamování hran?
Hluboké dutiny zůstávají mezi nejnáročnějšími operacemi v dílně. V naší terénní diagnostice vyplývá, že více než 70 % selhání nástrojů s dlouhým dosahem pramení spíše z náhlé ztráty tuhosti systému než z nedostatečné tvrdosti karbidu. Pokud se řezné síly nemohou rozptýlit dlouhou sestavou nástroje, elastické vychýlení rychle spustí harmonickou rezonanci, která nutí břit odrážet se a kladivem narážet do kovu.
Mnoho obráběčů se snaží bojovat s chvěním snížením otáček vřetena, ale to se často obrátí proti nim. V našich testovacích řezech snižování otáček slepě posouvá nástroj do zóny nestabilní síly, což způsobuje mikroskopické odlupování hran při nerovnoměrném řezném zatížení. Zvládnutí práce s hlubokými dutinami vyžaduje kontrolu dynamického vychýlení od základu, a to je způsob, jakým navrhujeme naše vysoce výkonné frézy na kov.
Nebezpečný poměr L/D: Když karbidové frézy s dlouhou stopkou ztrácejí tuhost
V mechanice nástrojů působí poměr délky k průměru (L/D) jako zesilovač síly. Jakmile vyčnívání nástroje překročí 4xD nebo dosáhne 8xD, ohybová tuhost klesá kubickým tempem. Pomocí dynamických tenzometrů jsme změřili, jak rychle se zvyšuje radiální výchylka standardních karbidových fréz s dlouhým dosahem, což téměř znemožňuje stabilitu břitu při tradičních drahách nástroje.
Tato ztráta tuhosti také zkresluje přenos zatížení do vřetena stroje. Jak se drážky vychylují, primární hřbetní plocha se tře o řezný povrch a vytváří intenzivní lokální teplo. Vyřešili jsme problém pro dodavatele leteckého průmyslu, jehož nástroje praskaly únavou způsobenou nadměrným radiálním ohybem spíše než abrazivním opotřebením. Řízení radiální řezné síly je nejdůležitějším pravidlem při používání prodlouženého vyčnívání.
Návrh odlehčení krku: Zabránění opětovnému odřezávání třísek při CNC obrábění hlubokých kapes
V uzavřených dutinách jsou zachycené třísky pro břity smrtící. Standardní nástroje s plnými drážkami se často ucpávají, protože třísky se hromadí v úzkých mezerách bočních stěn a jsou znovu drceny rotujícími drážkami. Mikroskopická analýza zlomených nástrojů často ukazuje, že vylamování hran bylo způsobeno opětovným řezáním třísek, které vklínilo kov mezi drážku a stěnu dutiny během CNC operací.
Proto do každého nástroje pro hluboké dutiny navrhujeme cílené odlehčení krčku. Zkrácením řezných drážek a zmenšením průměru krčku vytváříme otevřenou cestu pro evakuaci a eliminujeme tření o stěny. V testu automobilové formy přidání této odlehčené stopky snížilo teploty dna dutiny o téměř 15 % a zcela eliminovalo lom nástroje způsobený hromaděním třísek.
Přehodnocení drah nástrojů: Nová definice strategií obrábění pro frézy s hlubokými dutinami pro kov
Použití ručních posuvů a rychlostí u hlubokých dutin je rychlou cestou k poškození nástrojů. Tradiční těžké radiální řezy (velké Ae, mělké Ap) tlačí síly do strany proti nejslabší ose prodlouženého nástroje. Při optimalizaci nastavení zákazníků nahrazujeme tyto staré postupy dráhami nástroje navrženými speciálně pro frézy s dlouhým dosahem na kov.
Silně se spoléháme na strategie vysoce účinného frézování (HEM), nastavujeme radiální šířku řezu (Ae) mezi 5 % a 10 % průměru nástroje a zároveň používáme hluboké axiální kroky (Ap) až do 2xD. Tím se řezné síly přesměrují nahoru podél osy nástroje, kde je pevnost v tlaku nejvyšší. Díky této optimalizované dynamické dráze zůstávají nástroje s dlouhou stopkou tuhé a tiché i při zvýšených posuvech stolu.
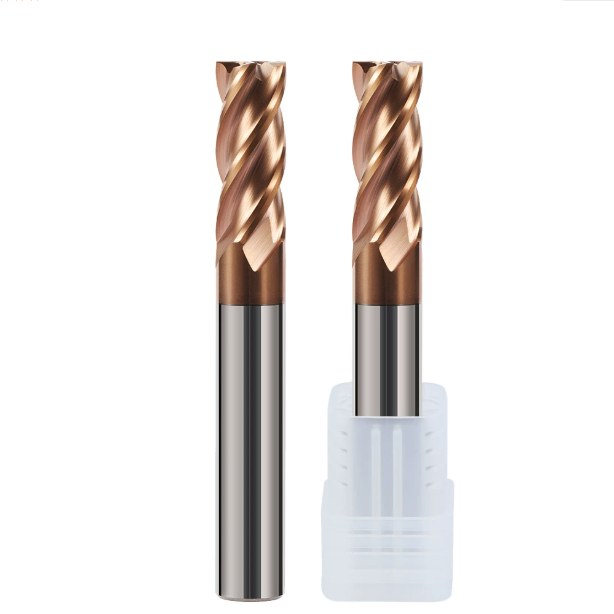
Hrubování hlubokých dutin a čištění rohů: Jak správně používat karbidové čtvercové frézy pro řízení bočních řezných sil?
Během hrubování hlubokých dutin a čištění rohů působí boční řezná síla jako tichý zabiják nástrojů s dlouhým dosahem. Naše testy v dílně ukazují, že překročení limitů síly způsobuje mikroskopické vychýlení nástroje. Toto vychýlení rychle vede ke stupňovitým povrchům stěn, chybám kuželovitosti nebo zlomení fréz. Při drážkování nebo profilování hlubokých bočních stěn je pro přesnost dílu nezbytné minimalizovat boční tlak.
Často vidíme, jak obráběči agresivně opracovávají celou délku drážky a s nástroji s dlouhým dosahem zacházejí jako s nástroji standardní délky. V hlubokých kapsách se díky tomu stopka nástroje stává pružnou pružinou. Klíčem k úspěšnému hrubování karbidovou čtyřhrannou frézou je správné nastavení úhlu záběru břitu. Přeměna bočních sil na zvládnutelné axiální zatížení udržuje řez nástroje čistý a rovný na dně kapsy.
Snížení radiální hloubky řezu (Ae) a zvýšení axiální hloubky (Ap): Strategie dráhy nástroje pro zvýšení tuhosti u fréz pro obrábění kovů
Tradiční mělké axiální řezy s velkými radiálními šířkami generují masivní boční zatížení, která ničí dlouhé nástroje. Pro přesahy větší než 5xD vždy doporučujeme vysoce účinný frézovací přístup s nízkým Ae a vysokým Ap. Udržování radiálního přesahu mezi 5 % a 8 % průměru frézy rovnoměrně rozkládá teplo a opotřebení po celé drážce, čímž se prodlužuje životnost vysoce výkonných fréz pro obrábění kovů.
Toto nastavení dráhy nástroje dramaticky mění směr primárních řezných sil. Díky ultratenké radiální tloušťce třísky se snižuje boční vychýlení a vřeteno stroje absorbuje síly axiálně podél tělesa nástroje. Při řešení problémů s hlubokými kapsami pro německého výrobce strojů tato strategie eliminovala odstupňování spodního dna a zároveň zvýšila rychlost úběru kovu téměř o 40 %.
Zpomalení rohu a náběh/výběh oblouku: Zabránění okamžitému vylamování karbidových čtvercových fréz v ostrých rozích
Přímé lineární pohyby do vnitřních rohů o úhlu 90 stupňů jsou receptem na zlomení fréz. Jakmile nástroj narazí na roh, radiální úhel záběru se prudce zvýší z 90 na 180 stupňů, což okamžitě zvýší řezné síly. Viděli jsme nespočet operátorů, kteří přišli o drahou karbidovou čtyřhrannou frézu, protože nástroj se zasekl v mrtvém rohu a zanechal ve stěně formy hlubokou rýhu.
Abyste zabránili rázovému zatížení, musíte optimalizovat dráhy nástroje CAM pro plynulý pohyb. Nikdy neprogramujte přímé zapichovací řezy do rohů; vždy používejte obloukové zavalování, vyvalování a vyhrazené trochoidní dráhy pro zatáčení. Naprogramování 15% zpomalení posuvu těsně před záběrem do rohu poskytuje prodloužené stopce dostatek času na absorbování špičkového zatížení bez vylamování.
Proměnná rozteč a proměnná geometrie šroubovice: Potlačení rezonance u zdroje u dlouhostopých fréz na kov
Vysoký zvuk během řezu signalizuje, že nástroj vstoupil do harmonické rezonance, která způsobuje rychlé mikroodlupování hran. Standardní frézy se stejnou roztečí drážek narážejí na materiál v rovnoměrných časových intervalech, čímž se hromadí harmonická energie. Abychom mechanicky vyřešili chvění, vyvinuli jsme specializované geometrie pro naše frézy s dlouhým dosahem na kov.
Kombinací nerovnoměrného indexování drážek s proměnnými úhly šroubovice vstupuje každý řezný zub do kovu s mírně posunutým fázovým úhlem. Tato konstrukce přirozeně ruší rázové vlny od zubu k zubu a narušuje vibrace dříve, než se nahromadí. Praktická data ukazují, že naše antivibrační geometrie poskytuje třikrát větší tlumicí stabilitu než standardní nástroje při stejném dlouhém dosahu, aniž by vyžadovala speciální tlumicí držáky nástrojů.
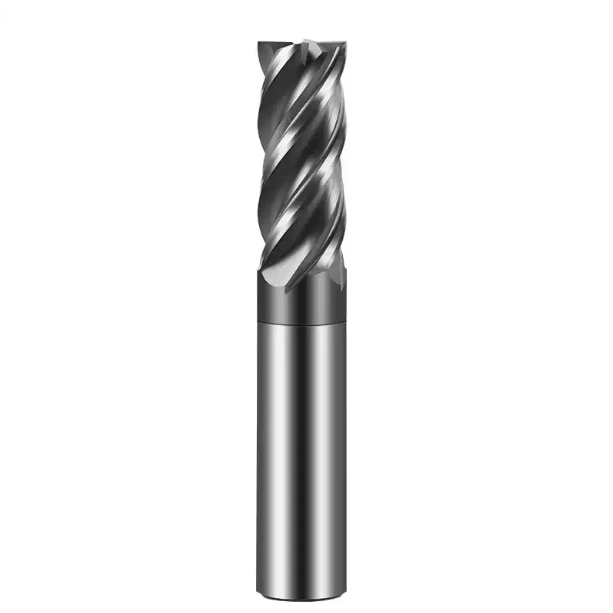
Zvládnutí obrábění hlubokých dutin kalené oceli HRC55: Praktické strategie pro suché a chladicí řezání karbidovými frézami HRC55
Frézování hlubokých dutin v kalených ocelích (HRC55+ jako SKD11, D2 a Caldie) posouvá integritu substrátu nástroje a povlaku na hranici možností. Tepelné zkoušky v dílně potvrzují, že více než 70 % tepla vznikajícího při frézování za tvrda se koncentruje přímo na rozhraní břitu a třísky. Pokud toto teplo nemůže uniknout třískou, prodloužená karbidová stopka rychle změkne, což způsobí okamžité poškození břitu.
Když pomáháme lisovnám s řešením problémů s tvrdým frézováním, všímáme si, že se mnoho operátorů zaměřuje na kvalitu povrchu a ignoruje cykly tepelných šoků. Spolehlivé tvrdé frézování vyžaduje prémiové karbidové frézy HRC55 v kombinaci s řízenou tepelnou strategií. Řízení teplotních gradientů řezu zajišťuje předvídatelnou životnost nástroje a přesné tolerance, a to i při hlubokém přesahu nástroje.
Chladicí kapalina nebo vysokotlaký vzduch? Zabránění tepelnému šoku při frézování hlubokých dutin karbidovými frézami HRC55
Zaplavení dutin z vysoce tvrdé oceli kapalnou chladicí kapalinou je hlavní příčinou předčasného selhání břitu. Protože se břit střídavě řezá při teplotě 800 °C a pracuje se studenou emulzí, rychlé tepelné cykly vytvářejí mikroskopické trhliny z napětí v substrátu z karbidu wolframu. Obsluha často viní nedostatečnou tvrdost nástroje, zatímco skutečným problémem, který rozdrtil břit, byl tepelný šok.
Při práci s karbidovými frézami HRC55 důrazně doporučujeme řezání nasucho vysokotlakým vzduchem (nad 0.6 MPa) nebo mazivem s minimálním množstvím (MQL). Chlazení suchým vzduchem eliminuje tepelný šok a zároveň čistě odvádí žhavé třísky z hlubokých dutin, aby se zabránilo opětovnému řezání. Obsluha také získá jasný přehled o řezné zóně a barvě třísky pro sledování stability procesu.
Frézování hlubokých dutin v ocelových formách: Snížení zatížení vřetena u karbidových fréz s dlouhým dosahem pomocí frézování s vysokým posuvem (HFM)
Hrubování s velkou hloubkou v ocelích pro formy s tvrdostí nad HRC50 vytváří nadměrné radiální zatížení dlouhých nástrojových sestav. Abychom udrželi vysoké rychlosti úběru kovu bez přetížení vřetena, používáme techniky frézování s vysokým posuvem (HFM). Tento přístup využívá malý úhel nastavení (10° až 15°) pro ztenčení třísky a směrování řezných sil nahoru do držáku nástroje.
Provádění axiálních kroků dolů (Ap) mezi 0.2 mm a 0.8 mm při současném zvýšení posuvu na zub (Fz) o 3x až 5x převádí boční síly na zvládnutelný axiální posuv u karbidových fréz s dlouhým dosahem. Implementace této strategie u výrobce forem pro automobilový průmysl snížila zatížení vřetena o 35 %, eliminovala vibrace a proměnila hrubovací práci 6xD náchylnou k lomu ve spolehlivý a bezobslužný proces.
Srážení hran a žáruvzdorný povlak (TiSiN): Prodloužení životnosti fréz na kov při frézování tvrdých materiálů s hlubokými dutinami
Mikrovylamování během tvrdého frézování obvykle začíná na ultra ostrých, nepodložených vnějších rozích nástroje. Konvenční drážky s ostrými rohy se snadno odlamují o tvrdé vměstky v oceli HRC55. Pro posílení břitu proti silným rázovým silám přidáváme přesné honování hran a ochranné sražení rohů (nebo malé rohové poloměry).
Volba povlaku je stejně důležitá: standardní TiAlN degraduje nad 800 °C, zatímco náš křemíkem dopovaný nanokompozitní povlak TiSiN zvládá oxidační teploty až do 1100 °C. Tato nanokompozitní vrstva tvoří hustou tepelnou bariéru, která chrání karbidové jádro před extrémním teplem. Kombinace ochranné přípravy hran s pokročilým povlakem TiSiN běžně zdvojnásobuje životnost našich fréz pro kov v kalených hlubokých dutinách.
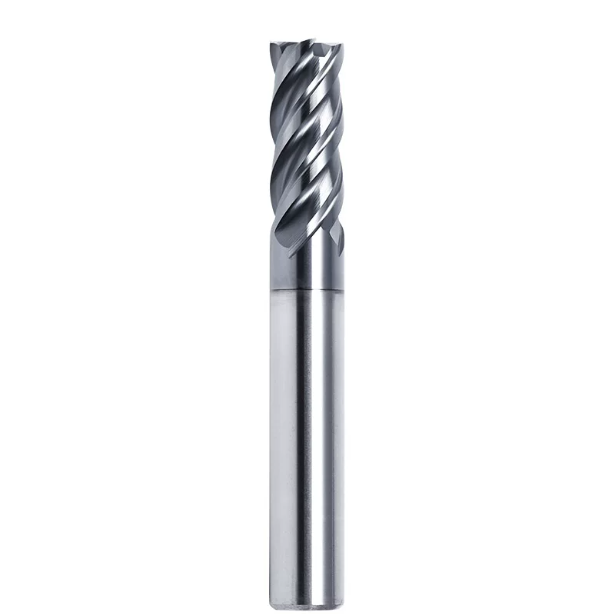
Výběr držáku nástroje a upínací házivost: „Tichý zabiják“ obrábění hlubokých dutin, na kterého CNC dílny často zapomínají
Při odstraňování problémů s hlubokými dutinami mnoho dílen instinktivně svádí vinu na posuvy, rychlosti nebo jakost karbidu. Během našich 16 let praktické diagnostiky více než polovina všech případů abnormálního opotřebení a vylamování hran souvisí s házivostí upínacího držáku. Při obrábění dlouhých vyčnívajících ploch se i nepatrná excentricita upínání zvětší do prudkých oscilací na dně dutiny.
Mnoho obráběčů se domnívá, že standardní kleštiny ER zvládnou každou práci. I když jsou přijatelné pro krátké nástroje, standardní kleštiny představují riziko při frézování hlubokých kapes kvůli omezené upínací síle a kolísání házivosti. Dosažení konzistentní životnosti nástroje vyžaduje kombinaci vysoce výkonných fréz na kov s vysoce přesnými držáky nástrojů, takže pevné upínání nástroje je stejně důležité jako optimalizovaná geometrie drážky.
Efekt zesílení házení: Proč musí být házení u fréz s dlouhým dosahem na kov pod 0.005 mm
Házení exponenciálně snižuje životnost nástroje s rostoucím přesahem. Radiální házení pouhých 0.005 mm na špičce držáku se může snadno zvětšit na více než 0.02 mm na špičce, když dosah přesáhne 5xD. Toto nerovnoměrné házení nutí jednu drážku absorbovat celý řezný náraz, což způsobuje předčasné mikrovylamování a katastrofální selhání nástroje v celém rozsahu řezné plochy.
Naše laboratorní řezné testy ukazují, že udržování házivosti hrotu nástroje v rozmezí 0.003 mm až 0.005 mm zajišťuje hladké a rovnoměrné opotřebení břitu na všech drážkách. Jakmile házivost překročí 0.01 mm, životnost nástroje se sníží o více než 60 % a na bočních stěnách zůstávají silné stopy po chvění. Při seřizování vysoce přesných obráběcích prací považujeme celkovou hodnotu indikátoru (TIR) 0.005 mm za absolutní prahovou hodnotu pro frézy s dlouhým dosahem na kov.
Porovnání výkonu: Termoforové vs. vysoce výkonné hydraulické držáky nástrojů při CNC frézování hlubokých dutin
Výběr mezi tepelně izolačními a hydraulickými držáky je častým dilematem při práci s hlubokými kapsami. V našich terénních testech na komplexních CNC soupravách nabízejí tepelně izolační držáky bezkonkurenční přesnost soustřednosti a štíhlý profil špičky, který dosahuje do hlubokých dutin bez překážek. Jejich upínací otvory však vyžadují přísné tolerance stopky a upínací síla se s opakovanými cykly ohřevu postupně snižuje.
Hydraulické držáky využívají vnitřní tlak kapaliny k rovnoměrnému uchopení stopky, což zajišťuje výjimečné tlumení vibrací, které absorbuje harmonické z řezu. I když jejich objemnější nos může způsobovat problémy s vůlí v těsných kapsách, vynikají při těžkých řezech. Klientům obvykle doporučujeme použití smršťovacích držáků pro vysokorychlostní dokončovací obrábění stěn a hydraulických držáků pro těžké hrubování, kde je tlumení chvění zásadní.
Krátké upínání a minimální přesah: Náš standardizovaný proces upínání nástrojů
V dílně operátoři často zasouvají nástroj s dlouhým dosahem do držáku, aniž by změřili absolutně minimální požadovaný vyčnívající dosah. Každých dalších 10 mm odkryté stopky výrazně snižuje ohybovou tuhost a zvětšuje průhyb. Tento nedbalý zvyk ustavování zůstává hlavní příčinou předčasného vylamování a vysoké míry zmetkovitosti nástrojů.
Abychom tuto proměnnou eliminovali, prosazujeme u našich partnerských dílen standard „minimálního vyčnívání“. V CAM simulaci vypočítáme přesnou obálku vůle a poté nastavíme délku nástroje na optickém přednastavovacím zařízení s alespoň 3D záběrem stopky uvnitř otvoru. Standardizace tohoto upínacího postupu maximalizuje přirozenou tuhost vašich fréz na kov a zároveň snižuje měsíční náklady na nástroje.
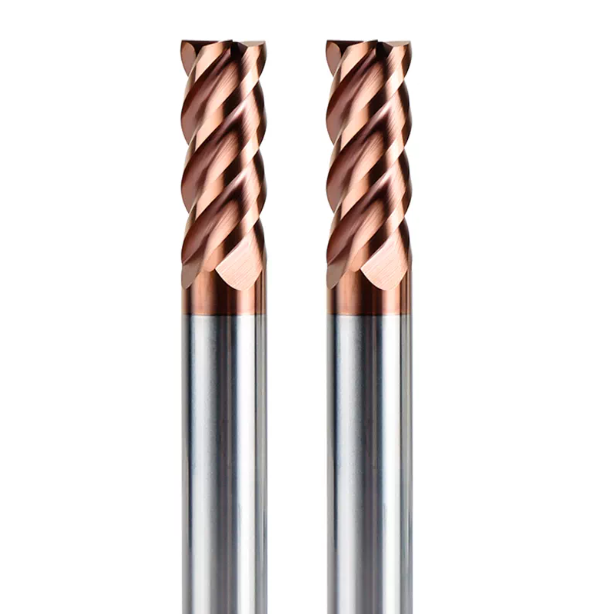
Jak vyhodnotit dodavatele karbidových fréz z hlediska přizpůsobení hlubokých dutin a technické podpory?
Frézování hlubokých dutin je integrovaný proces, kde pouhý nákup běžné katalogové frézy jen zřídka vyřeší hlavní problém. Od zvládání vysokých ohybových sil L/D a odlehčovacích krčků až po nastavení suchých vzduchových trysek HRC55 a držáků s nulovým házivostí, záleží na každém malém detailu. Dodavatel, který pouze dodává čísla dílů, nemůže řešit složité úzké hrdlo obrábění tak, jak to dokáže procesně orientovaný výrobce.
Spolupracujeme s dílnami s přesnými obráběcími stroji po celém světě a víme, že skvělí výrobci nástrojů musí ovládat jak metalurgii karbidů, tak i dynamickou mechaniku obráběcích strojů. Při hodnocení spolehlivých dodavatelů karbidových fréz se zaměřte za jejich zkušební řezy s krátkým vyložením. Zaměřte se raději na jejich schopnost rychle upravovat zakázkové geometrie a poskytovat skutečnou optimalizaci dráhy nástroje na úrovni CAM pro náročná nastavení.
Jak špičkoví dodavatelé karbidových fréz přizpůsobují odlehčení krčku a délku drážky pro aplikace s hlubokými dutinami
Standardní katalogové stopkové frézy jsou určeny pro univerzální řezy. V kapsách hlubších než 5xD mají standardní nástroje buď příliš dlouhé drážky (způsobující ohýbání), nebo chybí jim odlehčení krčku (způsobující odírání stopky). Pokud se potýkáte s hlubokými stěnami nebo úzkými poloměry dna, měli byste si vyžádat geometrii nástroje na míru se zkrácenými řeznými drážkami a stupňovitým odlehčením krčku.
Zkušení dodavatelé karbidových fréz by měli vaše výtisky dílů vyhodnotit rychle a přesně. Při ověřování dodavatele si všimněte, zda proaktivně doporučuje úpravy úhlů šroubovice, zkosení hřbetu a přechodových poloměrů na základě vaší specifické hloubky a materiálu. Tento inženýrsky orientovaný přístup k návrhu zakázkových nástrojů je často klíčem k dosažení stabilních časů cyklů v hlubokých dutinách.
Od velikosti zrna substrátu až po přilnavost povlaku: Zajištění konzistence mezi jednotlivými šaržemi
Ve velkoobjemové výrobě je nepředvídatelná životnost nástroje horší než pomalé doby cyklu. Pokud jedna fréza dokončí deset dutin formy, zatímco další se vytříská po dvou, je obrábění bez přerušení nemožné. Pokud se potýkáte s nepravidelnou životností nástroje, prozkoumejte standardy kvality vašeho dodavatele týkající se submikronové velikosti zrna substrátu (0.2–0.4 μm), konzistence honování při přípravě hran a adheze povlaku fyzikálním napařováním (PVD).
Renomovaní dodavatelé karbidových fréz provádějí 100% optickou kontrolu mikroodštěpení a házení stopky. Chcete-li ochránit své hospodářské výsledky, požádejte svého dodavatele nástrojů o zdokumentované kontrolní údaje týkající se poloměrů honování hran, rovnoměrnosti tloušťky povlaku a soustřednosti jádra. Konzistentní ultrajemné karbidové substráty v kombinaci s vysoce adhezními povlaky TiSiN zajišťují, že každá šarže odolá vysokým rázovým zatížením bez odštěpení.
Více než jen prodej nástrojů: Jak snižujeme náklady a zefektivňujeme západní dílny pomocí 3D simulace a optimalizace parametrů CAM
Řezný nástroj je jen tak efektivní, jako strategie, která ho řídí, přičemž maximální efektivita pramení ze synergie geometrie nástroje, drah nástroje a pevných držáků. Pokud se vaše dílna potýká s chvěním v hlubokých kapsách, předčasným opotřebením nebo nízkým úběrem kovu na delších dosahech, zveme vás, abyste si s naším technickým týmem prošli výkresy vašich konkrétních dílů, nastavení a slitiny obrobků.
Pravidelně používáme dynamickou simulaci CAM k vyhodnocení tloušťky třísky, úhlů záběru nástroje a radiálního zatížení, čímž přizpůsobujeme ideální odstupy Ap/Ae a rychlosti posuvu pro vaše stroje. Ať už potřebujete zkrotit vysokou výchylku L/D, implementovat suché frézování tvrdého materiálu vzduchem nebo udržet házivost pod 0.005 mm, můžeme vám pomoci s doladěním vašeho procesu tak, aby vaše karbidové frézy dosahovaly maximální produktivity na pracovišti.






