
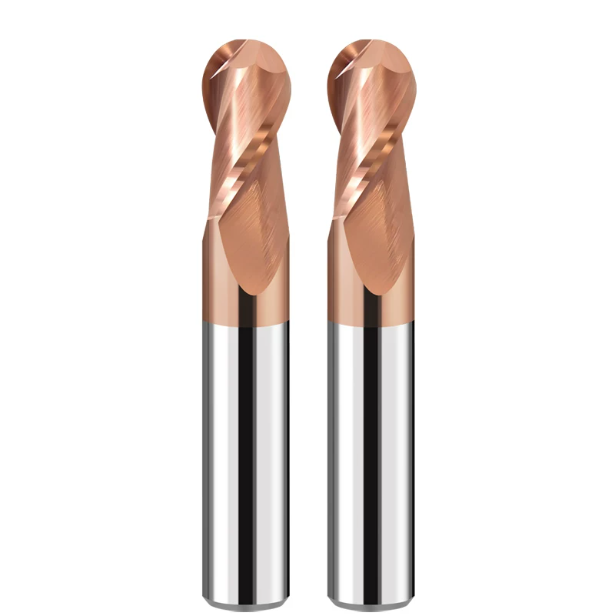
Múlt hónapban egy michigani autóipari szerszámfelügyelő küldött nekünk egy mikrovideót. Egy 62 HRC-re hőkezelt D2-es üregkészlet húsz perc elteltével súlyos élletöredezést mutatott egy 5 tengelyes marógépen. A tükörfény helyett az acélfelületen fehéres karcolások látszottak az anyagszakadástól. Az ügyfél csalódott volt: „A sebességek és előtolásoknál a kézikönyvben leírtakat követtük. Az orsó ütése 3 mikron alatt volt. Miért tépi fel még mindig a szerszámcsúcs a felületet?”
Tizenöt évnyi forgácsolószerszám-gyártás és üzemcsarnoki hibaelhárítás során már százszor láttuk ezt a meghibásodási módot.
50 HRC és 65 HRC közötti keménységű acélok forgácsolásakor a műhelyek gyakran az orsó fordulatszámát vagy a gép merevségét okolják. Számtalan hiba vizsgálata után tudjuk, hogy a valódi ok mikroszkopikus. Egy általános célú keményfém szármaró nem bírja a szélsőséges nyírófeszültségeket. A száraz forgácsolás hőmérsékletét sem bírja ki, amely meghaladja a 900 °C-ot.
Az előedzett szerszámacélok nagy folyáshatárral rendelkeznek, és nulla védelmet nyújtanak a képlékeny alakváltozással szemben. A rossz marógeometria kiválasztása azonnali éltörést okoz. A 4 élű gömbmaró mély hornyokba kényszerítése forgács-újravágáshoz vezet. Ehhez párosul a szerszámcsúcs nulla felületi sebessége, és az élek másodpercek alatt letörnek. Ezzel szemben egy vékony magvas, 2 élű gömbmaró az elősimítás során meghajlik, ami rezgést okoz, ami tönkreteszi a bevonatot.
Keményfém gömbfejű marók elkötelezett gyártójaként CNC szerszámköszörűk és ügyfélmegmunkáló központok között töltjük az időnket. Mikroszemcsés volfrám-karbid alapanyagokat, él-előkészítést és nanobevonatokat egyensúlyozunk ki. Célunk egyértelmű: biztosítani, hogy egy speciális keményfém gömbfejű maró tisztán nyírja a 60+ HRC keménységű acélokat, a nyers súrlódási felületek felszántása helyett.
Egy drága, teljesen edzett szerszámüreg üzemeltetésekor biztos lehetsz benne, hogy ma este elállsz a géptől, és nem fogod hallani a törött szerszám tompa kattanását?
Fájdalompontok az 50–65 HRC-s formaacél megmunkálásában: A szerszámhibák valósága Észak-Amerikában
Valahányszor a Középnyugaton található öntőüzemek között sétálunk, ugyanazt az árulkodó jelet látjuk. A munkaállomásokat eldobott szerszámok sorakoznak, mindegyik golyóprofilján szürkésfehér lepattogzás látható. Sok gépész az 50-65 HRC keménységű acélt csupán „egy kicsit keményebbnek tekinti, mint a 4140”. A forgácsolási mechanika azonban alapvetően más. Az edzett acél nyírás közben szinte nulla képlékeny csúszást mutat, aminek következtében a forgácsolóerők éles, lokalizált lökésszerű terhelésekké válnak.
A hőkoncentráció a másodlagos gyilkos. Az edzett szerszámacélok kivételesen alacsony hővezető képességgel rendelkeznek. Az alumínium megmunkálásával ellentétben, ahol a kiáramló forgácsok elvezetik a hőenergiát, a keménymarás a hő akár 80%-át is a vágóélen hagyja. Ilyen zord körülmények között egy hagyományos keményfém gömbfejű maró ritkán szakad meg a normál élkopás miatt. Ehelyett hirtelen, rideg termomechanikus törés miatt meghibásodik.
Miért zuhan a standard keményfém marók élettartama hőkezelt anyagok megmunkálása során (D2 / H13 / CPM-1V)?
Két évvel ezelőtt Detroitban egy sajtolószerszám-vásárló egy általános célú keményfém marót használt 60 HRC D2 acélon. A szerszám alig tizenöt percet bírt ki, mielőtt egy magas hangú sikítást hallatott. Műhelyünk mikroszkópja alatt az elsődleges vágóél folyamatos, kagylószerű lepattogzást mutatott. Az ötvözetben lévő sűrű, kemény eutektikus keményfémek nagy sebességnél kalapáltan ütődtek a nem kellően merev vágóélhez.
A mikroszkópos elemzés megerősítette, hogy az általános célú keményfém szubsztrátumokban található kobaltkötőanyag nem bírja a szélsőséges forgácsolási zónákat. Amikor a határfelületi hőmérséklet meghaladja a 800°C-ot, a kobaltkötőanyag gyorsan meglágyul. Ezáltal a volfrám-karbid szemcsék nem támasztódnak alá. Az olyan anyagoknál, mint a D2, H13 vagy CPM-1V, amelyek a rendkívüli keménységet gyenge hőelvezetéssel ötvözik, egy nem optimalizált marószerszám nem rendelkezik a mikrotörésekkel szembeni ellenálláshoz szükséges melegkeménységgel.
A „nulla felületi sebesség” problémája az orsó középpontban és a „hátsó él extrudálása” okozta korai meghibásodás
Ha egy gömbvégű szerszámot merőlegesen futtatunk a munkadarabra, az egy könyörtelen fizikai valóságba kényszerít minket. A vágási sebesség teljes mértékben a tényleges vágási sugártól függ. Ahogy a vágás közeledik a középső csúcshoz, ez az átmérő a nulla felé csökken. Ez nullára csökkenti a tényleges felületi méretet. A szerszám holtpontja nem tud anyagot vágni; egyszerűen csak szántja és kinyomja az edzett acélt. Infravörös hőtesztjeink bizonyítják, hogy a helyi érintkezési hőmérséklet ebben a holtzónában könnyen meghaladja a 900 °C-ot.
A gépészek gyakran úgy reagálnak a középponti húzódási nyomokra vagy a munkadarab felületének szakadására, hogy felpörgetik az orsó fordulatszámát. Ez egy csapda. Az orsófordulatszám növelése soha nem rögzíti a nulla felületi sebességet a holtpontnál. Csak túlmelegíti a szomszédos vágóéleket és rontja a bevonat tapadását. Ezért látunk gyakran nagy teljesítményű keményfém gömbfejű marót edzett acélhoz tiszta külső hornyokkal, miközben a középső csúcs laposra ég és letörik.
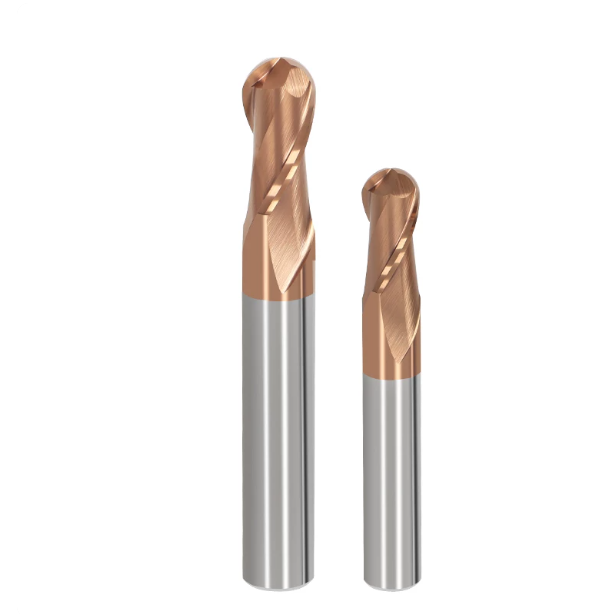
A vágóél geometriájának és a forgácseltávolításnak az egyensúlya: a 2 élű és a 4 élű gömbfejű marók valós működési korlátai
A szerszámkatalógusok ideális előtolásokat és sebességeket nyomtatnak, de a valós beállítások soha nem ideálisak. Amint az acél keménysége meghaladja az 50 HRC-t, közvetlen fizikai kompromisszummal kell szembesülni a horony forgácskapacitása és a magátmérő merevsége között. A programozók folyamatosan ezzel a dilemmával szembesülnek. Vastagítsák a hálót a szerkezeti szilárdság érdekében, vagy mélyítsék a hornyokat a sima forgácseltávolítás érdekében? A hornyok számának találgatása gyakran törött marószerszámokhoz vagy makacs rezgésmintázatokhoz vezet a kész felületeken.
A forgácsolóerők és a szerszámelhajlás éveknyi mérése során tudjuk, hogy a forgácshorony-szám a forgácstértől és a szerszámtest merevségétől függ. Egyik kialakítás sem kiváló minden tekintetben. A kérdés az, hogy a szerszámpálya egy szűk üregben vág-e, vagy nagy előtolási sebességgel egy nyitott felületen halad-e át. Ha a kiváló minőségű keményfém szármaró kiválasztásakor figyelmen kívül hagyjuk ezeket a gyakorlati határokat, az elkerülhetetlenül elhajláshoz, forgácstömörödéshez vagy szártöréshez vezet.
2 élű gömbvégű marók forgácseltávolítási és beakadásgátló teljesítménye mélyüreges sarkok tisztításában (55 HRC)
A szűk elemek, például a mély bordák vagy a keskeny, 4:1 feletti mélység-átmérő arányú szerszámfészkek esetében a forgácsberagadás a marószerszám meghibásodásának elsődleges oka. Egy ohiói présöntőműhelyben a gépészek négyélű szerszámokra váltottak a jobb merevség érdekében. A szűk hornyok azonban nem tudták eltávolítani a finom, edzett forgácsokat a műhelylevegő alatt. A csapdába esett forgácsok a hornyok alá kerültek, és újra forgácsolódtak, ami lokalizált ütési tüskéket hozott létre, amelyek mikro-bevágásokat vágtak közvetlenül a vágóélbe.
Ezekben a zárt sarkokban a kétélű gömbfejű maró továbbra is a legmegbízhatóbb megoldás. A két kiegyensúlyozott él akár 35%-kal nagyobb forgácsárok térfogatát kínálja, mint a többélű kivitel. Ez szabad kilépési utat biztosít a sűrített levegővel tolódó forró forgácsok számára. Még csökkentett magvastagság esetén is sokkal fontosabb a forgácsok összetapadásának és a súrlódásnak a megakadályozása az él túlélése szempontjából, amikor szűk zsebekbe kell bejutni.
Merevség és előtolási sebesség sokszorozása 4 élű gömbvégű marókkal edzett acél (60–65 HRC) elősimításában
Abban a pillanatban, hogy a műveletek a nyitott 3D-s felületek elősimítására térnek át, a forgácslerakódás már nem a fő veszély, és a szerszámhajlás veszi át az irányítást. 60 HRC-nél keményebbre edzett szerszámacélok megmunkálásakor a mikroszkopikus radiális rezgés azonnali bevonatleválást okoz. Egy kétélű szerszám használata itt hajlási problémákat okoz. A vékony mag nagy sebességű irányváltó terhelés alatt meghajlik, ami nagyfrekvenciás rezgést okoz.
A nehéz maggal tervezett, 4 élű gömbvégű maróra való áttérés azonnal stabilizálja a forgácsolást. A mag gerincének a külső átmérő 65%-át meghaladó kialakításával a hajlítási merevség jelentősen megnő. A végső simításhoz könnyű axiális forgácsolást (Ap ≤ 0.05D) javaslunk. A forgácsterhelés négy élre való elosztása az asztalelőtolás növelése mellett elnyomja a rezgést, így közel tükörsima felületet eredményez, szerszámnyom-reccs nélkül.
A gömbcsúcs-sugár tűrésének és ütésének döntő hatása a tényleges szerszáméltartamra
A forgácshornyok számán túl sok gépkezelő figyelmen kívül hagyja, hogy a profiltűrés hogyan hat az orsóütésre. Egy 0.0003 hüvelykes (0.008 mm) szerszámütés észrevétlen maradhat az előedzett acéloknál, de a 62 HRC acél nulla rugalmasságot kínál. Ennél a keménységnél a 0.0002 hüvelyknél nagyobb ütés a teljes forgácsterhelést egyetlen forgácshoronyra kényszeríti. Ez rontja a felületi pontosságot és túlterheli az adott vágóélt, amíg az mikroforgácsokat nem képez.
CNC szerszámköszörű és ellenőrző sorainkon bebizonyítottuk, hogy a keményfém gömbfejű maró profilpontosságának ±0.005 mm-en belül tartása – miközben a beszerelt orsó ütése 0.003 mm alatt marad – több mint kétszeresére növeli a szerszám élettartamát edzett acélokon. A megbízható keménymaráshoz a teljes megmunkáló egységre kell összpontosítani. A nagy pontosságú zsugorkötéses vagy hidraulikus befogóknak, a kiegyensúlyozott szerszámegységeknek és a szűk ütéstűréseknek egyetlen merev egységként kell együttműködniük.
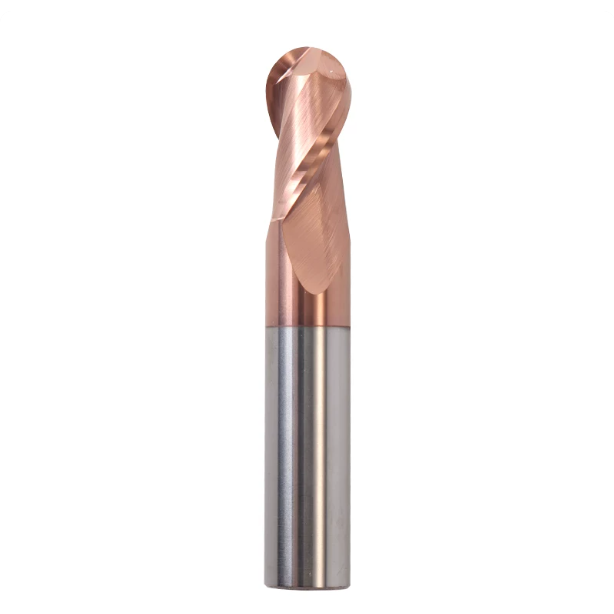
Specifikáció kiválasztása és merevség egyeztetése: Kinyúlás és arányok korlátozása standard gömbfejű maróknál keménymarásnál
Amikor Észak-Amerika-szerte szerszámrendeléseket vizsgálunk felül, gyakran látjuk, hogy a programozók nagy kinyúlású marókat kérnek a magas üregoldalak megtisztításához. Az 50 HRC-nél keményebbre edzett acélok esetében a szerszám túlnyúlását szigorúan a gerenda elhajlási fizikája szabályozza. A túlnyúlás hosszának megduplázása azonos forgácsolóerők mellett a szerszámcsúcs elhajlását nyolcszorosára növeli. A statikus merevség hirtelen elvesztése gyorsan a forgácsolási ellenállást agresszív rezgéssé változtatja.
A műhelyben a szerszám túlnyúlási arányát kritikus működési határértéknek tekintjük. A tömör keményfém nagy merevséget biztosít, míg az edzett acél nulla rugalmasságot biztosít, így a dinamikus forgácsolási lökéseket közvetlenül a szerszámba irányítja vissza. A megfelelő szabványos gömbfejű maróméretek kiválasztása és a szerszámszárnak az üreg által megengedett legmélyebb beültetése az elsődleges védekezés a korai mikroletöredezés és a méretbeli eltérés ellen.
A „vörös vonal” a túlnyúlás (L/D) korlátozására standard gömbfejű marókkal
Műhelyben végzett elhajlástesztjeink azt mutatják, hogy az angolszász és metrikus méretek (1/8″-től 1/2″-ig, valamint 3 mm-től 12 mm-ig) merevségi határa szigorúan 3D. Az átmérő háromszorosán túl a keresztmetszeti hajlítási merevség meredeken csökken. Egy hagyományos 1/4″-es marószerszámon a kinyúlás 20 mm-ről 35 mm-re való növelése megsokszorozza a csúcs elhajlását, aminek következtében a mikro-letöredezés kockázata meghaladhatja a 70%-ot szabványos előtolásoknál és sebességeknél.
Amikor CAM programokat auditálunk az ügyfelek telephelyein, lépcsőzetes terheléscsökkentést írunk elő, valahányszor a szerszám kinyúlása meghaladja a 3D-t. Alapszabályként minden további 1D kinyúlásnál 15%-20%-kal csökkentjük a fogankénti előtolást (fz) és az axiális fogásmélységet (ap). Amint a kinyúlás eléri az 5D-t, a gömbfejű végmaró nehezen boldogul a nehéz palástmarással, ami sekély hámlasztó fogásokat igényel minimális átlépésekkel a megmunkálási stabilitás megőrzése érdekében.
Miért ajánljuk a kúpos nyakat az egyenletes átmérőjű szárak helyett edzett acél megmunkálásához?
A mélyebb elemek falba ütközés nélküli eléréséhez a gépészek gyakran egyenes, tehermentesített nyakakat használnak, amelyek nagy oldalirányú terhelés alatt is hajlanak. Ontarióban segítettünk egy autóipari beszállítónak 58 HRC fényszóróforma befejezésében, amelyek Ra 0.2 µm tükörfelületet igényeltek. Az ügyfél kezdetben egy meghosszabbított egyenes nyakú keményfém gömbfejű marót használt edzett acélhoz, de az elhajlás tartós hullámokat okozott, amelyek órákig tartó kézi polírozást igényeltek.
Az egyenes nyakat 1.5°-ról 3°-ra kúpos nyakgeometriára cseréltük, megerősítve a szerszámmagot a falhézag feláldozása nélkül. Ez a kúpos átmenet nagyjából 40%-kal növelte a hajlítási ellenállást, és 4.2 mm/s-ról 1.1 mm/s-ra csökkentette az orsó rezgését, teljesen kiküszöbölve a felületi rezgéseket. Ennek a geometriának a párosítása zsugorkötésű szerszámbefogókkal vagy hidraulikus tokmányokkal rögzíti a kifutást és maximalizálja a forgácsolási merevséget.
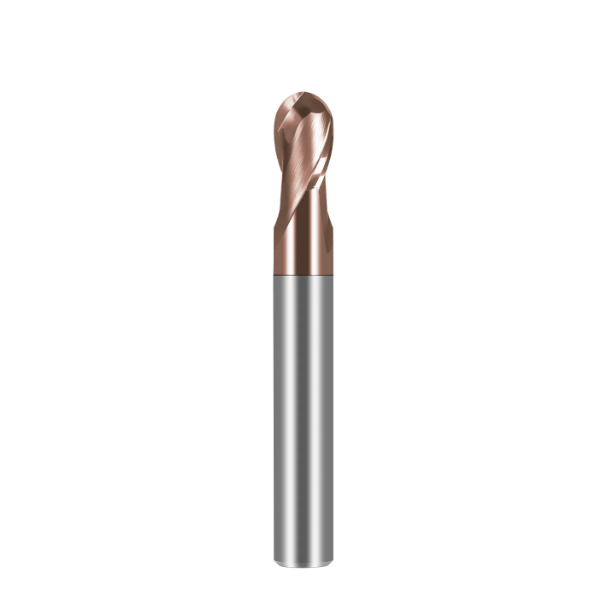
Mérnöki titkok a szerszámgyártásban: Hogyan készülnek a nagy teljesítményű keményfém gömbfejű marók edzett acélhoz?
Évekkel ezelőtt egyes beszállítók a keménymarókat csupán standard szerszámként kezelték vastagabb bevonattal – ez a megközelítés 60 HRC felett perceken belül meghibásodik. Miután több mint tizenöt évet töltöttünk CNC-köszörűk üzemeltetésével és metallográfiai mikroszkópok tanulmányozásával, tudjuk, hogy a keménymarás kíméletlen termikus-mechanikai feszültségmezőket generál. A feltűnő marketingállítások nem rejthetik el a rossz alapanyagválasztást vagy a nem megfelelő él-előkészítést valós műhelykörülmények között.
Egy megbízható keményfém gömbfejű maró gyártásához egyensúlyra van szükség a nyersanyag szívóssága, az él-előkészítés mikrogeometriája és a bevonat tapadása között. Már néhány mikronos eltérés az élrádiuszban vagy a maradék köszörülési feszültségben is megnő magas megmunkálási hőmérsékletek alatt. Amikor ez az egyensúly felborul, a szerszám hirtelen katasztrofális repedést szenved, ahelyett, hogy állandó, kiszámítható élkopást okozna.
0.4 μm nano-ultrafinom volfrám-karbid hordozó: 65 HRC keménységű anyagok megmunkálása
Sok vásárló feltételezi, hogy a legmagasabb Rockwell-keménység (HRA) kiválasztása garantálja a sikert az edzett acélban. A törési szívósság nélküli tiszta keménység azonban rideg meghibásodásokhoz vezet a megszakított forgácsolás során. A közönséges keményfém alapanyagok 0.8 µm-es vagy nagyobb szemcseméretűek; nagy terhelés alatt a nyírófeszültségek mikrorepedések terjedését okozzák a durva kobaltzsebeik mentén, kihúzva a volfrám-karbid szemcséket a mátrixból.
Kohászati értékeléseink azt mutatják, hogy egy ultrafinom, 0.4 µm-es volfrám-karbid hordozó 10-12% kobalttal biztosítja az ideális szerkezeti egyensúlyt. A szubmikronos szemcseszerkezet hatalmas érintkezési felületet hoz létre a kobalt mátrixszal, így a keresztirányú szakítószilárdság (TRS) 4,200 MPa felett marad, miközben megőrzi a magas melegkeménységet. Ez a speciális hordozó biztosítja, hogy keményfém szármarónk kiszámítható, mikroszkopikus abrazív kopást mutat a hirtelen katasztrofális törés helyett.
Élelőkészítési mérnöki munka: Mért különbségek az 5 μm és 12 μm „vízesés élezés” letörések között
A gépészek gyakran a körmükkel vizsgálják az élt, abban a hitben, hogy az ideális a borotvaélesség, de a mikroszkopikus borotvaélek 50 HRC felett azonnal eltörnek. A frissen köszörült vágóél egy törékeny, 2 µm-nél vékonyabb ék, amely abban a pillanatban eltörik, amikor a 62 HRC szerszámacélhoz ér. Az első menetben letört marók meghibásodási elemzéseiben közel 90%-uknál nem volt megfelelő az élelőkészítés.
A Walter és Rollomatic 5-tengelyes szerszámköszörűinkkel végzett köszörülés után egy szabályozott 5–12 µm-es aszimmetrikus „vízesés” élezést alkalmazunk. Ez lekerekíti a vágóélt, a bejövő forgácsolóerőket a szerszám vastagabb magjába irányítva. A teljes 220°-os golyóprofil-tűrés ±0.005 mm-en belül tartásával kombinálva ez az élezés egyenletesen osztja el a mechanikai terheléseket a vágóíven, védve az élt a nehéz profilmegmunkálás során.
Nanokompozit bevonatok (TiAlSiN / AlCrN) hatékonysága a delaminációval szemben extrém száraz megmunkálás során 1100°C-on
50 HRC-nél keményebb acélok marásakor elsődleges ajánlásunk a folyékony hűtőközeg elzárása. A szélsőséges forgácsolási zónák elárasztásával párazáró réteg jön létre, amely gyors hőciklust indít el, perceken belül mikrorepedéseket okozva a vágóélre merőlegesen. Az edzett szerszámacélok megmunkálása száraz forgácsolást igényel hideg levegős fúvással vagy minimálkenéssel, amelyet magas hőmérsékletű nanokompozit bevonatok támogatnak, amelyeket a száraz súrlódás elviselésére terveztek.
Dedikált TiAlSiN és AlCrN nanokompozit bevonataink akár 1,100°C-ig ellenállnak az oxidációnak. A magas hőmérsékleti zónában a szilícium- és alumíniumatomok a felület felé vándorolnak, amorf nanoskálájú SiO2 és Al2O3 védőréteget képezve. Ez az öngyógyító határréteg csökkenti a súrlódást és megvédi az alatta lévő hordozót a hőtől, így a keményfém gömbfejű maró ép és nem oszlik el a bevonat a megerőltető száraz megmunkálási ciklusok során.
Műhelymegmunkálási stratégia: Keményfém gömbfejű marók valódi élettartamának maximalizálása CAM szerszámpálya-beállításokon keresztül
Az Egyesült Államok-szerte található szerszámkészítő műhelyek műszaki látogatásai során gyakran látjuk, hogy ugyanaz a szerszám órákon át megbízhatóan működik az egyik létesítményben, míg egy másikban húsz percen belül meghibásodik. A hardverbeli különbségek ritkán magyarázzák ezt a különbséget; az igazi megkülönböztető tényező a CAM szerszámpálya-stratégia. Sok programozó az előedzett acélokról az edzett alkatrészekre viszi át a forgácsolási szokásait, figyelmen kívül hagyva, hogy a kemény anyagok mennyire érzékenyek a szerszámpálya finom változásaira.
Egyetlen tömör keményfém alapanyag vagy bevonat sem képes túlélni a hirtelen radiális terheléscsúcsokat vagy a sarokütközéseknél fellépő mikroszüneteket. Az edzett szerszámüregekben a folyamatos kapcsolódási szög szabályozása és az érintkezési pont felületi sebessége határozza meg, hogy az él simán kopik-e vagy idő előtt törik-e. A stratégiai szerszámpálya-tervezés stabil feszültségkörnyezetet teremt a vágóél számára, ami elengedhetetlen ahhoz, hogy a lehető legtöbbet hozzuk ki bármely nagy teljesítményű keményfém gömbfejű maróból.
5-tengelyes szerszámtengely döntése (elő-/dőlésszög 10°–15°): A „holtponti” kopás teljes kiküszöbölése
Ha a gép támogatja az 5 tengelyes szimultán vagy pozícionált marást, állítsa le a marószerszám munkadarabra merőleges meghajtását. A gömbfejű szerszám középső csúcsánál a felületi sebesség geometriai definíció szerint nullára csökken. A fizikai határ megkerülésének legtisztább módja egy 10°-15°-os emelési vagy dőlési szög bevezetése a CAM szoftverben. A döntés az érintkezési pontot a holtponttól a perifériás hornyok felé tolja el, ahol a lineáris sebesség és a horonyhorony tér optimális.
A megmunkálási előnyök azonnaliak a gyártócsarnokban. Egy stuttgarti 56 HRC lencsés szerszám beszerelése során összehasonlítottuk a függőleges megmunkálást egy 12°-ban döntött megközelítéssel, azonos előtolások és sebességek mellett. A döntött pálya kiküszöbölte a középponti ellenállás okozta marást, javította a felületi érdességet Ra 0.8 µm-ről Ra 0.2 µm-re, és a padpolírozási időt a felére csökkentette. A holtponti ellenállás kiküszöbölése több mint kétszeresére növelte keményfém gömbvégű marónk élettartamát edzett acélhoz.
Trochoidális marás és dinamikus állandó szerszámbefogás edzett acélhoz
A belső sarkok a legveszélyesebb zónák bármely szerszámüregben. Hagyományos lineáris vagy párhuzamos fogások esetén a radiális szerszámbefogási szög 60°-ról több mint 180°-ra emelkedik abban a pillanatban, amikor a maró eléri a belső sarkot. A radiális erők ezredmásodpercek alatt kétszeresére-háromszorosára ugranak, ami szinte mindig élkitörést okoz edzett acélokban. Állandó befogási stratégiákat (például dinamikus marást vagy adaptív tisztítást) javaslunk kis radiális átlépésekkel, hogy a maró befogási szögét biztonságos határokon belül tartsuk.
A belépési mozgások ugyanazt a fegyelmet igénylik. Az 50+ HRC acélba történő függőleges bemerülés garantált módja a szerszám letöredezésének, és a 2° feletti mélyítési szögek továbbra is magas kockázatúak. A helikális belépési és lineáris mélyítési szögeket szigorúan 1.0° és 1.5° között tartjuk, lehetővé téve a marószerszám számára, hogy könnyedén haladjon a forgácsolásban, mint egy alma hámozása. Ha időt adunk a vágóéleknek a stabil termikus egyensúly elérésére, megakadályozzuk a keményfém szármaró hirtelen ütés okozta károsodását.
Referenciatáblázat a tényleges forgácsolási paraméterekhez (50–65 HRC): Kemény referenciaértékek az orsósebességhez, az előtoláshoz, az Ap-hez és az Ae-hez
A programozó csapatok stabil ciklusidők tervezésének megkönnyítése érdekében az alábbi alapparamétereket állítottuk össze Észak-Amerikában végzett szerszámkészítő műhelyekben végzett kísérletekből. Keménymarás esetén mindig a tényleges érintkezési átmérőt kell használni a névleges szerszámátmérő helyett. Az alábbi értékek 4 élű elősimítási és simítási forgácsolásokat tükröznek; módosítsa őket kissé, hogy illeszkedjenek az orsó merevségéhez és a beállítási merevséghez:
| Munkadarab keménységi tartománya | Forgácsolási sebesség (Vc, SFM / m/perc) | Fogankénti előtolás (fz, IPT / mm) | Axiális mélység (ap) | Radiális szélesség / Átlépés (ae) | hűtés módja |
| 50–54 HRC (NAK80, 718H) | 390–590 SFM (120–180 m/perc) | 0.03–0.06 mm (0.0012–0.0024 hüvelyk) | 0.05–0.10 × D | 0.03–0.08 × D | Légfúvás / Minimálbírású simítás |
| 55–59 HRC (edzett H13) | 295–425 SFM (90–130 m/perc) | 0.02–0.04 mm (0.0008–0.0016 hüvelyk) | 0.03–0.06 × D | 0.02–0.05 × D | Száraz, nagynyomású levegő |
| 60–65 HRC (D2, DC53, CPM) | 195–295 SFM (60–90 m/perc) | 0.01–0.03 mm (0.0004–0.0012 hüvelyk) | 0.01–0.03 × D | 0.01–0.03 × D | Száraz levegő (nincs hűtőfolyadék-árasztás) |
Amikor a mély zsebek miatt hosszabb kinyúlású szerszámokat kell húznia a szabványos gömbfejű marókészletéből, csökkentse arányosan a felületi sebességet és a forgácsolási mélységet. Az 50 HRC feletti szerszámacél marásának aranyszabálya a magas orsó-fordulatszám, a minimális forgácsolási mélység és a kis, folyamatos előtolási sebesség. A nagyfrekvenciás nyírás lehetővé teszi a forgácsok hőelvezetését – a nagy radiális forgácsterhelés csak azonnali szerszámtörést okoz.
Beszállítók értékelése és kiválasztása: Kritériumok a professzionális keményfém gömbfejű marógyártóktól származó állandó minőség biztosítására
Ebben az útmutatóban a mikrotörési mechanizmusokat, a horonyválasztást, a túlnyúlás kitérését és az 5-tengelyes döntési stratégiákat vizsgáltuk. A gyártás során azonban a tételenkénti állandóság a siker igazi alapja. A folyamatmérnökök gyakran mondják nekünk, hogy egy kezdeti szerszámminta jól teljesített, de a gyártási tétel méretbeli eltérést mutatott, vagy figyelmeztetés nélkül eltört. Ez a hiba ritkán a gépből származik; a beszállítói láncban a folyamatminőség-ellenőrzés gyengeségére utal.
Az 50–65 HRC marásnál a szerszámtűrési határok gyakorlatilag nullák. Egy prémium keményfém gömbfejű végmaró nem validálható egyszerűen a szár átmérőjének és a teljes hossznak digitális tolómérővel történő ellenőrzésével. Több mint egy évtizedes forgácsolószerszám-gyártási tapasztalattal rendelkező mérnökökként arra ösztönözzük a csapatokat, hogy ne csak az egységárakon gondolkodjanak. Ehelyett a beszállítókat ugyanolyan szigorúsággal értékeljék, mint egy hivatalos első cikkvizsgálat (FAIR) során, ellenőrizve a profiltűréseket, a köszörülési koncentricitást és a nyers keményfém tételkövetését.
H3: Az alacsony ár csapdájának elkerülése: Három kulcsfontosságú referenciaérték a keményfém gömbfejű marók gyártóinak értékeléséhez
Ha az inkonzisztens költségvetési eszközök megzavarják a szállítási ütemterveket, tekintse át beszállítói hálózatát három egyértelmű műszaki referenciaérték alapján. Először is, követelje meg a golyóprofil pontosságának igazolását. A profil pontossága közvetlenül meghatározza a megmunkált kagyló magasságát. A teljes 220°-os vágási ívnek ±0.005 mm-en (±0.0002 hüvelyken) belül kell maradnia a valódi kontúrtól. Kérjen többtengelyes érintésmentes optikai ellenőrzési jelentést (olyan rendszerektől, mint a Walter Helicheck vagy a Zoller), ahelyett, hogy egyetlen mikrométeres ellenőrzésre hagyatkozna.
Másodszor, ellenőrizze a szárak tűréseit és a nyersanyag nyomon követhetőségét. A száraknak szigorú h6 tűréshatároknak és hengerességi szabványoknak kell megfelelniük; zsugorkötésű vagy hidraulikus tokmányokban a mikronos szintű rések 20 000 fordulat/percnél súlyos centrifugális futássá válnak. Végül ellenőrizze a beszállító keményfém gyártási nyilvántartását a kobalt lerakódására és a feszültségmentesítési ciklusokra vonatkozóan az köszörülés után. Egy hozzáértő keményfém gömbfejű maró gyártója figyeli a szemcseméret-eloszlást, és köszörülés utáni feszültségmentesítést alkalmaz, megakadályozva a mikrorepedések terjedését az első érintkezési menet során.
H3: Hogyan kérhet egyedi szerszámozási megoldást az Ön által használt munkadarab anyaga alapján (NAK80 / Stavax / SKD11 / DC53)
A stabil szerszáméltartam eléréséhez a szerszám minden elemét pontosan a kívánt acélötvözethez kell illeszteni: szubmikronos 0.4 µm-es szubsztrátumok, 5–12 µm-es élhónoló mikrogeometria, horonymag-vastagság és 10°–15°-os szerszámdőlés. A 62 HRC keménységű DC53 vagy SKD11 masszív eutektikus keményfémek által okozott abrazív kopás más geometriát igényel, mint a rozsdamentes Stavax vagy az 52 HRC keménységű előedzett NAK80, amelyek nagy felületi fényvisszaverő képességet igényelnek.
Ha mély üregű fröccsöntő szerszámokat profilíroz, és forgácstömörödéssel vagy csúcskitöredezéssel küzd, küldje el nekünk az alkatrész keresztmetszeteit és kinyúlási arányait; mi fel tudjuk mérni, hogy a megerősített kúpos nyak a legjobb megoldás-e az Ön számára. Ha nehezen tud Ra 0.4 µm alatti felületi minőséget tartani edzett sajtolószerszámokon, ossza meg velünk a radiális forgácsolási mélységeket, az orsótípust és a dinamikus futási számokat. Együtt kidolgozhatunk egy célzott forgácsolási tesztet – amely kiterjed a CAM dőlésszögeire, az előtolásokra és a speciális keményfém gömbfejű maróra az edzett acél mikrobevonataihoz, az Ön pontos beállításához igazodva.






