
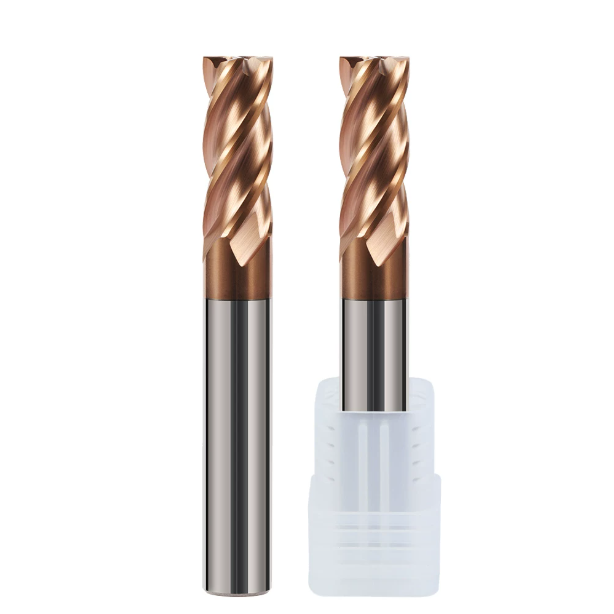
Múlt hónapban egy ohiói fröccsöntőforma-gyártó sürgős selejtjelentést küldött közvetlenül a technikai levelezőfiókunkba. Egy AISI D2 szerszámacélból (62 HRC keménységre edzett) készült csúszólapkát martak egy nagysebességű, 5 tengelyes gépen. Épp amikor a szerszám elérte a harmadik alkatrész derékszögű sarokmegmunkáló menetét, az orsó sikított. A tömör keményfém marójuk 90°-os sarka katasztrofálisan letört, 0.04 mm-rel bevágva az üreg falát, és selejtessé téve egy 3,200 dolláros alkatrészt.
Ez a forgatókönyv gyakori a műszaki támogatási nyilvántartásainkban. Sok gépész, aki 55–65 HRC keménységű acélokkal dolgozik, ösztönösen csökkenti az előtolási sebességet, vagy vízben oldódó hűtőfolyadékkal árasztja el a forgácsot. Keménymarásnál azonban az alacsony sebesség növeli a súrlódásos dörzsölődést, míg a folyékony hűtőfolyadék heves hősokkot okoz, amely töri a keményfémet. Ennél a keménységnél a fémleválasztás a képlékeny nyírásról a lokalizált nyomódeformációra vált át, ami azt jelenti, hogy a hagyományos szerszámozási logika azonnal kudarcot vall.
Extrém érintkezési nyomás alatt egy szabványos négyszögletes szármarónak van egy Achilles-sarka: a nem alátámasztott 90°-os sarka. Él-előkészítés optimalizálása, optimalizált alapanyag szemcseméretek és magas hőmérsékletű bevonatok nélkül a szabványos szerszámok perceken belül kiégnek. A megbízható megmunkáláshoz kiegyensúlyozott magmerevség, rezgéscsillapító hornyok, mikrotrochoidális pályák és dedikált HRC65 keményfém négyszögletes szármaró szükséges. Az Ön műhelye is küzd ezzel a ciklussal, ahol a szármaró sarkai még két alkatrész elkészítése előtt eltörnek?
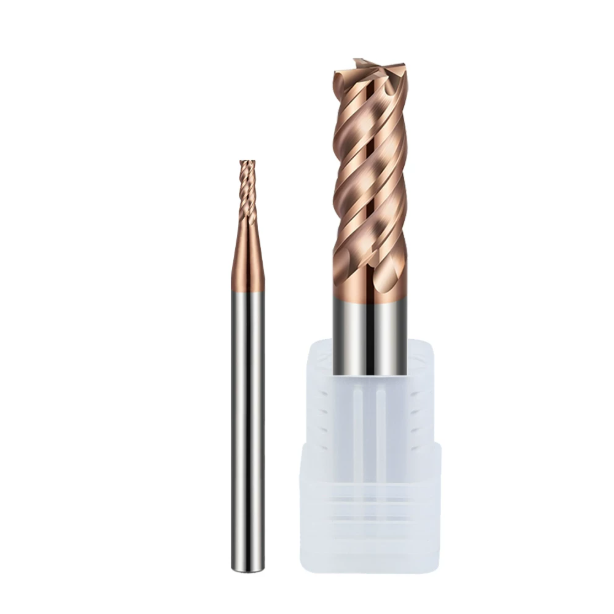
Valós problémák az edzett acél megmunkálásában: Miért hibásodnak meg gyakran a standard négyszögletes marók 55–65 HRC anyagok forgácsolásakor?
Amikor a munkadarab keménysége eléri az 55–65 HRC tartományt, a hagyományos forgácsolási mechanikák már nem alkalmazhatók. Egy általános célú, négyszögletes maró, amely simán teljesít közepes széntartalmú acélban, itt extrém radiális ellenállással találkozik. Ahogy az orsóterhelés megugrik, a forgácsolóerők hatalmas egységnyi nyomófeszültséget hoznak létre a csúcson. Dedikált, nagy keménységű geometriák nélkül a mikrorepedések másodpercek alatt átterjednek a keményfém mátrixon.
A kezelők gyakran megpróbálják megmenteni a szerszám élettartamát a forgácsolási sebesség felére csökkentésével és az előtolási sebesség csökkentésével. Ez a megérzés visszafelé sül el. Az optimálisnál gyengébb felületi sebességek nem vezetik el a súrlódás által keletkező hőt, így a vágóél kénytelen abrazív keményfém kiválásokhoz dörzsölődni. Ez a ciklus felgyorsítja a mechanikai kifáradást, bizonyítva, hogy az edzett acél megmunkálásához nagy vörös keménység, bevált mikrogeometria és merev élstabilitás szükséges.
A mikroforgácsolás katasztrófája 90°-os szerszámcsúcsoknál: A hőfeszültség és a mechanikai behatás kettős mechanizmusának elemzése D2 és DC53 lyukasztó megmunkálás során
Egy sajtolószerszám-projekt hibaelhárítása során ellenőriztünk egy olyan gyártósort, amely D2 és DC53 hidegalakítható szerszámacélokból (60 HRC) gyárt bélyegeket. Amikor egy kereskedelmi forgalomban kapható négyszögletes marót használtunk edzett acélhoz az éles belső sarkok megtisztításához, a hegyek két cikluson belül eltörtek. A mikroszkópos vizsgálat klasszikus termomechanikus lepattogzást mutatott: a meghibásodás a 90°-os sarok legkülső mikronjainál kezdődött, és az oldal felé lepattogzott.
Az éles sarkok elhanyagolható tömeggel rendelkeznek a hőenergia elvezetésére. Az érintkezési zóna hőmérséklete gyorsan meghaladja a 900 °C-ot, miközben a szerszámtest hideg marad, meredek hőgradienst és ciklikus feszültséget generálva. A DC53 keményfémjeivel párosítva minden fog becsapódása mikrokalapácsként működik. Mesterséges negatív letörés nélkül ezek az együttes feszültségek tönkreteszik az éles sarkokat.
Nulla hibahatár a szerszámválasztásban: Miért hibásodnak meg az előedzett acélhoz (HRC 30–40) készült standard marók edzett alkatrészeken?
A műhelyek gyakran feltételezik, hogy a P20 vagy 718H (HRC 30–40) anyagokhoz tervezett marók képesek megbirkózni az 58 HRC keménységgel, egyszerűen azért, mert prémium bevonattal rendelkeznek. Láttuk már, hogy ez a feltételezés sok értékes munkadarabot tesz tönkre. Az előedzett acélok lehetővé teszik a képlékeny nyírást, a mély hornyokat és a forgácselvezetéshez szükséges pozitív homlokszögeket. Ugyanezek a geometriák végzetesnek bizonyulnak a teljesen edzett szerszámacéloknál.
A nagy keménységű megmunkálás ellentétes geometriai megközelítést igényel. A mély forgácsárkok csökkentik a mag átmérőjét, ami túlzott elhajlást és a szerszám terhelés alatti pattanását okozza. A pozitív homlokélek nem rendelkeznek háttámasztással, és azonnal lepattannak a kemény mátrixokon. A 35 HRC acélban a 15%-os programozási hiba csupán felgyorsítja a kopást; a 62 HRC acélban a nem megfelelő éltámasz azonnali, katasztrofális meghibásodást okoz.
Szerszámelhajlás és munkadarab falának kúpossága: Hogyan oldottuk meg a méretbeli eltérést egy német autóipari formagyártó mélyüreges derékszögű vállmarásánál?
Egy stuttgarti formagyártó megkért minket, hogy szüntessük meg a kúpossági hibát a mély üregű lapkáknál (62 HRC), melyeket 4×D kinyúlással martunk. A koordináta-mérőgép (CMM) jelentései 0.035 mm-es eltérést mutattak az üreg alján, valamint erős nyomokat az alján. A nagyobb katalógusmárkák standard keményfém négyszögletes maróinak váltása nem oldotta meg a kúpossági hibát.
A kiváltó ok a radiális forgácsolóerőkből eredő mikroszkopikus elhajlás volt. Bár a tömör keményfém nagy rugalmassági modulussal rendelkezik, a 62 HRC acél nyíróellenállása a 4×D-es összeállítást a tűréshatáron kívülre hajlította. Ahelyett, hogy nagyobb szerszámra váltottunk volna, egyedi, változó spirálszögű kialakítást alkalmaztunk, és a radiális átlépést (Ae) 0.04 mm-re csökkentettük többmenetes profilmegmunkálással. Ez csökkentette a radiális ellenállást, és az oldalfal kúpossága 0.005 mm alá esett.
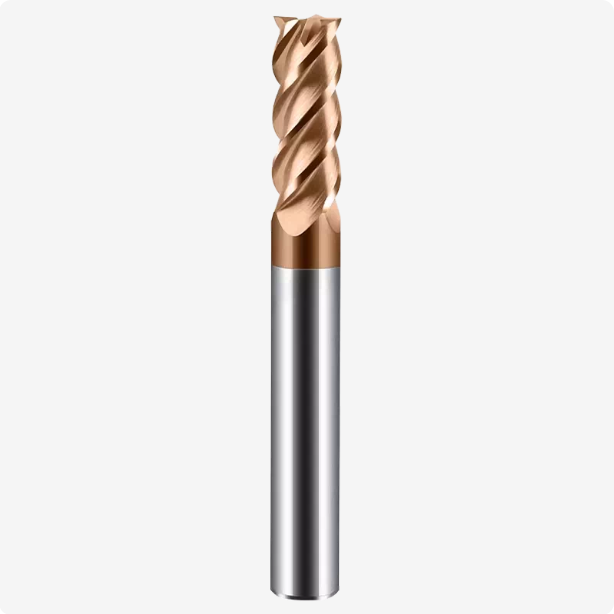
Szerszámmerevség és horonykialakítás – A 4 hornyos négyszögletes marók fő teljesítménye edzett acél simítómarásánál
55–65 HRC keménységű anyagok marásakor a maró állandó, nagyfrekvenciás hajlítóerőknek van kitéve. Míg a két- vagy háromélű szerszámok kiválóan alkalmasak lágy fémek nagyolására, a 4 élű négyszögletes szármaró az alapvető szabvány az edzett szerszámacélok simító profilmegmunkálásához. A négy él biztosítja a szerkezeti merevséghez szükséges magtömeget, miközben egyenletesen osztja el a forgácsterhelést, hogy megakadályozza a lökésszerű terhelés okozta fogtörést.
A kemény maráshoz azonban a horonyprofilokat gondosan kell megtervezni. A túl széles hornyok gyengítik a maró hajlítási profiljának modulusát, ami elhajláshoz és rezgéshez vezet. Ezzel szemben a túl sekély hornyok finom, forró, porszerű forgácsokat csapdába ejthetnek, és élösszehegedést okozhatnak. A forgácstávolság és a mag tömegének egyensúlya közvetlenül meghatározza a váll merőlegességét és az éltartamot.
Gyakorlati kompromisszumok a magvastagság és a forgácstávolság között: Kritikus magvastagság-értékek beállítása egyedi, 4 élű, négyszögletes marókhoz edzett acélhoz
Amikor egy nagy teljesítményű, 4 élű, négyszögletes marót köszörülünk 5 tengelyes CNC szerszámköszörűinken, a magátmérő az elsődleges tervezési paraméter. Az általános célú marók jellemzően a teljes szerszámátmérő 50%-55%-át kitevő hálóvastagságot használnak. Keménymaráshoz ez az arány túl rugalmas; dedikált szerszámainkat robusztus, 62%-68%-os magaránnyal tervezzük, ami a nagy kinyúlású simítószerszámoknál akár 70%-ot is elérhet.
A gépészek gyakran kérdezik: a 70%-os hálóvastagság forgácstömörödést okoz? Nagy keménységű profilalkotás esetén a radiális fogásvétel a szerszámátmérő (D) 5%-a alatt marad, így por állagú anyagot képez, nem pedig hullámos szalagokat. A túlméretezett hornyok itt feleslegesek; a magháló vastagságának maximalizálása exponenciálisan csökkenti a szerszám elhajlását, stabilizálva a szerszámcsúcsot a szűk oldalfalú forgácsolások során.
A negatív homlokszögeken keresztüli élerősítés értéke: Empirikus adatok a mikronegatív letörés (T-Land) használatáról a mikrocsorbulás megelőzésére a kezdeti fogásvétel során
A gépészek gyakran úgy mérik fel az élességet, hogy körmöt húznak végig a vágóélen. Azonban egy hatékony, edzett acélhoz használt derékszögű maró gyakran viszonylag tompa tapintásúnak érződik. Ez a profil szándékos tervezési döntés: a 6° és 8° közötti pozitív homlokszögek nem rendelkeznek a kemény szerszámacélokhoz szükséges mechanikai alátámasztással, ami az elsődleges keményfémekkel való érintkezéskor az él azonnali bekopásához vezet.
A 62 HRC DC53 szerszámon végzett tesztelés során a módosítatlan éles élek folyamatos mikroletöredezést (0.02–0.04 mm) mutattak a forgácsolás megkezdését követő három percen belül, ami durva orsózajt okozott. Egy 0.03 mm széles, -15°-os T-élletörés és egy 8–12 μm-es fenőrádiusz hozzáadásával ugyanazok a szerszámok 45 perces stabil forgácsolást értek el. Az élkopás kiszámítható és lineáris maradt, ami bizonyítja, hogy a kontrollált él-előkészítés szükséges védelmet nyújt a mikroletöredezés ellen.
Változtatható osztású és változtatható spirálirányú kialakítás: Hogyan szüntette meg egy észak-amerikai orvosi szerszámgyártó a felületi rezgést és a merőlegességi hibákat rezgéscsillapítással?
Egy kaliforniai orvosi műszereket gyártó műhely mély, függőleges rezgésnyomokkal küzdött az 58 HRC keménységű, edzett rozsdamentes alkatrészeken, ahol a felületi érdesség Ra 0.8 μm értéken maradt. A fix 35°-os hélixszel ellátott standard keményfém négyszögletes maróik hangos harmonikus rezonanciát generáltak 4,000 és 8,000 fordulat/perc között, ami a munkadarab oldalfalait tűréshatáron kívülre tolta.
A probléma az egyenletes fogelkapódás volt: a rögzített spirálhornyok statikus időközönként ütődnek a munkadarabba, felerősítve a beállítás természetes rezonanciafrekvenciáját. Ezt úgy oldottuk meg, hogy egy aszimmetrikus szerszámgeometriára váltottunk, amely egyenlőtlen indextávolsággal és váltakozó 38°/41°-os változó spirállal rendelkezik. Ez a kialakítás megszakította a harmonikus visszacsatolási hurkokat, kiküszöbölte a rezgést, csökkentette a felületi érdességet Ra 0.3 μm alá, és pontosan megtartotta a fal merőlegességét.
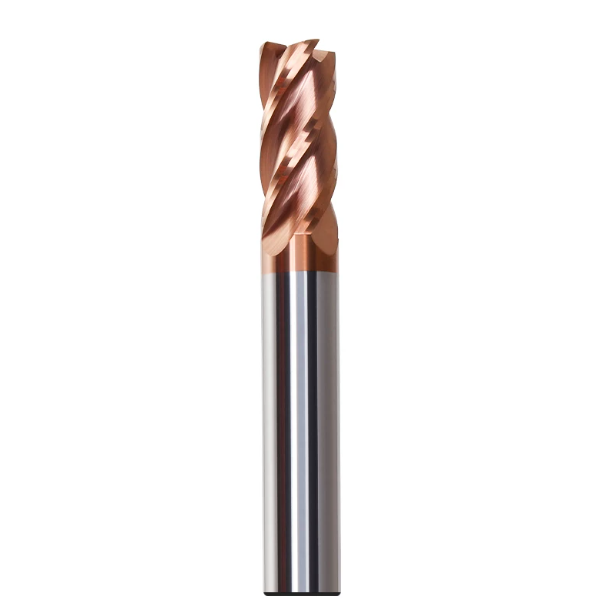
Az alapanyag és a bevonat strapabíró kombinációja: HRC65 keményfém négyszögletes marók extrém keménységért
Az 55–65 HRC acélokkal foglalkozó gépészek gyakran feltételezik, hogy a gyors élkopás kizárólag a bevonat lebomlása vagy a nem megfelelő alapanyag keménység miatt következik be. A valóságban a keménymarás egy könyörtelen kompromisszum a kopásállóság és a törési szívósság között. Dedikált hrc65 keményfém négyszögletes maróink közvetlenül megoldják ezt a mikroszerkezeti konfliktust: a rideg keményfém alapanyagok ütés alatt eltörnek, míg a standard bevonatok intenzív szárazmarási hő hatására oxidálódnak.
Az aljzatnak és a bevonatnak integrált teherhordó rendszerként kell működnie. Ha az alatta lévő volfrámrúd nem rendelkezik elegendő keresztirányú szakítószilárdsággal, a nagy radiális forgácsolóerők mikroplasztikus deformációt váltanak ki. A felületi film ezután összeomlik, mint a jég a víz felett. A kemény marás sűrű, szubmikronos keményfém magot igényel, amelyhez 1,000°C feletti oxidációálló hővédő réteg tartozik.
Ultrafinom szemcseméret és kobaltarány: Az optimális ötvözethordozó a kopás- és repedésállósághoz – D2 és olvasztható CPM acélokkal, üzemi körülmények között validálva
A magas vanádiumtartalmú porkohászati acélok, mint például a D2 vagy a Crucible CPM-10V megmunkálása gyorsan feltárja a hagyományos keményfém rudak szerkezeti hibáit. 62–64 HRC keménységre edzve ezek az acélok abrazív keményfém kiválásokat tartalmaznak, amelyek belső köszörűkorongként működnek. Műhelyellenőrzéseink során a szabványos keményfém négyszögletes marók ritkán hibásodnak meg fokozatos tompulás miatt; ehelyett a kemény zárványok lokalizált mikrorepedéseket indítanak el, amelyek a szemcsehatárok mentén terjednek.
Kiterjedt műhelyi forgácsolási kísérletek során szabványosítottuk a keményfém rudakat, amelyek 0.2–0.4 μm ultrafinom szemcseméretűek és 8–10% kobalttartalmúak. Az alacsony kobalttartalom nagy keménységet eredményez, de katasztrofális lepattogzást okoz oldalirányú terhelés alatt, míg a felesleges kötőanyag rontja a kopásállóságot. Ez az egyensúly 93–94 HRA keménységet és több mint 3800 MPa szakítószilárdságot biztosít, megakadályozva a repedésterjedést a megszakított forgácsolások során.
Nanokompozit Si-Ti bevonatok hőállósági határai: A „vörös keménység” validálása 1100°C-os oxidációs küszöbértékekkel száraz forgácsolás során
A 60 HRC feletti szárazmarás extrém azonnali vágóél-hőmérsékletet eredményez. A hagyományos AlTiN bevonatok 800°C körül kezdik meg a rácsfázis degradációját, ahol az alumínium kifelé irányuló diffúziója lágyulást, oxidációt és gyors abrazív kopást vált ki. Az edzett acél szerszámokhoz használt nagy teljesítményű négyszögletes marónkhoz szilícium-adalékolt nanokompozit bevonatokat, például TiAlSiN-t és AlCrSiN-t alkalmazunk.
A szilícium egy amorf szilícium-dioxid (SiO2) felületi réteget képez, amely 1100°C fölé emeli az oxidációs ellenállási küszöböt. Az ebbe az amorf mátrixba ágyazott nanokristályok 36–38 GPa keménységet érnek el, miközben hővédőként működnek. Ez a védőréteg eltereli a vágási súrlódást a magtól, megakadályozva a kobalt kötőfázis lágyulását, miközben betartja a kritikus mérettűréseket.
A vágóél-hónolási paraméterek szabályozása: Miért gyorsítja fel a túl éles hegy a szerszám meghibásodását 62+ HRC anyagok megmunkálásakor?
A műhelyben tanuló tanulók gyakran feltételezik, hogy a borotvaéles vágóélek csökkentik a szerszám terhelését és meghosszabbítják az élettartamot. Keménymarásnál azonban a hónolatlan borotvaél az elsődleges meghibásodási pont. Egy frissen köszörült, mikroél-előkészítés nélküli négyszögletes szármaró mindössze 2–4 μm-es élrádiuszt hagy maga után. Intenzív forgácsolási nyomás alatt ez az alátámasztás nélküli, borotvavékony keményfém borda azonnal eltörik.
62 HRC szerszámacélon végzett tesztjeink megerősítik, hogy a hegyezetlen sarkok másodperceken belül szabálytalan mikro-letöredezést okoznak, felgyorsítva a kopást az oldalfelületen. Ezzel szemben az él kontrollált 8–15 μm-es sugárra történő mikro-hónolása enyhe negatív sarokletöréssel védi a hegyet. Bár ez kissé növeli a kezdeti radiális terhelést, megakadályozza a korai letöredezést és kiszámítható szerszáméltartamot biztosít.
Műhelyszinti folyamatok és paraméterek végrehajtása: Szerszámpálya-logika a négyszögletes marók élettartamának meghosszabbítására edzett acélhoz
Amikor a forgácsolószerszámok eltörnek edzett acélokban, a kezelők jellemzően a szerszámgyártót hibáztatják. A CNC kód áttekintése azonban általában az agresszív vagy hirtelen szerszámpálya-átmeneteket mutatja ki a valódi bűnösként. Mivel az 55–65 HRC ötvözetek minimális képlékenységgel rendelkeznek, a négyszögletes maró használata edzett acélhoz állandó forgácsvastagságot és kiszámítható forgácsolóerőket igényel a belépéstől a kilépésig.
A hagyományos formakészítési szokásokat, mint például az egyenes bemerülést és a hirtelen 90°-os irányváltásokat, meg kell szüntetni. A CAM-pálya minden éles átmenete súlyos terheléscsúcsokat hoz létre, amelyek megrázzák a szerszámcsúcsot. Még a merev 5 tengelyes megmunkálóközpontokon is, azok a szerszámpályák, amelyek nem képesek a nagy keménységű anyagok pufferelésére, a csúcskategóriás marókat a keresztmetszeti túlterhelés pillanatnyi bekövetkezte miatt eltörhetik.
Szigorúan tilos a közvetlen süllyesztés: 1°–2°-os spirális mélyítés és trochoidális lassítás előírása a sarkoknál
Egy brit szerszámprojekt hibaelhárítása során figyeltük meg, ahogy egy kezelő egy standard maróval egyenesen belemerül egy 60 HRC keménységű üreg aljába a Z tengely mentén. Ez a megközelítés végzetes minden négyszögletes maró számára. Mivel a felületi sebesség a szerszám középpontjában közel nullára csökken, a közvetlen bemerítés brutális hideghúzásnak teszi ki az alsó fogakat, ami azonnali sarkkitöréseket okoz.
Programozási protokolljaink 1°-2°-os helikális rámpán vagy kis szögű lineáris bevezetőn keresztüli üregbelépést írnak elő, így az axiális tolóerő kezelhető radiális forgácsolóerőkké alakul. Ezenkívül a belső sarkok megközelítésekor a kapcsolódási szögek 90°-ról 180°-ra emelkednek. A programozóknak trochoidális saroklekerekítést kell alkalmazniuk, és 30–50%-kal csökkenteniük kell az előtolási sebességet a sarok beszorulásának elkerülése érdekében.
Dinamikus marás (HEM) paraméterablak: Empirikus adatok, amelyek bemutatják, hogyan osztja el egyenletesen a kopást a szerszámcsúcson a könnyű radiális elkapás (Ae: 2%–8%) és a mély axiális fogásmélység (Ap)
A hagyományos keménymarási rutinok konzervatív forgácsolási mélységekre és nagy léptetésekre (kis Ap, nagy Ae) támaszkodnak. Ez az elavult stratégia a forgácsolási hőt és a koptató erőket közvetlenül a törékeny 90°-os sarokra koncentrálja. A hrc65 keményfém négyszögletes marókkal való termelékenység maximalizálása érdekében a műhelyeknek a nagy hatékonyságú marási (HEM) szerszámpályák felé kell áttérniük, amelyek a teljes horonyhosszt kihasználják.
62 HRC szerszámacél esetében 1.0–1.5× átmérőjű axiális mélységet (Ap) alkalmazunk, és a radiális átlépést (Ae) a maróátmérő 2–8%-ára korlátozzuk, így a felületi sebességet 100–140 m/percre növeljük. A radiális forgácsvékonyítás nagyobb előtolási sebességet tesz lehetővé, miközben a súrlódást a teljes forgácshoronyra elosztjuk. Ez a megközelítés jelentősen nagyobb fémleválasztási sebességet eredményez és meghosszabbítja a szerszám élettartamát.
Gyakorlati tabuk a hűtőközegekkel kapcsolatban: Miért követeljük meg a külföldi ügyfelektől, hogy hagyják el a vízben oldódó emulziókat a nagynyomású léghűtés és a minimális mennyiségű kenés (MQL) javára?
Izzó, edzett alkatrészek megmunkálásakor a kezelők gyakran nagynyomású emulzióval fújják le a munkazónát. Keménymarás során következetesen azt javasoljuk, hogy ne árasszák el a hűtőközeget. A marók 800°C felett hőmérséklet-csúcsokat tapasztalnak az érintkezési zónában; a fogak áztatása a forgácsolásból való kilépéskor heves hőciklusokat vált ki, amelyek mikroszkopikus fésűrepedéseket okoznak, és idő előtti meghibásodást okoznak a keményfém négyszögletes marókban.
A száraz forgácsolást 6 bar nyomású száraz levegős fúvással vagy hideg levegős pisztolyokkal végezzük. A sűrített levegő elszívja az abrazív forgácsokat, megakadályozva a forgácsok újravágását és az oldalfal berágását. Ha az alkatrészek ultrafinom Ra felületet igényelnek, a minimális mennyiségű kenés (MQL) optimális peremkenést biztosít hősokk nélkül, meghosszabbítva a horony élettartamát, miközben megőrzi az üreg falának integritását.
Geometriai pontosság és befogórendszerek: Kulcsfontosságú külső tényezők a keményfém négyszögletes maró potenciáljának maximalizálásához
Amikor keménymarás során hirtelen szerszámtörés vagy idő előtti kopás következik be, a kezelők ösztönösen módosítják a szerszámpályákat, vagy a marószerszám minőségét hibáztatják. A terepi diagnosztika azonban azt mutatja, hogy a befogási hiányosságok gyakran az elsődleges okok. Még a csúcskategóriás keményfém négyszögletes marók is meghibásodnak, ha alacsony merevségű szerszámokban vagy túlzott futású beállításokban tartják őket, teljesen semmissé téve az él-előkészítés és a bevonatolás előnyeit.
Az 55–65 HRC szerszámacélok marása nem hagy teret a mechanikai rezgések elnyelésének. Az olyan tényezők, mint az orsó kúpjának tisztasága, a vonórúd tartóereje, a dinamikus szerszámkiegyensúlyozás és a felületi érintkezési terület közvetlenül meghatározzák a dinamikus élterhelést. A gépészeknek a teljesítmény maximalizálása érdekében a marót, a szerszámtartót és az orsócsatlakozást integrált, merev egységként kell kezelniük.
A 3 μm-es ütésnövekedés „felező” hatása a szerszám élettartamára: Miért tanácsoljuk ügyfeleinknek a zsugorkötésű vagy nagy merevségű hidraulikus befogók párosítását?
Az európai formagyártók folyamatauditjai során egyértelmű adatokat dokumentáltunk a szerszámelhajlásról: 10 000 fordulat/perc fordulatszámon 60 HRC acélban a dinamikus teljes jelzett ütés (TIR) 3 μm-ről 6 μm-re történő növelése több mint 40%-kal csökkenti a szerszám élettartamát. 10 μm felett egyetlen horony viseli a forgácsolási terhelés több mint 70%-át, ami elkerülhetetlenné teszi a sarokkitöréseket a négyszögletes marógépeknél.
Arra kérjük a nem edzett szerszámacélokat kezelő műhelyeket, hogy hagyják el a szabványos ER szorítóhüvelyeket, és cseréljék őket zsugorkötésű vagy nagy csillapítású hidraulikus befogókra. A zsugorkötésű befogók 360°-os szimmetrikus megfogóerőt biztosítanak, és 3 μm-en belül tartják az ütést, míg a hidraulikus befogók elnyelik a nagyfrekvenciás rezgéseket a megszakított profilmegmunkálás során. Ez a szerszámbefogó-fejlesztés könnyen megtérül azáltal, hogy megakadályozza az alkatrész selejtjét.
A túlnyúlási arány (L/D) kritikus „vörös vonala”: Képletek a forgácsolási mélység és a sebesség beállításához a rezgés csökkentése érdekében 3D túlnyúlás túllépésekor
A mély üregmarás arra készteti a kezelőket, hogy a szerszámokat 4×D vagy 5×D kinyúlási hosszon túlra nyújtsák ki. Mivel a konzol elhajlása a alátámasztás nélküli túlnyúlás kockájával növekszik, a maró 2.5×D-ről 4×D-re való meghosszabbítása a szerkezeti hajlítási ellenállást egyharmad alá csökkenti. Nagy oldalirányú erők hatására az edzett acélhoz használt meghosszabbított négyszögletes maró súlyos rugalmas elhajlást és harmonikus rezgést szenved.
A 3×D-s kinyúlást keménymarásnál működési vörös vonalnak tekintjük. Ha az üreggeometriák nagyobb kinyúlást igényelnek, csökkentse a radiális fogástávolságot (Ae) minden további 1×D hosszonként 25–30%-kal, és az orsósebességet hangolja el a hajlítási rezonanciazónáktól. Mindig kúpos nyakkivágású megerősített szárakat válasszon a gyök merevségének megőrzése érdekében.
Lépcsőnyomok szabályozása: Simítási stratégia a réteges megmunkálás varratainak és felületi egyenetlenségeinek kiküszöbölésére
A gépészek gyakran küzdenek a többmenetes Z-szintű megmunkálás során a szerszámmagokon hagyott lépcsőnyomokkal. Amikor egy 4 élű, négyszögletes marót használnak az üregfalak lépcsőzésére 60 HRC keménységű acélokban, a sarokmetszésnél fellépő kismértékű radiális elhajlás észrevehető vonalakat hagy az átfedő szinteken, tönkretéve az Ra 0.2 μm-es megmunkálást.
A lépcsőnyomok kiküszöböléséhez folyamatos szerszámbefogás szükséges. Hagyjon 0.03–0.05 mm anyagot egy külön simító menethez, szintezze ki a profilt axiálisan, és menjen át folyamatos lefelé irányuló spirális szerszámpályára. Programozzon lágy íves be- és kivezetéseket a szerszám várakozásának kiküszöbölésére, megakadályozva az elhajlásnyomok kialakulását a kész falak mentén.
Megvalósítás és buktatók elkerülése: Testreszabási ajánlásaink négyszögletes marószerszám gyártóként
Az edzett szerszámacélok marása egy egymástól függő mérnöki folyamat, amely összekapcsolja a CAM-pályákat, a futási határokat, az alapanyag szívósságát és a mikrohántolt éleket. Mint elkötelezett négyszögletes marószerszám-gyártó , gyakran látjuk, hogy a gépgyártó műhelyek egyetlen általános célú szerszámot próbálnak használni a különféle ötvözetekhez. Keménymarás esetén a kisebb keményfém-eltérések nagymértékben eltérő élfeszültségeket eredményeznek.
A szerszám stabilitása a marógeometria és a tényleges forgácsolási környezet összehangolásától függ. A kizárólag a névleges átmérő és a katalógusban szereplő keménységi táblázatok alapján kiválasztott marók élletöredezést és lapkaselejtet eredményeznek. A magméretek, az alapanyag szemcseméretei és a horony kinyúlásának összehangolása a gép beállításával elengedhetetlen a gyártási költségek csökkentése érdekében.
Acélöntvények minőségének és keménységi szintjeinek precíziós illesztése: Gyorstalpaló a szerszámválasztáshoz (S136, 1.2379 és H13 hőkezelt állapotban)
A szerszámacélok hőkezelés után jellegzetes mikroszerkezetet mutatnak, ami speciális forgácsolási geometriákat igényel. Ha melegalakításra alkalmas szerszámacélokat, például H13-at (50–54 HRC) mar, akkor az edzett acélhoz hősokk-álló bevonatokat és a nagy horonytávolságot részesítse előnyben a négyszögletes marón. Az 58–62 HRC-s hidegalakításra alkalmas acélok, például a D2 (1.2379) esetében a mikronegatív T-élvégeket és a tágított maghálókat részesítse előnyben az abrazív kopás elleni küzdelem érdekében.
Az olyan korrózióálló minőségek, mint az S136 vagy a 420ESR (52–56 HRC), alacsonyabb forgácsolási ellenállást biztosítanak, de magas a korróziós hajlamuk, ami felgyorsítja az élrátétképződést (BUE). Ha ezeket a tükörfényes formaalkatrészeket megmunkálja, használjon speciális keményfém négyszögletes marókat tükörpolírozott hornyokkal és mikrorádiuszos vágóélekkel. A szerszámválasztás véglegesítése előtt mindig ellenőrizze a hőkezelési ellenőrző lapokat.
Nyakfelület-kialakítás optimalizálása: Egyedi specifikációk a szár ütközésének megakadályozására és a merevség megőrzésére mély furatú, keskeny üregű megmunkálás során
A mély, keskeny zsebek nehéz kompromisszumot jelentenek: a rövid hornyok nem forgácsoló szársúrlódást okoznak, míg a hosszú hornyok túlzott szerszámelhajlást és csörgést. A 4 hornyú, négyszögletes szárú marón a nyakas hátlap megadása kiegyensúlyozza a kinyúlást a szerkezeti merevséggel. A tetszőleges hátlaphosszak megválasztása azonban nagy sebességű fogásvétel során rugalmasságot és rezgést okoz.
Egyedi marónyomatok készítésekor olyan forgácsolóhornyokat kell meghatározni, amelyek lefedik az axiális lefelé irányuló mozgást ($A_p$) plusz 1.0–1.5 mm forgácstávolságot, így a maradék zsebmélység a tehermentesített nyakig megmarad. A nyakátmérőket a névleges szerszámátmérő 92% és 95%-a között kell tartani nagy átmeneti keverési sugarakkal, megőrizve a gerinc szilárdságát és megakadályozva a szár ütközését.
Konzisztencia-szabályozás a kis tételű prototípusoktól a tömegtermelésig: Minőségi szabványok biztosítása a tengerentúli ügyfelek számára az egységes, élvonalbeli kezelés érdekében
Egyetlen prototípus maró könnyen elérheti a szűk tűréshatárokat a próbaüzem során, de a tömeggyártás azonos szerszáméltartamot követel meg több száz maró esetében. A speciális HRC65 keményfém négyszögletes szármarók esetében a 3 μm-es köszörülési eltérés tönkreteheti a folyamat megbízhatóságát. Az inkonzisztens szerszámteljesítmény általában a köszörülési hőfeszültségekből vagy az elsodródó él-előkészítési honolási ciklusokból ered.
Ha az Ön műhelye azonos programok esetén 20%-ot meghaladó szerszáméltartam-eltéréseket tapasztal, akkor a gyártás állandósága a probléma. A gyártásvezérlés, mint például a folyamat közbeni lézeres korongmegmunkálás, a feszültségcsökkentő ciklusok és a sarokhónolás 100%-os optikai 3D-s ellenőrzése biztosítja az állandó ±0.005 mm-es tűréshatárokat. Ha a keménymarás során tartós lepattogzási problémákkal szembesül, szívesen fogadjuk az alkatrészrajzok és a műhelybeállítások alapján történő megbeszéléseket.






